
In de praktijk van het buigen van metalen platen is veerterugslag een essentieel en veelvoorkomend fysisch verschijnsel. Het kan de toleranties van metalen onderdelen rechtstreeks beïnvloeden. Voor ingenieurs die verantwoordelijk zijn voor het bewerken van precisie-onderdelen, is het zeer belangrijk om veerterugslag te begrijpen en te weten hoe deze terugslag kan worden verminderd. Daarom zullen we uitleggen wat veerterugslag betekent, wat de oorzaken zijn en welke berekeningsmethoden er bestaan.
Wat betekent terugvervorming?
Veerterugslag is een veelvoorkomend en belangrijk verschijnsel tijdens het buigen van metalen materialen. Het betekent dat het onderdeel elastisch kan terugkeren naar zijn oorspronkelijke vorm wanneer de kracht wordt verwijderd, waardoor de uiteindelijke vorm iets afwijkt van de gewenste vorm. Deze elastische terugvervorming wordt veerterugslag genoemd. Maar maak u geen zorgen, deze terugvervorming is geen defect, maar een inherente fysieke eigenschap van materialen.
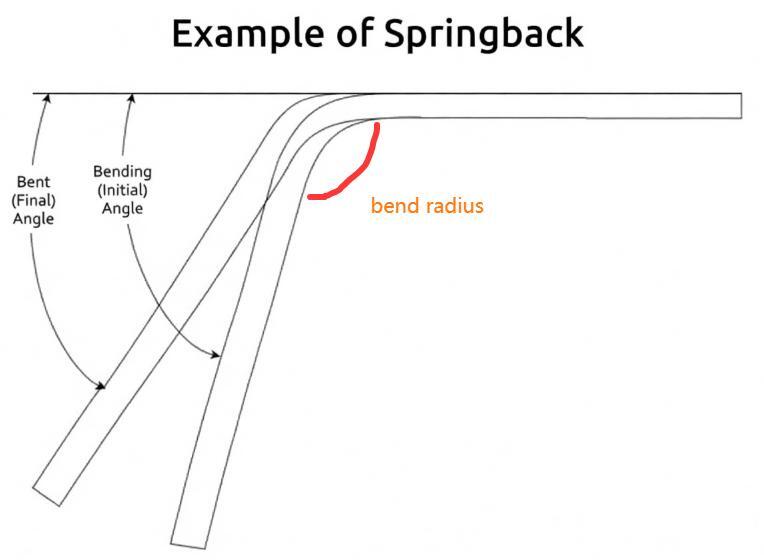
Is veerterugslag belangrijk bij het buigen van metaal?
Veerterugslag bepaalt of het buigproces succesvol is of niet. Over het algemeen worden onderdelen gebogen om een compleet product te vormen. Dit betekent dat de precisie van de onderdelen van groot belang is voor de assemblage. In bepaalde toepassingen, zoals in de lucht- en ruimtevaart of bij auto-onderdelen, wordt veerterugslag strikt gecontroleerd om ervoor te zorgen dat de onderdelen nauwkeurig worden vervaardigd.
Waarom treedt terugvervorming op?
Laten we een eenvoudig voorbeeld geven: Wanneer u een plastic liniaal met de hand buigt, merkt u misschien dat als u één kant van de liniaal loslaat, deze snel terugveert in plaats van de gevormde vorm te behouden. Waarom gebeurt dit? Eigenlijk komt dit doordat de onderdelen twee soorten vervorming ondergaan: plastische vervorming en elastische vervorming. Plastische vervorming betekent dat het onderdeel niet meer in de oorspronkelijke vorm terugkeert, terwijl elastische vervorming inhoudt dat het onderdeel na het wegnemen van de belasting weer in de oorspronkelijke vorm terugkeert. Welke belangrijke factoren kunnen dan invloed hebben op veerterugslag? Laten we dit in de volgende punten bespreken.
Materiële eigenschappen
De eigenschappen van het materiaal vormen de eerste factor die veerterugslag veroorzaakt. Tijdens het buigproces dienen de vloeigrens en het elasticiteitsmodulus als sleutelparameters om trends in veerterugslag te voorspellen.
Dikte van materialen
Hoe dikker de metalen plaat, hoe kleiner de veerterugslag; deze regel geldt voor vrijwel alle materialen. Onder de Bepaalde buigradius, is hoe dikker de plaat, hoe kleiner de veerterugslag.
R/t-verhouding:
De r/t-verhouding geeft de verhouding tussen de buigradius R en de plaatdikte T aan. Het is algemeen bekend dat wanneer de r/t-verhouding toeneemt, de veerterugslag groter wordt. Hieronder vindt u een tabel met gangbare r/t-verhoudingen en hun invloed op veerterugslag.
| r/t-bereik | Terugverings-trend | Toepassingen |
| r/t<1-2 | Klein | Scherpe hoekbuiging, V-buiging |
| r/t≈2-5 | Gemiddeld | auto-onderdelen, constructieonderdelen |
| r/t>5-8 | Groot | Buigen met grote afronding |
| r/t>10 | Zeer groot | Buigen met grote radius |
Wat u moet weten is dat hoewel de trend gelijk blijft, de r/t-range per materiaal varieert. Hier zijn enkele veelgebruikte metalen en hun bijbehorende r/t-verhoudingsbereik.
| Materiaalsoorten | r/t-verhoudingsbereik | Klein bereik | Groot bereik | Groter bereik |
| Laagkoolstofstaal | 1-1.5 | <2-3 | >5-8 | >10-15 |
| Hoge sterkte | 3-6 | <1-2 | >3-5 | >6-8 |
| Roestvrij staal | 1-3 | <1-2 | >4-6 | >8-10 |
| aluminiumlegeringen | 1.5-4.5 | <2-3 | >4-6 | >8-12 |
| titaniumlegeringen | 6-10+ | <1-1,5 | >2-4 | >5-7 |
Buigradius en buighoek
Over het algemeen geldt: hoe groter de buighoek, hoe groter de veerterugslag. Hoewel dit niet de belangrijkste reden is, blijft het toch een belangrijke factor. Hoe groter de buighoek, hoe langer de vervormingszone (buigbooglengte) en hoe groter de totale hoeveelheid opgebouwde elastische en plastische rek.
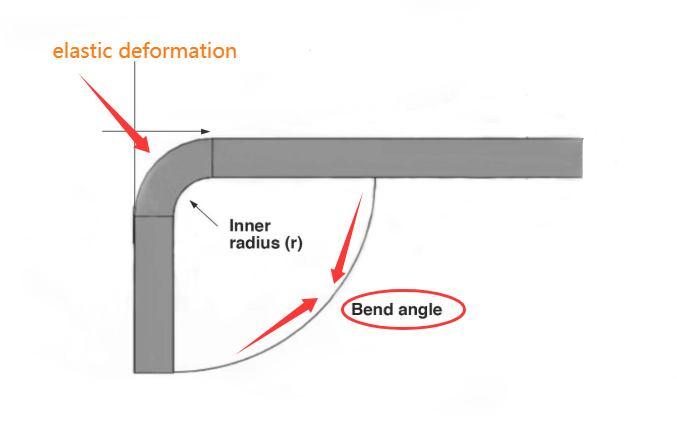
Vormingsmethode
Verschillende vormingsmethoden kunnen de veerterugslag van materialen duidelijk beïnvloeden. In de praktijk van het buigen worden vaak methoden gebruikt om veerterugslag te beheersen en te verminderen. We zullen de invloed van verschillende buigmethoden op de veerterugslag van metalen platen nader toelichten.
Luchtvorming
Luchtvormen (luchtbuigen) kan leiden tot een grotere veerkracht omdat de materialen zich niet volledig aan de matrijs aanpassen. Minder contact zorgt meestal voor een hogere veerkracht. Aan de hand van de onderstaande afbeelding kunt u gemakkelijk begrijpen waarom luchtbuigen een grotere veerkracht kan veroorzaken.
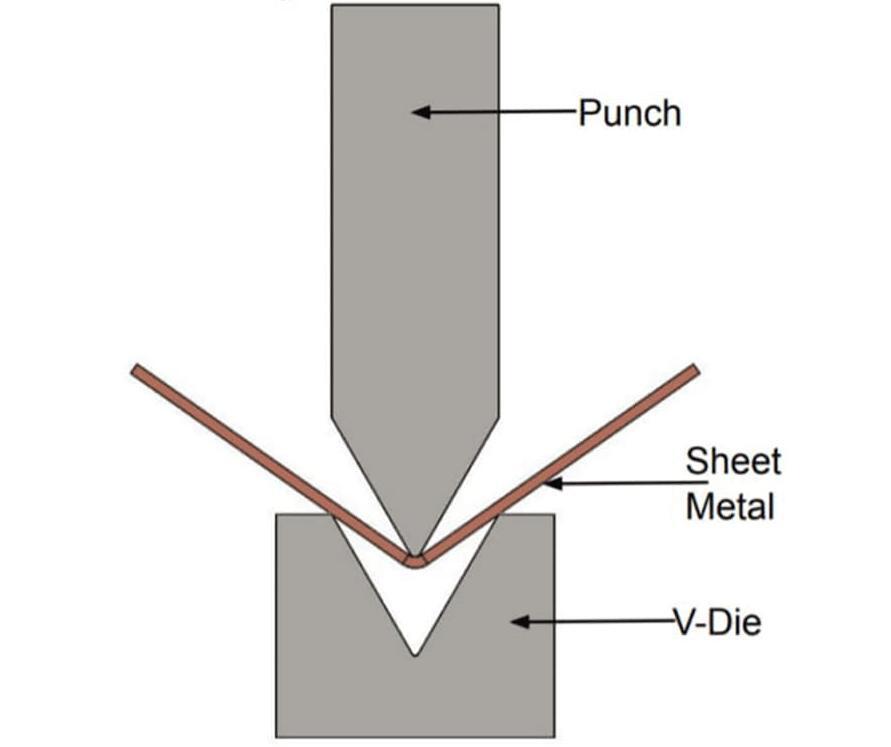
Hoewel luchtvormen een grotere veerkracht veroorzaakt, is het flexibel en wordt het meestal gebruikt voor productie in kleine series.
Bottoming
Wanneer een metalen plaat wordt gebogen door middel van bottoming, wordt het materiaal volledig in de matrijs geperst en komt er minder elastische spanning vrij, waardoor de veerkracht kleiner is.
Coining
Het koiningsproces kan materialen onder hoge druk volledig plastisch laten vervormen. Hierdoor ontstaat de kleinste veerkracht.
H2 Waarom vertonen verschillende materialen aanzienlijke variaties in veerkracht?
We weten dat veerkracht het resultaat is van elastische vervorming van materialen na het loslaten van de belasting. Tijdens het buigproces vinden plastic en elastische vervorming tegelijk plaats. Wanneer de belasting wordt verwijderd, kan het materiaal gedeeltelijk zijn oorspronkelijke vorm terugkrijgen. Verschillende materialen vertonen verschillende elastisch-plastische eigenschappen, waardoor hun veerkracht aanzienlijk varieert.
Hier is een eenvoudige praktische formule om dit te begrijpen:
Trend in veerkracht ≈ Rekgrens ÷ Elasticiteitsmodulus
Terugvering ∝ σy / E
Ten eerste betekent rekgrens het niveau van spanning waarbij een materiaal begint met permanente plastische vervorming. En elasticiteitsmodulus verwijst naar de weerstand van een materiaal tegen elastische vervorming.
Als een materiaal een hoge rekgrens heeft, is er meer spanning nodig om plastische vervorming op te wekken; dit betekent dat het materiaal bij het buigen een grotere veerkracht zal vertonen.
De werkelijke hoeveelheid veerkracht hangt echter af van de elasticiteitsmodulus, zoals u in bovenstaande formule kunt zien.
Bijvoorbeeld, de rekgrens van hoogsterkte staal bedraagt wel 700 MPa, en de elasticiteitsmodulus is ongeveer 210 MPa, waardoor de veerkracht groot is. Integendeel, bij dezelfde elasticiteitsmodulus zal gewoon laagkoolstofstaal een kleinere veerkracht vertonen vanwege zijn rekgrens van 200 MPa. Laten we eens naar andere materialen kijken.
Terugvervorming van aluminiumlegeringen
Aluminiumlegering is een typisch “hoog-terugverend” materiaal, zelfs wanneer het gegloeid is. Laten we 6061-T6 als voorbeeld nemen: de vloeigrens is gelijk aan die van staal, maar de elasticiteitsmodulus is extreem laag. Daarom kan aluminiumlegering bij het buigen van beugels met dezelfde eisen een terugvering veroorzaken die drie keer zo groot is als bij staal. In lucht- en ruimtevaarttoepassingen vereist het buigen van aluminiumprofielen vaak dat de matrijs hoek eerst onder de 90 graden wordt ingesteld om een onderdeel van 90 graden te verkrijgen.
Terugvervorming van roestvrij staal
Roestvrij staal, vooral austenitische roestvrij stalen zoals 304 en 316, vertoont tijdens het buigen een uniek terugveringsgedrag. Belangrijk is dat naast zijn vloeigrens roestvrij staal tijdens het buigen gemakkelijk hardt, wat eveneens kan leiden tot een aanzienlijke terugvering. Dit betekent dat tijdens het buigen de vloeigrens van roestvrij staal verhoogt, waardoor de terugvering groter kan uitvallen dan verwacht of gewenst.
Waarom terugvering kritischer is bij precisie‑op maat gemaakte onderdelen
Op maat gemaakte precisieonderdelen kenmerken zich altijd door kleine productievolumes, speciale materialen, strenge toleranties en hoge waarde. Bijvoorbeeld medische of lucht- en ruimtevaartcomponenten zoals inconel-beugels worden altijd vervaardigd uit hoogsterkte‑materiaal. Bij het buigen van deze onderdelen moeten de toleranties strikt worden gecontroleerd, zodat de onderdelen uiteindelijk aan de eisen van de klant voldoen. Daarom is het noodzakelijk om te vertrouwen op nauwkeurige numerieke simulatie en compensatie voor terugvering.
Hoe terugvering de hoeknauwkeurigheid en onderdeltoleranties beïnvloedt
Terugvering heeft directe invloed op de precisie van onderdelen. Als het werkstuk moet worden gebogen tot 90°, maar de terugvering 2° bedraagt, kan de uiteindelijke hoek van het onderdeel 92° of 88° zijn. Heeft het onderdeel een complexe geometrische vorm, dan kan elke buiging één keer terugvering veroorzaken; uiteindelijk is het gebogen onderdeel niet bruikbaar of wijkt de vorm duidelijk af van de gewenste vorm.
Hoe berekenen en voorspellen we terugvervorming?
De voorwaarde voor succesvol buigen is een nauwkeurige voorspelling van de terugvering. De belangrijkste berekeningsmethoden omvatten empirische formules, concepten voor het berekenen van de terugveringshoek en het gebruik van FEA-simulatietools.
Empirische formules en vereenvoudigde schattingen
Empirische formules zijn een veelgebruikt snelle methode zonder ingewikkelde berekeningen of software. De meest gebruikte formule is:
D ≈ [Ir / (Mt × 2,1)] × Materiaalfactor
Verklaring:
- D: graad van terugvering
- Ir: binnenradius
- Mt: materiaaldikte
Begrippen voor berekening van de terugvervormingshoek
De kern van deze methode is het berekenen van de elastische rekenergie aan beide zijden van de gebogen delen. Deze methode vereist nauwkeurige spannings‑rekcurves van het materiaal. Voor symmetrisch buigen wordt over het algemeen aangenomen dat de verandering in buighoek na het loslaten evenredig is met de verandering in buigradius. Dit kan worden uitgelegd als: Δα/α ≈ ΔR/R.
De gebruikelijke formule voor het berekenen van de terugveringshoek is:
Δθ ≈ θi (1 – Ri / Rf)
Verklaring:
- Ri: Oorspronkelijke buigradius
- Rf:Definitieve buigradius
- Δθ: hoek van terugvering
Gebruik van FEA-simulatietools
Dit is tegenwoordig de gangbare methode voor het berekenen van terugvering. Veelgebruikte software omvat AutoForm, PAM-STAMP, DYNAFORM, ABAQUS en LS-DYNA. Deze methode is zeer geschikt voor complexe onderdelen.
Hoewel de FEA-techniek geavanceerd is, komt de simulatie niet altijd overeen met werkelijke onderdelen. Dit komt doordat de eigenschappen van materialen (vooral materialen met een hoge terugvering) verschillen en de simulatie gevoelig is voor kleine veranderingen in parameters. Daarom is het beter om de eerder genoemde berekeningsmethoden te combineren.
Effectieve methoden om terugvering te verminderen of te beheersen
Terugvering is een veelvoorkomend verschijnsel tijdens het buigproces. Dit betekent echter niet dat er geen manier bestaat om hiermee om te gaan. In feite kunnen een geoptimaliseerd onderdeelontwerp, het kiezen van een geschikte matrijs en het optimaliseren van productieprocessen de terugvering effectief beheersen.
Overbending
Overbuigen is een veelgebruikt compensatiemethode. Hierbij wordt de matrijskanteling verdiept op basis van de voorspelde waarde van de terugvering; op die manier kan de hoek van het onderdeel bij terugvering worden aangepast naar de gewenste hoek.
Kies materialen met lage terugvervorming
We hebben uitgelegd dat de eigenschappen van materialen invloed kunnen hebben op de terugvering. Daarom is het kiezen van materialen met een lage terugvering ook een ideale oplossing om terugvering te beheersen. Zonder afbreuk te doen aan de functionaliteit van de onderdelen, kunnen materialen met een lage vloeigrens en een hoge elasticiteitsmodulus de terugveringswaarde effectief verlagen.
Tooling-optimalisatie
Optimalisatie van gereedschap is een van de effectieve methoden om terugvering te verminderen. In detail kunnen het optimaliseren van de stempelstraal, de matrijskanteling en de contactgeometrie de spanningsverdeling verbeteren, waardoor de elastische terugvering wordt gereduceerd. Echter, terugvering kan niet volledig worden geëlimineerd, omdat deze in wezen veroorzaakt wordt door de materiaaleigenschappen en het elastische vervormingsgedrag.
Hoekcompensatie bij CNC-persremmen
Moderne CNC-buigmachines zijn uitgerust met een realtime hoekmeting en compensatiesysteem. Bij het buigen van het eerste onderdeel kan de hoek van het onderdeel worden gemonitord en worden de gegevens teruggestuurd naar het CNC-systeem. Het systeem kan de terugveringswaarde berekenen en de buighoek van het volgende onderdeel automatisch aanpassen. Dit is belangrijk om hoge precisie en consistente kwaliteit te bereiken.
Conclusion
Terugvering is een onvermijdelijk fysisch fenomeen bij het buigen van plaatmetaal. Het kan worden beheerst door de eigenschappen van materialen, de buigprocessen en de berekeningsmethoden goed te begrijpen. Het doel van het beheersen van terugvering is om de gewenste vormen en hoge precisie van metalen onderdelen te bereiken.
Tuofa is een professional sheet metal parts fabrikant, wij kunnen u helpen bij het buigen van gewenste onderdelen en bieden goede after-sales service. Voor vragen over buigen of Tuofa, neem gerust contact met ons op.