
Une machine à commande numérique peut suivre des trajectoires d’outils programmées avec une répétabilité remarquable, mais la machine a tout de même besoin d’une définition claire de ce que doit être la pièce finie. Un dessin de fabrication fournit cette définition. Il traduit l’intention de conception en dimensions contrôlées, tolérances, matériaux, finitions, notes et exigences d’inspection, compréhensibles par les estimateurs, les programmeurs FAO, les opérateurs d’usinage et les inspecteurs qualité. Même lorsqu’un modèle STEP est fourni, un dessin demeure souvent le document qui précise quelles caractéristiques sont critiques, comment la pièce sera acceptée et où le fournisseur ne doit pas faire d’hypothèses. Ce guide explique le concept des dessins de fabrication, leur rôle dans l’usinage CNC, les informations qu’ils doivent contenir, les problèmes engendrés par des dessins insuffisants, ainsi que des moyens pratiques d’optimiser les dessins techniques avant de demander un devis ou de démarrer la production.
Qu’est-ce qu’un dessin de fabrication ?
Un dessin de fabrication est un document technique contrôlé qui communique les exigences nécessaires pour fabriquer et vérifier une pièce physique. On l’appelle parfois dessin de production, dessin de pièce, dessin de détail ou dessin technique, bien que ces termes puissent avoir des significations légèrement différentes selon les entreprises. Pour l’usinage CNC, le dessin fonctionne généralement conjointement avec un modèle CAO 3D. Le modèle fournit la géométrie nécessaire à la programmation FAO, tandis que le dessin apporte les règles dimensionnelles, de tolérance, de matériau, de finition et d’inspection qui peuvent ne pas être évidentes à partir du seul modèle.
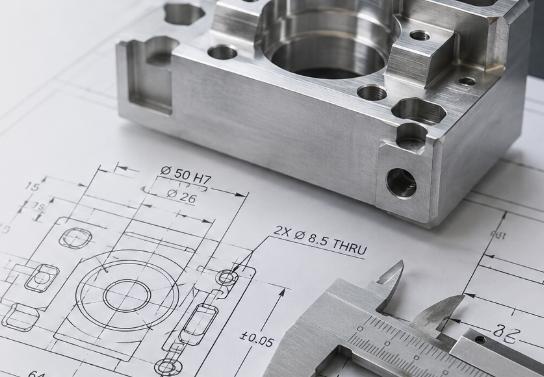
L’objectif principal du dessin
Le but principal n’est pas simplement de montrer à quoi ressemble une pièce. Il s’agit d’établir un contrat sans ambiguïté entre la conception et la fabrication. Un bon dessin indique à l’atelier d’usinage ce qui doit être produit, quelle variation est autorisée et comment la conformité sera évaluée. C’est pourquoi deux pièces apparemment identiques dans une vue CAO rendue peuvent nécessiter des procédés d’usinage et des coûts très différents lorsque leurs dessins spécifient des exigences distinctes en matière de planéité, de positionnement, de finition de surface ou d’arêtes.
L’intention de conception devient des exigences mesurables
Les dessins de fabrication transforment les besoins fonctionnels en contrôles mesurables. Un logement de roulement peut exiger un ajustement de diamètre précis, une face d’étanchéité peut nécessiter une planéité et une rugosité contrôlées, et un motif de trous peut requérir une tolérance de position par rapport à des références. Ces exigences ne peuvent pas être communiquées de manière fiable uniquement par l’apparence. Le dessin relie donc la fonction du produit aux décisions de fabrication et d’inspection.
Pourquoi les dessins de fabrication sont-ils importants dans l’usinage CNC ?
Les plans de fabrication sont importants car l’usinage CNC n’est pas seulement un procédé de mise en forme. Il s’agit d’un processus de production contrôlé qui doit atteindre des résultats spécifiques sur le plan fonctionnel, dimensionnel, esthétique et qualitatif. Un atelier d’usinage peut générer un parcours d’outil à partir d’un modèle solide, mais il ne peut pas déduire de manière fiable toutes les décisions d’ingénierie. Sans plan, le fournisseur risque de ne pas savoir si un rayon non spécifié est uniquement esthétique, si un trou exige un ajustement serré, si une surface doit assurer l’étanchéité ou si un filetage doit s’arrêter à une profondeur précise.
Ils réduisent les hypothèses lors de la devis et de la production
Un dessin clair permet à l’estimateur d’identifier les tolérances serrées, les exigences d’inspection complexes, les outils spéciaux, les opérations secondaires et les conditions des matériaux avant d’établir le prix de la pièce. Cela réduit les révisions des devis et évite toute augmentation imprévue des coûts une fois la production lancée. Lors de la programmation et de l’usinage, ce même dessin aide le fournisseur à choisir les configurations d’installation, les références de positionnement, les outils de coupe et les méthodes de mesure adaptés aux résultats requis.
Les dessins protègent à la fois l’acheteur et le fournisseur
Le dessin établit une base d’acceptation convenue. Si une dimension est contrôlée, le fournisseur connaît la valeur cible ainsi que la plage admissible. Si une caractéristique n’est pas contrôlée, l’acheteur ne devrait pas s’attendre à un niveau de précision particulier sans en avoir fait part. Cette définition partagée prévient les litiges liés à des expressions telles que « rendez-le précis » ou « conformez-vous au modèle », qui ne précisent pas à quel degré de précision une caractéristique doit répondre.
Quelles informations un plan de fabrication CNC doit-il contenir ?
Un dessin de fabrication CNC doit contenir suffisamment d’informations pour permettre la fabrication et l’inspection de la pièce sans instructions contradictoires. L’ajout de dimensions supplémentaires ne rend pas automatiquement le dessin meilleur. L’objectif est d’obtenir des informations complètes, organisées et fondées sur la fonction. Des dimensions inutiles peuvent engendrer des conflits, tandis que des exigences manquantes obligent l’atelier d’usinage à poser des questions ou à faire des hypothèses. Le dessin doit distinguer clairement les exigences critiques des exigences générales.
Identification et informations administratives
Le cadre de titre confère au dessin son identité et définit les conventions de base. Il doit inclure le nom de la pièce, le numéro du dessin, la révision, les unités, l’échelle, le matériau ainsi que les informations d’approbation pertinentes. La révision doit correspondre au modèle 3D fourni. Une source courante d’erreur de production est un fichier PDF marqué d’une révision alors que le fichier STEP contient une révision géométrique différente.
Notes générales et tolérances par défaut
Les notes générales doivent énoncer les exigences applicables à l’ensemble de la pièce, telles que l’ébavurage, le traitement des arêtes, les tolérances dimensionnelles par défaut, le traitement de surface, le traitement thermique, la propreté et la documentation d’inspection. Ces notes doivent être suffisamment précises pour pouvoir être mises en œuvre. Les consignes trop larges, comme « éliminer toutes les arêtes vives », devraient idéalement être accompagnées d’une plage définie pour le chanfrein lorsque la taille des arêtes peut influencer l’ajustement ou l’apparence.
Géométrie, dimensions et tolérances
Le dessin doit présenter les vues, coupes et détails nécessaires à la compréhension de la pièce. Les dimensions doivent être attribuées à partir de références fonctionnelles plutôt que d’être reliées de manière aléatoire d’une caractéristique à l’autre. Les tolérances dimensionnelles régissent les dimensions des caractéristiques, tandis que les tolérances géométriques contrôlent la forme, l’orientation et la position. Les repères de référence doivent refléter le mode de fonctionnement, le montage ou les modalités d’inspection de la pièce.
Matériau, filetages, finition de surface et procédés spéciaux
Les spécifications matérielles doivent indiquer la nuance et, le cas échéant, le revenu, l’état ou la dureté. Les filetages nécessitent une désignation complète, ainsi qu’une profondeur et une classe d’ajustement lorsqu’ils sont pertinents. La rugosité de surface ne doit être appliquée que là où la fonction l’exige. Les notes relatives aux finitions doivent préciser le procédé, la couleur ou l’apparence si nécessaire, les zones à masquer, ainsi que la question de savoir si les dimensions s’appliquent avant ou après la finition.
| Élément du dessin | Ce qu’il communique | Pourquoi c’est important dans l’usinage CNC |
| Bloc-titre | Numéro de pièce, révision, unités, échelle, matériau | Prévient les incompatibilités de fichiers et d’unités |
| Vues et coupes | Géométrie visible et interne | Clarifie les caractéristiques qui ne peuvent pas être lues depuis une seule vue |
| Dimensions | Tailles et emplacements nominaux des caractéristiques | Définit la géométrie finale prévue |
| Tolérances et GD&T | Variation autorisée et relations entre les repères de référence | Détermine la capacité du processus et la méthode d’inspection |
| Exigences de surface | Rugosité, finition, revêtement, masquage | Influence le choix des outils, la marge d’usinage et les opérations de post-traitement |
| Filetages et trous | Type, taille, profondeur, ajustement, fraisage ou alésage conique | Prévient les trous incomplets ou non conformes sur le plan fonctionnel |
| Notes générales | Ébavurage, chanfreinage, propreté, documentation | Contrôle les exigences applicables à l’ensemble de la pièce |
Comment les dessins de fabrication guident-ils la programmation et la configuration des machines CNC ?
Les logiciels de FAO peuvent générer des trajectoires d’outil à partir d’un modèle 3D, mais les plans de fabrication influencent la manière dont ces trajectoires sont planifiées et la façon dont la pièce est maintenue. Le dessin indique quelles surfaces et quels éléments présentent les relations fonctionnelles les plus fortes. Ces relations affectent l’orientation du montage, le choix des références de positionnement, l’ordre des opérations, la marge d’usinage, ainsi que la question de savoir si un élément doit être usiné dans le même montage qu’un autre.
Les références de positionnement influencent la stratégie de montage
Les références fonctionnelles aident le programmeur à comprendre comment la pièce doit être référencée. Si un motif de trous est positionné par rapport à une face de montage et à un bord latéral, le plan d’usinage et d’inspection doit préserver ces relations. Un système de références mal choisi peut entraîner des montages inutiles ou rendre difficile la vérification de la tolérance spécifiée. Une structure de références efficace reflète généralement des surfaces stables et accessibles, capables de contrôler la pièce lors de son assemblage final.
Les relations critiques devraient rester dans un seul montage lorsque cela est possible
Les éléments présentant des relations d’orientation ou de positionnement strictes sont souvent plus faciles à maîtriser lorsqu’ils sont usinés sans démonter ni re-serrer la pièce. Le dessin aide le programmeur à identifier ces groupes d’éléments. Par exemple, un alésage de précision et sa face de montage perpendiculaire peuvent être usinés en un seul montage afin de réduire les erreurs cumulées. Lorsque plusieurs montages s’avèrent inévitables, le dessin guide l’utilisation de sondes, de mâchoires souples, de dispositifs de fixation ou d’éléments de référence.
Comment les plans de fabrication soutiennent-ils l’inspection et le contrôle qualité ?
L’inspection nécessite un ensemble défini de caractéristiques et de limites d’acceptation. Un dessin de fabrication fournit cette définition et aide le fournisseur à élaborer un plan d’inspection. Il indique quelles dimensions peuvent être contrôlées à l’aide d’outils manuels standards, quels contrôles géométriques requièrent une machine à mesurer tridimensionnelle ou un dispositif spécial, et quelles surfaces peuvent nécessiter une mesure de la rugosité. Sans un dessin convenu, un rapport d’inspection peut contenir de nombreuses mesures tout en ne prouvant pas que la pièce répond à sa fonction prévue.
Le dessin définit ce qui doit être mesuré
Toutes les caractéristiques visibles ne nécessitent pas le même niveau d’inspection. Le dessin doit mettre l’accent sur les principales caractéristiques du produit, telles que les ajustements, les surfaces d’étanchéité, les emplacements des trous, les exigences relatives aux filetages, les épaisseurs de paroi et les relations de datums. Des annotations claires permettent au personnel qualité de choisir les instruments appropriés et les niveaux d’échantillonnage. Elles rendent également les rapports d’inspection du premier article plus faciles à examiner, car chaque résultat peut être rattaché à une caractéristique numérotée du dessin.
Le cotation dimensionnelle doit correspondre à la méthode d’inspection
Une dimension facile à modéliser peut s’avérer difficile ou ambigüe à mesurer. Une bonne pratique en matière de dessin tient compte de la possibilité d’accéder, de référencer et de vérifier de manière cohérente la caractéristique spécifiée. Par exemple, une tolérance de profil peut être plus adaptée que de nombreuses dimensions coordonnées pour une surface contournée, tandis qu’une tolérance de position basée sur un datum peut exprimer plus clairement la fonction d’un motif de trous que des coordonnées positives ou négatives distinctes.
Comment les dessins de fabrication se comparent-ils aux modèles 3D et aux plans d’atelier ?
Les ingénieurs se demandent souvent si un atelier d’usinage CNC a besoin d’un dessin 2D lorsque un modèle 3D complet existe déjà. La réponse la plus utile est que ces fichiers remplissent des fonctions différentes. Un modèle 3D constitue généralement la meilleure source pour la géométrie complexe et la programmation FAO, tandis qu’un dessin de fabrication est habituellement la source la plus claire pour les tolérances, les notes, les exigences de finition et les critères d’inspection. Quant au plan d’atelier, il est différent : il est souvent établi par le fabricant afin de décrire comment une conception fournie sera fabriquée, assemblée ou interprétée pour la production.
Dessin de fabrication versus modèle CAO 3D
Le modèle 3D définit efficacement la géométrie nominale et réduit le besoin de coter chaque contour. Toutefois, un simple modèle peut ne pas indiquer les priorités de tolérance, les normes de filetage, la rugosité de surface, l’état du matériau, le traitement des arêtes ou les opérations de post-traitement. Un dessin apporte ce contexte manufacturier. Pour des pièces prismatiques simples, un dessin complet peut parfois suffire sans modèle. En revanche, pour des pièces de forme libre ou multi‑axes, l’ensemble le plus performant est généralement un modèle et un dessin synchronisés.
Quand la définition basée sur le modèle peut remplacer un dessin séparé
La définition basée sur le modèle peut intégrer directement les informations de fabrication du produit dans le fichier 3D. Elle fonctionne bien lorsque l’acheteur et le fournisseur utilisent des systèmes compatibles, respectent les mêmes normes d’annotation et parviennent à préserver les données sémantiques. Cependant, de nombreuses chaînes d’approvisionnement continuent d’utiliser des plans au format PDF, car ils sont faciles à ouvrir, à imprimer, à annoter, à chiffrer et à exploiter lors des inspections. La méthode choisie doit être accessible à toute personne ayant besoin de la définition du produit.
| Document | Fonction principale | Propriétaire typique | Meilleure utilisation |
| Dessin de fabrication | Définit les exigences relatives à la pièce finie | Concepteur ou propriétaire du produit | Cotation, usinage, réception, contrôle des révisions |
| Modèle CAO 3D | Définit la géométrie nominale | Concepteur ou propriétaire du produit | Programmation FAO, visualisation, surfaces complexes |
| Dessin d’atelier | Explique l’interprétation de la production ou l’assemblage | Fabricant ou entrepreneur | Planification et approbation de la fabrication |
| Fiche de configuration | Contrôle une opération d’usinage spécifique | Atelier d’usinage | Outils, dispositifs de fixation, décalages, séquence des opérations |
Quels problèmes résultent de mauvais dessins de fabrication ?
Des dessins de mauvaise qualité engendrent de l’incertitude, et cette incertitude se traduit par une communication supplémentaire, des devis trop prudents, des reprises ou des pièces rejetées. Les problèmes les plus préjudiciables ne sont pas toujours des erreurs évidentes de mise en page. Un dessin peut paraître professionnel tout en contenant des dimensions contradictoires, des tolérances irréalistes, des références non définies, des profondeurs de filetage manquantes ou des notes incompatibles avec le modèle. Chaque incohérence oblige quelqu’un à décider quelle instruction prime.
Conflits entre le dessin et le modèle 3D
Lorsque le PDF et le modèle CAO ne sont pas conformes, le fournisseur doit s’arrêter et demander des précisions. Poursuivre la production sur la base d’une hypothèse peut entraîner la fabrication d’un lot entier de pièces défectueuses. Les incohérences entre les révisions sont particulièrement fréquentes lorsqu’un modèle est mis à jour mais que le dessin n’est pas régénéré. Un processus de validation rigoureux doit regrouper les fichiers correspondants et indiquer clairement quel document prévaut en cas de divergence.
Surdimensionnement et contrôles redondants
Les dimensions répétées peuvent créer des boucles fermées ou des tolérances différentes pour une même exigence. Les chaînes de cotes peuvent également accumuler des variations d’une manière incompatible avec la fonction de la pièce. Les dimensions de référence, les dimensions de base et les dimensions d’inspection doivent être correctement identifiées afin que le fournisseur sache quelles valeurs sont contrôlantes et lesquelles sont informatives.
Des tolérances inutilement serrées augmentent les coûts
Une tolérance serrée peut nécessiter des passes de finition plus lentes, un contrôle de la température, des études de procédé, des outillages spéciaux, des réglages supplémentaires ou des équipements d’inspection avancés. Appliquer la même tolérance stricte à toutes les caractéristiques améliore rarement la fonctionnalité ; cela augmente généralement le prix du devis et le risque associé. Les tolérances doivent être définies en fonction des besoins d’ajustement, d’étanchéité, d’alignement, de mouvement, de charge et d’assemblage, plutôt que copiées d’une attente générale de précision.
Un dessin de fabrication a-t-il besoin d’être optimisé ?
Les dessins de fabrication nécessitent souvent une optimisation avant la production CNC, surtout lorsqu’ils ont été conçus principalement pour la révision conceptuelle plutôt que pour la communication avec le fournisseur. L’optimisation ne signifie pas supprimer le contrôle technique ; elle consiste à présenter le contrôle requis de manière complète, mesurable, économique et cohérente avec le processus de fabrication. Le meilleur dessin exprime la fonction de la pièce sans obliger le fournisseur à satisfaire des exigences qui n’apportent aucune valeur ajoutée. Il facilite également l’évaluation et l’approbation des retours du fournisseur.
L’optimisation améliore la manufacturabilité et la précision du devis
Un dessin optimisé aide l’atelier d’usinage à identifier le procédé adéquat dès la phase de devis. Il distingue les dimensions critiques des dimensions générales, précise si les tolérances s’appliquent avant ou après la finition, et supprime les annotations contradictoires ou redondantes. Cela permet de réduire les cycles de clarification et d’offrir au fournisseur un devis basé sur une configuration plus efficace, plutôt que sur des hypothèses pessimistes.
L’optimisation n’est pas synonyme d’abaissement de la qualité
Un dessin peut être simplifié tout en préservant ou en améliorant la qualité fonctionnelle. Par exemple, remplacer plusieurs tolérances de coordonnées indépendantes par une tolérance de position basée sur un repère permet de communiquer plus clairement la fonction d’assemblage. Assouplir une dimension extérieure non critique n’entraîne pas de réduction des performances lorsque cette surface ne sert ni à localiser, ni à assurer l’étanchéité, ni à s’emboîter avec une autre pièce. La qualité s’améliore lorsque les contrôles sont placés là où ils comptent.
Comment optimiser les plans de fabrication pour l’usinage CNC ?
L’optimisation des dessins est plus efficace lorsqu’elle s’effectue sous forme d’une revue d’ingénierie structurée plutôt que d’un simple nettoyage esthétique. Le relecteur doit s’assurer que chaque exigence soutient la fonction de la pièce, qu’elle peut être fabriquée selon un procédé approprié et qu’elle peut être inspectée au moyen d’une méthode définie. Le dessin et le modèle 3D doivent ensuite être publiés comme un ensemble synchronisé. Les méthodes suivantes traitent les problèmes les plus fréquemment soulevés par les usineurs, les concepteurs et les acheteurs.
Établir les dimensions à partir des références fonctionnelles
Choisissez des repères qui représentent des surfaces stables de montage, de localisation ou d’emboîtement. Dimensionnez les caractéristiques connexes à partir de ces références plutôt que d’établir de longues chaînes de cotes. Cela réduit l’accumulation des tolérances et aide l’atelier à planifier les dispositifs de fixation et les opérations d’inspection. Les éléments de repère doivent être suffisamment grands, accessibles et rigides pour garantir un contact reproductible lors de la fabrication et des mesures.
N’utilisez le GD&T uniquement là où il clarifie la fonction
La tolérance géométrique est précieuse lorsque des contrôles de forme, d’orientation, de position ou de profil sont nécessaires, mais il ne faut pas ajouter de symboles sans raison fonctionnelle claire. Le cadre de référence de datums, les modificateurs d’état de matière et les zones de tolérance doivent être internement cohérents. Lorsque la chaîne d’approvisionnement englobe plusieurs régions, le dessin doit indiquer la norme de cotation et de tolérance applicable afin que les symboles soient interprétés de manière uniforme.
Séparer les exigences critiques et générales
Appliquer des tolérances spécifiques aux caractéristiques critiques et utiliser une tolérance générale raisonnable pour les dimensions ordinaires. Indiquer correctement les dimensions de référence et éviter de contrôler deux fois la même caractéristique. La rugosité de surface doit être limitée aux zones fonctionnelles, telles que les faces d’étanchéité, les surfaces de glissement, les sièges de palier et les zones optiques ou esthétiques. Cela permet de garder le dessin lisible et d’éviter des finitions coûteuses sur des surfaces qui n’en ont pas besoin.
Définir complètement les trous, les filetages, les arêtes et les finitions
Les indications relatives aux trous doivent préciser le diamètre, la profondeur ou l’état traversant, la quantité ainsi que toute exigence de contre-alésage, de fraisage conique ou de face plane. Les notes concernant les filetages doivent inclure la désignation standard, la classe ou le jeu si nécessaire, la profondeur du filetage et la profondeur du perçage d’alésage lorsque le dégagement au fond est important. Les arêtes doivent comporter des arrêtes ou des rayons définis lorsque leur fonction en dépend. Les traitements de surface doivent mentionner les masquages, les préoccupations relatives à l’épaisseur du revêtement, ainsi que le fait que les dimensions finales s’appliquent avant ou après le traitement.
Conclusion
Les plans de fabrication sont des documents essentiels de communication et d’acceptation pour l’usinage CNC. Ils définissent le matériau, les dimensions, les tolérances, les relations de datums, les exigences de surface, les notes et les critères d’inspection que peut ne pas transmettre un modèle 3D nominal. Le package CNC le plus fiable associe généralement un modèle CAO synchronisé à un dessin clair, soumis à un contrôle des révisions. Optimiser le dessin en fonction de la fonction de la pièce, de sa manufacturabilité et de sa mesurabilité réduit les hypothèses, raccourcit les cycles de devis, maîtrise les coûts et augmente la probabilité que les premières pièces fabriquées répondent à la fois aux exigences d’ingénierie et d’assemblage.
FAQ
Un atelier d’usinage CNC peut-il travailler uniquement à partir d’un fichier STEP ?
Parfois, mais un fichier STEP définit principalement la géométrie nominale. Ajoutez un dessin lorsque les tolérances, les filetages, les finitions, les datums, la rugosité de surface ou les exigences d’inspection sont déterminants.
Chaque dimension doit-elle avoir une tolérance serrée ?
Non. Réservez les tolérances serrées aux caractéristiques influençant l’ajustement, l’étanchéité, l’alignement, le mouvement ou l’assemblage. Les tolérances générales suffisent habituellement pour les dimensions non critiques et contribuent à maîtriser les coûts.
Quel fichier prime lorsque le dessin et le modèle sont en désaccord ?
La production doit s’arrêter jusqu’à ce qu’une clarification écrite soit publiée. L’acheteur doit corriger les deux fichiers, publier les révisions correspondantes et identifier clairement la définition du produit de référence.
Quel est le meilleur format pour les plans de fabrication CNC ?
Un fichier PDF consultable, associé à un fichier STEP synchronisé, est largement pratique. Le PDF permet de communiquer les exigences, tandis que le fichier STEP facilite la vérification de la géométrie et la programmation CAM.