
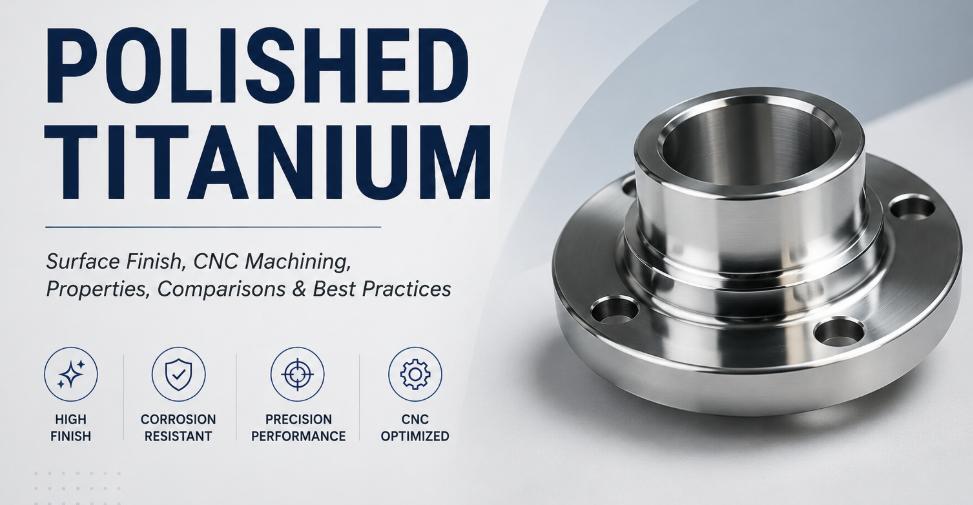
Il titanio lucidato viene ottenuto rimuovendo progressivamente i segni di lavorazione e le microscopiche asperità superficiali, fino a rendere la superficie più liscia e riflettente. Viene impiegato su componenti CNC visibili, parti facilmente pulibili, aree di contatto a bassa frizione e prodotti per i quali è importante una finitura metallica raffinata. Tuttavia, la lucidatura non ha soltanto scopi estetici: rimuove materiale, può ammorbidire gli spigoli, mette a nudo difetti residui della lavorazione e può alterare l’adattamento di elementi di precisione. Inoltre, il titanio concentra il calore da attrito vicino all’area di lavoro e può presentare sbavature in caso di pressione eccessiva. Una finitura di titanio lucidato ben riuscita parte quindi dalla scelta della lega corretta, da un processo di lavorazione stabile, da un obiettivo di rugosità raggiungibile, dalla protezione delle caratteristiche critiche e da un controllo finale dopo la finitura. La guida seguente illustra il processo, l’aspetto, le tolleranze, i costi, i difetti, le regole progettuali e le differenze pratiche tra il titanio lucidato e altre finiture superficiali comunemente discusse.
Che cos'è una finitura in titanio lucidata?
La lucidatura è un processo di finitura sottrattivo. Modifica la superficie esistente del titanio anziché applicare un rivestimento separato.
Come la superficie diventa liscia
Una superficie lavorata o rettificata viene affinata attraverso diverse fasi abrasive, ciascuna delle quali elimina il pattern di graffi precedentemente creato.
Il rifinitura abrasiva deve essere progressiva
La lucidatura finale aumenta la lucentezza, ma non riesce a nascondere in modo affidabile i segni profondi lasciati dalle frese o i graffi grossolani che permangono al di sotto.
Per le parti in titanio lavorate a CNC, il risultato può variare da una lucidatura satinata a bassa lucentezza fino a una superficie brillante simile a uno specchio. Il termine “lucidato” non dovrebbe comparire da solo su un disegno, poiché diversi fornitori potrebbero interpretarlo in modo differente. Un valore di rugosità, zone di finitura identificate, un campione visivo approvato e condizioni di ispezione definite consentono di definire una specifica più affidabile. La lucidatura può migliorare la coerenza estetica, la pulibilità e il comportamento di contatto, ma non aumenta la resistenza complessiva del titanio. Una lucidatura troppo aggressiva può ridurre la definizione degli spigoli, ampliare piccoli raggi o causare danni superficiali legati al calore; pertanto va considerata come un’operazione secondaria controllata. La lucidatura manuale è adatta ai prototipi e alle facce visibili complesse, quella automatizzata ai pezzi ripetitivi facilmente accessibili, mentre l’elettrolucidatura può essere presa in considerazione quando la livellatura microscopica o geometrie difficili risultano più importanti di un risultato estetico ottenuto manualmente.
- Lucidatura satinata: superficie grigia liscia con riflessione limitata.
- Lucidatura brillante: superficie lucida con riflessi visibili.
- Lucidatura a specchio: finitura altamente riflettente che richiede una preparazione molto accurata.
- Lucidatura funzionale: finitura a rugosità controllata su aree di contatto o facilmente pulibili.
Come si lucida il titanio dopo la lavorazione CNC?
Il miglior percorso di lucidatura dipende dalla rugosità iniziale, dalla geometria, dal volume e dai requisiti finali di aspetto.
La qualità della lavorazione controlla i tempi di finitura
Un fissaggio stabile del pezzo, utensili affilati, percorsi di taglio uniformi e un controllo termico riducono il lavoro correttivo necessario dopo la lavorazione.
I segni profondi degli utensili aumentano la rimozione
Vibrazioni, bordi frastagliati e percorsi degli utensili non allineati costringono l’operatore di finitura a rimuovere più materiale, aumentando i costi e le variazioni dimensionali.
Un percorso tipico inizia con la sbavatura e l’ispezione, seguiti da carteggiature con abrasivi progressivamente più fini. Cambiare la direzione della carteggiatura tra le fasi rende più evidenti i graffi residui. Il pezzo, l’area di lavoro e gli strumenti devono essere puliti prima di passare a una grana più fine, poiché anche una singola particella grossolana può generare nuove striature nella fase finale. La lucidatura finale utilizza un composto compatibile, con pressione della mola e tempo di contatto controllati. La bassa conducibilità termica del titanio fa sì che il calore si accumuli rapidamente; pertanto è opportuno evitare velocità o pressioni eccessive. La decolorazione dovuta al calore è un segnale che la superficie è stata sovra-lavorata. Pareti sottili, spigoli, incisioni, filettature, zone di tenuta e diametri adattati possono richiedere mascherature. Le cavità profonde e gli angoli interni stretti sono difficili da lucidare in modo uniforme con le mole convenzionali e dovrebbero avere esigenze di finitura separate.
| Metodo | Uso appropriato | Principale limitazione |
| Lucidatura manuale | Prototipi e superfici complesse visibili | Variazione dell'operatore |
| Lucidatura automatizzata | Ripetizione di parti con geometria aperta | Costo di setup e attrezzatura |
| Finitura vibrante | Piccole parti e levigatura generale | Controllo limitato della superficie |
| Elettrolucidatura | Livellamento microscopico e facilità di pulizia | Chimica e controllo della mascheratura |
Come influisce la lucidatura sui componenti in titanio lavorati a CNC?
La lucidatura modifica la rugosità, lo stato dei bordi, le dimensioni, il comportamento di contatto, la pulizia e la visibilità dei difetti di fabbricazione.
Gli effetti funzionali dipendono dall’applicazione
Una rugosità più bassa può migliorare la pulizia, ridurre i ristagni di particelle e garantire un contatto più prevedibile su determinate superfici di tenuta o di scorrimento.
La massima lucentezza non è sempre migliore
Una faccia decorativa non a contatto raramente richiede la stessa finitura di una zona di tenuta, e una levigatura eccessiva può ridurre la texture necessaria per l’adesione.
Sui componenti visibili, la lucidatura conferisce un aspetto raffinato e può rendere più omogenee le superfici lavorate adiacenti. Sulle superfici funzionali, può attenuare i picchi microscopici e migliorare la pulibilità. Tuttavia, il compromesso è che il titanio riflettente evidenzia impronte digitali, graffi sottili, ondulazioni e segni di spedizione in modo più marcato rispetto al titanio opaco. La lucidatura può arrotondare gli angoli, ammorbidire i dettagli incisi, armonizzare raggi minori e modificare le transizioni tra superfici adiacenti. Le sezioni sottili possono deformarsi se trattate o riscaldate in modo errato. I pezzi destinati all’adesione o a un altro rivestimento possono richiedere una texture controllata anziché una finitura specchio, poiché una superficie estremamente liscia offre meno ancoraggio meccanico. Il titanio sviluppa già una pellicola ossidica stabile che favorisce la resistenza alla corrosione. Una lucidatura accurata può eliminare contaminanti incorporati e irregolarità superficiali, ma abrasivi sporchi o attrezzi condivisi possono depositare materiali estranei. Pertanto, media dedicati, pulizia finale, guanti puliti e imballaggi protettivi fanno parte della finitura, piuttosto che essere semplici operazioni accessorie.
- Definisci quale beneficio è richiesto: aspetto, rugosità, pulibilità o comportamento di contatto.
- Misurare le dimensioni critiche dopo la lucidatura.
- Proteggere singolarmente le parti lucidate durante lo stoccaggio e il trasporto.
Quali qualità di titanio possono essere lucidate?
I gradi più comuni di titanio sono lucidabili, ma la durezza, la duttilità, la microstruttura e la forma del prodotto influenzano lo sforzo richiesto e l’aspetto finale.
Il titanio purissimo e quello legato si comportano in modo diverso
I gradi puri commercialmente sono più morbidi e possono presentare sbavature, mentre le leghe alfa-beta più resistenti oppongono maggiore resistenza alla rimozione, ma spesso richiedono una preparazione abrasiva più lunga.
Scegliere innanzitutto la qualità in base alla funzione
La resistenza, la resistenza alla corrosione, la temperatura e le esigenze applicative dovrebbero determinare la scelta della lega prima di considerare l’aspetto esteriore.
Il titanio di grado 2 è ampiamente impiegato quando sono importanti la resistenza alla corrosione, la formabilità e una resistenza moderata. Può raggiungere una finitura liscia e brillante, anche se è necessaria una pressione leggera e un adeguato supporto per preservare geometrie nitide. Il titanio di grado 5, o Ti-6Al-4V, è più duro e più resistente. È comune nelle parti lavorate ad alta prestazione e può essere lucidato in modo attraente, ma un risultato uniforme simile a uno specchio richiede solitamente più tempo e una progressione rigorosa degli abrasivi. Il grado 23, una variante ad elevata purezza del Ti-6Al-4V, è anch’esso lucidabile quando è richiesta una materia prima strettamente controllata. La forma del prodotto conta tanto quanto il grado. Le barre e le lamiere forgiati offrono generalmente superfici prevedibili. I materiali fusi possono mostrare porosità dopo la lucidatura. Le parti prodotte tramite tecnologie additive spesso richiedono una notevole levigatura, e le aree interne difficilmente accessibili possono rimanere ruvide. Le zone saldate o soggette a forti deformazioni possono reagire in modo diverso rispetto al materiale di base. Un campione del pezzo è prezioso quando l’aspetto esteriore è fondamentale o quando le condizioni della materia prima variano.
| Condizione del materiale | Comportamento previsto | Risposta progettuale |
| Barra o lamiera forgiati | Di solito uniforme e prevedibile | Adatta per superfici estetiche controllate |
| Titanio fuso | Può evidenziare pori o texture | Stabilire limiti visivi di accettazione |
| Titanio prodotto additivamente | Richiede una preparazione superficiale importante | Evitare zone lucidate difficilmente accessibili |
| Titanio saldato o formato | Aree locali possono essere lucidate in modo diverso | Approvare per zona o tramite campioni |
Come appare il titanio lucido?
Il titanio lucidato naturale presenta un colore metallico grigio freddo, la cui luminosità varia in base all’illuminazione, alla planarità della superficie, alla lega e allo stato dell’ossido.
La riflettività modifica il colore percepito
Il titanio satinato diffonde la luce e appare di un grigio tenue, mentre il titanio lucidato a specchio riflette gli oggetti circostanti e può apparire molto più chiaro o più scuro.
La lucentezza non garantisce la planarità
Una superficie altamente riflettente può comunque presentare ondulazioni marcate, bordi arrotondati o una lieve texture a buccia d’arancia, visibili sotto una luce diretta.
Il titanio lucidato è comunemente più scuro e grigio rispetto all’acciaio inossidabile lucidato. Può comunque diventare altamente riflettente, ma la profondità visiva dipende dalla qualità di ciascuna fase di preparazione. I graffi fini che scompaiono su una superficie spazzolata o sabbiata diventano evidenti su una finitura a specchio. Anche le impronte digitali e i leggeri segni di usura sono più facilmente visibili; per questo motivo, una lucidatura satinata uniforme può risultare più pratica per componenti soggetti a frequenti manipolazioni. Termini relativi all’aspetto come “premium”, “luminoso” o “specchio” sono soggettivi. Un disegno dovrebbe indicare le superfici visibili di Classe A, le facce secondarie, le zone non visibili, la direzione della lucidatura quando pertinente, nonché i limiti accettabili dei graffi. È inoltre possibile concordare la distanza di ispezione e l’illuminazione. Un campione di riferimento con limiti approvati risulta particolarmente utile per la produzione. Il titanio lucidato non rivestito forma normalmente una sottile pellicola di ossido, ma rimane di solito di colore grigio metallico. Quando è richiesta una colorazione controllata, il titanio lucidato può essere anodizzato successivamente; il substrato liscio produce generalmente un colore più brillante rispetto a un substrato sabbiato.
- Specificare le zone visibili e quelle non visibili
- Utilizzare un intervallo di rugosità insieme a un campione approvato.
- Definire se siano accettabili leggere arrotondature degli spigoli o linee di transizione.
In che modo la lucidatura influisce sulla tolleranza e sulla rugosità?
Poiché la lucidatura asporta materiale, le dimensioni finali possono differire dalle dimensioni lavorate, soprattutto su accoppiamenti stretti, bordi e aree ripetutamente rilavorate.
L’asportazione di materiale non è perfettamente uniforme
Gli operatori dedicano più tempo ai graffi visibili e alle transizioni difficili, per cui l’asportazione locale può essere maggiore rispetto all’asportazione media su tutta la superficie.
Proteggere le caratteristiche di precisione
Filettature, sedi di cuscinetti, sistemi di riferimento, diametri di tenuta, piccoli fori e accoppiamenti a pressione dovrebbero essere mascherati, lasciati non lucidati o dotati di una tolleranza validata.
La variazione dimensionale dipende dalla rugosità iniziale, dalla profondità dei graffi, dalla lega, dal metodo utilizzato, dalla tecnica dell’operatore e dal grado di lucentezza richiesto. Una lucidatura satinata leggera rimuove meno rispetto alla correzione di profonde marcature di utensile necessaria per una superficie specchiata. Variazioni nell’ordine di centesimi di millimetro possono risultare decisive in assemblaggi di precisione; pertanto, il disegno dovrebbe specificare se le dimensioni si riferiscono al prima o al dopo la lucidatura. Le caratteristiche critiche vanno verificate dopo la finitura. Sebbene i fornitori possano compensare eseguendo la lavorazione di alcune superfici con una tolleranza leggermente sovradimensionata o sottodimensionata, il margine di tolleranza deve derivare da una capacità di processo comprovata. La rugosità superficiale diminuisce normalmente, ma il solo valore Ra non descrive l’aspetto estetico. Due superfici con valori Ra simili possono presentare direzioni di scorrimento, brillantezza, ondulazioni o scanalature isolate diverse. In caso di graffi individuali o di qualità specchiata particolarmente importanti, possono rendersi necessari parametri come Rz, l’analisi delle ondulazioni o un controllo ottico.
| Caratteristica | Rischio principale | Controllo raccomandato |
| Superficie piana decorativa | Ondulazione e lucentezza irregolare | Rugosità più campione |
| Diametro di precisione | Riduzione delle dimensioni o conicità | Dimensione finale dopo la lucidatura |
| Foro piccolo | Bocca a campana e bordo arrotondato | Mascherare o utilizzare un processo controllato |
| Filetto | Danno sulla cresta e variazione della tenuta | Escludere a meno che non sia qualificato |
| Incisione o bordo tagliente | Perdita di definizione | Zona protetta o raggio minimo |
Quanto costa il titanio lucidato?
Il prezzo è determinato più dalla manodopera, dalla geometria, dalla finitura iniziale, dai controlli, dal rischio di scarto e dall’imballaggio che dal solo composto lucidante.
La preparazione è il principale fattore di costo
Una superficie satinata semplice è più facile da ottenere rispetto a una parte lucidata a specchio con cavità, raggi intersecati, iscrizioni e componenti di precisione protetti.
La lucidatura è solo la fase finale
La maggior parte del lavoro è impiegata nella rimozione delle tracce di lavorazione attraverso diversi gradi di abrasione e nella pulizia tra le fasi, senza modificare la geometria.
Le parti prodotte in quantità ridotta vengono solitamente lucidate manualmente, per cui il costo riflette il tempo di lavoro qualificato e la necessità di mantenere un aspetto costante da un pezzo all’altro. Produzioni di maggior volume possono giustificare l’impiego di attrezzature dedicate o di linee automatizzate, ma l’allestimento e la validazione comportano costi iniziali. Vibrazioni, segni di avanzamento profondi, bave e percorsi degli utensili non coordinati aumentano i tempi di finitura. Limiti estetici molto rigorosi incrementano inoltre il rischio di scarto, poiché un pezzo può soddisfare i requisiti dimensionali ma non superare i controlli per graffi o ondulazioni. Ispezioni con illuminazione controllata, misurazioni della rugosità, pulizia e imballaggio individuale aggiungono costi, ma proteggono la finitura. Il costo può essere ridotto lucidando solo le superfici visibili, scegliendo una finitura satinata riproducibile anziché un perfetto specchio indefinito, evitando cavità estetiche difficili da raggiungere e approvando un campione prima della produzione. Migliorare la superficie iniziale lavorata spesso costa meno che rimuovere manualmente difetti gravi in un secondo momento.
- Limitare la lucidatura alle zone necessarie
- Utilizza valori realistici di rugosità e limiti visivi.
- Evitare profonde rientranze cosmetiche strette
- Specificare l'imballaggio protettivo nella quotazione.
Quali difetti si verificano sul titanio lucidato?
La lucidatura può rivelare difetti che erano nascosti dai segni della lavorazione o dalle finiture opache; pertanto, il controllo qualità deve verificare sia l'aspetto esteriore sia l'integrità della superficie.
I difetti comuni hanno cause diverse
Le lamentele più frequenti includono graffi fini, zone opache, lucentezza irregolare, segni residui di taglio, bordi arrotondati, colorazione dovuta al calore e una texture a buccia d’arancia.
La buccia d’arancia non può essere risolta soltanto mediante la lucidatura
Può derivare dalle condizioni del materiale, dal calore, da una pressione eccessiva, da una superficie di partenza irregolare o da una levigatura abrasiva incompleta.
I graffi fini sono solitamente causati dal salto di fasi abrasive, dal mancato smantellamento del precedente schema di graffi oppure dalla contaminazione di uno strumento fine con particelle grossolane. Le macchie opache possono derivare da un contatto non uniforme, da miscele di composti o da una pulizia incompleta. La decolorazione dovuta al calore indica una temperatura locale eccessiva. Gli angoli arrotondati si formano quando una mola morbida rimane in corrispondenza delle transizioni o attraversa ripetutamente un bordo tagliente. Particelle estranee possono rimanere incorporate se gli utensili vengono condivisi con altri materiali. Anche le parti altamente riflettenti possono subire danni dopo la lucidatura a causa di impilamenti o vibrazioni durante il trasporto. Per prevenire tali problemi è necessaria una lavorazione stabile, l’uso di attrezzi puliti dedicati, la regolazione di pressione e velocità, l’ispezione tra le fasi abrasive e un limitato ri-lavoro. L’ispezione intermedia è fondamentale, poiché ogni correzione aggiuntiva asporta ulteriore materiale e aumenta il rischio per le dimensioni.
| Difetto | Probabile causa | Controllo |
| Micrograffi | Contaminazione o fase precedente incompleta | Pulire e ripetere la sequenza corretta |
| Lucentezza opaca | Pressione non uniforme o carico del composto | Ripulire nuovamente e stabilizzare il contatto |
| Buccia d'arancia | Variazione della superficie, calore o sovra-lavorazione | Ritornare alla livellatura controllata |
| Bordi arrotondati | Soggiorno eccessivo nelle transizioni | Bordi maschera o supporto |
| Tinta da calore | Velocità, pressione o tempo di soggiorno eccessivi | Ridurre l'apporto di calore |
| Ammaccature da spedizione | Maneggiamento o confezionamento scadenti | Utilizzare una protezione morbida individuale |
Come si confronta il titanio lucidato con le altre finiture?
Il titanio lucidato viene spesso messo a confronto con il titanio spazzolato, sabbiato, anodizzato ed elettrolucidato, poiché ciascuna finitura risolve un problema diverso.
Il titanio lucidato e il titanio spazzolato perseguono obiettivi estetici differenti
La spazzolatura lascia intenzionalmente linee direzionali, mentre la lucidatura riduce tali linee e aumenta la lucentezza e la riflettività.
Il principale compromesso riguarda l’aspetto estetico rispetto alla manutenzione
La spazzolatura nasconde meglio i segni di manipolazione leggera, mentre la lucidatura appare più riflettente ma rende più evidenti i graffi sottili e le impronte digitali.
Il titanio spazzolato è spesso scelto per alloggiamenti e pannelli soggetti a manipolazione frequente, poiché la sua texture direzionale è ripetibile e più facile da mantenere. Il titanio lucidato viene selezionato per superfici riflettenti visibili o per requisiti di rugosità ridotta. La sabbiatura con pallini conferisce una superficie opaca grigia uniforme e maschera alcune variazioni di lavorazione; tuttavia, gli spigoli possono risultare smussati e la texture può trattenere i segni in modo diverso. L’anodizzazione produce un colore ossidico controllato, anziché limitarsi a levigare il metallo. Un substrato lucidato tende a valorizzare maggiormente la brillantezza del colore anodizzato, mentre un substrato sabbiato genera una tonalità opaca più morbida. L’elettropolissaggio viene preferito alla lucidatura meccanica quando sono importanti la livellatura microscopica, la pulizia o geometrie complesse. Può trattare le piccole asperità in modo più uniforme, ma fattori quali la chimica, la distribuzione della corrente, la mascheratura e le variazioni dimensionali richiedono comunque una verifica approfondita. La scelta adeguata dipende dalla funzione, dalla maneggevolezza, dalla visibilità, dalla riparabilità, dalle tolleranze e dal volume, piuttosto che dal solo grado di lucentezza.
| Finitura | Aspetto | Effetto dimensionale | Motivo tipico per scegliere |
| Lucidato | Da satinato liscio a grigio specchio | Asportazione controllata del materiale | Superfici visibili o a bassa rugosità |
| Spazzolato | Linee satinate direzionali | Asportazione controllata del materiale | Facce frequentemente lavorate |
| Sabbiatura a graniglia | Grigio opaco uniforme | Pochi cambiamenti di volume; i bordi possono ammorbidirsi | Aspetto a bassa riflessione |
| Anodizzato | Finitura ossidica colorata | Sottile crescita dell'ossido | Colore e identificazione |
| Elettrolucidato | Luminosa livellatura microscopica | Asportazione controllata del materiale | Pulibilità o superfici complesse |
Conclusione
Un requisito realistico di satinatura o di specchio, adeguato alla geometria, garantisce una ripetibilità migliore rispetto a una descrizione soggettiva.
La lucidatura può migliorare l’aspetto del titanio, la sua pulibilità e le superfici di contatto selezionate, ma rimuove anche materiale ed espone graffi, ondulazioni, porosità e instabilità della lavorazione. Risultati affidabili iniziano dalla scelta del grado corretto, da una superficie lavorata uniforme, da una geometria accessibile, da fasi abrasive controllate e da un’ispezione post-finitura. Accoppiamenti critici e spigoli devono essere protetti oppure dotati di una tolleranza validata. Quando l’aspetto è importante, un campione approvato risulta più efficace di una vaghe richiesta di finitura a specchio. La scelta finale tra titanio lucidato, spazzolato, sabbiato, anodizzato ed elettrolucidato dovrebbe tenere conto della funzione, della manutenzione, delle tolleranze, del volume e del modo in cui il pezzo verrà manipolato.
FAQ
Il titanio può raggiungere una finitura a specchio?
Sì. Una superficie di partenza uniforme e una progressione abrasiva completa possono ottenere un’elevata riflettività, sebbene il titanio mantenga normalmente una tonalità più grigia rispetto all’acciaio inossidabile lucidato.
La lucidatura indebolisce il titanio?
La lucidatura controllata interessa di solito solo la superficie. Calore eccessivo, asportazione aggressiva, contaminazione o ripetuti ritocchi possono danneggiare la superficie o ridurre una dimensione critica.
Quando bisogna ispezionare le dimensioni?
Le dimensioni critiche vanno verificate dopo la lucidatura, poiché la rimozione di materiale può modificare diametri, planarità, spigoli e piccole caratteristiche.
Il titanio lucidato è facile da mantenere?
Resiste alla corrosione, ma mostra impronte digitali e leggere rigature. Una manipolazione accurata, la pulizia con panni non abrasivi e un imballaggio protettivo individuale aiutano a preservare la finitura.