
エンジニアリング図面は、一つの統制された文書の中に視図、寸法、注記、略語、および各種の技術図面記号が組み合わされているため、一見複雑に見えます。各記号は、エンジニア、機械加工者、CNCプログラマー、検査員、そしてサプライヤーに対し、部品のサイズ、形状、仕上げ、検査、組立方法などを正確に示しています。ひとつの記号を誤解すると、不適切な工具の使用、誤った公差設定、再作業、納期遅延、あるいは廃棄といった結果を招く可能性があります。.
重要な難点は、情報を正しい順序で読み解くことです。寸法、表面仕上げ記号、穴の表示、加工に関する略語、材料に関する注記、幾何公差などが同時に適用されることがよくあります。本ガイドでは、エンジニアリング図面における主要な記号、一般的な設計図の略語や記号、さらにCNC加工部品の実践的な読み方について解説します。.
エンジニアリング図面とは何か?
エンジニアリング図面とは、部品を正確に再現するために用いられる統制された技術文書です。単なるスケッチとは異なり、視図、寸法、注記、技術図面用の規格化された記号などを用いて、測定可能な要求事項を明確に伝えます。CNC加工においては、この図面が見積り、プログラム作成、加工、検査、最終承認の指針となります。.
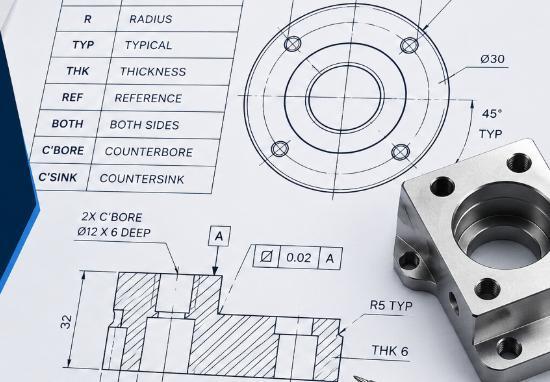
機械加工部品の図面には通常、推測を必要とせず部品を製作するのに必要な基本情報が含まれています。具体的なレイアウトは企業によって異なる場合がありますが、ほとんどの機械図面には共通の核心要素が存在します。.
- 全体寸法および特徴寸法。.
- 材料仕様および材質等級に関する要求事項。.
- 寸法公差および幾何公差の許容範囲。.
- 表面仕上げ、コーティング、バリ取りに関する注記。.
- 組立、検査、修正、特殊工程に関する注記。.
製造におけるエンジニアリング図面の重要性
エンジニアリング図面は、生産チーム間で共通の参照基準を提供します。標準的な機械図面記号により、設計者、プログラマー、機械加工者、検査員らは、設計意図を繰り返し可能な製造・検査要件へと変換することが可能になります。.
- CNCによるフライス加工、旋削、ドリル加工、ボーリング、リーマ加工、研削加工において、寸法精度の確保を支援します。.
- 設計者、サプライヤー、機械加工者、検査員の間で、要求事項を標準化します。.
- それらは曖昧さを減少させ、再作業を避け、試作品と量産品の間の一貫性を向上させます。.
このため、図面はカスタム生産、品質管理、そして繰り返し可能なCNC加工において共通言語として機能します。.
エンジニアリング図面の記号とは何か?
エンジニアリング図面記号とは、長文の文章による説明なしに寸法、公差、幾何学的形状、表面状態、製造要件などを伝達するために用いられる標準化された記号です。これらの記号により、技術図面の読みやすさが向上するとともに、意味の整合性が保たれます。.
記号が重要な理由
エンジニアリング記号によって、機械加工者は求められる特徴や品質レベルを迅速に識別できます。明確な加工記号は、穴にねじ切りが必要か、表面を研磨する必要があるか、あるいは直径を基準面に対して検査しなければならないかを示すことができます。.
- これらは、産業界や国境を越えた標準的なコミュニケーションを実現します。.
- 文章による説明を短縮し、機械図面の可読性を維持します。.
- 機械加工者が設計図の加工記号を正確に解釈するのに役立ちます。.
幾何学記号、公差記号、基準記号、表面記号、工程記号などが一体となって、部品のサイズ、形状、姿勢、位置、仕上げを規定します。.
エンジニアリング図面にはどのような記号が使われているのでしょうか?
機械加工部品に関する工業用図面記号の多くは、主に三つのグループに分類されます。カテゴリごとに図面を読み解くことで、その記号が形状、許容変動、表面状態、または製造工程のいずれを制御しているのかを理解しやすくなります。.
- 幾何学記号は、ある特徴の形状、姿勢、整列、位置を定義します。.
- 公差記号は、寸法上または幾何学的形状における許容される変動範囲を示します。.
- 表面仕上げ記号は、表面の粗さ、ラフネス、加工方向、場合によっては仕上げ方法を指定する。.
各カテゴリの連携方法
直径は公称寸法を示し、公差は許容範囲を定め、幾何公差は特徴部と基準面との関係を規定し、表面記号は表面の粗さを定義する。これらの要求事項は相互に連携しているため、読者は関連する注釈を確認せずに単独で一つの記号を解釈してはならない。.
幾何公差および表面仕上げ記号
幾何公差や表面仕上げ記号は、部品の組み付けや密着性、回転、摺動、あるいは組立状態を制御するため、機械工学の製図記号として広く用いられている。特に精密なCNC加工において重要である。.
幾何公差記号
幾何記号は形状や姿勢を制御する。部品が他の部品と正確に位置合わせされたり、密封面を維持したり、正確に回転したり、機能的な関係を保ったりする必要がある場合に使用される。.
- 真直度は、直線または軸がどれほど直線に沿っているかを制御する。.
- 平面度は、平面状の表面における変動を制限する。.
- 円周率は、各円形断面の丸みを制御する。.
- 円筒度は、完全な円柱表面全体を制御する。.
- 平行度と垂直度は、特徴部同士の関係を制御する。.
- 同心度は、円形の特徴部間に共通の中心関係があることを示す。.
これらの制御は、単純な寸法だけでは捉えきれない歪みや角度誤差、位置ずれ、組み立て上の問題を防止する。.
公差記号
公差記号は、組み付けや機能を確保しつつ、現実的な製造上のばらつきを許容します。どのCNC加工プロセスでも理論上の完全な寸法を実現することは不可能であるため、公差によって許容される変動範囲が定義されます。.
- プラスマイナス公差は、名義寸法を中心とした変動範囲を規定します。.
- 幾何公差は、形状・姿勢・位置・輪郭・振れなどを制御します。.
- 最大材料条件および最小材料条件は、材料に関連する公差規則を定めます。.
- A、B、Cなどの基準面参照は、検査の原点を設定します。.
適切な公差設計により、過度に厳しい要求による不必要なコストを避けつつ、組み合わさる部品同士の機能を維持できます。.
表面仕上げ記号
表面仕上げ記号は、表面の粗さを示し、材料除去が必要かどうかを示すこともあります。これらは切削条件、仕上げ工程、検査、サイクルタイム、さらにはコストにも影響を与えます。.
- Raは、算術平均表面粗さを示します。.
- 研磨記号は、二次的な仕上げ工程を必要とする場合があります。.
- コーティングに関する注記では、陽極酸化処理、めっき、塗装、その他の仕上げ方法が指定されることがあります。.
- レイ記号は、肉眼で確認できる加工痕の方向を示します。.
適切な仕上げは、シール性、耐摩耗性、外観、摩擦制御などに寄与します。不必要に細かな仕上げは、機能向上なしにコストを増加させるだけです。.
エンジニアリング図面における一般的な記号の例
製造用青写真の記号には、ねじ山、半径、穴、溶接、曲げ、材料、皿穴、底穴などが含まれます。以下に示す例は、エンジニアや機械加工技術者がよく使用する図面上の代表的な記号を解説したものです。.
ねじ記号
ねじ記号は、外ねじまたは内ねじについて、ねじ系統、直径、ピッチ、等級、深さを示します。ねじ部品は相手となるねじ、ボルト、継手、組立部品と一致しなければならないため、これらの記号は非常に重要です。.
- UNC、UNF、UNE Fは、統一粗ねじ、細ねじ、極細ねじシリーズを表します。.
- MはISOメトリックねじを示し、例えばM10×1.5のように表記されます。.
- タップ穴の注釈は、ドリル加工された穴に内ねじが切られる必要があることを意味します。.
- ねじの深さは、必要な有効ねじ長さを示します。.
例えば、M12×1.75-6Hは、ピッチ1.75mm、等級6Hの12mm径の内ねじを定義しています。.
フィレット半径およびエッジ記号
半径およびエッジ記号は、丸みを持たせた過渡部、面取り、エッジの切れ込みなどを示します。これらの形状は応力、取り扱い、組立、工具選定に影響を与えます。.
- Rは半径またはフィレットを示し、R5は5mmの半径を意味します。.
- Cは一般的に面取りを示し、特に別の角度が指定されていない限り、C2は通常45度の2mm面取りを意味します。.
- EBはエッジの切れ込みや軽微なバリ取りの要求を示します。.
フィレットは応力集中を低減し、面取りは鋭いエッジを取り除き、部品の組み立てをより容易にします。.
穴記号
穴の記号は、直径、深さ、ねじ切り、皿穴、底削りなどの要求事項を示します。穴はCNC加工でよく用いられる形状であるため、穴あけ、ボーリング、リーマ加工、タップ加工を行う前に、これらの表示を十分に確認する必要があります。.
- Øは直径を表し、ø10は単位がミリメートルの場合、通常は直径10mmを意味します。.
- 深さ記号または数値による深さの指定により、穴あけの深さを定義します。.
- ⌴またはC.BOREは円筒形の底削りを示します。.
- ⌵またはCSKは円錐形の皿穴を示します。.
- タップ加工された穴の表示は、内側にねじ切りされた穴を示します。.
例えば、Ø10 深さ20は、直径10mmの穴を深さ20mmまで掘ることを意味し、一方、Ø8 CSK 90°は、直径8mmの穴に90度の皿穴を付けることを意味します。.
溶接記号
溶接記号は、溶接の種類、サイズ、位置、長さ、間隔、仕上げなどを規定します。機械加工された部品を溶接組立に組み立てる際の製作手順を指示します。.
ベンド半径および角度記号
曲げ記号は、成形された板やプレートの曲げ半径、最終角度、中性軸、および曲げ許容差を規定します。これにより、割れやスプリングバックによる誤差、ならびにフランジ長の不正確さを防ぐことができます。.
- R5は5 mmのベンド半径を示す。.
- ∠90°は直角の曲げを指定する。.
- 中性軸に関する注記は、曲げ計算を支援します。.
- 曲げ許容差の値は、展開後の材料長を示します。.
材料記号および注釈
材料の注釈では、材料の種類、等級、状態、場合によっては規格が示されます。一般的な略称には、アルミニウムを表すAL、銅を表すCu、真鍮を表すBr、チタンを表すTiなどがあります。.
AISI 4140、AISI 304ステンレス鋼、Ti-6Al-4Vといった具体的な等級名は、誤った材料の代用を防ぎ、機械加工者が工具、切削条件、クーラント、検査方法を選定する際に役立ちます。.
カウンターシンクおよびカウンターボア記号
カウンターシンクおよびカウンターボアは、留め具の頭部を収めるための凹みを作ります。カウンターシンクは円錐形で、カウンターボアは円筒形で底面が平らです。.
- Ø10 CSK 90°は、内角90度の10 mmのカウンターシンク形状を示します。.
- Ø12 C.BORE 8 deepは、直径12 mm、深さ8 mmのカウンターボアを示します。.
これらの記号は、カッターの選定を指導し、適切な留め具の座りを確保するのに役立ちます。.
特定の工学分野に応じた記号
異なる工学分野では、それぞれ異なる記号体系が用いられます。機械図面は部品や製造に重点を置く一方で、電気図面では回路や部品の記号を使用します。正しい意味を理解するためには、図面の分野が重要です。.
機械工学における記号
機械図面の記号は、留め具、穴、表面、接合方法、幾何公差、加工特徴などを識別します。これらの機械図面記号は、設計を実際に製造可能な部品へと変える助けとなります。.
- 留め具の記号は、ねじ、ボルト、リベット、ねじ込み接続などを表します。.
- Ø、CSK、C.BOREなどの穴の記号は、サイズや特性の種類を規定します。.
- RaやRzなどの表面記号は、表面仕上げの要求事項を伝えます。.
- 溶接記号は、接合部の種類および寸法を指定する。.
- 垂直度、平行度、円筒度などの幾何公差記号は、形状や位置関係を制御する。.
例として、Ø10 H7、CSK Ø8 90°、Rz 3.2 などがある。各表示は加工や検査に影響を与える情報を示している。.
電気工学における記号
電気図面では、回路、配線、電源、スイッチ、接地、磁気デバイス、半導体などを表す記号が用いられる。これらは機械加工に関する記号ではないが、機械加工された筐体と電気システムを組み合わせたプロジェクトにおいても見られる場合がある。.
- 正極・負極の記号により、電源の極性を識別できる。.
- 抵抗器やコンデンサの記号は、受動素子を示す。.
- スイッチやリレーの記号は、制御装置を表す。.
- 接地記号は、保護接地、信号接地、または筐体接地を示す。.
- 接続ノードは、電気的な接合点を示す。.
- インダクタ、変圧器、ダイオード、トランジスタの記号は、回路内の各部品を特定する。.
IEC 60617、ANSI/IEEE、JIS の各規格は、一貫した電気記号体系を支持している。解釈が重要な場合には、図面の注釈に適用される規格を明記することが望ましい。.
エンジニアリング図面の記号の読み方
信頼性の高い読み取り方法は、ミスを減少させる。まずタイトルブロックから始め、次に各ビュー、寸法、公差、特徴の記号、表面仕上げ要件、特別な注意事項を順に確認する。この順序により、一般的な要求事項と個々の特徴に関する要求事項の両方を理解しやすくなる。.
ステップ1:タイトルブロックを理解する
タイトルブロックには、部品名、図面番号、材料、縮尺、改訂番号、単位、一般公差、仕上げに関する注記、承認などが記載される。例えば、「材料:AISI 304ステンレス鋼」や「縮尺:1:2」は材質や表示縮尺を示すが、製造上の制御は依然として寸法によって行われる。.
ステップ2:幾何学的記号を認識する
幾何公差記号は、基本的な図面情報が明確になった後に確認する必要がある。たとえば、0.05 mm の直角度公差は、真の90度からの偏差を制限し、治具や検査に影響を与える可能性がある。.
ステップ3:寸法と公差の解釈
寸法は公称サイズを示し、公差は許容される変動範囲を表す。例えば、40.00 ± 0.05 mm というサイズでは、39.95 mm から 40.05 mm までの範囲が許容される。また、ある特徴には基準面に関連した幾何公差が設定されており、これらは別途検査が必要である。.
ステップ4:加工および表面仕上げ記号の認識
加工および表面仕上げ記号は、生産工程や仕上げ状態を規定する。Ra 3.2 は粗さを設定し、CSK や C.BORE は凹みを示し、GRIND はCNC加工後の二次仕上げを要求することがある。.
ステップ5:溶接およびねじ切り記号の識別
溶接およびねじ切りに関する要求事項は、プログラミング前に必ず確認すべきである。M10 × 1.5 – 6H は、ピッチ1.5 mm、クラス6Hの内径メートルねじを定義するが、深さや盲孔に関する注記も併せてチェックする必要がある。.
なぜエンジニアリング図面には略語や記号が使われるのか?
図面は限られたスペース内で詳細な要求事項を伝達しなければならないため、略語や記号が用いられる。これにより、図面の読み取りが迅速になり、標準化が容易になり、製造現場での作業効率が向上する。.
標準化されたコミュニケーション
ISO 2768 や ASME Y14.5 などの標準的な略語や参照規格は、一貫した解釈を支援する。これにより、世界中のサプライヤー、エンジニア、検査担当者が同一の技術的要求事項を理解できるようになる。.
製造時の誤差低減
DIM、TOL、Ø、SR などの略語は、寸法、公差、直径、球面半径を明確に伝える。エンジニアリングにおける略語の適切な使用は、回避可能な加工誤差を低減する。.
CNC加工の効率向上
明確な記号は、工具選定、加工計画、検査、およびサイクルタイムの見積もりを支援します。CSK、C.BORE、BOM、TBD は重要な要求事項を迅速に伝達し、手戻りの削減に役立ちます。.
一般的なエンジニアリング図面の略語
以下の略語は、CNCや機械図面で一般的に使用されます。ただし、正確な意味については、図面の凡例、タイトルブロック、および社内の製図基準で必ず確認してください。.
| 略語 | 意味 | 一般的な用途 |
| 寸法 | 寸法 | 部品または特徴のサイズ。. |
| 公差 | 公差 | 公称サイズからの許容偏差。. |
| ISO | 国際標準化機構 | 参照される図面または公差規格。. |
| R | 半径 | フィレット、円弧、丸みを帯びたエッジ。. |
| 表面粗さ | 球面半径 | ドーム状または球面の表面。. |
| Ø | 直径 | 穴、軸、ボア、および円形の特徴。. |
| 円すい度 | 球面直径 | 球状特徴の全直径。. |
| □ | 正方形 | 正方形の突起、軸、または凹み。. |
| 厚さ/板厚 | 厚さ | 板、プレート、または壁の厚さ。. |
| C | 面取り <<>=== ベベル <<>=== 加工時間 <<>=== 最小限 <<>=== 大規模 <<>=== ツールパスの複雑さ <<>=== 共通の目的 <<>=== エッジ仕上げ <<>=== 構造物の準備 <<>=== エッジ安全確保が必要 <<>=== 航空宇宙構造物 <<>=== 荷重を支える部品 <<>=== 疲労に強い部品 <<>=== フィレット <<>=== 加工の簡便さ <<>=== より簡単 <<>=== より複雑 <<>=== 工具の必要性 <<>=== 標準的な面取りミル <<>=== ボールノーズツール <<>=== 加工コスト <<>=== 表面スタイル <<>=== 鋭い幾何学的形状 <<>=== 滑らかな移行 <<>=== ストレス低減 <<>=== より良い <<>=== 怪我のリスク <<>=== コーティングの剥離 <<>=== エッジの欠け <<>=== 組み立ての難しさ <<>=== デバーリング済みエッジ <<>=== 面取りエッジ <<>=== 定義された幾何学 <<>=== 通常は不要 <<>=== 寸法管理 <<>=== 精密 <<>=== 主な目的 <<>=== バリ除去 <<>=== 機能的なエッジ <<>=== 検査要件 <<>=== エンジニアは以下のバランスを取る必要があります: <<>=== 加工効率 <<>=== 構造上の要件 <<>=== 一般的な基準には以下が含まれます: | 通常は45度の面取り。. |
| 部品表 | 部品表 | 部品、材料、および購入品。. |
| ねじ切り | カウンターシンク | 円錐形の留め具用凹み. |
| 穴あけ加工 | カウンターボア | 平底の円筒形凹み。. |
| 未定 | 未定 | 未解決の要件であり、今後対応が必要です。. |
| 長さ | 長さ寸法 | 一部の規格における長さの表記。. |
材料に関する注釈がCNC加工に与える影響
材料に関する注記は、CNC加工戦略に大きな影響を与えるため、特に注意を払う必要があります。材料の等級、焼き入れ状態、硬度、表面処理状態は、工具選定、切削速度、冷却液、ワークホルダー、仕上げ面粗さ、さらには検査にも影響を及ぼします。.
材料の等級・状態・加工性
異なる材料は加工時にそれぞれ異なる挙動を示します。アルミニウムは通常加工が容易ですが、ステンレス鋼は加工硬化を起こす可能性があり、チタンは熱管理が重要であり、プラスチックはクランプや不適切な加熱により変形する恐れがあります。そのため、明確な材料注記は、サプライヤーが適切な工程を計画する上で大いに役立ちます。.
明確であるべき材料に関する注釈
有用な材料注記は、見積りや生産に入る前に不確定要素を解消するものです。部品の重要度が高いほど、材料の状態を明確に記載することが一層重要になります。.
- 正確な合金またはポリマーの等級。.
- 焼き入れ状態、熱処理、または硬度状態。.
- 認証やトレーサビリティに関する要求事項。.
- 機能的に重要な場合の繊維方向。.
- 寸法が塗装または熱処理の前後どちらに適用されるか。.
矛盾する記号および図面注記の解決方法
矛盾する記号や注記は、CNCプログラミング前に解決しておく必要があります。特に、その矛盾が厳しい公差、シール面、ねじ部、あるいは組み合わせ部に影響を及ぼす場合には、推測による対応は不正確な部品の生産につながるおそれがあります。.
一般的な対立の原因
図面、3Dモデル、一般注記、購買注文書などが同時に更新されていない場合、しばしば矛盾が発生します。これらの問題は文書化し、明確に整理しておく必要があります。.
- 一般的な公差と特定の特徴に対する公差が矛盾している。.
- 3Dモデル上の寸法が、公開された2D図面と一致しない。.
- 表面仕上げに関する注記が、塗装要件と矛盾している。.
- 穴に関する注記と断面図で示される深さが異なる。.
- 購買注文書の改訂版と図面の改訂版が一致していない。.
CNCプログラミング前の推奨される対応
最も安全な対応は、影響を受ける特徴を特定し、明確化を求めたうえで、加工前に管理対象のファイルを更新することです。文書による承認は、購入者およびCNC加工業者の双方を保護します。.
CNC加工部品の図面承認チェックリスト
承認チェックリストは、図面が見積もりおよび生産に適していることを確認するのに役立ちます。これにより、隠れた前提を減らし、サプライヤーが意図された部品をより効率的に製造できるよう支援します。.
必須の図面チェック
CNC加工用の図面を送付する前に、コスト、リードタイム、加工難易度、検査に最も影響を与える情報を必ず確認してください。.
- 部品番号、改訂版、単位、縮尺を必ず確認してください。.
- 材料の等級と状態を明示する。.
- すべての重要な寸法を提供する。.
- 重複または矛盾する寸法は避けてください。.
- 厳しい公差は、機能上必要な箇所にのみ適用してください。.
- 基準面を明示し、形状許容度枠を完全に記入してください。.
- ねじのサイズ、ピッチ、等級、深さを明記してください。.
- 機能上の重要な部位について表面粗さを規定してください。.
- エッジの仕上げ、バリ取り、表面処理、熱処理などの条件を明確にしてください。.
- 生産開始前の未解決の「TBD」注記はすべて削除してください。.
結論
設計、CNC加工、製作、組立、検査において、工程図面の記号とその意味を理解することは極めて重要です。幾何公差、公差表記、表面仕上げ記号、材料指定、穴記号、ねじ規格、さらには工程図面の略語などは、共通言語を形成し、誤差を低減して生産効率を向上させます。.
最も効果的な方法は、まずタイトルブロックを読み取り、適用される規格と改訂版を確認し、各特徴について公差や基準面の参照を解釈した上で、プログラミングに入る前に矛盾を解決することです。明確な技術図面記号と十分な製造指示書があれば、CNC加工業者は、前提条件を少なくし、検査精度を高め、再現性を向上させながら、意図された部品を製作できます。.