
CNC-Bearbeitung und Blechbearbeitung werden beide häufig eingesetzt, um kundenspezifische Metallteile herzustellen, lösen jedoch unterschiedliche Fertigungsprobleme. Die CNC-Bearbeitung entfernt Material aus massiven Blöcken oder Stangen, um enge Toleranzen, komplexe Details und robuste Endbauteile zu erzielen. Die Blechbearbeitung formt flache Metallbleche durch Schneiden, Biegen, Stanzen, Schweißen und Umformen und eignet sich daher für Gehäuse, Halterungen, Paneele sowie leichte Strukturen. Das Verständnis ihrer Unterschiede hilft Ingenieuren und Einkäufern, das geeignete Verfahren entsprechend Geometrie, Material, Kosten, Festigkeit, Produktionsvolumen und Endanwendung auszuwählen.
Was sind CNC-Bearbeitung und Blechbearbeitung?
Die CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren, bei dem ein fertiges Bauteil aus einem massiven Werkstück wie einer Platte, einem Stab, einem Billet oder einem Gussrohling herausgearbeitet wird. Ein programmiertes Werkzeugpfad-Steuerungssystem steuert Fräs-, Dreh-, Bohr-, Reib-, Gewindeschneid-, Taschen-, Oberflächen- und Konturierbearbeitungen. Für Ingenieure, die CNC-Bearbeitung und Blechbearbeitung vergleichen, ist der wichtigste Punkt, dass die CNC-Bearbeitung von massivem Material ausgeht und nur das entfernt, was nicht benötigt wird. Dies macht sie besonders geeignet für dicke Querschnitte, eng anliegende Passungen, komplexe Taschen, Präzisionslöcher, Dichtflächen, Lageraufnahmen, Referenzflächen sowie Teile, die nach der Bearbeitung eine kontrollierte 3D-Form behalten müssen.
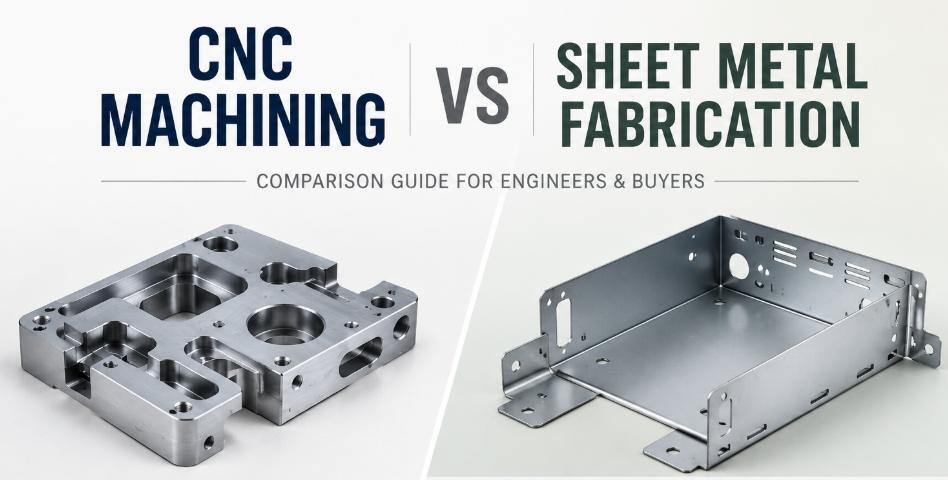
Die Blechbearbeitung erzeugt Form aus flachem Rohmaterial
Die Blechbearbeitung beginnt in der Regel mit flachen Blechen oder Coils und nutzt Schneiden, Biegen, Stanzen, Umformen, Verbinden sowie Nachbearbeitungsschritte, um das endgültige Bauteil herzustellen. Anstatt eine Form aus einem massiven Block herauszuarbeiten, stellt die Dicke des Blechs hierbei eine konstruktive Einschränkung dar. Zu den gängigen Arbeitsschritten gehören Laserschneiden, Revolverstanzen, Abkantpressen, Schweißen, Clinchen, Nieten, PEM-Hardwaremontage sowie Pulverbeschichtung. Dieser Ansatz ist besonders effizient für Halterungen, Paneele, Abdeckungen, Chassis, Tabletts, Schränke, Schutzvorrichtungen, elektronische Gehäuse sowie große leichte Strukturen.
Kernunterschiede zwischen CNC-Bearbeitung und Blechbearbeitung
Der klarste Vergleich betrifft die Geometrie, nicht allein die Kosten
Viele Einkäufer fragen zunächst, welche Methode kostengünstiger ist; doch erst nach Kenntnis der Bauteilgeometrie wird der Kostenaspekt wirklich relevant. CNC-Bearbeitung eignet sich in der Regel besser für kompakte Massivteile mit gefrästen Oberflächen, präzisen Löchern, Taschen, Schlitzen, Gewinden sowie komplexen 3D-Features. Blechbearbeitung hingegen ist meist vorteilhafter für dünnwandige Teile, die aus flachen Profilen und Biegungen bestehen. Handelt es sich bei einem Design überwiegend um Kästen, Halterungen, Paneele, Abdeckungen oder gefaltete Träger, reduziert die Blechbearbeitung oft Materialabfall und Zykluszeit. Ist das Bauteil hingegen ein Präzisionsblock, ein Verteiler, ein dickwandiges Gehäuse, ein maßgeschneiderter Kühlkörper oder eine Vorrichtung mit kritischen Passflächen, bietet die CNC-Bearbeitung normalerweise eine bessere Maßhaltigkeit.
Eine kurze Vergleichstabelle
Die folgende Tabelle fasst die Entscheidungslogik zusammen, bevor die einzelnen Faktoren in den weiterführenden Abschnitten näher erläutert werden. Nutzen Sie sie als frühen Filter, nicht als endgültige Regel, denn hybride Bauteile sind in realen kundenspezifischen Fertigungsprojekten weit verbreitet.
| Faktor | CNC Machining | Sheet Metal Fabrication | Beste Verwendungssignal |
| Anfangsbestand | Massiver Stab, Billet, Platte, Rohr oder Block | Flaches Blech oder Coilschrott | Wählen Sie je nachdem, ob das Design massiv oder dünnwandig ist |
| Geometrische Festigkeit | 3D-Taschen, Noppen, Präzisionslöcher, Gewinde, Konturen | Flache Profile, Biegungen, Flansche, große Paneele, gefaltete Kästen | Passen Sie den Prozess der natürlichen Form des Teils an |
| Materialverbrauch | Kann mehr Späne und Ausschuss erzeugen | Oft effizientes Nesting aus Blechlayouts | Bei großen, dünnen Teilen überzeugt häufig die Fertigung |
| Toleranzkontrolle | Geeignet für enge lokale Merkmale und Bezugsflächen | Gut geeignet für Blechtoleranzen, doch das Biegen führt zu zusätzlichen Abweichungen | Bearbeitung gewinnt bei engen Passungsflächen |
| Produktionsvolumen | Ideal für Prototypen sowie kleine bis mittlere Losgrößen | Skaliert gut für wiederholte Blechteile | Die Fertigung gewinnt oft, wenn sich Biegungen und Ausschnitte wiederholen |
| Montagebedarf | Kann die Montage vereinfachen, indem ein massives Teil bearbeitet wird | Erfordert häufig Verbindungen oder die Installation von Befestigungselementen | Durch Zerspanung werden Verbindungen reduziert; durch Fertigung wird das Gewicht verringert |
Der verborgene Unterschied liegt darin, wo die Variation in den Prozess eingeht
Bei der CNC-Bearbeitung entsteht Variation häufig durch Werkzeugverschleiß, Spannvorrichtungen, thermische Bewegungen, Maschinensteifigkeit, Bearbeitungsreihenfolge sowie durch die Entspannung des Materials nach dem Materialabtrag. Bei der Blechbearbeitung resultiert die Variation meist aus Dicken-Toleranzen, Biege-Werkzeugen, Rückfederung, Biege-Reihenfolge, Schweißverzug, Einbau von Befestigungselementen sowie der Beschichtungsdicke. Diese Unterscheidung ist wichtig, denn dieselbe Zeichnungstoleranz kann in einem Prozess leicht umzusetzen sein und im anderen dagegen kostspielig werden. Beispielsweise kann ein eng tolerierter Lochabstand nach dem CNC-Bohren in einer einzigen Aufspannung problemlos realisiert werden, während eine gebogene Blechbaugruppe möglicherweise Schlitten, Vorrichtungen oder nachträgliche Nachbearbeitung erfordert, um dieselbe funktionale Ausrichtung zu erreichen.
Designer sollten die Funktion steuern, nicht jede einzelne Abmessung
Eine gut konstruierte Zeichnung definiert die Maße, die tatsächlich Einfluss auf Passung, Dichtung, Bewegung oder Montage haben. Eine übermäßige Toleranzierung aller Merkmale zwingt beide Fertigungsprozesse dazu, unnötige Prüfungen und Nacharbeiten einzuplanen. Bei der CNC-Bearbeitung können enge Toleranzen bei tiefen Taschen, dünnen Wänden und langen Teilen die Kosten in die Höhe treiben. In der Blechbearbeitung sind enge Toleranzen über mehrere Biegungen hinweg oft schwierig, da jede Biegung zu einer zusätzlichen Toleranzansammlung führt. Gutes Design trennt kritische Schnittstellen von nicht kritischen Kanten, sodass der Hersteller das passende Prozessfenster anwenden kann.
Wann CNC-Bearbeitung die bessere Wahl ist
Verwenden Sie die CNC-Bearbeitung für massive, präzise oder funktionsreiche Teile
Die CNC-Bearbeitung ist die bessere Wahl, wenn das Bauteil hohe Präzision in einer kompakten 3D-Form erfordert. Typische Beispiele sind Aluminium-Instrumentengehäuse, Edelstahlblöcke, kundenspezifische Verteiler, präzise Montageplatten, Lagerträger, Wellen, Abstandshalter, Gewindeadapter, Werkzeughalterungen sowie funktionale Prototypen aus Kunststoff. Das Verfahren ist besonders nützlich, wenn das Design mehrere exakt positionierte Löcher, Taschen, Senkbohrungen, Dichtungsnuten, Fasen, Gewinde und Anschlussflächen umfasst. Es eignet sich auch gut, wenn ein Teil aus technischen Kunststoffen oder Metallen gefertigt werden muss, die in der erforderlichen Form nicht üblicherweise als Blech verarbeitet werden.
Wichtige Gründe, sich für CNC-Bearbeitung zu entscheiden
Die CNC-Bearbeitung kann mehrere sekundäre Bearbeitungsschritte einsparen, indem sie aus einem einzigen Werkstück ein vollständiges Bauteil herstellt. Sie ermöglicht lokale Präzision dort, wo es im Design erforderlich ist – etwa eine ebene Montagefläche, eine senkrechte Bohrung, eine reibgebohrte Öffnung oder einen gefrästen Kanal. Zudem unterstützt sie schnelle Konstruktionsänderungen, da neue Werkzeugpfade programmiert werden können, ohne spezielle Umformwerkzeuge anzufertigen. Für Prototypen, Pilotserien und kundenspezifische Kleinserien kann diese Flexibilität wertvoller sein als die reine Geschwindigkeit einer Hochvolumen-Blechbearbeitungslinie.
- Wählen Sie die CNC-Bearbeitung, wenn das Bauteil dick, massiv ist oder viele 3D‑Merkmale aufweist.
- Wählen Sie die CNC-Bearbeitung, wenn Lochposition, Ebenheit, Rechtwinkligkeit oder Oberflächengüte kritisch sind.
- Wählen Sie die CNC-Bearbeitung, wenn das Material Kunststoff, dickes Aluminium, Edelstahl, Messing, Kupfer, Titan oder ein anderes Material ist, das besser als Stange oder Platte verfügbar ist.
- Wählen Sie die CNC-Bearbeitung, wenn ein einteiliges Design Schweißnähte, Nahtlinien, Halterungen oder zusätzliche Hardware vermeidet.
Die CNC-Bearbeitung ist auch nach der Fertigung sinnvoll
Die Entscheidung fällt nicht immer zwischen CNC‑Bearbeitung und Blechbearbeitung. Viele hochwertige Bauteile nutzen die Blechbearbeitung für die Grundform und die CNC‑Bearbeitung für kritische Schnittstellen. Ein großes geschweißtes Rahmenbauteil kann nach dem Schweißen bearbeitet werden, um Montageflächen zu planieren. Ein geformtes Gehäuse kann CNC‑bearbeitete Einsätze, Abstandshalter, Kühlkörper oder Gewindeblöcke erhalten. Eine lasergeschnittene Platte kann zur Präzision von Senkbohrungen oder eng tolerierten Löchern nachbearbeitet werden. Dieser hybride Ansatz bewahrt die Kosten‑ und Gewichtsvorteile der Blechbearbeitung und fügt gleichzeitig die Genauigkeit der CNC‑Bearbeitung dort hinzu, wo das Design sie wirklich benötigt.
Wie hybride Fertigung das Risiko verringert
Hybride Fertigung ist hilfreich, wenn ein Bauteil sowohl große, dünne Platten als auch präzise Merkmale aufweist. Anstatt das gesamte Bauteil in nur einen Prozess zu zwängen, kann das Design die kostengünstige Blechstruktur von der präzisen CNC‑bearbeiteten Schnittstelle trennen. Dadurch wird die Bearbeitungszeit reduziert, Verzerrungen kontrolliert und vermieden, dass ein leichtes Bauteil aus einem massiven Block überdimensioniert wird. Zudem erhalten Ingenieure mehr Freiheit, die Präzisionskomponente zu überarbeiten, ohne die gesamte fertige Baugruppe neu zu konstruieren.
Wenn die Blechbearbeitung die bessere Wahl ist
Verwenden Sie die Blechbearbeitung für leichte Strukturen und gefaltete Formen
Die Blechbearbeitung ist die bessere Wahl, wenn das Bauteil aus flachem Material mit Biegungen, Flanschen, Ausschnitten, Laschen, Lamellen, Schlitzen und verbundenen Nähten gefertigt werden kann. Sie wird häufig eingesetzt für elektronische Gehäuse, Maschinenschutzvorrichtungen, HLK-Paneelen, Schaltschränke, Gerätekomponenten, Ablagen, Halterungen, Abdeckungen, Chassis sowie strukturelle Tragwerke. Das Verfahren ist besonders geeignet, wenn ein großes Oberflächengebiet benötigt wird, ohne dabei das Gewicht und die Materialkosten eines massiven Blocks zu verursachen. Ein gefaltetes Blech kann durch seine Geometrie statt durch Masse Steifigkeit erlangen; daher sind Flansche, Rippen, Saumkanten und Rückbiegungen in der Blechkonstruktion weit verbreitet.
Warum Fertigung wirtschaftlicher sein kann
Bei der Fertigung können mehrere Flachmuster auf einem Blech angeordnet, schnell ausgeschnitten, mit Standardwerkzeugen gebogen und anschließend als Los bearbeitet werden. Wenn das Bauteil einfache Biegungen und wiederholbare Ausschnitte aufweist, sinken die Kosten pro Teil bei steigender Stückzahl deutlich. Im Vergleich zur spanenden Bearbeitung eines dünnen Gehäuses aus einem Block lässt sich durch die Fertigung das Entfernen großer Materialmengen vermeiden. Zudem ermöglicht sie die Herstellung großer Teile, die die Arbeitswege oder den Arbeitsbereich einer herkömmlichen Fräsmaschine überschreiten könnten. Für Paneele, Abdeckungen, Ablagen und Schränke stellt dies oft den direktesten Weg vom Entwurf zum fertigen Bauteil dar.
| Teileanforderung | Fertigungs-Vorteil | Konstruktionshinweis |
| Große dünne Platten | Geringe Materialverschwendung und schnelles Schneiden | Fügen Sie Flansche oder Rippen hinzu, wenn Steifigkeit erforderlich ist |
| Gefaltete Gehäuse | Biegen erzeugt Form effizient | Prüfen Sie Biegeradius, Entlastungen und Zugang zu Befestigungselementen |
| Wiederholte Halterungen | Laserschneiden und Abkantpressen lassen sich gut skalieren | Verwenden Sie nach Möglichkeit einheitliche Biegerichtungen |
| Leichte Baugruppen | Steifigkeit kann durch Falten statt durch Dicke erreicht werden | Vermeiden Sie unnötige massive Abschnitte |
| Kosmetische Abdeckungen | Pulverbeschichtung und Kornstruktur können ein sauberes Erscheinungsbild erzeugen | Planen Sie sichtbare Nähte und Schweißstellen frühzeitig |
Die Fertigung unterliegt bestimmten Grenzen, die bei der Konstruktion berücksichtigt werden sollten
Blech ist nicht für jedes dünn wirkende Bauteil ideal. Tiefe Taschen, dicke Ansätze, präzise Lagerbohrungen, komplexe innere Kanäle sowie starke Querschnitte sind allein aus Blech nur schwer herzustellen. Auch das Biegen verändert die Geometrie; daher benötigen Biegelinien Entlastungsprofile, Mindestflanschlängen, geeignete Lochabstände zu den Biegungen sowie ausreichend Platz für die Werkzeuge. Schweißen kann Wärmeverformungen verursachen, und die Montage von Beschlägen erfordert Freiraum für Presswerkzeuge. Wenn das fertige Bauteil über mehrere Biegungen hinweg eine sehr enge Ausrichtung aufrechterhalten muss, können im Design Schlitze, Positionierungselemente, Spannvorrichtungen oder nachträgliche Bearbeitungen erforderlich sein.
Wie man häufige Probleme bei der Blechkonstruktion vermeidet
Eine fertigungsgerechte Blechkonstruktion beginnt mit einer realistischen Materialstärke, einem einheitlichen Biegeradius, entsprechenden Biegeentlastungen sowie einem flachen Zuschnittmuster, das sich effizient schneiden lässt. Löcher sollten nicht zu nahe an Biegelinien platziert werden, es sei denn, Verzerrungen sind akzeptabel oder sekundäre Bearbeitungsschritte sind vorgesehen. Konstrukteure sollten zudem den Belagaufbau berücksichtigen, insbesondere an Stoßkanten, Schlitzen, Scharnieren und Befestigungslöchern. Diese Details helfen dem Fertiger, wiederholbare Teile ohne übermäßigen Versuch-und-Irrtum-Prozess beim Biegen und Zusammenbauen zu erzeugen.
Vergleich der CNC-Bearbeitbarkeit: Massivmaterial vs. Blechteile
Bearbeitbarkeit bedeutet mehr als nur, ob ein Schneidwerkzeug Material abtragen kann
In diesem Vergleich bezeichnet CNC-Bearbeitbarkeit, wie leicht sich ein Material und das jeweilige Bauteil durch CNC-Anlagen schneiden, spannen, prüfen und fertigstellen lassen. Die Bearbeitung von Massivmaterial und CNC-Arbeiten an Blech verhalten sich unterschiedlich. Massive Rohlinge lassen sich in der Regel sicher spannen und mit vorhersehbarem Werkzeugkontakt bearbeiten. Dünnes Blech hingegen kann unter Schnittkräften vibrieren, sich verbiegen, Grate bilden, sich verziehen oder sogar anheben, wenn es nicht ordnungsgemäß gestützt wird. Daher kann ein Bauteil, das im CAD einfach aussieht, als lasergeschnittenes und gebogenes Teil leicht umzusetzen sein, während es als gefrästes dünnes Blech unhandlich erscheint.
Die Rolle von Steifigkeit und Werkstückspannung
Die CNC-Bearbeitung hängt von der Steifigkeit ab. Ein dicker Aluminiumblock, eine Edelstahlplatte oder ein Kunststoffrohling widerstehen den Schnittkräften besser als eine dünne Platte. Bei Blech benötigt der Hersteller oft Vakuumspannvorrichtungen, Opferunterlagen, Laschen, Spannvorrichtungen, weiche Backen oder maßgeschneiderte Nestkonstruktionen, um Vibrationen und Verformungen zu vermeiden. Muss dünnes Blech CNC-gefräst werden, sind leichte Schnitte, scharfe Werkzeuge, sorgfältige Werkzeugpfade und stabile Stützpunkte unerlässlich. Je empfindlicher die Geometrie, desto stärker kann die Spanntechnik die Kosten bestimmen.
| Bearbeitbarkeitsfaktor | Massive CNC-Bearbeitung | CNC-Bearbeitung von Blech | Konstruktionsimplikation |
| Steifigkeit | Im Allgemeinen hoch, wenn das Material ausreichend dick ist | Niedriger; Paneele können sich durchbiegen oder vibrieren | Vermeiden Sie das Fräsen großer, ungestützter dünner Bereiche |
| Gratkontrolle | Kontrolliert durch Werkzeugwahl und Entgratung | An geschnittenen oder gestanzten Kanten können Grate entstehen | Planen Sie die Kantenbearbeitung und eine sichere Handhabung |
| Hitze und Verformung | Lokale Hitze lässt sich durch Kühlmittel und entsprechende Strategie steuern | Dünnes Material verzieht sich leichter | Für breite, dünne Strukturen verwenden Sie Umformtechnik oder Laserschneiden |
| Merkmals-Tiefe | Tiefe Taschen und Löcher sind mit geeigneten Werkzeugen möglich | Die Tiefe ist durch die Blechdicke begrenzt, sofern keine Befestigungselemente hinzugefügt werden | Verwenden Sie Einsätze oder bearbeitete Blöcke für tiefe Gewindeelemente |
| Gewindeschneiden | Starke Gewinde in dicken Bereichen | Dünnes Blech benötigt in der Regel Einsätze, umgeformte Gewinde oder Schweißmuttern | Rechnen Sie nicht mit starken direkten Gewinden bei dünnem Blech |
Das Materialverhalten ändert sich je nach Dicke und Form
Aluminium, Edelstahl, Weichstahl, Kupfer, Messing, Titan sowie technische Kunststoffe können alle CNC-bearbeitet werden; jedoch verhält sich dasselbe Material im Blechzustand anders als im Massivzustand. Dünnes Edelstahlblech kann sich beim Biegen zurückfedern und beim Schneiden Grate bilden, während ein Edelstahlblock zwar langsamer zu bearbeiten ist, dafür jedoch stabiler für Präzisionsbohrungen bleibt. Aluminiumblech lässt sich in geeigneten Qualitäten gut biegen und formen, während dicke Aluminiumplatten zu präzisen Gehäusen bearbeitet werden können. Kupferblech leitet Wärme gut und neigt leicht zur Markierung, während Kupferblöcke mit entsprechendem Werkzeug bearbeitet werden können, jedoch eine sorgfältige Spankontrolle erfordern.
Ein nützlicher Materialvergleich
Die untenstehende Tabelle verknüpft die Materialauswahl mit dem Verarbeitungsverhalten. Sie ersetzt weder Materialdatenblätter noch eine Beratung durch den Lieferanten, bietet Ingenieuren jedoch einen praktischen Ausgangspunkt, wenn sie für dasselbe Projekt zwischen kundenspezifischer CNC-Bearbeitung und Blechbearbeitung abwägen.
| Materialgruppe | CNC-Bearbeitungsverhalten | Verhalten der Blechfertigung | Typische Entscheidung |
| Aluminiumlegierungen | Schnelle Bearbeitung, gut geeignet für Gehäuse und Vorrichtungen | Gut geeignet für Paneele, Halterungen und leichte Abdeckungen, sofern geeignete Blechqualitäten verwendet werden | Für Präzisionsblöcke CNC verwenden; für Abdeckungen und Gehäuse konventionelle Blechbearbeitung |
| Edelstahl | Langsamere Bearbeitung, robust und korrosionsbeständig | Üblich für langlebige Blechteile, jedoch sind Rückfederung und Werkzeugbelastungen von Bedeutung | Verwenden Sie CNC für präzise Schnittstellen; Fertigung für hygienische oder korrosionsbeständige Paneele |
| Kohlenstoffstahl | Bearbeitbar und schweißbar, je nach Güteklasse | Starkes Fertigungsmaterial mit vielen Oberflächenbearbeitungsoptionen | Fertigung passt häufig zu Rahmen, Halterungen und Schränken |
| Kupfer und Messing | Mit den richtigen Werkzeugen bearbeitbar; Kupfer kann klebrig werden | Nützlich für leitfähige Blechteile, jedoch ist die Oberflächenmarkierung entscheidend | Verwenden Sie CNC für detaillierte leitfähige Komponenten; Blech für Abschirmungen und Abdeckungen |
| Technische Kunststoffe | Ausgezeichnet für viele CNC-Prototypen und Vorrichtungen | Wird in der Regel nicht als Blechbearbeitung betrachtet | Verwenden Sie CNC, wenn eine bestimmte Kunststoffleistung erforderlich ist |
Kosten, Durchlaufzeit und Produktionsvolumen
Das kostengünstigere Verfahren hängt davon ab, was die Kosten bestimmt
Es gibt keine universelle Antwort darauf, ob CNC machining oder sheet metal fabrication ist günstiger. Die Kosten der CNC-Bearbeitung werden häufig durch Materialgröße, Abtragsvolumen, Werkzeugzugänglichkeit, Zykluszeit, Anzahl der Rüstvorgänge, Toleranzniveau, Oberflächengüte und Prüfanforderungen bestimmt. Die Kosten der Blechbearbeitung hängen oft von Materialstärke, Schneidzeit, Anzahl der Biegungen, Werkzeugrüstung, Schweißarbeiten, Einbau von Beschlägen, Oberflächenbehandlung sowie Montageaufwand ab. Ein kleiner Präzisionsblock kann bei der Bearbeitung günstiger sein als bei der Fertigung aus vielen Einzelteilen. Eine große Abdeckung kann dagegen weitaus kostengünstiger hergestellt werden als durch die Bearbeitung einer dicken Platte.
Die wichtigsten Kostenfaktoren
Ein sinnvoller Kostenvergleich beginnt damit, das teure Merkmal im Design zu identifizieren. Handelt es sich beim teuren Merkmal um eine enge Bohrung, eine flache Dichtfläche oder eine komplexe Tasche, kann sich die CNC-Bearbeitung rechtfertigen. Ist das teure Merkmal hingegen lediglich eine große Oberfläche, ist die Fertigung in der Regel effizienter. Wenn das Design beides erfordert, sollte das Bauteil in eine gefertigte Struktur und eine bearbeitete Schnittstelle aufgeteilt werden. Dieser Ansatz senkt häufig die Kosten, ohne die Leistung zu beeinträchtigen.
- Die Kosten der CNC-Bearbeitung steigen mit langer Zykluszeit, tiefem Materialabtrag, engen Toleranzen und mehreren Rüstvorgängen.
- Die Kosten der Blechbearbeitung erhöhen sich mit zunehmender Komplexität der Biegungen, Länge der Schweißnähte, Anforderungen an die Oberflächenbearbeitung, Einbau von Beschlägen sowie engen Montagetoleranzen.
- Bei Prototypen können CNC-Kosten vorteilhaft sein, wenn noch kein Biegeprogramm, keine Schweißvorrichtung und keine Strategie für die Beschlagmontage existieren.
- Bei wiederholter Serienproduktion kann die Fertigung vorteilhaft sein, wenn Flachmuster, Biegeprogramme und Montageschritte stabil sind.
Die Durchlaufzeit wird vom Änderungsrisiko beeinflusst
Die CNC-Bearbeitung kann bei Prototypen schnell sein, da die Hauptvorbereitungen Programmierung, Materialvorbereitung und Maschinenlaufzeit umfassen. Designänderungen lassen sich häufig durch die Anpassung der Werkzeugpfade bewältigen. Auch Blechbearbeitung kann schnell erfolgen, insbesondere bei lasergeschnittenen und gebogenen Prototypen; jedoch kann ein Revisionsrisiko auftreten, wenn Biegeabfolge, Zugang zu Beschlägen oder Passgenauigkeit der Montage noch nicht vollständig geklärt sind. Für die Serienproduktion kann die Fertigung schneller werden, sobald Programme, Vorrichtungen und Fertigungsabläufe festgelegt sind. Die beste Strategie zur Zeitoptimierung besteht darin, Risiken frühzeitig zu prüfen: Zunächst die Präzisionsschnittstelle bearbeiten, die Biegezugaben an den Blechteilen testen und die Beschichtungsdicke vor der endgültigen Produktion überprüfen.
Prozessführung basierend auf dem Produktionsvolumen
Für Einzelstücke und Kleinserien kundenspezifischer Teile ist die CNC-Bearbeitung oft attraktiv, da sie spezielle Umformwerkzeuge vermeidet und komplexe Details direkt fertigen kann. Bei mittleren und hohen Stückzahlen von blechartigen Teilen wird die Fertigung zunehmend wettbewerbsfähiger, da Schneidenester, Biegeprogramme und Montageabläufe wiederholt eingesetzt werden können. Dennoch hängt die richtige Entscheidung weiterhin von der Geometrie ab. Tausend Präzisionsblöcke bleiben geeignete Kandidaten für die CNC-Bearbeitung, während zehn große gefaltete Abdeckungen möglicherweise besser in die Blechbearbeitung passen.
Designregeln, die den besten Prozess bestimmen
Die Geometrie sollte entsprechend dem gewählten Verfahren neu gestaltet werden
Ein häufiger Fehler besteht darin, zunächst ein Bauteil zu modellieren und erst später das Verfahren auszuwählen. Bessere Ergebnisse erzielt man, wenn man das Design bereits auf die beabsichtigte Fertigungsmethode abstimmt. Bei der CNC-Bearbeitung sollten unnötige Tiefe reduziert, extrem scharfe Innenecken vermieden, möglichst standardisierte Werkzeuggrößen verwendet, Wände ausreichend dick ausgeführt und kritische Merkmale in gut zugänglichen Ausrichtungen platziert werden. Bei der Blechbearbeitung gilt: gleichmäßige Wandstärken verwenden, realistische Biegeradien beachten, Biegeentlastungen einbauen, Löcher nicht zu nahe an Biegungen setzen und die Reihenfolge von Biegung, Schweißarbeiten, Beschlagmontage sowie Beschichtung sorgfältig planen.
Prozessbewusstes Design spart mehr als nur Zeit bei der Angebotserstellung
Wenn ein Bauteil für den falschen Fertigungsprozess ausgelegt ist, kann das Kostenvoranschlag hoch erscheinen, da der Zulieferer durch aufwändige Einrichtungen, manuelle Korrekturen oder nachträgliche Bearbeitungsschritte ausgleichen muss. Ein bearbeitetes Design, das in Wirklichkeit eine gefaltete Halterung ist, kann Materialverschwendung verursachen. Ein geschweißtes Design, das eine Ausrichtung in Bearbeitungsqualität erfordert, kann Vorrichtungen, Nacharbeit oder nachträgliche Bearbeitung notwendig machen. Prozessbewusstes Design reduziert solche unerwarteten Probleme, indem Form, Toleranzen und Montagestrategie aufeinander abgestimmt werden.
| Konstruktionsmerkmal | In der Regel besser für CNC-Bearbeitung | In der Regel besser für die Blechbearbeitung |
| Dicker Präzisions-Nocken | Ja: aus massivem Material drehen oder bearbeiteten Einsatz einfügen | Nur mit geschweißten oder eingesetzten Komponenten |
| Große flache Abdeckung | Möglich, aber materialverschwenderisch | Ja: schneiden, biegen und fertigstellen aus Blech |
| Tiefe innere Tasche | Ja mit zugänglichen Werkzeugen | Für Blech nicht natürlich, außer wenn zusammengesetzt |
| Langer gefalteter Flansch | Aus massivem Rohmaterial nicht effizient | Ja mit Abkantpressenbiegen |
| Starkes Gewindeloch | Ja bei ausreichender Dicke | Verwenden Sie Einsätze, Muttern oder geformte Elemente |
| Eng anliegende Bezugsebene | Ja nach Oberflächenbearbeitung und Inspektion | Nur mit Vorrichtungen oder nachträglicher Bearbeitung möglich |
Toleranzen sollten Funktion und Prozessfähigkeit widerspiegeln
CNC-Bearbeitung kann enge Toleranzen an ausgewählten Merkmalen einhalten, doch enge Toleranzen sind stets mit Kosten verbunden. Die Blechbearbeitung kann bei geschnittenen Profilen präzise sein, doch Biegeabweichungen und Montagestapelungen erschweren die Gesamtpräzision. Daher sollten Konstrukteure enge Toleranzen nur für funktionale Merkmale festlegen. Eine Halterung benötigt möglicherweise lediglich eine genaue Lochposition relativ zu einer Montagekante, nicht jedoch eine eng tolerierte Gesamtabmessung des Rohlings. Ein bearbeitetes Gehäuse braucht vielleicht eine präzise Lagerbohrung und Dichtfläche, während äußere kosmetische Abmessungen lockerer bleiben können.
Wie man Toleranzeinstellungen kommuniziert
Ein guter Zeichnungs- oder Modellierungsplan hebt funktionskritische Abmessungen hervor, verwendet stabile Bezugsflächen und trennt kosmetische von mechanischen Anforderungen. Hinweise wie “kritische Montagefläche”, “Dichtungsbereich”, “kosmetisches Gesicht”, “Abstand für Befestigungselemente” sowie “Abmessung nach Beschichtung” helfen Herstellern, die optimale Bearbeitungsreihenfolge zu wählen. Diese Klarheit ist besonders wichtig, wenn Blechbearbeitung mit CNC-Bearbeitung kombiniert wird, denn bearbeitete Teile sollten in der Regel erst nach allen Operationen hergestellt werden, die das Bauteil verformen könnten.
Oberflächenbeschaffenheit, Erscheinungsbild und Montageaspekte
Oberflächenanforderungen können die Wahl des Fertigungsverfahrens beeinflussen
Sowohl CNC-Bearbeitung als auch Blechbearbeitung können professionell wirkende Teile erzeugen, doch sie führen zu unterschiedlichen Oberflächenbedingungen. CNC-Bearbeitung kann Werkzeugspuren, bearbeitete Strukturen, entgratete Kanten oder spezifizierte Rauheitswerte auf Funktionsflächen hinterlassen. Sie ermöglicht Oberflächenbehandlungen wie Eloxieren, Passivierung, Kugelstrahlen, Polieren, Galvanisieren, Schwarzoxidierung geeigneter Stähle sowie Pulverbeschichtung, sofern dies angemessen ist. Die Blechbearbeitung kann hingegen Fräsoberfläche, gebürstetes Muster, lasergeschnittene Kanten, geformte Biegungen, Schweißnähte, Punktschweißmarken, Prägungen durch Befestigungselemente, Schleifspuren sowie pulverbeschichtete oder galvanisierte Oberflächen umfassen.
Funktionale Oberfläche vs. kosmetische Oberfläche
Funktionelle Oberflächen werden durch ihre Leistung definiert: Reibung, Abdichtung, Leitfähigkeit, Korrosionsbeständigkeit, Sauberkeit oder Verschleiß. Kosmetische Oberflächen hingegen werden durch ihr Erscheinungsbild bestimmt: sichtbares Muster, Farbe, Textur, Glanz und Gleichmäßigkeit. CNC-Bearbeitung überzeugt dort, wo eine funktionelle Oberfläche flach, glatt und exakt positioniert sein muss. Die Blechbearbeitung punktet, wenn eine sichtbare Abdeckung oder ein Gehäuse über eine große Fläche hinweg ein gleichmäßiges beschichtetes Erscheinungsbild aufweisen soll. Wenn beide Anforderungen gleichzeitig erfüllt werden müssen, sollte klar festgelegt werden, welche Flächen kosmetisch und welche funktional sind, damit die Endbearbeitung die Passgenauigkeit nicht beeinträchtigt.
Montage kann die Fertigung attraktiv machen
Die Blechbearbeitung umfasst häufig Montageelemente, die bei der CNC-Bearbeitung unter Umständen nicht erforderlich sind, etwa Laschen, Schlitze, Saumkanten, Scharniere, Schweißnähte, Nieten, Clinchmuttern, festsitzende Bolzen sowie Gewindeeinsätze. Diese Elemente ermöglichen es dünnem Blech, sich wie ein größeres Produkt zu verhalten. Im Gegensatz dazu kann die CNC-Bearbeitung manchmal die Montage überflüssig machen, indem sie Funktionen in einem einzigen massiven Teil integriert. Die richtige Entscheidung hängt davon ab, ob weniger Verbindungen oder geringeres Gewicht wichtiger sind. Ein einteiliges bearbeitetes Gehäuse kann steifer und präziser sein, während ein gefertigtes Gehäuse leichter, kostengünstiger und einfacher skalierbar ist.
Die Endplanung sollte vor der Produktion abgeschlossen sein.
Beschichtungsdicke, Maskierung, Oberflächenrauheit, Kantenbrüche und die Installation von Beschlägen sollten frühzeitig besprochen werden. Pulverbeschichtung kann die Dicke um Schlitze und Löcher herum erhöhen. Die Eloxierung kann je nach Legierung und Oberflächenbeschaffenheit die Abmessungen sowie die Farbkonsistenz beeinflussen. Gebürstetes oder poliertes Blech zeigt die Faserrichtung und Bearbeitungsspuren. Geschweißte Bereiche müssen ggf. geschliffen und kosmetisch angeglichen werden. Eine frühzeitige Planung der Oberflächenbehandlung verhindert, dass ein Bauteil zwar vor der Beschichtung perfekt passt, jedoch beim Endmontageprozess versagt.
Wie wählt man zwischen CNC-Bearbeitung und Blechbearbeitung?
Beginnen Sie mit der Form und prüfen Sie anschließend die Leistungsanforderungen.
Ein zuverlässiger Entscheidungsprozess beginnt mit einer einfachen Frage: Handelt es sich bei dem Bauteil von Natur aus um ein massives 3D‑Bauteil oder um ein gefaltetes Dünnwandbauteil? Ist das Teil massiv, kompakt und präzisionsorientiert, ist die CNC‑Bearbeitung wahrscheinlich die bessere Ausgangsvariante. Ist es breit, dünn, leicht und aus Biegungen oder Platten gefertigt, kommt eher die Blechbearbeitung in Betracht. Anschließend sind die Leistungsanforderungen zu prüfen: Belastung, Steifigkeit, Korrosionsbeständigkeit, Wärmeübertragung, elektrische Leitfähigkeit, Abdichtung, Optik, Montage und Prüfung. Diese Anforderungen können das Bauteil schließlich zu einer hybriden Lösung führen.
Entscheidungscheckliste für kundenspezifische Metallteile
Die folgende Checkliste hilft dabei, die Konstruktionsabsichten in eine Fertigungsrichtung umzusetzen. Sie ist besonders nützlich, bevor Angebote eingeholt werden, da sie Unklarheiten verringert und Lieferanten unterstützt, den effizientesten Prozess zu empfehlen.
- Wählen Sie die CNC‑Bearbeitung, wenn das Bauteil präzise 3D‑Merkmale, dicke Abschnitte, genaue Gewinde oder kontrollierte Bezugsebenen benötigt.
- Wählen Sie die Blechbearbeitung, wenn das Bauteil ein Halter, eine Abdeckung, ein Paneel, ein Tablett, ein Chassis oder ein Gehäuse aus Zuschnitten und Biegungen ist.
- Wählen Sie einen hybriden Ansatz, wenn eine große Blechstruktur zusätzlich bearbeitete Auflagen, Einsätze oder eng tolerierte Schnittstellen erfordert.
- Prüfen Sie die Toleranzkette, bevor Sie sich auf eine gebogene oder geschweißte Baugruppe festlegen.
- Prüfen Sie die Verfügbarkeit des jeweiligen Werkstoffes, bevor Sie davon ausgehen, dass dieselbe Legierung für beide Verfahren geeignet ist.
Häufige ingenieurtechnische Fragen beantwortet
Ingenieure fragen sich häufig, warum eine Fabrik CNC‑Anlagen einsetzt, wenn Blechbearbeitungsmethoden scheinbar schneller sind, oder warum ein gebogenes Teil empfohlen wird, obwohl ein gefrästes Teil in der CAD‑Datei sauberer aussieht. Die Antwort lautet: Fabriken optimieren ihre Prozesse hinsichtlich Wiederholgenauigkeit, Arbeitskostenkontrolle, Materialeffizienz sowie der erforderlichen Genauigkeit des Bauteils. Die CNC‑Bearbeitung automatisiert präzises Schneiden bei komplexen Details, ist jedoch nicht zwangsläufig für jede Form die bessere Lösung. Die Blechbearbeitung nutzt die natürliche Effizienz von flachem Rohmaterial, ist jedoch nicht automatisch kostengünstiger, wenn das Design maschinelle Präzision erfordert.
Die überzeugendste Lösung ist oft eine Anpassung des Designs
Ist ein CNC‑Kostenvoranschlag unerwartet hoch, könnte das Bauteil zu dünn, zu groß oder zu materialverschwenderisch für die Bearbeitung sein. Ist ein Fertigungskostenvoranschlag unerwartet hoch, weist das Design möglicherweise zu viele Biegungen, enge Montagetoleranzen, schwierige Schweißnähte oder schwer zugängliche Befestigungselemente auf. Statt sich zu fragen, welcher Prozess “am besten” ist, sollte man sich zunächst fragen, welche Geometrie ohne Beeinträchtigung der Funktion angepasst werden kann. Kleine Änderungen wie das Hinzufügen einer Biegeentlastung, das Vergrößern eines Radius, das Lockerlassen einer nicht kritischen Toleranz, der Einsatz eines bearbeiteten Einsatzes oder das Aufteilen eines Teils in zwei fertigungsgerechte Komponenten können zu einem besseren Ergebnis führen.
Fazit
CNC‑Bearbeitung eignet sich am besten für massive, präzise und detailreiche Bauteile, die kontrollierte Oberflächen, Gewinde, Taschen, Bohrungen sowie enge lokale Toleranzen benötigen. Die Blechbearbeitung hingegen ist ideal für leichte Platten, Halterungen, Abdeckungen, Chassis, Gehäuse und gefaltete Strukturen, bei denen Materialeffizienz und skalierbare Produktion entscheidend sind. Die richtige Wahl hängt zunächst von der Geometrie ab, anschließend von Toleranzen, Stückzahl, Materialform, Oberflächenbeschaffenheit und Montage. Für viele kundenspezifische Metallteile besteht die wertvollste Lösung nicht darin, einen Prozess durch den anderen zu ersetzen, sondern in einem hybriden Design, das die Blechbearbeitung für die Struktur und die CNC‑Bearbeitung für kritische Schnittstellen kombiniert.
FAQ
Ist CNC‑Bearbeitung besser als Blechbearbeitung?
CNC‑Bearbeitung eignet sich besser für massive Präzisionsbauteile, während die Blechbearbeitung besser für dünnwandige Konstruktionen geeignet ist, die aus zugeschnittenem und gebogenem Blech bestehen. Keiner der beiden Prozesse ist universell überlegen. Die bessere Wahl ist jene, die die geforderte Funktion mit dem geringsten unnötigen Material-, Arbeits- und Toleranzrisiko erfüllt.
Können Blechteile CNC-bearbeitet werden?
Ja. Blechteile können auch CNC‑Bohrungen, Fräsarbeiten, Senkungen, Gewindeschneiden oder Oberflächenbearbeitungen erhalten, wenn bestimmte Merkmale höhere Präzision erfordern. Allerdings bedarf dünnes Blech einer sorgfältigen Unterstützung, da es beim Schneiden leicht nachgeben oder vibrieren kann. Viele Projekte setzen zunächst auf Laserschneiden und Biegen und führen die CNC‑Bearbeitung nur an kritischen Stellen durch.
Welcher Prozess ist besser für Prototypen?
Bei Prototypen mit komplexer 3D‑Geometrie lässt sich die CNC‑Bearbeitung oft schneller anpassen, da Werkzeugpfade aktualisiert werden können. Für Prototypen, die eindeutig als Platten, Halterungen oder Gehäuse konzipiert sind, kann die Blechbearbeitung realistischer sein, da sie das tatsächliche Biegeverhalten, die Passgenauigkeit bei der Montage sowie die endgültige Materialstärke testet.
Welcher Prozess ist bei niedriger Stückzahl kostengünstiger?
Die Kosten bei geringer Stückzahl hängen von der Geometrie ab. Ein kompaktes Bauteil mit präzisen Löchern und Taschen kann durch CNC‑Bearbeitung günstiger sein. Eine große Abdeckung oder ein gebogener Halter kann selbst bei niedriger Stückzahl günstiger in der Fertigung sein. Die teuerste Option entsteht meist, wenn man ein blechartiges Design in die CNC‑Bearbeitung zwängt oder eine konstruktionsgenaue Ausführung in die Blechbearbeitung überführt.
Kann ein Teil beide Verfahren nutzen?
Ja. Hybride Fertigung ist weit verbreitet. Ein gefertigter Rahmen kann nach dem Schweißen CNC‑bearbeitet werden, ein Gehäuse aus Blech kann mit bearbeiteten Einsätzen versehen werden, und eine lasergeschnittene Platte kann präzise bearbeitete Löcher erhalten. Dieser Ansatz bietet häufig das beste Gleichgewicht zwischen Kosten, Gewicht, Genauigkeit und Funktionalität.