
ЧПУ-обработка и изготовление деталей из листового металла широко применяются для производства индивидуальных металлических изделий, однако они решают разные производственные задачи. ЧПУ-обработка позволяет удалять материал из цельных заготовок или прутков, обеспечивая высокую точность допусков, сложные детали и прочные готовые компоненты. Изготовление из листового металла предполагает формирование плоских металлических листов путём резки, гибки, штамповки, сварки и профилирования, что делает этот процесс подходящим для корпусов, кронштейнов, панелей и лёгких конструкций. Понимание их различий помогает инженерам и заказчикам выбрать оптимальный метод обработки с учётом геометрии, материала, стоимости, прочности, объёма производства и конечного применения.
Что такое ЧПУ-обработка и изготовление из листового металла?
ЧПУ-обработка — это метод удаления материала, при котором готовая деталь вырезается из цельной заготовки, такой как лист, пруток, слиток или отливка. Запрограммированный траектория движения инструмента управляет фрезерованием, токарной обработкой, сверлением, растачиванием, нарезанием резьбы, выполнением углублений, обработкой поверхностей и контурной обработкой. Для инженеров, сравнивающих ЧПУ-обработку и изготовление из листового металла, наиболее важным моментом является то, что ЧПУ начинается с цельного материала и удаляет всё лишнее. Это делает данный метод подходящим для толстостенных деталей, элементов с плотными соединениями, сложных полостей, точных отверстий, уплотнительных поверхностей, посадочных мест под подшипники, базовых поверхностей, а также для изделий, которым необходимо сохранять заданную трёхмерную форму после обработки.
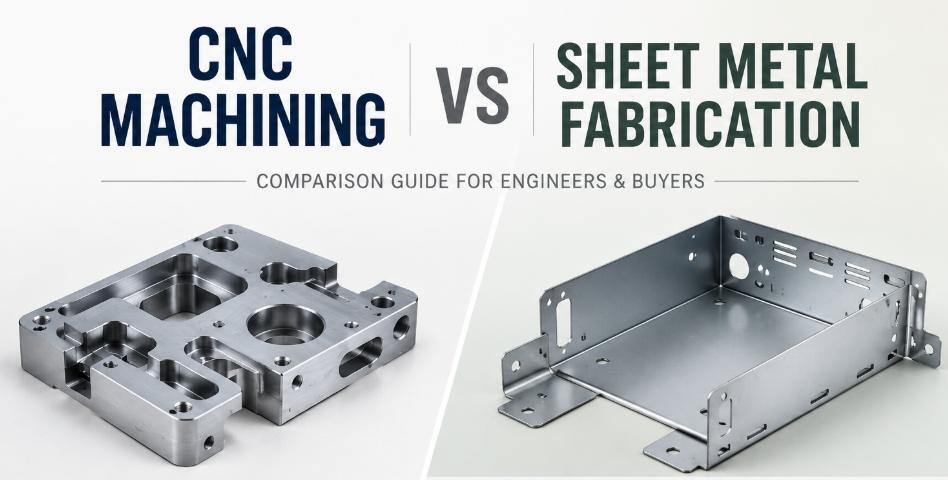
Изготовление из листового металла создаёт форму из плоского листового материала
Процесс изготовления из листового металла обычно начинается с плоского листа или рулона и включает резку, гибку, штамповку, формование, соединение и финишную обработку для получения готового изделия. Вместо того чтобы вырезать форму из цельного блока, здесь толщина листа выступает в качестве ограничения дизайна. К распространённым этапам относятся лазерная резка, турельная штамповка, гибка на прессах, сварка, клинчинг, заклёпки, установка крепежа PEM и порошковое покрытие. Такой подход эффективен для кронштейнов, панелей, крышек, шасси, лотков, шкафов, защитных ограждений, электронных корпусов и крупных лёгких конструкций.
Основные различия между ЧПУ-обработкой и изготовлением из листового металла
Наиболее очевидное сравнение — геометрия, а не только стоимость
Многие заказчики сначала спрашивают, какой метод дешевле, но стоимость становится значимой лишь после понимания геометрии детали. ЧПУ-обработка обычно лучше подходит для компактных цельных деталей с фрезерованными поверхностями, точными отверстиями, полостями, пазами, резьбой и сложными трёхмерными элементами. Изготовление из листового металла чаще применяется для тонкостенных деталей, выполненных из плоских профилей и гибких элементов. Когда конструкция представляет собой в основном коробку, кронштейн, панель, крышку или складывающуюся опору, изготовление из листового металла зачастую снижает количество отходов и время цикла. Если же деталь — это прецизионный блок, коллектор, толстостенный корпус, индивидуальный радиатор или приспособление с критически важными сопрягающимися поверхностями, ЧПУ-обработка обычно обеспечивает более точный контроль размеров.
Краткая сравнительная таблица
Следующая таблица суммирует логику принятия решения перед подробным рассмотрением каждого фактора. Используйте её как ранний фильтр, а не как окончательное правило, поскольку в реальных проектах по изготовлению изделий на заказ часто встречаются гибридные решения.
| Фактор | CNC Machining | Sheet Metal Fabrication | Лучшее применение сигнала |
| Начальный запас | Твёрдый пруток, заготовка, лист, труба или блок | Плоский лист или рулонная заготовка | Выбирайте исходя из того, является ли конструкция цельной или тонкостенной |
| Прочность геометрии | Трёхмерные полости, выступы, точные отверстия, резьба, контуры | Плоские профили, изгибы, фланцы, крупные панели, складывающиеся коробки | Соответствие процесса естественной форме детали |
| Использование материала | Может образовывать больше стружки и отходов | Часто эффективное размещение деталей на листе | Изготовление часто оказывается предпочтительнее для крупных тонких деталей |
| Контроль допусков | Прочен при выполнении жёстких локальных элементов и базовых поверхностей | Хорошо подходит для допусков листового материала, однако гибка добавляет вариативность | Обработка на станках с ЧПУ выигрывает при создании плотных соединений |
| Объём производства | Отлично подходит для прототипов и малых и средних партий | Хорошо масштабируется для повторяющихся листовых деталей | Изготовление часто выигрывает, когда повторяются изгибы и вырезы |
| Потребности в сборке | Может снизить количество сборочных операций за счёт механической обработки одной цельной заготовки | Часто требует соединения или установки крепёжных элементов | Механическая обработка уменьшает число стыков; изготовление снижает вес |
Скрытая разница заключается в том, где в процесс вводится вариативность
В ЧПУ‑обработке вариативность чаще всего обусловлена износом инструмента, зажимом детали, термическими деформациями, жёсткостью станка, порядком настройки оборудования и снятием внутренних напряжений материала после удаления заготовки. В производстве листового металла вариативность обычно связана с допусками по толщине, оснасткой для гибки, эффектом отдачи, последовательностью гибки, деформацией сварных швов, установкой крепёжных элементов и толщиной покрытия. Это различие имеет значение, поскольку одинаковый чертежный допуск может быть легко соблюдаемым в одном процессе и весьма затратным в другом. Например, расстояние между отверстиями с жёсткими допусками может быть просто реализовано при сверлении на ЧПУ в рамках одной настройки, тогда как в сборке из гнутого листа для достижения такой же функциональной совместимости могут потребоваться пазы, специальные приспособления или дополнительная механическая обработка.
Проектировщики должны контролировать функциональность, а не каждую размерную характеристику
Качественный чертёж определяет те размеры, которые действительно влияют на посадку, герметичность, движение или сборку. Избыточная допускаемость всех параметров вынуждает производственные процессы проводить лишние проверки и доработки. При механической обработке на станках с ЧПУ жёсткие допуски для глубоких полостей, тонких стенок и длинных деталей могут существенно увеличивать стоимость. В листовой штамповке строгие допуски при множестве изгибов бывают трудно достижимы, поскольку каждый изгиб добавляет накопление допусков. Хороший дизайн разделяет критически важные соединения и некритичные края, чтобы производитель мог применять подходящий технологический диапазон.
Когда обработка на станках с ЧПУ — лучший выбор
Используйте механическую обработку на станках с ЧПУ для цельных, точных или богатых функциями деталей
Механическая обработка на станках с ЧПУ — лучший выбор, когда деталь требует высокой точности в компактной трёхмерной форме. Типичными примерами являются алюминиевые корпуса приборов, блоки из нержавеющей стали, индивидуальные коллекторы, прецизионные монтажные платы, опоры подшипников, валы, проставки, резьбовые адаптеры, узлы для оснастки и пластиковые функциональные прототипы. Этот процесс особенно эффективен, если конструкция включает множество точно расположенных отверстий, полостей, зенковок, уплотнительных канавок, фасок, резьб и сопрягаемых поверхностей. Он также хорошо подходит, когда деталь должна быть изготовлена из технических пластиков или металлов, которые обычно не обрабатываются в листовой форме в требуемом виде.
Основные причины выбрать обработку на станках с ЧПУ
Механическая обработка на станках с ЧПУ позволяет исключить множество вторичных операций, создавая готовую деталь из одного заготовочного материала. Она обеспечивает локальную точность там, где это необходимо по проекту: например, плоскую монтажную поверхность, перпендикулярное отверстие, расточенное отверстие или фрезерованный канал. Кроме того, она быстро адаптируется к изменениям дизайна, поскольку новые траектории инструмента можно запрограммировать без создания специализированных формообразующих приспособлений. Для прототипов, опытных партий и малосерийного производства эта гибкость может оказаться даже более ценной, чем скорость поточной линии для массового производства листового металла.
- Выбирайте механическую обработку на станках с ЧПУ, когда деталь толстая, цельная или имеет множество трёхмерных элементов.
- Выбирайте механическую обработку на станках с ЧПУ, когда положение отверстий, плоскостность, перпендикулярность или качество поверхности имеют решающее значение.
- Выбирайте механическую обработку на станках с ЧПУ, когда материал — пластик, толстый алюминий, нержавеющая сталь, латунь, медь, титан или другой материал, который лучше поставляется в виде прутка или листа.
- Выбирайте механическую обработку на станках с ЧПУ, когда цельная конструкция позволяет избежать сварных швов, стыков, кронштейнов или дополнительного крепежа.
Механическая обработка на станках с ЧПУ также полезна после окончательной сборки
Не всегда выбор стоит между механической обработкой на станках с ЧПУ и листовой штамповкой. Многие высокодоходные детали изготавливаются с использованием штамповки для базовой формы и механической обработки на станках с ЧПУ для критически важных соединений. Крупный сварной каркас может быть обработан после сварки, чтобы выровнять монтажные площадки. Сформированная оболочка может получить встроенные элементы, стойки, радиаторы или резьбовые блоки, выполненные методом ЧПУ. Лазерно вырезанная пластина может быть дополнительно обработана для точных зенковок или отверстий с жёсткими допусками. Такой гибридный подход сохраняет преимущества листового металла по стоимости и весу, одновременно добавляя точность обработки лишь там, где это действительно необходимо по проекту.
Как гибридное производство снижает риски
Гибридное производство особенно полезно, когда деталь содержит как крупные тонкие панели, так и высокоточные элементы. Вместо того чтобы подвергать всю деталь единому технологическому процессу, конструкция позволяет отделить недорогую листовую структуру от точной механически обработанной поверхности. Это сокращает время обработки, снижает деформацию и исключает излишнее изготовление легкой детали из цельного блока. Кроме того, это предоставляет инженерам большую свободу корректировать высокоточный компонент, не перепроектируя всю сборку в целом.
Когда изготовление из листового металла — лучший выбор
Используйте изготовление из листового металла для легких конструкций и сложенных форм
Изготовление из листового металла — более предпочтительный вариант, когда конструкцию можно выполнить из плоского листового материала с помощью гибки, фланцев, вырезов, язычков, жалюзи, прорезей и соединённых швов. Этот метод широко применяется для производства электронных корпусов, защитных ограждений станков, панелей систем отопления, вентиляции и кондиционирования, шкафов управления, компонентов бытовой техники, поддонов, кронштейнов, крышек, шасси и несущих элементов. Процесс особенно эффективен, когда требуется большая площадь поверхности при минимальном весе и затратах на материал по сравнению с цельным блоком. Сложенный лист может обеспечить необходимую жёсткость за счёт геометрии, а не массы; именно поэтому в конструкциях из листового металла часто используются фланцы, ребра жесткости, подгибы и обратные загибы.
Почему сборка может быть более экономичной
При изготовлении можно размещать несколько плоских заготовок на одном листе, быстро их вырезать, гнуть с помощью стандартного инструмента и обрабатывать партией. Когда деталь имеет простые изгибы и повторяющиеся вырезы, стоимость одной детали существенно снижается по мере увеличения объёма производства. По сравнению с механической обработкой тонкого корпуса из заготовки, изготовление позволяет избежать удаления большого объёма материала. Кроме того, оно позволяет создавать крупногабаритные детали, которые могут превышать рабочий ход или зону обработки обычного фрезерного станка. Для панелей, крышек, поддонов и шкафов это зачастую наиболее прямой путь от проекта до готовой детали.
| Требования к детали | Преимущество изготовления | Напоминание о дизайне |
| Большие тонкие панели | Низкие потери материала и быстрая обработка | Добавьте фланцы или ребра жесткости, если требуется повышенная жёсткость |
| Сложенные корпуса | Гибка позволяет эффективно формировать детали | Уточните радиусы гибки, рельефы и доступ к крепежным элементам |
| Повторяющиеся кронштейны | Лазерная резка и установка пресс-гибочного оборудования хорошо масштабируются | По возможности используйте единое направление гибки |
| Лёгкие сборки | Жёсткость может обеспечиваться складками, а не толщиной материала | Избегайте ненужных сплошных участков |
| Косметические крышки | Порошковое покрытие и имитация текстуры позволяют добиться чистого внешнего вида | Заранее продумайте видимые стыки и места сварных соединений |
Изготовление имеет свои ограничения, которые следует учитывать при проектировании
Листовой металл не подходит для каждой детали с тонким внешним видом. Глубокие выемки, толстые утолщения, точные отверстия под подшипники, сложные внутренние каналы и массивные сечения трудно выполнить только из листового материала. Гибка также изменяет геометрию, поэтому на линиях сгибов необходимы рельефы, минимальная длина фланцев, соответствующее расстояние отгибов до отверстий и достаточное пространство для инструментов. Сварка может вызывать тепловую деформацию, а установка крепежных элементов требует зазора для штамповочных инструментов. Когда готовая деталь должна сохранять очень точную соосность на нескольких участках сгибов, конструкция может потребовать пазов, направляющих элементов, специальных приспособлений или последующей механической обработки.
Как избежать распространённых проблем при проектировании листового металла
Производимая конструкция из листового металла должна начинаться с реалистичной толщины, постоянного радиуса сгиба, надлежащего рельефа сгиба и плоской развертки, которую можно эффективно вырезать. Отверстия не следует размещать слишком близко к линиям сгибов, если только допустима деформация или запланированы вторичные операции. Конструкторы также должны учитывать накопление покрытий, особенно в местах стыковых кромок, пазов, петель и отверстий под крепеж. Эти детали помогают изготовителю получать повторяемые детали без чрезмерных попыток и ошибок при гибке и сборке.
Сравнение технологичности ЧПУ: цельный заготовочный материал против деталей из листового металла
Технологичность — это больше, чем просто возможность снятия материала режущим инструментом
В данном сравнении под технологичностью ЧПУ понимается степень, с которой материал и форма детали могут быть обработаны, закреплены, проверены и отделаны оборудованием с ЧПУ. Обработка цельных заготовок и выполнение операций на листовом металле ведут себя по‑разному. Цельные заготовки обычно можно надёжно зажимать и обрабатывать с предсказуемым взаимодействием инструмента. Тонкий лист, напротив, может вибрировать, прогибаться, образовывать заусенцы, деформироваться или подниматься под воздействием резательных усилий, если он недостаточно надёжно поддерживается. Именно поэтому деталь, кажущаяся простой в CAD‑программе, может легко выполняться лазерной резкой и гибкой, но оказаться сложной при фрезеровании тонкого листа.
Роль жёсткости и крепления заготовки
Обработка на станках с ЧПУ зависит от жёсткости. Толстый алюминиевый блок, пластинчатая нержавеющая сталь или пластиковая заготовка лучше сопротивляются резательным усилиям, чем тонкая пластина. При работе с листовым металлом производителю могут потребоваться вакуумные приспособления, защитные подкладки, дополнительные планки, зажимы, мягкие патроны или специальные поддоны, чтобы предотвратить вибрацию и деформацию. Когда тонкий лист необходимо фрезеровать на станке с ЧПУ, важны мелкие проходы, острые инструменты, тщательно продуманные траектории движения инструмента и надёжная поддержка. Чем хрупче геометрия, тем больше затрат приходится на средства крепления.
| Коэффициент обрабатываемости | Цельная обработка на станках с ЧПУ | Обработка листового металла на станках с ЧПУ | Влияние на дизайн |
| Жёсткость | Как правило, высока, если толщина заготовки достаточна | Низкая; панели могут гнуться или вибрировать | Избегайте фрезерования больших неподдерживаемых тонких участков |
| Контроль за заусенцами | Контроль осуществляется выбором инструмента и удалением заусенцев | На срезанных или просверленных краях могут появиться заусеницы | Продумайте отделку краёв и безопасную обработку |
| Тепло и деформация | Локальное нагревание можно регулировать с помощью охлаждающей жидкости и соответствующей стратегии | Тонкий материал легче деформируется | Для широких тонких элементов используйте формование или лазерную резку |
| Глубина функциональных элементов | Глубокие выемки и отверстия возможны при использовании соответствующего инструмента | Глубина ограничена толщиной листа, если не применяется дополнительное крепёжное изделие | Для глубоких резьбовых соединений используйте вставки или обработанные блоки |
| Резьбонарезание | Прочные резьбы в толстых участках | Тонкий лист обычно требует использования вставок, формованных резьб или сварных гаек | Не стоит рассчитывать на прочные прямые резьбы в тонком листе |
Поведение материала меняется в зависимости от его толщины и формы
Алюминий, нержавеющая сталь, мягкая сталь, медь, латунь, титан и технические пластмассы — все они могут обрабатываться на станках с ЧПУ, однако один и тот же материал в листовой форме ведёт себя иначе, чем в виде сплошного заготовки. Тонкий лист нержавеющей стали может возвращаться к исходной форме при гибке и образовывать заусенцы при резке, тогда как блок из нержавеющей стали обрабатывается дольше, но обеспечивает большую стабильность при выполнении точных отверстий. Алюминиевый лист хорошо поддаётся гибке и формовке при выборе подходящих марок, тогда как толстая алюминиевая плита может быть обработана для получения точных корпусов. Медный лист хорошо проводит тепло и легко может оставлять следы, тогда как медные блоки можно обрабатывать при наличии соответствующего инструмента, хотя потребуется тщательный контроль стружки.
Полезное сравнение материалов
Приведённая ниже таблица связывает выбор материала с особенностями технологического процесса. Она не заменяет спецификации материалов или консультации поставщика, но предоставляет инженерам практическую отправную точку при сравнении заказной обработки на станках с ЧПУ и изготовления деталей из листового металла для одного и того же проекта.
| Группа материалов | Поведение при обработке на станках с ЧПУ | Поведение при изготовлении листового металла | Типичное решение |
| Алюминиевые сплавы | Быстрая обработка, хорошо подходит для корпусов и приспособлений | Хорошо подходит для панелей, кронштейнов и лёгких крышек при использовании подходящих марок листового металла | Для точных блоков используйте ЧПУ; для крышек и корпусов — традиционное изготовление |
| Нержавеющая сталь | Обработка происходит медленнее, изделия получаются прочными и устойчивыми к коррозии | Распространено для прочных листовых деталей, однако важны эффекты отскока и нагрузки на оснастку | Для точных соединений используйте ЧПУ; для изготовления санитарных или коррозионностойких панелей — традиционные методы |
| Углеродистая сталь | Обрабатывается механически и сваривается в зависимости от марки | Прочный материал для изготовления, обладающий множеством вариантов отделки | Изготовление часто применяется для рам, кронштейнов и шкафов |
| Медь и латунь | Обрабатывается при использовании соответствующего инструмента; медь может быть липкой | Полезно для проводящих листовых деталей, однако важно учитывать маркировку поверхности | Для сложных проводящих компонентов используйте ЧПУ; для экранов и крышек — листовой материал |
| Инженерные пластмассы | Отлично подходит для множества прототипов и приспособлений, изготавливаемых на станках с ЧПУ | Как правило, не рассматривается как листовая металлообработка | Применяйте ЧПУ, когда требуется определённая эксплуатационная характеристика пластика |
Стоимость, сроки выполнения и объём производства
Более дешёвый процесс зависит от факторов, влияющих на стоимость
Не существует универсального ответа на вопрос о том, CNC machining или sheet metal fabrication является более дешёвым. Стоимость обработки на станках с ЧПУ часто определяется размером материала, объёмом удаления металла, доступом инструментов, временем цикла, количеством установок, уровнем допусков, качеством поверхности и требованиями к контролю. Стоимость изготовления из листового металла, как правило, зависит от толщины материала, времени резки, числа гибочных операций, подготовки оснастки, сварки, монтажа крепёжных элементов, финишной отделки и трудозатрат на сборку. Небольшой прецизионный блок может оказаться дешевле обработать на станке, чем изготовить из множества деталей. А крупная крышка зачастую будет значительно дешевле изготовить, чем обрабатывать из толстого листа.
Драйверы затрат, имеющие наибольшее значение
Полезное сравнение затрат начинается с выявления наиболее дорогостоящей детали в конструкции. Если ключевой элемент — это узкий отверстие, плоская уплотнительная поверхность или сложная полость, то обработка на станке с ЧПУ может быть оправдана. Если же основной проблемой является просто большая площадь поверхности, то изготовление из листового металла обычно окажется более эффективным. Если проект требует одновременно и того, и другого, разделите деталь на изготовленную конструкцию и обработанную стыковую поверхность. Такой подход нередко позволяет снизить стоимость, не ухудшая эксплуатационных характеристик.
- Стоимость обработки на станках с ЧПУ возрастает при длительном времени цикла, глубоком удалении материала, жёстких допусках и многочисленных установках.
- Стоимость изготовления из листового металла увеличивается с ростом сложности гибки, длины швов, требований к финишной обработке, монтажу крепёжных элементов и строгих допусков при сборке.
- В случае прототипов предпочтение может отдаваться обработке на станке с ЧПУ, если ещё не разработаны программы гибки, приспособления для сварки или стратегия работы с крепёжными элементами.
- При серийном производстве изготовление из листового металла становится более выгодным, когда плоские шаблоны, программы гибки и этапы сборки уже стабилизировались.
Сроки зависят от риска внесения изменений
Обработка на станке с ЧПУ может быть быстрой при создании прототипа, поскольку основные затраты связаны с программированием, подготовкой материала и временем работы станка. Изменения в дизайне часто можно внести, скорректировав траектории инструмента. Листовой металл также может обрабатываться быстро, особенно при лазерной резке и гибке прототипов, однако риск возникновения ошибок появляется, если последовательность гибки, доступ к крепёжным элементам или точность сборки ещё не полностью согласованы. Для массового производства изготовление из листового металла может стать быстрее после утверждения программ, приспособлений и стандартов финишной обработки. Наилучшая стратегия снижения сроков — заранее оценить возможные риски: сначала обработать на станке прецизионную стыковую поверхность, проверить запасы на гибку на листовых деталях и убедиться в толщине покрытия перед запуском конечного производства.
Рекомендации по процессу в зависимости от объёма
Для единичных и малосерийных заказных деталей обработка на станке с ЧПУ часто оказывается привлекательной, поскольку позволяет избежать создания специализированных формовочных инструментов и сразу получать сложные детали. При средних и больших объёмах изделий из листового металла изготовление становится всё более конкурентоспособным, так как можно повторять технологические процессы резки, программы гибки и сборочные рабочие потоки. Однако выбор оптимального решения всё равно зависит от геометрии. Тысяча прецизионных блоков по‑прежнему остаётся кандидатом на обработку на станке, тогда как десять крупных складывающихся крышек могут по‑прежнему лучше подойти для изготовления из листового металла.
Правила проектирования, определяющие оптимальный процесс
Геометрию следует переработать с учётом выбранного процесса
Распространённая ошибка — сначала моделировать деталь, а затем выбирать технологию. Более качественные результаты достигаются при проектировании с учётом предполагаемого способа производства. Для обработки на станке с ЧПУ следует уменьшить излишнюю глубину, избегать чрезвычайно острых внутренних углов, по возможности использовать стандартные размеры инструментов, обеспечивать достаточную толщину стенок для сохранения стабильности и размещать ответственные элементы в удобных для обработки позициях. Для изготовления из листового металла необходимо соблюдать равномерную толщину, поддерживать реалистичные радиусы гибки, предусматривать рельефы для гибки, избегать отверстий слишком близко к сгибам и продумывать последовательность гибки, сварки, монтажа крепёжных элементов и нанесения покрытий.
Проектирование с учётом технологии экономит больше, чем время на расчёт стоимости
Когда деталь спроектирована с учётом неправильного технологического процесса, стоимость может оказаться завышенной, поскольку поставщику приходится компенсировать это сложными настройками оборудования, ручной коррекцией или дополнительными операциями. Механически обработанная конструкция, которая на самом деле является гнутым кронштейном, может привести к перерасходу материала. Сварная конструкция, требующая точной механической сборки, может потребовать специальных приспособлений, доработки или последующей механической обработки. Проектирование с учётом технологических особенностей позволяет избежать подобных неожиданностей, обеспечивая согласованность формы, допусков и стратегии сборки.
| Особенность конструкции | Обычно лучше подходит обработка на станках с ЧПУ | Обычно лучше для изготовления листового металла |
| Толстый точный выступ | Да: изготавливается из цельного материала или добавляется механически обработанный вкладыш | Только при наличии сварных или вставленных компонентов |
| Большая плоская крышка | Возможно, но с большими потерями материала | Да: резка, гибка и финишная обработка из листа |
| Глубокий внутренний карман | Да, при наличии доступного инструмента | Неестественно для листового металла, если только не собрано |
| Длинный сложенный фланец | Неэффективно из цельной заготовки | Да, при использовании гибочного пресса |
| Прочное резьбовое отверстие | Да, при достаточной толщине | Используйте вставки, гайки или формованные элементы |
| Тесная базовая поверхность | Да, после фаски и контроля качества | Возможно только с использованием приспособлений или после механической обработки |
Допуски должны отражать функциональное назначение и технологические возможности
ЧПУ-обработка позволяет добиться жёстких допусков на отдельные элементы, однако ужесточение допусков всегда связано с дополнительными затратами. Изготовление листового металла может обеспечить высокую точность при раскрое профилей, но вариации при гибке и ступенчатость сборки делают достижение общей точности более сложной задачей. Поэтому конструкторам следует применять жёсткие допуски лишь к функциональным элементам. Например, кронштейну может потребоваться точное расположение отверстий относительно одной монтажной кромки, но не строгое соответствие общим размерам заготовки. Механически обработанный корпус может нуждаться в точном отверстии под подшипник и качественной поверхности уплотнения, тогда как внешние декоративные размеры могут оставаться более свободными.
Как сообщать о приоритетах допусков
Хороший чертёж или модельный пакет выделяет ключевые размеры, имеющие важное значение для функционирования, указывает надёжные базовые точки и разделяет эстетические и механические требования. Такие примечания, как “критическая монтажная поверхность”, “зона уплотнения”, “декоративная сторона”, “зазор для крепежа” и “размер после покрытия”, помогают производителям выбрать оптимальную последовательность обработки. Эта чёткость особенно важна при сочетании изготовления листового металла с ЧПУ-обработкой, поскольку механически обработанные элементы обычно следует выполнять после любых операций, способных деформировать деталь.
Отделка поверхности, внешний вид и вопросы сборки
Требования к поверхности могут повлиять на выбор технологии
Как ЧПУ-обработка, так и изготовление листового металла позволяют получать детали, выглядящие профессионально, однако они формируют различные состояния поверхностей. ЧПУ-обработка может оставлять следы инструментов, характерную текстуру, зачищенные края или заданную шероховатость на рабочих поверхностях. Она поддерживает такие виды отделки, как анодирование, пассивация, дробеструйная обработка, полировка, гальваническое покрытие, чёрное оксидирование для подходящих сталей, а также порошковое покрытие при необходимости. Изготовление листового металла может включать финишный станочный обрез, матовую фактуру, края, обработанные лазером, сформированные изгибы, сварочные швы, следы точечной сварки, отпечатки крепёжных элементов, следы шлифовки, а также поверхности, покрытые порошковой краской или гальваническим покрытием.
Функциональная отделка против декоративной
Функциональные поверхности определяются эксплуатационными характеристиками: трением, герметичностью, электропроводностью, стойкостью к коррозии, чистотой или износостойкостью. Косметические поверхности определяются внешним видом: видимой текстурой, цветом, фактурой, блеском и однородностью. ЧПУ-обработка особенно эффективна, когда функциональная поверхность должна быть ровной, гладкой и точно расположенной. Изготовление листового металла хорошо подходит, когда видимая крышка или корпус требуют равномерного покрытия на большой площади. Если необходимы обе эти характеристики, следует чётко указать, какие поверхности являются косметическими, а какие — функциональными, чтобы финишная обработка не нарушила точность сборки.
Сборка может сделать изготовление привлекательным
Изготовление листового металла часто включает сборочные элементы, которые могут быть лишними для ЧПУ-обработки, такие как язычки, пазы, подзоры, петли, сварные швы, заклёпки, клиновые гайки, встроенные шпильки и резьбовые вставки. Эти элементы позволяют тонкому листу вести себя как более крупное изделие. Напротив, ЧПУ-обработка иногда позволяет исключить сборку, интегрируя все функции в одну цельную деталь. Выбор зависит от того, что важнее: меньшее количество соединений или меньший вес. Цельнолитой корпус, изготовленный методом ЧПУ, может быть более жёстким и точным, тогда как собранный из листового металла корпус будет легче, дешевле и проще в масштабировании.
Планирование отделки должно быть завершено до начала производства
Толщину покрытия, маскировку, шероховатость поверхности, наличие сколов на краях и монтаж крепёжных элементов следует обсудить на ранней стадии. Порошковое покрытие может увеличивать толщину в зонах пазов и отверстий. Анодирование может влиять на размеры и однородность цвета в зависимости от сплава и состояния поверхности. Шлифованная или полированная листовая сталь может проявлять направление текстуры и следы обработки. Сварные участки, возможно, потребуют шлифовки и косметического сглаживания. Заблаговременное планирование отделки позволяет избежать ситуации, когда деталь идеально подходит перед нанесением покрытия, но не соответствует требованиям при окончательной сборке.
Как выбрать между ЧПУ-обработкой и изготовлением из листового металла
Начинайте с формы, затем оценивайте эксплуатационные требования
Надёжный процесс принятия решений начинается с простого вопроса: является ли деталь по своей природе цельным трёхмерным изделием или сложенным тонкостенным компонентом? Если это цельная, компактная и требующая высокой точности деталь, то ЧПУ-обработка, вероятно, станет лучшим исходным вариантом. Если же деталь широкая, тонкая, лёгкая и выполнена из гнутых элементов или панелей, то предпочтительнее будет изготовление из листового металла. После этого следует оценить эксплуатационные требования: нагрузку, жёсткость, коррозионную стойкость, теплопередачу, электропроводность, герметичность, внешний вид, сборку и контроль качества. Эти параметры могут подтолкнуть к выбору гибридного решения.
Контрольный список для принятия решения по индивидуальным металлическим деталям
Следующий чек‑лист помогает преобразовать проектные намерения в конкретное производственное направление. Он особенно полезен перед запросом коммерческих предложений, поскольку снижает неопределённость и помогает поставщикам рекомендовать наиболее эффективный технологический процесс.
- Выбирайте ЧПУ‑обработку, если детали требуют точных трёхмерных форм, толстых стенок, аккуратных резьб или контролируемых базовых поверхностей.
- Выбирайте изготовление из листового металла, если деталь представляет собой кронштейн, крышку, панель, лоток, шасси или корпус, выполненные путём вырезания и гибки.
- Выбирайте гибридный подход, если крупная листовая конструкция дополнительно требует обработанных вставок, вкладышей или соединений с жёсткими допусками.
- Перед принятием решения о сборке из гнутых или сварных элементов проверьте совокупность допусков.
- Перед тем как считать один и тот же сплав подходящим для обоих процессов, уточните доступность материала в необходимой форме.
Ответы на распространённые инженерные вопросы
Инженеры часто задаются вопросом: почему заводы используют оборудование с ЧПУ, если методы обработки листового металла кажутся быстрее, или почему рекомендуется изгибать деталь, хотя фрезерованная деталь выглядит в CAD более аккуратно? Ответ заключается в том, что производственные предприятия оптимизируют процессы с учётом повторяемости, контроля трудозатрат, эффективности использования материалов и требуемой точности детали. Обработка на станках с ЧПУ автоматизирует точную резку сложных элементов, однако это не означает, что она всегда предпочтительнее для любой формы. Изготовление из листового металла использует естественную экономичность плоского материала, но при этом не обязательно оказывается дешевле, если конструкция требует высокой точности обработки.
Часто наиболее убедительным решением становится корректировка конструкции
Если смета на обработку на станке с ЧПУ неожиданно высока, возможно, деталь слишком тонкая, слишком большая или чрезмерно материалоёмкая для механической обработки. Если же смета на изготовление из листового металла оказывается неожиданно высокой, это может свидетельствовать о слишком большом количестве изгибов, жёстких допусках сборки, сложных сварочных соединениях или труднодоступном крепёжном оборудовании. Вместо того чтобы спрашивать, какой процесс “лучше”, лучше задаться вопросом: какую геометрию можно изменить, не нарушая функциональности? Небольшие изменения — например, добавление зоны снятия напряжения при изгибе, увеличение радиуса, ослабление некритического допуска, использование фрезерованной вставки или разделение одной детали на две более удобные для производства — могут привести к гораздо лучшему результату.
Заключение
Обработка на станках с ЧПУ наиболее подходит для цельных, точных деталей с богатым набором функций, требующих контролируемых поверхностей, резьбы, пазов, отверстий и строгих локальных допусков. Изготовление из листового металла лучше всего подходит для лёгких панелей, кронштейнов, крышек, шасси, корпусов и складчатых конструкций, где важны экономия материала и масштабируемость производства. Выбор оптимального варианта зависит прежде всего от геометрии, затем — от допусков, объёма, формы материала, отделки и особенностей сборки. Для многих индивидуальных металлических деталей наиболее ценным решением является не замена одного процесса другим, а гибридная конструкция, в которой структура создаётся методом листовой штамповки, а ответственные соединения обрабатываются на станках с ЧПУ.
ЧаВо
Лучше ли обработка на станках с ЧПУ, чем изготовление из листового металла?
Обработка на станках с ЧПУ предпочтительнее для цельных точных деталей, тогда как изготовление из листового металла лучше подходит для тонкостенных конструкций, выполненных путём резки и гибки листового материала. Ни один из этих процессов не является универсально лучшим. Наилучший вариант — тот, который обеспечивает требуемую функциональность при минимальных лишних затратах на материалы, трудозатраты и риск превышения допусков.
Можно ли обрабатывать детали из листового металла на станках с ЧПУ?
Да. Листовые детали могут подвергаться операциям ЧПУ — сверлению, фрезерованию, зенкерованию, нарезанию резьбы или финишной обработке — если конкретные элементы требуют повышенной точности. Однако тонкий лист нуждается в тщательной поддержке, поскольку во время резки он может прогибаться или вибрировать. Во многих проектах сначала применяют лазерную резку и гибку, а затем обработку на станках с ЧПУ лишь в ключевых участках.
Какой процесс лучше подходит для прототипов?
Для прототипов со сложной трёхмерной геометрией обработка на станках с ЧПУ зачастую позволяет быстрее вносить изменения, поскольку можно обновлять траектории инструментов. А для прототипов, которые явно представляют собой панели, кронштейны или корпуса, изготовление из листового металла может оказаться более реалистичным, поскольку позволяет проверить фактическое поведение при изгибе, соответствие сборке и окончательную толщину материала.
Какой процесс более экономичен при небольших объёмах производства?
Стоимость при малых объёмах зависит от геометрии. Компактная деталь с точными отверстиями и пазами может обойтись дешевле при механической обработке. Крупная крышка или изогнутый кронштейн, даже при небольшом объёме, может оказаться дешевле в изготовлении. Самым дорогим вариантом обычно становится попытка адаптировать листовую конструкцию под обработку на станках с ЧПУ либо попытка внедрить дизайн с высокой точностью обработки в технологию листовой штамповки.
Может ли одна деталь использовать оба процесса?
Да. Гибридное производство широко распространено. Сваренный каркас можно дополнительно обработать на станке с ЧПУ, в листовой металлический корпус можно установить фрезерованные вставки, а лазерно вырезанная плита может получить точно обработанные отверстия. Такой подход часто обеспечивает наилучшее сочетание стоимости, веса, точности и функциональности.