
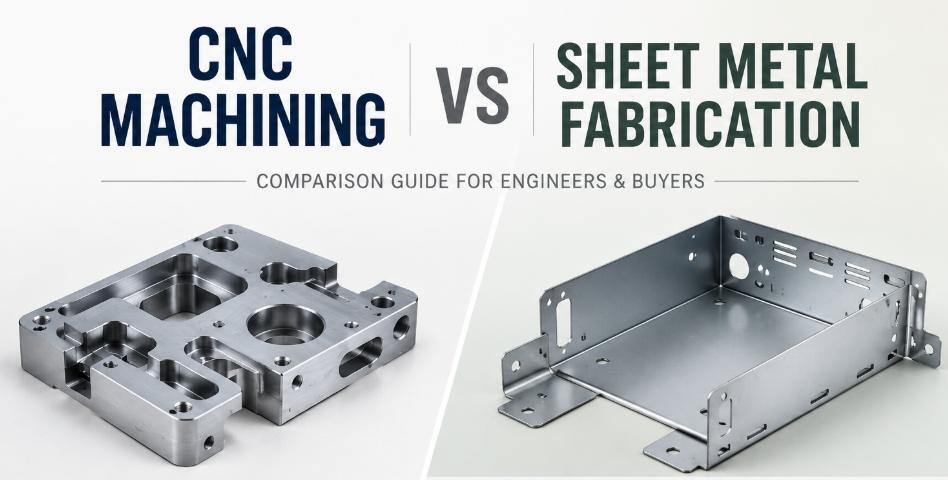
CNC işleme ve sac metal imalatı, ikisi de özel metal parçaların üretimi için yaygın olarak kullanılmaktadır; ancak her biri farklı üretim sorunlarını çözer. CNC işleme, katı bloklar veya çubuklardan malzeme çıkararak sıkı toleranslar, karmaşık detaylar ve güçlü son ürün bileşenleri elde etmeyi sağlar. Sac metal imalatı ise düz metal levhaları kesme, bükme, delme, kaynaklama ve şekillendirme yoluyla biçimlendirir; bu da kasa, braket, panel ve hafif yapılar için uygun hale getirir. Aralarındaki farkları anlamak, mühendislerin ve alıcıların geometri, malzeme, maliyet, dayanım, üretim hacmi ve nihai uygulamaya göre doğru prosesi seçmelerine yardımcı olur.
CNC İşleme ve Sac Metal İmalatı Nedir?
CNC işleme, plaka, çubuk, billet veya döküm stoğu gibi katı bir iş parçasından bitmiş bir parçayı kesen bir eksi üretim yöntemidir. Programlanmış bir takım yörüngesi, frezeleme, tornalama, matkaplama, sondaj, diş açma, oyuk açma, yüzey düzleştirme ve kontur işlemini kontrol eder. CNC işleme ile sac metal imalatını karşılaştıran mühendisler için en önemli nokta şudur: CNC işleme katı malzemeden başlar ve gereksiz olanı çıkarır. Bu da onu kalın kesitler, sıkı oturan özellikler, karmaşık oyuklar, hassas delikler, sızdırmazlık yüzeyleri, yatak yuvaları, referans yüzeyleri ve işlemden sonra kontrollü üç boyutlu bir şekil korumak zorunda kalan parçalar için uygun hale getirir.
Sac metal imalatı, düz stoktan biçim oluşturur
Sac metal imalatı genellikle düz levha veya bobin stokla başlar ve kesme, bükme, delme, şekillendirme, birleştirme ve cilalama işlemleriyle nihai bileşeni üretir. Bir katı bloktan bir şekil oymak yerine, bu süreç levhanın kalınlığını tasarım kısıtlaması olarak kullanır. Lazer kesme, taretli delme, pres fren bükme, kaynaklama, klinçleme, perçinleme, PEM donanım montajı ve toz kaplama yaygın adımlardır. Bu yaklaşım, braketler, paneller, kapaklar, şasi, tepsi, dolap, koruyucular, elektronik kasalar ve büyük hafif yapılar için verimlidir.
CNC İşleme ile Sac Metal İmalatı Arasındaki Temel Farklar
En net karşılaştırma yalnızca maliyet değil, geometridir
Pek çok alıcı ilk olarak hangi yöntemin daha ucuz olduğunu sorar; ancak maliyet, parça geometrisi anlaşıldıktan sonra gerçekten önem kazanır. CNC işleme genellikle frezelmiş yüzeylere, doğru deliklere, oyuklara, yivlere, dişlere ve karmaşık üç boyutlu özelliklere sahip kompakt katı parçalar için daha uygundur. Sac metal imalatı ise genellikle düz profiller ve bükümlerden oluşan ince duvarlı parçalar için daha iyidir. Tasarım çoğunlukla bir kutu, braket, panel, kapak veya katlanır destekten oluştuğunda, imalat genellikle malzeme israfını ve döngü süresini azaltır. Parça ise hassas bir blok, manifold, kalın bir kasa, özel bir ısı emici veya kritik eşleşen yüzeylere sahip bir aparat olduğunda, CNC işleme normalde daha iyi boyutsal kontrol sağlar.
Hızlı bir karşılaştırma tablosu
Aşağıdaki tablo, her faktörü ayrıntılı olarak açıklayan daha derin bölümlerden önceki karar mantığını özetler. Bunu nihai bir kural olarak değil, gerçek özel imalat projelerinde yaygın olan hibrit parçalar nedeniyle erken bir filtre olarak kullanın.
| Faktör | CNC Machining | Sheet Metal Fabrication | En İyi Kullanım Sinyali |
| Başlangıç stoğu | Katı çubuk, blok, levha, boru veya blok | Düz levha veya bobin malzeme | Tasarımın katı mı yoksa ince duvarlı mı olduğuna göre seçin |
| Geometri gücü | 3D cepler, çıkıntılar, hassas delikler, dişli bağlantılar, konturlar | Düz profiller, bükümler, flanşlar, büyük paneller, katlanmış kutular | İşlemi parçanın doğal şekline uygun hale getirin |
| Malzeme kullanımı | Daha fazla talaş ve hurda üretir | Çoğunlukla sac levha düzenlerinden verimli yuvalama | Büyük, ince parçalar için genellikle imalat avantajlıdır |
| Tolerans kontrolü | Dar yerel özellikler ve referans yüzeyler için güçlüdür | Sac toleransları için uygundur, ancak bükme değişkenlik ekler | Dar uyumlu arayüzlerde işleme avantajlıdır |
| Üretim hacmi | Prototipler ve düşük ile orta düzeydeki seri üretimler için harikadır | Tekrarlanan levha parçalar için iyi ölçeklenebilir | Bükümler ve kesikler tekrarlandığında imalat genellikle daha avantajlıdır |
| Montaj ihtiyaçları | Tek bir sağlam parça işleyerek montajı azaltabilir | Çoğunlukla birleşim veya donanım montajı gerektirir | İşleme eklemleri azaltırken, imalat ağırlığı düşürür |
Gizli fark, sürecin içine değişkenliğin nerede girdiğiyle ilgilidir
CNC işlemede, değişkenlik genellikle takım aşınmasından, iş parçasının sabitlenmesinden, termal hareketlerden, makinanın sertliğinden, ayar sırasından ve malzemenin stres indirgeme işleminden sonra oluşan malzeme geriliminden kaynaklanır. Sac metal imalatında ise değişkenlik çoğunlukla kalınlık toleransından, büküm araçlarından, geri tepmelerden, büküm sırasından, kaynak distorsiyonundan, donanım yerleştirme işlemlerinden ve kaplama kalınlığından kaynaklanır. Bu ayrıntı önemlidir, çünkü aynı çizim toleransı bir süreçte kolay olabilirken, diğerinde pahalıya mal olabilir. Örneğin, yakın toleranslı delik arası mesafe bir ayar sırasında CNC delme sonrası basitçe sağlanabilirken, bükülmüş bir sac montajı aynı fonksiyonel hizalamayı sağlamak için yivler, tutucular veya işlemden sonraki düzeltmeler gerektirebilir.
Tasarımcılar, her boyutu değil, fonksiyonu kontrol etmelidir
Güçlü bir çizim, uyum, sızdırmazlık, hareket veya montaj üzerinde gerçek anlamda etkisi olan boyutları belirler. Her özelliği aşırı toleranslandırmak, her iki prosesin de gereksiz denetim ve yeniden işlemenin eklenmesine zorlamasına neden olur. CNC tezgahta işlemede, derin ceplere, ince duvarlara ve uzun parçalara yönelik sıkı toleranslar maliyeti artırabilir. Sac metal imalatında ise, birden fazla bükümdeki sıkı toleranslar zorlu olabilir; çünkü her büküm tolerans yığılımını artırmaktadır. İyi tasarım, üreticinin doğru işlem aralığını uygulayabilmesi için kritik arayüzleri kritik olmayan kenarlardan ayırır.
CNC İşleme Daha İyi Seçim Olduğunda
Katı, hassas veya özellik bakımından zengin parçalar için CNC tezgahta işleme kullanın
Parça kompakt üç boyutlu bir formda yüksek hassasiyete ihtiyaç duyduğunda, CNC tezgahta işleme daha iyi seçenektir. Tipik örnekler arasında alüminyum enstrüman gövdesi, paslanmaz çelik bloklar, özel manifoldlar, hassas montaj plakaları, rulman destekleri, şaftlar, ara parçalar, dişli adaptörler, takım tutucular ve plastik fonksiyonel prototipler yer alır. Bu süreç, tasarımın çok sayıda doğru konumlandırılmış delik, cepli, karşı delikli, sızdırmazlık kanallı, pahlı, dişli ve eşleşen yüzeyler içerdiği durumlarda özellikle faydalıdır. Ayrıca, parça gerektiği şekilde sac olarak yaygın biçimde işlenmeyen mühendislik plastikleri veya metallerden üretilmesi gereken durumlarda da iyi sonuç verir.
CNC işleme tercih edilmesinin temel nedenleri
CNC tezgahta işleme, tek bir iş parçasından tamamlanmış bir parça üreterek birden fazla ikincil işlemi ortadan kaldırabilir. Tasarımın ihtiyaç duyduğu yerlerde, örneğin düz bir montaj yüzeyi, dik bir delik, tıraşlanmış bir delik veya frezelemeyle oluşturulan bir kanal gibi, yerel hassasiyet sağlayabilir. Ayrıca, yeni takım yolları özel şekillendirme aletleri yapmadan programlanabildiğinden, tasarım değişikliklerine hızlıca yanıt verebilir. Prototipler, pilot seriler ve özel düşük hacimli üretimler için bu esneklik, yüksek hacimli sac metal hatlarının ham hızından daha değerli olabilir.
- Parça kalın, katı ya da çok sayıda üç boyutlu özelliğe sahip olduğunda CNC tezgahta işleme seçin.
- Delik konumu, düzgünlük, diklik veya yüzey cilası kritik olduğunda CNC tezgahta işleme seçin.
- Malzeme plastik, kalın alüminyum, paslanmaz çelik, pirinç, bakır, titanyum ya da başka bir malzeme ise ve bu malzeme çubuk veya levha halinde daha iyi sağlanıyorsa CNC tezgahta işleme seçin.
- Tek parça tasarımı kaynak, dikiş, braket veya ek donanımdan kaçınırken CNC tezgahta işleme seçin.
CNC tezgahta işleme, imalattan sonra da faydalıdır
Seçim her zaman CNC tezgahı ile sac metal imalatı arasında değildir. Pek çok yüksek değerli parça, temel şekli için imalat yöntemini; kritik arayüzler için ise CNC tezgahını kullanır. Büyük kaynaklı bir çerçeve, montaj yastıklarını düzleştirmek amacıyla kaynak sonrası tezgahta işlenebilir. Döşeli bir muhafaza, CNC tezgahında işlenmiş eklentiler, ayaklar, ısı emiciler veya dişli bloklar alabilir. Lazer kesimli bir plaka, hassas karşı delikler veya dar toleranslı delikler için tezgahta işlenebilir. Bu hibrit yaklaşım, yalnızca tasarımın gerçekten ihtiyaç duyduğu yerlerde tezgah işleminin doğruluğunu eklerken, sac metalin maliyet ve ağırlık avantajlarını da korur.
Hibrit imalatın riski nasıl azalttığını
Bir parçada hem büyük ince paneller hem de hassas özellikler bulunması durumunda, hibrit imalat oldukça faydalıdır. Tüm parçayı tek bir prosese zorlamak yerine, tasarım düşük maliyetli sac yapısını doğru ölçüde işlenen arayüzden ayırabilir. Bu, tezgah işlem süresini kısaltır, deformasyonu kontrol altında tutar ve sağlam bir bloktan hafif bir parçayı fazla malzeme harcayarak üretmeyi önler. Ayrıca mühendislere, tüm imal edilmiş montajı yeniden tasarlamadan hassas bileşeni revize etme konusunda daha fazla özgürlük sağlar.
Sac Metal İmalatı Daha İyi Seçim Olduğunda
Hafif yapılar ve katlanmış formlar için sac metal imalatını kullanın
Tasarım düz levhadan, bükümler, flanşlar, kesikler, pimler, hava yolları, yivler ve birleşik dikişlerle oluşturulabiliyorsa, sac metal imalatı daha iyi bir seçenektir. Elektronik muhafazalar, makine korumaları, HVAC panelleri, kontrol kabinleri, ev aleti parçaları, tepsi, braket, kapak, şasi ve yapısal desteklerde yaygın olarak kullanılır. Parça, katı bir bloğun ağırlığı ve malzeme maliyeti olmadan büyük bir yüzey alanına ihtiyaç duyduğunda bu süreç çok güçlüdür. Katlanmış bir levha, ağırlık yerine geometri sayesinde sertlik sağlayabilir; bu nedenle sac metal tasarımında flanşlar, kaburga, kenar kıvrımları ve dönüş bükümleri yaygındır.
İmalatın neden daha ekonomik olabileceğini
İmalat, bir levhada birden fazla düz deseni iç içe yerleştirip hızlıca keser, standart araçlarla büküp toplu halde bitirir. Parça basit bükümlere ve tekrarlanan kesiklere sahipse, hacim arttıkça parça başına maliyet önemli ölçüde düşebilir. Bir çubuktan ince bir muhafaza işleyerek üretmeye kıyasla, imalat büyük miktarda malzeme çıkarmayı önler. Ayrıca, tipik bir freze makinesinin hareket veya çalışma alanı sınırlarını aşabilecek büyük parçaların üretimine olanak tanır. Paneller, kapaklar, tepsiler ve kabinler için bu, genellikle tasarımdan parçaya en doğrudan yol olur.
| Parça gereksinimi | İmalat avantajı | Tasarım Hatırlatması |
| Büyük ince paneller | Düşük malzeme israfı ve hızlı kesme | Sertlik gerektiğinde flanş veya kaburga ekleyin |
| Katlanmış muhafazalar | Bükme şekli vermek için etkili bir yöntemdir | Büküm yarıçapını, boşlukları ve donanım erişimini onaylayın |
| Tekrarlanan braketler | Lazer kesim ve pres fren ayarı iyi ölçeklenebilir | Mümkün olduğunda büküm yönlerini tutarlı tutun |
| Hafif montajlar | Güç, kalınlık yerine katlamalardan gelebilir | Gereksiz katı bölümlerden kaçının |
| Kozmetik kapaklar | Toz kaplama ve damgalama temiz bir görünüm sağlayabilir | Görünürlükteki dikişler ve kaynak noktalarını erkenden planlayın |
İmalatın belirli sınırları vardır; bunların etrafında tasarım yapılmalıdır
Sac metal, her ince görünümlü parça için ideal değildir. Derin cepler, kalın çıkıntılar, hassas yatak delikleri, karmaşık iç kanallar ve ağır kesitler yalnızca sac malzemeden oluşturulması zordur. Bükme işlemi de geometriyi değiştirdiğinden, büküm hatları için rahatlama alanları, minimum flanş uzunlukları, bükümlere uygun delik mesafeleri ve takım için yeterli boşluk gerekir. Kaynak işlemi ısı kaynaklı deformasyonlara neden olabilir ve donanım montajı için pres araçlarına yönelik boşluk gereklidir. Bitmiş parçanın birkaç büküm boyunca çok sıkı hizalamayı koruması gerektiğinde, tasarımın slottlar, konumlandırma özellikleri, sabitleyiciler veya işlenme sonrası işlemler gerektirebileceği görülür.
Sac metal tasarımındaki yaygın sorunlardan nasıl kaçınılır
İmal edilebilir bir sac metal tasarımı; gerçekçi kalınlık, tutarlı büküm yarıçapı, uygun büküm rahatlama alanı ve verimli biçimde kesilebilen düz bir paternle başlamalıdır. Delikler, deformasyon kabul edilebilirse veya ikincil işlemler planlanıyorsa hariç, büküm hatlarına çok yakın yerleştirilmemelidir. Tasarımcılar ayrıca kaplama birikimlerini, özellikle eşleşen kenarlar, slottlar, menteşeler ve bağlantı elemanı delikleri etrafında dikkate almalıdır. Bu detaylar, imalatçıya bükme ve montaj sırasında aşırı deneme-yanılma yapmadan tekrarlanabilir parçalar elde etmeyi kolaylaştırır.
CNC İşlenebilirlik Karşılaştırması: Katı Malzeme ile Sac Metal Parçalar
İşlenebilirlik, bir kesme aracının malzemeyi kaldırıp kaldıramayacağından daha fazlasını ifade eder
Bu karşılaştırmada, CNC işlenebilirliği; bir malzemenin ve parçanın CNC ekipmanlarıyla ne kadar kolay kesilebildiği, tutulabildiği, incelenebildiği ve sonlandırılabildiği anlamına gelir. Katı malzeme işleme ile sac metale uygulanan CNC işlemleri farklı davranır. Katı bloklar genellikle güvenli şekilde sabitlenip öngörülebilir takım etkileşimleriyle işlenebilir. Ancak ince sac, doğru destek sağlanmadığında kesme kuvvetleri altında titreşebilir, esneyebilir, çapak oluşturabilir, deforme olabilir veya yükseltebilir. Bu yüzden CAD’da basit görünen bir parça, lazer kesilmiş ve bükülmüş bir parça olarak kolay olabilirken, freze edilmiş ince bir sac olarak zorlu hale gelebilir.
Sertlik ve iş parçası tutuşunun rolü
CNC işleme, rijitliğe bağlıdır. Kalın bir alüminyum blok, paslanmaz çelik plaka veya plastik blok, ince bir panelden daha iyi şekilde kesme kuvvetlerine direnebilir. Sac metalle ise imalatçı, titreme ve deformasyonu önlemek için vakum sabitleyiciler, fedakar alt tabanlar, çıtalar, kelepçeler, yumuşak çeneler veya özel yuvalar kullanmak zorunda kalabilir. İnce sac CNC ile freze edilmesi gerektiğinde, hafif kesimler, keskin uçlu takımlar, dikkatli takım yolları ve güçlü destek şart hale gelir. Geometri ne kadar kırılgan olursa, iş tutma maliyeti o kadar belirleyici hale gelir.
| İşlenebilirlik Katsayısı | Somut CNC işleme | Levha Metal Üzerinde CNC Çalışması | Tasarım Sonuçları |
| Sertlik | Genellikle malzeme yeterince kalın olduğunda yüksek olur | Daha düşük; paneller esneyebilir veya titreşim yapabilir | Desteksiz büyük ince alanların freze edilmesinden kaçının |
| Çapak kontrolü | Takım seçimi ve çapak temizliğiyle yönetilir | Kesilmiş veya delinmiş kenarlarda pürüzler oluşabilir | Kenar bitirme ve güvenli taşımayı planlayın |
| Isı ve distorsiyon | Yerelleştirilmiş ısı soğutucu ve çalışma stratejisiyle kontrol edilebilir | İnce malzeme daha kolay çarpabilir | Geniş ince özellikler için şekillendirme veya lazer kesim yöntemlerini kullanın |
| Özellik derinliği | Doğru takım kullanımıyla derin yivler ve delikler mümkündür | Donanım eklenmediği sürece derinlik, sac kalınlığı tarafından sınırlıdır | Derin dişli özellikler için takma parçalar veya işlenmiş bloklar kullanılmalıdır |
| Diş açma | Kalın bölgelerde güçlü dişler | İnce sac genellikle takma parçalar, şekillendirilmiş dişler veya kaynak somutlarına ihtiyaç duyar | İnce sacda güçlü doğrudan dişler beklenmemelidir |
Malzeme davranışı, kalınlık ve biçim açısından değişir
Alüminyum, paslanmaz çelik, yumuşak çelik, bakır, pirinç, titanyum ve mühendislik plastikleri hepsi CNC ile işlenebilir; ancak aynı malzeme sac halindeyken katı hammaddeye kıyasla farklı davranır. İnce paslanmaz sac bükülme sırasında geri tepme gösterebilir ve kesme sırasında pıhtılar oluşturabilir; oysa paslanmaz bir blok daha yavaş işlenebilir ama hassas delikler için daha istikrarlıdır. Alüminyum sac uygun markalarda iyi şekilde bükülüp şekillendirilebilir; kalın alüminyum plak ise doğru şekilde işlenerek hassas gövdelere dönüştürülebilir. Bakır sac ısıyı iletir ve kolayca iz bırakabilir; bakır bloklar ise uygun takım kullanımıyla işlenebilir ancak dikkatli chip kontrolü gerektirebilir.
Yararlı bir malzeme karşılaştırması
Aşağıdaki tablo, malzeme seçimi ile proses davranışı arasındaki ilişkiyi göstermektedir. Bu tablo, malzeme veri sayfalarının veya tedarikçi danışmanlığının yerini tutmaz; ancak aynı proje için özel CNC işleme ile sac metal imalatını karşılaştırırken mühendislere pratik bir başlangıç noktası sunar.
| Malzeme Grubu | CNC işleme davranışı | Levha Metal İmalat Davranışı | Tipik karar |
| Alüminyum Alaşımları | Hızlı işleyiş, gövde ve sabitleyiciler için uygundur | Uygun sac markaları kullanıldığında paneller, braketler ve hafif kapaklar için iyidir | Hassas bloklar için CNC’yi; kapaklar ve muhafazalar için imalatı tercih edin |
| Paslanmaz çelik | Daha yavaş işleyiş, güçlü ve korozyona dayanıklı | Dayanıklı sac parçalar için yaygındır, ancak geri tepme ve takım yükleri önemlidir | Doğru arayüzler için CNC kullanın; hijyenik veya korozyona dayanıklı paneller için imalat yapın |
| Karbon çeliği | Cinsine göre işlenebilir ve kaynak yapılabilir | Çok sayıda yüzey kaplama seçeneğine sahip güçlü bir imalat malzemesidir | İmalat genellikle çerçeveler, braketler ve dolaplarla uyum içindedir |
| Bakır ve pirinç | Doğru araçlarla işlenebilir; bakır yapışkan olabilir | İletken sac parçalar için faydalıdır, ancak yüzey işaretleme önemli | Ayrıntılı iletken bileşenler için CNC kullanın; ekranlar ve kapaklar için sac malzeme tercih edin |
| Mühendislik Plastikleri | Çok sayıda CNC prototip ve sabitleyici için mükemmeldir | Genellikle sac metal imalatı olarak değerlendirilmez | Plastik performans gerektiği durumlarda CNC kullanın |
Maliyet, Teslim Süresi ve Üretim Hacmi
Daha ucuz olan süreç, maliyeti belirleyen unsurlara bağlıdır
Hangi konuda olduğuna dair evrensel bir cevap yoktur CNC machining veya sheet metal fabrication daha ucuzdur. CNC işleme maliyeti genellikle malzeme boyutu, kaldırılan hacim, takım erişimi, döngü süresi, ayar sayısı, tolerans seviyesi, yüzey cilası ve muayene gereklilikleri tarafından belirlenir. Sac metal imalat maliyeti ise genellikle malzeme kalınlığı, kesme süresi, büküm sayısı, takım düzeni, kaynak, donanım yerleştirme, cilalama ve montaj işçiliği gibi faktörlerle şekillenir. Küçük bir hassas blok, birçok parçadan imal edilmesine kıyasla, makineyle üretilmesi daha ucuz olabilir. Büyük bir kapak ise, kalın plaklardan makineyle üretmeye kıyasla çok daha ucuza imal edilebilir.
En önemli maliyet belirleyicileri
Yararlı bir maliyet karşılaştırması, tasarımın en pahalı özelliğini tespit etmekle başlar. Pahalı özellik sıkı bir delik, düz bir sızdırmazlık yüzeyi veya karmaşık bir yuva ise, CNC işleme haklı çıkabilir. Eğer pahalı özellik yalnızca büyük bir yüzey alanı ise, imalat genellikle daha verimlidir. Tasarımın her ikisine de ihtiyaç duyuyorsa, parçayı imal edilen bir yapı ile makineyle işlenen bir arayüz olarak ikiye ayırın. Bu yaklaşım, performansı riske atmadan maliyeti çoğu zaman düşürür.
- CNC işleme maliyeti, uzun döngü süresi, derin malzeme kaldırımı, sıkı toleranslar ve çok sayıda ayarla birlikte artar.
- Sac metal imalat maliyeti, büküm karmaşıklığı, kaynak uzunluğu, cilalama gereklilikleri, donanım montajı ve sıkı montaj toleransları ile birlikte yükselir.
- Henüz büküm programı, kaynak aparatı veya donanım stratejisi bulunmuyorsa, prototip maliyeti CNC lehine olabilir.
- Düz desenler, büküm programları ve montaj adımları sabit olduğunda, tekrarlanan üretim imalatı tercih edebilir.
Teslim süresi revizyon riskinden etkilenir
CNC işleme, prototip için hızlı olabilir çünkü temel hazırlıklar programlama, malzeme hazırlığı ve makine çalışma süresinden ibarettir. Tasarım değişiklikleri genellikle takım yollarının düzenlenmesiyle halledilebilir. Sac metal de özellikle lazer kesimli ve bükülmüş prototipler için hızlı olabilir; ancak büküm sırası, donanım erişimi veya montaj uyumu tam olarak çözülmediğinde revizyon riski ortaya çıkabilir. Üretim için ise, programlar, aparatlar ve cilalama rutinleri sabitlendikten sonra imalat daha hızlı hale gelebilir. En iyi teslim süresi stratejisi, riski erkenden prototipleştirmektir: önce hassas arayüzü makineyle üretin, sac parçalar üzerinde büküm iznini test edin ve nihai üretime geçmeden önce kaplama kalınlığını onaylayın.
Hacme dayalı proses rehberliği
Tek seferlik ve düşük hacimli özel parçalar için, CNC işleme genellikle cazip bir seçenektir çünkü özel şekillendirme aletlerinden kaçınır ve kompleks detayları doğrudan üretebilir. Sac benzeri parçaların orta ve yüksek hacimlerinde ise, kesme yuvaları, büküm programları ve montaj süreçleri tekrarlanabildiğinden imalat giderek rekabetçi hale gelir. Ancak doğru cevap hâlâ geometriye bağlıdır. Binlerce hassas blok hâlâ makineyle üretim adayken, on büyük katlanmış kapak hâlâ sac metal imalatına ait olabilir.
En İyi Süreci Belirleyen Tasarım Kuralları
Geometri, seçilen proses etrafında yeniden tasarlanmalıdır.
Yaygın bir hata, önce bir parçayı modellemek ve daha sonra prosesi seçmektir. Daha iyi sonuçlar, amaçlanan imalat yöntemi etrafında tasarım yapmakla elde edilir. CNC tezgahta işleme için, gereksiz derinliği azaltın, son derece keskin iç köşelerden kaçının, mümkün olduğunda standart takım boyutları kullanın, duvarların stabil kalması için yeterince kalın olmasını sağlayın ve kritik özelliklerin ulaşılabilir yönlerde konumlandırılmasını sağlayın. Sac metal imalatı için ise, kalınlığı tutarlı tutun, büküm yarıçaplarını gerçekçi düzeyde tutun, büküm rahatlama alanları ekleyin, bükümlere çok yakın yer alan deliklerden kaçının ve bükme, kaynak, donanım ekleme ile kaplama sıralamasını önceden planlayın.
Proses bilincine dayalı tasarım, teklif hazırlama süresinden daha fazlasını kazandırır
Bir parça yanlış proses için tasarlandığında, tedarikçinin zorlu ayarlamalar, manuel düzeltmeler veya ikincil işlemlerle telafi etmek zorunda kalması nedeniyle teklif yüksek görünebilir. Aslında katlanmış bir braket olan işlenmiş bir tasarım malzeme israfına yol açabilir. İşlemeli hassasiyette hizalama gerektiren imalatlı bir tasarım ise sabitleyiciler, yeniden işlenme veya işlemden sonraki işlemler gerektirebilir. Prosese duyarlı tasarım, şekli, toleransı ve montaj stratejisini birlikte çalıştırarak bu tür sürprizleri azaltır.
| Tasarım özelliği | Genellikle CNC İşlemesi İçin Daha Uygun | Genellikle Sac Metal İmalatı İçin Daha Uygun |
| Kalın hassas çıkıntı | Evet: Katı malzemeden makine ile üretilmiş ya da işlenmiş ek parça eklenebilir | Yalnızca kaynaklı veya takılı bileşenlerde |
| Büyük düz kapak | Mümkün ama malzeme israfına yol açar | Evet: levhadan kes, bük ve bitir |
| Derin iç cepli | Evet, erişilebilir aletlerle | Monte edilmeden önce sac için doğal değil |
| Uzun katlanmış flanş | Katı malzemeden verimli değil | Pres fren bükme ile evet |
| Güçlü dişli delik | Yeterli kalınlıkta ise evet | İç parçalar, somutlar veya şekillendirilmiş özellikler kullanın |
| Dar referans yüzeyi | Yüzey düzeltmesi ve muayeneden sonra evet | Yalnızca sabitleyiciler veya işlemden sonraki işlemlerle mümkün |
Toleranslar fonksiyonu ve proses kapasitesini yansıtmalıdır
CNC işleme, belirlenen özelliklerde sıkı toleransları sağlayabilir; ancak sıkı tolerans her zaman bir maliyet taşır. Sac metal imalatı kesilmiş profiller açısından doğru olabilir; buna karşılık büküm değişkenliği ve montaj yığılması global hassasiyeti daha zor hale getirir. Bu nedenle tasarımcılar sadece fonksiyonel özellikler için sıkı toleranslar uygulamalıdır. Bir braket, yalnızca bir montaj kenarına göre doğru delik konumuna ihtiyaç duyabilir; genel blank boyutu için sıkı tolerans gerekmez. İşlenmiş bir gövde, hassas bir yatak deliği ve sızdırmazlık yüzeyine ihtiyaç duyarken, dış görünüşe yönelik ölçümler daha gevşek bırakılabilir.
Tolerans öncelikleri nasıl iletilir
İyi bir çizim veya model paketi, fonksiyon için kritik boyutları vurgular, istikrarlı referans noktalarını belirtir ve estetik ile mekanik gereksinimleri birbirinden ayırır. “Kritik montaj yüzeyi”, “sızdırmazlık alanı”, “estetik yüz”, “donanım boşluğu” ve “kaplama sonrası ölçü” gibi notlar, üreticilerin en uygun sıralamayı seçmelerine yardımcı olur. Bu netlik, sac metal imalatı ile CNC işleme bir araya getirildiğinde özellikle önemlidir; çünkü işlenmiş özellikler, parçayı bozabilecek herhangi bir işlemin ardından genellikle oluşturulmalıdır.
Yüzey Sonu, Görünüm ve Montaj Dikkatleri
Yüzey gereksinimleri proses seçimini değiştirebilir
CNC işleme ve sac metal imalatı, ikisi de profesyonel görünümlü parçalar üretebilir; ancak ortaya çıkardıkları yüzey koşulları farklıdır. CNC işleme, fonksiyonel yüzeylerde takım izleri, işlenmiş dokular, çapak temizlenmiş kenarlar veya belirli pürüzlülük seviyeleri bırakabilir. Anodizasyon, pasivasyon, boncuk püskürtme, cilalama, kaplama, uygun çeliklerde siyah oksit kaplama ve gerektiğinde toz kaplama gibi bitirişleri destekler. Sac metal imalatı ise değirmen bitişi, fırçalanmış doku, lazer kesilmiş kenarlar, şekillendirilmiş bükümler, kaynak dikişleri, nokta kaynak izleri, donanım baskıları, taşlama izleri ve toz kaplamalı veya kaplanan yüzeyler içerebilir.
Fonksiyonel yüzey bitirme vs. estetik yüzey bitirme
İşlevsel yüzeyler, sürtünme, sızdırmazlık, iletkenlik, korozyon direnci, temizlik veya aşınma gibi performans özellikleriyle tanımlanır. Kozmetik yüzeyler ise görünüm; görülebilir damarlar, renk, doku, parlaklık ve homojenlik gibi özelliklerle belirlenir. CNC tezahüratı, işlevsel bir yüzeyin düz, pürüzsüz ve doğru konumlandırılmış olması gerektiğinde güçlüdür. Sac metal imalatı ise, gözle görülür bir kapak veya muhafaza için geniş bir alanda tutarlı bir kaplama görünümüne ihtiyaç duyulduğunda etkilidir. İkisinin de gerekliliği halinde, hangi yüzeylerin kozmetik, hangilerinin ise işlevsel olduğunu belirtin ki bitirme işlemi uyum üzerinde olumsuz etki yapmasın.
Montaj, imalatı cazip hale getirebilir
Sac metal imalatı, genellikle CNC tezahüratının ihtiyaç duymayabileceği montaj özelliklerini de içerir; örneğin, çıtalar, yivler, kenar katlamaları, menteşeler, kaynak dikişleri, perçinler, sıkıştırma somutları, sabit saplamalar ve dişli iç parçalar. Bu özellikler, ince sac levhaların daha büyük bir ürün gibi davranmasını sağlar. Buna karşılık, CNC tezahüratı bazen montajı ortadan kaldırarak özellikleri tek bir sağlam parça içinde birleştirir. Doğru seçim, daha az bağlantı mı yoksa daha düşük ağırlık mı daha önemli olduğuna bağlıdır. Tek parça halinde işlenmiş bir gövde daha rijit ve hassas olabilirken, imal edilmiş bir muhafaza daha hafif, daha ucuz ve ölçeklendirmesi daha kolay olabilir.
Bitirme planlaması üretimin öncesinde yapılmalıdır
Kaplama kalınlığı, maskeleme, yüzey pürüzlülüğü, kenar kırıkları ve donanım montajı erken dönemde görüşülmelidir. Toz kaplama, yivler ve deliklerin etrafında kalınlık ekleyebilir. Anodizasyon, alaşım ve yüzey durumuna bağlı olarak boyutlar ve renk tutarlılığı üzerinde etki bırakabilir. Fırçalanmış veya cilalanmış sac, taneler yönünü ve işlenme izlerini gösterebilir. Kaynaklı alanlar zımpara ve estetik eşitleme gerektirebilir. Erken bitirme planlaması, bir parçanın kaplamadan önce mükemmel şekilde oturup nihai montajda başarısız olmasını önler.
CNC İşleme ile Sac Metal İmalatı Arasında Nasıl Seçim Yapılır?
Önce şekli belirleyin, ardından performans gereksinimlerini kontrol edin
Güvenilir bir karar süreci basit bir soruyla başlar: parça doğal olarak katı üç boyutlu bir bileşen mi, yoksa katlanmış ince duvarlı bir bileşen mi? Katı, kompakt ve hassasiyet odaklı ise, CNC işleme daha uygun bir başlangıç noktası olabilir. Geniş, ince, hafif ve bükümlerden ya da panellerden oluşan bir yapıya sahipse, sac metal imalatı daha iyi tercih olabilir. Ardından performans gereksinimlerini inceleyin: yük, sertlik, korozyon direnci, ısı transferi, elektrik iletkenliği, sızdırmazlık, görünüm, montaj ve muayene gibi faktörler. Bu gereksinimler, parçayı hibrit bir çözüme doğru yönlendirebilir.
Özel metal parçalar için karar kontrol listesi
Aşağıdaki kontrol listesi, tasarım niyetini imalat yönüne dönüştürmeye yardımcı olur. Özellikle teklif istemeden önce faydalıdır, çünkü belirsizliği azaltır ve tedarikçilerin en verimli prosesi önermesine yardımcı olur.
- Parça hassas üç boyutlu özelliklere, kalın kesitlere, doğru dişlere veya kontrollü referans yüzeylere ihtiyaç duyuyorsa CNC işleme seçin.
- Parça bir braket, kapak, panel, tepsi, şasi veya kesme ve bükme işlemlerinden oluşan bir muhafaza ise sac metal imalatını seçin.
- Büyük bir sac yapısının aynı zamanda işlenmiş pedler, eklemler veya sık toleranslı arayüzler de gerektiriyorsa hibrit bir çözüm yolunu tercih edin.
- Bükümlü veya kaynaklı bir montaja karar vermeden önce tolerans yığınına göz atın.
- Aynı alaşımın her iki işlem için de uygun olduğunu varsaymadan önce malzeme formunun mevcudiyetini inceleyin.
Yaygın mühendislik soruları cevaplandı
Mühendisler, genellikle sac metal yöntemleri daha hızlı görünürken neden bir fabrikanın CNC ekipmanlarını kullandığını ya da CAD’de freze edilmiş bir parça daha temiz görünürken neden bükülmüş bir parçanın tercih edildiğini merak ederler. Cevap şudur: Fabrikalar tekrarlanabilirlik, iş gücü kontrolü, malzeme verimliliği ve parçanın gerektirdiği hassasiyet açısından optimize ederler. CNC tezgahı işlemesi karmaşık detaylar için keskin kesimi otomatikleştirir; ancak her şekil için otomatik olarak daha iyi değildir. Sac metal imalatı düz levha malzemenin doğal verimliliğini kullanır; ancak tasarımın tezgahlı hassasiyet gerektirmesi durumunda otomatik olarak daha ucuz değildir.
En güçlü cevap çoğu zaman bir tasarım ayarıdır.
Eğer bir CNC teklifi beklenmedik şekilde yüksekse, parça tezgahlama için çok ince, çok büyük veya malzeme açısından çok israf edici olabilir. Eğer bir imalat teklifi beklenmedik şekilde yüksekse, tasarım çok fazla büküm, sıkı montaj toleransları, zor kaynaklar veya erişilmesi güç olan donanımlar içerebilir. Hangi prosesin “en iyisi” diye sormak yerine, fonksiyonu etkilemeden hangi geometrinin değiştirilebileceğini sorun. Bir büküm rahatlama eklemek, bir yarıçapı artırmak, kritik olmayan bir toleransı gevşetmek, tezgahlı bir ek parça kullanmak veya tek bir parçayı iki üretilebilir parçaya ayırmak gibi küçük değişiklikler daha iyi bir sonuç sağlayabilir.
Sonuç
CNC tezgahı işlemesi, kontrollü yüzeyler, dişli, çukurlar, delikler ve sıkı yerel toleranslar gerektiren katı, hassas ve özellik bakımından zengin parçalar için en uygundur. Sac metal imalatı ise malzeme verimliliği ve ölçeklenebilir üretim önemli olan hafif paneller, braketler, kapaklar, şasi, muhafazalar ve katlanmış yapılar için en uygunudur. Doğru seçim öncelikle geometriye, ardından toleransa, hacme, malzeme biçimine, yüzeye ve montaja bağlıdır. Pek çok özel metal parça için en değerli çözüm, bir süreçten diğerini tamamen kaldırma değil, yapı için imalatı, kritik arayüzler için ise CNC tezgahı işlemini kullanan hibrit bir tasarımdır.
SSS
CNC tezgahı işlemesi sac metal imalatına göre daha mı iyidir?
CNC tezgahı işlemesi katı hassas parçalar için daha iyidir; sac metal imalatı ise kesilip bükülen levhalardan oluşan ince duvarlı yapılara daha uygundur. Hiçbir süreç evrensel olarak daha iyi değildir. Daha iyi olan seçenek, gereken fonksiyonu gereksiz malzeme, iş gücü ve tolerans riskini en aza indirerek sağlayan seçenektir.
Sac metal parçalar CNC ile işlenebilir mi?
Evet. Belirli özellikleri daha yüksek hassasiyete ihtiyaç duyduğunda, sac metal parçalar CNC ile delme, frezeleme, konik delme, diş açma veya cilalama işlemlerinden geçirebilir. Ancak ince levhalar kesilirken esneyebilir veya titreşebilir olduğundan dikkatli destek gerekir. Pek çok proje önce lazer kesim ve büküm yapar, ardından yalnızca kritik alanlarda CNC tezgahı işlemesi uygular.
Prototipler için hangi işlem daha uygundur?
Karmaşık 3D geometrisi olan prototipler için, takım yolları güncellenebildiği için CNC tezgahı ile işlenmesi genellikle daha hızlıdır. Paneller, braketler veya muhafazalar gibi açıkça belirgin şekillere sahip prototipler için ise, gerçek bükülme davranışı, montaj uyumunu ve nihai malzeme kalınlığını test ettiği için sac metal imalatı daha gerçekçi olabilir.
Az hacimli üretimde hangi süreç daha ucuzdur?
Az hacimli maliyet, geometriye bağlıdır. Hassas delikleri ve cepleri bulunan kompakt bir parça, işleme açısından daha ucuz olabilir. Büyük bir kapak veya bükülmüş bir braket ise, düşük hacimde bile imalat açısından daha ucuza mal olabilir. En pahalı seçenek genellikle, sac benzeri bir tasarımı CNC tezgahına zorlamak ya da işlenmiş hassasiyetteki bir tasarımı imalata zorlamaktır.
Bir parça aynı anda iki işlemi de kullanabilir mi?
Evet. Hibrit imalat yaygın bir uygulamadır. Kaynak sonrası imal edilen bir çerçeve CNC tezgahında işlenebilir, sac metal bir muhafaza işlenmiş ek parçalara sahip olabilir ve lazer kesimli bir plaka hassas işlenmiş deliklere sahip olabilir. Bu yaklaşım, maliyet, ağırlık, hassasiyet ve fonksiyon arasında genellikle en iyi dengeyi sağlar.