
Los métodos de envejecimiento del latón mediante oxidación crean una superficie envejecida controlada en el latón al oscurecer la capa externa rica en cobre y, cuando es necesario, pulir los puntos más altos hasta recuperar un brillo metálico cálido. Para piezas de latón mecanizadas por CNC, este acabado es más que un color decorativo. Afecta la forma en que se evalúan las ranuras, las roscas, los grabados, los bordes, las zonas estriadas y las superficies planas mecanizadas tras la producción. Muchos problemas de acabado que preocupan a los usuarios, como colores irregulares, oscurecimiento débil, rozaduras y exposiciones inesperadas de tonalidad plateada, suelen estar relacionados con el material base, la limpieza, la textura superficial o el sellado, más que con el producto químico de pátina por sí solo.
¿Qué es el antiguado del latón oxidado?
Esta sección define el proceso antes de vincularlo con la fabricación por CNC, porque el latón antiguo suele describirse por su apariencia más que por el control del proceso.
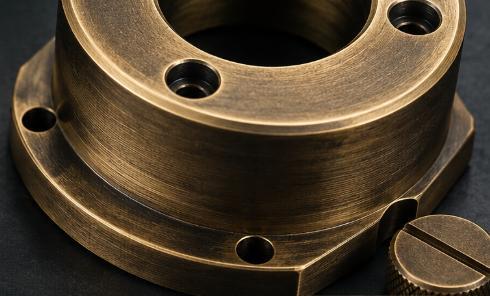
Una pátina controlada, no una capa gruesa
El envejecimiento del latón oxidado es un tratamiento superficial químico o ambiental que produce tonos marrones, marrón-negros, marrón-oliva o dorados envejecidos en el latón. El proceso suele incluir desengrase, activación de la superficie, oscurecimiento controlado, enjuague, secado, pulido opcional de los puntos destacados y sellado. A diferencia de la pintura o el chapado pesado, el efecto antiguo se genera por reacción en la superficie del latón, por lo que sigue la textura de mecanizado en lugar de ocultarla. Por eso, una superficie torneada, una superficie cepillada y una superficie fresada pueden lucir diferentes incluso si pasan por el mismo baño de envejecimiento.
Por qué el término importa en los planos
Una nota de diseño que simplemente indique “latón antiguo” puede ser demasiado vaga. Debe especificar si la pieza requiere un envejecimiento ligero, huecos oscuros, puntos altos aliviados, aspecto satinado o una superficie sellada. En la producción por CNC, esta formulación evita que el proveedor intuya el estándar visual deseado.
Cómo influye el envejecimiento en las piezas de latón mecanizadas por CNC
El acabado interactúa con la calidad del mecanizado, la limpieza y la manipulación, por lo que debe planificarse antes de la inspección final, en lugar de tratarse como un paso cosmético tardío.
El estado de la superficie determina la apariencia final
Las piezas de latón mecanizadas por CNC suelen presentar restos de refrigerante, aceite de corte, compuesto de pulido, huellas dactilares y pequeñas rebabas después del mecanizado. Si estos residuos permanecen, la pátina reaccionará de manera desigual y producirá manchas, rayas, áreas pálidas o rincones excesivamente oscuros. Las marcas de mecanizado también pasan a formar parte de la apariencia. Las finas líneas de torneado pueden generar un reflejo circular suave, mientras que las marcas gruesas de fresado pueden resultar más visibles tras el oscurecimiento. El envejecimiento puede hacer que una pieza luzca de alta calidad, pero también puede evidenciar un desbarbado deficiente o un pulido inconsistente.
Las áreas funcionales necesitan protección
La capa de pátina en sí es delgada, pero las operaciones posteriores al acabado aún pueden influir. El cepillado puede suavizar los bordes, la cera puede acumularse en los orificios y la laca transparente puede afectar las roscas estrechas. Las superficies de acoplamiento, las zonas de sellado, los pequeños orificios y las roscas de precisión deben protegerse, recibir un acabado ligero o revisarse después del acabado.
Compatibilidad de materiales para el envejecimiento del latón
Un acabado exitoso de latón antiguo comienza con la confirmación de que el material base puede reaccionar de manera predecible y que todas las piezas visibles provienen de una materia prima de latón compatible.
El latón macizo ofrece la respuesta más confiable
El envejecimiento del latón oxidado funciona mejor sobre latón macizo, porque la superficie debe contener cobre para que se produzca la reacción de pátina. El latón libre de mecanizado, como el C360, puede utilizarse para muchas piezas torneadas y fresadas por CNC, pero la aleación exacta, el contenido de plomo, el equilibrio entre cobre y zinc y el tratamiento superficial previo pueden modificar el color. El latón forjado, el latón fundido y los herrajes decorativos desconocidos quizá no oscurezcan de la misma manera. Mezclar diferentes grados de latón en un mismo conjunto visible puede dar lugar a tonalidades desajustadas tras el acabado.
Los materiales recubiertos o mezclados generan riesgos
Un fallo común ocurre cuando un componente de color latón no es de latón macizo. La limpieza abrasiva o productos químicos fuertes pueden eliminar una fina capa decorativa y revelar otro material debajo. Los conjuntos con insertos de plástico, pasadores de acero inoxidable, adhesivos u otros detalles no metálicos de latón deben revisarse antes del envejecimiento. Para exportaciones o pedidos repetitivos, la trazabilidad del material también resulta útil. Si un lote de repuesto proviene de un proveedor de latón distinto o presenta una condición diferente del lingote, la misma receta de envejecimiento podría aún producir un tono ligeramente distinto. Por eso, las muestras aprobadas deben vincularse tanto a la aleación como al tratamiento superficial.
Apariencia del color del latón antiguo
El latón antiguo es una familia de colores, no un tono exacto. La apariencia final depende de la aleación, el preparado, el tiempo de reacción, la textura de la superficie y el método de sellado.
Desde un marrón cálido hasta huecos oscurecidos
El acabado puede variar desde un marrón miel claro hasta un café intenso, un marrón negro ahumado o zonas oscuras con reflejos dorados. Las características fabricadas por CNC pueden hacer el acabado más atractivo, ya que las inscripciones empotradas, las ranuras, el moleteado y los bolsillos fresados retienen naturalmente tonos más oscuros. Los bordes elevados pueden pulirse ligeramente para crear contraste. Por ello, el latón oxidado suele elegirse para pomos decorativos, diales, molduras, detalles de instrumentos, herrajes personalizados y toques de lujo en productos premium.
La coincidencia de colores debe realizarse con muestras
El latón antiguo debe aprobarse comparándolo con una muestra física, en lugar de basarse en un color digital exacto. La iluminación, el brillo del sellador, la dirección del pulido y el tamaño de la pieza modifican todos el tono percibido. Una especificación realista puede permitir un rango controlado de colores, siempre que se exija un tratamiento uniforme en las superficies cosméticas principales.
Precisión y tolerancia en los acabados de latón oxidado
Los diseñadores suelen preguntarse si el envejecimiento altera las dimensiones. La respuesta breve es que la pátina es muy fina, pero el proceso completo de acabado sigue requiriendo planificación de tolerancias.
Bajo acumulado con procesos seleccionados que presentan riesgos
La capa oxidada suele ser extremadamente delgada y no se acumula como los recubrimientos decorativos gruesos. Para la mayoría de las piezas visibles de latón fabricadas por CNC, el cambio dimensional debido únicamente a la pátina es mínimo. Sin embargo, el preparado y la protección de la superficie pueden influir en detalles pequeños. El cepillado mecánico puede redondear ligeramente los bordes. El pulido puede eliminar el color de las superficies elevadas. El recubrimiento transparente añade espesor a la película. La cera o el aceite pueden permanecer en las ranuras finas si la pieza no se seca ni se limpia adecuadamente.
Tabla de planificación de tolerancias
La siguiente tabla muestra dónde el proceso suele ser seguro y dónde el dibujo debería ser más específico.
| Característica | Principal riesgo | Método de control | Impacto |
| Roscas internas | El recubrimiento o la cera estrechan el ajuste | Mascarar o perseguir después del acabado | Medio |
| Orificios pequeños | Residuo atrapado en el interior | Enjuagar y secar cuidadosamente | Bajo a medio |
| Bordes afilados | El pulido excesivo aclara o redondea el borde | Definir el quiebre del borde y el límite del relieve | Medio |
| Superficies de sellado | La película o la contaminación afectan el contacto | Mantener tal como se mecanizó o aplicar máscara | Alto |
Esta tabla es útil porque el mismo acabado antiguo puede ser inofensivo en una superficie decorativa, pero inaceptable en una superficie de contacto funcional.
Factores de costo para el acabado del latón antiguo
El costo está determinado por la repetibilidad, la mano de obra, el enmascarado y la inspección. A menudo resulta asequible, pero un ajuste visual estricto puede hacerlo más caro de lo esperado.
Qué aumenta el precio del acabado
Las piezas pequeñas y sencillas con variación moderada de color suelen ser eficientes para aplicar el efecto antiguo. Los costos aumentan cuando la pieza presenta grandes superficies planas de aspecto estético, cavidades profundas, numerosas zonas roscadas, exigencias estrictas de coincidencia de color o un efecto de brillo pulido a mano. El sellado también incrementa el costo, ya que la cera, el aceite o la laca requieren manipulación y tiempo de secado. Además, el costo del prototipo puede ser mayor, pues el proveedor quizá deba probar varias fórmulas antes de lograr el tono aprobado.
Cómo el diseño puede reducir el costo
Los diseños con ranuras, bordes elevados y logotipos empotrados resultan más fáciles de hacer atractivos, ya que el acabado crea naturalmente contraste. Evita exigir un tono uniforme perfecto en todas las superficies ocultas y visibles. Define las caras cosméticas y permite una variación razonable en las áreas no críticas. También se puede reducir el costo evitando el enmascarado innecesario. Si un orificio roscado se ensamblará solo una vez y cuenta con suficiente holgura, un acabado ligero puede ser aceptable. Sin embargo, si la rosca controla el par de apriete, el contacto eléctrico o el servicio repetido, el enmascarado o la inspección posterior al acabado justifican el costo adicional.
Defectos y problemas de calidad
La mayoría de las reclamaciones de calidad no son causadas por el propio latón. Provienen de una limpieza inconsistente, texturas superficiales mixtas, enjuagues deficientes, oscurecimiento excesivo o falta de protección.
Defectos típicos del latón antiguo
Los defectos comunes incluyen color irregular, rayas, manchas oscuras en las esquinas, oscurecimiento débil, residuos polvorientos, huellas dactilares bajo el acabado y pérdida de color al manipular la pieza. Una pieza también puede quedar demasiado oscura si el tiempo de reacción es excesivo. Las superficies planas grandes evidencian estos problemas con mayor claridad que las geometrías texturizadas o detalladas. Si después del acabado la pieza presenta un aspecto desigual, aumentar el tiempo de tratamiento podría empeorar el defecto en lugar de mejorarlo.
Controles de calidad antes del envío
La inspección debe comparar las piezas bajo iluminación constante, revisar los bordes de alto contacto, confirmar que las roscas y los orificios siguen ensamblándose y verificar que no queden residuos en los orificios ni en las ranuras. El embalaje debe prevenir la abrasión y las huellas dactilares, especialmente antes de que el sellador cure completamente.
Consideraciones de diseño para piezas CNC
Un buen diseño de latón antiguo utiliza la geometría para realzar el acabado. Las piezas más exitosas generan sombras intencionadas, relieve y puntos de desgaste controlados.
Características de diseño que mejoran el acabado
El grabado empotrado, los canales poco profundos, los rebordes elevados, el moleteado, los bolsillos fresados y los bordes biselados controlados pueden hacer que el latón antiguo parezca más profundo y tridimensional. Las superficies completamente planas y espejadas son más difíciles, pues revelan marcas de limpieza, variaciones de color y huellas dactilares. Los diseñadores también deben considerar cómo se tocará la pieza. Las zonas de alto contacto pueden aclararse con el tiempo, lo cual puede ser deseable para lograr un aspecto envejecido natural, pero inadecuado para mantener una estabilidad estricta del color.
Notas del dibujo a incluir
Entre las notas útiles figuran la muestra de referencia, el sellador satinado o brillante, los huecos oscurecidos, los puntos altos aliviados, el enmascarado de las roscas internas, mantener el orificio tal como fue mecanizado y limitar los acabados cosméticos solo a las caras visibles. Estas notas vinculan las expectativas visuales con las acciones de fabricación. También resulta útil definir cuál será el lado inspeccionado de la pieza. Si tras el ensamblaje solo queda visible la cara frontal, la cara posterior no debería asumir la misma carga cosmética. De este modo, se mantiene un costo realista mientras se protege la apariencia que realmente ven los clientes.
Comparación con otros acabados superficiales del latón
El latón oxidado suele compararse con el latón pulido, el latón cepillado, el latón recubierto con barniz transparente, el latón ennegrecido y el envejecimiento natural, porque cada opción resuelve un problema distinto de apariencia.
Por qué estas comparaciones son importantes
El latón pulido es más brillante pero mancha fácilmente con huellas dactilares. El latón cepillado resulta más limpio y moderno, pero presenta menos contraste en relieve. El latón recubierto con barniz transparente mejora la estabilidad del color, pero puede astillarse, desgastarse o afectar detalles finos si la capa es demasiado gruesa. El latón natural sin sellar envejece de forma auténtica, aunque es difícil de predecir. El latón antiguo oxidado aporta profundidad inmediata y un carácter envejecido, pero requiere aprobación mediante muestras y acepta cierta variación natural.
Tabla de comparación de acabados
La tabla siguiente ayuda a explicar por qué se selecciona el latón antiguo cuando la profundidad visual es más importante que un color plano perfecto.
| Acabado | Apariencia | Efecto dimensional | Resistencia | Limitaciones |
| Latón antiguo | Del marrón al oscuro con reflejos | Muy bajo a menos que esté sellado | Profundidad envejecida | Requiere control de muestras |
| Latón pulido | Brillo dorado brillante | Muy baja | Alto brillo visual | Muestra huellas dactilares |
| Latón cepillado | Grano direccional satinado | Muy baja | Textura moderna | Contraste menos pronunciado |
| Latón con recubrimiento transparente | Color base protegido | Bajo a medio | Mejor estabilidad | La película puede desgastarse |
| Latón natural | Cambia con el tiempo | Muy baja | Envejecimiento auténtico | Menos predecible |
Para piezas mecanizadas por CNC, el mejor acabado es aquel que combina simultáneamente una apariencia adecuada, condiciones de manejo y dimensiones críticas.
Mejores aplicaciones para piezas de latón antiguo mecanizadas por CNC
Este acabado funciona mejor cuando la pieza es tanto funcional como visible, especialmente cuando los detalles mecanizados por CNC forman parte de la identidad del producto.
Tipos de piezas CNC adecuados
El envejecimiento oxidado del latón es adecuado para perillas de control, anillos decorativos, diales, placas de identificación, piezas de instrumentos, componentes de embellecimiento, herrajes de iluminación, acentos premium en carcasas y herrajes personalizados de latón. Estas piezas se benefician de la forma en que los huecos oscurecidos y los puntos altos pulidos resaltan los detalles del mecanizado por CNC. Es menos adecuado para componentes internos ocultos, piezas limpiadas con productos químicos agresivos o piezas donde todas las superficies deben permanecer completamente inalteradas tras el acabado.
Cuándo otro acabado es mejor
Elige latón pulido para una apariencia brillante, latón cepillado para un estilo satinado moderno, latón con recubrimiento transparente para una mejor estabilidad del color y latón natural cuando el envejecimiento gradual es aceptable. Opta por latón antiguo cuando el objetivo principal sea lograr un carácter envejecido controlado. Para piezas que son tocadas con frecuencia por los usuarios, también conviene discutir las expectativas de mantenimiento. Un acabado antiguo sellado es preferible cuando la superficie debe resistir las huellas dactilares, mientras que un acabado vivo sin sellar resulta más adecuado cuando el brillo gradual en los bordes forma parte de la historia deseada del producto.
Conclusión
El envejecimiento oxidado del latón confiere a las piezas de latón mecanizadas por CNC una apariencia cálida, envejecida y dimensional sin acumulación significativa de capas de recubrimiento. Su éxito depende de un material de latón sólido, una preparación limpia de la superficie, muestras de color controladas y un sellado adecuado. Para piezas de precisión, los diseñadores deben separar las superficies cosméticas de las roscas, los orificios, las zonas de sellado y los ajustes estrechos. Cuando se especifica claramente, el latón antiguo puede hacer que las piezas mecanizadas por CNC luzcan más detalladas y de mayor calidad.
Preguntas Frecuentes
¿Se puede aplicar el envejecimiento oxidado del latón a cualquier pieza de latón mecanizada por CNC?
Puede aplicarse a muchas piezas sólidas de latón mecanizadas por CNC, pero primero debe confirmarse la superficie base. Las piezas de color latón desconocido, los herrajes recubiertos, los materiales mixtos, las inserciones plásticas o los ensamblajes adhesivos pueden reaccionar negativamente o dañarse. Una muestra fabricada con la misma aleación y proceso de mecanizado es la forma más segura de confirmar el aspecto antes de la producción.
¿Afectará el acabado de latón antiguo a las tolerancias?
La capa de pátina suele ser muy fina, por lo que su impacto dimensional es mínimo. El riesgo proviene de pasos relacionados como el cepillado, el pulido, el uso de cera, aceite o recubrimientos transparentes. Las roscas estrechas, los orificios, los ajustes deslizantes y las superficies de sellado deben protegerse, revisarse después del acabado o mantenerse tal como fueron mecanizadas si la precisión es crítica.
¿Por qué el latón antiguo a veces parece irregular?
La irregularidad suele deberse al aceite, las huellas dactilares, el compuesto de pulido, el cepillado desigual, las aleaciones de latón mezcladas o un enjuague deficiente. Las superficies planas grandes muestran la variación con mayor claridad que los detalles texturizados. Una limpieza más adecuada, una textura previa al acabado uniforme, un control preciso del tiempo y una inspección basada en muestras son métodos más confiables que simplemente dejar la pieza en la solución durante más tiempo.
¿Necesita sellarse el latón antiguo?
Se recomienda el sellado cuando el cliente desea un color estable y una mayor resistencia al manejo. La cera, el aceite y el barniz transparente proporcionan distintos niveles de brillo y protección. El latón sin sellar puede seguir cambiando debido al contacto, la humedad y la limpieza, lo cual puede ser deseable para un acabado vivo, pero no para una estricta consistencia del color.