
真鍮の酸化によるアンティーク仕上げ手法は、外側の銅分が多い層を暗くすることで、真鍮に制御された古びた表面を作り出します。必要に応じて、突出した部分を磨き上げて温かみのある金属光沢を再現することも可能です。CNC加工された真鍮部品において、この仕上げは単なる装飾的な色合い以上の意味を持ちます。製造後の溝やねじ山、彫刻、エッジ、ナット加工面、平らな加工面などの評価にも影響を与えます。ユーザーが懸念する多くの仕上げ上の問題—例えば色むら、暗色の不十分さ、摩耗、予期せぬ銀色の露出など—は、通常、パティナ処理そのものよりも、母材、洗浄、表面状態、またはシーリングに起因しています。
酸化真鍮のアンティーク仕上げとは何ですか?
本セクションでは、CNC加工との関連性を示す前に、プロセスについて定義します。なぜなら、アンティーク真鍮はしばしばプロセス管理ではなく、見た目の表現によって語られることが多いからです。
厚い被膜ではなく、制御されたパティナ
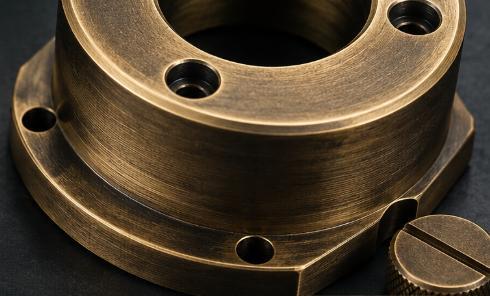
酸化による真鍮のアンティーク仕上げとは、真鍮表面に茶色、黒褐色、オリーブブラウン、あるいは経年変化による黄金色調を生じさせる化学的または環境的な表面処理です。この工程には通常、脱脂、表面活性化、制御された暗色化、すすぎ、乾燥、必要に応じた光沢出し研磨、そしてシーリングが含まれます。塗料や厚いめっきとは異なり、アンティーク効果は真鍮表面での化学反応によって得られるため、加工時のテクスチャーを隠すのではなく、むしろそれを反映します。そのため、旋削面、ブラッシュド面、フライス加工面であっても、同じアンティーク浴を通してもそれぞれ異なる表情を見せることになるのです。
図面においてその用語が重要な理由
「アンティーク真鍮」とだけ記された図面注記では、あまりにも曖昧です。部品に求められるのは、軽い経年変化なのか、深い凹みなのか、高さを抑えた部分なのか、サテン調の仕上げなのか、あるいはシーリングされた表面なのかを明確に示すべきです。CNC生産においては、このような表現により、納入業者が意図された外観基準を推測するのを防ぐことができます。
アンティーク仕上げがCNC加工真鍮部品に与える影響
仕上げは加工品質、洗浄、取り扱いと相互作用するため、最終検査前の段階で計画しておくべきであり、後からの装飾的な処理として扱うべきではありません。
表面状態が最終的な外観を左右する
CNC加工された真鍮部品には、加工後に冷却液、切削油、研磨剤、指紋、微細なバリなどが付着していることがよくあります。これらの残留物が残ったままでは、パティナが不均一に反応し、染みや筋、薄い斑点、あるいは過度に濃い隅部が生じる可能性があります。また、加工痕も外観の一部となります。細かな旋削の線は柔らかな円形の反射を生じさせる一方で、粗いフライス加工の跡は暗色化後により目立つことがあります。アンティーク仕上げは部品を高級感のある仕上がりに見せますが、同時に、バリ取り不良や研磨の不均一さを露呈してしまうこともあります。
機能部品には保護が必要
パティナ層自体は非常に薄いものの、仕上げ後の処理も重要な要素となります。ブラッシングでエッジが丸みを帯びたり、ワックスが穴に溜まったり、透明なラッカーが精密なねじ山に影響を及ぼすこともあります。嵌合面、シール面、小さな穴、精密ねじ山などは、仕上げ前にマスキング、軽い仕上げ、または仕上げ後のチェックを行う必要があります。
真鍮のアンティーク仕上げにおける材料適合性
成功するアンティーク真鍮仕上げは、まず基材が予測可能な反応を示すかどうかを確認し、さらに目視で確認できるすべての部品が互換性のある真鍮素材から来ていることを確かめることから始まります。
無垢の真鍮が最も信頼性の高い反応を示します
酸化ブラスのアンティーク仕上げは、表面に銅が含まれていてパティナ反応が起こる固体ブラスにおいて最も効果的です。C360のような自由切削性ブラスは多くのCNC旋削・フライス加工部品に使用できますが、合金の種類、鉛含有量、銅と亜鉛のバランス、さらには事前の表面処理によって色合いが変化することがあります。鍛造ブラスや鋳造ブラス、あるいは不明な装飾用金具では、同じように暗くならない場合もあります。一つの目に見える組み立て部品に異なるグレードのブラスを混在させると、仕上げ後に色調の不一致が生じる可能性があります。
被覆または混合材料はリスクを生む
よくある失敗例として、ブラス色の部品が実際には固体ブラスでない場合があります。研磨による洗浄や強力な化学薬品の使用により、薄い装飾層が除去され、下層の別の素材が露出してしまうことがあります。プラスチック製インサートやステンレス製ピン、接着剤、または非ブラス素材を含む組み立て部品については、アンティーク仕上げを行う前に必ず確認が必要です。輸出向けや再注文の場合には、材料のトレーサビリティも重要です。もし交換用のロットで異なるブラス供給業者や異なる棒材状態を使用した場合でも、同じアンティーク仕上げの配合であっても、微妙に異なる色合いになることがあります。そのため、承認済みサンプルには合金と表面処理の両方を明示しておく必要があります。
アンティーク真鍮の色調
アンティークブラスは特定の色合いではなく、ひとつの色調ファミリーを指します。最終的な外観は、合金、前処理、反応時間、表面の質感、そして封止方法などに依存します。
温かみのあるブラウンから暗く沈んだ部分まで
仕上げの色合いは、淡いハニーブラウンから濃いコーヒー色、スモーキーな黒褐色、あるいは金色の光沢を帯びた深い陰影まで幅広く変化します。CNC加工による凹凸のある形状は、文字の刻印や溝、ナッタリング、ミリングされたポケットなどが自然と濃い色合いを保つため、仕上げをより魅力的にします。一方、突起部分の縁は軽く研磨することでコントラストを演出できます。このため、酸化ブラスは装飾用ノブやダイヤル、トリムパーツ、計器類の細部、特注ハードウェア、高級製品のアクセントなどにしばしば選ばれます。
色合わせにはサンプルを使用すべき
アンティークブラスの仕上げは、正確なデジタルカラーではなく、実物のサンプルに基づいて承認されるべきです。照明条件、シーラントの光沢、研磨の方向、部品のサイズなどはすべて、見た目の色調に影響を与えます。現実的な仕様では、一定範囲の色調を許容しつつ、主要な外観面については一貫した処理を求めることが望ましいでしょう。
酸化ブラス仕上げの精度と公差
設計者はしばしば、アンティーク仕上げによって寸法が変化するかどうかを尋ねます。簡潔に言えば、パティナ層は非常に薄いため、全体的な仕上げ工程においても公差の計画は必要です。
選定した工程による低堆積量のリスク
通常、酸化層は非常に薄く、厚い装飾塗膜のように蓄積することはありません。ほとんどの目に見えるCNC加工のブラス部品では、パティナ層だけによる寸法変化はごくわずかです。ただし、表面処理や保護方法によって微細な形状にも影響が出ることがあります。機械的なブラッシングによりエッジがわずかに丸みを帯びる場合もあります。研磨によって突起部分の色が剥がれることもあります。クリアコーティングを施すと膜厚が増加します。また、適切に乾燥・拭き取りを行わないと、ワックスやオイルが細かな溝に残ってしまうこともあります。
公差計画表
次の表は、工程が通常安全な箇所と、図面により詳細に指示すべき箇所を示しています。
| 特徴 | 主なリスク | 制御方法 | 衝撃耐性 |
| 内部ねじ切り | コーティングやワックスは嵌合精度を低下させる | 仕上げ後のマスキングや追跡処理 | 中程度 |
| 小さな穴 | 内部に残留する汚れ | 丁寧にすすぎ、乾燥させる | 低~中 |
| 鋭いエッジ | 磨き過ぎはエッジを明るくしたり丸めたりする | エッジの破れやリリーフの限界を明確に設定 | 中程度 |
| シール面 | 皮膜や汚染は接触に影響を与える | 機械加工時のまま保管またはマスキング | 高い |
この表は、同じアンティーク仕上げであっても、装飾的な表面では無害でも、機能的な接触面では許容できない場合があるため、非常に有用です。
アンティーク真鍮仕上げのコスト要因
コストは再現性、労務、マスキング、検査によって左右されます。多くの場合手頃ですが、厳密な外観の一致を求めると、予想よりも高くなることがあります。
仕上げ費用を高める要因
色の変化が moderate な単純な小型部品は、通常、アンティーク仕上げが効率的です。一方、大きな平坦な外観面や深い凹み、多数のねじ部、厳しい色合わせ、あるいは手磨きによるハイライト効果を有する部品では、コストが上昇します。シーリング処理も追加費用となります。ワックス、オイル、またはラッカーの塗布には取り扱いと乾燥時間が必要だからです。また、試作段階では承認された色合いに到達するまでに複数の配合を試す必要があるため、試作品のコストも高くなることがあります。
設計によってコストを削減する方法
溝や盛り上がった縁、凹んだロゴを備えたデザインは、仕上げが自然にコントラストを生むため、より魅力的に仕上げやすいです。隠れた面でも見える面でも、すべての表面に完璧な単一色調を要求するのは避けましょう。外観上の重要な面を明確に定義し、非重要部では許容範囲内のばらつきを認めます。不要なマスキングを避けることでコスト削減にもつながります。ねじ穴が一度だけ組み付けられ、十分なクリアランスがある場合、軽い仕上げでも問題ないことがあります。一方、ねじがトルク制御や電気的接触、繰り返し使用を必要とする用途では、追加コストをかけてでもマスキングや仕上げ後の検査を行う価値があります。
欠陥と品質上の問題
品質に関する不満の多くは、真鍮そのものによるものではありません。不均一な洗浄、混在する表面テクスチャ、不十分なすすぎ、過度な着色、または保護処理の欠落などが原因です。
典型的なアンティーク真鍮の欠陥
一般的な不良には、色ムラ、筋状の模様、隅の黒ずみ、薄い着色、粉状の残留物、仕上げ下の指紋、取り扱い中に色が擦れて消える現象などがあります。反応時間が長すぎると、部品が過剰に暗くなることもあります。大きな平坦な面では、テクスチャーのある形状や細かなディテールよりもこれらの問題が顕著に現れます。仕上げ後に見た目が不均一に感じられる場合、処理時間を延長しても、改善どころか不良を悪化させる可能性があります。
出荷前の品質検査
検査では、一定の照明条件下で部品同士を比較し、接触の多いエッジ部分を確認し、ねじ山や穴が依然として組み立て可能であることを確かめ、穴や溝内に残留物がないことを確認します。包装は摩耗や指紋を防ぐもので、特にシーラントが完全に硬化する前には注意が必要です。
CNC部品における設計上の考慮事項
優れたアンティーク真鍮のデザインは、幾何学的な形状によって仕上げを引き立たせます。最も成功している部品は、意図的に影や浮き彫り、そして制御された摩耗ポイントを生み出しています。
仕上げを向上させる設計上の特徴
凹みの刻印、浅い溝、盛り上がった縁、ナット加工、ミリングによるポケット、そして制御された面取りエッジなどは、アンティーク真鍮をより奥行きと立体感のある印象にします。一方、完全に平らな鏡面仕上げの面は、拭き跡や色の変化、指紋が目立ちやすいため、より難しくなります。デザイナーは、部品がどのように触れられるかも考慮すべきです。接触の多い部分は時間とともに明るくなることがあり、自然な経年変化の雰囲気としては望ましいものの、厳密な色の安定性を求める場合には適しません。
記載すべき図面の注釈
役立つ留意事項には、目標サンプル、サテン仕上げまたは光沢仕上げのシーラント、暗くした凹部、高さを抑えた突出部、内部ねじのマスキング、穴は機械加工のまま、そして外観上の重要な面のみといった点が含まれます。これらの指示は、視覚的な期待と製造工程を結びつけます。また、部品の検査側を明確に定義することも有効です。組み立て後に前面しか見えない場合、背面には同じ外観上の負担を課さないようにします。これにより、顧客が実際に目にする外観を守りつつ、コストも現実的になります。
他の真鍮表面仕上げとの比較
酸化した真鍮は、磨き上げた真鍮、ブラッシュド仕上げの真鍮、クリアコート仕上げの真鍮、黒染めされた真鍮、そして自然な経年変化とよく比較されます。なぜなら、それぞれの仕上げは異なる外観上の課題を解決するからです。
これらの比較が重要な理由
磨き上げた真鍮はより輝かしいですが、指紋がすぐに目立ちます。ブラッシュド仕上げの真鍮は清潔感がありモダンな印象を与えますが、凹凸によるコントラストはやや弱くなります。クリアコート仕上げの真鍮は色の安定性を向上させますが、塗膜が厚すぎると剥がれたり摩耗したり、精密な形状に影響を及ぼすことがあります。自然な未処理の真鍮は本物らしい経年変化を生み出しますが、その進行は予測が難しいです。一方、酸化処理を施したアンティーク調の真鍮は即座に深い味わいと古びた趣を与えますが、サンプルによる承認が必要で、多少の自然なばらつきを受け入れる必要があります。
仕上げ比較表
下の表は、完璧な平坦な色合いよりも視覚的な奥行きが重視される場合に、なぜアンティーク調の真鍮が選ばれるのかを説明するのに役立ちます。
| 仕上げ | 外観 | 寸法への影響 | 強度 | 制限事項 |
| アンティークブラス | 茶色から濃い色へ、ハイライト付き | 密封されていない限り非常に低い | 経年による深み | サンプル管理が必要 |
| 磨き上げたブラス | 輝く黄金色の光沢 | 非常に低い | 高い視覚的明るさ | 指紋が目立つ |
| ブラッシュドブラス | サテン調の方向性のある木目 | 非常に低い | 現代的な質感 | 凹凸のコントラストがやや弱い |
| クリア塗装されたブラス | 保護された下地色 | 低~中 | より優れた安定性 | フィルムが摩耗する可能性あり |
| ナチュラルブラス | 時間とともに変化する | 非常に低い | 本物の経年変化 | 最も予測しづらい |
CNC加工部品において、最良の仕上げとは、見た目の美しさ、取り扱い条件、そして重要な寸法を同時に満たすものであるべきです。
CNC加工によるアンティーク真鍮部品の最適な用途
この仕上げは、部品が機能的でありながら目立つ場合に最も効果を発揮します。特に、CNC加工による細部が製品のアイデンティティの一部となるような用途に適しています。
適したCNC加工部品の種類
酸化真鍮のアンティーク仕上げは、コントロールノブ、装飾リング、ダイヤル、ネームプレート、計器部品、トリム部品、照明器具用金具、高級筐体のアクセント、そしてオーダーメイドの真鍮金具などに適しています。これらの部品は、暗く沈んだ部分と光沢のある突出部分がCNC加工のディテールを際立たせる特性を活かすことができます。一方で、隠れた内部部品や、強力な化学薬品で洗浄する部品、あるいは仕上げ後にすべての表面が完全に変化しないことが求められる部品にはあまり適しません。
別の仕上げの方が優れている場合
明るい外観を求める場合は磨き仕上げの真鍮、モダンなサテン調を好む場合はブラッシュド仕上げの真鍮、色の安定性を重視する場合はクリアコーティングを施した真鍮、そして徐々に経年変化が許容される場合にはナチュラルな真鍮を選択してください。制御されたエイジングによる独特の風合いを主目的とする場合は、アンティーク真鍮を選びましょう。ユーザーが頻繁に触れる部品については、メンテナンスに関する期待値も事前に検討しておく必要があります。表面が指紋に強い必要がある場合は密閉型のアンティーク仕上げが適しており、エッジ部分の徐々に明るくなる様子が製品ストーリーの一部となる場合は、非密閉型のリビング仕上げがより適しています。
結論
酸化真鍮のアンティーク仕上げは、大きな塗膜の付着を避けつつ、温かみのある古びた質感と立体感をCNC加工された真鍮部品に与えます。その成功には、良質な真鍮素材、清潔な表面処理、色彩サンプルの厳格な管理、そして適切な密封処理が不可欠です。精密部品の場合、設計者は外観面とねじ部、穴あけ部、シール面、およびタイトフィット部を明確に分離しておくべきです。明確に指定すれば、アンティーク真鍮はCNC加工部品をより精緻で高級感のあるものに見せることができます。
FAQ
酸化真鍮のアンティーク仕上げは、どの真鍮製CNC部品にも適用できますか?
多くの無垢真鍮製CNC部品に適用可能ですが、まずベースとなる表面状態を確認する必要があります。不明な真鍮色の部品、被覆処理済みの金具、複合材料、プラスチックインサート、または接着剤による組み立て部品などは、反応が悪かったり損傷を生じたりする可能性があります。生産前に外観を確認する最も安全な方法は、同じ合金と加工工程で作成したサンプルを用いることです。
アンティーク真鍮仕上げは公差に影響を与えますか?
パティナ層は通常非常に薄いため、寸法への影響は小さいです。リスクは、ブラッシング、研磨、ワックス、オイル、またはクリアコーティングといった関連工程に起因します。精密さが重要な場合は、ねじ部、穴あけ部、摺動部、シール面などをマスキングし、仕上げ後に再確認するか、加工時のままの状態を維持することが望ましいでしょう。
なぜアンティーク真鍮は時折斑模様のように見えるのでしょうか?
斑点やムラは、通常、油分、指紋、研磨剤、不均一なブラッシング、黄銅合金の混合、または十分でないすすぎが原因となります。大きな平坦面では、凹凸のある細部よりも変化がより明確に現れます。部品を溶液中に長く浸しておくだけではなく、より確実な方法としては、徹底した洗浄、仕上げ前の表面状態の均一化、適切な処理時間の管理、そしてサンプルによる検査が有効です。
アンティーク真鍮にはシーリングが必要でしょうか?
お客様が安定した色合いと優れた耐久性を求められる場合には、シーリング処理をお勧めします。ワックス、オイル、クリアラッカーによって、光沢の程度や保護性能が異なります。未処理の真鍮は、触れるたびや湿度、洗浄などにより変化を続けるため、生きた仕上げには望ましい場合もありますが、厳密な色調の安定性を求める場合には適しません。