
Les méthodes d’antiquage du laiton par oxydation créent une surface vieillie contrôlée sur le laiton en assombrissant la couche externe riche en cuivre et, si nécessaire, en polissant les points saillants jusqu’à retrouver un éclat métallique chaud. Pour les pièces en laiton usinées par CNC, cette finition est bien plus qu’une simple couleur décorative. Elle influence la manière dont les rainures, les filetages, les gravures, les arêtes, les zones moletées et les faces planes usinées sont perçues après la production. De nombreux problèmes de finition auxquels les utilisateurs s’inquiètent — taches de couleur inégales, assombrissement trop faible, marques dues au frottement ou apparition inattendue d’un aspect argenté — sont généralement liés au matériau de base, au nettoyage, à la texture de surface ou au scellement, plutôt qu’au seul produit chimique utilisé pour la patine.
Qu’est-ce que l’antiquisation du laiton oxydé ?
Cette section définit le procédé avant de le rattacher à la fabrication par CNC, car le laiton antique est souvent décrit par son apparence plutôt que par le contrôle du processus.
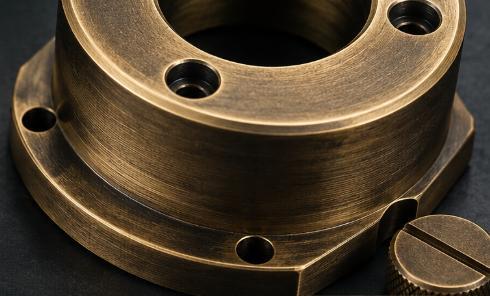
Une patine contrôlée, et non un revêtement épais
L’antiquage du laiton oxydé est un traitement de surface chimique ou environnemental qui produit des teintes brunes, brun-noir, brun-olive ou dorées vieillies sur le laiton. Le processus comprend généralement le dégraissage, l’activation de surface, l’assombrissement contrôlé, le rinçage, le séchage, un polissage optionnel des points saillants et le scellement. Contrairement à la peinture ou aux placages épais, l’effet antique résulte d’une réaction à la surface du laiton ; il suit donc la texture de l’usinage au lieu de la masquer. C’est pourquoi une surface tournée, une surface brossée et une surface fraisée peuvent paraître différentes même lorsqu’elles passent par le même bain d’antiquage.
Pourquoi ce terme est important dans les plans
Une note de dessin mentionnant simplement « laiton antique » peut être trop imprécise. Il convient de préciser si la pièce nécessite un vieillissement léger, des creux sombres, des reliefs sur les points saillants, un aspect satiné ou une surface scellée. En production CNC, cette formulation évite que le fournisseur ne devine la norme visuelle souhaitée.
Comment l’antiquage influence les pièces en laiton usinées par CNC
La finition interagit avec la qualité de l’usinage, le nettoyage et la manipulation ; elle doit donc être planifiée avant l’inspection finale, plutôt que traitée comme une étape cosmétique tardive.
L’état de la surface conditionne l’apparence finale
Les pièces en laiton usinées par CNC portent souvent, après l’usinage, du liquide de refroidissement, de l’huile de coupe, de la pâte à polir, des empreintes digitales et de minuscules bavures. Si ces résidus persistent, la patine réagira de manière inégale et produira des taches, des stries, des zones pâles ou des angles excessivement sombres. Les marques d’usinage deviennent également partie intégrante de l’apparence. Les fines lignes de tournage peuvent créer une réflexion circulaire douce, tandis que les marques grossières de fraisage peuvent paraître plus visibles après l’assombrissement. L’antiquage peut donner à une pièce un aspect haut de gamme, mais il peut aussi mettre en évidence un mauvais ébavurage ou un polissage irrégulier.
Les zones fonctionnelles nécessitent une protection
La couche de patine elle-même est fine, mais les opérations post-finition peuvent tout de même avoir leur importance. Le brossage peut adoucir les arêtes, la cire peut s’accumuler dans les trous, et le vernis transparent peut affecter les filetages serrés. Les surfaces d’assemblage, les zones de scellement, les petits alésages et les filetages de précision doivent être masqués, légèrement finis ou vérifiés après la finition.
Compatibilité des matériaux pour l’antiquage du laiton
Une finition en laiton antique réussie commence par s’assurer que le matériau de base peut réagir de manière prévisible et que toutes les pièces visibles proviennent d’un stock de laiton compatible.
Le laiton massif offre la réponse la plus fiable
L’antiquing du laiton oxydé fonctionne mieux sur du laiton massif, car la surface doit contenir du cuivre pour que la réaction de patine se produise. Le laiton libre d’usinage, comme le C360, peut être utilisé pour de nombreuses pièces tournées et fraisées sur CNC, mais l’alliage précis, la teneur en plomb, l’équilibre cuivre-zinc ainsi que le traitement de surface antérieur peuvent modifier la teinte. Le laiton forgé, le laiton coulé et les quincailleries décoratives inconnues risquent de ne pas foncer de la même manière. Mélanger différents grades de laiton dans un même assemblage visible peut entraîner des nuances discordantes après la finition.
Les matériaux revêtus ou mélangés présentent des risques
Une défaillance courante survient lorsque une pièce de couleur laiton n’est pas en laiton massif. Un nettoyage abrasif ou des produits chimiques puissants peuvent éliminer une fine couche décorative et révéler un autre matériau sous-jacent. Les assemblages comportant des inserts en plastique, des goupilles en acier inoxydable, des adhésifs ou des éléments non en laiton doivent être examinés avant l’antiquing. Pour les exportations ou les commandes répétées, la traçabilité des matériaux est également utile. Si un lot de remplacement provient d’un fournisseur de laiton différent ou présente un état de barre différent, la même recette d’antiquing peut tout de même donner une teinte légèrement différente. C’est pourquoi les échantillons approuvés doivent être associés à la fois à l’alliage et à la préparation de la surface.
Apparence de la couleur du laiton antique
Le laiton antique est une famille de couleurs, et non une teinte précise. L’apparence finale dépend de l’alliage, de la préparation, du temps de réaction, de la texture de la surface et de la méthode de scellement.
Du brun chaud aux recoins assombris
La finition peut varier du brun miel clair au brun café foncé, au brun noir fumé, ou encore aux creux sombres aux reflets dorés. Les éléments usinés par CNC rendent la finition plus attrayante, car les inscriptions en creux, les rainures, les molettes et les poches fraisées retiennent naturellement des tons plus foncés. Les bords surélevés peuvent être légèrement polis pour créer un contraste. C’est pourquoi le laiton oxydé est souvent choisi pour les boutons décoratifs, les cadrans, les garnitures, les éléments d’instrumentation, la quincaillerie sur mesure et les accents de produits haut de gamme.
L’ajustement des couleurs doit se faire à partir d’échantillons
Le laiton antique doit être approuvé sur la base d’un échantillon physique plutôt que d’une couleur numérique exacte. L’éclairage, la brillance du vernis, la direction du polissage et la taille de la pièce modifient tous la teinte perçue. Une spécification réaliste peut autoriser une plage de couleurs contrôlée tout en exigeant un traitement homogène sur les faces cosmétiques principales.
Précision et tolérance des finitions en laiton oxydé
Les concepteurs se demandent souvent si l’antiquing modifie les dimensions. La réponse courte est que la patine est mince, mais que l’ensemble du processus de finition nécessite tout de même une planification des tolérances.
Faible accumulation avec un procédé choisi comportant des risques
La couche oxydée est normalement très fine et ne s’accumule pas comme les revêtements décoratifs épais. Pour la plupart des pièces visibles en laiton usinées par CNC, la variation dimensionnelle due à la patine seule est minime. Toutefois, la préparation et la protection de la surface peuvent influencer certains petits détails. Le brossage mécanique peut légèrement arrondir les arêtes. Le polissage peut retirer la couleur des surfaces surélevées. Un vernis transparent peut ajouter de l’épaisseur au film. La cire ou l’huile peuvent persister dans les fines rainures si la pièce n’est pas correctement séchée et essuyée.
Tableau de planification des tolérances
Le tableau suivant indique où le procédé est généralement sûr et où le dessin doit être plus précis.
| Caractéristique | Principal risque | Méthode de contrôle | Impact |
| Filetages internes | Le revêtement ou la cire peut réduire l’ajustement | Masquer ou recouvrir après la finition | Moyen |
| Petits trous | Résidu piégé à l’intérieur | Rincer et sécher soigneusement | Faible à moyen |
| Bords tranchants | Un polissage excessif éclaircit ou arrondit les bords | Définir la rupture des bords et la limite du relief | Moyen |
| Faces d’étanchéité | Le film ou la contamination affecte le contact | Conserver tel que usiné ou masquer | Élevé |
Ce tableau est utile car la même finition antique peut être inoffensive sur une surface décorative, mais inacceptable sur une surface de contact fonctionnelle.
Facteurs de coût pour la finition du laiton antique
Le coût est influencé par la répétabilité, la main-d’œuvre, le masquage et l’inspection. Il est souvent abordable, mais un ajustement visuel strict peut le rendre plus cher que prévu.
Ce qui augmente le prix de la finition
Les pièces simples de petite taille présentant une variation modérée de couleur sont généralement faciles à traiter en finition antique. Les coûts augmentent lorsque la pièce comporte de grandes surfaces planes d’aspect esthétique, des cavités profondes, de nombreuses zones filetées, un contrôle strict de la couleur ou un effet de mise en valeur poli à la main. L’étanchéification entraîne également un surcoût, car la cire, l’huile ou la laque nécessitent une manipulation et un temps de séchage. Le coût d’un prototype peut aussi être plus élevé, car le fournisseur doit parfois tester plusieurs formulations avant d’obtenir la teinte approuvée.
Comment la conception peut réduire les coûts
Les designs comportant des rainures, des bords surélevés et des logos en retrait sont plus faciles à rendre attrayants, car la finition crée naturellement du contraste. Évitez d’exiger une teinte parfaite sur toutes les surfaces cachées comme visibles. Définissez clairement les faces esthétiques et autorisez une variation raisonnable sur les zones non critiques. Les coûts peuvent également être réduits en évitant tout masquage inutile. Si un trou fileté ne sera assemblé qu’une seule fois et dispose d’un jeu suffisant, une finition légère peut être acceptable. En revanche, si le filetage assure le contrôle du couple, le contact électrique ou des services répétés, le masquage ou l’inspection post-finition justifie le coût supplémentaire.
Défauts et problèmes de qualité
La plupart des réclamations relatives à la qualité ne proviennent pas du laiton lui-même. Elles résultent d’un nettoyage incohérent, de textures de surface hétérogènes, d’un rinçage insuffisant, d’un noircissement excessif ou d’une protection absente.
Défauts typiques du laiton antique
Parmi les défauts courants figurent une coloration irrégulière, des stries, des taches sombres dans les angles, un noircissement faible, des résidus poudreux, des traces de doigts sous la finition, ainsi que des variations de couleur dues aux manipulations. Une pièce peut également devenir trop foncée si le temps de réaction est trop long. Les grandes surfaces planes mettent ces problèmes en évidence plus clairement que les géométries texturées ou détaillées. Si la pièce paraît inégale après la finition, augmenter la durée du traitement risque d’aggraver le défaut plutôt que de l’améliorer.
Contrôles de qualité avant l’expédition
L’inspection doit comparer les pièces sous un éclairage constant, vérifier les arêtes à fort contact, s’assurer que les filetages et alésages restent assemblables, et s’assurer qu’aucun résidu ne subsiste dans les trous ou les rainures. L’emballage doit prévenir l’abrasion et les empreintes digitales, particulièrement avant la prise complète du produit d’étanchéité.
Considérations de conception pour les pièces usinées par CNC
Un bon design en laiton antique utilise la géométrie pour mettre en valeur la finition. Les pièces les plus réussies créent volontairement des ombres, des reliefs et des points d’usure contrôlés.
Caractéristiques de conception améliorant la finition
Gravure en creux, canaux peu profonds, rebords surélevés, moletage, poches fraisées et bords chanfreinés maîtrisés peuvent donner au laiton antique un aspect plus profond et plus volumineux. Les surfaces totalement planes et miroir sont plus difficiles, car elles révèlent les traces de frottement, les variations de couleur et les empreintes digitales. Les concepteurs doivent également tenir compte de la manière dont la pièce sera manipulée. Les zones à fort contact peuvent s’éclaircir avec le temps, ce qui peut être souhaitable pour un effet vieilli naturel, mais inadapté à une stabilité stricte de la couleur.
Notes du dessin à inclure
Parmi les notes utiles figurent : échantillon de référence, produit d’étanchéité satiné ou brillant, recoins noircis, points hauts atténués, masquage des filetages internes, maintien de l’alésage tel qu’usiné, et uniquement les faces esthétiques. Ces indications relient les attentes visuelles aux actions de fabrication. Il est également judicieux de définir le côté inspectable de la pièce. Si seule la face avant est visible après l’assemblage, la face arrière ne devrait pas supporter la même charge esthétique. Cela permet de maintenir des coûts raisonnables tout en préservant l’apparence que les clients voient effectivement.
Comparaison avec d’autres finitions de surface en laiton
Le laiton oxydé est souvent comparé au laiton poli, au laiton brossé, au laiton à revêtement transparent, au laiton noirci et au vieillissement naturel, car chacune de ces options résout un problème d’apparence différent.
Pourquoi ces comparaisons sont importantes
Le laiton poli est plus brillant mais marque rapidement les empreintes digitales. Le laiton brossé est plus propre et plus moderne, mais offre un contraste moins prononcé. Le laiton à revêtement transparent améliore la stabilité des couleurs, mais peut s’écailler, s’user ou affecter les détails serrés si le film est trop épais. Le laiton naturel non scellé vieillit de manière authentique, mais son aspect est difficile à prévoir. Le laiton antique oxydé apporte immédiatement profondeur et caractère vieilli, mais il nécessite une approbation par échantillon et tolère certaines variations naturelles.
Tableau de comparaison des finitions
Le tableau ci-dessous aide à expliquer pourquoi le laiton antique est choisi lorsque la profondeur visuelle prime sur une couleur parfaitement uniforme.
| Finition | Apparence | Effet dimensionnel | Résistance | Limitation |
| Laiton antique | Du brun au foncé avec des reflets | Très faible à moins d’être scellé | Profondeur vieillie | Nécessite un contrôle par échantillon |
| Laiton poli | Éclat doré brillant | Très faible | Haute luminosité visuelle | Révèle les empreintes digitales |
| Laiton brossé | Grain directionnel satiné | Très faible | Texture moderne | Contraste moins en retrait |
| Laiton revêtu d’une couche transparente | Couleur de base protégée | Faible à moyen | Meilleure stabilité | Le film peut s’user |
| Laiton naturel | Évolue avec le temps | Très faible | Vieillissement authentique | Le moins prévisible |
Pour les pièces usinées par CNC, la meilleure finition est celle qui répond simultanément aux exigences d’apparence, aux conditions de manipulation et aux dimensions critiques.
Meilleures applications pour les pièces en laiton antique usinées par CNC
Cette finition donne les meilleurs résultats lorsque la pièce est à la fois fonctionnelle et visible, notamment lorsque les détails réalisés par CNC doivent faire partie de l’identité du produit.
Types de pièces CNC adaptés
Le vieillissement oxydé du laiton convient aux boutons de commande, aux bagues décoratives, aux cadrans, aux plaques signalétiques, aux pièces d’instrumentation, aux éléments de garniture, aux accessoires d’éclairage, aux accents de boîtiers haut de gamme ainsi qu’aux quincailleries en laiton sur mesure. Ces pièces tirent profit de la manière dont les creux assombris et les points polis mettent en valeur les détails de l’usinage CNC. Elle est moins adaptée aux composants internes cachés, aux pièces nettoyées avec des produits chimiques agressifs, ou aux pièces dont toutes les surfaces doivent rester totalement inchangées après la finition.
Quand une autre finition est préférable
Optez pour du laiton poli afin d’obtenir un aspect brillant, du laiton brossé pour un style satiné moderne, du laiton revêtu d’une couche transparente pour une meilleure stabilité des couleurs, et du laiton naturel lorsque le vieillissement progressif est acceptable. Choisissez le laiton antique lorsque l’objectif principal est d’obtenir un caractère vieilli maîtrisé. Pour les pièces fréquentées par les utilisateurs, il convient également de discuter des attentes en matière d’entretien. Une finition antique scellée est préférable lorsque la surface doit résister aux traces de doigts, tandis qu’une finition vivante non scellée est plus adaptée lorsque l’éclaircissement progressif des bords fait partie de l’histoire souhaitée du produit.
Conclusion
Le vieillissement oxydé du laiton confère aux pièces en laiton usinées par CNC une apparence chaleureuse, vieillie et volumétrique, sans accumulation importante de revêtement. Son succès dépend d’un matériau en laiton massif, d’une préparation de surface soignée, d’échantillons de couleur contrôlés et d’un scellement approprié. Pour les pièces de précision, les concepteurs devraient distinguer les faces esthétiques des filetages, des alésages, des zones d’étanchéité et des ajustements serrés. Lorsqu’il est clairement spécifié, le laiton antique peut donner aux pièces usinées par CNC un aspect plus détaillé et plus haut de gamme.
FAQ
Le vieillissement oxydé du laiton peut-il être appliqué à n’importe quelle pièce en laiton usinée par CNC ?
Il peut être appliqué à de nombreuses pièces en laiton massif usinées par CNC, mais la surface de base doit d’abord être confirmée. Les pièces de couleur laiton inconnue, les quincailleries revêtues, les matériaux mixtes, les inserts en plastique ou les assemblages adhésifs peuvent réagir mal ou s’endommager. Un échantillon réalisé dans le même alliage et selon le même procédé d’usinage constitue la méthode la plus sûre pour valider l’apparence avant la production.
La finition laiton antique affectera-t-elle les tolérances ?
La couche de patine est généralement très fine, elle exerce donc un faible impact dimensionnel. Le risque provient des étapes connexes telles que le brossage, le polissage, l’application de cire, d’huile ou d’une couche transparente. Les filetages serrés, les alésages, les ajustements glissants et les surfaces d’étanchéité doivent être masqués, vérifiés après la finition, ou maintenus tels qu’usinés si la précision est primordiale.
Pourquoi le laiton antique apparaît-il parfois irrégulier ?
Les irrégularités proviennent généralement de l’huile, des empreintes digitales, du composé de polissage, d’un brossage inégal, d’alliages de laiton mixtes ou d’un rinçage insuffisant. Les grandes surfaces planes révèlent plus clairement les variations que les détails texturés. Un nettoyage plus soigneux, une texture pré-finition uniforme, un contrôle précis du temps de trempage et une inspection basée sur des échantillons sont bien plus fiables que de simplement laisser la pièce plus longtemps dans la solution.
Le laiton antique a-t-il besoin d’une étanchéité ?
Il est recommandé d’appliquer un traitement d’étanchéité lorsque le client recherche une stabilité de couleur et une meilleure résistance à la manipulation. La cire, l’huile et le vernis transparent offrent des niveaux de brillance et de protection différents. Le laiton non traité peut continuer à évoluer sous l’effet du toucher, de l’humidité et des nettoyages, ce qui peut être souhaitable pour un effet « vivant », mais pas pour une cohérence stricte de la couleur.