
Le chromage peut nécessiter d’être retiré lorsqu’il s’écaille, présente des piqûres, se fissure, paraît inégal, masque une corrosion ou rend une caractéristique de précision surdimensionnée. Pour les pièces usinées par CNC, ce retrait n’est pas seulement une opération de nettoyage. Le revêtement peut faire partie du diamètre final, de la rugosité de surface, du système d’usure ou de la fonction d’étanchéité. Une réparation réussie doit éliminer la couche ciblée tout en protégeant le substrat, les références, les filetages, les arêtes et la marge de retravail. Ce guide explique les principales méthodes de décapage, la compatibilité des matériaux, l’aspect visuel, les effets sur les tolérances, les coûts, les défauts, les choix de conception ainsi que les alternatives utilisées pour le chrome décoratif et le chrome dur.
Qu’est-ce que le chromage et pourquoi est-il retiré ?
Le chromage est une couche de chrome déposée par électrodéposition, utilisée soit pour l’aspect esthétique, soit pour des performances techniques. Le chrome décoratif est généralement une couche très fine et visible, appliquée sur une sous-couche de nickel et parfois de cuivre. Le chrome dur est plus épais et est appliqué sur les surfaces de travail afin d’assurer une résistance à l’usure, de réduire la friction ou de restaurer les dimensions. Il est essentiel de savoir quel système est présent, car retirer uniquement le chrome diffère du décapage de toutes les couches métalliques jusqu’au matériau de base.
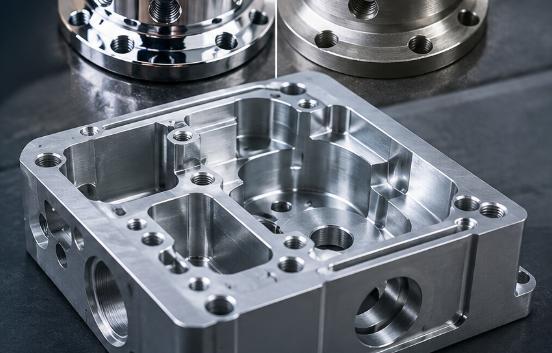
Le chrome décoratif et le chrome dur sont des systèmes distincts
Le chrome décoratif dépend fortement de sa sous-couche de nickel pour sa brillance et sa résistance à la corrosion. Le chrome dur est souvent appliqué directement sur de l’acier ou un autre substrat préparé et peut ensuite être rectifié jusqu’à la dimension finale. Une méthode de décapage qui préserve le nickel peut convenir au reconditionnement décoratif, tandis qu’un palier chromé dur peut nécessiter un décapage complet, une inspection, une reconstruction et un rectificage final.
Le retrait fait généralement partie d’une procédure de réparation
Les raisons courantes incluent une mauvaise adhérence, des bords qui s’écailles, des piqûres, une épaisseur incorrecte, un diamètre hors tolérance, des dommages dus au rectifiage ou un changement prévu de finition. Le chrome est également retiré lorsque le substrat doit être inspecté ou retravaillé. Avant le début des travaux, l’ordre doit préciser si l’objectif est d’exposer le nickel, d’exposer le métal nu, de préparer le pièce en vue d’un nouveau chromage ou de restituer la pièce avec une nouvelle finition. Les facteurs déclencheurs typiques comprennent :
- Défaillance du revêtement ou corrosion localisée.
- Une dimension qui a changé après le placage.
- Une usure qui exige la reconstruction de la surface.
- Une finition esthétique qui doit être remplacée.
- Une révision de conception nécessitant des opérations supplémentaires d’usinage CNC.
Comment le chromage est-il retiré ?
Les professionnels du traitement de surface recourent généralement au décapage électrochimique, au décapage chimique contrôlé, au rectifiage de précision ou au décapage abrasif. Aucune méthode n’est universellement sûre. Le choix dépend de l’épaisseur du revêtement, de l’alliage du substrat, de la géométrie, de la structure multicouche du revêtement, des dimensions finales et de la question de savoir si la pièce sera replaquée.
Décapage électrochimique et chimique
La galvanoplastie inversée utilise un courant contrôlé et un bain décapant pour dissoudre le chrome. Avec le procédé approprié, elle peut éliminer le chrome de manière relativement uniforme et préserver éventuellement une couche de nickel sous-jacente. Le décapage chimique fait appel à une solution formulée qui attaque le revêtement plus rapidement que le substrat. Ces deux méthodes permettent d’atteindre les cavités mieux que le meulage, mais la compatibilité avec le bain, la durée d’exposition, le rinçage et la gestion des déchets sont essentiels. Ces opérations impliquent des produits chimiques dangereux et doivent être réalisées par des installations qualifiées.
Élimination mécanique
Le meulage, le polissage, le sablage et le ponçage éliminent physiquement le dépôt. Le meulage cylindrique de précision est utile pour les couches épaisses de chrome dur sur des surfaces rondes accessibles lorsque l’on prévoit un retrait important de matière. Le sablage est rapide sur des surfaces extérieures non critiques, mais il peut modifier la rugosité, les arêtes arrondies ou entraîner l’incorporation de particules abrasives. Le ponçage manuel est difficile à réaliser de façon uniforme et ne convient pas aux caractéristiques nécessitant des tolérances serrées.
Le choix de la méthode doit suivre l’exigence finale
Si la dimension du substrat doit être conservée, le décapage sélectif est généralement privilégié. Si le chrome est épais et que la pièce sera rectifiée puis replaquée, une rectification contrôlée peut être envisagée. Le tableau résume les principaux compromis.
| Méthode | Meilleure utilisation | Principal risque |
| Décapage électrochimique | Élimination sélective et uniforme du chrome | Risques liés au procédé et à la chimie |
| Décapage chimique | Géométrie complexe avec des matériaux compatibles | Attaque de la sous-couche ou du substrat |
| Rectification de précision | Chrome dur épais sur des surfaces rondes | Perte de chaleur, de conicité ou de dimensions |
| Sablage abrasif | Surfaces extérieures non critiques | Modification de la rugosité et arrondissement des arêtes |
Comment l’élimination affecte-t-elle les pièces usinées par CNC ?
Les composants usinés par CNC sont contrôlés selon leur taille, leur forme, leur position et leur texture. L’élimination du chrome peut influencer ces quatre paramètres. Le revêtement a peut-être été intégré dans un diamètre final de roulement, une surface d’étanchéité, une surface de guidage ou un alésage. Une fois retiré, la pièce risque de ne plus respecter les spécifications du plan, même si le substrat n’est pas endommagé.
Changements d’épaisseur du revêtement et impact sur la taille finale
Sur un diamètre extérieur, l’élimination d’un revêtement radial réduit le diamètre d’environ deux fois l’épaisseur du revêtement. Lorsqu’on retire le revêtement d’un alésage, son diamètre augmente d’environ deux fois l’épaisseur. Sur une face plane, la variation de hauteur correspond approximativement à l’épaisseur du revêtement sur cette face. Les variations réelles peuvent toutefois exister, car les dépôts électrolytiques sont souvent plus épais aux bords et plus fins dans les cavités.
La texture et la forme de la surface peuvent également changer
Le décapage sélectif peut révéler des piqûres, de la corrosion, des lignes de polissage ou des traces de rectification antérieures qui étaient masquées par le chrome. L’élimination mécanique peut quant à elle introduire des rayures, des ondulations, des cônes ou une perte de rondeur. Une surface visuellement propre ne suffit donc pas. Les surfaces de travail peuvent nécessiter des mesures de rugosité, de rectitude, de rondeur, de cylindricité ou de planéité.
Un travail CNC post-décapage peut être nécessaire
La séquence normale de réparation comprend la mesure, le décapage, l’inspection du métal de base, l’examen des reprises, l’usinage ou la rectification, la reconstitution du placage, la finition finale et l’inspection. Les filetages, les rainures, les repères, les épaulements et les éléments d’étanchéité doivent être protégés, sauf s’ils font partie intégrante de la réparation. Si les défauts s’étendent au-delà de la marge d’usinage disponible, le remplacement peut s’avérer plus sûr que toute nouvelle élimination de matière.
Quels matériaux peuvent être décapés en toute sécurité ?
Le procédé d’élimination le plus sûr dépend du substrat. Une solution adaptée à l’acier peut attaquer l’aluminium, les alliages de cuivre ou les pièces à base de zinc. Il convient d’obtenir la certification des matériaux et l’identification de la structure du revêtement avant le décapage, surtout lorsque la pièce est précieuse ou soumise à des tolérances très serrées.
Acier et acier inoxydable
Les aciers au carbone et les aciers alliés constituent des bases courantes pour le chrome dur et offrent souvent la plage de procédés de décapage la plus étendue. Toutefois, la corrosion peut apparaître après l’élimination, et les aciers à haute résistance peuvent nécessiter des contrôles liés à l’hydrogène introduit lors du nettoyage, du décapage ou du replacage. L’acier inoxydable requiert un traitement spécifique à sa nuance, car une chimie agressive peut tacher ou graver la surface passive. Un nettoyage et une passivation peuvent s’avérer indispensables après le décapage et l’usinage.
Alliages d’aluminium et de cuivre
L’aluminium peut être rapidement attaqué par des solutions acides ou alcalines inadaptées. Le chrome décoratif appliqué sur l’aluminium peut également comporter des couches de cuivre et de nickel nécessitant des étapes de décapage distinctes. Le laiton et d’autres alliages de cuivre peuvent se décolorer ou subir une attaque sélective. Un essai sur une zone cachée ou un échantillon représentatif est utile lorsque l’apparence et les dimensions sont importantes.
Les matériaux inconnus présentent le risque le plus élevé
L’identification visuelle est peu fiable. Un composant plaqué peut contenir différents alliages, inserts, joints soudés ou couches de réparation antérieures. Lorsque la nature du matériau ne peut être confirmée, l’opérateur chargé de la finition doit effectuer des tests de compatibilité ou recommander le remplacement. Les principales préoccupations sont résumées ci-dessous.
| Matériau de base | Préoccupation principale | Contrôle |
| Acier | Risque de corrosion et d’hydrogène | Qualité connue et procédé contrôlé |
| Acier inoxydable | Gravure ou perte de l’état passif | Décapage et nettoyage spécifiques à chaque qualité |
| Aluminium | Attaque chimique rapide | Chimie sélective dédiée |
| Alliage de cuivre | Décoloration ou attaque sélective | Essai de la pile de revêtements |
| Substrat inconnu | Réaction imprévisible | Tester d’abord ou éviter le décapage |
À quoi ressemble la surface après le décapage ?
Une pièce décapée ne retrouve pas toujours son aspect d’origine, à métal nu. La couleur et la texture dépendent des couches restantes, de la méthode de décapage utilisée et de l’état sous-jacent. Il convient donc de spécifier l’apparence comme une exigence mesurable de finition, plutôt que de se contenter de la décrire comme « propre ».
Le retrait du seul chrome peut révéler du nickel
Lorsque le chrome décoratif est retiré de manière sélective, le nickel exposé peut rester brillant, mais il paraît généralement plus chaud et moins bleu-blanc. Si le cuivre est mis à nu, la teinte peut virer au rougeâtre ou au brun. Un décapage complet révèle l’aspect naturel de l’acier, de l’acier inoxydable, de l’aluminium ou du laiton. Les acheteurs doivent préciser si les sous-couches de nickel et de cuivre doivent également être éliminées.
Le chrome dur peut masquer des dommages au substrat
Après le décapage du chrome dur, la surface de base peut présenter des traces de meulage, des pores, des piqûres de corrosion, des transitions issues de réparations antérieures ou des zones d’oxyde foncé. Le sablage confère une texture mate, tandis que le meulage produit une finition métallique directionnelle. Aucune de ces apparences ne constitue une garantie d’acceptation ; rugosité, forme, état des fissures et dimensions doivent encore être contrôlés.
La remise en état détermine le résultat final
Un composant destiné à être replaqué peut être meulé ou poli jusqu’à atteindre un état pré-plaquage maîtrisé. Une pièce laissée non plaquée peut nécessiter un polissage, une passivation, une peinture ou une autre finition compatible. L’acier au carbone fraîchement décapé ne doit pas rester sans protection, car l’oxydation peut s’installer rapidement. L’emballage, la protection temporaire et le délai entre le décapage et la nouvelle finition doivent être intégrés au plan de production.
Comment maîtrise-t-on la précision et les tolérances ?
Le chrome est un matériau mesurable ; son retrait modifie les dimensions, même lorsque le substrat demeure intact. Un revêtement inégal ou un décapage irrégulier peuvent également affecter la rondeur, la cylindricité, la planéité et le parallélisme. Un plan dimensionnel doit être établi avant le décapage, et non après que la pièce a déjà subi des modifications.
Enregistrer les dimensions critiques avant le décapage
L’atelier doit mesurer les diamètres clés, les faces, les épaulements, les alésages et les relations de référence avant le retrait. L’épaisseur actuelle du revêtement peut être estimée à partir des registres de procédé, de mesures non destructives ou de la différence entre la taille actuelle et celle connue du substrat. Pour une reconstruction, le dessin doit définir la marge du substrat, l’épaisseur cible du placage et la dimension finale après meulage.
Les zones masquées et les arêtes doivent faire l’objet d’une inspection
Le chrome s’arrête souvent au niveau d’une épaulement, d’une rainure ou d’une bande masquée. L’élimination peut laisser une petite marche entre les zones précédemment plaquées et celles non plaquées. Le lissage de cette marche peut modifier un repère adjacent ou une arête d’étanchéité. La densité de courant lors du placage engendre également des dépôts plus épais aux arêtes vives, de sorte qu’on ne peut pas considérer que l’épaisseur locale corresponde à la valeur moyenne.
L’inspection finale doit couvrir la taille, la forme et la texture
Selon la fonction, l’inspection peut inclure le diamètre, l’ajustement des filetages, la rondeur, la cylindricité, la rectitude, la planéité, la rugosité et la position des caractéristiques. Les essais non destructifs peuvent être appropriés si des écaillures ou des fissures suggèrent des dommages au métal de base. Pour les pièces rechromées, les résultats des inspections pré‑placage et finale doivent être conservés afin de pouvoir distinguer la perte dimensionnelle de l’accumulation du revêtement et des variations de finition.
Quel est le coût du retrait du chromage ?
Le coût du déchromage est déterminé par les frais de mise en place, les risques, la manutention, le contrôle des produits chimiques, le traitement des déchets, l’inspection, ainsi que le travail nécessaire après le retrait. Le produit chimique lui‑même ne représente qu’une partie du devis. Les petits lots de pièces d’acier simples sont généralement moins coûteux qu’une seule pièce de grande précision nécessitant un masquage sélectif et des rapports complets de mesure.
La géométrie et l’épaisseur du revêtement influencent la durée du processus
Les pièces de grandes dimensions requièrent des cuves adaptées, des équipements de levage, des dispositifs de fixation et des contacts électriques. Les cavités profondes, les rainures étroites, les zones de revêtement mixtes et les formes complexes compliquent le retrait complet et le rinçage. Un chrome dur épais peut nécessiter un déchromage plus long ou un meulage contrôlé avant que le substrat puisse être inspecté.
L’état requis après le déchromage modifie le prix
Un devis uniquement pour le déchromage peut ne pas inclure le polissage, le meulage, l’usinage, la passivation, le replacage, le meulage final ou la certification. Les systèmes décoratifs peuvent exiger un retrait séparé du chrome, du nickel et du cuivre. Les surfaces de travail chromées dures nécessitent souvent une reconstruction, car le déchromage les laisse sous‑dimensionnées. Ces opérations supplémentaires peuvent dépasser le coût de l’enlèvement de base.
La quantité, la documentation et la valeur de la pièce comptent
Le traitement par lots réduit les coûts de mise en place lorsque les pièces partagent la même alliage et le même revêtement. Les pièces mixtes ou non identifiées exigent des tests et une séparation. Les composants de haute valeur comportent un risque accru, car une erreur peut endommager le substrat. Un pack de devis utile comprend la nuance du matériau, le type de revêtement, l’épaisseur si elle est connue, les dimensions, la quantité, des photographies, les tolérances du dessin, les zones protégées ainsi que l’état final requis.
Quels défauts peuvent survenir lors du retrait du chrome ?
Le retrait peut révéler d’anciens dommages, en créer de nouveaux ou laisser du revêtement derrière lui. Un bon processus d’inspection permet de distinguer ces causes. Les piqûres découvertes après le déchromage pouvaient déjà exister sous le chrome défectueux, tandis que des gravures fraîches ou des bords arrondis peuvent résulter d’un procédé de retrait inadapté.
Décapage incomplet et excessif
Du chrome résiduel demeure souvent dans les rainures, les cavités et les transitions de masquage. Il peut nuire à l’adhésion et provoquer des différences de couleur lors de la remise en état. Prolonger l’ensemble du cycle de déchromage peut surexposer des zones déjà propres. Un déchromage excessif peut attaquer le nickel, le cuivre, l’aluminium, le laiton ou l’acier, entraînant rugosité, taches, perte dimensionnelle et agrandissement des piqûres.
Dommages mécaniques dus à la rectification ou au grenaillage
Une rectification intensive peut engendrer de la chaleur, des vibrations, des brûlures, des conicités et une perte de rondeur. Le grenaillage peut provoquer un martelage des parois minces, modifier la géométrie des angles, contaminer les alliages tendres ou endommager les filetages et les surfaces d’étanchéité. Les dispositifs de fixation et les masques doivent protéger les zones critiques, et la pièce doit être soigneusement nettoyée avant l’inspection ou le rechromage.
Le rechromage peut répéter la défaillance initiale
L’huile, l’oxyde, le composé de polissage, les résidus de sous-couche, les abrasifs incrustés ou une mauvaise texture de surface peuvent réduire l’adhérence du nouveau revêtement. Les arêtes vives peuvent accumuler une quantité excessive de chrome et former des nodules fragiles. Avant le rechromage, l’atelier doit identifier les causes pour lesquelles le chrome d’origine s’est écaillé, piqué, fissuré ou est devenu inégal. Répéter la même préparation et la même géométrie sans corriger les défauts risque de reproduire le même problème.
Comment concevoir les pièces en vue d’un futur retravail ?
Les composants destinés à être remis à neuf sont plus faciles à décaper et à rechromer lorsque le dessin distingue clairement les dimensions du substrat de celles du revêtement fini. Une bonne conception fournit également au chromeur des limites pratiques pour le revêtement, des zones de contact accessibles et des références stables pour la réinspection.
Définir les dimensions avant et après le chromage
Le dessin doit préciser quelles dimensions s’appliquent au substrat usiné et lesquelles s’appliquent au-dessus du revêtement fini. Les paliers, les sièges d’étanchéité, les ajustements glissants et les alésages de précision nécessitent une clarté particulière. Lorsque la rectification est requise, il convient de spécifier une épaisseur suffisante de dépôt et une marge de finition finale. Cela évite qu’une pièce correctement décapée devienne inutilisable faute d’une stratégie de reconstruction définie.
Utiliser des limites claires et une géométrie contrôlée des bords
Les zones de revêtement doivent s’arrêter aux épaulements, rainures ou lignes de masquage définis. Les arêtes vives ont tendance à recevoir un dépôt excessif lors de l’électroplacage ; un rayon adéquat ou un chanfrein peut donc réduire l’accumulation fragile. Les bords fonctionnels d’étanchéité peuvent nécessiter un traitement spécifique plutôt qu’une règle générale de rayon. Les zones non fonctionnelles peuvent être réservées au rangement et aux contacts électriques afin d’éviter que des marques n’apparaissent sur les surfaces critiques.
Préciser l’état requis après le décapage
La commande doit indiquer s’il faut retirer uniquement le chrome, éliminer toutes les sous-couches, préparer le rechromage ou restituer la pièce nue avec une rugosité ou une finition définies. Elle doit également préciser la perte acceptable du substrat, les éléments protégés, les modalités de nettoyage, la protection temporaire contre la corrosion, les rapports d’inspection ainsi que les traitements postérieurs spécifiques à chaque matériau. Des instructions claires permettent d’éviter tout désaccord sur la signification de « retirer le chrome ».
Comment le décapage du chrome se compare-t-il aux autres options de retravail ?
Les alternatives courantes incluent la rectification, le sablage abrasif, le revêtement par-dessus le chrome existant et le remplacement de la pièce. Elles ne sont pas équivalentes. Le choix approprié dépend de l’objectif recherché : correction dimensionnelle, adhérence, aspect esthétique ou inspection du substrat.
Le décapage comparé à la rectification et au sablage
Le décapage sélectif vise à éliminer le revêtement avec une perte minimale du substrat et s’avère utile pour les géométries complexes. La rectification est plus adaptée à la réduction contrôlée d’une couche épaisse de chrome dur sur des surfaces rondes ou planes accessibles, mais elle modifie intentionnellement les dimensions et peut générer de la chaleur. Le sablage est rapide pour les surfaces extérieures non critiques, mais il altère la rugosité et peut arrondir les arêtes ou laisser du chrome dans les zones abritées.
Le décapage comparé au revêtement par-dessus le chrome
Le ponçage et la peinture peuvent être acceptables pour une surface cosmétique à faible risque lorsque le chrome existant est solidement adhérent et que le système de revêtement a été testé. Cependant, cette solution n’est pas adaptée si le chrome s’écaille, si de la corrosion est présente sous-jacente, si les dimensions sont incorrectes ou si une nouvelle finition métallique nécessite une adhérence directe à une sous-couche préparée. Les revêtements mal fixés doivent être retirés plutôt que masqués.
Décapage comparé au remplacement
Le retravail est intéressant pour les pièces coûteuses, sur mesure ou destinées à être réutilisées fréquemment. Le remplacement est souvent préférable lorsque le substrat est fissuré, profondément corrodé, trop mince pour subir davantage d’usinage, ou peu onéreux par rapport au décapage, à l’inspection, à la reconstruction et au rechromage. La comparaison doit prendre en compte l’ensemble des opérations ultérieures, et pas seulement le coût du retrait.
| Option | Contrôle des dimensions | Utilisation typique |
| Décapage sélectif | Élevé lorsqu’il est correctement adapté | Préserver le substrat et la géométrie complexe |
| Rectification de précision | Élevé sur les surfaces accessibles | Réduire le chrome dur épais |
| Sablage abrasif | Faible à modéré | Nettoyer les zones extérieures non critiques |
| Rayure et surcouche | Ne corrige pas la taille | Réfection cosmétique mineure |
| Remplacement | Dimensions d’une pièce neuve | Dommages graves ou économie de réparation déficiente |
Conclusion
La meilleure méthode pour retirer le chromage d’une pièce usinée par CNC consiste à identifier le substrat et la pile de revêtements, à définir l’état final requis et à mesurer les caractéristiques critiques avant le début des travaux. Le décapage chimique ou électrochimique sélectif permet de préserver les géométries complexes, tandis que la rectification contrôlée est utile pour les couches épaisses de chrome dur sur des surfaces précises accessibles. Après le retrait, inspectez le métal de base afin de détecter la présence de piqûres, de corrosion, de fissures, de variations de rugosité et de pertes dimensionnelles, avant de décider s’il convient d’usiner, de rechromer, de refaire la finition ou de remplacer la pièce.
FAQ
Peut-on retirer le chrome sans endommager le métal de base ?
Oui, à condition que le procédé de décapage soit adapté au substrat connu et qu’il soit interrompu dès que la couche ciblée a été éliminée. Les alliages inconnus, une exposition excessive et une abrasion trop agressive augmentent considérablement le risque de gravure ou de perte dimensionnelle.
Une pièce usinée par CNC peut-elle être rechromée après décapage ?
Oui. Elle doit d’abord passer une inspection dimensionnelle et de surface. Un travail de rectification, de polissage, de nettoyage, de masquage ou d’usinage supplémentaire peut être nécessaire avant de déposer suffisamment de chrome pour la finition finale.
Le décapage du chrome modifie-t-il la taille de la pièce ?
Oui. L’élimination du revêtement sur un diamètre extérieur le réduit, tandis que l’élimination du revêtement dans un alésage l’augmente. La variation approximative du diamètre correspond au double de l’épaisseur radiale du revêtement.
Le ponçage convient-il au décapage du chrome ?
Le ponçage peut convenir pour de petites zones d’aspect esthétique, mais il est difficile d’obtenir une uniformité et peut rayer ou déformer le substrat. Les méthodes professionnelles contrôlées sont préférées pour les pièces de précision.