
クロムめっきが剥がれたり、穴が開いたり、ひび割れたり、表面が不均一に見えたり、腐食を隠したり、精密な寸法特性を過大にしたりする場合には、除去が必要となることがあります。CNC加工部品の場合、除去は単なる洗浄作業ではありません。めっき層は最終的な直径や表面粗さ、耐摩耗性、あるいはシール機能の一部となっている場合もあります。成功する修復には、基材や基準面、ねじ山、エッジ、再加工余裕などを保護しつつ、目的とする層だけを確実に除去することが求められます。本ガイドでは、装飾用および硬質クロムめっきに用いられる主な剥離方法、材料適合性、外観、公差への影響、コスト、欠陥、設計上の考慮事項、ならびに代替手法について解説します。
クロムめっきとは何か、なぜ除去されるのか?
クロムめっきとは、見た目の美しさやエンジニアリング性能を向上させるために電気分解により形成されるクロム層のことです。装飾用クロムめっきは通常、ニッケル層の上に施される非常に薄い可視層であり、場合によっては銅層の上にも施されます。一方、硬質クロムめっきはより厚く、耐摩耗性や摩擦低減、あるいは寸法の補正を目的として、作動面に施されます。どの種類のめっきが施されているかを正確に把握することは極めて重要です。なぜなら、クロム層のみを除去する場合と、基材まで全ての金属層を剥がす場合では、その処理方法が異なるからです。
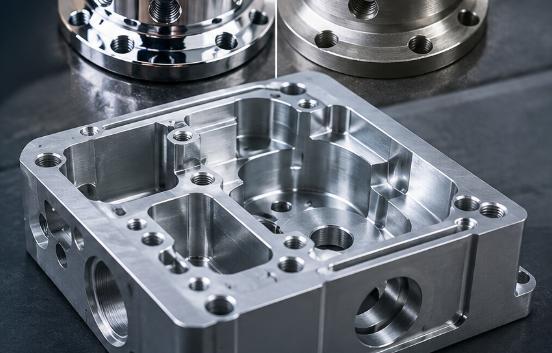
装飾用クロムめっきと硬質クロムめっきは異なるシステムです
装飾用クロムめっきは、その輝度や耐食性を大きく左右するニッケル下層に強く依存しています。一方、硬質クロムめっきは一般的に鋼材や他の適切に処理された基材に直接施され、後に仕上げ寸法に合わせて研削されることもあります。ニッケル層を残したままの除去方法は装飾用の仕上げ補修に適している場合がありますが、硬質クロムめっきが施されたジャーナルなどでは、完全な剥離・検査・再構築・仕上げ研削が必要となることもあります。
除去は多くの場合、修理工程の一環となります
一般的な理由としては、密着不良、縁部の剥がれ、点状腐食、厚みの不適切、公差外の直径、研削による損傷、または仕上げの変更計画などが挙げられます。また、基材の検査や再加工が必要な場合にもクロムめっきは除去されます。作業開始前に、目的がニッケル層の露出なのか、素地金属の露出なのか、再めっきの準備なのか、あるいは新たな仕上げでの納品なのかを明示しておくことが重要です。代表的なきっかけとしては以下のようなものがあります。
- コーティングの剥がれまたは局所的な腐食。
- めっき後に寸法が変化した部分。
- 表面の再構築が必要な摩耗
- 交換が必要な外観上の仕上げ。
- 追加のCNC加工を要する設計変更
クロムめっきはどのように除去されるのか?
プロの仕上げ業者は、一般的に電気化学的剥離、制御化学剥離、精密研削、または研磨による除去を行います。いずれの方法も万能ではなく、めっきの厚さ、基材の合金、形状、めっきの積層構造、最終寸法、さらに部品の再めっきの有無など、さまざまな条件に応じて選択する必要があります。
電気化学的および化学的剥離
逆電気めっきでは、制御された電流と剥離浴を用いてクロムを溶解します。適切な工程を用いれば、クロムを比較的均一に除去でき、下層のニッケル層を保護できる場合もあります。化学剥離法では、基材よりも速やかに被膜を攻撃する調整済み溶液を使用します。どちらの方法も研削よりも凹部への到達が優れていますが、浴との適合性、露光時間、すすぎ、廃液処理などが極めて重要です。これらの作業には有害な化学物質が使用されるため、資格を有する施設において実施すべきです。
機械的除去
研削、研磨、ブラスト、サンディングにより、堆積物を物理的に除去します。精密円筒研削は、アクセス可能な円形状表面における厚い硬質クロム層の除去に適しており、材料の削り取り量が多い場合に有用です。ブラストは非重要な外装面に対して迅速ですが、粗さや丸みのあるエッジを変化させたり、媒体が埋め込まれるおそれがあります。手作業によるサンディングは均一性の確保が難しく、ほとんどの高精度寸法の特徴には不向きです。
方法選定は最終的な要求事項に従うべきである
基材寸法を保持しなければならない場合は、通常、選択的剥離が好まれます。クロム層が厚く、部品を研削して再めっきする場合には、制御された研削を組み込むこともあります。表には主なトレードオフをまとめました。
| 方法 | 最適な用途 | 主なリスク |
| 電気化学的剥離 | 選択的かつ均一なクロム除去 | 工程および化学物質による危険性 |
| 化学的剥離 | 相容れる材料を持つ複雑な形状 | 下地層や基材への攻撃 |
| 精密研削 | 丸い表面における厚い硬質クロム | 熱、テーパー、または寸法の損失 |
| 研磨ブラスト | 非重要な外装面 | 粗さの変化とエッジの丸み |
除去はCNC加工部品にどのような影響を与えるのか?
CNC部品は寸法、形状、位置、表面粗さによって管理されます。クロムの除去はこれら四つのすべてに影響を及ぼす可能性があります。被膜は仕上げ後の軸受径、シールランド、ガイド面、または内径に含まれている場合があります。一度除去されると、基材に損傷がなくても、部品が図面仕様を満たせなくなることがあります。
コーティング厚の変化による仕上がり寸法
外径において、放射状の被膜を除去すると、直径は被膜の厚さのおよそ2倍だけ減少します。内径から被膜を除去すると、直径はおおよそ被膜の厚さの2倍だけ増加します。平滑面では、高さの変化はその面における被膜の厚さとほぼ等しくなります。ただし、電気めっきによる堆積物は縁部近くで厚くなり、凹部では薄くなることが多いため、実際の変化量は異なる場合があります。
表面のテクスチャーや形状も変化する可能性
選択的剥離により、クロムに隠れていた穴や腐食、研磨痕、あるいは過去の研削痕が露出することがあります。機械的除去では、傷、波状歪み、テーパー、真円度の低下などが生じる可能性があります。したがって、見た目がきれいな表面だけでは十分ではありません。作業面については、粗さ、直角度、真円度、円筒度、平面度などの測定が必要となる場合があります。
剥離後のCNC加工が必要になる場合
通常の修復手順は、測定、剥離、母材検査、修正内容の確認、切削または研削、めっきの堆積、最終仕上げ、そして検査という流れです。ねじ山、溝、基準面、肩部、シール機能などは、それが修復対象の一部でない限り保護すべきです。欠陥が許容される切削余裕を超えて深くまで及んでいる場合は、さらなる材料除去よりも交換の方が安全な場合もあります。
どの材料が安全に剥離できるのか?
最も安全な除去工程は基材に依存します。鋼材に適した溶液でも、アルミニウム、銅合金、亜鉛系部品には侵食作用を及ぼす可能性があります。特に価値の高い部品や公差が厳しい部品の場合には、剥離前に材料認証および被膜構造の特定を行っておく必要があります。
鋼材とステンレス鋼
炭素鋼および合金鋼は硬質クロムの一般的な基材であり、多くの場合、最も広い剥離プロセスの適用範囲を提供します。しかし、除去後に腐食が露呈する場合があり、高強度鋼では洗浄・剥離・再めっきの過程で発生する水素に関する管理が必要になることがあります。ステンレス鋼については、攻撃的な化学薬品が不動態皮膜を染色したりエッチングしたりする恐れがあるため、グレードごとの専用処理が必要です。剥離および切削後には、洗浄と不動態化処理が求められることがあります。
アルミニウムおよび銅合金
アルミニウムは不適切な酸性またはアルカリ性溶液によって急速に腐食されることがあります。アルミニウム表面の装飾用クロムめっきには、銅やニッケル層が含まれている場合もあり、これらはそれぞれ別途除去工程が必要です。真鍮やその他の銅合金は変色したり、選択的な腐食を受けたりすることがあります。外観や寸法が重要な場合には、隠れた部分での試験や代表的な試料の使用が有効です。
未知の材料が最も高いリスクを生じる
目視による識別は信頼性が低い。めっき処理された部品には、異なる合金、インサート、はんだ付け接合部、または過去の修復層が含まれる場合がある。材料の確認ができない場合は、仕上げ業者は適合性試験を実施するか、交換を推奨すべきである。主な留意点を以下に要約する。
| 母材 | 主な懸念事項 | 制御 |
| 鋼 | 腐食および水素関連のリスク | 既知の等級と管理された工程 |
| ステンレス鋼 | エッチングまたは不動態皮膜の喪失 | 等級ごとの剥離と洗浄 |
| アルミニウム | 急速な化学的攻撃 | 専用の選択的化学薬品 |
| 銅合金 | 変色または選択的な攻撃 | 被膜積層試験 |
| 未知の基材 | 予測不可能な反応 | まず試験を行うか、剥離を避けること |
除去後の表面はどのような状態になるのか?
剥離した部品は必ずしも元の無垢金属の外観に戻るわけではない。色や質感は、残存する層の種類、被膜の除去方法、およびその下の状態によって左右される。そのため、外観は「清浄」という表現だけではなく、測定可能な仕上げ要求事項として明示すべきである。
クロムのみの除去ではニッケルが露呈する可能性
装飾用クロムを部分的に除去した場合、露出したニッケルは依然として光沢を保つものの、通常はより暖かみがあり、青白さが弱くなる。銅が露出した場合は、赤みや褐色味を帯びた色調となることがある。完全に剥離すると、鋼、ステンレス鋼、アルミニウム、真鍮などの本来の外観が現れる。購入者は、ニッケルや銅の下層も除去しなければならないかどうかを明示すべきである。
硬質クロムは基材の損傷を隠すことがある
硬質クロムを剥離した後、基材表面には研削痕、孔隙、腐食孔、過去の修復跡、あるいは暗い酸化物領域が見られることがある。ブラスト処理ではマットな質感が得られ、研削では方向性のある金属光沢が形成される。いずれの外観も合格を証明するものではなく、粗さ、形状、亀裂の状態、寸法などは引き続き検査が必要である。
再仕上げが最終結果を左右する
再めっきを目的とする部品は、めっき前の制御された状態にまで研削または研磨されることがある。めっきを行わないままの部品については、研磨、不動態化処理、塗装、または他の適合する仕上げが必要となる場合もある。新たに剥離した炭素鋼は、酸化が迅速に進行するため、保護されないままにしておくべきではない。包装、一時的な保護、および剥離から再仕上げまでの期間は、生産計画に組み込む必要がある。
精度と公差はどのように管理されるのか?
クロムは測定可能な材料であるため、除去すると基材が無傷であっても寸法が変化する。不均一な被膜や不均一な除去は、円筒度、円柱度、平面度、平行度にも影響を及ぼす可能性がある。寸法計画は、部品がすでに変形してからではなく、剥離前に作成すべきである。
剥離前に重要な寸法を記録しておく
工場では、除去前に主要な径、面、肩部、穴、および基準面間の関係を測定しておくべきである。既存の被膜厚は、工程記録、非破壊測定、または現在の寸法と既知の基材寸法との差から推定できる場合がある。再構築の場合には、図面において基材の許容差、目標めっき厚み、および研削後の最終寸法を明確に定義しておくことが望ましい。
マスキングされた境界およびエッジは検査が必要です
クロムめっきはしばしば肩部、溝、またはマスキングされた帯状領域で停止します。除去後には、既にめっきが施された部分と未めっきの部分との間に小さな段差が残ることがあります。この段差を平坦化する際には、隣接する基準面やシール用のエッジに影響を与える可能性があります。また、めっき工程中の電流密度により、鋭いエッジ部ではより厚い堆積物が形成されるため、局所的な膜厚が平均値と一致するとは限りません。
最終検査では、寸法、形状、表面粗さを必ず確認する必要があります
用途によっては、直径、ねじ山の適合性、真円度、円筒度、直線度、平面度、粗さ、および特徴の位置などを含む検査が行われます。剥離や亀裂が母材の損傷を示唆する場合には、非破壊検査が適切な場合もあります。再メッキ部品については、寸法の減少を被膜の堆積や仕上げのばらつきと区別できるよう、メッキ前の検査結果と最終検査結果の両方を保存しておく必要があります。
クロムめっきの除去にはいくらかかるのか?
クロム剥離のコストは、準備作業、リスク、取り扱い、薬液管理、廃棄物処理、検査、さらには除去後の作業に要する手間によって決まります。薬液そのものは見積りの一部にすぎません。単純な鋼製部品の小ロットは、選択的なマスキングと詳細な測定報告書を伴う大型の精密部品1個よりも通常は安価です。
幾何形状と被膜厚さは処理時間を左右します
大型部品には、適切な槽、リフティング設備、治具、電気接続が必要です。深い凹みや狭い溝、異なる被膜領域、複雑な形状などは、完全な除去と洗浄を難しくします。厚い硬質クロムの場合、基材を検査できるようになるまで、長時間の剥離や制御された研削が必要となることがあります。
剥離後に求められる仕上がり状態が価格を変動させます
剥離のみの見積りには、研磨、研削、機械加工、不動態化処理、再メッキ、仕上げ研削、認証などが含まれない場合があります。装飾用の被膜システムでは、クロム、ニッケル、銅を別途除去する必要があることもあります。硬質クロム処理を施した作業面は、剥離後にサイズ不足となるため、しばしば再構築が必要になります。これらの追加工程により、基本的な除去費用を上回るケースもあります。
数量、文書、部品の価値が重要です
同一の合金と被膜を共有する部品同士であれば、バッチ処理により準備コストを低減できます。混合または不明な部品については、試験と分別が必要です。高価な部品は、誤りが基材を損傷させる可能性があるため、より高いリスクを伴います。有益な見積りパッケージには、材料の等級、被膜の種類、分かっている場合は厚さ、寸法、数量、写真、図面上の公差、保護対象エリア、および求められる最終仕上がり状態が含まれます。
クロム除去中にどのような欠陥が発生する可能性がありますか?
除去作業によって古い損傷が露呈したり、新たな損傷が生じたり、あるいは被膜が残ってしまうことがあります。優れた検査プロセスは、これらの原因を明確に区別します。剥離後に見つかる穴は、剥離に失敗したクロムの下に既に存在していたものである場合もあれば、不適切な除去方法による新しい腐食や丸みを帯びたエッジである場合もあります。
不完全な剥離と過剰な剥離
残留クロムは、溝や凹み、マスキングの移行部などにしばしば残ります。接着性を妨げたり、仕上げ時の色差を生じさせたりすることがあります。全体の剥離工程を延長すると、すでに清掃済みの部分まで過剰に曝されるおそれがあります。過剰な剥離は、ニッケル、銅、アルミニウム、真鍮、鋼などを攻撃し、表面の粗さ、着色、寸法の減少、さらに穴の拡大を引き起こす可能性があります。
研削またはブラストによる機械的損傷
過度な研削は熱発生、チャタリング、焼け、テーパーの発生、円形度の低下を引き起こす可能性があります。ブラスト処理では、薄肉部のピーニング、コーナー形状の変化、軟質合金の汚染、あるいはねじ山やシール面の損傷が生じるおそれがあります。治具やマスキングにより重要部位を保護し、検査や再メッキ前に部品を十分に洗浄する必要があります。
再メッキによって元の不良が再発する可能性がある
油分、酸化皮膜、研磨剤、残留下層、埋め込まれた研磨粒子、あるいは不適切な表面状態は、新規被膜の密着性を低下させる要因となります。鋭いエッジ部分には過剰なクロム堆積が生じ、脆性な結節を形成することがあります。再メッキを行う前に、工場側はなぜ当初のクロム被膜が剥離・穴あき・ひび割れ・不均一になったのかを特定しておくべきです。修正を行わずに同じ下地処理や形状を繰り返せば、同様の欠陥が再現されるおそれがあります。
将来の再作業を考慮した部品設計はどうあるべきか?
リファビッシュが予想される部品は、図面で基材寸法と仕上げ被膜寸法を明確に区分している場合、剥離および再メッキが容易になります。また、優れた設計により、メッキ業者にとって実用的な被膜境界、アクセスしやすい接触面、再検査のための安定した基準面が確保されます。
メッキ前後の寸法を明確に定義する
図面には、どの寸法が加工済み基材に適用され、どの寸法が仕上げ被膜上に適用されるかを明記する必要があります。ベアリングジャーナル、シールランド、摺動合わせ、精密穴などについては特に明確さが求められます。研削が必要な箇所では、十分なメッキ厚みの積層と最終仕上げの余裕を指定してください。これにより、正しい方法で剥離した部品でも、再構築計画が定められていないために使用不能になることを防げます。
明確な境界と制御されたエッジ形状を採用する
被膜領域は、規定された肩部、溝、またはマスキングラインで終了するようにします。鋭いエッジは電気めっき時に過剰な堆積を受けやすいので、適切なR値やエッジの折り返しを設けることで脆性な堆積を低減できます。機能的なシールエッジには、一般的なR値の規則ではなく特別な処理が必要な場合もあります。非機能領域はラック取り付けや電気接続用に確保し、重要な表面に痕跡が残らないようにします。
剥離後の必要条件を明示する
注文書には、クロムのみを除去するのか、全ての下層を除去するのか、再メッキの準備をするのか、あるいは一定の粗さや仕上げ状態で素地を返却するのかを明記する必要があります。さらに、許容される基材の損失量、保護すべき特徴、洗浄、一時的な腐食防止処理、検査報告書、材料固有の後処理についても定義しておくことが重要です。明確な指示があれば、「クロムを除去する」という表現の解釈を巡る意見の相違を防ぐことができます。
クロム剥離は他の再加工方法と比べてどうですか?
一般的な代替手段には、研削、ブラスト処理、既存のクロム層上へのコーティング、および部品の交換があります。これらはいずれも同等ではありません。適切な選択は、寸法補正、密着性、外観、あるいは基材の検査といった目的に応じて決まります。
研削やブラスト処理との比較
選択的剥離は、基材の損失を最小限に抑えつつ被膜を除去することを目的としており、複雑な形状にも有効です。研削は、アクセス可能な円形や平面の厚い硬質クロムを制御された範囲で削るのに適していますが、意図的に寸法を変化させ、熱を発生させる可能性があります。ブラスト処理は、非重要な外装面に対して迅速ですが、表面粗さを変えたり、エッジを丸めてしまったり、庇われた部分にクロムが残ってしまうことがあります。
クロム上のコーティングとの比較
既存のクロムがしっかり密着しており、コーティングシステムが十分に試験済みである場合、低リスクの外観用表面であれば、スカッフングや塗装も許容されることがあります。しかし、クロムが剥がれている、下地に腐食が見られる、寸法が不適合である、あるいは新たな金属仕上げのために下地を直接密着させる必要がある場合には、これらの手法は適しません。緩んだ被膜は隠すのではなく、必ず除去しなければなりません。
剥離と交換の比較
高価で特注、または繰り返し使用可能な部品については、再加工が魅力的です。一方、基材が割れたり、深刻な腐食が進行していたり、さらに加工するには薄すぎたり、剥離・検査・再構築・再メッキに比べてコストが低い場合には、交換の方がしばしば適しています。比較には、単なる除去費用だけでなく、その後のすべての工程も含める必要があります。
| オプション | 寸法の管理 | 一般的な用途 |
| 選択的剥離 | 正しく一致した場合に高い | 基材と複雑な形状を保護する |
| 精密研削 | アクセス可能な表面において高い | 厚い硬クロムめっきの削減 |
| 研磨ブラスト | 低~中程度 | 非重要な外装部を清潔にする |
| 擦り傷と上塗り | サイズの修正にはならない | 軽微な外観上の補修 |
| 交換 | 新品部品の寸法 | 深刻な損傷または修理費用が割に合わない場合 |
結論
CNC加工部品からクロムめっきを除去する最善の方法は、基材と被膜の積層構造を特定し、求められる最終状態を明確にした上で、作業開始前に重要寸法を測定することです。選択的な化学的または電気化学的剥離は複雑な形状を保つことができ、一方で、アクセス可能な精密な表面における厚い硬質クロムの除去には、制御された研削が有効です。除去後は、母材に穴あき、腐食、亀裂、表面粗さの変化、寸法の減少がないかを確認し、その結果に基づいて、部品を再度加工するか、再メッキするか、仕上げを施すか、あるいは交換するかを判断します。
FAQ
母材を傷つけずにクロムを除去することは可能でしょうか?
可能です。ただし、剥離プロセスを既知の基材に合わせ、目的とする層が除去された時点で停止することが重要です。未知の合金や過度の露光、激しい摩耗は、エッチングや寸法の損失のリスクを大幅に高めます。
剥離後のCNC加工部品は再メッキできますか?
可能です。まず寸法および表面検査に合格する必要があります。最終仕上げに十分な厚さのクロムを堆積させるためには、研削、研磨、洗浄、マスキング、あるいは追加の加工が必要となる場合もあります。
クロム除去は部品サイズを変えるのか?
はい。外径から被膜を除去すると直径が小さくなり、内径から被膜を除去すると直径が大きくなります。おおよその直径の変化量は、放射方向の被膜厚みの2倍です。
サンディングはクロム除去に適しているのか?
研磨は小さな外観上の部分には有効かもしれませんが、均一に仕上げることが難しく、基材に傷をつけたり形状を変えてしまう恐れがあります。精密部品の場合には、管理された専門的な手法が推奨されます。