
Les pièces usinées par CNC peuvent satisfaire les exigences dimensionnelles tout en s’assemblant mal lorsque les arêtes vives, les désalignements ou les transitions inachevées sont négligés. Un chanfrein résout bon nombre de ces problèmes liés aux arêtes en transformant un angle droit en une surface angulaire contrôlée.
Un chanfrein est une arête ou une surface inclinée qui n’est pas perpendiculaire aux faces principales d’une pièce. Autrement dit, la définition du chanfrein correspond à une coupe oblique réalisée le long d’une arête. Cela explique ce qu’est un chanfrein, ce que signifie chanfrer, ce que veut dire chanfreiné, ainsi que la signification fondamentale du chanfreinage dans le domaine de la fabrication. Les arêtes chanfreinées peuvent améliorer l’assemblage, la sécurité, la préparation au soudage, la répartition des contraintes et l’apparence dans l’usinage CNC sur mesure.
Ce guide réécrit conserve la structure originale et explique la signification du chanfrein, la définition du chanfreinage, la forme du chanfrein, la différence entre chanfrein et congé, la différence entre chanfrein et arrondi, les outils courants, les méthodes de mesure, les applications techniques, ainsi que les questions fréquentes, sans modifier la structure de l’article.
Qu’est-ce qu’un biseau ?
Avant d’aborder les outils ou les comparaisons, il est nécessaire de définir clairement ce qu’est un chanfrein. La question « qu’est-ce qu’un chanfrein ? » semble simple, mais la réponse influence les plans, les procédés d’usinage et les normes d’inspection.
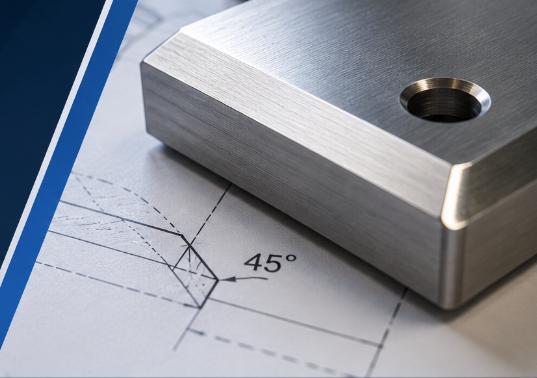
Un chanfrein est une arête qui ne forme pas un angle droit avec les faces de la pièce. Il s’agit d’une coupe inclinée réalisée le long d’une arête ou d’une extrémité d’un matériau. Au lieu que deux faces se rejoignent en un angle vif de 90 degrés, une arête chanfreinée est taillée selon un angle inférieur à 90 degrés. Tel est le sens pratique du terme chanfreiné, de la définition du chanfrein et de la signification d’une arête chanfreinée dans le domaine de la fabrication.
Dans les services d’usinage CNC, les chanfreins sont souvent utilisés sur des pièces devant s’emboîter avec d’autres composants. Ils peuvent être usinés sur de l’aluminium, de l’acier inoxydable, du laiton, du titane, des plastiques et des matériaux composites destinés aux secteurs automobile, aérospatial, électronique, de la construction et des produits industriels.
Les chanfreins sont souvent confondus avec les congés et les arrondis. Un congé est généralement une petite arête de transition, souvent à 45 degrés, tandis qu’un arrondi est un coin arrondi. Un chanfrein peut utiliser différents angles et couvrir une portion plus importante de l’arête ; c’est pourquoi la distinction entre chanfrein et congé revêt une importance particulière dans l’usinage CNC sur mesure.
Pourquoi avons-nous besoin du biseau ?
Chanfrer signifie créer une arête inclinée pour des raisons pratiques de fabrication ou de conception. Il ne s’agit pas seulement d’une étape esthétique : cela peut influencer l’ajustement, le soudage, la sécurité, le comportement sous contrainte et la qualité finale du produit.
Pour l’assemblage, les arêtes chanfreinées guident les pièces à emboîter en position et réduisent le risque d’interférence entre les arêtes. Cela est particulièrement utile dans l’usinage de prototypes CNC, où la première pièce doit vérifier si la conception peut être assemblée sans problème.
Pour le soudage, le chanfrein augmente la surface de joint disponible et aide la soudure à pénétrer plus efficacement. Cela peut renforcer la solidité des joints dans les assemblages structurels et industriels.
Pour des raisons de sécurité, le chanfreinage élimine les angles vifs susceptibles de blesser les opérateurs lors de l’usinage, du contrôle, de l’emballage ou de l’installation. Pour des raisons de performance, les chanfreins contribuent à répartir les contraintes et à réduire le risque de fissuration aux angles vifs.
Les chanfreins améliorent également l’apparence en conférant aux pièces un aspect fini. Dans certains designs, tels que les engrenages, les outils coupants et les composants d’assemblage, un chanfrein est indispensable pour assurer un fonctionnement mécanique correct.
Avantages des chanfreins dans la conception technique
Les chanfreins apportent plusieurs avantages aux pièces conçues. Ces atouts expliquent pourquoi des termes comme « chanfreinage, signification », « définir le chanfreinage » ou encore « quels sont les bords chanfreinés » sont couramment utilisés dans les discussions sur la conception CNC.
Facilité d’assemblage
Les bords chanfreinés facilitent l’alignement des pièces lors de leur insertion, de leur montage ou de leur assemblage. Au lieu de s’accrocher à un angle vif, le bord incliné guide les pièces jusqu’à leur position finale. Cela réduit le temps d’assemblage et aide à protéger les pièces usinées par CNC avec des tolérances serrées contre les dommages.
Par exemple, les tubes, les manchons, les boîtiers et les composants emboîtés peuvent recourir aux chanfreins pour permettre une insertion plus fluide. Un meilleur alignement peut diminuer les re-travaux et le temps de main-d’œuvre dans une usine d’usinage CNC.
Qualité améliorée des soudures
Le chanfreinage est essentiel en soudage, car il crée davantage d’espace et de surface pour le matériau de soudure. Un chanfrein correctement préparé améliore la pénétration et la fusion, rendant ainsi le joint plus solide et plus fiable.
Pour les pièces usinées à commande numérique qui nécessitent une soudure après l’usinage, les chanfreins peuvent réduire les défauts tels que la fusion incomplète ou des joints faibles. Cela est particulièrement important dans les applications automobiles, aérospatiales, structurelles et pour les équipements lourds.
Renforcement et amélioration des performances des pièces
Les chanfreins peuvent améliorer les performances des pièces en réduisant les points de concentration de contraintes. Un angle vif peut concentrer la charge et initier des fissures, tandis qu’un bord chanfreiné crée une transition plus progressive.
Dans les engrenages et les outils de coupe, les angles de chanfrein peuvent influencer directement l’engrènement, l’action de coupe ou la durée de vie. L’usinage CNC permet un contrôle précis de ces angles afin que la pièce finale réponde aux exigences fonctionnelles.
Sécurité
La sécurité est l’un des avantages les plus évidents du chanfreinage. Les coins tranchants sur les pièces usinées peuvent blesser les opérateurs lors de la manipulation, de l’inspection, de l’assemblage ou de la maintenance.
Un bord chanfreiné élimine le coin dangereux et contribue également à prévenir les rayures ou les dommages aux pièces voisines, surtout lorsque les composants possèdent des surfaces esthétiques ou de précision.
Répartition des contraintes
Les chanfreins aident à répartir les contraintes mécaniques en modifiant la manière dont les surfaces se rejoignent au niveau du bord. Au lieu de concentrer la charge sur un coin carré, la surface chanfreinée diffuse la contrainte de façon plus homogène.
Ceci est utile pour les pièces exposées aux vibrations, aux charges répétées ou à des environnements à forte contrainte. L’usinage de prototypes par CNC permet également d’expérimenter différentes dimensions de chanfreins avant la production finale.
Apparence et durabilité
Un chanfrein peut donner à un composant un aspect plus abouti et professionnel. Cela est important pour les boîtiers visibles, les panneaux, les dispositifs de fixation, les pièces décoratives et les produits destinés aux consommateurs.
Les bords chanfreinés peuvent aussi réduire l’écaillage, les fissures et l’usure prématurée des arêtes. Les matériaux sensibles aux dommages aux bords bénéficient souvent de l’élimination du coin le plus tranchant.
Inconvénients des chanfreins dans la conception technique
Bien que les chanfreins soient utiles, ils ne constituent pas toujours le meilleur choix de conception. Les ingénieurs doivent prendre en compte l’enlèvement de matière, la résistance, le coût et les exigences d’assemblage avant d’ajouter un chanfrein.
Perte de matière
La création d’un chanfrein entraîne l’enlèvement de matière. De petites cassures d’arête peuvent avoir peu d’impact, mais de larges chanfreins peuvent augmenter les déchets, le temps de cycle et les coûts d’usinage, notamment en cas de production à haut volume.
La perte de matière peut également affecter la résistance. Si trop de matière est retirée d’une zone porteuse, la pièce risque de ne plus disposer d’une section suffisante pour supporter la charge requise.
Réduction de la résistance ou de l’intégrité structurelle
Un chanfrein peut améliorer la répartition des contraintes, mais il peut aussi réduire la section transversale d’un composant. Si le chanfrein est trop important ou placé dans une zone critique, cela pourrait affaiblir la pièce.
Pour les poutres, les supports et autres pièces portantes, les ingénieurs doivent évaluer soigneusement le chanfrein et peuvent recourir à l’usinage de prototypes par CNC afin de vérifier si la conception reste suffisamment robuste.
Non adapté à toutes les exigences de conception
Certains composants nécessitent des faces d’emboîtement planes, des surfaces d’étanchéité ou des zones de contact pleines. Un chanfrein peut entraver ces exigences s’il retire de la matière sur une surface qui doit rester plane.
Le chanfreinage peut également compliquer l’assemblage lorsqu’il modifie la manière dont deux pièces s’alignent ou s’emboîtent. Cette caractéristique doit respecter les spécifications de conception et ne pas être ajoutée uniquement pour des raisons esthétiques.
Les bords chanfreinés peuvent entraîner un désalignement, rendant l’assemblage difficile.
Des chanfreins mal dimensionnés peuvent provoquer un désalignement dans les assemblages de précision. Si un bord d’alignement est trop fortement chanfreiné, les pièces risquent de se déplacer, de laisser un jeu ou de perdre un contact adéquat.
Dans les boîtes de vitesses de précision, les machines à grande vitesse et les systèmes étroitement ajustés, un chanfrein mal conçu peut engendrer des vibrations, une usure accrue ou des problèmes de performance. L’angle et la largeur doivent donc être clairement définis.
Types de chanfreins
Les différents types de chanfreins répondent à des objectifs variés. Le choix approprié dépend des exigences de soudure, des besoins d’assemblage, du comportement du matériau, ainsi que du rôle principal du chanfrein — structurel, fonctionnel ou décoratif.
Chanfrein simple/Chanfrein en V
Un chanfrein simple, ou chanfrein en V, coupe le bord selon un angle constant. Cet angle est souvent de 45 degrés, mais il peut aussi être d’un autre angle inférieur à 90 degrés. Il est facile à usiner et couramment utilisé pour la préparation au soudage et la finition esthétique. Sa fabrication est simple, il favorise une surface de soudure uniforme et améliore l’apparence ; toutefois, il peut réduire l’épaisseur du bord et n’est pas idéal pour des géométries de bord complexes.
Chanfrein J-Prep
Un chanfrein J‑prépare présente un profil concave courbe qui ressemble à la lettre J en coupe transversale. Il augmente la surface de soudure tout en contribuant à réduire la quantité de métal d’apport. Il offre une transition des contraintes plus douce et une meilleure pénétration de la soudure, mais il est plus complexe à usiner et nécessite des outils adaptés.
J-Prep avec chanfrein arrière
Un chanfrein J‑prépare avec chanfrein arrière combine un chanfrein J‑prépare sur un côté et un chanfrein sur le côté opposé. Il est utilisé lorsque les deux faces d’une jointure sont accessibles et qu’une résistance élevée de la soudure est requise. Il améliore la pénétration et équilibre l’enlèvement de matière, mais il exige un usinage et un alignement précis.
Chanfrein composé
Un chanfrein composé utilise plusieurs angles le long du bord. Cela crée un profil plus spécialisé pour des assemblages complexes ou des exigences fonctionnelles. Il permet d’obtenir une géométrie de bord personnalisée et un meilleur ajustement, mais il est plus difficile à usiner avec précision et coûte généralement davantage.
J-Prep composé avec biseau arrière
Un chanfrein J‑prépare composé avec chanfrein arrière associe une géométrie composée, un profil J‑prépare et un chanfrein arrière. Il est utilisé pour des joints exigeants nécessitant une résistance élevée de la soudure et une grande précision. Il peut optimiser l’intégrité du joint, mais il requiert un usinage CNC avancé et des opérateurs qualifiés.
Chanfrein à lame
Les chanfreins à lame sont utilisés sur les outils de coupe industriels, les outils d’extrémité et les pièces de forme lamellaire. L’angle du chanfrein influence la netteté, l’efficacité de coupe et la durabilité du tranchant. Il peut être adapté aux performances de coupe, mais des angles imprécis peuvent réduire la durée de vie utile.
Chanfrein à rayon
Un chanfrein à rayon arrondit le bord au lieu de former un angle droit. Il atténue la netteté, diminue la concentration de contraintes, améliore la sécurité et confère un aspect lisse. Toutefois, il peut ne pas convenir aux conceptions nécessitant un bord net et angulaire précis.
Outils et équipements pour le biseau
Le chanfreinage requiert des outils adaptés au matériau, à la forme du chanfrein, aux exigences de précision, au volume de production et aux équipements disponibles. La méthode choisie influe directement sur le coût, la répétabilité et la qualité de la surface.
Outils manuels
Les outils manuels tels que les limes, les ciseaux et les outils de chanfreinage manuels conviennent aux travaux de petite taille ou simples. Ils sont peu coûteux et portables, mais ils sont lents, exigeants en main-d’œuvre et limités en précision.
Outils électriques
Les outils électriques, comme les meuleuses et les machines portables de chanfreinage, enlèvent la matière plus rapidement que les outils manuels. Ils améliorent l’efficacité, mais l’habileté de l’opérateur est nécessaire pour maintenir la précision de l’angle et éviter une chaleur excessive.
Découpe au chalumeau
La découpe à la flamme utilise une torche oxy‑combustible pour chanfreiner des plaques d’acier épaisses et de grandes pièces. Elle est efficace pour les matériaux épais, mais elle produit des bords plus rugueux et peut nécessiter une finition supplémentaire, car la chaleur peut affecter le matériau.
Machines CNC
Les machines CNC offrent la meilleure précision et la meilleure répétabilité pour de nombreuses opérations de chanfreinage. Elles peuvent réaliser des géométries de chanfrein complexes, avec des angles, des largeurs et une finition de surface parfaitement contrôlés. Les inconvénients sont le coût plus élevé de l’équipement ainsi que la nécessité d’une programmation et d’une exploitation par des opérateurs qualifiés.
Machines spécialisées pour le biseau
Les machines spécialisées pour le chanfreinage sont conçues pour les tuyaux, les tubes, les plaques et les travaux de chanfreinage répétitifs. Elles sont efficaces pour des formes et des dimensions spécifiques, mais elles sont moins polyvalentes que les machines à commande numérique et entraînent des coûts supplémentaires en équipement.
Comment mesurer les biseaux ?
Les chanfreins doivent être mesurés afin de vérifier que leur angle, leur largeur, leur position et l’état de leur surface correspondent au plan de fabrication. Une inspection précise contribue à garantir que le chanfrein fonctionne correctement lors de l’assemblage, du soudage ou en service.
Transfugeur universel à vernier pour biseaux
Un rapporteur universel à vernier permet de mesurer avec précision les angles et est utile pour de nombreux chanfreins usinés. Il offre une bonne précision et une grande polyvalence, mais il exige une certaine habileté et peut s’avérer lent pour de grands lots d’inspection.
Transfugeur à biseau avec niveau
Un rapporteur à chanfrein muni d’un niveau permet de contrôler les angles par rapport au plan horizontal ou à l’orientation de la pièce. Il est facile à utiliser et pratique sur le terrain, mais il est moins précis qu’un rapporteur à vernier.
Mesure de l’angle au laser
La mesure laser permet de vérifier rapidement les angles de chanfrein sans contact, notamment sur des pièces de grande taille. Elle est rapide et précise sur de longues distances, mais l’équipement est coûteux et doit être correctement étalonné.
Machine à mesurer tridimensionnelle (CMM)
Une machine à mesurer tridimensionnelle (CMM) utilise des palpeurs pour mesurer la géométrie des pièces avec une grande précision. Elle convient aux chanfreins complexes et aux rapports d’inspection détaillés réalisés par CNC, mais elle nécessite un équipement onéreux, des opérateurs qualifiés et un environnement contrôlé.
Conseils d’expert pour le chanfreinage
Un bon chanfreinage dépend à la fois de la conception et du contrôle des processus. Les pratiques suivantes contribuent à améliorer la qualité des chanfreins dans l’usinage CNC sur mesure.
La cohérence est essentielle
Les chanfreins doivent être uniformes sur toutes les pièces afin que l’assemblage, le fonctionnement et l’apparence restent homogènes. Des configurations standard, des programmes stables et des trajectoires d’outil maîtrisées permettent de reproduire le même angle et la même largeur de chanfrein.
Éviter de chauffer la pièce à usiner
Une chaleur excessive peut modifier les propriétés du matériau, provoquer des déformations ou réduire la qualité de la surface. Une vitesse de coupe, une avance, un liquide de refroidissement et l’état de l’outil appropriés aident à maîtriser la chaleur lors du chanfreinage.
Préparation des bords
Nettoyer et ébavurer le bord avant le chanfreinage améliore la qualité finale du chanfrein et facilite les opérations ultérieures de soudage, de revêtement ou d’assemblage. Un bord préparé est plus facile à usiner de manière régulière.
Prenez en compte les liquides de refroidissement
Les liquides de refroidissement et les lubrifiants réduisent l’usure des outils, améliorent la finition de la surface et préviennent la surchauffe. La stratégie de refroidissement doit être adaptée au matériau, car l’aluminium, l’acier inoxydable, le titane, le laiton et les plastiques réagissent différemment lors de l’usinage CNC.
Choisir la bonne méthode de biseautage
La méthode de chanfreinage appropriée dépend du matériau, de la précision requise, du volume de production, du budget et des équipements disponibles. Un chanfrein simple et un chanfrein de précision composé ne doivent pas être traités de la même manière.
Matériaux de la pièce à usiner
Différents matériaux exigent des méthodes de chanfreinage distinctes. Les métaux durs nécessitent souvent un usinage CNC rigide, tandis que les matériaux plus tendres peuvent convenir à des outils plus simples. La machinabilité, la dureté, la ductilité et la sensibilité à la chaleur sont autant de facteurs à prendre en compte.
Niveau de compétence requis
Les chanfreins de haute précision ou complexes requièrent des opérateurs formés, une programmation précise et des équipements avancés. Les chanfreins simples peuvent être réalisés avec des outils basiques, mais leur précision sera moindre.
Spécifications du projet
Les exigences de conception, telles que l’angle du chanfrein, sa largeur, les tolérances et la finition de surface, doivent guider le choix de la méthode. Les dessins complexes nécessitent souvent un usinage CNC pour répondre aux exigences fonctionnelles.
Outils et équipements disponibles
L’atelier doit évaluer ses machines et outils disponibles. Les machines CNC améliorent la qualité et la répétabilité, mais l’investissement doit être adapté au budget et au volume du projet.
Angle et largeur du chanfrein
Les angles de chanfrein standards peuvent être obtenus par des méthodes plus simples, tandis que les angles non standard, les tolérances serrées ou les formes complexes de chanfreins nécessitent généralement un usinage CNC.
Comparaison entre biseaux, chanfreins et arrondis
Les chanfreins, les arrêtes biseautées et les congés modifient tous les bords des pièces, mais leur géométrie et leur objectif diffèrent. Connaître ces distinctions aide les ingénieurs à éviter d’utiliser ces termes de manière incorrecte sur les plans.
Un chanfrein est une découpe angulaire qui n’est pas perpendiculaire aux faces de la pièce et peut servir à l’assemblage, au soudage, au contrôle des contraintes ou à la conception fonctionnelle des bords. Un arrête biseautée est généralement une petite transition à 45 degrés utilisée pour éliminer la netteté ou faciliter l’assemblage. Un congé est un coin arrondi employé pour réduire la concentration de contraintes et créer une transition plus douce.
C’est pourquoi les questions « chanfrein ou arrête biseautée », « chanfreiné ou biseauté », « chanfreiné ou arrête biseautée » et « chanfrein ou congé » sont courantes lors des revues de conception en usinage CNC.
Quelle Est la Différence Entre Chanfrein et Arrête Biseautée ?
Un chanfrein est un bord angulaire reliant deux surfaces, et il n’est pas nécessaire qu’il utilise un angle standard. Il peut s’étendre sur une partie plus importante du bord ou de l’épaisseur du matériau.
Un chanfrein est souvent considéré comme un type particulier de biseau, généralement réalisé à 45 degrés pour assurer une transition douce entre deux faces. Les chanfreins servent principalement à éliminer les arêtes vives et à faciliter l’assemblage, tandis que les biseaux peuvent également contribuer au soudage, à la répartition des contraintes ou répondre à des exigences fonctionnelles spécifiques.
Biseau vs. congé : quelle est la différence ?
Un biseau est une surface plane inclinée, tandis qu’un congé est une surface arrondie reliant deux faces. Les biseaux sont obtenus en coupant une arête selon un angle, alors que les congés créent un rayon.
Les congés sont souvent utilisés pour réduire la concentration des contraintes et améliorer la fluidité. Les biseaux sont quant à eux fréquemment employés pour l’assemblage, le soudage, le contrôle des arêtes et divers besoins liés à la conception fonctionnelle.
Le rôle du biseautage dans l’amélioration des performances et de l’efficacité des systèmes d’engrenages
Dans les systèmes d’engrenages, le biseautage favorise un engrènement correct et une transmission efficace de la puissance. Les engrenages coniques utilisent des dents disposées sur une surface angulaire ou conique, ce qui leur permet de transmettre le mouvement entre des axes qui se croisent.
Une géométrie adéquate du biseau assure un engagement fluide des dents d’engrenage, réduisant ainsi le bruit et les vibrations. Des angles bien définis améliorent également le contact entre les dents et l’efficacité de la transmission de la puissance. L’usinage CNC sur mesure permet de réaliser ces angles avec précision pour des systèmes d’engrenages spécialisés.
Utilisation des biseaux dans les applications d’ingénierie
Les chanfreins sont utilisés dans de nombreuses applications d’ingénierie pour améliorer la fonctionnalité, la sécurité, la soudure, l’assemblage et l’apparence. Ces exemples montrent à quoi sert un chanfrein dans la fabrication pratique.
Préparation des soudures
Le chanfreinage prépare les bords à la soudure en augmentant la surface de joint et en permettant une meilleure pénétration et fusion. Cela favorise des joints soudés plus solides et plus fiables.
Chanfreinage des tuyaux et des tubes
Dans les systèmes de tuyauterie et de tubes, le chanfreinage aide à aligner et à souder correctement les pièces. Il renforce la solidité des joints dans la plomberie, le traitement chimique et les systèmes industriels de fluides.
Outils de coupe
Les chanfreins sont essentiels sur les forets, les fraises à bout, les outils de coupe industriels et les outils de type lame. L’angle du chanfrein influence l’efficacité de la coupe, la résistance du tranchant, la formation des copeaux et la durée de vie de l’outil.
Applications industrielles
Dans les pièces automobiles, les chanfreins améliorent l’assemblage et le fonctionnement mécanique. Dans les pièces aérospatiales, un chanfreinage de précision contribue à la résistance et à la réduction des contraintes. En construction, les bords d’acier chanfreinés améliorent la qualité des soudures et l’intégrité structurelle.
Architecture/Rénovation domiciliaire
Les chanfreins sont également employés dans le mobilier, les équipements, le verre, les plans de travail, les revêtements de sol et les éléments décoratifs. Ils atténuent la netteté, renforcent la sécurité et confèrent une finition esthétique raffinée.
Conclusion
Comprendre la définition du chanfrein, son sens, ses types, ainsi que ses avantages et inconvénients aide les ingénieurs à concevoir de meilleures pièces usinées par CNC. Les chanfreins peuvent améliorer la fonctionnalité, la sécurité, l’apparence, l’assemblage et la qualité de la soudure lorsqu’ils sont appliqués pour la bonne raison.
Qu’il s’agisse d’une pièce prototype usinée par CNC ou d’une production de plus grande échelle, les chanfreins doivent être spécifiés avec un angle, une largeur et un objectif clairs. Un chanfrein bien conçu équilibre ses bénéfices avec d’éventuels inconvénients tels que la perte de matière, un coût supplémentaire, une résistance moindre ou des problèmes d’alignement.
FAQ
Quel est l’objectif du biseau ?
L’objectif du chanfreinage est de créer un bord angulaire qui améliore l’assemblage, la qualité de la soudure, la sécurité, la répartition des contraintes et l’apparence.
Quel est le rôle du biseau ?
Le chanfreinage prépare les matériaux à la soudure, facilite l’assemblage, élimine la netteté, réduit la concentration des contraintes et améliore la fonctionnalité ainsi que l’apparence des pièces usinées.
Quel est le paramètre le plus important en matière de chanfreinage ?
Le paramètre le plus important est généralement l’angle du chanfrein, car il détermine la manière dont le bord se comporte lors de l’assemblage, de la soudure, de la répartition des contraintes et pendant l’utilisation.
Quel est l’objectif de la préparation des bords par chanfreinage ?
La préparation des bords par chanfreinage prépare le bord d’un matériau à la soudure ou à l’assemblage, afin d’améliorer l’alignement, la pénétration de la soudure et la résistance du joint.
Pourquoi appelle-t-on cela un chanfrein ?
Le terme « chanfrein » provient d’un mot français signifiant « bord biseauté ». En ingénierie, il désigne généralement un petit bord de transition entre deux faces, souvent à 45 degrés.
Quelle est la différence entre un cône et un chanfrein ?
Un cône est un changement progressif de diamètre ou d’épaisseur le long d’une longueur. Un chanfrein est une découpe angulaire effectuée sur un bord ou un coin.
Quelle est la différence entre un chanfrein et un fraisage de comptoir ?
Un chanfrein est un bord biseauté à l’angle d’une pièce, tandis qu’un fraisage conique est une cavité conique permettant à la tête d’une vis d’être affleurante ou en retrait par rapport à la surface.
Quelle est la différence entre un chanfrein et un angle ?
Un chanfrein est un bord ou une surface angulaire spécifique sur une pièce. Un angle est une mesure géométrique générale entre deux lignes ou surfaces qui se croisent.
En utilisant judicieusement les chanfreins, les ingénieurs peuvent améliorer la qualité des pièces usinées par CNC et prendre de meilleures décisions concernant les services d’usinage CNC sur mesure.