
CNC tezgahlarında işlenmiş parçalar, boyutsal gereklilikleri karşılamasına rağmen, keskin kenarlar, hizalanma eksikliği veya tamamlanmamış geçişler göz ardı edildiğinde yine de kötü montajlanabilir. Bir faz, kare köşeyi kontrollü bir açılı yüzeye dönüştürerek bu tip kenarla ilgili sorunların çoğunu çözer.
Bir faz, bir parçanın ana yüzeylerine dik olmayan, açılı bir kenar veya yüzdür. Başka bir deyişle, faz tanımı, bir kenar boyunca yapılan eğimli bir kesime işaret eder. Bu, fazın ne olduğunu, fazın ne anlama geldiğini, fazlı demek ne ifade ettiğini ve imalatta fazlama işleminin temel anlamını açıklar. Fazlı kenarlar, özel CNC işleme süreçlerinde montaj, güvenlik, kaynak hazırlığı, gerilim dağılımı ve görünüm açısından iyileştirme sağlayabilir.
Bu yeniden yazılan rehber, orijinal çerçeveyi koruyarak, makalenin yapısal düzenini değiştirmeden faz anlamı, fazlama tanımı, faz şekli, faz ile çapak arasındaki fark, faz ile fillet arasındaki fark, yaygın kullanılan aletler, ölçüm yöntemleri, mühendislik uygulamaları ve sık sorulan soruları açıklar.
Bir Piyer Nedir?
Araçlardan veya karşılaştırmalardan bahsetmeden önce, fazın net bir şekilde tanımlanması gerekir. “Faz nedir?” sorusu basit olsa da, cevap çizimlere, işleme yöntemlerine ve muayene standartlarına etki eder.
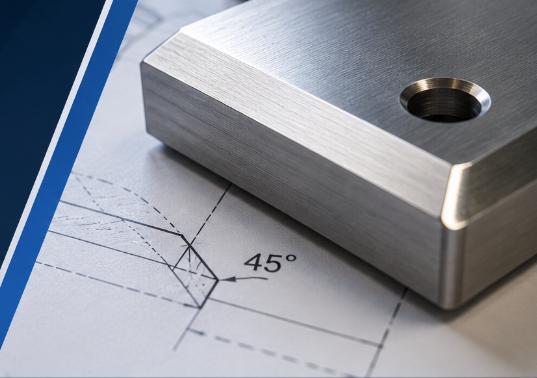
Faz, iş parçasının yüzeylerine dik olmayan bir kenardır. Malzemenin kenarı veya ucunda yapılan açılı bir kesimdir. İki yüzeyin keskin 90 derecelik bir köşede buluşmasının yerine, fazlı bir kenar 90 derecenin altında bir açıyla kesilir. Bu, imalatta fazlı, fazlanmış ve fazlı kenarın pratik anlamıdır.
CNC işleme hizmetlerinde, fazlar genellikle diğer bileşenlerle eşleşmesi gereken parçalarda kullanılır. Otomotiv, havacılık, elektronik, inşaat ve endüstriyel ürünler için alüminyum, paslanmaz çelik, pirinç, titanyum, plastik ve kompozit malzemeler üzerinde işlenebilir.
Fazlar genellikle çapaklar ve filletlerle karıştırılır. Çapak genellikle küçük, çoğunlukla 45 derece olan bir geçiş kenarıdır; fillet ise yuvarlak bir köşedir. Faz ise farklı açılara sahip olabilir ve kenarın daha büyük bir bölümünü kaplayabilir; bu nedenle, özel CNC işleme sürecinde faz ile çapak arasındaki fark önemlidir.
Piyer İşlemine Neden İhtiyacımız Var?
Fazlama, pratik bir imalat veya tasarım amacı doğrultusunda açılı bir kenar oluşturmak demektir. Bu sadece estetik bir adım değildir; uyum, kaynak, güvenlik, gerilim davranışı ve nihai ürün kalitesi üzerinde etkili olabilir.
Montaj için, fazlı kenarlar eşleşen parçaların konumlandırılmasına yardımcı olur ve kenarların birbirine takılma riskini azaltır. Bu, ilk parçanın tasarımın sorunsuz bir şekilde monte edilip edilemeyeceğini doğrulaması gereken CNC prototip işleme süreçlerinde özellikle faydalıdır.
Kaynak için, fazlama mevcut bağlantı yüzeyini artırır ve kaynağın daha etkili biçimde nüfuz etmesine yardımcı olur. Bu, yapısal ve endüstriyel montajlarda bağlantı gücüne katkıda bulunabilir.
Güvenlik açısından, fazlama, işleme, muayene, ambalajlama veya kurulum sırasında çalışanları kesebilecek keskin köşeleri ortadan kaldırır. Performans açısından ise, fazlar gerilimi dağıtma ve keskin köşelerde çatlama riskini azaltma konusunda yardımcı olur.
Fazlar ayrıca parçalara son dokunuşu vererek görünümü de geliştirir. Dişliler, kesici aletler ve eşleşen bileşenler gibi bazı tasarımlarda, doğru mekanik işleyiş için faz gereklidir.
Mühendislik Tasarımında Piyerlerin Avantajları
Piyerler, tasarlanmış parçalara birçok fayda sağlar. Bu avantajlar, piyerleme ne demek, piyerleme nedir ve piyer kenarları nelerdir gibi terimlerin CNC tasarım tartışmalarında yaygın olarak kullanılmalarını açıklar.
Montaj Kolaylığı
Piyer kenarları, parçaların yerleştirilirken, monte edilirken veya birbirine uyum sağlarken daha iyi hizalanmasına yardımcı olur. Keskin bir köşe yerine, açılı kenar parçaları doğru konuma yönlendirir. Bu durum montaj süresini kısaltır ve sık toleranslı CNC işlenmiş parçaların hasar görmesini önler.
Örneğin, borular, manşonlar, gövde parçaları ve uyumlu bileşenler, daha sorunsuz yerleştirme için piyerlerden yararlanabilir. Daha iyi hizalama, CNC işleme tesisinde yeniden çalışma ve işçilik zamanını azaltabilir.
İyileştirilmiş Kaynak Kalitesi
Kaynak yapımında piyerleme önemlidir, çünkü kaynak malzemesi için daha fazla boşluk ve yüzey alanı yaratır. Doğru şekilde hazırlanmış bir piyer, penetrasyonu ve kaynaşmayı artırarak bağlantıyı daha güçlü ve güvenilir hale getirir.
İşlemden sonra kaynak gerektiren CNC işlenmiş parçalar için, piyerler eksik kaynaşma veya zayıf bağlantı gibi kusurları azaltabilir. Bu, otomotiv, havacılık, yapısal ve ağır ekipman uygulamalarında son derece önemlidir.
Parçaların Güç ve Fonksiyonel Yönünden Artış
Piyerler, keskin stres noktalarını azaltarak parçanın performansını artırabilir. Keskin bir köşe yükü yoğunlaştırıp çatlaklara yol açarken, piyerli bir kenar daha yumuşak bir geçiş sağlar.
Dişliler ve kesici aletlerde, piyer açıları doğrudan dişleme, kesme eylemi veya hizmet ömrü üzerinde etkili olabilir. CNC işleme bu açılarda hassas kontrol sağlayarak, son ürünün fonksiyonel gereklilikleri karşılamasını mümkün kılar.
Güvenlik
Güvenlik, piyerlemenin en doğrudan avantajlarından biridir. İşlenmiş parçalardaki keskin köşeler, taşıma, muayene, montaj veya bakım sırasında çalışanları yaralayabilir.
Piyerli bir kenar, tehlikeli köşeyi ortadan kaldırır ve ayrıca komşu parçalara çizik ya da hasar vermesini önlemeye yardımcı olur; özellikle bileşenlerin dekoratif veya hassas yüzeyleri varsa bu çok önemlidir.
Stres Dağılımı
Piyerler, kenar bölgesinde yüzey geçiş şeklini değiştirerek mekanik gerilmeyi dağıtmaya yardımcı olur. Kare bir köşede yükün yoğunlaşmasının yerine, piyerli yüzey gerilmeyi daha eşit biçimde yayar.
Bu, titreşim, tekrarlı yükleme veya yüksek stres koşullarına maruz kalan parçalar için son derece faydalıdır. CNC prototip işleme, nihai üretim öncesinde farklı piyer boyutlarını da test etme imkanı sunar.
Görünüm ve Dayanıklılık
Bir yanal kesik, bir bileşenin daha tamamlanmış ve profesyonel görünmesini sağlayabilir. Bu durum, görünür kasa parçaları, paneller, armatürler, dekoratif parçalar ve tüketiciye yönelik ürünler için önemlidir.
Yanal kesik kenarlar, çatlaklanma, kırılma ve erken yaşta kenar aşınmasını da azaltabilir. Kenar hasarlarına karşı hassas olan malzemeler, en keskin köşenin kaldırılmasından genellikle fayda sağlar.
Mühendislik Tasarımında Yanal Kesiklerin Dezavantajları
Yanal kesikler kullanışlı olsa da, her zaman en iyi tasarım seçimi değildir. Mühendisler, bir yanal kesik eklemekten önce malzeme kaybı, mukavemet, maliyet ve montaj gerekliliklerini dikkate almalıdır.
Malzeme Kaybı
Yanal kesik oluşturmak malzeme çıkarır. Küçük kenar kırıkları nispeten az etki yaratabilir; ancak büyük yanal kesikler, özellikle yüksek hacimli üretimde, atık miktarını, işlem süresini ve işleme maliyetini artırabilir.
Malzeme kaybı aynı zamanda mukavemet üzerinde de etkili olabilir. Eğer yük taşıyan bir bölgeden çok fazla malzeme çıkarılırsa, parça artık gerekli yükü taşıyabilecek yeterli kesit alanına sahip olmayabilir.
Daha Az Güç veya Yapısal Mükemmellik
Yanal kesik gerilme dağılımını iyileştirebilir; ancak aynı zamanda bir bileşenin kesitsel alanını da azaltabilir. Yanal kesik çok büyükse veya kritik bir bölgede yer alıyorsa, parçayı zayıflatabilir.
Kirişler, braketler ve diğer yük taşıyan parçalar için mühendisler, yanal kesiği dikkatlice değerlendirmeli ve tasarımın yeterince sağlam kaldığını doğrulamak amacıyla CNC prototip işleme yöntemini kullanabilirler.
Tüm Tasarım Gereklilikleri İçin Uygun Değil
Bazı bileşenler düz eşleşen yüzeylere, sızdırmazlık yüzeylerine veya tam temas alanlarına ihtiyaç duyar. Bir yanal kesik, düz kalması gereken bir yüzeyden malzeme çıkardığı takdirde bu gereklilikleri engelleyebilir.
Yanal kesik, iki parçanın konumlandırılması veya birbirine geçiş şeklini değiştirdiğinde montajı da karmaşık hale getirebilir. Bu özellik yalnızca görsel açıdan eklenecek değil, tasarım şartnamesine uygun şekilde tasarlanmalıdır.
Yanal Kesik Kenarlar, Hizalama Sorunlarına Neden Olabilir ve Kolay Montajı Engelleyebilir
Doğru boyutlandırılmamış yanal kesikler, hassas montajlarda hizalama sorunlarına yol açabilir. Eğer bir konumlandırma kenarı fazla yanal kesilmişse, parçalar kayabilir, aralık bırakabilir veya uygun teması kaybedebilir.
Hassas dişli kutularında, yüksek hızlı makinelerde ve sıkı oturan sistemlerde, kötü tasarlanmış bir konik kenar titreşim, aşınma veya performans sorunlarına yol açabilir. Bu nedenle açı ve genişlik net olarak belirtilmelidir.
Piyer Türleri
Farklı konik tipi farklı amaçlara hizmet eder. Doğru seçenek; kaynak gereksinimlerine, montaj ihtiyaçlarına, malzemenin davranışına ve koniğin ağırlıklı olarak yapısal, fonksiyonel mi yoksa dekoratif mi olduğuna bağlıdır.
Düz Piyer/V Tipi Piyer
Düz konik ya da V şeklindeki konik, kenarı tek bir sabit açıyla keser. Genellikle 45 derece olmasına rağmen, 90 derecenin altında başka bir açı da kullanılabilir. İşlemesi kolaydır ve kaynak hazırlığı ile görünümün sonlandırılması sırasında yaygın olarak kullanılır. Üretimi basittir, eşit bir kaynak yüzeyi sağlar ve görünümü geliştirir; ancak kenar kalınlığını azaltabilir ve karmaşık kenar geometrisi için ideal değildir.
J Hazırlıklı Piyer
J-prep koniği, kesiti boyunca J harfine benzeyen kavisli içbükey bir profile sahiptir. Kaynak alanı artırırken dolgu malzemesini azaltmaya yardımcı olur. Daha pürüzsüz gerilim geçişine ve daha iyi kaynak penetrasyonuna imkan tanır; ancak işlenmesi daha karmaşıktır ve uygun araçlar gerektirir.
Arka Piyerli J Hazırlıklı Piyer
Arka koniğe sahip J-prep, bir tarafta J-prep, diğer tarafta ise bir konik kenar kullanır. Bir bağlantının her iki tarafına da erişilebildiği ve yüksek kaynak gücü gerektiren durumlarda kullanılır. Penetrasyonu artırır ve malzeme kaldırmasını dengeler; ancak hassas işlenme ve hizalama gerektirir.
Bileşik Piyer
Bileşik konik, kenar boyunca birden fazla açı kullanır. Bu, karmaşık montaj veya fonksiyonel gereksinimler için daha özel bir profil oluşturur. Özelleştirilmiş kenar geometrisi ve daha iyi uyum sağlar; ancak doğru şekilde işlenmesi daha zordur ve genellikle daha yüksek maliyetlidir.
Arka Piyerli Bileşik J-Prep
Arka koniğe sahip bileşik J-prep, bileşik geometri, J-prep profili ve arka koniği bir arada sunar. Yüksek kaynak gücü ve hassasiyet gerektiren zorlu bağlantılar için kullanılır. Bağlantının bütünlüğünü optimize edebilir; ancak gelişmiş CNC işleme teknolojisi ve yetkin operatörler gerektirir.
Bıçak Tipi Piyer
Bıçak konikleri, endüstriyel kesicilerde, uç aletlerde ve bıçak benzeri parçalarda kullanılır. Konik açı, keskinliği, kesme verimliliğini ve kenar dayanıklılığını etkiler. Kesme performansı için özelleştirilebilir; ancak yanlış açılar kullanım ömrünü azaltabilir.
Yarıçap Tipi Piyer
Yarıçap koniği, düz bir açı yerine kenarı yuvarlak hale getirir. Keskinliği azaltır, gerilim yoğunluğunu düşürür, güvenliği artırır ve pürüzsüz bir görünüm sağlar. Ancak tam düz bir açıya ihtiyaç duyan tasarımlara uygun olmayabilir.
Piyerleme Aletleri ve Ekipmanları
Konikleştirme işlemi, malzemeye, konik şekle, hassasiyet gereksinimlerine, üretim hacmine ve mevcut ekipmana uygun araçlar gerektirir. Seçilen yöntem doğrudan maliyeti, tekrarlanabilirliği ve yüzey kalitesini etkiler.
El Aletleri
Dosyalar, keskiler ve manuel konikleştirme aletleri gibi el aletleri, küçük veya basit işler için uygundur. Ucuz ve taşınabilirdir; ancak yavaş, emek yoğunu ve hassasiyet açısından sınırlıdır.
Elektrikli Aletler
Taşlama makineleri ve el tipi konikleştirme makineleri gibi elektrikli aletler, manuel araçlara göre malzeme daha hızlı çıkarır. Verimliliği artırır; ancak açı hassasiyetini korumak ve aşırı ısı oluşumunu önlemek için operatör becerisine ihtiyaç vardır.
Alevle Kesme
Alev kesme işlemi, kalın çelik levhaları ve büyük iş parçalarını yanal kesmek için oksigazlı bir torç kullanır. Ağır malzemeler için etkilidir; ancak ısı malzemeye etki edebildiğinden daha pürüzlü kenarlar oluşur ve ek finiş gerektirebilir.
CNC Makineleri
CNC makineleri, birçok yanal kesme görevi için en iyi hassasiyeti ve tekrarlanabilirliği sağlar. Kontrollü açı, genişlik ve yüzey bitişi ile karmaşık yanal kesme geometrileri oluşturabilirler. Bunların dezavantajları ise yüksek ekipman maliyeti ile yetkin programlama ve işletim gerektirmesidir.
Uzmanlaşmış Piyerleme Makineleri
Özel tasarım yanal kesme makineleri, borular, tüpler, levhalar ve tekrarlı yanal kesme işleri için üretilmiştir. Belirli şekiller ve boyutlar için verimlidir; ancak CNC makinelerine kıyasla daha az çok yönlülüktedir ve ek ekipman maliyeti ekler.
Piyerler Nasıl Ölçülür?
Yanal kesmelerin açısı, genişliği, konumu ve yüzey durumu çizime uygun olduğundan emin olmak için ölçümler yapılmalıdır. Doğru muayene, montaj, kaynak veya bakım sırasında yanal kesmenin doğru şekilde çalışmasını sağlamakta yardımcı olur.
Evrensel Vernier Piyer Açısı Ölçer
Evrensel verniyerli bir yanal kesme açı ölçer, açılara yüksek doğrulukla ölçüm yapar ve birçok işleme tabi yanal kesme için kullanışlıdır. İyi hassasiyet ve çok yönlülük sunar; ancak ustalık gerektirir ve büyük denetim partileri için yavaş olabilir.
Seviye Özellikli Piyer Açısı Ölçer
Su seviyesi entegreli bir yanal kesme açı ölçer, açıları yatay düzlem ya da parça yönüne göre kontrol eder. Kullanımı kolay ve saha koşullarında faydalıdır; ancak verniyerli bir açı ölçere kıyasla daha az hassastır.
Lazerle Açının Ölçülmesi
Lazer ölçüm, özellikle büyük parçalar üzerinde, temas olmadan yanal kesme açılarnı hızlıca kontrol eder. Uzak mesafelerde hızlı ve doğru sonuç verir; ancak ekipman maliyeti yüksektir ve doğru şekilde kalibre edilmelidir.
Koordinat Ölçüm Makinesi (CMM)
Bir CMM, prob kullanarak yüksek hassasiyetle parça geometrisini ölçer. Karmaşık yanal kesmeler ve ayrıntılı CNC denetim raporları için uygundur; ancak pahalı ekipman, eğitimli operatörler ve kontrollü bir ortam gerektirir.
Piyer Yapma Konusunda Uzman Tavsiyeleri
İyi bir yanal kesme, hem tasarım hem de proses kontrolüne bağlıdır. Aşağıdaki uygulamalar, özel CNC işleme süreçlerinde yanal kesme kalitesini artırmaya yardımcı olur.
Tutarlılık Anahtar
Montaj, çalışma ve görünümün tek tip olmasını sağlamak için tüm parçalar arasında yanal kesmeler tutarlı olmalıdır. Standart ayarlar, istikrarlı programlar ve kontrollü takım yolları, aynı yanal kesme açısını ve genişliğini tekrarlamayı sağlar.
İş Parçasının Isınmasını Önlemek
Aşırı ısı, malzeme özellikleri değiştirebilir, eğrilmelere neden olabilir veya yüzey kalitesini düşürebilir. Doğru kesme hızı, besleme, soğutucu ve takım durumu, yanal kesme sırasında ısıyı kontrol etmeye yardımcı olur.
Kenar Hazırlığı
Yanal kesmeden önce kenarın temizlenmesi ve çapakların alınması, nihai yanal kesmenin kalitesini artırır ve daha sonraki kaynak, kaplama veya montaj işlemlerini destekler. Hazırlanmış bir kenar, sürekli olarak işlenmesini kolaylaştırır.
Soğutucular Dikkate Alınmalı
Soğutucular ve yağlar, takım aşınmasını azaltır, yüzey kalitesini artırır ve aşırı ısınmayı önler. Soğutma stratejisi malzeme türüne uygun olmalıdır; zira alüminyum, paslanmaz çelik, titanyum, pirinç ve plastikler CNC işleme sırasında farklı davranırlar.
Doğru Piyer Yöntemini Seçmek
Doğru yanal kesme yöntemi; malzeme, hassasiyet, üretim hacmi, bütçe ve mevcut ekipmanlara göre değişir. Basit bir yanal kesme ile karmaşık hassas yanal kesme aynı şekilde ele alınmamalıdır.
İş Parçası Malzemeleri
Farklı malzemeler farklı yanal kesme yöntemleri gerektirir. Sert metaller genellikle sert CNC işleme gerektirirken, daha yumuşak malzemeler daha basit araçlarla işlenebilir. İşlenebilirlik, sertlik, düktilite ve ısıya duyarlılık gibi faktörler önem taşır.
Gerekli Beceri Seviyesi
Yüksek hassasiyete sahip veya karmaşık yanal kesmeler, eğitimli operatörler, doğru programlama ve gelişmiş ekipman gerektirir. Basit yanal kesmeler ise temel araçlarla üretilebilir ancak hassasiyet düzeyi daha düşük olabilir.
Proje Özellikleri
Yanal kesim açısı, genişliği, tolerans ve yüzey kalitesi gibi tasarım gereklilikleri yöntemi belirlemeye yön vermelidir. Karmaşık çizimler, fonksiyonel gereklilikleri karşılamak için genellikle CNC işleme gerektirir.
Mevcut Alet ve Ekipmanlar
Atölye, mevcut makinelerini ve aletlerini değerlendirmelidir. CNC makineleri kaliteyi ve tekrarlanabilirliği artırır; ancak yatırım, proje bütçesi ve üretim hacmine uygun olmalıdır.
Piyer Açısı ve Genişliği
Standart yanal kesim açılari daha basit yöntemlerle oluşturulabilirken, standart dışı açılara, sıkı toleranslara veya karmaşık yanal kesim şekillerine genellikle CNC işleme ihtiyaç duyulur.
Piyer, Çapak ve Filetoların Karşılaştırılması
Yanal kesim, fazla köşe ve filletler tümü parçanın kenarlarını değiştirir; ancak geometrileri ve amaçları farklıdır. Aradaki farkın bilinmesi, mühendislerin çizimlerde bu terimleri yanlış kullanmasını önlemeye yardımcı olur.
Yanal kesim, parçanın yüzeylerine dik olmayan açılı bir kesiktir ve montaj, kaynak, gerilim kontrolü veya fonksiyonel kenar tasarımı amacıyla kullanılabilir. Fazla köşe ise genellikle keskin kenarların giderilmesi veya montajın kolaylaştırılması için kullanılan küçük bir 45 derecelik geçiş şeklidir. Fillet ise gerilim yoğunluğunu azaltmak ve daha yumuşak bir geçiş sağlamak amacıyla kullanılan yuvarlak köşe şeklidir.
Bu nedenle, CNC işleme tasarım incelemelerinde “yanal kesim mi, fazla köşe mü?”, “fazla köşe mi, yanal kesim mi?”, “yanal kesim mi, fazla köşe mü?” ve “yanal kesim mi, fillet mi?” gibi sorular yaygın olarak karşımıza çıkar.
Yanal Kesim ile Fazla Köşe Arasındaki Fark Nedir?
Yanal kesim, iki yüzeyi birbirine bağlayan açılı bir kenardır ve standart bir açı kullanmak zorunda değildir. Malzemenin kenarının veya kalınlığının daha büyük bir bölümünü kapsayacak şekilde de uzatabilir.
Çapak genellikle belirli bir tür eğim olarak değerlendirilir; çoğunlukla iki yüzey arasındaki küçük geçiş olarak 45 derece açıda yapılır. Çapaklar esas olarak keskin kenarları ortadan kaldırır ve montajı kolaylaştırırken, eğimler ise kaynak yapmayı, gerilme dağılımını veya özel fonksiyonel gereksinimleri destekleyebilir.
Eğim ile Yuvarlak Kenar Arasında Fark Nedir?
Eğim düz bir açılı yüzeyken, yuvarlak kenar iki yüzeyi birbirine bağlayan yuvarlak bir yüzeydir. Eğimler bir kenarı açı şeklinde kesilerek oluşturulurken, yuvarlak kenarlar bir yarıçap oluşturur.
Yuvarlak kenarlar genellikle gerilme yoğunluğunu azaltmak ve pürüzsüzlüğü artırmak için kullanılır. Eğimler ise çoğunlukla montaj, kaynak, kenar kontrolü ve fonksiyonel tasarım ihtiyaçları için kullanılır.
Dişli Sistemlerinin Performansı ve Verimliliğini Artırma Konusundaki Eğim İşlevi
Dişli sistemlerinde, eğim doğru dişleşmeyi ve verimli güç iletimini destekler. Eğimli dişliler, kesişen eksenler arasında hareket aktarabilmeleri için açılı veya konik bir yüzeydeki dişler kullanır.
Doğru eğim geometrisi, dişlerin sorunsuzca birbirine girmesine yardımcı olur; bu da gürültü ve titreşimleri azaltır. Uygun açılarda diş teması ve güç iletimi verimliliği de artırılır. Özel dişli sistemleri için bu açılara yönelik hassas CNC işleme teknikleriyle üretim yapılabilir.
Mühendislik Uygulamalarında Eğim Kullanımı
Eğimler, işlevsellik, güvenlik, kaynak, montaj ve görünüm açısından birçok mühendislik uygulamasında kullanılır. Bu örnekler, pratik imalatta eğimin ne gibi amaçlarla kullanıldığını göstermektedir.
Kaynak Hazırlığı
Eğim, bağlantı alanını artırarak ve daha iyi nüfuz ile kaynaşmayı sağlayarak, kaynak için kenarları hazırlar. Böylece daha güçlü ve güvenilir kaynak bağlantıları sağlanır.
Boru ve Tüp Piyer Yapımı
Boru ve tüp sistemlerinde, eğim parçaların doğru hizalanmasını ve uygun şekilde kaynak yapılmasını sağlar. Bu, sıhhi tesisat, kimyasal işleme ve endüstriyel akışkan sistemlerinde bağlantıların dayanıklılığını artırır.
Kesme Araçları
Eğimler matkaplar, uç frezeler, endüstriyel kesiciler ve bıçak benzeri aletlerde önemlidir. Eğim açısı, kesme verimliliğini, kenarın dayanıklılığını, chip oluşumunu ve alet ömrünü etkiler.
Sektör Uygulamaları
Otomotiv parçalarında, eğimli kenarlar montaj ve mekanik çalışmayı iyileştirir. Havacılık parçalarında ise hassas eğimleme mukavemeti ve gerilim azaltmayı destekler. İnşaat sektöründe ise eğimli çelik kenarlar kaynak kalitesini ve yapısal bütünlüğü artırır.
Mimarlık/Ev Döşemesi
Eğimli kenarlar mobilya, tesisat, cam, tezgah üstleri, zemin kaplamaları ve dekoratif bileşenlerde de kullanılır. Keskinliği azaltır, güvenliği artırır ve zarif bir görsel kenar oluşturur.
Sonuç
Eğim tanımını, eğimlemenin anlamını, çeşitlerini, avantajlarını ve dezavantajlarını kavramak, mühendislerin daha iyi CNC işlenmiş parçalar tasarlamasına yardımcı olur. Doğru amaçla uygulandığında, eğimler fonksiyonu, güvenlik, görünüm, montaj ve kaynak kalitesini artırabilir.
İster proje CNC prototip işleme olsun ister daha büyük ölçekli üretim, eğimler net açı, genişlik ve amaç ile belirtilmelidir. İyi tasarlanmış bir eğim, malzeme kaybı, artan maliyet, düşük mukavemet veya hizalama sorunları gibi olası dezavantajlarla faydaları arasında dengeli bir denge sağlar.
Sık Sorulan Sorular
Piyer İşleminin Amacı Nedir?
Eğimleme amacının; montajı, kaynak kalitesini, güvenliği, gerilim dağılımını ve görünümü iyileştiren açılı bir kenar oluşturmak olduğu söylenebilir.
Piyer İşleminin Rolü Nedir?
Eğimleme, malzemeleri kaynak için hazırlar, montajı kolaylaştırır, keskinliği gider, gerilim yoğunlaşmasını azaltır ve işlenmiş parçaların fonksiyonunu ve görünümünü geliştirir.
Eğimlemede En Önemli Parametre Nedir?
En önemli parametre genellikle eğim açısıdır, çünkü bu açı, kenarın montaj, kaynak, gerilim dağılımı ve kullanım sırasında nasıl performans gösterdiğini belirler.
Eğimli Kenar Hazırlamanın Amacı Nedir?
Eğimli kenar hazırlaması, bir malzemenin kenarını kaynak veya montaj için hazır hale getirerek hizalama, kaynak penetrasyonu ve bağlantı mukavemetinin artırılmasını sağlar.
Neden Buna Çapak Denir?
“Chamfer” terimi, eğimli kenarı ifade eden Fransızca bir kelime kökeninden gelir. Mühendislikte genellikle iki yüzey arasındaki küçük geçiş kenarını, çoğunlukla 45 derece açıyla tanımlar.
Taper ile Chamfer Arasındaki Fark Nedir?
Konikleşme, bir boyunca çap veya kalınlıkta oluşan kademeli bir değişimdir. Pah, bir kenar veya köşede yapılan açılı bir kesiktir.
Pah ile Konik Delik Arasındaki Fark Nedir?
Pah, bir parçanın köşesindeki eğimli bir kenardır; konik delik ise, bağlantı elemanının başının yüzeyle aynı seviyede veya altında kalmasını sağlayan konik bir delik özelliğidir.
Eğim ile Açının Arasındaki Fark Nedir?
Eğim, bir parçada belirli bir açılı kenar veya yüzeydir. Açının ise, iki kesişen çizgi veya yüzey arasındaki genel geometrik ölçüdür.
Pahları dikkatli bir şekilde kullanarak mühendisler, CNC tezgâhlarında işlenmiş parçaların kalitesini artırabilir ve özel CNC işleme hizmetleri hakkında daha doğru kararlar verebilirler.