
Bükme Yöntemlerinin Seçimini Belirleyin
Metal Kalınlığı Ne Anlama Gelir?
Daha ince metal levha (≤20 gauge) manuel pres fren veya kutu fren kullanılarak bükülebilir. 10 gauge çelik levhalar gibi daha kalın metal plakalar için ise daha büyük endüstriyel pres fren gereklidir ve bükülürken alt bükme veya şekillendirme yöntemi seçilir. Metalin gaugesı yanlış seçildiğinde, iş parçası kırılmaya eğilimlidir.
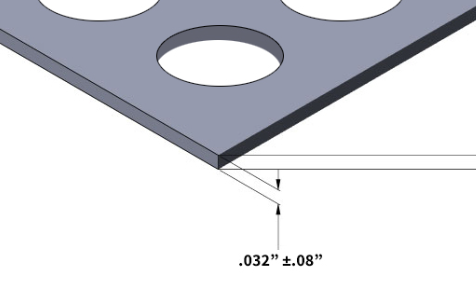
Metal Kalınlık Sisteminin Tarihi
Metal gauge sisteminin kökeni, Sanayi Devrimi döneminde İngiltere ve Kuzey Amerika’ya kadar uzanır. Başlangıçta, gauge tanımı, belirlenmiş genişlik ve uzunluk ölçülerindeki bir metal levhanın belirli bir ağırlık değerine karşılık gelen kalınlığa dayanıyordu. Fabrikalar arasında kullanılan tartma yöntemleri ve metal türleri farklılık gösterdiği için, ilk aşamalarda birçok bölgesel standart ortaya çıktı. Bu tutarsızlık, bölgeler arası bileşen imalatında tasarım karışıklığına yol açtı. 19. yüzyılın sonlarına doğru,th ABD Standart Gauge’si ile BWG (Birmingham Wire Gauge) kuruldu. Günümüzde, modern mühendislik uygulamalarında ASTM standardı yaygın olarak kullanılmakta ve bu durum belirsizlikleri ortadan kaldırmaktadır.
Metal Kalınlığının Kullanımı Nedir?
İmalat ve mühendislik alanında, metal gauge üç temel işlevi yerine getirir:
- Kalınlığın tanımlanması
- Spesifikasyonların Standartlaştırılması
- Maliyet tahmininin Desteklenmesi
Bu sadece sayısal bir etiket değil, aynı zamanda metal levhaların tasarımını ve imalatını birbirine bağlayan bir mühendislik dili olarak da görev yapar.
Sac Metalin Kalınlığını Gösterir
Gauge, sac metalin kalınlığını belirtmek için kullanılır; böylece inç ile milimetre birimleri arasında karıştırılma gibi birim dönüşümü hatalarından kaynaklanan satın alma veya işleme hataları önlenebilir.
Spesifikasyonları Standartlaştırır
Metal Gauge sistemi, farklı üreticilerden gelen metal levhaların kalınlık değişikliklerini tek bir numaralandırma düzeni altında standartlaştırır. Bu sayede, çeşitli çelik fabrikalarından alınan ve aynı Gauge numarasına sahip çelik plakaların kalınlık sapmaları ASTM tarafından onaylanmış endüstriyel toleranslar dahilinde (genellikle ±0,002 ila ±0,005 inç) tutulur. Bu standart metal gauge sistemi, tasarımcıların ve mühendislerin her bir tedarikçiye göre işleme parametrelerini ayarlama zahmetinden kurtararak, tedarik zinciri yönetiminin karmaşıklığını azaltır ve nihai parçaların tutarlılığını sağlar.
Maliyet tahmini
Metal kalınlığı, metal levhanın ağırlığı ve kalınlığı ile ilişkili olduğundan, malzeme maliyetini doğrudan etkileyebilir. Örneğin, aynı alanda 12 numara çelik plakalar, 16 numara olanlara göre daha ağırdır ve bu da daha yüksek malzeme maliyetine yol açar. Ayrıca, daha düşük numara (daha kalın) metal levhalar için daha büyük pres frenler ve daha düşük bükme hızları gerekir. Bu maliyetler, kalınlık değeri üzerinden tahmin edilebilir.
Metal Kalınlığı, Levha Metal Bükme İşlemi İçin Önemli Midir?
Evet, metalin kalınlığı metal levha bükme işlemi üzerinde doğrudan etkiye sahiptir. Metal levha ne kadar kalın olursa, işleme o kadar zorlaşır. Çünkü daha kalın metal levhalar daha yüksek bükme kuvveti gerektirir. Metalin kalınlığını göz ardı etmek, çatlamalara, aşırı geri sıçramaya ve hatalı bükme açılara neden olabilir.
Bükme kuvveti ile kalınlık arasındaki ilişki:
F∝Kalınlık^2 veya Kalınlık^3
Daha kalın plaklarla karşılaştırıldığında, daha ince plaklar bükülmesi kolaydır.
Metal Kalınlığı Metal Bükülmesi Üzerinde Ne Tüzel Etki Yapar?
Metal kalınlığı, bükme tekniklerinin seçilmesi, bükme kuvveti ve hassasiyet kontrolü dahil olmak üzere dört temel hususu doğrudan etkileyebilir. Bunların her biri metalin kalınlığına göre hesaplanır.
Bükme Yöntemlerinin Seçimini Belirleyin
Daha ince metal levha (≤20 kalınlık) manuel pres fren veya kutu fren kullanılarak bükülebilir. 10 kalınlığındaki çelik levhalar gibi daha kalın metal plaklar ise daha büyük endüstriyel pres frenlere ihtiyaç duyar ve bükülürken alt bükme veya şekillendirme yöntemleri seçilir. Eğer metalin kalınlığı yanlış seçilirse, iş parçası kırılmaya meyillidir.
Bükme kuvvetini belirler
Bükme kuvveti, plakanın kalınlığının karesiyle doğru orantılıdır. Gerekli bükme kuvvetini hesaplamak için yaygın mühendislik formülleri şunlardır:
Hava bükme veya V biçimli bükme:
F = (k × σy × w × t^2) / V
- F = Gereken bükme kuvveti
- k = Katsayı
- σy = Akma dayanımı
- w = Sac genişliği
- V = Kalıp açıklığı
- T = kalınlık
Alt kısımda hesaplama formülü:
F = σy × w × t
Bükme hassasiyetini etkiler
Kalınlık toleransı, bükme açısı doğruluğu ve kenar boyutları üzerinde doğrudan etkiye sahiptir. Düşük kalınlıktaki metal levhalar büyük geri sıçrama gösterir; bu durum düzeltilmelidir, aksi takdirde nihai açı daha küçük olabilir. Yüksek kalınlıktaki metal levhalar ise düşük geri sıçrama gösterir, ancak yerel deformasyonlardan kolayca etkilenir.
Aksine olarak, metal kalınlığı, kalıp V-açısını veya delgi yarıçapını belirler. Kalın plakalar daha geniş kalıp açıklıkları veya daha büyük bükme yarıçapları gerektirir; aksi halde çatlamaya veya açı sapmalarına eğilimlidir.
İnce plaka bükme işlemleri için, kalıp çok büyükse bükme açısı yetersiz kalır; kalıp çok küçükse ise ince plaka kıvrılmaya veya bölgesel aşırı bükülme riskine maruz kalır.
Bükme Sonrası Yaylanmayı Etkiler
Yanmalı demek Metal bükme işleminden sonra boşaltma sırasında ortaya çıkan elastik geri dönüş.
Yanma ve kalınlık:
Yanma≈K⋅t
Daha kalın metaller (örneğin 7–12 gauge) daha yüksek akma dayanımı ve daha küçük bağı relative bükme yarıçaplarında daha büyük geri sıçrama açılara sahip olur; genellikle ek 2°–5° kompensasyon gerektirir. İnce metaller ise daha az geri sıçrama gösterir, ancak daha fazla eğrilme riskine maruz kalır. Mühendisler, metal kalınlığı çizelgelerine göre malzemenin gerçek kalınlığı ve sınıfına bağlı olarak kalıp tasarımında bükme açısını önceden ayarlamalıdır.
Bükme yarıçapının Seçimine Yönlendirir
Minimum bükme yarıçapı genellikle plakanın kalınlığının bir katı şeklinde ifade edilir. Örneğin 16 Gauge (yaklaşık 1,5 mm) alüminyum alaşımı için minimum iç bükme yarıçapı en az 1,5 mm olmalıdır; bunun aksine, daha kalın 10 Gauge (yaklaşık 3,4 mm) yüksek mukavemetli çelik için minimum yarıçap 6,8 mm’i gerektirebilir. Bükme yarıçapı malzemenin izin verilen sınırından daha küçükse, bükme açısının dış tarafında çatlaklar hatta kırılmalar oluşabilir.
Bükme için Standart Sac Metal Kalınlığı Çizelgesi
Sac metal bükme sürecinde, standart metal kalınlığı karşılaştırma tablosu proses tasarımının temel aracıdır. Aşağıdaki metal kalınlığı çizelgesi, ABD Standart Kalınlığına göre düzenlenmiştir.
Çelik Sac Metal Kalınlık Tablosu
Bu tablo, düşük karbonlu çelik, SPCC, Q235 gibi karbon çeliği türlerinin kalınlık doğrulaması için kullanılır. Bu çelikleri bükme esnasında mühendisler, aşağıdaki tabloya göre kalıbın V-açısını seçmelidir. Genellikle kalıp V-açısı malzeme kalınlığının yaklaşık 8 katı olarak seçilir.
| Gauge numarası | Kalınlık (in) | Kalınlık (mm) |
| 7 | 0.1793 | 4.55 |
| 8 | 0.1644 | 4.18 |
| 10 | 0.1345 | 3.42 |
| 12 | 0.1046 | 2.66 |
| 14 | 0.0747 | 1.90 |
| 16 | 0.0598 | 1.52 |
| 18 | 0.0478 | 1.21 |
| 20 | 0.0359 | 0.91 |
| 22 | 0.0299 | 0.76 |
| 24 | 0.0239 | 0.61 |
Paslanmaz Çelik Kalınlık Tablosu
304 ve 316 gibi paslanmaz çeliklerin mukavemeti karbon çeliğinkinden yüksektir. Aynı kalınlık numarası altında paslanmaz çeliğin gerçek kalınlığı, karbon çeliğininkinden farklıdır. Üreticiler, bu tabloyu bükme sırasında çatlak oluşumunu önlemek ve geri sıçramayı hesaplamak için kullanabilir.
|
Gauge numarası |
Kalınlık (in) | Kalınlık (mm) |
|
10 |
0.1406 |
3.57 |
|
12 |
0.1094 |
2.78 |
| 14 | 0.0781 |
1.98 |
|
16 |
0.0625 |
1.59 |
|
18 |
0.0500 |
1.27 |
| 20 | 0.0375 |
0.95 |
|
22 |
0.0312 |
0.79 |
Galvanize Çelik Kalınlık Tablosu
Galvanize çelik, çinko katmanıyla kaplanan karbon çeliktir. Bu çeliği bükülürken, üreticiler büküm köşelerinde oluşabilecek çinko katmanı soyulması riskine dikkat etmelidir. Büküm yarıçapının en az 2 x t olması önerilir.
|
Gauge numarası |
Kalınlık (in) |
Kalınlık (mm) |
|
8 |
0.1681 |
4.27 |
|
10 |
0.1382 |
3.51 |
|
12 |
0.1084 | 2.75 |
|
14 |
0.0785 | 1.99 |
|
16 |
0.0635 |
1.61 |
| 18 | 0.0516 |
1.31 |
| 20 | 0.0396 |
1.01 |
Alüminyum Sac Metal Kalınlık Tablosu
Çelik kalınlığının aksine, alüminyum levhaların kalınlığı genellikle Alüminyum Derneği (AA) tarafından belirlenen standartlara göre tanımlanır. Aynı kalınlık numarası için alüminyum levhalar çelik levhalardan daha kalındır. Alüminyum bükülürken, iyi bir sünekliğe sahip olmasına rağmen mukavemetinin düşük olduğu ve geri sıçrama miktarının az olduğuna dikkat edilmelidir.
|
Gauge numarası |
Kalınlık (in) |
Kalınlık (mm) |
|
8 |
0.1285 |
3.26 |
|
10 |
0.1019 |
2.59 |
|
12 |
0.0808 |
2.05 |
|
14 |
0.0641 |
1.63 |
|
16 |
0.0508 |
1.29 |
|
18 |
0.0403 |
1.02 |
|
20 |
0.0320 |
0.81 |
Bakır Sac Metal Kalınlık Tablosu
Bakırın kalınlığı B&S’e göre tanımlanır. Bakır, mükemmel sünekliği sayesinde bükülebilir ve bu da daha küçük bükme yarıçapı.
|
Gauge numarası |
Kalınlık (in) |
Kalınlık (mm) |
|
10 |
0.1019 |
2.59 |
|
12 |
0.0808 |
2.05 |
|
14 |
0.0641 |
1.63 |
|
16 |
0.0508 |
1.29 |
|
18 |
0.0403 |
1.02 |
|
20 |
0.0320 |
0.81 |
|
22 |
0.0253 | 0.64 |
Metal Kalınlığının Ölçülmesi
Pratik mühendislikte, büküm kalitesini sağlamak için metal kalınlığının gerçek değerinin ölçülmesi son derece önemlidir. Standart kalınlıklara aşırı güvenmek, tedarikçi tolerans değişikliklerinden kaynaklanan proses hatalarına yol açabilir. Kalınlığı ölçmek için metallerin türüne göre uygun ölçüm araçları veya yöntemleri seçilip, sonuçlar standart metal kalınlık tablosuyla karşılaştırılmalıdır.
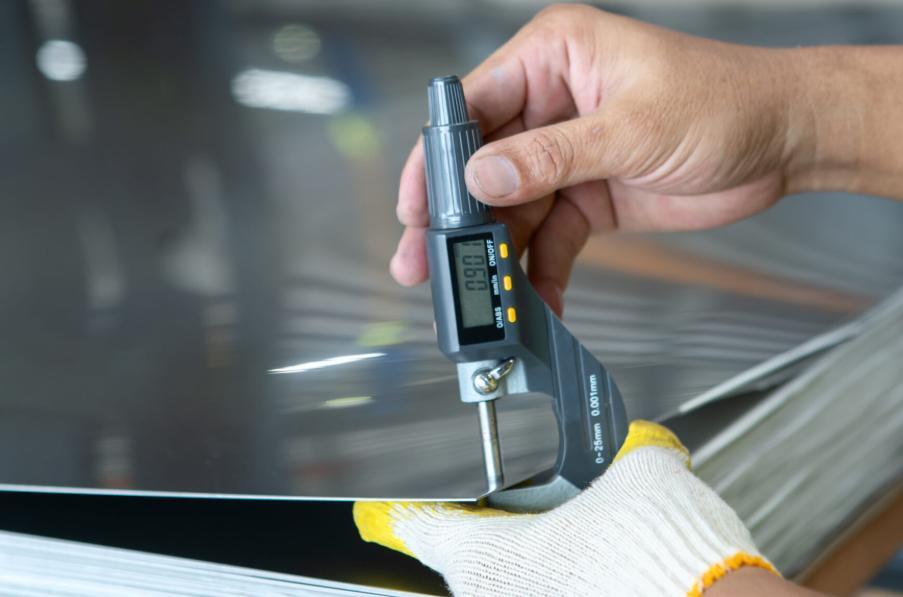
Ne Zaman Metal Kalınlığını Ölçmeniz Gerekiyor?
Metal kalınlığı aşağıdaki durumlarda mutlaka ölçülmelidir:
- IOC: sağlanan kalınlığın satın alma standartlarına uyup uymadığını doğrulamak.
- Büküm öncesi: pres fren tonajını ve kalıp V açıklığını ayarlamak.
- Toplu büküm sorunları: çatlama veya açı sapmaları meydana geldiğinde, aşırı kalınlık değişikliğinin bunun nedeni olup olmadığını kontrol etmek.
- Etiketleri eksik veya net olmayan malzemeler: gerçek kalınlığı belirlemek ve güvenli, uygulanabilir bir proses oluşturmak.
Sac Metalin Kalınlığını Nasıl Hesaplanır?
Metal kalınlığının hesaplanması veya belirlenmesi tek bir formülle değil, önce kalınlık ölçülerek ardından tablo dönüştürme için standart çizelgelerden yararlanılarak yapılır. Aşağıdakiler standart mühendislik çalışma prosedürleridir.
Metalin Türünü Belirleyin
Metal türünün belirlenmesi ilk ve önemli adımdır. Çünkü aynı kalınlık değeri farklı metallerde farklı kalınlıklara karşılık gelir. Örneğin, 1,5 mm kalınlık karbon çelik ölçümlerinde 16 numara kalınlığına; alüminyum ölçümlerinde ise 1,5 mm kalınlık 14 numara kalınlığına denk gelir. Yanlışlıkla karıştırılması, bükme yarıçapının yanlış seçilmesine yol açabilir.
Uygun Aracı Seçin
Beklenen kalınlığa göre hassas eşleşen ölçüm araçları seçin.
- Dijital Ekranlı Kumpas veya Verniyer Kumpas: 0,5 mm’den büyük (yaklaşık 22 numara ve üzeri) kalınlıkları ölçmek için kullanılır.
- Mikrometre: 30 numara gibi daha ince alüminyumlar için daha uygundur. Hassasiyeti yaklaşık 0,001 mm’dir.
- Düz Çelik Cetvel: Bu da ölçülebilir ancak hassasiyeti, yüksek hassasiyet ve dar tolerans gerektiren ince levhalar veya metal sac için yeterli değildir.
Kalınlığı ölçün
Metal levha üzerinde en az üç ölçüm noktası seçin ve bu noktadan kenara kadar olan mesafeyi ölçün. Mesafe 5 mm’nin üzerinde olmalıdır. Ölçülen sonuçları kaydedin ve aritmetik ortalamayı hesaplayın.
Standart Kalınlık Tablosuyla Karşılaştırın
Ortalama kalınlığı standart kalınlık karşılaştırma tablosuyla karşılaştırın. En yakın nominal kalınlık değerini belirleyin; bu değere karşılık gelen numara, malzemenin gerçek teknik özelliklerini gösterir. Eğer ölçülen kalınlık standart tolerans aralığını aşarsa, malzeme uygun kabul edilmez.
Bükme İşlemi İçin Uygun Metal Kalınlığı Nasıl Seçilir?
Bükme işlemi için uygun metal kalınlığının seçilmesi, dört mühendislik parametresinin kapsamlı şekilde değerlendirilmesini gerektirir:
- Malzeme türü
- Malzemenin özellikleri
- Bükme yarıçapı
- İşleme kapasitesi
Metal türünü dikkate alın
Farklı metallerin farklı şekillendirilebilirlik özellikleri, aynı kalınlık değeri altında bükme yetkinliklerini belirler. Yüksek mukavemetli düşük alaşımlı çeliklerde, bükme kuvvetlerini azaltmak ve çatlak oluşumunu önlemek için daha ince kalınlıklar tercih edilmelidir. Saf alüminyum veya yumuşatılmış bakır gibi malzemelerde ise, iyi dövülme özelliği nedeniyle karmaşık bükme işlemlerinde nispeten daha kalın kalınlıklar seçilmesi mümkündür.
Gereken Mekanik Dayanımı Belirleyin
İşlenmiş bileşenlerin yük gereksinimlerine göre kalınlık seçin. Paneller veya kapaklar için 20–22 numara kalınlık yeterlidir. 50 kg’a kadar yükü taşıması gereken braketler için ise düşük karbonlu çelikten 16 numara kalınlık şiddetle tavsiye edilir. 12 numara veya daha kalın çelik levhalar, 100 kg’ı aşan yük kapasitesine sahip yapısal bileşenler için uygundur. Bazen, gereksiz maliyetleri artırdığı için kalın levhaların kullanılmasından kaçınmak daha iyi olabilir.
Bükme yarıçapını değerlendirin
Parçaların tasarım çizimlerinde belirtilen iç büküm yarıçapı, göstergelerin seçim aralığını doğrudan sınırlar. Minimum iç yarıçap 1 mm olarak tasarlanırsa, seçilen göstergeye karşılık gelen gerçek kalınlık t, R ≥ 1×t veya R ≥ 2×t koşulunu sağlamalıdır.
Bükme Kapasitesini Değerlendirin
Son olarak, atölyedeki mevcut büküm ekipmanlarının kapasitesi değerlendirilmelidir. Büküm makinesinin tonaj tablosuna bakarak, belirli göstergede ve büküm uzunluğunda gereken büküm kuvvetinin ekipmanın nominal basınçının ’i içinde olup olmadığını doğrulayın. Örneğin, 100 tonluk bir büküm makinesi 3 metre uzunluğundaki 16 Gauge (1,5 mm) çelik levhaları kolayca işleyebilir; ancak aynı uzunluktaki 10 Gauge (3,4 mm) levhaları bükülecek olursa, bu işlem ekipmanın kapasitesini aşan 120 tonun üzerinde bir kuvvete ihtiyaç duyabilir.
Sonuç
Metal gauge, parçaların tasarımı, malzeme temini ve büküm süreçlerini birbirine bağlayan temel parametredir. Bu, doğrudan bir kalınlık değeri değil, tarihsel standartlara dayanan bir numaralandırma sistemidir. Önemli olan şu ki, metalin cinsine göre gauge kalınlığı değişir. Metal levhalar bükülürken, metalin gauge’si büküm yöntemlerinin, büküm kuvvetinin, hassasiyetin ve minimum büküm yarıçapının seçilmesini belirler. Mühendisler, standartlaştırılmış gauge çizelgelerine göre büküm tekniklerini seçebilirler.
Tuofa bükme hizmeti güvenilir ve birçok müşteri tarafından güvenilir olarak kabul edilir. Herhangi bir sorunuz olduğunda, çözüm için Tuofa ile iletişime geçmekten çekinmeyin.