
التشغيل باستخدام الآلات ذات التحكم الرقمي (CNC) والصب هما طريقتان شائعتان لإنتاج الأجزاء المعدنية والبلاستيكية، لكنهما يحلان مشكلات تصنيع مختلفة. يقوم التشغيل باستخدام الآلات ذات التحكم الرقمي بإزالة المادة من كتلة صلبة لتحقيق دقة عالية، وتحملات ضيقة، وتغييرات مرنة في التصميم. أما الصب فيُشكّل الأجزاء عن طريق سكب المادة المنصهرة داخل قالب، مما يجعله مناسبًا للأشكال المعقدة والإنتاج بكميات أكبر. إن فهم الفروق بينهما يساعد المهندسين على اختيار العملية المناسبة بناءً على التكلفة، والمتانة، ومدة التنفيذ، ونوعية السطح، وأداء الجزء النهائي.
ما هو التشغيل باستخدام الآلات ذات التحكم الرقمي وما هو الصب؟
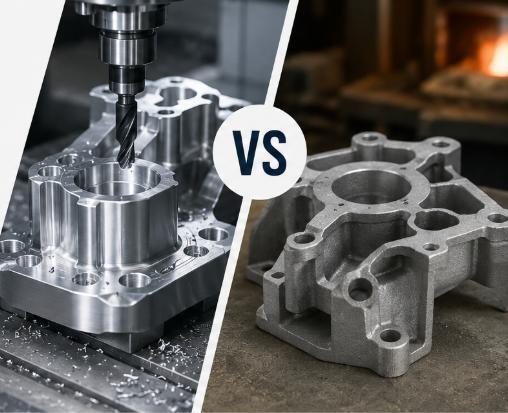
CNC machining و casting كلاهما يمكن أن يُنتج أجزاءً معدنية، لكنهما يحلان مشكلات تصنيع مختلفة. يبدأ التشغيل باستخدام الآلات ذات التحكم الرقمي بمواد أولية صلبة مثل اللوح أو القضيب أو البليت أو القطعة المسبقة التشكيل، ثم يزيل المادة باستخدام أدوات قطع مبرمجة. أما الصب فيبدأ بمعدن منصهر ويُشكّل الجزء داخل قالب أو مكبس. ولا يقتصر الاختيار على أيّ العمليتين "أفضل"، بل يعتمد على حجم الطلب، والتحملات، والهندسة، ومدة التنفيذ، ومتطلبات المتانة، ومستوى الفحص، وكذلك مدى التغييرات التصميمية المتوقعة قبل بدء الإنتاج.
التشغيل باستخدام الآلات ذات التحكم الرقمي ببساطة
التشغيل باستخدام الآلات ذات التحكم الرقمي هو عملية تصنيع طاردة للمادة. يتحكم مسار الأداة الرقمي في عمليات الطحن، والخراطة، والحفر، والتثقيب، والتخريم، والتوسيع، والتشطيب. وبما أن الآلة تقطع مباشرةً وفق برنامج CAD/CAM، فإنها تستطيع إنتاج النماذج الأولية، والأجزاء المخصصة المصنوعة بالآلات ذات التحكم الرقمي، وكذلك الأجزاء ذات الكميات القليلة دون الحاجة إلى قالب مخصص. لهذا السبب غالبًا ما يختار المشترون التشغيل باستخدام الآلات ذات التحكم الرقمي عندما يحتاجون إلى تحقق هندسي سريع، وتحملات ضيقة، وأسطح محكمة الإغلاق، وثقوب دقيقة، أو نسخ تصميمية مختلفة قبل الالتزام بتصنيع قوالب كبيرة الحجم.
الصب بعبارات بسيطة
الصب هو عملية تشكيل. يتم إذابة المعدن، وسكبه أو حقنه داخل قالب، ثم تصلبه ليأخذ شكلًا قريبًا من الشكل النهائي. تتشابه تقنيات الصب بالرمل، والصب الاستثماري، والصب بالضغط، والصب في قوالب دائمة في الأساس، إلا أن تكاليفها، ونوعية السطح، والتحملات، ونطاق الكميات تختلف بينها. ويمكن أن يكون الصب فعالًا جدًا عندما يتطلب تصميم مستقر العديد من الأجزاء المتكررة ذات الأشكال المنحنية، أو الأضلاع، أو البروزات، أو التجاويف، أو التحولات من السمك إلى الرقة، والتي قد تهدر الكثير من المواد إذا تم تصنيعها من مواد صلبة.
التشغيل باستخدام الآلات ذات التحكم الرقمي مقابل الصب: فروق رئيسية في لمحة
تبدأ المقارنة المفيدة بالمتغيرات التجارية والهندسية التي تؤثر فعليًا في اتخاذ القرار. بعض المشترين يقارنون فقط سعر الوحدة، لكن سعر الوحدة قد يكون مضللًا قبل أخذ تكاليف القوالب، ومخاطر الخردة، والفحص، ومراجعة التصميم، وما بعد التشغيل في الاعتبار. الجدول أدناه يقدم مقارنة تصنيعية موجزة بين التشغيل باستخدام الآلات ذات التحكم الرقمي والصب، يعقبه أقسام أكثر تفصيلًا تشرح كيفية تطبيق كل عامل على الأجزاء الفعلية.
مقارنة تصنيعية جنبًا إلى جنب
استخدم هذه الجدول كمرشح أولي، وليس كقاعدة نهائية. فقد تتطلب قطعة برواز بسيطة منخفضة الإنتاج، وعلبة دقيقة، وجسم مضخة عالي الإنتاج إجابات مختلفة، حتى لو كانت مصنوعة من عائلات معدنية متشابهة.
| عامل | CNC Machining | الصب |
| حجم الأنسب | قطعة واحدة إلى أحجام منخفضة أو متوسطة؛ وكذلك إنتاج الجسور | أحجام متوسطة إلى عالية بعد تبرير صنع القوالب |
| تكلفة الأدوات | تكلفة أدوات مخصصة منخفضة؛ وقد لا تزال هناك حاجة إلى أجهزة تثبيت | قد تكون تكلفة القالب، والموتة، والنموذج، والنواة، وإعداد الماكينة كبيرة |
| تغيير التصميم | سريع في تعديل برنامج CAM وإعداد المواد الخام | باهظة التكلفة بعد بناء القالب أو المسبك |
| التحمل | أكثر ملاءمة للثقوب الضيقة، والاستقامة، والخيوط، وأسطح الختم، وأسطح المرجع | تحمل قريب من الشكل النهائي؛ وغالبًا ما تحتاج المناطق الحرجة إلى تشطيب باستخدام التحكم الرقمي بالكمبيوتر |
| تشطيب السطح | تشطيب ميكانيكي متوقع مع عمليات تشطيب اختيارية | يعتمد على طريقة الصب؛ وقد يحتاج إلى التنظيف، أو السفع الرملي، أو التلميع، أو التشغيل الميكانيكي |
| استخدام المواد | إزالة أكبر للمواد والرقائق بالنسبة للأشكال الضخمة | الشكل القريب من الشكل النهائي يقلل الهدر في الأجزاء المعقدة ذات الإنتاج العالي |
| بنود المخاطر | وصول الأداة، الاهتزاز، التشوه، النتوءات، زمن الدورة الطويل | المسامية، الانكماش، الشوائب، الزوائد، حدود الميل، التفاوت الأبعادي |
كيفية قراءة الجدول
إذا كانت قطعتك تحتاج إلى عينات سريعة، وأبعاد دقيقة، ولا توجد حاجة لقالب إنتاج، فإن التشغيل الميكانيكي باستخدام التحكم الرقمي بالكمبيوتر يكون عادةً نقطة البداية الأكثر أمانًا. أما إذا كان تصميم قطعتك قد تجمّد، وكانت هندستها ملائمة للصب، وكان الطلب السنوي مرتفعًا بما يكفي لتعويض تكلفة الأدوات، فقد يقلل الصب من التكلفة الإجمالية. وتُعد المنطقة الرمادية هي الأهم: فالكميات التي تتراوح بين المئات أو بضع آلاف قد تستلزم تقديم عروض أسعار لكلا العمليتين، لأن الهندسة والفحوصات يمكن أن تؤدي إلى تحريك نقطة التعادل بشكل كبير.
التكلفة وحجم الإنتاج: أين تتغير نقطة التعادل
السؤال الأكثر شيوعًا بين التشغيل بالآلات CNC والصب هو التكلفة. الجواب البسيط هو أن التشغيل بالآلات CNC عادةً ما يكون أقل تكلفة مبدئيًا، بينما يمكن أن يكون الصب أقل تكلفة لكل قطعة بعد دفع تكاليف القوالب. أما الإجابة الأكثر فائدة فهي أن نقطة التعادل ليست رقمًا ثابتًا؛ فهي تعتمد على حجم الجزء، وسعر المادة، ووقت التشغيل، وعدد عمليات التجهيز، وتعقيد القالب، والنسبة المتوقعة للقطع المرفوضة، والتشطيب، وما إذا كانت القطعة المصبوبة لا تزال بحاجة إلى تشغيل آلي CNC لاحقًا.
لماذا يكون التشغيل بالآلات CNC غالبًا أرخص للنماذج الأولية والدفعات الصغيرة
بالنسبة للأجزاء ذات الاستخدام الواحد، والنماذج الأولية، والعينات الهندسية، ودورات الإنتاج القصيرة، يتيح التشغيل بالآلات CNC تجنّب تكلفة القوالب التي يتطلبها الصب. يمكن للمصنع البدء من قطع غيار جاهزة، وبرمجة الآلة، وإنشاء التجهيزات إن لزم الأمر، ثم قطع الجزء مباشرةً. وهذا يمنح التشغيل بالآلات CNC ميزة عندما قد يتغير التصميم بعد الاختبارات. فإذا احتاجت النسخة الأولى إلى ضلع أكثر سمكًا، أو ثقب مُحرك، أو خيط جديد، أو تفاوت مختلف، فإن التعديل يتم عادةً في برامج CAD/CAM بدلاً من إعادة تصنيع القالب.
لماذا يمكن للصب أن يحقق الفوز عند الكميات الكبيرة
يمكن للصب إنتاج قطعة قريبة من الشكل النهائي مع استهلاك أقل للمواد الخام. وبمجرد أن تصبح القوالب جاهزة ويستقر العملية، يمكن تشكيل كل قطعة بسرعة مقارنةً بالتشغيل الآلي الذي يتطلب معالجة كل سطح من كتلة صلبة. وهذا أمر ذو قيمة بالنسبة للأجسام المعقدة، والأغلفة، والمراوح، والحوامل، والأشكال الإنشائية التي يؤدي فيها التشغيل الآلي إلى إزالة كمية كبيرة من المواد. ومع ذلك، يجب أن تشمل تكلفة الصب تكاليف القوالب، وعمليات التجربة، والفحص، والمعالجة الحرارية إن لزم الأمر، وتنظيف السطح، والتشغيل الثانوي.
بنود التكلفة الخفية التي يجب أخذها في الاعتبار
يجب أن يشمل المقارنة العادلة للتكاليف تصميم القالب، صيانة الأدوات، هامش التشغيل، نسبة الخردة، تأهيل العملية، الفحص الأبعادي، التشطيب، التعبئة والتغليف، ومخاطر مدة التنفيذ. كما ينبغي أن تتضمن عروض الأسعار الخاصة بالآلات CNC مردود المادة، وقت التجهيز، زمن الدورة، تآكل الأدوات، إزالة الزوائد، وأي تجهيزات خاصة. فالسعر الوحدوي المقدم الأقل ليس دائمًا الأدنى من حيث التكلفة الإجمالية للمشروع إذا فشلت القطعة في الفحص، أو وصلت متأخرة، أو لم تستطع تلبية المتطلبات الوظيفية.
تعقيد التصميم، التفاوتات، والتشطيب السطحي
تُعد الهندسة هي المجال الذي يصبح فيه الخيار أكثر تقنية. فالصب قوي في الأشكال التي يصعب أو يُهدر الكثير من المواد عند إزالتها من الكتلة الصلبة، بينما يمتاز التشغيل بالآلات CNC بالمميزات التي تتطلب مسارات أدوات محكمة ومرجعيات دقيقة. يمكن تصميم قطعة مصبوبة بضلوع، وبروزات، وانتقالات منحنية، وأشكال داخلية، لكن يجب مراعاة تدفق القالب، وزاوية الانزلاق، وخطوط الفصل، وانكماش المادة، وتصميم النواة. أما القطعة المشغولة بالآلات فتتمتع بأسطح دقيقة، لكن الأدوات يجب أن تصل فعليًا إلى تلك المميزات.
قواعد التصميم التي تفضل التشغيل الميكانيكي باستخدام الآلات CNC
غالبًا ما يُفضل التشغيل بالتحكم الرقمي باستخدام الحاسوب عندما تكون القطعة ذات أكوام تحملات ضيقة، وأسطح إحكام مستوية، وثقوب معاكسة عميقة، وثقوب دبوس دقيقة، وفتحات دقيقة، وثقوب ملولبة، بالإضافة إلى علامات تشغيل جمالية. كما أنه يعمل بشكل جيد في حالات تكرار التصميم، إذ يمكن للمهندسين تعديل التفاصيل المحلية دون الحاجة إلى إعادة تصنيع القوالب والأدوات. وإذا سأل العميل عما إذا كان ينبغي صب نموذج أولي واحد من الألومنيوم أم تشغيله، فإن الإجابة غالبًا ما تكون التشغيل، إلا إذا كان النموذج الأولي يهدف تحديدًا إلى التحقق من صحة عملية الصب.
قواعد التصميم التي تفضل الصب
الصب ملائم للأشكال العضوية، والأجسام الكبيرة ذات الانحناءات، والإسكانات المتكررة، والضلوع المدمجة، وكذلك للأجزاء التي يؤدي إزالة نفس الهندسة من كتلة السبيكة إلى تشكّل كميات زائدة من الرقائق. ومع ذلك، يتطلب التصميم الملائم للصب زوايا انحدار، ونصف أقطار واسعة، وسماكات جدران مضبوطة، بالإضافة إلى الانتباه لتدفق المعدن. وقد تؤدي الأقسام السميكة المفاجئة إلى خطر الانكماش أو المسامية، بينما قد لا تمتلئ الأقسام الرقيقة جدًا بشكل موثوق حسب مسار الصب.
التشطيب السطحي وما بعد المعالجة
الأسطح المشغولة أكثر قابلية للتنبؤ، لكنها قد لا تزال تحتاج إلى السفع الرملي، أو الصقل، أو الأنودة، أو الت passivation، أو الطلاء، أو الدهان، وذلك حسب المادة والتطبيق. أما الأسطح المصبوبة فتختلف باختلاف العملية: فصب الرمل يكون عادةً أكثر خشونة، بينما الصب بالضغط يكون أكثر نعومة، ويمكن للصب الاستثماري أن يلتقط تفاصيل أدق. وغالبًا ما تُعالج الأسطح المهمة الخاصة بالتركيب، وتجاويف المحامل، والثقوب الملولبة، وأخاديد الإحكام، وأسطح التحديد، بالتشغيل باستخدام الحاسوب بعد الصب لضمان الدقة الوظيفية.
قوة المواد وموثوقية القطعة
من الأسئلة الشائعة لدى المشترين هو ما إذا كانت الأجزاء المصنوعة باستخدام التصنيع بالتحكم الرقمي (CNC) أقوى من الأجزاء المصبوبة. الإجابة تتطلب دقة؛ فالتصنيع باستخدام CNC لا يجعل المعدن أقوى بشكل سحري، بل يشكّل المادة التي تم اختيارها. فغالبًا ما تتمتع الجزء المصنوع من صفائح مدرفلة أو مواد بثق أو قضبان أو قطع مسبوكة بخصائص أكثر قابلية للتنبؤ مقارنةً بالجزء المصبوب المماثل، لأن المادة الأولية قد تمت معالجتها ضمن ظروف مضبوطة. ويمكن أن يكون الجزء المصبوب قويًا وموثوقًا أيضًا، لكن ذلك يعتمد بشكل كبير على السبيكة المستخدمة، وطريقة الصب، وتصميم نظام التغذية، والمعالجة الحرارية، والفحص.
لماذا تبدو الأجزاء المصنوعة من المواد الخام غالبًا أكثر موثوقية
عادةً ما تتميز المواد المدرفلة بخصائص ميكانيكية أكثر اتساقًا، وعيوب داخلية أقل، وخيارات شهادات مادة أكثر وضوحًا. بالنسبة للمكونات الحاملة للأحمال، وأجزاء الحركة الدقيقة، والتصميمات الحساسة للتعب، فإن هذه القابلية للتنبؤ تُعد أمرًا مهمًا. كما أن السطح المُشَكَّل بالماكينة يمكن أن يقلل من مصادر زيادة الإجهاد عند إزالة النتوءات وضبط الحواف. ومع ذلك، قد يؤدي التصنيع السيئ إلى مشكلات مثل الزوايا الحادة، وآثار الأدوات في الاتجاه الخاطئ، وتحرر الإجهادات المتبقية، أو التشوه في الأجزاء الرقيقة.
القوة هي نتيجة نظامية
تعتمد القوة على اختيار السبيكة، والمعالجة الحرارية، وبنية الحبيبات، والشكل الهندسي، وحالة السطح، وحساسية الشقوق، واتجاه التحميل، وكذلك الفحص. وقد يتفوق صبٌ مصمم جيدًا وبأبعاد نصف قطرية مناسبة وسماكات مقطع كافية على جزء مصنوع بدقة ولكن بتصميم سيئ. والسؤال الأفضل ليس «أي عملية أقوى؟»، بل «أي عملية تستطيع تحقيق القوة المطلوبة، وعمر التعب، والأدلة على الجودة، وذلك ضمن التكلفة والحجم المستهدفين؟»
مخاوف الموثوقية في الأجزاء المصبوبة
قد تتأثر الأجزاء المصبوبة بالمسامية، والانكماش، والشوائب، والغلق البارد، والبروزات، والتغير المحلي في البنية المجهرية. وهذه المخاطر لا تجعل الصب غير مناسب، بل تتطلب فقط ضبط العملية والفحص. بالنسبة للأجزاء الحرجة، قد يستخدم المصنعون اختبار الضغط، والفحص بالمواد الملونة، والفحص بالأشعة السينية، وفحوصات الصلادة، وتقارير الأبعاد، بالإضافة إلى التحقق من هامش التشغيل الآلي. وإذا أدّى التشغيل اللاحق إلى كشف مسامية مخفية على سطح محكم الإغلاق، فقد يفشل الجزء حتى لو بدا الصب الخام مقبولًا.
كيفية تقليل مخاطر الصب
يستخدم التصميم الجيد للصب سمكًا موحدًا للجدار، وحوافًا مستديرة واسعة، وبوابات ورافعات مخططة بعناية، وهامشًا كافيًا للتشغيل الآلي، وتوقعات واقعية للتحملات. ويجب على المشترين تحديد المناطق ذات الأهمية الوظيفية بوضوح. فإذا كان السطح يجب أن يحقق إحكامًا، أو يدور، أو يحدد موقعًا، أو يحمل أحمالًا دقيقة، فينبغي وضع علامة عليه على الرسم كسطح مُشَكَّل بالماكينة بدلاً من افتراض أن السطح المصبوب سيؤدي نفس وظيفة المرجع المُشَكَّل.
قابلية التصنيع باستخدام CNC: الأجزاء المصنوعة من البليت مقابل الأجزاء المصبوبة
نظرًا لأن العديد من المسبوكات الإنتاجية لا تزال بحاجة إلى التشغيل بالماكينات ذات التحكم الرقمي، فلا يكفي مقارنة "التشغيل بالماكينات ذات التحكم الرقمي" و"المصبوبات" كعالمين منفصلين. هناك سيناريوهان للتشغيل: تشغيل الجزء الكامل من الكتلة الخام، أو تشغيل ميزات مختارة على المصبوب. وتختلف قابلية التشغيل، وطرق التثبيت، وتآكل الأدوات، ومخاطر الجودة بين هذين السيناريوين. ويكتسب هذا القسم أهمية خاصة للمشترين الذين يخططون لصب الشكل الخام ثم تشغيل الثقوب والخيوط ومسطحات المرجع وأسطح الختم.
التشغيل من الكتلة أو اللوح
عند تشغيل جزء من الكتلة الخام، يتحكم ورشة الماكينات ذات التحكم الرقمي منذ البداية في حجم المادة الخام، وطرق تثبيتها، ومسطحات المرجع، واستراتيجية مسار الأداة. وعادةً ما يكون سلوك المادة أكثر قابلية للتنبؤ، مما يدعم تحقيق التحملات الضيقة ونهاية السطح المستقرة. لكن الجانب السلبي يتمثل في هدر المواد وطول زمن الدورة. وقد تتطلب الجيوب العميقة والتجاويف الكبيرة والأشكال المنحنية الضخمة عمليات تخشين واسعة النطاق، وعدة إعدادات، وساعات طويلة من التشغيل.
مزايا التشغيل الميكانيكي من كتل صلبة
يمكن أن يكون التشغيل من الكتلة الصلبة الخيار الأمثل للنماذج الأولية، والأجزاء الدقيقة منخفضة الكميات، والتجهيزات، ومشتتات الحرارة، ولوحات التثبيت، والمشعبات، وكذلك الهياكل المعقدة التي تحتوي على العديد من الميزات الدقيقة. فهو يقلل من الالتزام بالأدوات ويتيح إجراء مراجعات هندسية سريعة. ولتحسين قابلية التشغيل، ينبغي للمصممين استخدام أنصاف أقطار قياسية، وتجنب التحملات الضيقة غير الضرورية، وتوفير مرجعيات واضحة للمرجع، وتحديد نهاية السطح فقط حيث تتطلب الوظيفة ذلك.
معالجة القطع المصبوبة
معالجة المسبوكات تختلف لأن القطعة الخام قد تختلف من جزء لآخر. فقد تحتوي المسبوكة على زاوية انحدار، عدم توافق بين أسطح الفصل، قشور سطحية، تفاوت محلي في الصلادة، وتحركات في الأبعاد نتيجة التبريد. يجب أن تُحدد الأدوات موضع المسبوكة الخشنة بشكل ثابت دون الإفراط في تقييدها. كما ينبغي أن تتضمن برامج التشغيل بالتحكم الرقمي مساحة كافية لتنظيف المناطق الحرجة، إلا أن زيادة هذه المساحة تؤدي إلى طول زمن الدورة وقد تكشف عن عيوب داخلية.
قضايا عملية في معالجة القطع الخام المسبوكة
تشمل المشكلات الشائعة عدم اتساق هامش المادة المتبقية، وجود طبقات سطحية كاشطة، قطع متقطع، تآكل الأدوات، ظهور المسامية أثناء التشطيب، وصعوبة تحديد نقاط مرجعية موثوقة. الحل يكمن في تصميم وسادات مرجعية خاصة بالمسبوكات، وتحديد هامش المعالجة، وتحديد نقاط الفحص قبل وبعد التشغيل، مع إبعاد الأسطح الحرجة عن الأجزاء السميكة عالية المخاطر إن أمكن. باختصار، يمكن لتشغيل الآلات بالتحكم الرقمي أن يجعل الأجزاء المسبوكة صالحة للاستخدام، لكنه لا يستطيع إزالة عيوب تصميم المسبوكات بشكل كامل.
اختيار المواد لتشغيل الآلات بالتحكم الرقمي وللمسبوكات
يجب أن يسبق اختيار المادة اختيار العملية. فبعض السبائك ممتازة لتشغيل الآلات بالتحكم الرقمي، لكنها ليست مثالية لطرق الصب الشائعة. بينما تم تطوير سبائك أخرى خصيصًا للصب، وقد لا تتطابق مباشرة مع درجات السبائك المشغولة. وكثيرًا ما يقع المشترون في خطأ الافتراض بأن اسم المادة نفسه يعني نفس الأداء في العمليتين. فالواقع أن التركيب الكيميائي، حالة التلدين، المعالجة الحرارية، والبنية المجهرية قد تختلف بين الشكل المسبوك والمشغول.
مواد التشغيل الميكانيكي الشائعة
يمكن لتشغيل الآلات بالتحكم الرقمي التعامل مع سبائك الألومنيوم، والفولاذ المقاوم للصدأ، والفولاذ السبيكي، والفولاذ الكربوني، وسبائك التيتانيوم، وسبائك النحاس، واللدائن الهندسية، والمواد المركبة، وذلك حسب قدرة الماكينة والأدوات المستخدمة. يُعتبر الألومنيوم 6061 و7075 شائعين لتصنيع النماذج الأولية الدقيقة والأجزاء الإنشائية. أما الفولاذ المقاوم للصدأ فيُستخدم حيث تكون مقاومة التآكل أمرًا مهمًا. وتُختار سبائك التيتانيوم للحصول على نسبة عالية من القوة إلى الوزن ومقاومة التآكل، لكنها تتطلب ضوابط دقيقة للحرارة واستراتيجيات خاصة بالأدوات.
دليل اختيار المواد للتشغيل الميكانيكي
للتسهيل في التشغيل والتوازن في الخصائص، غالبًا ما يكون الألومنيوم 6061 نقطة انطلاق عملية. وللحصول على أجزاء ألومنيوم ذات قوة أعلى، يمكن اختيار 7075 عند إدارة قيود التآكل والتشكيل. ولتحقيق مقاومة التآكل، تُستخدم درجات الفولاذ المقاوم للصدأ مثل 304 أو 316. أما للأجزاء عالية الأداء الحساسة للوزن، فقد يكون التيتانيوم مناسبًا، لكن يجب مراعاة التكلفة وقابلية التشغيل منذ البداية.
مواد الصب الشائعة
تستخدم عمليات الصب عادةً سبائك الألمنيوم، وسبائك الزنك، وسبائك المغنيسيوم، والفولاذ المقاوم للصدأ المصبوب، والمسبوكات الفولاذية الكربونية، والحديد الدكتايل، والحديد الرمادي، وسبائك الصب القائمة على النحاس. يعتمد اختيار المادة المناسبة على طريقة الصب، ودرجة حرارة الصهر، وقابلية الانسياب، وسلوك الانكماش، والمتطلبات الميكانيكية، واحتياجات التشطيب. غالبًا ما يرتبط الصب بالضغط بسبائك غير حديدية، بينما يمكن لعملية الصب بالرمل التعامل مع نطاق أوسع من المعادن وأشكال أكبر.
لا تفرض استخدام درجة مصنوعة من السحب في قرار الصب
إذا كانت المخططات تدعو إلى استخدام درجة مصنوعة من السحب، لكن المورد يقترح بديلًا مصبوبًا مكافئًا، فيجب على فريق الهندسة مراجعة الخواص الميكانيكية، وسلوك التآكل، والمعالجة الحرارية، ومتطلبات الفحص. قد تكون سبيكة «مماثلة» مقبولة لغطاء أو حامل أو غلاف، لكنها لا تصلح لمكوّن حاسم من ناحية التعب أو معرض لحمل دقيق. يجب دائمًا تحديد متطلبات الأداء، وليس مجرد اسم المادة.
| سؤال المادة | ما الذي يجب التحقق منه قبل الاختيار |
| هل يمكن صب السبيكة الدقيقة؟ | تأكد من توفر سبيكة الصب، ومن تناسب المعالجة الحرارية والمواصفات |
| هل يمكن تشغيل السبيكة الدقيقة آليًا؟ | تأكد من تآكل الأدوات، وخطر التشوه، والتحكم في القطع، ومتطلبات التشطيب |
| هل تحمل القطعة حملاً؟ | راجع مقاومة الخضوع، وسلوك التعب، والعيوب، ومعامل الأمان |
| هل تحتاج إلى إحكام الغلق؟ | خطط لتجهيز أسطح الإحكام الميكانيكية وإجراء اختبارات التسرب عند الحاجة |
| هل تحتاج إلى مقاومة للتآكل؟ | تحقق من السبيكة، والمعالجة السطحية، والبيئة، والتوافق الجلفاني |
متى ينبغي اختيار التشغيل بالماكينات ذات التحكم الرقمي؟
اختر التشغيل بالماكينات ذات التحكم الرقمي (CNC) عندما تكون السرعة، والدقة، والقدرة على التنبؤ بالمادة، ومرونة التصميم أكثر أهمية من أقل سعر ممكن للوحدة في الإنتاج الكبير. وهذا شائع بالنسبة للنماذج الأولية، والأجزاء المخصصة المصنوعة باستخدام CNC، والإنتاج قصير المدى، والأدوات المساعدة، والتركيبات، والأغلفة الدقيقة، ومكونات الاختبار، والأجزاء التي تحتوي على العديد من الوصلات الدقيقة. كما أن التشغيل بالماكينات ذات التحكم الرقمي مفيد أيضًا عندما تحتاج إلى التحقق من صحة وظيفة التصميم قبل إنشاء أدوات الصب.
ظروف المشروع الأنسب
عادةً ما يكون التشغيل بالماكينات ذات التحكم الرقمي الخيار الأفضل عندما تكون الكميات منخفضة، أو عندما لا يكون التصميم محددًا بشكل نهائي، أو عند وجود تفاوتات دقيقة، أو إذا كان الجزء يحتوي على العديد من الثقوب والخيوط والجيوب والفتحات وأسطح المرجع. كما أنه مناسب أيضًا عندما يحتاج العميل إلى خصائص المواد الموثقة أو يريد مقارنة عدة نسخ تصميمية بسرعة. وفي العديد من دورات تطوير المنتجات، تقوم الفرق بتصنيع النسخ الأولى، واختبار التصميم، ولا تفكر في الصب للإنتاج إلا لاحقًا.
أمثلة جيدة على التشغيل الميكانيكي باستخدام الآلات CNC
تشمل الأمثلة النماذج الأولية المصنوعة من الألمنيوم، والأقواس الفولاذية المقاومة للصدأ، وكتل التثبيت الدقيقة، وأجسام الصمامات ذات المنافذ الدقيقة، والأغلفة الإلكترونية، ومكونات الروبوتات، وتجهيزات الاختبار، وحوامل المكونات البصرية، بالإضافة إلى الأجزاء المعدنية النهائية ذات الكميات القليلة. كما أن التشغيل بالماكينات ذات التحكم الرقمي فعال أيضًا عندما يكون الجزء بسيطًا بما يكفي ليتم تصنيعه بكفاءة باستخدام ثلاث محاور أو أربع محاور، أو عندما يؤدي التشغيل بخمسة محاور إلى تقليل عدد عمليات التحضير للأسطح المعقدة.
متى قد لا يكون التشغيل الميكانيكي باستخدام الآلات CNC مثالياً
يصبح التشغيل بالماكينات ذات التحكم الرقمي أقل جاذبية عندما يكون الجزء ذو جسم مجوف كبير، ونسبة إزالة المادة عالية، وتوجد تفاوتات غير حرجة وواسعة، بالإضافة إلى طلب سنوي مرتفع جدًا. فإذا تحول معظم كتلة المادة الخام إلى رقائق، فقد تهيمن تكلفة المواد الخام ووقت التشغيل على التكلفة الإجمالية. كما قد تتشوه الأجزاء الكبيرة ذات الجدران الرقيقة بعد التشغيل إذا لم يتم التخطيط لتخفيض الإجهاد ولإستراتيجية التثبيت.
كيفية جعل التشغيل بالماكينات ذات التحكم الرقمي أكثر فعالية من حيث التكلفة
قلل التفاوتات الدقيقة غير الضرورية، واستخدم مقاسات أدوات قياسية، واسمح بنصف قطر داخلي، وتجنب عمق الجيب الزائد، ودمج عمليات التحضير، وقم بوضع علامات فقط على الأسطح الوظيفية التي تتطلب تشطيبًا دقيقًا. وقدم رسمًا كاملًا يتضمن مرجعيات المرجع وأبعادًا حاسمة. فالرسم الواضح يمنع الإفراط في التشغيل ويساعد المورد على تقديم عرض سعر للجزء بناءً على المتطلبات الفعلية وليس على الافتراضات.
متى ينبغي اختيار الصب؟
اختر الصب عندما يكون التصميم مستقرًا، والكمية المطلوبة تبرر صنع القوالب، وتستفيد الهندسة من التشكيل شبه النهائي. وقد يكون الصب الخيار الأفضل على المدى الطويل للإسكانات المتكررة، والأجسام الإنشائية، والأشكال المنحنية، والأجزاء التي تتعامل مع السوائل، والأشكال ذات الأضلاع أو البروزات المدمجة. وهو مفيد بشكل خاص عندما يؤدي التشغيل من كتلة صلبة إلى إزالة كمية كبيرة جدًا من المادة أو يتطلب وقتًا طويلًا جدًا للدورة.
ظروف المشروع الأنسب
غالبًا ما يكون الصب مناسبًا عندما تكون متطلبات التفاوت في معظم المناطق معتدلة، لكن يمكن بعد ذلك إجراء التشغيل بالماكينات ذات التحكم الرقمي على بعض الميزات الحرجة. كما يناسب برامج الإنتاج التي يتم فيها طلب نفس الشكل الهندسي مرارًا وتكرارًا، مع احتمال ضئيل لإجراء تعديلات على التصميم. وقبل اختيار الصب، تأكد من الطلب السنوي، وميزانية القوالب، وطريقة الصب، وهامش التشغيل، وخطة الفحص، والمعايير الجمالية المقبولة.
أمثلة جيدة للصب
تشمل الأمثلة المناسبة غلافات المضخات، وغلافات التروس، وأجسام الصمامات، وأغطية الضواغط، والأقواس ذات الأضلاع، وغلافات المحركات، والمراوح، وكذلك الأجسام المعدنية المعقدة التي يقلل فيها الشكل القريب من الشكل النهائي هدر المواد. بالنسبة لهذه الأجزاء، يمكن للصب أن يشكّل الشكل الأساسي، بينما تكمل التشطيبات باستخدام الآلات ذات التحكم الرقمي الواجهات الوظيفية. فالجزء النهائي لا يكون مجرد مصبوب أو مشغول؛ بل غالبًا ما يكون مزيجًا محكمًا بين الاثنين.
متى قد لا يكون الصب مثالياً
قد يكون الصب خيارًا غير مناسب للمشاريع لمرة واحدة، أو للتصميمات غير المستقرة، أو عند وجود تفاوتات ضيقة جدًا على العديد من الأسطح، أو في الدفعات الصغيرة جدًا، أو للأجزاء التي لا يمكن تحمل العيوب الداخلية فيها. كما قد يصبح الأمر صعبًا عندما يفتقر التصميم إلى زاوية الانحدار، أو يحتوي على انتقالات حادة في الجدران، أو يتطلب أسطحًا دقيقة مباشرةً من القالب. وقد تكون تغييرات الأدوات بطيئة ومكلفة، لذا فإن مراجعة التصميم قبل إعداد الأدوات أمر بالغ الأهمية.
كيف نجعل عملية الصب أكثر نجاحًا
أضف زوايا انحدار، واستخدم حواف دائرية واسعة، وتحكم في سماكة الجدران، وتجنب الأقسام الثقيلة المعزولة، وفصل الأسطح المصبوبة عن الأسطح الوظيفية المشغولة باستخدام الآلات ذات التحكم الرقمي في الرسم الهندسي. حدّد مساحة الإضافات اللازمة للتشغيل ومتطلبات الفحص مبكرًا. وإذا كان الجزء يجب أن يكون محكمًا ضد الضغط أو مقاومًا للإجهاد المتكرر، فناقش معايير الاختبار والقبول قبل بدء الإنتاج وليس بعد تسليم الدفعة الأولى.
الخاتمة
عادةً ما تكون تقنية التشغيل بالتحكم الرقمي CNC الخيار الأفضل للنماذج الأولية، والتحملات الضيقة، والإنتاج منخفض الكمية، وللتصميمات التي قد تتغير. أما الصب فهو أكثر قوة كاستراتيجية إنتاج عندما تكون الهندسة ثابتة، والكمية مرتفعة، ويشكل الشكل القريب من الشكل النهائي تقليلًا لمقدار الهدر في المواد. بالنسبة لكثير من الأجزاء الصناعية، فإن الحل الأمثل لا يكمن في عملية واحدة فقط: صب الشكل الخام، ثم تشغيله بالتحكم الرقمي CNC على الأسطح الحرجة. إن القرار الصحيح يعتمد على التكلفة الإجمالية للمشروع، والمخاطر الوظيفية، ومتطلبات المواد، وحجم الإنتاج، وليس على السعر الوحدوي وحده.
مبدأ الاختيار النهائي
اختر العملية التي تلبي المتطلبات الوظيفية بأقل مخاطرة إجمالية.
قاعدة سريعة
النماذج الأولية والدقة أولاً: التشغيل بالتحكم الرقمي CNC. الشكل القريب من الشكل النهائي المستقر وبكميات كبيرة: الصب بالإضافة إلى التشطيب بالتحكم الرقمي CNC حيث يلزم ذلك.
الأسئلة الشائعة
الأسئلة التالية تعكس الاهتمامات العملية التي غالبًا ما يطرحها المشترون عند مقارنة التشغيل بالتحكم الرقمي CNC بالصب. وهي تركز على قرارات المشروع بدلاً من التعريفات النظرية، لأن المسار التصنيعي الصحيح يعتمد على التحملات، والكمية، والهندسة، والمخاطر.
هل التشغيل الميكانيكي باستخدام الآلات CNC أقوى من الصب؟
ليس تلقائيًا. التشغيل بالتحكم الرقمي CNC يشكّل المادة الخام المختارة؛ أما القوة فتتأتى من المادة، والمعالجة الحرارية، والهندسة، وحالة السطح. عادةً ما يكون المعدن المشغول بشكل أفضل أكثر قابلية للتنبؤ، بينما يمكن للصب المُدار أن يفي بالمتطلبات الصعبة أيضًا.
هل الصب أرخص من التشغيل الميكانيكي باستخدام الآلات CNC؟
يمكن أن يكون الصب أقل تكلفة عند الكميات الكبيرة بعد دفع تكاليف القوالب. أما التشغيل بالتحكم الرقمي CNC فغالبًا ما يكون أقل تكلفة للنماذج الأولية والإنتاج منخفض الكمية، لأنه يوفّر تكلفة القوالب ويدعم تغييرات التصميم.
هل يمكن تشغيل الأجزاء المصبوبة آليًا؟
نعم. كثير من الأجزاء المصبوبة تخضع لتشغيل بالتحكم الرقمي CNC في المناطق الحرجة مثل الثقوب، والخيوط، ومقاعد المحامل، وأسطح الختم، ووسادات المرجع. هذا المسار الهجين شائع للأجزاء المعدنية الوظيفية.
هل ينبغي أن أصب أم أشغّل قطعة ألمنيوم واحدة؟
بالنسبة لقطعة معدنية واحدة، عادةً ما يكون التشغيل بالتحكم الرقمي CNC هو الخيار العملي، إلا إذا كان الهدف تحديدًا اختبار عملية الصب. فصب قطعة واحدة غالبًا ما يحمل تكاليف عالية جدًا للقوالب وإعداد الماكينة.
ما هي أفضل عملية للتحملات الضيقة؟
عادةً ما يكون التشغيل بالتحكم الرقمي CNC أفضل للتحملات الضيقة والميزات الدقيقة. يمكن للصب إنشاء الشكل العام، لكن يجب تنفيذ التشطيب على المناطق ذات التحملات الحرجة باستخدام التشغيل بالتحكم الرقمي CNC.
ما هي أكبر المخاطر عند تشغيل قطعة مصبوبة؟
أكبر المخاطر تتمثل في عدم انتظام هامش المادة الخام، وخشونة أسطح التثبيت، وتباين الصلادة المحلية، وظهور المسامية أثناء التشغيل. تصميم الصب الجيد وتحديد نقاط مرجعية واضحة للتشغيل يقللان من هذه المخاطر.