
CNC-Bearbeitung und Gießen sind zwei gängige Verfahren zur Herstellung von Metall- und Kunststoffteilen, lösen jedoch unterschiedliche Fertigungsprobleme. Die CNC-Bearbeitung entfernt Material aus einem massiven Block, um hohe Präzision, enge Toleranzen und flexible Designänderungen zu erreichen. Beim Gießen werden Teile durch Eingießen geschmolzenen Materials in eine Form hergestellt, was es für komplexe Geometrien und eine höhere Stückzahl geeignet macht. Das Verständnis ihrer Unterschiede hilft Ingenieuren, das richtige Verfahren hinsichtlich Kosten, Festigkeit, Lieferzeit, Oberflächengüte und Endteilperformance auszuwählen.
Was ist CNC-Bearbeitung und was ist Gießen?
CNC machining und casting Beide Verfahren können Metallteile herstellen, lösen jedoch unterschiedliche Fertigungsprobleme. Bei der CNC-Bearbeitung wird von einem massiven Rohling wie Platte, Stange, Billet oder einem vorgeformten Blank ausgegangen und Material mit programmierten Schneidwerkzeugen abgetragen. Beim Gießen beginnt man mit flüssigem Metall, das im Inneren einer Form oder eines Werkzeugs zum Teil erstarrt. Die Entscheidung hängt nicht allein davon ab, welches Verfahren „besser“ ist; sie hängt vielmehr von Auftragsvolumen, Toleranzen, Geometrie, Lieferzeit, Festigkeitsanforderungen, Prüfstandards sowie dem Umfang möglicher Designänderungen vor Produktionsbeginn ab.
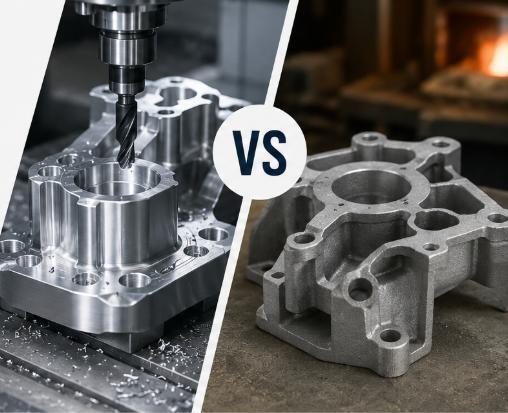
CNC-Bearbeitung in einfachen Worten
Die CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren. Ein digitaler Werkzeugpfad steuert Fräs-, Dreh-, Bohr-, Reib-, Gewindeschneid-, Ausbohr- und Nachbearbeitungsoperationen. Da die Maschine direkt auf Grundlage eines CAD/CAM-Programms arbeitet, lassen sich Prototypen, kundenspezifische CNC-gefertigte Teile sowie Kleinserienteile ohne spezielle Form herstellen. Daher entscheiden sich Käufer häufig für die CNC-Bearbeitung, wenn sie schnelle ingenieurtechnische Validierungen, enge Toleranzen, glatte Dichtflächen, präzise Bohrungen oder verschiedene Designvarianten benötigen, bevor sie sich auf eine großvolumige Werkzeugherstellung festlegen.
Gießen in einfachen Worten
Gießen ist ein Umformverfahren. Metall wird geschmolzen, in eine Form gegossen oder eingespritzt und anschließend zu einer nahezu fertigen Form erstarrt. Sandguss, Feinguss, Druckguss und Kokillenguss beruhen alle auf derselben grundlegenden Logik, unterscheiden sich jedoch hinsichtlich Kosten, Oberflächengüte, Toleranzen und Produktionsmengen. Gießen kann besonders effizient sein, wenn ein stabiles Design viele identische Teile mit gekrümmten Formen, Rippen, Noppen, Hohlräumen oder Übergängen von dick zu dünn erfordert – Bereiche, die bei der Bearbeitung aus massivem Rohmaterial zu viel Materialverschnitt verursachen würden.
CNC-Bearbeitung vs. Gießen: Wichtige Unterschiede auf einen Blick
Ein sinnvoller Vergleich beginnt mit den betrieblichen und ingenieurtechnischen Variablen, die die Entscheidung tatsächlich beeinflussen. Manche Käufer vergleichen lediglich den Stückpreis, doch dieser kann irreführend sein, wenn Faktoren wie Werkzeugkosten, Ausschussrisiko, Inspektion, Designüberarbeitung und Nachbearbeitung nicht berücksichtigt werden. Die nachstehende Tabelle bietet einen kompakten Fertigungsvergleich zwischen CNC-Bearbeitung und Gießen, gefolgt von ausführlicheren Abschnitten, die erläutern, wie jeder einzelne Faktor auf reale Bauteile angewendet wird.
Vergleich der Fertigungsideen nebeneinander
Verwenden Sie diese Tabelle als frühen Filter, nicht als endgültige Regel. Ein einfacher Niedrigvolumen‑Winkel, ein Präzisionsgehäuse und ein Hochvolumen‑Pumpenkörper können jeweils unterschiedliche Lösungen erfordern, selbst wenn sie aus ähnlichen Metallgruppen gefertigt sind.
| Faktor | CNC Machining | Gießen |
| Best-fit-Volumen | 1 Stück bis zu niedrigen oder mittleren Stückzahlen; auch für die Prototypenfertigung | Mittlere bis hohe Stückzahlen, sobald sich die Werkzeugkosten rechtfertigen |
| Werkzeugkosten | Niedrige Kosten für spezielle Werkzeuge; Fixiermittel können dennoch erforderlich sein | Form-, Stanz-, Modell-, Kern- und Rüstkosten können erheblich sein |
| Konstruktionsänderung | Schnelle Anpassung des CAM‑Programms und der Spannvorrichtung | Teuer nach dem Bau der Form oder des Werkzeugs |
| Toleranz | Besser geeignet für enge Bohrungen, Ebenheit, Gewinde, Dichtflächen und Bezugsflächen | Nahezu netto‑Toleranzen; kritische Bereiche benötigen häufig CNC‑Nachbearbeitung |
| Oberflächenbeschaffenheit | Vorhersehbare bearbeitete Oberfläche mit optionaler Nachbearbeitung | Hängt vom Gießverfahren ab; ggf. Reinigung, Strahlen, Polieren oder mechanische Bearbeitung nötig |
| Materialverbrauch | Größere Materialabträge und mehr Späne bei voluminösen Formen | Nahezu netto‑Form reduziert Abfall bei komplexen Teilen in hohen Stückzahlen |
| Risikopunkte | Zugang zum Werkzeug, Schwingungen, Verformungen, Grate, lange Zykluszeit | Porosität, Schwindung, Einschlüsse, Gratbildung, Entformungs‑Grenzwerte, Maßabweichungen |
So lesen Sie die Tabelle
Wenn Ihr Bauteil schnelle Muster, enge Maße und keine Produktionsform benötigt, ist die CNC‑Bearbeitung in der Regel der sicherere Ausgangspunkt. Ist das Bauteildesign bereits festgelegt, die Geometrie gießfreundlich und die jährliche Nachfrage hoch genug, um die Werkzeugkosten zu amortisieren, kann das Gießen die Gesamtkosten senken. Die Grauzone ist dabei am wichtigsten: Bei Stückzahlen im Bereich von Hunderten bis wenigen Tausend sollten oft Angebote für beide Verfahren eingeholt werden, da Geometrie und Prüfanforderungen den Break‑Even‑Punkt erheblich verschieben können.
Kosten und Produktionsmenge: Wo sich der Break‑Even‑Punkt verschiebt
Die häufigste Frage bei der CNC-Bearbeitung im Vergleich zum Gießen ist die Kostenfrage. Die einfache Antwort lautet, dass die CNC-Bearbeitung in der Regel geringere Anfangskosten verursacht, während das Gießen nach Abschluss der Werkzeugkosten pro Einzelteil niedrigere Kosten aufweisen kann. Die sinnvollere Antwort ist, dass der Break-even-Punkt kein fester Wert ist. Er hängt ab von der Teilegröße, dem Materialpreis, der Bearbeitungszeit, der Anzahl der Rüstvorgänge, der Komplexität der Form, der erwarteten Ausschussrate, der Oberflächenbearbeitung sowie davon, ob das gegossene Teil anschließend noch einer CNC-Bearbeitung unterzogen werden muss.
Warum die CNC-Bearbeitung für Prototypen und Kleinserien oft kostengünstiger ist
Bei Einzelteilen, Prototypen, technischen Mustern und kurzen Produktionsläufen erspart die CNC-Bearbeitung die Formkosten, die beim Gießen anfallen. Ein Hersteller kann direkt mit geeignetem Rohmaterial beginnen, die Maschine programmieren, bei Bedarf Spannvorrichtungen anfertigen und das Teil direkt bearbeiten. Dies verschafft der CNC-Bearbeitung einen Vorteil, wenn sich das Design nach den Tests noch ändern sollte. Benötigt die erste Version eine dickere Verstärkungsrippe, ein versetztes Loch, ein neues Gewinde oder eine andere Toleranz, lässt sich diese Änderung meistens im CAD/CAM-System umsetzen, statt eine neue Form neu anzufertigen.
Warum Gießen bei hohen Stückzahlen gewinnen kann
Das Gießen kann nahezu fertige Teile mit geringerem Materialabtrag produzieren. Sobald die Werkzeuge fertig sind und der Prozess stabil läuft, lassen sich einzelne Teile im Vergleich zur vollständigen Bearbeitung jeder Oberfläche aus massivem Rohmaterial schnell herstellen. Dies ist besonders vorteilhaft bei komplexen Gehäusen, Gehäuseteilen, Laufrädern, Halterungen und strukturellen Formen, bei denen durch die CNC-Bearbeitung große Mengen an Material entfernt würden. Allerdings müssen in die Gießkosten auch die Werkzeugkosten, Probelaufzeiten, Prüfungen, gegebenenfalls Wärmebehandlungen, Oberflächenreinigung sowie nachträgliche Bearbeitungsschritte eingerechnet werden.
Versteckte Kostenfaktoren, die berücksichtigt werden sollten
Ein fairer Kostenvergleich sollte die Formkonstruktion, die Wartung der Werkzeuge, den Bearbeitungszuschlag, die Ausschussquote, die Prozessqualifizierung, die Maßprüfung, die Oberflächenbearbeitung, die Verpackung sowie das Risiko der Lieferzeit berücksichtigen. Bei CNC-Angeboten sind außerdem der Materialausnutzungsgrad, die Rüstzeit, die Zykluszeit, der Werkzeugverschleiß, das Entgraten sowie etwaige Sondervorrichtungen einzubeziehen. Der angegebene billigste Stückpreis ist nicht immer gleichbedeutend mit den insgesamt niedrigsten Projektkosten, falls das Teil bei der Prüfung ausfällt, zu spät geliefert wird oder die funktionalen Anforderungen nicht erfüllt.
Konstruktionskomplexität, Toleranzen und Oberflächenbeschaffenheit
Bei der Geometrie wird die Entscheidung zunehmend technischer. Das Gießen eignet sich besonders für Formen, die aus massivem Rohmaterial nur schwer oder mit großem Materialabtrag zu bearbeiten wären, während die CNC-Bearbeitung ideal ist für Merkmale, die präzise Werkzeugpfade und genaue Bezugsebenen erfordern. Ein gegossenes Teil kann mit Rippen, Noppen, gekrümmten Übergängen und inneren Formen konstruiert werden, muss jedoch die Fließrichtung der Formmasse, den Entformungswinkel, die Trennlinien, die Schrumpfung sowie die Kernkonstruktion beachten. Ein bearbeitetes Teil kann präzise Oberflächen aufweisen, doch müssen die Werkzeuge die jeweiligen Merkmale physisch erreichen.
Konstruktionsregeln, die CNC-Bearbeitung begünstigen
Die CNC‑Bearbeitung wird häufig bevorzugt, wenn das Bauteil enge Toleranzstapel, flache Dichtflächen, tiefe Konterbohrungen, präzise Passlochbohrungen, exakte Nutungen, Gewindelöcher sowie ansprechende Bearbeitungsspuren aufweist. Zudem eignet sie sich gut für Design‑Iterationen, da Ingenieure lokale Details anpassen können, ohne neue Werkzeuge anzufertigen. Fragt ein Kunde, ob ein einzelner Aluminiumprototyp gegossen oder bearbeitet werden soll, lautet die Antwort meistens „Bearbeitung“, es sei denn, der Prototyp muss explizit ein Gießverfahren validieren.
Konstruktionsregeln, die das Gießen begünstigen
Das Gießen ist besonders attraktiv für organische Formen, große gekrümmte Körper, wiederholte Gehäuse, integrierte Rippen sowie Teile, bei denen das Herausarbeiten derselben Geometrie aus dem Rohling zu übermäßigem Spanabtrag führen würde. Allerdings erfordert eine gießfreundliche Konstruktion Entformungswinkel, großzügige Radien, kontrollierte Wandstärken sowie sorgfältige Beachtung des Metallflusses. Plötzliche Dickstellen können Schwindungs‑ oder Porositätsrisiken bergen, und sehr dünne Bereiche lassen sich je nach Gießverfahren unter Umständen nicht zuverlässig füllen.
Oberflächengüte und Nachbearbeitung
Bearbeitete Oberflächen sind besser vorhersehbar, müssen jedoch je nach Material und Anwendung dennoch geschliffen, poliert, eloxiert, passiviert, beschichtet oder lackiert werden. Gussoberflächen variieren je nach Verfahren: Sandguss ist in der Regel rauer, Druckguss glatter, und im Feinguss lassen sich feinere Details abbilden. Kritische Passflächen, Lagerbohrungen, Gewindelöcher, Dichtungsnuten sowie Positionierungsflächen werden nach dem Gießen häufig CNC‑gefräst, um die funktionale Genauigkeit sicherzustellen.
Materialfestigkeit und Zuverlässigkeit des Bauteils
Eine häufige Frage von Käufern lautet, ob CNC‑bearbeitete Teile stärker sind als Gussteile. Die Antwort erfordert Präzision. Die CNC‑Bearbeitung allein macht Metall nicht auf magische Weise widerstandsfähiger; sie formt lediglich das ausgewählte Material. Ein bearbeitetes Teil, das aus gewalztem Blech, Strangpressprofil, Stabmaterial oder Schmiedestück gefertigt wird, weist oft vorhersehbarere Eigenschaften auf als ein vergleichbares Gussteil, da das Ausgangsmaterial unter kontrollierten Bedingungen verarbeitet wurde. Ein Gussteil kann dennoch stark und zuverlässig sein, doch hängt dies entscheidend von Legierung, Gießverfahren, Anschnittkonstruktion, Wärmebehandlung und Prüfung ab.
Warum Teile, die aus Vormaterial bearbeitet werden, oft als zuverlässiger empfunden werden
Gewalztes Vormaterial weist in der Regel gleichmäßigere mechanische Eigenschaften, weniger innere Defekte sowie klarere Zertifizierungsmöglichkeiten auf. Für tragende Bauteile, Präzisionsbewegungsteile und für Ermüdungsbelastungen empfindliche Konstruktionen ist diese Vorhersehbarkeit von großer Bedeutung. Die bearbeitete Oberfläche kann zudem Spannungskonzentrationen verringern, wenn Grate entfernt und Kanten präzise bearbeitet werden. Allerdings können mangelhafte Bearbeitungsschritte Probleme wie scharfe Ecken, Werkzeugspuren in falscher Richtung, Restspannungsablösungen oder Verformungen in dünnen Bereichen verursachen.
Festigkeit ist ein Systemergebnis
Die Festigkeit hängt von der Legierungsauswahl, der Wärmebehandlung, der Kornstruktur, der Geometrie, dem Oberflächenzustand, der Kerbempfindlichkeit, der Belastungsrichtung sowie der Prüfung ab. Ein gut konstruiertes Gussteil mit geeigneten Rundungen und ausreichender Wandstärke kann ein schlecht konstruiertes bearbeitetes Bauteil überlegen sein. Die relevantere Frage lautet nicht „Welcher Prozess ist stärker?“, sondern „Welcher Prozess kann die geforderte Festigkeit, Ermüdungslebensdauer und Qualitätsnachweise zum angestrebten Kosten- und Stückzahl‑Niveau erfüllen?“
Zuverlässigkeitsbedenken bei Gussteilen
Gussteile können durch Porosität, Schrumpfungsrisse, Einschlüsse, Kaltverschweißungen, Überschussmaterial (Flash) sowie lokale Unterschiede in der Mikrostruktur beeinträchtigt werden. Diese Risiken machen das Gießen nicht ungeeignet; sie erfordern lediglich eine sorgfältige Prozesskontrolle und Prüfung. Für kritische Bauteile setzen Hersteller häufig Druckprüfungen, Farbstoffpenetrationstests, Röntgenprüfungen, Härteprüfungen, Maßberichte sowie die Überprüfung der Bearbeitungszugaben ein. Öffnet sich nach der Nachbearbeitung auf einer Dichtfläche verborgene Porosität, kann das Teil versagen – selbst wenn das Rohgussstück zunächst als akzeptabel erschien.
Wie man das Risiko beim Gießen reduziert
Eine gute Gussteilkonstruktion zeichnet sich durch gleichmäßige Wandstärken, großzügige Fasen, sorgfältig geplante Anguss‑ und Entlüftungssysteme, ausreichende Bearbeitungszugaben sowie realistische Toleranzansprüche aus. Käufer sollten funktionskritische Bereiche klar definieren. Muss eine Oberfläche dichten, rotieren, positioniert oder präzise Lasten tragen, sollte dies im Zeichnungsentwurf als CNC‑bearbeitete Fläche gekennzeichnet werden, anstatt zu erwarten, dass die als gegossen gelieferte Oberfläche wie ein bearbeitetes Referenzteil funktioniert.
CNC‑Bearbeitbarkeit: Billet‑Teile vs. Gussteile
Da viele Seriengussteile nach wie vor einer CNC‑Bearbeitung bedürfen, genügt es nicht, „CNC‑Bearbeitung“ und „Guss“ als getrennte Welten zu betrachten. Es gibt zwei Bearbeitungsszenarien: die vollständige Bearbeitung des Teils aus einem Barren oder die Bearbeitung ausgewählter Merkmale am gegossenen Werkstück. Ihre Bearbeitbarkeit, Spannmethoden, Werkzeugverschleiß und Qualitätsrisiken unterscheiden sich deutlich. Dieser Abschnitt ist besonders wichtig für Käufer, die planen, die Rohform zu gießen und anschließend Bohrungen, Gewinde, Referenzflächen sowie Dichtflächen zu bearbeiten.
Bearbeitung aus Rohling oder Platte
Wird ein Teil aus einem Barren bearbeitet, kontrolliert die CNC‑Werkstatt von Anfang an die Werkstückgröße, die Spannvorrichtung, die Referenzflächen sowie die Werkzeugwegstrategie. Das Materialverhalten ist in der Regel besser vorhersehbar, was enge Toleranzen und eine stabile Oberflächenbeschaffenheit ermöglicht. Nachteilig sind jedoch Materialabfall und längere Zykluszeiten. Tiefe Taschen, große Hohlräume und voluminöse, gekrümmte Formen können umfangreiche Vorarbeiten, mehrere Spannungen und lange Bearbeitungszeiten erforderlich machen.
Vorteile der Zerspanung aus Massivmaterial
Die Bearbeitung aus massivem Rohmaterial kann die optimale Lösung für Prototypen, Kleinserien‑Präzisionsteile, Spannvorrichtungen, Kühlkörper, Montageplatten, Verteiler sowie komplexe Gehäuse mit zahlreichen präzisen Funktionselementen darstellen. Sie verringert den Werkzeug‑ und Investitionsaufwand und ermöglicht schnelle ingenieurtechnische Anpassungen. Zur Verbesserung der Bearbeitbarkeit sollten Konstrukteure standardisierte Rundungen verwenden, unnötig enge Toleranzen vermeiden, klare Referenzflächen festlegen und die Oberflächenbeschaffenheit nur dort spezifizieren, wo es die Funktion erfordert.
Bearbeitung von Gussteilen
Die Bearbeitung eines Gussteils unterscheidet sich, da das Rohteil von Teil zu Teil variieren kann. Das Gussteil weist häufig Schräge, Trennflächenversatz, Oberflächenschuppen, lokale Härteunterschiede sowie dimensionsale Veränderungen infolge der Abkühlung auf. Spannvorrichtungen müssen das rohe Gussteil reproduzierbar positionieren, ohne es jedoch übermäßig einzuspannen. CNC-Programme müssen ausreichend Materialabtrag vorsehen, um kritische Bereiche nachzubearbeiten; ein zu großer Materialabtrag verlängert jedoch die Zykluszeit und kann innere Defekte offenlegen.
Praktische Bearbeitungsprobleme an Gussteilen
Häufige Probleme sind uneinheitliche Materialabmessungen, abrasive Oberflächenschichten, unterbrochene Schnitte, Werkzeugverschleiß, während der Endbearbeitung sichtbar werdende Porosität sowie Schwierigkeiten bei der Festlegung zuverlässiger Bezugsebenen. Die Lösung besteht darin, gegossene Referenzplatten zu konstruieren, das Zerspanungsmaß festzulegen, Prüfpositionen vor und nach der Bearbeitung zu definieren und kritische Oberflächen möglichst von risikoreichen dicken Abschnitten fernzuhalten. Kurz gesagt: Die CNC-Bearbeitung kann Gussteile funktionsfähig machen, jedoch lässt sich eine mangelhafte Gusskonstruktion dadurch nicht vollständig beheben.
Materialauswahl für CNC-Bearbeitung und Gießerei
Die Materialauswahl sollte der Prozessauswahl vorgehen. Einige Legierungen eignen sich hervorragend für die CNC-Bearbeitung, sind jedoch für gängige Gießverfahren nicht ideal. Andere Legierungen wurden speziell für das Gießen entwickelt und entsprechen möglicherweise nicht direkt den warmgewalzten Qualitäten. Käufer begehen häufig den Fehler, anzunehmen, dass derselbe Werkstoffname in beiden Verfahren dieselbe Leistungsfähigkeit impliziert. Tatsächlich können Zusammensetzung, Wärmebehandlung, Härtezustand und Mikrostruktur zwischen gegossenen und warmgewalzten Formen variieren.
Häufige Materialien für die CNC-Bearbeitung
Die CNC-Bearbeitung kann je nach Maschinenleistung und Werkzeugausstattung Aluminiumlegierungen, Edelstähle, legierte Stähle, Kohlenstoffstähle, Titanlegierungen, Kupferlegierungen, technische Kunststoffe sowie Verbundwerkstoffe bearbeiten. Aluminium 6061 und 7075 sind für Präzisionsprototypen und Strukturbauteile sehr beliebt. Edelstähle kommen dort zum Einsatz, wo Korrosionsbeständigkeit von Bedeutung ist. Titanlegierungen werden wegen ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer Korrosionsbeständigkeit gewählt, erfordern jedoch eine sorgfältige Wärmemanagement- und Werkzeugstrategie.
Leitfaden zur Auswahl von Materialien für die Zerspanung
Für eine einfache Zerspanung und ausgewogene Eigenschaften ist Aluminium 6061 häufig ein praktischer Ausgangspunkt. Für hochfeste Aluminiumbauteile kann 7075 gewählt werden, sofern Korrosions- und Umformungsbeschränkungen beherrscht werden. Für Korrosionsbeständigkeit sind Edelstahlsorten wie 304 oder 316 üblich. Für gewichtsrelevante Hochleistungsteile kann Titan geeignet sein, jedoch müssen Kosten und Bearbeitbarkeit bereits frühzeitig berücksichtigt werden.
Häufige Gusswerkstoffe
Beim Gießen werden häufig Aluminiumgusslegierungen, Zinklegierungen, Magnesiumlegierungen, Gusseisenstähle, Kohlenstoffstahlgussteile, Sphäroguss, Grauguss sowie kupferbasierte Gusslegierungen eingesetzt. Das geeignete Material hängt von der Gießmethode, der Schmelztemperatur, der Fließfähigkeit, dem Schrumpfverhalten, den mechanischen Anforderungen sowie den Anforderungen an die Oberflächengüte ab. Druckguss wird oft mit Nichteisenlegierungen in Verbindung gebracht, während das Sandgussverfahren eine breitere Palette an Metallen und größere Formen verarbeiten kann.
Erzwingen Sie nicht die Übernahme einer Schmiedequalität in eine Gussentscheidung
Wenn das Bauteildesign eine Schmiedestoffgüte vorschreibt, der Lieferant jedoch ein vergleichbares Gussteil anbietet, sollte das Engineering-Team die mechanischen Eigenschaften, das Korrosionsverhalten, die Wärmebehandlung sowie die Prüfanforderungen prüfen. Eine „ähnliche“ Legierung mag für einen Deckel, eine Halterung oder ein Gehäuse akzeptabel sein, jedoch nicht für ein kritisch belastetes Bauteil oder ein präzisionsbelastetes Bauteil. Definieren Sie stets die Leistungsanforderungen und nicht nur den Werkstoffnamen.
| Materielle Frage | Was vor der Auswahl zu prüfen ist |
| Kann die genaue Legierung gegossen werden? | Bestätigen Sie die Verfügbarkeit der Gusslegierung, die Wärmebehandlung und die Übereinstimmung der Spezifikationen |
| Kann die genaue Legierung bearbeitet werden? | Bestätigen Sie Werkzeugverschleiß, Verzerrungsrisiko, Spankontrolle und Oberflächenanforderungen |
| Trägt das Bauteil Last? | Prüfen Sie die Streckgrenze, das Ermüdungsverhalten, Defekte und den Sicherheitsfaktor |
| Muss es abgedichtet werden? | Dichtflächen maschinell bearbeiten und bei Bedarf auf Dichtheit prüfen |
| Benötigt es Korrosionsbeständigkeit? | Prüfen Sie Legierung, Oberflächenbehandlung, Umgebung und galvanische Kompatibilität |
Wann sollten Sie CNC-Bearbeitung wählen?
Wählen Sie die CNC-Bearbeitung, wenn Geschwindigkeit, Präzision, Materialvorhersehbarkeit und Konstruktionsflexibilität wichtiger sind als der niedrigstmögliche Stückpreis bei hoher Stückzahl. Dies ist häufig bei Prototypen, kundenspezifischen CNC-Teilen, Kleinserienfertigung, Spannvorrichtungen, Vorrichtungen, Präzisionsgehäusen, Testkomponenten sowie Teilen mit zahlreichen präzisen Schnittstellen der Fall. Die CNC-Bearbeitung ist zudem sinnvoll, wenn Sie die Funktionsfähigkeit eines Designs überprüfen müssen, bevor Sie Gusswerkzeuge anfertigen.
Optimale Projektbedingungen
Die CNC-Bearbeitung ist in der Regel die bessere Wahl, wenn die Stückzahlen niedrig sind, das Design noch nicht festgelegt ist, enge Toleranzen gefordert werden oder das Bauteil viele Bohrungen, Gewinde, Taschen, Nuten und Bezugsflächen aufweist. Sie eignet sich zudem, wenn der Kunde dokumentierte Werkstoffeigenschaften benötigt oder mehrere Konstruktionsvarianten schnell vergleichen möchte. In vielen Produktentwicklungszyklen fertigen die Teams zunächst die ersten Prototypen, testen das Design und ziehen erst später das Gießen für die Serienproduktion in Betracht.
Gute Beispiele für die CNC-Bearbeitung
Beispiele sind Aluminiumprototypen, Edelstahlhalterungen, Präzisionsmontageblöcke, Ventilgehäuse mit präzisen Anschlüssen, Elektronikgehäuse, Roboterbauteile, Prüfvorrichtungen, optische Halterungen sowie Metallteile für den Endverbrauch in geringen Stückzahlen. Die CNC-Bearbeitung ist zudem effektiv, wenn das Bauteil einfach genug ist, um eine effiziente 3-Achsen- oder 4-Achsen-Bearbeitung zu ermöglichen, oder wenn die 5-Achsen-Bearbeitung die Anzahl der Spannungen bei komplexen Oberflächen reduziert.
Wann die CNC-Bearbeitung möglicherweise nicht ideal ist
Die CNC-Bearbeitung wird weniger attraktiv, wenn das Bauteil einen großen Hohlkörper aufweist, ein hohes Abtragsverhältnis besitzt, nicht kritische, lose Toleranzen aufweist und eine sehr hohe Jahresnachfrage hat. Wenn der größte Teil des Rohlings zu Spänen wird, können das Rohmaterial und die Maschinenzeit die Kosten dominieren. Dünnwandige Großteile können sich zudem nach der Bearbeitung verziehen, wenn keine Spannungsentlastung und keine geeignete Spannstrategie vorgesehen sind.
Wie man die CNC-Bearbeitung kosteneffizienter gestaltet
Reduzieren Sie unnötig enge Toleranzen, verwenden Sie Standardwerkzeuggrößen, berücksichtigen Sie innere Radien, vermeiden Sie übermäßige Taschentiefen, vereinheitlichen Sie die Aufspannungen und kennzeichnen Sie nur funktionale Oberflächen für eine feine Oberflächengüte. Legen Sie eine vollständige Zeichnung mit Bezugspunkten und kritischen Maßen vor. Eine klare Zeichnung verhindert eine übermäßige Bearbeitung und hilft dem Lieferanten, das Bauteil anhand der tatsächlichen Anforderungen statt aufgrund von Annahmen zu kalkulieren.
Wann sollten Sie sich für das Gießen entscheiden?
Wählen Sie das Gießverfahren, wenn das Bauteildesign stabil ist, die erforderliche Stückzahl eine Werkzeugherstellung rechtfertigt und die Geometrie von einer nahezu fertigen Formgebung profitiert. Das Gießen kann langfristig die bessere Lösung sein für wiederkehrende Gehäuse, strukturelle Karosserieteile, gekrümmte Formen, Komponenten zur Fluidführung sowie Bauteile mit integrierten Verstärkungsrippen oder Ansätzen. Es ist besonders sinnvoll, wenn das spanende Abtragen aus massivem Rohmaterial zu großen Materialabträgen führen oder eine übermäßig lange Zykluszeit erfordern würde.
Optimale Projektbedingungen
Gießen ist häufig geeignet, wenn das Bauteil in den meisten Bereichen moderate Toleranzanforderungen aufweist, einige kritische Merkmale jedoch im Nachhinein CNC-gefräst werden können. Es eignet sich zudem für Produktionsprogramme, bei denen dieselbe Geometrie wiederholt bestellt wird und Designänderungen unwahrscheinlich sind. Bevor Sie sich für das Gießverfahren entscheiden, sollten Sie den jährlichen Bedarf, das Werkzeugbudget, die Gießmethode, den Bearbeitungszuschlag, den Prüfplan sowie den akzeptablen kosmetischen Standard abklären.
Gute Beispiele für das Gießen
Geeignete Beispiele sind Pumpengehäuse, Getriebegehäuse, Ventilkörper, Kompressorenabdeckungen, Halterungen mit Verstärkungsrippen, Motorgehäuse, Laufräder sowie komplexe Metallkörper, bei denen eine nahezu fertige Form den Materialabfall verringert. Für diese Teile kann das Gießen die Grundform erzeugen, während die CNC-Bearbeitung die funktionalen Schnittstellen vervollständigt. Das Endteil ist weder einfach nur gegossen noch nur bearbeitet; vielmehr handelt es sich häufig um eine kontrollierte Kombination beider Verfahren.
Wann das Gießen möglicherweise nicht ideal ist
Das Gießen kann für Einzelfertigungen, instabile Konstruktionen, extrem enge Toleranzen über viele Oberflächen hinweg, sehr kleine Losgrößen oder Teile, bei denen innere Fehler nicht toleriert werden dürfen, eine suboptimale Wahl sein. Zudem kann es problematisch sein, wenn das Design keinen Entformungswinkel aufweist, abrupte Wandübergänge enthält oder präzise Oberflächen direkt aus der Form erfordert. Werkzeugänderungen können langwierig und kostspielig sein, daher ist eine frühzeitige Designprüfung vor der Werkzeugherstellung von entscheidender Bedeutung.
Wie man das Gießen erfolgreicher gestaltet
Fügen Sie einen Entformungswinkel hinzu, verwenden Sie großzügige Fasen, kontrollieren Sie die Wandstärke, vermeiden Sie isolierte schwere Querschnitte und trennen Sie auf der Zeichnung die als gegossen geplanten Oberflächen von den CNC-gefrästen Funktionsflächen. Legen Sie bereits frühzeitig die Bearbeitungszugaben und Prüfanforderungen fest. Wenn das Teil druckdicht oder ermüdungsbeständig sein muss, sollten Prüf- und Abnahmebedingungen vor der Produktion besprochen werden, statt erst nach der Auslieferung der ersten Charge.
Fazit
CNC-Bearbeitung ist in der Regel die bessere Wahl für Prototypen, enge Toleranzen, Kleinserienfertigung und Designs, die sich möglicherweise ändern. Gießen ist als Produktionsstrategie stärker, wenn die Geometrie stabil ist, das Volumen hoch ist und eine nahezu fertige Form den Materialabfall reduziert. Für viele Industrieteile ist die beste Lösung nicht ein einzelnes Verfahren: Gießen Sie zunächst die Rohform und bearbeiten Sie anschließend die kritischen Oberflächen mittels CNC-Bearbeitung. Die richtige Entscheidung ergibt sich aus den Gesamtkosten des Projekts, dem funktionalen Risiko, den Materialanforderungen und dem Produktionsvolumen – nicht allein aus dem Stückpreis.
Prinzip der endgültigen Auswahl
Wählen Sie das Verfahren, das die Funktionsanforderung mit dem geringsten Gesamtrisiko erfüllt.
Schnelle Regel
Zunächst Prototyp und Präzision: CNC-Bearbeitung. Stabile Hochvolumen-Nahe-zu-Fertigform: Gießen plus CNC-Nachbearbeitung dort, wo nötig.
FAQ
Die folgenden Fragen spiegeln die praktischen Bedenken wider, die Käufer häufig beim Vergleich von CNC-Bearbeitung und Gießen äußern. Sie konzentrieren sich auf Projektentscheidungen statt auf Lehrbuchdefinitionen, denn die richtige Fertigungsroute hängt von Toleranz, Menge, Geometrie und Risiko ab.
Ist die CNC-Bearbeitung stärker als das Gießen?
Nicht automatisch. CNC-Bearbeitung formt das ausgewählte Rohmaterial; Festigkeit resultiert aus dem Werkstoff, der Wärmebehandlung, der Geometrie und dem Oberflächenzustand. Gefrästes Schmiedewerkzeug ist oft besser vorhersehbar, während ein kontrolliertes Gussstück dennoch anspruchsvolle Anforderungen erfüllen kann.
Ist das Gießen günstiger als die CNC-Bearbeitung?
Gießen kann bei hohen Stückzahlen nach Abschluss der Werkzeugkosten günstiger sein. CNC-Bearbeitung ist häufig kostengünstiger für Prototypen und Kleinserien, da sie Werkzeugkosten vermeidet und Designänderungen unterstützt.
Können Gussteile CNC-bearbeitet werden?
Ja. Viele Gussteile werden an kritischen Bereichen wie Bohrungen, Gewinden, Lageraufnahmen, Dichtflächen und Referenzplatten nachbearbeitet. Diese hybride Vorgehensweise ist bei funktionalen Metallkomponenten weit verbreitet.
Soll ich ein Aluminiumteil gießen oder bearbeiten?
Für ein einzelnes Metallteil ist CNC-Bearbeitung in der Regel die praktikable Lösung, es sei denn, das Ziel besteht speziell darin, das Gießverfahren zu testen. Das Gießen eines einzigen Teils bringt oft zu hohe Werkzeug- und Rüstkosten mit sich.
Welches Verfahren ist am besten für enge Toleranzen geeignet?
CNC-Bearbeitung ist in der Regel besser geeignet für enge Toleranzen und präzise Merkmale. Gießen kann die Grundform herstellen, doch kritische Toleranzbereiche sollten durch CNC-Bearbeitung nachbearbeitet werden.
Was ist das größte Risiko bei der Bearbeitung eines Gussteils?
Die größten Risiken sind ungleichmäßige Materialzugaben, raue Positionierungsflächen, lokale Härteunterschiede sowie Porosität, die während der Bearbeitung sichtbar wird. Eine gute Gusskonstruktion und klare Bearbeitungsreferenzen verringern diese Risiken.