
L’usinage CNC et la fonderie sont deux méthodes courantes pour produire des pièces métalliques et plastiques, mais elles répondent à des problématiques de fabrication différentes. L’usinage CNC permet d’éliminer la matière d’un bloc massif afin d’obtenir une grande précision, des tolérances serrées et la possibilité de modifier facilement la conception. La fonderie, quant à elle, forme les pièces en coulant un matériau fondu dans un moule, ce qui la rend adaptée aux formes complexes et à la production en plus grande série. Comprendre leurs différences aide les ingénieurs à choisir le procédé le plus approprié en fonction du coût, de la résistance, des délais, de la finition de surface et des performances finales de la pièce.
Qu’est-ce que l’usinage CNC et qu’est-ce que la fonderie ?
CNC machining et casting Les deux procédés peuvent produire des pièces métalliques, mais ils répondent à des problématiques de fabrication distinctes. L’usinage CNC part d’une matière brute solide — telle qu’une plaque, une barre, une billette ou une pièce préformée — et élimine la matière à l’aide d’outils de coupe programmés. La fonderie commence par du métal fondu et façonne la pièce à l’intérieur d’un moule ou d’une matrice. Le choix ne se limite pas à déterminer quel procédé est “ meilleur ” ; il dépend du volume de la commande, des tolérances, de la géométrie, des délais, des exigences de résistance, du niveau d’inspection, ainsi que du degré de modification de la conception encore attendu avant le démarrage de la production.
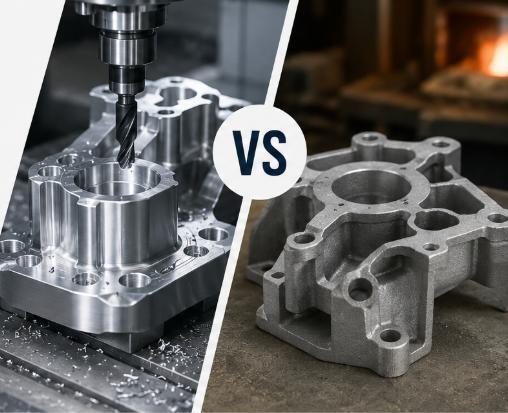
L’usinage CNC en termes simples
L’usinage CNC est un procédé de fabrication soustractif. Un chemin d’outil numérique contrôle les opérations de fraisage, de tournage, de perçage, de alésage, de taraudage, de reaming et de finition. Puisque la machine découpe directement à partir d’un programme CAO/FAO, elle peut réaliser des prototypes, des pièces usinées sur CNC sur mesure et des pièces destinées à de faibles volumes sans nécessiter de moule spécifique. C’est pourquoi les acheteurs privilégient souvent l’usinage CNC lorsqu’ils ont besoin d’une validation rapide au stade de l’ingénierie, de tolérances strictes, de surfaces d’étanchéité lisses, de trous précis ou de versions différentes de la conception avant d’investir dans un outillage destiné à de grands volumes.
Le coulage en termes simples
La fonderie est un procédé de mise en forme. Le métal est fondu, coulé ou injecté dans un moule, puis solidifié pour obtenir une pièce proche de sa forme finale. Les techniques de fonderie — fonderie en sable, fonderie à cire perdue, fonderie sous pression et fonderie en moule permanent — reposent toutes sur le même principe fondamental, mais leur coût, leur finition de surface, leurs tolérances et leur gamme de volumes diffèrent. La fonderie peut s’avérer très efficace lorsque la conception stable requiert de nombreuses pièces identiques, avec des formes arrondies, des nervures, des bossages, des cavités ou des transitions entre zones épaisses et fines, qui entraîneraient un gaspillage excessif de matière si elles étaient usinées à partir d’une matière brute solide.
Usinage CNC vs fonderie : principales différences en un coup d’œil
Une comparaison pertinente commence par les paramètres commerciaux et techniques qui influencent réellement la décision. Certains acheteurs se contentent de comparer le prix unitaire, mais celui-ci peut être trompeur tant que l’on n’a pas intégré les coûts liés à l’outillage, au risque de rebut, aux contrôles, aux révisions de conception et aux opérations post-usinage. Le tableau ci-dessous propose une synthèse comparative entre l’usinage CNC et la fonderie, suivie d’analyses plus approfondies expliquant comment appliquer chaque critère aux pièces réelles.
Comparaison de la fabrication côte à côte
Utilisez ce tableau comme un premier filtre, et non comme une règle définitive. Une simple bride de faible volume, un boîtier de précision ou un corps de pompe destiné à de gros volumes peuvent chacun nécessiter des solutions différentes, même s’ils sont fabriqués à partir de familles métalliques similaires.
| Facteur | CNC Machining | Coulage |
| Volume d’ajustement optimal | De 1 pièce jusqu’à des volumes faibles ou moyens ; également adapté à la production pilote | Volumes moyens à élevés après justification de l’outillage |
| Coût de l’outillage | Faible coût dédié à l’outillage ; des dispositifs de fixation peuvent toutefois rester nécessaires | Les coûts liés au moule, à la matrice, au modèle, au noyau et à la mise en place peuvent être significatifs |
| Modification de conception | Rapide pour réviser le programme CAM et la configuration de la pièce brute | Coût élevé une fois le moule ou la matrice fabriqué |
| Tolérance | Meilleur pour les trous étroits, la planéité, les filetages, les faces d’étanchéité et les surfaces de référence | Tolérance proche du net ; les zones critiques nécessitent souvent une finition CNC |
| La qualité de surface | Finition usinée prévisible avec des procédés de finition optionnels | Dépend du procédé de fonderie ; peut nécessiter un nettoyage, un sablage, un polissage ou un usinage |
| Utilisation des matériaux | Plus d’enlèvement de matière et de copeaux pour les formes volumineuses | La forme proche du net réduit les déchets pour les pièces complexes à haut volume |
| Points à risque | Accès à l’outil, vibrations, déformation, bavures, temps de cycle long | Porosité, retrait, inclusions, bavures, limites de dépouille, variation dimensionnelle |
Comment lire le tableau
Si votre pièce nécessite des échantillons rapides, des dimensions strictes et aucun moule de production, l’usinage CNC constitue généralement le point de départ le plus sûr. Si la conception de votre pièce est figée, que sa géométrie est adaptée à la fonderie et que la demande annuelle est suffisamment élevée pour amortir les outillages, la fonderie peut réduire le coût total. La zone grise est la plus importante : pour des quantités de l’ordre de quelques centaines ou de quelques milliers, il peut être nécessaire d’obtenir des devis pour les deux procédés, car la géométrie et les contrôles peuvent faire varier considérablement le seuil de rentabilité.
Coût et volume de production : où se situe le seuil de rentabilité
La question la plus fréquente lorsqu’on compare l’usinage CNC et la fonderie concerne le coût. La réponse simple est que l’usinage CNC présente généralement un coût initial moins élevé, tandis que la fonderie peut offrir un coût unitaire inférieur une fois les outillages amortis. La réponse plus utile est que le seuil de rentabilité n’est pas un chiffre fixe. Il dépend de la taille de la pièce, du prix des matériaux, du temps d’usinage, du nombre de réglages, de la complexité du moule, des rejets attendus, des opérations de finition, ainsi que du fait que la pièce moulée doive encore subir un usinage CNC par la suite.
Pourquoi l’usinage CNC est souvent moins cher pour les prototypes et les petites séries
Pour des pièces uniques, des prototypes, des échantillons techniques et de courtes séries de production, l’usinage CNC évite le coût des moules requis par la fonderie. Un fabricant peut partir d’une matière première adaptée, programmer la machine, concevoir des dispositifs de fixation si nécessaire, puis usiner directement la pièce. Cela confère à l’usinage CNC un avantage lorsque la conception peut évoluer après les tests. Si la première version nécessite une nervure plus épaisse, un trou déplacé, un nouveau filetage ou une tolérance différente, ces modifications sont généralement réalisées en CAO/FAO plutôt que par la reconstruction d’un moule.
Pourquoi la fonderie peut l’emporter à haut volume
La fonderie permet d’obtenir une pièce proche de la forme finale avec un retrait moindre de matière brute. Une fois les outillages prêts et le procédé stabilisé, chaque pièce peut être produite rapidement, comparativement à l’usinage de toutes les surfaces à partir d’une pièce pleine. Cela s’avère précieux pour des corps complexes, des boîtiers, des roues à aubes, des supports et des structures où l’usinage entraînerait un retrait important de matière. Toutefois, le coût de la fonderie doit inclure les outillages, les essais préliminaires, les contrôles, le traitement thermique si nécessaire, le nettoyage de surface ainsi que l’usinage secondaire.
Éléments de coûts cachés à prendre en compte
Une comparaison juste des coûts devrait prendre en compte la conception du moule, l’entretien des outillages, la marge d’usinage, le taux de rebut, la qualification du procédé, les contrôles dimensionnels, la finition, l’emballage et le risque lié aux délais. Les devis CNC doivent inclure le rendement de la matière, le temps de mise en place, le temps de cycle, l’usure des outils, l’ébavurage ainsi que tout dispositif de fixation sur mesure. Le prix unitaire le plus bas proposé n’est pas toujours le coût total le plus faible du projet si la pièce ne passe pas les contrôles, arrive en retard ou ne répond pas aux exigences fonctionnelles.
Complexité de la conception, tolérances et finition de surface
C’est au niveau de la géométrie que le choix devient plus technique. La fonderie excelle pour les formes difficiles ou peu rentables à obtenir à partir d’une pièce pleine, tandis que l’usinage CNC est privilégié pour les caractéristiques nécessitant des trajectoires d’outils maîtrisées et des références précises. Une pièce coulée peut intégrer des nervures, des bossages, des transitions courbes et des formes internes, mais elle doit respecter l’écoulement du métal dans le moule, les angles de démoulage, les lignes de séparation, le retrait et la conception des noyaux. Une pièce usinée peut offrir des surfaces d’une grande précision, mais les outils doivent pouvoir accéder physiquement aux éléments concernés.
Règles de conception favorables à l’usinage CNC
L’usinage CNC est souvent privilégié lorsque la pièce présente des empilements de tolérances serrées, des surfaces d’étanchéité planes, des contre-alésages profonds, des trous de tourillon précis, des rainures exactes, des trous taraudés ainsi que des marques d’usinage esthétiques. Il convient également bien aux itérations de conception, car les ingénieurs peuvent modifier des détails locaux sans avoir à refabriquer les outillages. Si un client demande si un prototype unique en aluminium doit être coulé ou usiné, la réponse est généralement l’usinage, sauf si le prototype doit spécifiquement valider un procédé de fonderie.
Règles de conception favorables à la fonderie
La fonderie séduit pour les formes organiques, les grands corps courbes, les boîtiers répétitifs, les nervures intégrées et les pièces dont l’usinage de la même géométrie à partir d’une billette générerait trop de copeaux. Toutefois, une conception adaptée à la fonderie exige des angles de démoulage, des rayons généreux, une épaisseur de paroi maîtrisée et une attention particulière à l’écoulement du métal. Des sections soudaines trop épaisses peuvent entraîner des risques de retrait ou de porosité, tandis que des zones très fines risquent de ne pas se remplir correctement selon le procédé choisi.
Finition de surface et post-traitement
Les surfaces usinées sont plus prévisibles, mais elles peuvent néanmoins nécessiter un sablage, un polissage, une anodisation, une passivation, un placage ou une peinture, selon le matériau et l’application. Les surfaces coulées varient selon le procédé : la fonte en sable est généralement plus rugueuse, la fonte sous pression plus lisse, tandis que la fonte à cire perdue peut restituer des détails plus fins. Les faces d’assemblage critiques, les alésages de palier, les trous taraudés, les rainures d’étanchéité et les surfaces de positionnement sont souvent usinées au CNC après la coulée afin d’assurer une précision fonctionnelle.
Résistance des matériaux et fiabilité des pièces
Une question fréquente chez les acheteurs est de savoir si les pièces usinées au CNC sont plus résistantes que celles obtenues par fonderie. La réponse exige de la précision. L’usinage CNC en lui-même ne renforce pas miraculeusement le métal ; il façonne simplement le matériau sélectionné. Une pièce usinée issue d’une plaque laminée, d’une extrusion, d’une barre ou d’une pièce forgée présente souvent des propriétés plus prévisibles qu’une pièce coulée similaire, car la matière première initiale a été traitée dans des conditions contrôlées. Une pièce coulée peut toutefois rester solide et fiable, mais cela dépend largement de l’alliage, de la méthode de coulée, de la conception de l’alimentation, du traitement thermique et des contrôles effectués.
Pourquoi les pièces usinées à partir de stock semblent souvent plus fiables
Les pièces forgées présentent généralement des propriétés mécaniques plus homogènes, moins de défauts internes et des options de certification matérielle plus claires. Pour les composants porteurs, les pièces de mouvement de précision et les conceptions sensibles à la fatigue, cette prévisibilité est essentielle. La surface usinée permet également de réduire les concentrations de contraintes lorsque les bavures sont éliminées et que les arêtes sont soigneusement rectifiées. Toutefois, un usinage de mauvaise qualité peut engendrer des problèmes tels que des angles vifs, des marques d’outil dans la mauvaise direction, une libération de contraintes résiduelles ou encore des déformations dans les sections minces.
La résistance est le résultat d’un système
La résistance dépend du choix de l’alliage, du traitement thermique, de la structure cristalline, de la géométrie, de l’état de surface, de la sensibilité aux entaillures, de la direction de la charge ainsi que de l’inspection. Une pièce moulée bien conçue, avec des rayons adéquats et une épaisseur de section suffisante, peut même surpasser une pièce usinée mal conçue. La question pertinente n’est pas “ quel procédé offre la meilleure résistance ? ”, mais plutôt “ quel procédé permet d’atteindre la résistance requise, la durée de vie en fatigue et les preuves de qualité, tout en respectant le coût et le volume ciblés ? ”
Préoccupations liées à la fiabilité des pièces moulées
Les pièces moulées peuvent être affectées par la porosité, le retrait, les inclusions, les fermetures froides, les bavures ainsi que par des variations locales de la microstructure. Ces risques ne rendent pas le moulage inadapté ; ils exigent simplement un contrôle rigoureux du processus et une inspection approfondie. Pour les pièces critiques, les fabricants recourent souvent à des essais sous pression, à l’inspection par pénétration de colorant, à l’inspection radiographique, aux contrôles de dureté, aux rapports dimensionnels et à la vérification des tolérances d’usinage. Si, après usinage, des porosités cachées apparaissent sur une surface d’étanchéité, la pièce peut échouer même si l’ébauche moulée semblait acceptable.
Comment réduire les risques liés à la fonderie
Une bonne conception de pièces moulées repose sur une épaisseur de paroi uniforme, des congés généreux, des entrées et des coups-de-vent bien planifiés, une marge d’usinage adéquate ainsi que des attentes réalistes en matière de tolérances. Les acheteurs doivent définir clairement les zones critiques pour la fonctionnalité. Si une surface doit assurer l’étanchéité, la rotation, le positionnement ou supporter des charges précises, il convient d’indiquer sur le dessin qu’il s’agit d’une surface usinée CNC, plutôt que d’attendre que la surface brute du moulage se comporte comme une référence usinée.
Usinabilité CNC : pièces en billettes versus pièces moulées
Étant donné que de nombreuses pièces moulées de production nécessitent encore un usinage CNC, il ne suffit pas de comparer “ l’usinage CNC ” et “ le moulage ” comme deux mondes distincts. Il existe deux scénarios d’usinage : l’usinage complet d’une pièce à partir d’une billette, ou l’usinage de caractéristiques sélectionnées sur une pièce moulée. Leur usinabilité, leur fixation, l’usure des outils et les risques qualité diffèrent considérablement. Cette section est particulièrement importante pour les acheteurs qui envisagent de réaliser une pièce en forme brute par moulage, puis d’usiner ensuite les trous, les filetages, les références et les surfaces d’étanchéité.
Usinage à partir d’une billette ou d’une plaque
Lorsque la pièce est usinée à partir d’une billette, l’atelier CNC maîtrise dès le départ la taille de la matière première, le serrage, les surfaces de référence et la stratégie d’outillage. Le comportement du matériau est généralement plus prévisible, ce qui favorise des tolérances serrées et une finition de surface stable. L’inconvénient réside toutefois dans le gaspillage de matière et le temps de cycle. Les cavités profondes, les grandes alvéoles et les formes courbes volumineuses peuvent nécessiter un dégrossissage intensif, plusieurs installations et de longues heures d’usinage.
Avantages de l’usinage à partir de matière brute solide
L’usinage à partir de matière pleine peut constituer la meilleure solution pour les prototypes, les pièces de précision à faible volume, les dispositifs de fixation, les dissipateurs thermiques, les plaques de montage, les collecteurs et les boîtiers complexes comportant de nombreuses caractéristiques précises. Cette méthode réduit l’engagement en outillage et permet des itérations rapides lors de la phase d’ingénierie. Afin d’améliorer l’usinabilité, les concepteurs devraient privilégier des rayons standard, éviter les tolérances trop serrées inutiles, fournir des références claires et limiter la spécification de la finition de surface aux seules zones où cela est strictement nécessaire pour la fonctionnalité.
Usinage des pièces moulées
L’usinage d’une pièce moulée diffère, car l’ébauche peut varier d’une pièce à l’autre. Le moulage peut présenter des côtes de dégagement, des désalignements au niveau de la séparation, des écailles de surface, des variations locales de dureté ainsi que des mouvements dimensionnels liés au refroidissement. Les dispositifs de fixation doivent positionner l’ébauche moulée de manière cohérente sans la contraindre excessivement. Les programmes CNC doivent prévoir une marge suffisante pour rectifier les zones critiques, mais une marge trop importante allonge le temps de cycle et peut mettre en évidence des défauts internes.
Problèmes pratiques liés à l’usinage des ébauches moulées
Les problèmes courants incluent une tolérance d’usinage incohérente, des couches superficielles abrasives, des coupes interrompues, l’usure des outils, la porosité révélée lors de la finition, ainsi que la difficulté à établir des références fiables. La solution consiste à concevoir des patins de référence moulés, à spécifier une tolérance d’usinage, à définir des points de contrôle avant et après l’usinage, et à éloigner autant que possible les surfaces critiques des zones épaisses à haut risque. En somme, l’usinage CNC peut rendre les pièces moulées fonctionnelles, mais il ne peut pas totalement compenser une mauvaise conception de la pièce coulée.
Choix des matériaux pour l’usinage CNC et la fonderie
Le choix du matériau doit précéder le choix du procédé. Certaines alliages sont excellents pour l’usinage CNC, mais peu adaptés aux procédés classiques de fonderie. D’autres alliages ont été spécialement développés pour la fonderie et peuvent ne pas correspondre directement aux qualités des alliages ouvrés. Les acheteurs commettent souvent l’erreur de supposer que le même nom de matériau implique les mêmes performances dans les deux procédés. En réalité, la composition, le revenu, le traitement thermique et la microstructure peuvent varier entre les formes coulées et ouvrées.
Matériaux couramment usinés au CNC
L’usinage CNC peut traiter des alliages d’aluminium, des aciers inoxydables, des aciers alliés, des aciers au carbone, des alliages de titane, des alliages de cuivre, des plastiques techniques et des composites, selon les capacités de la machine et l’outillage disponible. Les alliages d’aluminium 6061 et 7075 sont très prisés pour les prototypes de précision et les pièces structurelles. Les aciers inoxydables sont utilisés là où la résistance à la corrosion est essentielle. Les alliages de titane sont choisis pour leur rapport résistance/poids élevé et leur résistance à la corrosion, mais ils exigent un contrôle rigoureux de la température et une stratégie d’outillage appropriée.
Guide de sélection des matériaux pour l’usinage
Pour une usinabilité aisée et des propriétés équilibrées, l’aluminium 6061 constitue souvent un point de départ pratique. Pour des pièces en aluminium plus résistantes, l’alliage 7075 peut être retenu lorsque les contraintes liées à la corrosion et au formage sont maîtrisées. Pour la résistance à la corrosion, les grades d’acier inoxydable tels que 304 ou 316 sont fréquemment employés. Pour des pièces haute performance sensibles au poids, le titane peut être adapté, mais il convient d’évaluer dès le départ son coût et sa machinabilité.
Matériaux couramment utilisés pour le moulage
La fonderie utilise généralement des alliages d’aluminium, des alliages de zinc, des alliages de magnésium, des aciers inoxydables coulés, des pièces moulées en acier au carbone, de la fonte ductile, de la fonte grise ainsi que des alliages de cuivre destinés à la fonderie. Le matériau approprié dépend de la méthode de coulée, de la température de fusion, de la fluidité, du comportement au retrait, des exigences mécaniques et des besoins de finition. Le moulage sous pression est souvent associé aux alliages non ferreux, tandis que le moulage en sable peut traiter une gamme plus large de métaux et des formes plus volumineuses.
Ne forcez pas l’utilisation d’un grade ouvré dans le choix d’une pièce coulée
Si le dessin prévoit un grade ouvré mais que le fournisseur propose un équivalent coulé, l’équipe d’ingénierie doit examiner les propriétés mécaniques, le comportement face à la corrosion, le traitement thermique et les exigences d’inspection. Un alliage “ similaire ” peut convenir pour un couvercle, un support ou un boîtier, mais pas pour une pièce soumise à des contraintes de fatigue ou chargée avec précision. Il est toujours essentiel de définir clairement les exigences de performance, et non seulement le nom du matériau.
| Question relative au matériau | Ce qu’il faut vérifier avant de choisir |
| L’alliage exact peut-il être coulé ? | Vérifiez la disponibilité de l’alliage coulé, son traitement thermique et la conformité aux spécifications |
| L’alliage exact peut-il être usiné ? | Confirmez l’usure des outils, le risque de déformation, le contrôle des copeaux et les exigences de finition |
| La pièce supporte-t-elle des charges ? | Évaluez la limite d’élasticité, le comportement en fatigue, les défauts et le facteur de sécurité |
| Doit-elle être étanche ? | Planifiez les faces d’étanchéité usinées et les tests d’étanchéité lorsque cela est nécessaire |
| Doit-elle offrir une résistance à la corrosion ? | Vérifiez l’alliage, le traitement de surface, l’environnement et la compatibilité galvanique |
Quand choisir l’usinage CNC ?
Optez pour l’usinage CNC lorsque la rapidité, la précision, la prévisibilité des matériaux et la flexibilité de conception sont plus importants que le prix unitaire le plus bas possible pour de grandes séries. Cela est courant pour les prototypes, les pièces CNC sur mesure, la production en petites séries, les gabarits, les dispositifs de fixation, les boîtiers de précision, les composants d’essai et les pièces comportant de nombreuses interfaces très exactes. L’usinage CNC est également utile lorsque vous devez valider le fonctionnement d’une conception avant de réaliser les outillages de fonderie.
Conditions de projet les plus adaptées
L’usinage CNC constitue généralement le meilleur choix lorsque les quantités sont faibles, que la conception n’est pas figée, que les tolérances sont serrées ou que la pièce comporte de nombreux trous, filetages, cavités, rainures et surfaces de référence. Il est également adapté lorsque le client exige des propriétés matérielles documentées ou souhaite comparer rapidement plusieurs versions de la conception. Dans de nombreux cycles de développement produit, les équipes usinent les premières versions, testent la conception, et n’envisagent la fonderie pour la production qu’ultérieurement.
Bons exemples d’usinage CNC
Parmi les exemples figurent les prototypes en aluminium, les supports en acier inoxydable, les blocs de montage de précision, les corps de vannes dotés de ports précis, les boîtiers électroniques, les composants robotiques, les dispositifs d’essai, les supports optiques ainsi que les pièces métalliques destinées à un usage final en petite série. L’usinage CNC est également efficace lorsque la pièce est suffisamment simple pour permettre un travail efficient en 3 ou 4 axes, ou lorsque l’usinage en 5 axes réduit le nombre de réglages nécessaires pour des surfaces complexes.
Quand l’usinage CNC peut ne pas être idéal
L’usinage CNC devient moins intéressant lorsque la pièce présente une grande cavité, un taux d’enlèvement de matière élevé, des tolérances larges non critiques et une demande annuelle très élevée. Si la majeure partie de la billette se transforme en copeaux, les coûts de matière première et de temps machine peuvent devenir prédominants. Les pièces volumineuses à parois minces risquent également de se déformer après l’usinage si le relâchement des contraintes et la stratégie de fixation ne sont pas correctement planifiés.
Comment rendre l’usinage CNC plus rentable
Réduisez les tolérances excessivement serrées, utilisez des tailles d’outils standard, autorisez des rayons internes, évitez une profondeur excessive des cavités, regroupez les opérations et ne marquez que les surfaces fonctionnelles nécessitant une finition soignée. Fournissez un dessin complet incluant les références de repères et les dimensions critiques. Un dessin clair évite l’usinage excessif et aide le fournisseur à établir un devis basé sur les exigences réelles plutôt que sur des hypothèses.
Quand choisir la fonderie ?
Optez pour la fonderie lorsque la conception est stable, que la quantité requise justifie la mise au point d’outillages et que la géométrie bénéficie d’un formage proche de la forme finale. La fonderie peut s’avérer la solution la plus avantageuse à long terme pour des boîtiers répétitifs, des structures porteuses, des formes courbes, des pièces manipulant des fluides, ainsi que pour des pièces intégrant des nervures ou des bossages. Elle est particulièrement utile lorsque l’usinage à partir d’une pièce brute entraînerait un retrait trop important de matière ou des temps de cycle excessifs.
Conditions de projet les plus adaptées
La fonderie est souvent appropriée lorsque la pièce présente des exigences de tolérance modérées dans la plupart des zones, mais que quelques éléments critiques peuvent être usinés ultérieurement au CNC. Elle convient également aux programmes de production où la même géométrie sera commandée de manière répétée et où les révisions de conception sont peu probables. Avant de choisir la fonderie, assurez-vous de bien définir la demande annuelle, le budget consacré aux outillages, la méthode de fonderie, la marge d’usinage, le plan d’inspection ainsi que le niveau esthétique acceptable.
Bons exemples de moulage
Parmi les exemples adaptés figurent les corps de pompes, les boîtiers d’engrenages, les corps de vannes, les couvercles de compresseurs, les supports munis de nervures, les boîtiers de moteurs, les roues à aubes, ainsi que les pièces métalliques complexes dont la forme proche de la forme finale réduit le gaspillage de matière. Pour ces pièces, la fonderie peut réaliser la forme de base, tandis que l’usinage CNC finalise les interfaces fonctionnelles. La pièce finale n’est ni simplement coulée ni simplement usinée ; il s’agit souvent d’une combinaison maîtrisée des deux procédés.
Quand la fonderie peut ne pas être idéale
La fonderie peut s’avérer peu judicieuse pour les projets ponctuels, les conceptions instables, les tolérances extrêmement serrées sur de nombreuses surfaces, les très petites séries, ou encore les pièces où les défauts internes ne peuvent être tolérés. Elle peut également poser problème lorsque la conception manque de dépouille, présente des transitions brusques entre parois, ou exige des surfaces de précision directement issues du moule. Les modifications d’outillages peuvent être lentes et coûteuses, d’où l’importance cruciale d’une révision approfondie de la conception avant de passer à la fabrication des outillages.
Comment rendre la fonderie plus réussie
Ajoutez un brouillon, utilisez des chanfreins généreux, contrôlez l’épaisseur des parois, évitez les sections lourdes isolées et séparez sur le dessin les surfaces brutes de fonderie des surfaces fonctionnelles usinées par CNC. Définissez dès le départ les tolérances d’usinage ainsi que les exigences d’inspection. Si la pièce doit être étanche à la pression ou résister à la fatigue, discutez des critères d’essai et d’acceptation avant la production plutôt qu’après la livraison du premier lot.
Conclusion
L’usinage CNC est généralement le meilleur choix pour les prototypes, les tolérances serrées, la production en faible volume et les designs susceptibles d’évoluer. La fonderie constitue une stratégie de production plus adaptée lorsque la géométrie est stable, le volume élevé et que la forme proche de la pièce finale permet de réduire les pertes de matière. Pour de nombreuses pièces industrielles, la solution optimale ne repose pas sur un seul procédé : réalisez d’abord la forme brute par fonderie, puis effectuez l’usinage CNC des surfaces critiques. La décision la plus judicieuse s’appuie sur le coût global du projet, le risque fonctionnel, les exigences matérielles et le volume de production, et non uniquement sur le prix unitaire.
Principe de sélection finale
Choisissez le procédé qui répond aux exigences fonctionnelles tout en minimisant le risque total.
Règle rapide
Prototypes et précision d’abord : usinage CNC. Forme proche de la pièce finale stable et en grande série : fonderie, complétée par une finition CNC là où cela est nécessaire.
FAQ
Les questions suivantes reflètent les préoccupations pratiques souvent soulevées par les acheteurs lorsqu’ils comparent l’usinage CNC et la fonderie. Elles se concentrent sur les décisions liées au projet plutôt que sur des définitions théoriques, car le choix du procédé de fabrication dépend des tolérances, de la quantité, de la géométrie et du niveau de risque.
L’usinage CNC est-il plus résistant que la fonderie ?
Pas automatiquement. L’usinage CNC façonne la pièce brute choisie ; la résistance dépend du matériau, du traitement thermique, de la géométrie et de l’état de surface. Les pièces forgées usinées sont souvent plus prévisibles, tandis qu’une fonderie bien maîtrisée peut néanmoins satisfaire des exigences élevées.
La fonderie est-elle moins chère que l’usinage CNC ?
La fonderie peut s’avérer moins coûteuse en grande série, une fois les outillages amortis. L’usinage CNC est souvent plus économique pour les prototypes et les petites séries, car il évite les frais de moule et permet d’adapter rapidement la conception.
Les pièces moulées peuvent-elles être usinées au CNC ?
Oui. De nombreuses pièces moulées font l’objet d’un usinage CNC sur des zones critiques, telles que les trous, les filetages, les sièges de roulements, les faces d’étanchéité et les patins de référence. Cette approche hybride est courante pour les composants métalliques fonctionnels.
Dois-je choisir la fonderie ou l’usinage pour une pièce en aluminium ?
Pour une seule pièce métallique, l’usinage CNC est généralement la solution la plus pratique, sauf si l’objectif est précisément de tester le procédé de fonderie. Fonder une pièce unique implique souvent des coûts d’outillage et de mise en œuvre trop élevés.
Quel est le meilleur procédé pour des tolérances serrées ?
L’usinage CNC est habituellement préféré pour les tolérances strictes et les caractéristiques de haute précision. La fonderie peut fournir la forme générale, mais les zones critiques nécessitant des tolérances rigoureuses doivent être achevées par usinage CNC.
Quel est le plus grand risque lors de l’usinage d’une pièce moulée ?
Les principaux risques sont une tolérance d’usinage inconstante, des surfaces de positionnement rugueuses, des variations locales de dureté et la porosité mise à nu pendant l’usinage. Une bonne conception de la pièce moulée ainsi que des références d’usinage claires permettent de réduire ces risques.