
ЧПУ-обработка и литьё — два распространённых метода производства металлических и пластиковых деталей, однако они решают разные производственные задачи. ЧПУ-обработка позволяет удалять материал из цельного заготовки, обеспечивая высокую точность, жёсткие допуски и гибкость при изменении конструкции. Литьё формирует детали путём заливки расплавленного материала в форму, что делает его подходящим для сложных форм и массового производства. Понимание их различий помогает инженерам выбрать оптимальный процесс с учётом стоимости, прочности, сроков выполнения, качества поверхности и конечных эксплуатационных характеристик детали.
Что такое ЧПУ-обработка и что такое литьё?
CNC machining и casting Оба эти метода позволяют изготавливать металлические детали, но решают разные производственные задачи. ЧПУ-обработка начинается с цельного заготовки — плиты, прутка, слитка или предварительно подготовленной заготовки — и удаляет материал с помощью запрограммированных режущих инструментов. Литьё же стартует с расплавленного металла, который заливается в форму или матрицу, образуя готовую деталь. Выбор зависит не только от того, какой процесс “лучше”; он определяется объёмом заказа, допусками, геометрией, сроками изготовления, требованиями к прочности, уровнем контроля и степенью ожидаемых изменений в конструкции до начала серийного производства.
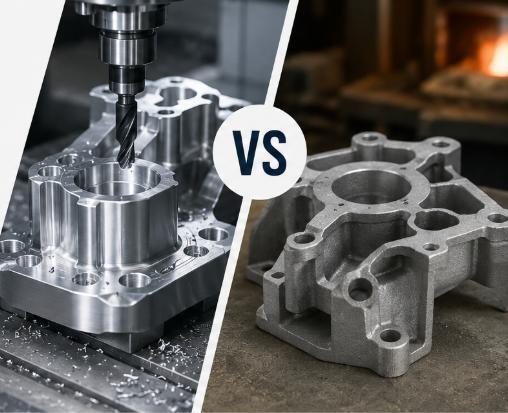
Обработка на станках с ЧПУ простыми словами
ЧПУ-обработка — это субтрактивный технологический процесс. Цифровой маршрут инструмента управляет фрезерованием, токарной обработкой, сверлением, растачиванием, нарезанием резьбы, развёртыванием и финишной обработкой. Поскольку станок работает непосредственно по программе CAD/CAM, он способен изготавливать прототипы, индивидуальные детали на ЧПУ и мелкосерийные изделия без необходимости создания специальной формы. Именно поэтому заказчики часто выбирают ЧПУ-обработку, когда требуется быстрая инженерная проверка, строгие допуски, гладкие уплотнительные поверхности, точные отверстия или несколько вариантов конструкции перед переходом к крупносерийному оснащению.
Литьё простыми словами
Литьё — это процесс формообразования. Металл плавят, заливают или впрыскивают в форму и затем затвердевают, получая деталь почти готовой формы. Литьё в песчаные формы, литьё по выплавляемым моделям, литьё под давлением и литьё в постоянные формы имеют общую базовую логику, однако отличаются стоимостью, качеством поверхности, допусками и диапазоном объёмов выпуска. Литьё может быть особенно эффективным, когда стабильная конструкция требует большого количества повторяющихся деталей со сложными контурами, ребрами, выступами, полостями или переходами от толстых к тонким участкам, которые при механической обработке из цельного заготовки привели бы к значительным потерям материала.
Сравнение ЧПУ-обработки и литья: ключевые различия в двух словах
Полезное сравнение следует начинать с тех бизнес‑ и инженерных факторов, которые действительно влияют на выбор. Некоторые заказчики ориентируются лишь на цену за единицу, однако эта цифра может вводить в заблуждение, если не учитывать затраты на оснастку, риск брака, контроль качества, корректировку дизайна и последующую обработку. Приведённая ниже таблица представляет собой компактное производственное сравнение ЧПУ‑обработки и литья, а далее следуют более подробные разделы, объясняющие, как применять каждый из факторов к конкретным деталям.
Сравнение производственных процессов «бок о бок»
Используйте эту таблицу как первичный фильтр, а не как окончательное правило. Даже простая кронштейновая деталь малого объёма, прецизионный корпус или насосный блок крупного объёма могут потребовать разных решений, несмотря на то, что изготовлены из схожих металлических сплавов.
| Фактор | CNC Machining | Литьё |
| Объём, максимально соответствующий требованиям | От одной детали до малых или средних объёмов; также подходит для пробной партии | Средние и большие объёмы после оправдания затрат на оснастку |
| Стоимость оснастки | Низкая стоимость специализированной оснастки; однако могут потребоваться дополнительные приспособления | Затраты на форму, матрицу, модель, сердечник и подготовку могут быть значительными |
| Изменение конструкции | Быстрая корректировка программы CAM и настройки заготовки | Дороговизна после изготовления формы или матрицы |
| Допуск | Лучше подходит для узких отверстий, плоскостности, резьбы, уплотнительных поверхностей и базовых поверхностей | Почти номинальные допуски; критические участки часто требуют финишной обработки на ЧПУ |
| Поверхностная обработка | Предсказуемая поверхность после механической обработки с возможностью применения дополнительных финишных операций | Зависит от технологии литья; может потребоваться очистка, пескоструйная обработка, полировка или механическая обработка |
| Использование материала | Больший объём удаления материала и образование стружки при обработке массивных форм | Приближение к конечной форме снижает отходы при производстве сложных деталей большими партиями |
| Риски и проблемы | Доступ инструмента, вибрация, деформация, заусеницы, длительный цикл обработки | Пористость, усадка, включения, наплывы, ограничения по уклону, вариации размеров |
Как читать таблицу
Если вам нужны быстрые образцы, строгие допуски и отсутствие производственной формы, то ЧПУ‑обработка обычно является более надёжным стартовым вариантом. Если конструкция детали уже утверждена, её геометрия удобна для литья, а годовой объём производства достаточно велик, чтобы окупить стоимость оснастки, то литьё может снизить общую себестоимость. Самая важная зона — серая: при тиражах в несколько сотен или до нескольких тысяч необходимо получать расчёты по обоим процессам, поскольку особенности геометрии и требования к контролю могут существенно смещать точку безубыточности.
Стоимость и объём производства: где меняется точка безубыточности
Наиболее распространённый вопрос при сравнении ЧПУ‑обработки и литья — это стоимость. Простой ответ: первоначальные затраты на ЧПУ‑обработку обычно ниже, тогда как стоимость одной детали после окупаемости оснастки может оказаться ниже при литье. Более полезный ответ заключается в том, что точка безубыточности не является фиксированной величиной. Она зависит от размера детали, цены материала, времени обработки, числа установок, сложности формы, ожидаемого процента брака, финишной обработки, а также от того, требуется ли впоследствии ещё одна обработка ЧПУ для отлитой детали.
Почему обработка на станках с ЧПУ часто оказывается дешевле для прототипов и небольших партий
Для одноразовых деталей, прототипов, инженерных образцов и коротких серий производство на станках с ЧПУ позволяет избежать затрат на изготовление пресс-форм, необходимых при литье. Производитель может начать с подходящего заготовочного материала, запрограммировать станок, при необходимости создать оснастку и сразу же вырезать деталь. Это даёт преимущество обработке на станках с ЧПУ, особенно если конструкция может измениться после испытаний. Если в первой версии требуется утолщённая ребро, смещённое отверстие, новая резьба или другое допуска, изменения обычно вносятся в CAD/CAM‑системе, а не требуют повторного изготовления пресс-формы.
Почему литьё может быть предпочтительнее при больших объёмах производства
Литьё позволяет получить деталь почти готовой формы, с минимальной механической обработкой. Как только оснастка готова и процесс стабилен, каждая деталь формируется гораздо быстрее, чем при обработке каждой поверхности из цельного заготовочного материала. Это особенно ценно для сложных корпусов, кожухов, рабочих колёс, кронштейнов и конструкционных элементов, где механическая обработка потребовала бы удаления большого объёма материала. Однако стоимость литья должна включать затраты на оснастку, пробные отливки, контроль качества, термообработку (при необходимости), очистку поверхности и последующую механическую обработку.
Скрытые затраты, которые следует учитывать
Справедливое сравнение стоимости должно учитывать проектирование пресс-форм, обслуживание оснастки, допуски на механическую обработку, уровень брака, квалификацию технологического процесса, размерные проверки, финишную обработку, упаковку и риск задержки сроков. В коммерческие предложения по обработке на станках с ЧПУ следует включать выход материала, время настройки, время цикла, износ инструментов, зачистку фасок и любые специальные приспособления. Самая низкая заявленная цена за единицу не всегда означает минимальную общую стоимость проекта, если деталь не проходит контроль, поступает с опозданием или не соответствует функциональным требованиям.
Сложность конструкции, допуски и качество поверхности
Геометрия — это то, где выбор становится более техническим. Литьё хорошо подходит для форм, которые трудно или невыгодно получать из цельного заготовочного материала, тогда как обработка на станках с ЧПУ предпочтительна для деталей, требующих точного управления траекториями инструмента и чётких базовых поверхностей. Отлитую деталь можно спроектировать с рёбрами, выступами, криволинейными переходами и внутренними формами, но при этом необходимо учитывать направление потока металла, угол выпуска, линии разделения, усадку и конструкцию литников. Обработанная деталь способна обеспечить высокую точность поверхностей, однако инструмент должен физически достигать всех требуемых участков.
Правила проектирования, благоприятные для обработки на станках с ЧПУ
Обработка на станках с ЧПУ чаще всего предпочтительна, когда деталь имеет жёсткие стеки допусков, плоские уплотнительные поверхности, глубокие противосверловые отверстия, точные штифтовые отверстия, аккуратные пазы, резьбовые отверстия и видимые следы механической обработки. Она также отлично подходит для итераций дизайна, поскольку инженеры могут корректировать локальные детали, не перепроектируя оснастку. Если заказчик спрашивает, что лучше — отлить либо обработать алюминиевый прототип, ответ обычно будет — обработка, за исключением случаев, когда прототип должен специально подтвердить эффективность литьевого процесса.
Правила проектирования, благоприятные для литья
Литьё привлекательно для органических форм, крупных изогнутых корпусов, многократно повторяющихся кожухов, интегрированных рёбер и деталей, где удаление такой же геометрии из заготовки привело бы к образованию чрезмерного количества стружки. Однако для удобства литья конструкция должна предусматривать углы выпуска, щедрые радиусы, контролируемую толщину стенок и учёт направления потока металла. Резкие утолщения могут вызвать усадку или риск пористости, а слишком тонкие участки иногда не заполняются надёжно в зависимости от выбранного метода литья.
Отделка поверхности и последующая обработка
Механически обработанные поверхности более предсказуемы, однако им всё равно могут потребоваться пескоструйная обработка, полировка, анодирование, пассивация, гальваническое покрытие или окраска — в зависимости от материала и области применения. Поверхности, полученные литьём, различаются в зависимости от технологии: песчаное литьё обычно более шероховатое, литьё под давлением — более гладкое, а инвестиционное литьё способно передать более мелкие детали. Критические сопрягаемые поверхности, отверстия под подшипники, резьбовые отверстия, уплотнительные канавки и установочные поверхности после литья часто доводят до требуемой точности на станках с ЧПУ, чтобы обеспечить функциональную точность.
Прочность материала и надёжность детали
Распространённый вопрос покупателей: прочнее ли детали, обработанные на станках с ЧПУ, чем отлитые? Ответ требует точности. Сама по себе обработка на станках с ЧПУ не делает металл волшебным образом прочнее; она лишь формирует выбранный материал. Деталь, вырезанная из кованого листового металла, экструдированного профиля, прутка или кованой заготовки, зачастую обладает более предсказуемыми свойствами, чем аналогичная отлитая деталь, поскольку исходный материал был обработан в контролируемых условиях. Отлитая деталь тоже может быть прочной и надёжной, но её характеристики сильно зависят от сплава, метода литья, конструкции питателя, термообработки и контроля качества.
Почему детали, изготовленные из готовых заготовок, часто воспринимаются как более надёжные
Кованые заготовки обычно обладают более стабильными механическими свойствами, меньшим количеством внутренних дефектов и более чёткими возможностями сертификации материала. Для несущих элементов конструкций, высокоточных деталей движения и конструкций, чувствительных к усталостным нагрузкам, такая предсказуемость имеет большое значение. Обработанная поверхность также позволяет снизить концентрацию напряжений при удалении заусенцев и контроле кромок. Однако некачественная механическая обработка может привести к появлению таких проблем, как острые углы, следы от инструмента неправильного направления, остаточное напряжение или деформация тонкостенных участков.
Прочность — это результат работы всей системы
Прочность зависит от выбора сплава, термообработки, микроструктуры зерна, геометрии, состояния поверхности, чувствительности к надрезам, направления нагрузки и методов контроля. Хорошо спроектированная отливка с правильно выполненными радиусами и достаточной толщиной стенок может демонстрировать лучшие характеристики, чем плохо спроектированная механически обработанная деталь. Более важный вопрос заключается не в том, “какой процесс обеспечивает большую прочность?”, а в том, “какой процесс способен удовлетворить требуемые показатели прочности, усталостной жизни и качества при заданных затратах и объёме производства?”
Вопросы надёжности отливок
Отливки могут подвергаться пористости, усадке, включениям, холодным швам, наплывам и локальным изменениям микроструктуры. Эти риски не делают литьё непригодным; они лишь требуют строгого контроля технологического процесса и проведения соответствующих проверок. Для ответственных деталей производители применяют испытания под давлением, капиллярный контроль, радиографический контроль, проверку твёрдости, измерительные отчёты и контроль допусков на механическую обработку. Если после механической обработки на уплотнительной поверхности проявится скрытая пористость, деталь может выйти из строя, даже если внешне отливка казалась приемлемой.
Как снизить риски при литье
Хороший дизайн отливки предусматривает равномерную толщину стенок, щедрые фаски, продуманные литники и выпоры, достаточные припуски на механическую обработку и реалистичные допуски. Покупателям следует чётко определять функционально критические зоны. Если поверхность должна обеспечивать герметизацию, вращение, точное позиционирование или воспринимать специальные нагрузки, необходимо указывать её на чертеже как поверхность, обработанную ЧПУ, вместо того чтобы ожидать, что поверхность «как отлитая» будет выполнять роль обработанной базовой поверхности.
Обрабатываемость на станках с ЧПУ: детали из заготовки против отливок
Поскольку многие серийные отливки всё ещё требуют механической обработки на станках с ЧПУ, недостаточно сравнивать “механическую обработку на ЧПУ” и “литьё” как два отдельных мира. Существует два варианта обработки: механическая обработка всей детали из заготовки либо обработка отдельных элементов на готовой отливке. Их обрабатываемость, крепление, износ инструмента и риски качества различаются. Этот раздел особенно важен для покупателей, планирующих отлить заготовку и затем обработать отверстия, резьбу, базовые поверхности и уплотнительные поверхности.
Обработка из заготовки или листового материала
Когда деталь обрабатывается из заготовки, цех ЧПУ с самого начала контролирует размер заготовки, методы крепления, базовые поверхности и стратегию траектории инструмента. Поведение материала обычно более предсказуемо, что позволяет добиться жёстких допусков и стабильной отделки поверхности. Недостатком является материалоотход и длительность цикла. Глубокие карманы, большие полости и массивные изогнутые формы могут потребовать значительной черновой обработки, многократной установки детали и продолжительных часов обработки.
Преимущества обработки из цельного сырья
Механическая обработка цельной заготовки может стать оптимальным решением для прототипов, мелкосерийных прецизионных деталей, оснастки, радиаторов, монтажных пластин, коллекторов и сложных корпусов со множеством точных элементов. Это снижает необходимость в дорогостоящей оснастке и позволяет быстро вносить изменения в проект. Чтобы улучшить обрабатываемость, конструкторам следует использовать стандартные радиусы, избегать излишне жёстких допусков, чётко обозначать базовые ориентиры и указывать требования к отделке только там, где это действительно необходимо для функциональности.
Механическая обработка отливок
Обработка отливки отличается тем, что заготовка может существенно варьироваться от детали к детали. Отливка может иметь уклон, несоответствие разделительных поверхностей, поверхностную окалину, локальные изменения твёрдости и деформации вследствие охлаждения. Крепления должны надёжно фиксировать заготовку, одновременно избегая чрезмерного ограничения её деформации. Программы ЧПУ должны предусматривать достаточные припуски для очистки критических участков, однако чрезмерные припуски увеличивают время цикла и могут выявить внутренние дефекты.
Практические проблемы механической обработки отливок
К распространённым проблемам относятся непоследовательный припуск на механическую обработку, абразивные поверхностные слои, прерывистые резы, износ инструмента, пористость, проявляющаяся при финишной обработке, и трудности с установкой надёжных баз. Решение заключается в проектировании литых базовых подкладок, указании припуска на обработку, определении контрольных точек до и после механической обработки, а также, по возможности, в удалении критических поверхностей от участков большой толщины, представляющих высокий риск. Короче говоря, ЧПУ-обработка позволяет сделать литые детали функциональными, но она не способна полностью компенсировать недостатки конструкции литья.
Выбор материалов для ЧПУ-обработки и литья
Выбор материала должен предшествовать выбору технологического процесса. Некоторые сплавы отлично подходят для ЧПУ-обработки, но не являются идеальными для стандартных методов литья. Другие сплавы специально разрабатываются для литья и могут существенно отличаться от соответствующих деформируемых марок. Заказчики часто ошибаются, полагая, что одинаковое название материала означает одинаковые эксплуатационные характеристики в обоих процессах. На самом деле состав, термообработка, режим отжига и микроструктура могут значительно различаться между литыми и деформируемыми формами.
Распространённые материалы для обработки на станках с ЧПУ
ЧПУ-обработка позволяет работать с алюминиевыми сплавами, нержавеющими сталями, легированными сталями, углеродистыми сталями, титановыми сплавами, медными сплавами, техническими пластиками и композитами — в зависимости от возможностей станка и используемого инструмента. Алюминий 6061 и 7075 широко применяются для изготовления прецизионных прототипов и конструкционных деталей. Нержавеющие стали используются там, где важна коррозионная стойкость. Титановые сплавы выбирают для достижения высокого соотношения прочности к массе и обеспечения коррозионной стойкости, однако они требуют строгого контроля температурного режима и продуманной технологии обработки.
Руководство по выбору материала для обработки
Для удобства обработки и сбалансированных свойств алюминий 6061 часто служит практичным исходным материалом. Для получения более прочных алюминиевых деталей можно выбрать сплав 7075 при условии учёта ограничений, связанных с коррозией и формованием. Для обеспечения коррозионной стойкости широко применяются марки нержавеющей стали, такие как 304 или 316. Для высокопроизводительных деталей, чувствительных к весу, подходит титан, однако уже на ранних этапах необходимо учитывать его стоимость и технологичность обработки.
Распространённые материалы для литья
В литье обычно используются алюминиевые литейные сплавы, цинковые сплавы, магниевые сплавы, литые нержавеющие стали, чугунные отливки, серый чугун, а также медные литейные сплавы. Выбор подходящего материала зависит от метода литья, температуры плавления, текучести, поведения при усадке, механических требований и особенностей финишной обработки. Литьё под давлением чаще всего применяется для цветных сплавов, тогда как песчаное литьё позволяет работать с более широким спектром металлов и создавать детали больших размеров.
Не следует насильно применять деформируемую марку материала при выборе литейного решения.
Если чертеж предусматривает материал ковочной марки, но поставщик предлагает литой аналог, инженерная команда должна проанализировать механические свойства, коррозионную стойкость, термическую обработку и требования к контролю качества. «Сходный» сплав может быть приемлем для крышки, кронштейна или корпуса, но не подходит для элементов, работающих на усталость, или деталей, испытывающих точные нагрузки. Всегда определяйте именно эксплуатационные требования, а не только название материала.
| Вопрос о материалах | Что проверить перед выбором |
| Можно ли отлить именно такой сплав? | Убедитесь в наличии соответствующего литейного сплава, соответствии термической обработки и техническим требованиям |
| Можно ли обработать именно такой сплав? | Подтвердите износ режущего инструмента, риск деформации, контроль стружки и требования к качеству поверхности |
| Нагружена ли деталь? | Проанализируйте предел текучести, поведение при усталости, возможные дефекты и коэффициент запаса прочности |
| Требуется ли герметизация? | Планируйте обработанные фрезерованием уплотнительные поверхности и проведение испытаний на герметичность там, где это необходимо |
| Требуется ли стойкость к коррозии? | Проверьте совместимость сплава, поверхностной обработки, окружающей среды и гальваническую совместимость |
Когда стоит выбрать ЧПУ‑обработку?
Выбирайте ЧПУ-обработку, когда скорость, точность, предсказуемость материала и гибкость конструкции важнее, чем максимально низкая цена за единицу при больших объёмах производства. Это часто применяется для прототипов, индивидуальных деталей, изготовленных на ЧПУ, мелкосерийного производства, приспособлений, оснастки, прецизионных корпусов, испытательных компонентов и деталей с множеством точных соединений. ЧПУ-обработка также полезна, когда необходимо проверить функциональность проекта до создания литейной оснастки.
Оптимальные условия проекта
ЧПУ-обработка обычно является более предпочтительным вариантом при небольших партиях, если конструкция ещё не окончательно утверждена, допуски строгие, либо деталь содержит множество отверстий, резьб, углублений, пазов и базовых поверхностей. Она также подходит, когда заказчику требуются документально подтверждённые свойства материала или необходимо быстро сравнить несколько вариантов конструкции. Во многих циклах разработки продукта команды сначала выполняют обработку первых образцов, тестируют проект и лишь затем рассматривают литьё для серийного производства.
Хорошие примеры применения обработки на станках с ЧПУ
Примерами являются алюминиевые прототипы, кронштейны из нержавеющей стали, прецизионные монтажные блоки, корпуса клапанов с точными отверстиями, электронные корпуса, компоненты роботов, испытательные приспособления, оптические крепления и малосерийные металлические детали конечного применения. ЧПУ-обработка также эффективна, когда деталь достаточно проста для эффективной трёхосной или четырёхосной обработки, либо когда пятиосная обработка позволяет сократить количество установок при обработке сложных поверхностей.
Когда обработка на станках с ЧПУ может оказаться нежелательной
ЧПУ-обработка становится менее привлекательной, когда деталь имеет большую полую конструкцию, высокий коэффициент удаления материала, некритичные широкие допуски и очень высокий годовой объём производства. Если большая часть заготовки превращается в стружку, стоимость сырья и времени работы станка могут значительно превышать другие затраты. Тонкостенные крупногабаритные детали также могут деформироваться после обработки, если не продуманы методы снятия напряжений и выбор приспособлений.
Как сделать ЧПУ-обработку более экономически эффективной
Сокращайте излишние жёсткие допуски, используйте стандартные размеры инструментов, предусматривайте внутренние радиусы, избегайте чрезмерной глубины карманов, объединяйте установки и маркируйте для финишной обработки только функциональные поверхности. Предоставляйте полный чертёж с указанием базовых ориентиров и критических размеров. Чёткий чертёж предотвращает избыточную обработку и помогает поставщику формировать цену на деталь исходя из реальных требований, а не из предположений.
Когда стоит выбрать литьё?
Выбирайте литьё, когда конструкция стабильна, требуемый объём оправдывает изготовление оснастки, а форма выгодно использует метод близкой к готовой форме. Литьё может стать более перспективным долгосрочным решением для многократно изготавливаемых корпусов, несущих конструкций, криволинейных элементов, деталей для работы с жидкостями, а также изделий со встроенными ребрами жёсткости или выступами. Особенно оно подходит, когда обработка из цельного заготовочного материала потребовала бы слишком большого удаления материала или чрезмерного времени цикла.
Оптимальные условия проекта
Литьё часто оказывается целесообразным, когда деталь требует умеренных допусков в большинстве областей, но несколько ключевых характеристик можно дополнительно обработать на ЧПУ. Оно также подходит для производственных программ, где одна и та же геометрия заказывается повторно и изменения в конструкции маловероятны. Прежде чем выбрать литьё, уточните годовой объём производства, бюджет на оснастку, метод литья, допуск на механическую обработку, план контроля качества и приемлемый уровень внешнего вида изделия.
Хорошие примеры литья
Подходящими примерами являются корпуса насосов, корпуса зубчатых передач, корпуса клапанов, крышки компрессоров, кронштейны с ребрами жёсткости, корпуса двигателей, рабочие колёса и сложные металлические конструкции, где форма, близкая к готовой, снижает потери материала. Для таких деталей литьё создаёт основную форму, тогда как ЧПУ доводит до окончательной готовности функциональные соединения. Итоговая деталь — это не просто отлитая или обработанная деталь; зачастую это контролируемое сочетание обоих процессов.
Когда литьё может быть нежелательным
Литьё может оказаться неподходящим вариантом для единичных проектов, нестабильных конструкций, крайне жёстких допусков на многих поверхностях, очень малых партий или деталей, где недопустимы внутренние дефекты. Оно также бывает сложным, если конструкция лишена уклона, имеет резкие переходы стенок или требует точных поверхностей непосредственно из формы. Изменения оснастки могут быть длительными и дорогостоящими, поэтому предварительный анализ конструкции перед изготовлением оснастки чрезвычайно важен.
Как сделать литьё более успешным
Добавьте уклон, используйте щедрые фаски, контролируйте толщину стенок, избегайте изолированных массивных участков и на чертеже отделяйте поверхности, полученные литьём, от функциональных поверхностей, обработанных ЧПУ. Заранее определите припуск на механическую обработку и требования к контролю качества. Если деталь должна быть герметичной или выдерживать усталостные нагрузки, обсудите критерии испытаний и приемки до начала производства, а не после поставки первой партии.
Заключение
ЧПУ-обработка обычно является более предпочтительным выбором для прототипов, жёстких допусков, мелкосерийного производства и конструкций, которые могут изменяться. Литьё становится более выгодным производственным решением, когда геометрия стабильна, объём производства велик, а близкая к готовой форме позволяет снизить отходы материала. Для многих промышленных деталей лучшим подходом является не один единственный процесс: отливать заготовку, а затем обрабатывать ЧПУ ответственные поверхности. Правильное решение определяется совокупной стоимостью проекта, функциональным риском, материалами и объёмом производства, а не только ценой за единицу.
Принцип окончательного выбора
Выбирайте тот процесс, который обеспечивает выполнение функциональных требований при минимальном совокупном риске.
Быстрое правило
Сначала — прототип и точность: ЧПУ-обработка. Стабильная крупносерийная деталь в близкой к готовой форме: литьё плюс ЧПУ-доводка там, где это необходимо.
ЧаВо
Следующие вопросы отражают практические соображения, которые часто поднимают покупатели при сравнении ЧПУ-обработки и литья. Они касаются принятия решений по проекту, а не учебных определений, поскольку выбор правильного производственного процесса зависит от допусков, количества, геометрии и уровня риска.
Является ли обработка на станках с ЧПУ прочнее литья?
Не автоматически. ЧПУ-обработка формирует выбранный заготовочный материал; прочность определяется материалом, термообработкой, геометрией и состоянием поверхности. Обработанная ковкая заготовка зачастую более предсказуема, тогда как контролируемое литьё всё же может соответствовать строгим требованиям.
Дешевле ли литьё, чем обработка на станках с ЧПУ?
Литьё может оказаться дешевле при больших объёмах производства после того, как будут окуплены затраты на оснастку. ЧПУ-обработка чаще бывает выгоднее для прототипов и мелкосерийного производства, поскольку позволяет избежать расходов на пресс-форму и вносить изменения в конструкцию.
Можно ли дополнительно обработать отлитые детали на станке с ЧПУ?
Да. Многие литые детали дополнительно обрабатываются на станках с ЧПУ в ключевых зонах — например, в отверстиях, резьбах, посадочных местах под подшипники, уплотнительных поверхностях и базовых площадках. Такой гибридный подход широко применяется для функциональных металлических компонентов.
Стоит ли мне отливать или обрабатывать одну алюминиевую деталь?
Для одной металлической детали ЧПУ-обработка обычно является наиболее практичным вариантом, если только цель не заключается именно в испытании технологического процесса литья. Литьё одной детали часто влечёт слишком высокие затраты на оснастку и подготовку.
Какой процесс лучше всего подходит для жёстких допусков?
ЧПУ-обработка, как правило, предпочтительнее для достижения жёстких допусков и точных характеристик. Литьё может обеспечить общую форму, но участки с критическими допусками следует доводить до конца на станках с ЧПУ.
Каков наибольший риск при обработке литой детали?
Основные риски — непостоянный припуск на обработку, неровные установочные поверхности, локальные перепады твёрдости и пористость, проявляющаяся во время механической обработки. Грамотное проектирование литой детали и чёткие базовые ориентиры при обработке помогают минимизировать эти риски.