
التروس هي مكونات دقيقة لنقل القدرة تُستخدم لتغيير السرعة أو العزم أو اتجاه الحركة أو لتحقيق التزامن داخل التجميعات الميكانيكية. بالنسبة للمشترين الذين يبحثون عن تروس مخصصة باستخدام التحكم الرقمي بالكمبيوتر (CNC)، فإن السؤال الحقيقي نادرًا ما يقتصر على «هل يمكن تصنيع هذه الترس؟» بل يدور عادةً حول ما إذا كان بإمكان الترس العمل بهدوء، والتعشيق بشكل صحيح، وتحمل الأحمال، والتوافق مع عمود موجود أو صندوق تروس، وكذلك إنتاجه اقتصاديًا بالكمية المطلوبة. غالبًا ما يتم اختيار التشغيل باستخدام التحكم الرقمي بالكمبيوتر عندما لا يكون الترس مجرد قطعة من الكتالوج، أو عند الحاجة إلى استبدال جزءٍ متآكل، أو عندما يتطلب التصميم وجود ثقب خاص، أو محور، أو مجرى مفتاح، أو عدد أسنان، أو وحدة قياس، أو زاوية ضغط، أو مادة معينة. يشرح هذا الدليل أين تُستخدم التروس، وأي خصائص للترس تُصنَّع عادةً باستخدام التحكم الرقمي بالكمبيوتر، وكيف تؤثر المواد على قابلية التشغيل، وما هي عمليات التشطيب اللازمة، وما ينبغي على المهندسين مراعاته قبل طلب تصنيع ترس مخصص.
ما هي التروس وما وظيفتها؟
الترس هو مكوّن دوار مسنن يعمل مع ترس آخر، أو سكة، أو عمود، أو برغوث لنقل الحركة الميكانيكية. الأسنان ليست مجرد زخارف؛ فهي أسطح تلامس مصممة هندسيًا. وتتحكم هندستها في كيفية انتقال القوة من مكوّن إلى آخر. في معظم الأنظمة الميكانيكية، تساعد التروس المصممين على تحويل إخراج المحرك إلى حركة مفيدة. إذ يمكن لمحرك صغير أن يدفع حملًا أكبر عبر مجموعة تروس تخفيض، ويمكن لعمود أن يغيّر اتجاه الحركة باستخدام تروس مخروطية، كما يمكن للآلات المتزامنة أن تُبقي حركتين متزامنتين من خلال تروس متطابقة.
الوظيفة الأساسية للتور
الوظيفة الأكثر شيوعًا للترس هي نقل العزم مع التحكم في السرعة. فعندما يقود ترس صغير ترسًا أكبر، تنخفض سرعة الإخراج ويزداد العزم. أما عندما يقود ترس أكبر ترسًا أصغر، فإن النظام يكتسب سرعة لكنه يفقد العزم. كما تضمن أسنان الترس استمرار الحركة بشكل إيجابي، مما يعني حدوث انزلاق أقل مقارنةً بالسير أو الأنظمة التي تعتمد على الاحتكاك. لهذا السبب تُستخدم التروس في المعدات التي تتطلب تموضعًا متكررًا، وتوقيتًا مستقرًا، أو فائدة ميكانيكية مضبوطة.
أنواع التروس الشائعة
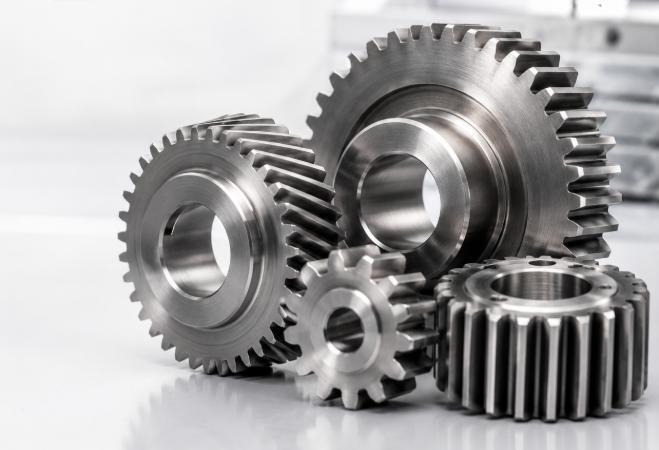
تُحلّ أنواع التروس المختلفة مشكلات حركية مختلفة. فالترس المستقيم بسيط وفعال للأعمدة المتوازية. أما الترس الحلزوني فيعمل بسلاسة وهدوء أكبر لأن أسنانه المائلة تتعشّق تدريجيًا. ويغيّر الترس المخروطي أو الترس الميتري اتجاه القوة بين أعمدة متقاطعة. ويوفّر الترس اللولبي تخفيضًا كبيرًا في السرعة ضمن مساحة مدمجة. وتقوم أنظمة السكة والترس بتحويل الحركة الدورانية إلى حركة خطية. وقد تبدو هذه الأنواع متشابهة من بعيد، إلا أن متطلبات تشغيلها باستخدام التحكم الرقمي بالكمبيوتر، وطرق الفحص، واحتياجات التشطيب لديها قد تختلف اختلافًا كبيرًا.
- الترس المستقيم لنقل القدرة بين أعمدة متوازية بسيطة.
- الترس الحلزوني لتشغيل أكثر سلاسة وهدوءًا.
- الترس المخروطي والترس الميتري لتغيير اتجاه العمود.
- الترس اللولبي للتخفيض المدمج وللحركة ذاتية القفل في بعض التصاميم.
- أنظمة السكة والترس للحركة الخطية.
أين تُستخدم التروس المصنوعة باستخدام التحكم العددي بالحاسوب؟
تظهر التروس المصنوعة باستخدام التحكم الرقمي بالحاسوب في المجموعات الميكانيكية الصناعية والأصغر على حد سواء. وهي شائعة الاستخدام في معدات الأتمتة، والروبوتات، وآلات التعبئة والتغليف، والأجهزة الطبية، والمعدات الزراعية، وأدوات الآلات، وقوالب الاختبار، والمضخات، والناقلات، والآليات المخصصة. وفي هذه التطبيقات، قد تكون الترس جزءًا من علبة التروس، أو المشغل، أو آلية التوقيت، أو المخفض، أو وحدة الفهرسة، أو مجموعة تحويل الحركة. والسبب في استمرار استخدام التروس على نطاق واسع بسيط: فهي توفر حركة ميكانيكية مضبوطة ضمن هيكل مدمج ومتين.
المعدات الصناعية والأتمتة
في الآلات الصناعية، يُتوقع غالبًا أن تعمل التروس لفترات طويلة تحت أحمال متكررة. وقد تكون هناك حاجة إلى ترس مخصص عندما يكون للمعدات مقاس عمود غير قياسي، أو علبة تروس قديمة، أو نسبة تروس خاصة. وكثيرًا ما يتساءل المشترون عما إذا كان من الأفضل شراء ترس من الكتالوج أم تصنيع بديل باستخدام الآلة. وتعتمد الإجابة على الشكل الهندسي والحمل؛ فإذا كان الترس القياسي يتمتع بالشكل الصحيح للأسنان، والثقب الداخلي، وعرض السطح، والمواد المناسبة، فإنه عادةً ما يكون أقل تكلفة. أما إذا كان الترس يجب أن يتطابق مع تجميع قديم أو غلاف خاص، فإن التصنيع باستخدام التحكم الرقمي بالحاسوب يصبح أكثر عملية.
الأجهزة الدقيقة والآليات المخصصة
تُستخدم التروس الأصغر أيضًا في الأدوات، والروبوتات، والنماذج الأولية، وأنظمة الحركة المدمجة. وقد تحتاج هذه التروس إلى جسم خفيف الوزن، وسنون دقيقة، وجدران رقيقة، ومراكز مخصصة، أو ميزات تركيب متكاملة. وتُعدّ تقنية التشغيل بالتحكم الرقمي باستخدام الحاسوب مفيدة لأنها تستطيع دمج الميزات المتعلقة بالتروس مع التفاصيل الخاصة بالجزء ضمن مسار إنتاج واحد مُحكم التحكم. فبدلًا من شراء ترس قياسي وتعديلّه يدويًا، يمكن للمصنع أن يقوم بتشغيل القطعة الخام، وعمل الثقوب، والأكتاف، وثقوب التركيب، وشكل السنون وفقًا للرسم الهندسي.
| مجال التطبيق | متطلبات التروس الشائعة | لماذا يساعد التشغيل بالآلات ذات التحكم الرقمي (CNC) |
| معدات الأتمتة | نقل عزم دوران قابل للتكرار وتوقيت دقيق | نسب تروس، وثقوب، ومراكز، وضوابط فحص مخصصة |
| الروبوتات | حجم مدمج، وخلل صغير، وتصميم خفيف الوزن | ميزات دقيقة وهندسة تركيب متكاملة |
| إصلاح الآلات القديمة والعتيقة | بديل للأجزاء البالية أو غير المتوفرة | الهندسة العكسية والإنتاج لمرة واحدة |
| المضخات ووحدات القيادة | تماس سنين متين وتركيب مستقر على الأعمدة | ثقب متحكم فيه، وفتحة مفتاح، وتشطيب سطحي |
| قوالب الاختبار والنماذج الأولية | تغييرات التصميم السريعة والكميات الصغيرة | لا حاجة لقالب مخصص أو أدوات إنتاج كثيفة الكمية |
هل تُصنَع التروس عادةً بواسطة التشغيل بالتحكم الرقمي؟
تُصنع العديد من التروس باستخدام عمليات مرتبطة بالتشغيل بالتحكم الرقمي، لكن مصطلح «التشغيل بالتحكم الرقمي» قد يشير إلى عدة عمليات مختلفة. فعادةً لا يُصنع الترس فقط عن طريق قطع قرص دائري على آلة الطحن. بل قد يشمل العملية الكاملة تشغيلًا بالخراطة باستخدام الحاسوب لتصنيع القطعة الخام، وتشغيلًا بالتنشيف باستخدام الحاسوب لتشكيل الجيوب أو المراكز، وحفرًا أو تشكيلًا بالسنون لتصنيع الأسنان، وبروشة أو قطعًا بالأسلاك الكهربائية لمعالجة التفاصيل الداخلية، ثم المعالجة الحرارية، وأخيرًا الطحن أو الصقل لتحقيق الدقة النهائية. بالنسبة للتروس القياسية ذات الإنتاج الكبير، غالبًا ما تكون الآلات المتخصصة لتصنيع التروس أكثر كفاءة من عمليات الطحن العامة باستخدام الحاسوب. أما بالنسبة للتروس المخصصة، والنماذج الأولية، وقطع الغيار، وأجسام التروس المعقدة، فإن التشغيل بالتحكم الرقمي شائع جدًا.
تدفق عملية التصنيع باستخدام الآلات ذات التحكم الرقمي النموذجي
تبدأ سلسلة عمل عملية للتروس باستخدام آلة التحكم الرقمي بالكمبيوتر من كتلة الترس الخام. عادةً ما يتم خراطة الكتلة لتحديد القطر الخارجي الصحيح، وقطر الثقب، وعرض الوجه، وشكل المحور. وإذا كان الترس يحتاج إلى جيوب لتخفيف الوزن، أو ثقوب للبراغي، أو أكتاف، أو ميزات تركيب غير قياسية، فقد يُضاف الطحن باستخدام آلة التحكم الرقمي بالكمبيوتر قبل أو بعد قطع الأسنان. ثم يتم إنتاج الأسنان عن طريق الخراطة بالهوب، أو التشكيل، أو الطحن ذي الخمسة محاور، أو الطحن بالشكل، وذلك حسب نوع الترس وكميته. وبعد قطع الأسنان، قد يُزال الزوائد، ويُعالج بالحرارة، ويُصقل، ويُفحص.
متى لا يكفي الطحن العام باستخدام التحكم العددي بالحاسوب؟
من المفاهيم الخاطئة الشائعة أن أي ترس يمكن تصنيعه بمجرد إمالة القاطع أو نسخ فراغات الأسنان واحدة تلو الأخرى. يمكن في بعض الحالات طحن التروس المستقيمة ذات الأسنان المتوازية بالشكل، خاصةً في النماذج الأولية أو عند استخدام أسنان كبيرة الحجم. ومع ذلك، فإن التروس المخروطية، والتروس الحلزونية، والتروس الداخلية، وتروس نقل الحركة الدقيقة تحتاج إلى هندسة صحيحة للأسنان. فإذا كان نمط تماس الأسنان غير صحيح، فقد يعمل الترس بصوت مرتفع، أو يتآكل بسرعة، أو يفشل تحت الحمل. لهذا السبب، يجمع إنتاج التروس الاحترافي بين التشغيل الآلي باستخدام آلة التحكم الرقمي بالكمبيوتر وبين عمليات خاصة بالتروس والفحوصات.
| العملية | تُستخدم من أجل | الملاءمة المثلى |
| الخراطة CNC | الفراغات والتثقيبات والمحاور والأكتاف الخاصة بالتروس | تقريبًا جميع التروس المشغولة ميكانيكيًا |
| الطحن CNC | جيوب، ثقوب للبراغي، ميزات لتخفيف الوزن، فراغات خشنة للأسنان | هياكل التروس المخصصة والنماذج الأولية |
| حَلْقُ التروس | أسنان خارجية مستقيمة وحلزونية | إنتاج فعال وأشكال أسنان دقيقة ومولدة |
| تشكيل التروس | تروس داخلية وأسنان خارجية بالقرب من الأكتاف | الهندسة التي لا يمكن الوصول إليها بواسطة عملية الخراطة بالشريط |
| الصنفرة أو الصقل | دقة الأسنان النهائية وجودة السطح | التروس عالية التحميل أو الهادئة أو الدقيقة |
المواد الشائعة الاستخدام في التروس المشغولة باستخدام آلة التحكم الرقمي بالكمبيوتر
يحدد اختيار المادة كيفية تشغيل الترس، وكيفية تآكله، وكمية الحمل التي يستطيع تحملها، وما إذا كان يحتاج إلى معالجة حرارية أو تشطيب سطحي. وقبل مناقشة المواد الفردية، من المهم ربط اختيار المادة بظروف التشغيل. فربما لا يحتاج ترس النموذج الأولي البطيء إلا إلى دقة أبعاد جيدة. أما ترس ناقل الحركة المحمّل فقد يحتاج إلى القوة، وصلابة الأسنان، وتشطيب سطحي محكم. وقد تتطلب آلية هادئة ترسًا من البوليمر أو البرونز. وفي البيئات المسببة للتآكل أو التي تتطلب الغسل، قد يلزم استخدام الفولاذ المقاوم للصدأ أو اللدائن الهندسية.
التروس المصنوعة من الفولاذ والفولاذ السبيكي
يُعد الفولاذ الكربوني والفولاذ السبيكي شائعين في التروس التي تحتاج إلى القوة ومقاومة التآكل ونقل عزم الدوران الموثوق. وغالبًا ما تُخَرَّط هذه المواد وتُقطَع التروس باستخدام آلة التحكم الرقمي بالكمبيوتر قبل المعالجة الحرارية. وبعد التقسية، قد تحتاج التروس الحرجة إلى الصقل، لأن المعالجة الحرارية قد تؤدي إلى تشوه. ولا يُعد الفولاذ دائمًا أسهل مادة للتروس من حيث التشطيب، لكنه يوفر أداءً ميكانيكيًا قويًا. ولتصنيع التروس المخصصة باستخدام آلة التحكم الرقمي بالكمبيوتر، غالبًا ما يُختار الفولاذ لتروس ناقل الحركة، والترس المساعد، والأعمدة ذات التروس المدمجة، وقطع الغيار التي تُعطى فيها الأولوية للتحمل على حساب الوزن.
الفولاذ المقاوم للصدأ، والألومنيوم، والبرونز، واللدائن
يُستخدم الفولاذ المقاوم للصدأ عندما تكون مقاومة التآكل ذات أهمية كبيرة، لكنه قد يكون أكثر صعوبة في التشغيل بسبب تصلب العمل وتراكم الحرارة. أما تروس الألمنيوم فهي خفيفة الوزن وسهلة التشغيل، مما يجعلها مفيدة للنماذج الأولية، والآليات الخفيفة، والتجميعات ذات الأحمال المنخفضة. ويُقدَّر البرونز لخصائصه في الاحتكاك الانزلاقي وتوافقه مع التروس الحلزونية. كما يمكن للبلاستيكات الهندسية مثل POM والنايلون وPEEK أن تقلل من الضوضاء والوزن، إلا أنه يجب أخذ تمددها الحراري وانخفاض صلابتها بعين الاعتبار. وغالبًا ما تُستخدم هذه المواد حيث تكون سلاسة التشغيل، وانخفاض الكتلة، أو مقاومة التآكل أكثر أهمية من تحمل الأحمال القصوى.
| مجموعة المواد | قابلية التشغيل الآلي | الاستخدام النموذجي | ملاحظة هامة |
| فولاذ كربوني/سبائكي | متوسطة؛ تتحسن قبل عملية التقسية | التروس المتينة والترس الصغير ومكونات القيادة | قد يتطلب المعالجة الحرارية والتجريف النهائي |
| الفولاذ المقاوم للصدأ | متوسط إلى صعب حسب الدرجة | تروس مقاومة للتآكل | التحكم بالحرارة والتصلب الناتج عن العمل |
| الألومنيوم | جيدة | تروس خفيفة الوزن، نماذج أولية، تجميعات خفيفة الوزن | تؤثر تآكل الأسنان على الاستخدام عالي التحميل |
| البرونز | جيد إلى متوسط | عجلات اللولب والتروس ذات التلامس الانزلاقي | مفيدة حيث يهم سلوك الاحتكاك |
| اللدائن الهندسية | جيدة ولكن حساسة للأبعاد | تروس هادئة، أحمال خفيفة، أجهزة مدمجة | يسمح بالتمدد الحراري وامتصاص الرطوبة |
قابلية تشغيل التروس المصنوعة من المعدن مقابل البلاستيك باستخدام التحكم العددي بالحاسوب
من الطرق المفيدة لمقارنة تشغيل التروس باستخدام الآلة الرقمية (CNC) هو الفصل بين التروس المعدنية والتروس البلاستيكية. كلاهما يمكن تصنيعه، لكن سلوكهما يختلف كثيرًا أثناء القطع وفي الخدمة. عادةً ما توفر التروس المعدنية قوة أعلى، وصلابة أفضل للأسنان، وقدرة تحمل أكبر للأحمال. أما التروس البلاستيكية فهي أخف وزنًا، وأكثر هدوءًا، وغالبًا ما تكون أسهل في التشغيل بأحجام صغيرة، لكنها قد تتشوه إذا لم يتم التحكم في عملية التثبيت أو الحرارة أو ضغط الأداة. تساعد هذه المقارنة المشترين على الاختيار بين الأداء، والضوضاء، والوزن، والتكلفة.
قابلية تشغيل التروس المعدنية
تتطلب التروس المعدنية الانتباه إلى قوة القطع، وتآكل الأداة، وتكوّن النتوءات، والمعالجة الحرارية. يُقطع الألمنيوم بسرعة، لكن تآكل الأسنان قد يحد من استخدامه. يمكن معالجة الفولاذ بدقة عندما يكون في حالة لينة، ثم يتم تقسيته ليصبح مقاومًا للتآكل. يحتاج الفولاذ المقاوم للصدأ إلى أدوات مستقرة، ومبرد، ومعايير حذرة لمنع تصلب العمل. يُعتبر البرونز عمومًا جيدًا في التشغيل، لكن نوع السبيكة الدقيقة يؤثر على سلوك الرقائق. بالنسبة للتروس المعدنية عالية الدقة، فإن التشغيل باستخدام الآلة الرقمية ليس سوى جزء من القصة؛ فقد تكون المعالجة الحرارية، وشحذ الأسنان، والفحص أمورًا أساسية لتحقيق عمر خدمة طويل.
قابلية تشغيل التروس البلاستيكية
غالبًا ما تكون التروس البلاستيكية أسهل في القطع، لكنها أصعب في الحفاظ على الأبعاد. مواد مثل POM والنايلون يمكن أن تنتج أسنانًا نظيفة، لكنها قد تتحرك مع التغيرات في درجة الحرارة أو الرطوبة أو الإجهاد الداخلي. الأدوات الحادة، والضغط الخفيف أثناء القطع، والتثبيت المناسب كلها أمور مهمة. يمكن أن تكون التروس البلاستيكية ممتازة للآليات منخفضة الضوضاء، والنماذج الأولية، والأجهزة ذات الأحمال المنخفضة. ومع ذلك، فهي ليست بديلاً مباشرًا عن التروس الفولاذية المقساة في الأنظمة ذات الأحمال العالية. يجب أن يأخذ مخطط التشغيل في الاعتبار انحراف الأسنان، وظهور حواف شبيهة بالنتوءات، واستقرار الأبعاد بعد التشغيل.
| عامل | التروس المعدنية | التروس البلاستيكية |
| القوة | قدرة تحمل أعلى وصلابة أكبر للأسنان | قدرة تحمل أقل، لكنها جيدة للآليات الخفيفة |
| حرارة التشغيل | تحتاج إلى مبرد وتحكم في تآكل الأدوات | تحتاج إلى حرارة منخفضة لتجنب الليونة أو الحركة |
| الضوضاء | قد تكون أكثر صخبًا بدون التشطيب أو التشحيم | عادةً ما تكون أكثر هدوءًا في أنظمة العمل الخفيف |
| التشطيب | قد تُطبَّق المعالجة الحرارية، الشحذ، الطلاء، التغليف، أو التلميع | عادةً ما تكون إزالة النتوءات والتحكم بالإجهاد أكثر أهمية |
| الاستخدام الأمثل | نقل الطاقة والمحركات الميكانيكية المتينة | آليات مخصصة هادئة، خفيفة الوزن، ومنخفضة الأحمال |
لماذا تختار تروس CNC مخصصة بدلاً من التروس القياسية؟
تُعد التروس القياسية مثالية عندما تكون الوحدة المطلوبة، وعدد الأسنان، والثقب، والعرض، والمواد، ونمط التركيب متوفرة. وهي عادةً أرخص وأسرع. أما التروس CNC المخصصة فتصبح ذات قيمة عندما يكون الجزء القياسي يعمل تقريبًا لكنه لا يفي تمامًا بالغرض. وقد يكمن الفرق في محور خاص، أو ثقب غير اعتيادي، أو مجرى مفتاح مخصص، أو زاوية ضغط غير قياسية، أو عرض وجه خاص، أو جسم خفيف الوزن، أو ترس يجب أن يتناسب مع تجميع موجود. وفي أعمال الإصلاح، قد يكون الجزء الأصلي متقادمًا أو تالفًا أو غير متوفر، مما يجعل تصنيع التروس CNC المعكوسة هندسيًا خيارًا عمليًا.
دوافع التخصيص
غالبًا ما يختار المستخدمون التشغيل باستخدام آلة CNC لأنهم يحتاجون إلى ترس يتوافق مع آلتهم بدلاً من إجبار الآلة على التوافق مع ترس من الكتالوج. وهذا شائع في النماذج الأولية، والمعدات القديمة، والأتمتة المخصصة، وتصميمات المنتجات المدمجة. وقد يحتاج الترس إلى مشاركة المساحة مع المحامل، أو حلقات التثبيت، أو الأكتاف، أو البراغي، أو المستشعرات. ويمكن لعملية التشغيل باستخدام آلة CNC دمج هذه التفاصيل في قطعة واحدة، مما يقلل الحاجة إلى تعديلات إضافية ويحسن الانطباق.
المزايا مقارنةً بالتروس الجاهزة من الكتالوج
تتمثل الميزة الأكبر للترس CNC المخصص في التحكم بالتصميم. إذ يمكن للمهندسين تحديد المادة، والمعالجة الحرارية، وهندسة الأسنان، وتسامح الثقب، وتشطيب السطح، ومتطلبات الفحص. وقد يظل الترس الموجود في الكتالوج بحاجة إلى تشغيل ثانوي، مما قد يؤدي إلى زيادة الانحراف أو تقليل القوة إذا لم يتم التخطيط له بشكل جيد. أما الترس المخصص فيمكن تصميمه منذ البداية ليتناسب مع العمود المقصود، والحمل، والنسبة، وطريقة التجميع. لكن المقابل هو التكلفة: فالتروس الدقيقة ذات الاستخدام الواحد قد تكون باهظة الثمن لأن التجهيز، والبرمجة، وقطع الترس، والفحص، والتشطيب تُوزَّع على عدد قليل جدًا من القطع.
- ثقب مخصص، أو مجرى مفتاح، أو سلسلة أسنان، أو نمط ثقوب للتثبيت.
- عدد أسنان خاص، أو وحدة قياس، أو خطوة قطرية، أو عرض وجه، أو نسبة.
- محور متكامل، أو كتف، أو جيب خفيف الوزن، أو ميزة للعمود.
- مادة ومعالجة حرارية مختارة وفقًا لظروف الحمل الفعلية.
- الهندسة العكسية لأجزاء المعدات غير المتوفرة أو المتقادمة.
ما هي ميزات التروس التي تُصنع باستخدام التحكم العددي بالحاسوب؟
الترس المخصص أكثر من مجرد حلقة من الأسنان. فالعديد من الميزات التي تجعل الترس يناسب الجهاز ويعمل بكفاءة تُنتج بواسطة الخراطة، والطحن، والحفر، والتثقيب، والشحذ، والصنفرة باستخدام آلة CNC. وشكل الأسنان هو الميزة الأكثر وضوحًا، لكن الثقب، والمحور، والأوجه، والأقطار المرجعية، ومجرى المفتاح، وثقوب البراغي، والإزالة الجانبية قد تكون بنفس الأهمية. وإذا لم تكن هذه الميزات متحدة المركز ومتعامدة مع أسنان الترس، فقد يهتز الترس، أو يحدث تلامس غير متساوٍ، أو يتآكل قبل الأوان.
ملف الأسنان وهيكل الترس
يتحكم شكل سطح الأسنان في عملية التزاوج. يتم اختيار طريقة الخراطة أو التشكيل أو الطحن الشكلي باستخدام الآلة ذات التحكم الرقمي حسب نوع الترس وهندسته. بالنسبة للأجسام الترسية المخصصة، يمكن للطحن باستخدام الآلة ذات التحكم الرقمي إنشاء أذرع التروس، وتجاويف التخفيف، والشطب، والفتحات، أو ميزات التخليص. هذه التفاصيل تساعد على تقليل الوزن، وتحسين مسافة التخليص أثناء التجميع، أو توفير مسارات للتزييت. ومع ذلك، يجب ألا يؤدي التخفيض الجذري للوزن إلى إضعاف الحافة أو تغيير صلابة الأسنان بشكل كبير.
الثقب والمحور وفتحة المفتاح وتفاصيل التركيب
غالبًا ما يحدد القطر الداخلي والمحور ما إذا كان الترس يعمل بشكل صحيح. يمكن للثقب باستخدام الآلة ذات التحكم الرقمي تحقيق مواصفات ضيق التوافق لمحاور التروس أو المحامل. وتقوم الأخاديد والمفاصل بنقل عزم الدوران من العمود إلى الترس. كما تُستخدم ثقوب البراغي أو ثقوب المسامير لتحديد موقع الترس داخل التجميعات. وهذه الميزات تتطلب دقة عالية في الموقع والتمركز. وبالنسبة للتروس المصنوعة بتقنية التصنيع باستخدام الآلة ذات التحكم الرقمي عالية الجودة، ينبغي ألا يقتصر الفحص على عدد الأسنان وقطرها فحسب، بل يجب أيضًا التحقق من انحراف القطر الداخلي، ومساحة التوازي بين الوجهين، وحجم الأخاديد، والعلاقة بين الأسنان والقطر الداخلي.
| الميزة | عملية CNC الشائعة | الغرض الوظيفي |
| القطر الخارجي ووجهات كتلة الترس | الخراطة CNC | يُنشئ هندسة مرجعية وعرض السطح |
| الأسنان | الحفر بالمقلمة، التشكيل، الطحن، أو الشحذ | ينقل الحمل عبر التزاوج الصحيح |
| الثقب الداخلي | الثقب، التوسيع، التهذيب، الشحذ | يتحكم في ملاءمة العمود وتمركزه |
| فتحة المفتاح أو المجرى المتعرج | البروشة، التشكيل، التصريف الكهربائي، الطحن | تنقل عزم الدوران إلى العمود |
| جيوب التخفيف | الطحن CNC | يقلل الوزن ويحسّن التعبئة والتغليف |
| الحواف المائلة وإزالة الزوائد | الطحن، التشطيب اليدوي، التدوير | يزيل الحواف الحادة ويحمي التجميع |
تحديات التشغيل باستخدام الآلات ذات التحكم الرقمي للتروس
تُعدّ عملية تشغيل التروس صعبة لأن الأخطاء الصغيرة تتكرر حول كامل المحيط. فقد يظهر خطأ صغير في الفهرسة على كل سن من أسنان الترس. كما أن سطح السن الخشن قد يسبب ضوضاء. ويمكن أن يؤدي سوء التمركز إلى تفاوت دوري في الحمل. وقد تؤدي المعالجة الحرارية إلى تحريك الجزء بعد إتمام تشغيله بدقة. ولهذا السبب، تحتاج عملية تشغيل التروس المخصصة الناجحة إلى خطة عملية مستقرة، وليس مجرد آلة قادرة على قطع المعدن.
دقة الأسنان والفهرسة
تُعدّ المسافة بين الأسنان، وهندسة اللولب الداخلي، والميل، ودقة الشكل من العوامل الأساسية لجودة الترس. وعند قطع الترس سنًا بعد سن على المخرطة، تصبح دقة الفهرسة أمرًا بالغ الأهمية. أما في العمليات المتولدة مثل التخريش، فيجب التحكم في العلاقة بين دوران الأداة ودوران قطعة العمل. ولهذا السبب يُفضَّل استخدام معدات خاصة لقطع التروس عند تصنيع العديد من التروس عالية الدقة. فإذا أدخلت الآلة أو الجهاز أو البرنامج أي خطأ، فقد يبدو الترس صحيحًا ظاهريًا لكنه لا يلتئم بسلاسة.
الزائدة، الحرارة، والتشوه
تُعدّ النتوءات على حواف الأسنان شائعة بعد القطع، وقد تعيق عملية التزاوج أو تنفصل أثناء الخدمة. كما يمكن للحرارة أن تُغيّر أبعاد الترس، خاصةً في التروس الرقيقة، والفولاذ المقاوم للصدأ، والبلاستيك. وتضيف المعالجة الحرارية طبقة إضافية من الصعوبة، إذ قد يؤدي التصلب إلى تشويه التجويف، والأسطح، وهندسة الأسنان. والحل هو ترك هامش للصنفرة عند الحاجة، واستخدام معالجة حرارية مضبوطة، وإنهاء الأسطح الحرجة بعد التصلب. وبالنسبة للتروس البلاستيكية، فإن الأولوية تكمن في تجنّب تشوهات التثبيت وتراكم الحرارة أثناء التشغيل.
حلول تُحسِّن جودة التروس
تعتمد الإنتاج الموثوق للتروس عادةً على ملاءمة العملية لمتطلبات الدقة. يمكن أحيانًا إجراء الطحن الشكلي واختبار ترس نموذجي. أما ترس الإنتاج المخصص للتشغيل الهادئ فقد يحتاج إلى التخريش، أو التشطيب، أو الصنفرة، أو التلميع. وقد يتطلب الترس عالي التحميل شهادات مواد ومعالجة حرارية محكمة. وينبغي أن تشمل الفحوصات قياس الأسنان، وحجم التجويف، ودرجة الانحراف، وحالة السطح، ومطابقة الترس مع الترس المقابل. كما أن التواصل الجيد بشأن متطلبات التحميل، والسرعة، والتزييت، وتوقعات الضوضاء يساعد المُصنِّع على اختيار العملية المناسبة.
- استخدم قطعًا أولية دقيقة وحافظ على التمركز المركزي منذ عملية الخراطة وحتى قطع الأسنان.
- اختر التخريش أو التشكيل عندما تكون هناك حاجة إلى دقة محددة في شكل الأسنان.
- تحكم في النتوءات على حواف الأسنان والممرات الرئيسية قبل التجميع.
- خطط للمعالجة الحرارية والصنفرة النهائية عندما تكون هناك حاجة إلى صلابة معينة للأسنان.
- افحص الترس مقارنةً بالمكوّن المقابل، وليس كجزء مستقل فقط.
المعالجة السطحية والتشطيب للتروس المشغولة بالآلات ذات التحكم الرقمي
لا يحتاج كل ترس مصنوع باستخدام التحكم الرقمي بالكمبيوتر إلى معالجة سطحية، لكن تقريبًا كل ترس يحتاج إلى نوع من التشطيب. الفرق مهم؛ فقد يلزم إزالة الشوائب، وعمل حواف مائلة، أو الطحن، أو الصقل، أو التلميع لجعل الترس آمنًا وفعالًا. أما المعالجة السطحية، مثل الطلاء أو الطلاء الكهربائي، فتُختار عندما يحتاج الترس إلى مقاومة أفضل للتآكل، أو حماية من التآكل، أو تقليل الاحتكاك، أو تحسين المظهر. يعتمد القرار على المادة، والحمل، والتزييت، وبيئة التشغيل، والعمر الافتراضي المتوقع.
متى قد لا تكون هناك حاجة إلى المعالجة السطحية؟
قد لا يحتاج الترس إلى معالجة سطحية إضافية إذا كانت المادة الأساسية تلبي بالفعل ظروف التشغيل، وكان الترس يعمل في بيئة نظيفة ومزيتة، وكان الحمل خفيفًا. على سبيل المثال، بعض التروس البلاستيكية تحتاج فقط إلى تشطيب نظيف وإزالة الشوائب. وقد تُستخدم بعض التروس النموذجية المصنوعة من الألمنيوم كما هي بعد التشغيل لاختبارات قصيرة الأمد. كما يمكن ترك بعض التروس المصنوعة من الفولاذ المقاوم للصدأ دون معالجة إذا كانت مقاومتها للتآكل كافية بالفعل. وفي هذه الحالات، قد يؤدي الطلاء غير الضروري إلى تغيير أبعاد الترس أو تأثير التلامس بين الأسنان.
متى تكون المعالجة السطحية ضرورية؟
تصبح المعالجة السطحية مهمة عندما يواجه الترس التآكل، أو التآكل الكيميائي، أو ضغوط التلامس العالية، أو ظروف الخدمة الصعبة. غالبًا ما تُستخدم المعالجة الحرارية للتروس الفولاذية لزيادة صلابة الأسنان ومقاومتها للإجهاد. ويمكن اختيار أكسيد أسود أو طلاء فوسفاتي للحماية من التآكل الخفيف والحفاظ على الزيت على الأجزاء الفولاذية. أما الطلاء الكهربائي بالنيكل فيمكن أن يحسن مقاومة التآكل ويوفّر طبقة متساوية على الأشكال المعقدة، لكن يجب التحكم بدقة في سمكه لأن أسنان الترس تعد من التفاصيل الدقيقة.
خيارات التشطيب الشائعة
الخيارات الثلاثة الشائعة هي المعالجة الحرارية، والأكسيد الأسود أو الطلاء الفوسفاتي، والطلاء الكهربائي بالنيكل. تحسّن المعالجة الحرارية مقاومة التآكل والمتانة للتروس الفولاذية، لكنها قد تتطلب طحنًا نهائيًا. أما الأكسيد الأسود أو الطلاء الفوسفاتي فهو رقيق نسبيًا ومفيد للأجزاء الفولاذية التي تحتاج إلى مظهر جيد وحماية خفيفة. أما الطلاء الكهربائي بالنيكل فهو أكثر حماية وتجانسًا، لكن يجب تحديده بعناية لتجنب تغيير تناسب الأسنان. بالنسبة للتروس، ينبغي دائمًا أن يهدف التشطيب إلى حماية الأداء وليس مجرد تحسين المظهر.
| خيار التشطيب | الفائدة الرئيسية | الاستخدام الأمثل |
| المعالجة الحرارية | يحسّن الصلابة ومقاومة التآكل وأداء التعب | التروس الفولاذية تحت الحمل |
| الأكسيد الأسود أو الفوسفات | يضيف حماية خفيفة من التآكل ويحسّن الاحتفاظ بالزيت | التروس الفولاذية في أنظمة مشحومة |
| طلاء النيكل بدون كهرباء | طلاء موحَّد مقاوم للتآكل | تروس معقدة تتعرض للرطوبة أو المواد الكيميائية |
| الصنفرة أو الصقل | يحسّن دقة الأسنان ونهاية السطح | تروس هادئة، عالية السرعة، أو دقيقة |
أسئلة شائعة يطرحها المشترون حول التروس المخصصة المصنوعة بتقنية التحكم الرقمي بالكمبيوتر
تبدأ العديد من مشاريع التروس بقدر كبير من عدم اليقين العملي. فقد يكون لدى المشتري عينة مستهلكة، أو رسم تخطيطي، أو مجرد فكرة تقريبية عن الحركة التي يحتاجها. بعض الأسئلة تتعلق بتكلفة التصنيع، بينما تتعلق أخرى بمخاطر التصميم. ومعالجة هذه المسائل مبكرًا تمنع الحاجة إلى تعديلات مكلفة لاحقًا.
هل يمكن نسخ ترس من قطعة قديمة؟
نعم، لكن نسخ ترس يتطلب أكثر من قياس القطر الخارجي وحساب عدد الأسنان. يجب على الشركة المصنعة تحديد الوحدة أو الملعب القُطري، وزاوية الضغط، وعدد الأسنان، والثقب الداخلي، وعرض الوجه، ومجرى المفتاح، والمواد، والصلادة، وأي نمط للتآكل. إذا كان العينة متآكلة بشدة، فيجب أن يشمل الهندسة العكسية الترس المقابل أو التجميع. بالنسبة للأجزاء الحرجة، ينبغي إنشاء رسم أو نموذج ثلاثي الأبعاد قبل بدء الإنتاج.
هل ينبغي تصنيع ترس مخصص بالماكينات أم شراؤه؟
يجب شراء ترس قياسي عندما يتوافق مع متطلبات التصميم والحمل. أما التشغيل بالآلة باستخدام التحكم الرقمي CNC حسب الطلب فهو أفضل عندما يكون الترس غير متوفر أو قديمًا أو مدمجًا مع ميزات أخرى، أو مطلوبًا من مادة خاصة. كما أنه مفيد لاختبار النماذج الأولية، لكن ينبغي للمشترين توقع تكلفة وحدة أعلى للتروس الدقيقة ذات الاستخدام الواحد، نظرًا لأن إعداد الماكينة والفحص يشكلان عبئًا كبيرًا.
هل يمكن قطع التروس المخروطية أو التروس المائلة مثل التروس المستقيمة البسيطة؟
عادةً لا. فالتروس المخروطية والتروس المائلة لها هندسة أسنان مصممة لمحاور متقاطعة، وأسنانها ليست مجرد أسنان مستقيمة مقطوعة بزاوية. فهي تتطلب تدرّجًا صحيحًا، ونمطًا سليمًا للتماس، ومحاذاة دقيقة. بالنسبة للمشاريع التعليمية البسيطة، قد ينجح نموذج أولي تقريبي تحت أحمال منخفضة، لكن التجميعات الوظيفية عادةً ما تحتاج إلى قطع دقيق للتروس المخروطية، أو تشغيل آلي بخمسة محاور، أو استخدام مجموعة تروس قياسية.
الخاتمة
التروس هي أجزاء دقيقة لنقل الحركة والطاقة، ويكون التشغيل بالآلة باستخدام التحكم الرقمي CNC ذا قيمة قصوى عندما يكون الترس مخصصًا، دقيقًا، مدمجًا، أو غير متوفر كمنتج قياسي. يعتمد نجاح الترس المشغول بالآلة باستخدام التحكم الرقمي CNC على اختيار المادة المناسبة، وعملية تصنيع الأسنان، ودقة الثقب، وخطة المعالجة الحرارية، وطريقة التشطيب، وكذلك الفحص. غالبًا ما تكون التروس القياسية الأنسب للاحتياجات البسيطة، لكن التروس المخصصة باستخدام CNC تمنح المهندسين تحكمًا أكبر في التوافق والأداء والتجميع عندما لا تستطيع قطع الكتالوج تلبية المتطلبات.
الأسئلة الشائعة
تجيب هذه الأسئلة الشائعة عن التروس المخصصة المصنوعة باستخدام التحكم الرقمي CNC دون تكرار تفاصيل العملية الكاملة المذكورة أعلاه. ولتقديم عرض سعر دقيق، ينبغي للمشترين تقديم الرسومات، متطلبات المواد، بيانات الترس، الكمية، توقعات التفاوت، بالإضافة إلى ظروف التشغيل.
هل التروس المشغولة بالماكينات ذات التحكم الرقمي باهظة الثمن؟
قد تكون التكلفة مرتفعة في الكميات القليلة، لأن تصنيع الترس يتضمن إعداد الماكينة، البرمجة، تشغيل الخام، قطع الأسنان، إزالة الزوائد، الفحص، وأحيانًا المعالجة الحرارية أو الطحن. وغالبًا ما يكلف الترس الدقيق الواحد أكثر بكثير من الترس الموجود في الكتالوج. ومع ذلك، فإن التشغيل المخصص له ما يبرره عندما يكون الجزء غير متوفر، أو قديمًا، أو مدمجًا بميزات خاصة، أو مطلوبًا لنموذج أولي لا يمكنه استخدام الهندسة القياسية.
ما المعلومات اللازمة لتقديم عرض سعر لترس مخصص؟
يتطلب العرض الجيد عادةً عدد الأسنان، الوحدة أو الملعب القُطري، زاوية الضغط، عرض الوجه، حجم الثقب، تفاصيل المفتاح أو السينكل، المادة، التفاوت، المعالجة الحرارية، التشطيب السطحي، الكمية، وظروف التطبيق. وإذا كان الترس بديلًا لجزء موجود، فإن عينة من الترس الأصلي والترس المقابل يمكن أن تساعد في تحديد الشكل الصحيح للأسنان ومتطلبات التلامس.
هل يمكن للتشغيل بالماكينات ذات التحكم الرقمي أن ينتج تروسًا هادئة؟
يمكن لعمليات التشغيل بالماكينات ذات التحكم الرقمي أن تدعم تشغيل هادئ للتروس، إلا أن مستوى الضوضاء يعتمد على دقة الأسنان، ونوعية السطح، والمواد المستخدمة، ومحاذاة التروس، وفارق التخليص، ونوعية التشحيم، وكذلك الحمل. ويمكن لتروس الحلزونية، وأسنانها المبرودة، وضبط انحراف الدوران، وتحقيق المحاذاة الصحيحة بين التروس المتماشية، أن تقلل من مستوى الضوضاء. كما قد تساهم التروس البلاستيكية في تقليل الصوت في الأنظمة الخفيفة، لكن يجب تصميمها بما يتناسب مع الحمل الفعلي والبيئة المحيطة.
هل تحتاج جميع التروس إلى المعالجة الحرارية؟
لا. تُستخدم المعالجة الحرارية بشكل رئيسي عندما تحتاج تروس الفولاذ إلى صلادة أعلى للأسنان، ومقاومة أكبر للتآكل، وقوة تحمل أعلى ضد الإجهاد الناتج عن التعب. أما التروس الخفيفة المصنوعة من الألومنيوم أو البرونز أو الفولاذ المقاوم للصدأ أو البلاستيك فقد لا تحتاج إلى عملية التقسية. وعند استخدام المعالجة الحرارية، ينبغي أخذ التشوهات المحتملة في الاعتبار أثناء العملية، وقد تتطلب التروس عالية الدقة إجراء طحن نهائي بعد عملية التقسية.