
Шестерни — это высокоточные детали для передачи мощности, используемые для изменения скорости, крутящего момента, направления движения или синхронизации внутри механических узлов. Для покупателей, ищущих индивидуальные шестерни, изготовленные на станках с ЧПУ, главным вопросом обычно является не просто «можно ли обработать эту шестерню?», а то, сможет ли она работать тихо, правильно входить в зацепление, выдерживать нагрузку, соответствовать существующему валу или редуктору и быть произведённой экономично в требуемом количестве. Обработка на станках с ЧПУ чаще всего выбирается, когда шестерня не является простым стандартным изделием из каталога, когда необходимо заменить изношенную деталь или когда конструкция требует специального отверстия, ступицы, шпоночного паза, числа зубьев, модуля, угла давления или материала. В данном руководстве объясняется, где применяются шестерни, какие их характеристики обычно обрабатываются на станках с ЧПУ, как материалы влияют на обрабатываемость, какая финишная обработка необходима и что инженеры должны учитывать перед заказом индивидуально обработанной шестерни.
Что такое зубчатые передачи и для чего они служат?
Шестерня — это зубчатая вращающаяся деталь, которая работает в паре с другой шестерней, рейкой, валом или червяком для передачи механического движения. Зубья — это не декоративные элементы; они представляют собой специально спроектированные контактные поверхности. Их геометрия определяет, как усилие передаётся от одной детали к другой. В большинстве механических систем шестерни помогают конструкторам преобразовывать выходную мощность двигателя в полезное движение. Небольшой двигатель может приводить в движение более крупную нагрузку через редуктор, вал может менять направление движения с помощью конических шестерён, а синхронизированное оборудование позволяет поддерживать точный временной интервал между двумя движениями благодаря согласованным шестерням.
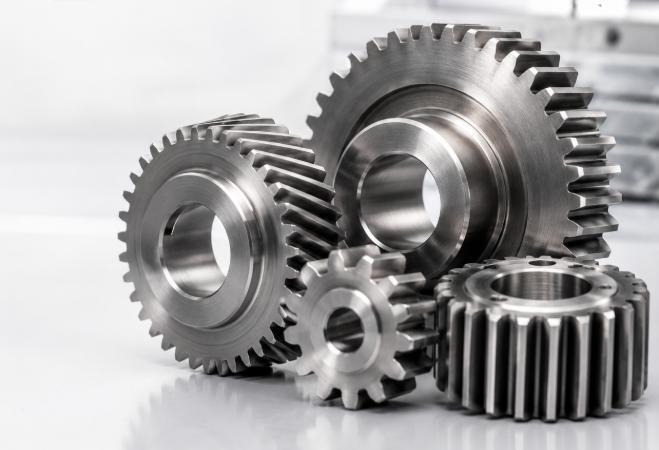
Основная функция зубчатой передачи
Наиболее распространённая функция шестерни — передача крутящего момента при одновременном контроле скорости. Когда малая шестерня приводит в движение большую, скорость на выходе снижается, а крутящий момент возрастает. Когда большая шестерня приводит в движение меньшую, система набирает скорость, но теряет крутящий момент. Зубья шестерён также обеспечивают положительное движение, что означает меньший проскальзывание по сравнению с ремёнными или фрикционными передачами. Именно поэтому шестерни используются в оборудовании, требующем повторяемого позиционирования, стабильной синхронизации или контролируемого механического преимущества.
Распространённые типы зубчатых передач
Различные типы шестерён решают разные задачи движения. Прямозубая шестерня проста и эффективна для параллельных валов. Наклонные зубья косозубой шестерни обеспечивают более плавную работу, поскольку зацепление происходит постепенно. Коническая или митровая шестерня меняет направление силы между пересекающимися валами. Червячная шестерня создаёт значительное понижение скорости в компактном пространстве. Реечные передачи преобразуют вращательное движение в линейное. Эти типы могут внешне казаться похожими, однако требования к их обработке на станках с ЧПУ, методы контроля и финишная обработка у них могут сильно различаться.
- Прямозубые шестерни для простой передачи мощности между параллельными валами.
- Косозубые шестерни для более плавной и тихой работы.
- Конические и митровые шестерни для изменения направления вала.
- Червячные шестерни для компактного понижения скорости и самоблокирующегося типа движения в некоторых конструкциях.
- Реечные передачи для линейного перемещения.
Где применяются зубчатые передачи, изготовленные на станках с ЧПУ?
Шестерни, обработанные на станках с ЧПУ, применяются как в промышленных, так и в небольших механических узлах. Их часто можно встретить в оборудовании для автоматизации, робототехнике, упаковочных машинах, медицинских устройствах, сельскохозяйственной технике, металлорежущих станках, испытательных приспособлениях, насосах, конвейерах и специальных механизмах. В этих приложениях шестерня может входить в состав редуктора, привода, механизмов синхронизации, понижающего механизма, индексирующего устройства или узла преобразования движения. Причина столь широкого применения шестерён проста: они обеспечивают управляемое механическое движение в компактной и надёжной конструкции.
Промышленное оборудование и автоматизация
В промышленном оборудовании от шестерён часто требуется длительная работа под повторяющимися нагрузками. Иногда необходима индивидуально изготовленная шестерня, если оборудование имеет нестандартный размер вала, старый редуктор или особое передаточное отношение. Покупатели нередко задаются вопросом: что выгоднее — приобрести шестерню из каталога или изготовить её на заказ? Ответ зависит от геометрии и характера нагрузки. Если стандартная шестерня обладает правильной формой зубьев, подходящим диаметром отверстия, шириной торца и соответствующим материалом, то она обычно обходится дешевле. Однако если шестерня должна соответствовать устаревшему узлу или специальному корпусу, более целесообразным становится изготовление на станке с ЧПУ.
Прецизионные устройства и индивидуальные механизмы
Малые шестерни также применяются в приборах, робототехнике, прототипах и компактных системах движения. Таким шестерням могут потребоваться лёгкий корпус, мелкие зубья, тонкие стенки, индивидуальные ступицы или встроенные элементы крепления. ЧПУ-обработка полезна тем, что позволяет совместить функции, связанные с шестернями, с деталями, специфичными для конкретной детали, в рамках одного контролируемого производственного процесса. Вместо того чтобы покупать стандартную шестерню и дорабатывать её вручную, производитель может обработать заготовку, выполнить отверстия, фаски, отверстия для крепления и профиль зубьев согласно чертежу.
| Область применения | Общие требования к зубчатым передачам | Почему ЧПУ-обработка помогает |
| Оборудование для автоматизации | Повторяемая передача крутящего момента и точное синхронизирование | Индивидуальные передаточные числа, отверстия, ступицы и контроль качества |
| Робототехника | Компактные размеры, небольшой люфт, лёгкая конструкция | Тонкие элементы и интегрированная геометрия крепления |
| Ремонт и устаревшее оборудование | Замена изношенных или недоступных деталей | Реверсивное проектирование и единичное производство |
| Насосы и приводные агрегаты | Надёжный контакт зубьев и стабильная посадка на валы | Контролируемые отверстия, шпоночные пазы и поверхность обработки |
| Испытательные приспособления и прототипы | Быстрые изменения конструкции и небольшие партии | Не требуется специализированная форма или крупносерийное оснащение |
Часто ли шестерни изготавливают методом ЧПУ-обработки?
Многие шестерни производят с использованием технологий, связанных с ЧПУ, однако термин «ЧПУ-обработка» может означать несколько различных операций. Обычно шестерню не изготавливают, просто вырезая круглый диск на фрезерном станке. Полный процесс может включать токарную обработку заготовки на ЧПУ, фрезерование карманов или ступиц, нарезание зубьев методом хоббинга или формовки, обработку внутренних элементов методами протяжки или проволочной электроэрозионной обработки, термообработку, а также шлифование или хонингование для достижения окончательной точности. Для крупносерийных стандартных шестерён специализированные шестерённые станки обычно оказываются более эффективными, чем общее фрезерование на ЧПУ. Для индивидуальных шестерён, прототипов, запасных частей и сложных корпусов шестерён ЧПУ‑обработка применяется крайне широко.
Типичный технологический процесс на станках с ЧПУ
Практичный технологический процесс изготовления шестерни на ЧПУ начинается с заготовки. Заготовку обычно обтачивают до требуемых внешнего диаметра, отверстия, ширины торца и формы ступицы. Если шестерне необходимы карманы для уменьшения веса, отверстия под болты, фаски или нестандартные элементы крепления, перед или после нарезания зубьев может быть добавлено фрезерование на ЧПУ. Зубья затем формируют методом хоббинга, формовки, 5‑осевого фрезерования или формового фрезерования — в зависимости от типа и количества шестерён. После нарезания зубьев деталь может подвергаться зачистке, термообработке, шлифовке и контролю качества.
Когда обычного фрезерования на станке с ЧПУ недостаточно
Частым заблуждением является мнение, что любую шестерню можно изготовить, просто наклоняя резец или копируя зубцы один за другим. Прямозубые шестерни в некоторых случаях действительно можно формово-фрезеровать, особенно для прототипов или при больших размерах зубьев. Однако конические, косозубые, внутренние шестерни и высокоточные передаточные механизмы требуют точной геометрии зубьев. Если профиль контакта зубьев неверен, шестерня может работать с повышенным шумом, быстро изнашиваться или выходить из строя под нагрузкой. Именно поэтому профессиональное производство шестерён сочетает ЧПУ‑обработку с технологиями, специфичными для шестерён, и строгим контролем качества.
| Процесс | Применяется для | Лучшее соответствие |
| Токарная обработка с ЧПУ | Заготовки зубчатых колёс, отверстия, ступицы, уступы | Почти всех механически обработанных зубчатых колёс |
| Фрезерная обработка с ЧПУ | Карманы, отверстия под болты, элементы облегчения, грубые пространства между зубьями | Индивидуальные корпуса зубчатых колёс и прототипы |
| Хоббинг зубчатых колёс | Наружные прямозубые и косозубые зубья | Эффективное производство и точные формы нарезанных зубьев |
| Шейвинг зубчатых колёс | Внутренние шестерни и внешние зубья у фасок | Геометрия, которую невозможно получить методом хоббинга |
| Шлифование или хонингование | Конечная точность зубьев и качество поверхности | Зубчатые передачи для высоких нагрузок, тихие или высокоточные |
Материалы, обычно используемые для зубчатых колёс, обработанных на станках с ЧПУ
Выбор материала определяет, как изготавливается зубчатое колесо, как оно изнашивается, какую нагрузку способно выдерживать и требуется ли ему термическая обработка или поверхностная отделка. Прежде чем рассматривать отдельные материалы, важно связать выбор материала с условиями эксплуатации. Для медленно работающего прототипного зубчатого колеса может потребоваться лишь высокая точность размеров. Нагруженное ведущее зубчатое колесо должно обладать прочностью, твёрдостью зубьев и контролируемой поверхностью. Тихо работающий механизм может требовать полимерного или бронзового зубчатого колеса. В условиях коррозионной среды или при мойке под давлением понадобится нержавеющая сталь или инженерные пластмассы.
Зубчатые передачи из стали и легированной стали
Углеродистая сталь и легированная сталь широко применяются для зубчатых колёс, требующих прочности, износостойкости и надёжной передачи крутящего момента. Их часто обрабатывают на станках с ЧПУ и нарезают зубья до термической обработки. После закалки критически важные детали могут потребовать шлифовки, поскольку термообработка может привести к деформации. Сталь не всегда является самым простым материалом для финишной обработки, но обеспечивает высокие механические характеристики. При изготовлении зубчатых колёс на заказ на станках с ЧПУ сталь чаще всего выбирается для ведущих колёс, шестерён, валов со встроенными зубчатыми колёсами, а также для ремонтных деталей, где долговечность важнее веса.
Нержавеющая сталь, алюминий, бронза и пластмассы
Нержавеющая сталь используется там, где важна коррозионная стойкость, однако её обработка может быть более сложной из‑за работы упрочнения и накопления тепла. Алюминиевые шестерни лёгкие и легко поддаются обработке, что делает их полезными для прототипов, механизмов малой нагрузки и узлов с низкой нагрузкой. Бронза ценится за свойства скольжения и совместимость с червячными передачами. Инженерные пластмассы, такие как ПОМ, нейлон и ПEEK, позволяют снизить уровень шума и массу, хотя следует учитывать их термическое расширение и меньшую жёсткость. Эти материалы часто применяются там, где тихая работа, небольшая масса или коррозионная стойкость важнее максимальной нагрузки.
| Группа материалов | Обрабатываемость | Типичное применение | Важное примечание |
| Углеродистая/легированная сталь | Средняя степень; улучшение перед закалкой | Прочные зубчатые передачи, шестерни, компоненты привода | Может потребоваться термообработка и финишное шлифование |
| Нержавеющая сталь | Умеренно сложный или трудный в зависимости от марки | Зубчатые передачи, устойчивые к коррозии | Контроль нагрева и работы закалки |
| Алюминий | Хорошая | Шестерни малой нагрузки, прототипы, лёгкие сборки | Износ зубьев ограничивает использование при высоких нагрузках |
| Бронза | Хорошая или средняя | Червячные колёса и зубчатые передачи со скользящим контактом | Полезны там, где важен характер трения |
| Инженерные пластмассы | Хороши, но чувствительны к размерам | Тихие шестерни, небольшие нагрузки, компактные устройства | Учитывайте термическое расширение и поглощение влаги |
Обрабатываемость зубчатых передач из металла и пластика на станках с ЧПУ
Полезный способ сравнить обработку шестерён на станках с ЧПУ — разделить металлические и пластиковые шестерни. Обе категории можно обрабатывать, но их поведение при резании и в эксплуатации сильно различается. Металлические шестерни обычно обладают большей прочностью, лучшей жёсткостью зубьев и более высокой несущей способностью. Пластиковые шестерни легче, тише и зачастую проще обрабатываются в небольших размерах, однако они могут деформироваться, если не контролировать зажим, нагрев или давление инструмента. Такое сравнение помогает покупателям выбрать между производительностью, уровнем шума, массой и стоимостью.
Обрабатываемость металлических зубчатых передач
Металлические шестерни требуют внимания к силе резания, износу инструмента, образованию заусенцев и термообработке. Алюминий режется быстро, но износ зубьев может ограничивать его применение. Сталь можно точно обработать в более мягком состоянии, а затем закалить для повышения износостойкости. Нержавеющая сталь требует стабильных условий обработки, охлаждающей жидкости и осторожных параметров, чтобы предотвратить работу упрочнения. Бронза, как правило, хорошо обрабатывается, однако конкретный сплав влияет на поведение стружки. Для точных металлических шестерён обработка на станках с ЧПУ — лишь часть процесса; термообработка, шлифовка зубьев и контроль качества могут быть необходимыми для обеспечения длительного срока службы.
Обрабатываемость пластиковых зубчатых передач
Пластиковые шестерни часто легче поддаются резанию, но труднее сохранять размеры. Такие материалы, как ПОМ и нейлон, могут обеспечивать чистые зубья, однако они могут смещаться под воздействием температуры, влаги или внутренних напряжений. Важны острые инструменты, небольшое давление резания и правильная фиксация заготовки. Пластиковые шестерни отлично подходят для малошумных механизмов, прототипов и устройств с низкой нагрузкой. Однако они не являются прямой заменой закалённым стальным шестерням в высоконагруженных приводах. При планировании обработки необходимо учитывать прогиб зубьев, наличие заусенцев и стабильность размеров после обработки.
| Фактор | Металлические зубчатые передачи | Пластиковые зубчатые передачи |
| Прочность | Более высокая несущая способность и жёсткость зубьев | Более низкая несущая способность, но хороши для лёгких механизмов |
| Тепло при механической обработке | Требует охлаждающей жидкости и контроля износа инструмента | Требуется низкий нагрев, чтобы избежать размягчения или смещения |
| Шум | Могут быть более шумными без финишной обработки или смазки | Обычно тише в системах лёгкой нагрузки |
| Отделка | Могут применяться термообработка, шлифование, гальваническое покрытие, нанесение покрытий или полировка | Обычно более важны удаление заусенцев и контроль внутренних напряжений |
| Лучшее применение | Передача мощности и долговечные механические приводы | Тихие, лёгкие, с низкой нагрузкой механизмы на заказ |
Почему стоит выбрать индивидуальные шестерни ЧПУ вместо стандартных?
Стандартные шестерни идеально подходят, когда требуемые модуль, число зубьев, отверстие, ширина, материал и тип крепления уже доступны. Они обычно дешевле и быстрее. Индивидуальные шестерни ЧПУ становятся необходимыми, когда стандартная деталь почти подходит, но всё же не совсем. Разница может заключаться в специальном ступичном узле, необычном отверстии, индивидуальном шпоночном пазу, нестандартном угле давления, особой ширине торца, облегчённом корпусе или шестерне, которая должна вписаться в существующую сборку. В ремонтных работах исходная деталь может быть устаревшей, повреждённой или недоступной, что делает производство шестерни ЧПУ методом обратного проектирования практичным вариантом.
Факторы, влияющие на индивидуализацию
Пользователи часто выбирают обработку на станках с ЧПУ, потому что им нужна шестерня, соответствующая их оборудованию, а не наоборот — заставлять оборудование подстраиваться под стандартную шестерню из каталога. Это распространено при создании прототипов, в устаревшем оборудовании, в системах автоматизации по индивидуальному заказу и в компактных конструкциях изделий. Шестерня может потребовать совместного размещения с подшипниками, стопорными кольцами, фланцами, крепёжными элементами или датчиками. Обработка на станках с ЧПУ позволяет объединить эти элементы в одну деталь, сократив дополнительные доработки и улучшив посадку.
Преимущества перед стандартными зубчатыми передачами из каталога
Главное преимущество индивидуального зубчатого колеса с ЧПУ — контроль над конструкцией. Инженеры могут задавать материал, термообработку, геометрию зубьев, допуски отверстий, степень шероховатости поверхности и требования к контролю. Каталожное зубчатое колесо всё равно может потребовать дополнительной механической обработки, что при недостаточно продуманном проектировании может привести к биению или снижению прочности. Индивидуальное зубчатое колесо можно спроектировать с самого начала с учётом конкретного вала, нагрузки, передаточного числа и способа сборки. Компромисс — стоимость: одноразовые прецизионные зубчатые колёса могут быть дорогими, поскольку наладка, программирование, нарезание зубьев, контроль и финишная обработка распределяются на очень небольшое количество деталей.
- Индивидуальные отверстия под посадку, пазы под шпонки, шлицевые соединения или специфический рисунок монтажных отверстий.
- Необычное число зубьев, модуль, диаметральный шаг, ширина торца или передаточное отношение.
- Интегрированный ступица, уступ, лёгкая полость или особенность вала.
- Материал и термообработка подбираются с учётом реальных условий нагрузки.
- Реверс-инжиниринг для недоступных или устаревших деталей оборудования.
Какие характеристики зубчатых передач обрабатываются на станках с ЧПУ?
Индивидуальное зубчатое колесо — это не просто кольцо зубьев. Многие элементы, обеспечивающие правильную посадку и функциональность, изготавливаются методами токарной, фрезерной, сверлильной, расточной, протяжной и шлифовальной обработки на станках с ЧПУ. Форма зубьев — наиболее заметный признак, но отверстие, ступица, торцы, опорные диаметры, пазы под шпонки, отверстия под болты и боковой зазор могут быть не менее важны. Если эти элементы не концентричны и не перпендикулярны относительно зубьев, колесо может биить, создавать неравномерный контакт или преждевременно изнашиваться.
Профиль зубьев и корпус зубчатой передачи
Профиль зубьев определяет зацепление. Нарезание зубьев на станках с ЧПУ — методом хоббинга, формирования или фрезерования — выбирается в зависимости от типа и геометрии колеса. Для корпусов индивидуальных зубчатых колёс фрезерование на ЧПУ позволяет создавать спицы, лёгкие полости, фаски, пазы или зазоры. Эти детали помогают снизить вес, улучшить зазоры при сборке или обеспечить пути смазки. Однако слишком радикальное уменьшение веса не должно ослаблять обод или существенно изменять жёсткость зубьев.
Отверстия, ступицы, шпоночные пазы и детали крепления
Отверстие и ступица часто определяют, будет ли колесо работать исправно. Расточка на станках с ЧПУ позволяет добиться строгих допусков по посадке для валов или подшипников. Пазы под шпонки и шлицевые соединения передают крутящий момент от вала к колесу. Отверстия под болты или штифты служат для точного позиционирования колеса в сборке. Все эти элементы требуют высокой точности расположения и концентричности. Для высококачественных зубчатых колёс, изготовленных на станках с ЧПУ, контроль должен проверять не только число зубьев и диаметр, но и биение отверстия, перпендикулярность торцов, размер паза под шпонку, а также соотношение между зубьями и отверстием.
| Особенность | Основные операции на станках с ЧПУ | Функциональное назначение |
| Наружный диаметр и торцы заготовки шестерни | Токарная обработка с ЧПУ | Создаёт опорную геометрию и ширину торца |
| Зубы | Хоббинг, формовка, фрезерование или шлифование | Передаёт нагрузку через правильное зацепление |
| Отверстие | Сверление, растачивание, развертывание, шлифование | Контролирует посадку вала и его соосность |
| Шпоночные пазы или шлицевые соединения | Разделка, формовка, электроэрозионная обработка, фрезерование | Передают крутящий момент валу |
| Отверстия для снижения веса | Фрезерная обработка с ЧПУ | Снижает вес и улучшает упаковку |
| Фаски и удаление заусенцев | Фрезерование, ручная отделка, дробеструйная обработка | Удаляет острые кромки и защищает сборку |
Проблемы ЧПУ-обработки для шестерён
Обработка зубчатых колёс сложна, поскольку малейшие ошибки повторяются по всей окружности. Крошечная погрешность в установке может проявиться на каждом зубе. Шероховатая поверхность зубьев создаёт шум. Недостаточная концентричность приводит к циклическому изменению нагрузки. Термообработка может смещать деталь даже после точной механической обработки. Поэтому успешная обработка индивидуальных зубчатых колёс требует стабильного технологического процесса, а не просто станка, способного обрабатывать металл.
Точность зубьев и индексирование
Шаг зубьев, эвольвентная геометрия, накатка и точность профиля являются ключевыми факторами качества зубчатых колёс. Когда зубья нарезаются по одному на фрезерном станке, точность деления становится критически важной. Для генерирующих процессов, таких как хоббинг, необходимо строго контролировать соотношение между вращением инструмента и заготовки. Именно поэтому для многих прецизионных зубчатых передач предпочтительнее использовать специализированное оборудование для нарезания зубьев. Если станок, приспособление или программа внесут погрешность, колесо может внешне выглядеть правильно, но при этом не обеспечивать плавного зацепления.
Зазубрины, нагрев и деформация
Заусенцы на кромках зубьев часто образуются после нарезания и могут мешать зацеплению либо откалываться во время эксплуатации. Тепловое воздействие также способно изменять размеры зубчатых колёс, особенно в случае тонкостенных шестерён, изделий из нержавеющей стали и пластиков. Термическая обработка добавляет дополнительные сложности, поскольку закалка может вызывать деформацию отверстий, торцов и геометрии зубьев. Решение заключается в том, чтобы оставлять запас на шлифование при необходимости, применять контролируемую термическую обработку и выполнять финишную обработку ответственных поверхностей после закалки. Для пластиковых шестерён главным является предотвращение деформаций при зажиме и накопления тепла во время механической обработки.
Решения, повышающие качество шестерён
Надёжное производство зубчатых колёс обычно зависит от соответствия технологического процесса требованиям к точности. Прототипное зубчатое колесо иногда можно изготовить методом формового фрезерования и испытать. Для серийного зубчатого колеса, работающего тихо, могут потребоваться хоббинг, шлифование или хонингование. Зубчатое колесо, работающее под высокой нагрузкой, может нуждаться в контролируемой сертификации материала и термообработке. Контроль должен включать измерение зубьев, размер отверстия, биение, состояние поверхности и соответствие сопряжённому зубчатому колесу. Чёткая коммуникация относительно нагрузки, скорости, смазки и ожидаемого уровня шума помогает производителю выбрать подходящий технологический процесс.
- Используйте точные заготовки и соблюдайте соосность при обработке — от токарной обработки до нарезания зубьев.
- Выбирайте хоббинг или шейпинг, когда требуется высокая точность генерируемого зуба.
- Обрабатывайте заусенцы на кромках зубьев и в пазах ключей перед сборкой.
- Планируйте термообработку и финишную шлифовку, если требуется определённая твёрдость зубьев.
- Проверяйте зубчатое колесо в сопряжении с сопряжённым элементом, а не только как отдельную деталь.
Обработка и отделка поверхностей для зубчатых колёс, обработанных на станках с ЧПУ
Не каждое зубчатое колесо, обработанное на станках с ЧПУ, требует обработки поверхности, однако почти каждое нуждается в той или иной форме финишной обработки. Разница имеет значение. Для обеспечения безопасности и функциональности могут потребоваться удаление заусенцев, снятие фасок, шлифование, хонингование или полировка. Обработка поверхности, например покрытие или гальваническое покрытие, выбирается, когда необходимо повысить износостойкость, защитить от коррозии, уменьшить трение или улучшить внешний вид. Решение зависит от материала, нагрузки, условий смазки, рабочей среды и ожидаемого срока службы.
Когда поверхностная обработка может не потребоваться
Зубчатое колесо может не требовать дополнительной обработки поверхности, если базовый материал уже соответствует условиям эксплуатации, колесо работает в чистой и хорошо смазанной среде, а нагрузка невелика. Например, некоторые пластиковые зубчатые колёса требуют лишь чистовой обработки и удаления заусенцев. Некоторые прототипные алюминиевые колёса могут использоваться в качестве изготовленных «как есть» для краткосрочных испытаний. Некоторые зубчатые колёса из нержавеющей стали могут оставаться необработанными, если их коррозионная стойкость уже достаточна. В таких случаях лишнее покрытие может изменить размеры или контакт зубьев.
Когда необходима поверхностная обработка
Обработка поверхности становится важной, когда зубчатое колесо подвергается износу, коррозии, высоким контактным напряжениям или суровым условиям эксплуатации. Термообработка часто применяется для стальных зубчатых колёс, чтобы повысить твёрдость зубьев и их усталостную прочность. Для лёгкой защиты от коррозии и удержания масла на стальных деталях могут выбираться чёрный оксид или фосфатирование. Гальваническое никелевое покрытие улучшает коррозионную стойкость и обеспечивает равномерное покрытие сложных форм, однако его толщину необходимо строго контролировать, поскольку зубья являются высокоточными элементами.
Распространённые варианты отделки
Три распространённых варианта — термическая обработка, чёрное оксидирование или фосфатирование, а также безэлектролитное никелирование. Термическая обработка повышает износостойкость и прочность стальных шестерён, но может потребовать финишной шлифовки. Чёрное оксидирование или фосфатирование относительно тонко и подходит для стальных деталей, где важны внешний вид и лёгкая защита. Безэлектролитное никелирование обеспечивает более надёжную и равномерную защиту, однако его необходимо тщательно согласовывать, чтобы не нарушить точность зацепления зубьев. Для шестерён отделка всегда должна обеспечивать эксплуатационные характеристики, а не просто улучшать внешний вид.
| Опции финишной обработки | Основное преимущество | Наилучшее применение |
| Термическая обработка | Повышает твёрдость, износостойкость и усталостную прочность | Стальные зубчатые передачи под нагрузкой |
| Чёрное оксидирование или фосфатирование | Обеспечивает лёгкую коррозионную защиту и улучшает удержание масла | Стальные шестерни в смазанных системах |
| Безэлектролитное никелирование | Равномерное коррозионно-устойчивое покрытие | Сложные шестерни, подверженные воздействию влаги или химических веществ |
| Шлифование или хонингование | Улучшает точность зубьев и качество поверхности | Тихие, высокоскоростные или прецизионные шестерни |
Частые вопросы покупателей о заказных шестернях, изготовленных на станках с ЧПУ
Многие проекты по изготовлению шестерён начинаются с практической неопределённости. У покупателя может быть изношенный образец, эскиз или лишь приблизительное представление о требуемом движении. Одни вопросы касаются производственных затрат, другие — рисков проектирования. Решение этих вопросов на ранней стадии позволяет избежать дорогостоящих доработок в дальнейшем.
Можно ли воспроизвести шестерню по старой детали?
Да, но для копирования шестерни требуется больше, чем просто измерить наружный диаметр и посчитать число зубьев. Производителю необходимо определить модуль или диаметральный шаг, угол давления, количество зубьев, диаметр отверстия, ширину торца, паз под шпонку, материал, твёрдость, а также характер износа. Если образец сильно изношен, обратное инжиниринговое исследование должно включать сопряжённую шестерню или сборку. Для ответственных деталей перед началом производства следует подготовить чертеж или трёхмерную модель.
Заказную шестерню лучше изготовить на станке или приобрести готовую?
Стандартную шестерню следует приобретать, если она соответствует проектным и нагрузочным требованиям. Индивидуальная обработка на станках с ЧПУ предпочтительнее, когда шестерня недоступна, устарела, интегрирована с другими функциями или требуется из специального материала. Это также удобно для тестирования прототипов, однако покупатели должны рассчитывать на более высокую стоимость единичных прецизионных шестерён, поскольку подготовка к производству и контроль качества являются значительными затратами.
Можно ли нарезать конические или косозубые шестерни так же, как простые прямозубые?
Как правило, нет. Конические и косозубые шестерни имеют зубчатую геометрию, предназначенную для пересекающихся валов, а их зубья — это не просто прямые зубья, нарезанные под углом. Для них необходимы правильный конусность, контактная картина и точная соосность. Для простых учебных проектов грубый прототип может подойти при небольших нагрузках, но для функциональных сборок обычно требуется качественная нарезка конических шестерён, обработка на 5‑осевых станках или использование стандартного комплекта шестерён.
Заключение
Шестерни — это детали высокой точности, предназначенные для передачи движения и мощности, и обработка на станках с ЧПУ наиболее ценна, когда шестерня должна быть индивидуальной, чрезвычайно точной, интегрированной или отсутствует в качестве стандартного изделия. Успешное изготовление шестерни на станке с ЧПУ зависит от выбора подходящего материала, технологии нарезки зубьев, точности отверстий, плана термообработки, метода финишной обработки и проведения контроля. Стандартные шестерни часто оказываются оптимальными для простых задач, тогда как индивидуальные шестерни, изготовленные на станках с ЧПУ, дают инженерам возможность контролировать посадку, эксплуатационные характеристики и сборку, когда готовые детали из каталога не удовлетворяют требованию.
ЧаВо
Этот раздел часто задаваемых вопросов отвечает на наиболее распространённые вопросы об индивидуальных шестернях, изготовленных на станках с ЧПУ, без повторения подробностей всего технологического процесса, описанного выше. Для точного расчёта стоимости покупателям следует предоставить чертежи, требования к материалу, данные о шестерне, количество, допуски и условия эксплуатации.
Дороги ли шестерни, обработанные на станках с ЧПУ?
В малых партиях они могут оказаться дорогими, поскольку производство шестерён включает подготовку оборудования, программирование, обработку заготовки, нарезку зубьев, удаление заусенцев, контроль качества, а иногда — термообработку или шлифовку. Одна прецизионная шестерня зачастую стоит значительно дороже, чем шестерня из каталога. Однако индивидуальная обработка оправдана, когда деталь недоступна, устарела, интегрирована со специальными функциями или требуется для прототипа, который не может использовать стандартную геометрию.
Какая информация необходима для расчёта стоимости индивидуальной шестерни?
Хороший расчёт обычно требует количества зубьев, модуля или диаметрального шага, угла давления, ширины торца, размера отверстия, данных о шлицевом или ключевом пазу, материала, допусков, термообработки, отделки поверхности, количества и условий эксплуатации. Если шестерня является заменяемой деталью, образец и сопряжённая шестерня помогут определить правильную форму зубьев и требования к контакту.
Может ли ЧПУ-обработка обеспечить тихую работу шестерён?
Обработка на станках с ЧПУ может обеспечить тихую работу зубчатых передач, однако уровень шума зависит от точности зубьев, качества поверхности, материала, соосности, люфта, смазки и нагрузки. Шум можно уменьшить при использовании косозубых шестерён, шлифованных зубьев, контролируемого биения и правильной соосности сопряжённых шестерён. Пластиковые шестерни также могут снижать уровень шума в системах лёгкой нагрузки, но их необходимо проектировать с учётом фактической нагрузки и эксплуатационных условий.
Всегда ли шестерни нуждаются в термической обработке?
Нет. Термическая обработка применяется главным образом тогда, когда стальные шестерни требуют повышенной твёрдости зубьев, износостойкости и усталостной прочности. Лёгкие алюминиевые, бронзовые, нержавеющие или пластиковые шестерни могут не нуждаться в закалке. При применении термической обработки следует учитывать возможные деформации, а для высокоточных шестерён после закалки может потребоваться финишная шлифовка.