
ギアは、機械装置内部で速度、トルク、運動方向、または同期を変更するために使用される精密な動力伝達部品です。カスタムCNCギアを探している購入者にとって、真の課題はしばしば「このギアは加工可能か?」という単純な問いではなく、静粛性が確保できるか、正しい噛合が可能か、荷重に耐えられるか、既存の軸やギアボックスに適合するか、そして必要な数量を経済的に生産できるかといった点にあります。CNC加工が選ばれるのは、単なるカタログ部品ではない場合、摩耗した部品を交換する必要がある場合、あるいは設計上特殊な穴径、ハブ、キー溝、歯数、モジュール、圧力角、材質などを必要とする場合です。本ガイドでは、ギアがどのような用途で使われるのか、一般的にCNC加工されるギアの特徴、材料が加工性に与える影響、必要な仕上げ処理、さらにはカスタム加工ギアを注文する前にエンジニアが考慮すべき事項について解説します。
ギアとは何か、そして何をするのか?
ギアとは、歯付きの回転部品であり、他のギアやラック、シャフト、ウォームなどと組み合わせて機械的な運動を伝達します。歯は装飾的なデザインではなく、設計された接触面です。その幾何学的形状によって、力が一つの部品から別の部品へどのように伝わるかが制御されます。多くの機械システムにおいて、ギアは設計者がモーターの出力を有用な動きへと変換するのに役立ちます。小型のモーターでも減速ギアセットを介して大きな負荷を駆動でき、シャフトはベベルギアによって進行方向を変えられ、同期機構では一致したギアによって二つの運動を正確にタイミングさせることができます。
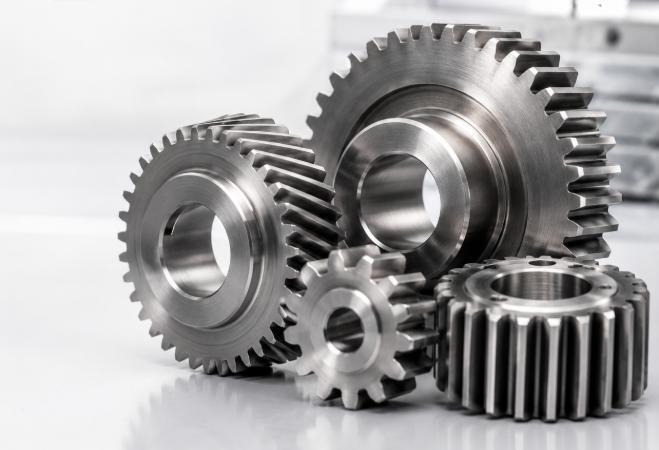
ギアの基本的な機能
ギアの最も一般的な機能は、速度を制御しながらトルクを伝達することです。小さなギアが大きなギアを駆動する場合、出力速度は低下し、トルクは増加します。一方、大きなギアが小さなギアを駆動する場合は、システムは速度を上げますが、トルクは減少します。また、ギアの歯は運動を正方向に保つため、ベルト駆動や摩擦駆動に比べてスリップが少なくなります。そのため、繰り返し可能な位置決めや安定したタイミング、あるいは制御された機械的利得が必要な装置には、ギアが用いられます。
一般的な歯車の種類
さまざまな種類のギアは、それぞれ異なる運動上の課題を解決します。平歯車は平行軸に対してシンプルで効率的です。ヘリカルギアは、歯が斜めになっているため、段階的に噛み合うことでより滑らかに動作します。ベベルギアやミターギアは、交差する軸間で動力の方向を変えます。ウォームギアは、コンパクトな空間内で大きな減速比を実現します。ラック・ピニオン機構は、回転運動を直線運動に変換します。これらのタイプは遠目には似ているように見えても、CNC加工の要求、検査方法、仕上げの必要性などは大きく異なります。
- 単純な平行軸間の動力伝達に用いる平歯車。
- より滑らかで静かな運転を実現するヘリカルギア。
- 軸の方向を変えるためのベベルギアおよびミターギア。
- 一部の設計では、コンパクトな減速と自己ロック式の動きを実現するウォームギア。
- 直線運動を実現するラック・ピニオン機構。
CNC加工によるギアはどこで使われますか?
CNC加工による歯車は、産業用機械から小型の機械組立品まで幅広く使用されています。自動化設備、ロボット技術、包装機械、医療機器、農業機械、工作機械、試験治具、ポンプ、コンベヤー、そして特注の機構部品などに多く見られます。これらの用途において、歯車は減速機、アクチュエータ、タイミング機構、減速装置、インデクシングユニット、あるいは運動変換アセンブリの一部として組み込まれることがあります。歯車がこれほど広く使われ続ける理由は単純で、コンパクトかつ耐久性に優れた形態で、制御された機械的運動を実現できるからです。
産業用機器とオートメーション
産業用機械では、歯車は繰り返し荷重下で長期間稼働することが求められることがよくあります。設備に非標準の軸径や古い減速機、あるいは特殊な伝達比がある場合には、特注の歯車が必要になることがあります。購入者は、カタログ品を購入するべきか、交換用をCNC加工で製作すべきかをよく尋ねます。その答えは、歯車の幾何形状と負荷条件によって異なります。標準的な歯車で歯形、穴径、歯面幅、材質が適切であれば、通常はコスト面で有利です。一方、歯車が旧式の組立品や特殊なハウジングに適合しなければならない場合は、CNC加工の方がより実用的となります。
精密デバイスおよびカスタムメカニズム
小型の歯車は、計測機器、ロボット技術、試作機、コンパクトな駆動システムにも用いられます。こうした歯車には、軽量な本体、細かい歯先、薄肉構造、特注ハブ、あるいは一体型の取付構造といった要求が生じることがあります。CNC加工は、歯車関連の機能と部品固有の詳細を一つの統一された製造工程で組み合わせることができるため、非常に有用です。標準規格の歯車を購入して手作業で改造するのではなく、メーカーは図面に基づいてブランク、穴、肩部、取付穴、および歯形をCNC加工で仕上げることができます。
| 適用分野 | 一般的な歯車の要求事項 | CNC加工が役立つ理由 |
| 自動化設備 | 繰り返し可能なトルク伝達と高精度なタイミング | 特注の伝達比、穴径、ハブ、ならびに検査管理 |
| ロボット工学 | コンパクトなサイズ、低バックラッシュ、軽量設計 | 精密な構造と一体化された取付ジオメトリ |
| 修理およびレガシーマシン | 摩耗または入手困難な部品の代替品 | リバースエンジニアリングおよび一品生産 |
| ポンプおよび駆動ユニット | 耐久性の高い歯面接触とシャフトへの安定した嵌合 | 制御された穴径、キー溝、表面仕上げ |
| 試験治具およびプロトタイプ | 迅速な設計変更および少量生産 | 専用金型や大量生産向けの工具が不要 |
歯車は一般的にCNC加工で製造されるのでしょうか?
多くの歯車はCNC関連の工程で製造されますが、「CNC加工」という言葉にはさまざまな作業が含まれる場合があります。歯車は通常、フライス盤で円盤状の素材を削るだけでは完成しません。全体の製造工程には、ブランクのCNC旋削、ポケットやハブのCNCフライス加工、歯のホビングやシェーピング、内部構造のブローチ加工やワイヤ放電加工、熱処理、さらに最終的な精度を確保するための研削やホーニングなどが含まれることがあります。大量生産向けの標準歯車の場合、専用の歯車加工機の方が汎用のCNCフライス加工よりも効率的であることが多いです。一方、特注歯車や試作品、修理用部品、複雑な歯車本体の製造には、CNC加工が非常に一般的です。
典型的なCNCプロセスフロー
実用的なCNC歯車のワークフローは、まず歯車のブランクから始まります。ブランクは通常、適切な外径、穴径、端面幅、ハブ形状に旋削されます。歯車に軽量化用のポケットやボルト穴、肩部、あるいは標準外の取り付け機能が必要な場合は、歯切りの前後いずれかでCNCフライス加工を追加することもあります。その後、歯の形状は、歯車の種類や数量に応じて、ホブ加工、シェーピング加工、5軸フライス加工、またはフォームフライス加工によって生成されます。歯切り後、部品はバリ取り、熱処理、研削、検査が行われる場合があります。
一般的なCNCフライス加工では不十分な場合
よくある誤解として、カッターを傾けるだけ、あるいは歯の間隔を一つずつコピーするだけでどんな歯車でも作れるという考えがあります。直線平歯車については、特に試作品や大きな歯数の場合には、フォームフライス加工で製作できるケースもあります。しかし、ベベルギア、ヘリカルギア、内歯車、そして精密伝達用の歯車などは、正しい歯の幾何学形状が必要です。もし歯の接触パターンが不正確だと、歯車は騒音が大きくなったり、摩耗が早くなったり、荷重下で破損したりする可能性があります。そのため、プロフェッショナルな歯車製造では、CNC工作と歯車専用の工程および検査を組み合わせて行います。
| プロセス | 用途 | 最適な適合 |
| CNC旋削 | ギアブランク、ボア、ハブ、肩部 | ほぼすべての機械加工された歯車 |
| CNCフライス加工 | ポケット、ボルト穴、軽量化用の構造、粗い歯の間隔 | カスタムギア本体およびプロトタイプ |
| 歯車ホブ加工 | 外歯平歯車およびヘリカル歯車 | 効率的な生産と正確な歯形の生成 |
| 歯車シェーピング | 内歯車および肩近くの外歯 | ホブ加工では到達できない幾何形状 |
| 研削またはホーニング | 最終的な歯精度と表面品質 | 高負荷・静音・高精度のギア |
CNC加工歯車に一般的に使用される材料
材料の選定は、歯車の加工方法、摩耗特性、許容荷重、さらには熱処理や表面仕上げの必要性を左右します。個々の材料について議論する前に、材料選定と使用条件を結びつけることが重要です。低速の試作歯車であれば、寸法精度の良さだけが求められる場合もあります。高負荷のかかる駆動歯車では、強度や歯面硬度、そして適切な表面仕上げが求められます。静粛性が重要な機構では、ポリマー製または青銅製の歯車が選ばれることがあります。腐食性環境や洗浄環境では、ステンレス鋼やエンジニアリングプラスチックが求められる場合もあります。
鋼製および合金鋼製ギア
強度、耐摩耗性、信頼性の高いトルク伝達が求められる歯車には、炭素鋼や合金鋼が一般的です。これらの材料は、熱処理前にCNC旋削や歯切り加工が行われることが多いです。焼入れ後、熱処理による歪みが生じるため、重要な歯車では研削加工が必要になることもあります。鋼材は必ずしも仕上げが最も容易な材料ではありませんが、優れた機械的性能を提供します。カスタムCNC歯車の製造においては、耐久性が重量よりも重視される用途、例えば駆動歯車、ピニオン、一体成形歯車付きシャフト、および補修部品などに、鋼材がよく選ばれます。
ステンレス鋼、アルミニウム、青銅、プラスチック
ステンレス鋼は耐食性が重要な場面で用いられますが、加工硬化や熱の蓄積により、加工がより難しくなることがあります。アルミニウム製の歯車は軽量で加工が容易であるため、試作品や軽負荷の機構、低荷重の組立部品に適しています。青銅は滑り接触特性やウォームギアとの相性の良さから重宝されます。POM、ナイロン、PEEKなどのエンジニアリングプラスチックは、騒音や重量を低減できますが、熱膨張や剛性の低さには注意が必要です。これらの材料は、静粛性や低質量、耐食性が最大荷重よりも重視される用途でよく使用されます。
| 材料グループ | 加工性 | 典型的な用途 | 重要な注意点 |
| 炭素鋼/合金鋼 | 中程度;焼入れ前に改善される | 耐久性のあるギア、ピニオン、駆動部品 | 熱処理と仕上げ研削が必要となる場合があります |
| ステンレス鋼 | グレードによって中程度から困難まで | 耐腐食性歯車 | 熱処理と加工硬化の制御 |
| アルミニウム | 良好 | 軽負荷の歯車、試作品、軽量な組立部品 | 歯の摩耗が高負荷使用の限界となる |
| 青銅 | 良好から中程度 | ウォームホイールおよび摺動接触ギア | 摩擦特性が重要な場所での活用 |
| エンジニアリングプラスチック | 良好だが寸法に敏感 | 静粛性が求められる歯車、低荷重、コンパクトな装置 | 熱膨張や吸湿を考慮する必要があります |
金属対プラスチック歯車のCNC加工性
CNCによる歯車加工を比較する際、金属製歯車とプラスチック製歯車に分けて考えるのも有効です。両者とも加工可能ですが、切削時および使用時の挙動は大きく異なります。金属製歯車は通常、より高い強度、優れた歯面剛性、そして優れた荷重容量を備えています。一方、プラスチック製歯車は軽量で静粛性に優れ、小サイズの加工も比較的容易ですが、クランプや熱、工具圧力の管理が不十分だと変形しやすいという欠点があります。この比較は、性能・騒音・重量・コストの間で購入者が最適な選択を行ううえで役立ちます。
金属製歯車の加工性
金属製ギアは、切削力、工具の摩耗、バリの発生、熱処理に注意を払う必要があります。アルミニウムは切削速度が速いですが、歯面の摩耗が使用上の制約となることがあります。鋼材は軟らかい状態で高精度に加工した後、硬化処理を施すことで耐摩耗性を向上させることができます。ステンレス鋼の場合、加工硬化を防ぐためには、安定した工具と冷却液、そして控えめな加工条件が必要です。青銅は一般的に良好に加工できますが、合金の種類によって切りくずの挙動が異なります。精密な金属製ギアにおいては、CNC加工だけでは十分ではなく、長寿命を実現するためには熱処理や歯面研削、検査などが不可欠となる場合があります。
プラスチック歯車の加工性
プラスチック製ギアは、切削が比較的容易である一方で、寸法精度の確保が難しい傾向があります。POMやナイロンなどの材料はきれいな歯面を形成できますが、温度変化や湿度、内部応力により変形することがあります。鋭利な工具、軽い切削圧力、適切な固定具の使用が重要です。プラスチック製ギアは、低騒音機構や試作部品、低負荷用途のデバイスなどに非常に適しています。ただし、高負荷の駆動系においては、焼入れされた鋼製ギアの代替にはなりません。加工計画では、歯のたわみやバリのような突起、加工後の寸法安定性を十分に考慮する必要があります。
| 要因 | 金属製歯車 | プラスチック製歯車 |
| 強度 | 高い負荷容量と歯面剛性 | 負荷容量は低いものの、軽負荷の機構には適しています |
| 加工時の熱 | クーラントと工具摩耗の管理が必要 | 軟化や変形を避けるため、低熱での加工が必要です |
| 騒音 | 仕上げや潤滑を行わない場合、騒音が大きくなることがあります | 軽負荷システムでは通常より静か |
| 仕上げ作業 | 熱処理、研削、めっき、コーティング、または研磨などの処理を施すことがあります | バリ取りや応力管理が通常より重要です |
| 最適な用途 | 動力伝達や耐久性の高い機械駆動に適しています | 静かで軽量、低負荷のカスタム機構 |
なぜ標準ギアではなく、カスタムCNCギアを選ぶべきなのか?
標準ギアは、必要なモジュール、歯数、穴径、幅、材質、取り付け方式が揃っている場合に最適です。通常、コスト面でも納期面でも有利です。一方、カスタムCNCギアは、標準品でほぼ適合するものの、わずかに不足する部分がある場合に価値を発揮します。その差異は、特殊なハブ、珍しい穴径、特注のキー溝、非標準の圧力角、特別な端面幅、軽量構造の本体、あるいは既存の組み立て部品に適合しなければならないギアといったケースに見られます。修理作業においては、元の部品が廃止されていたり、損傷していたり、入手不可能であったりすることもあり、その場合、リバースエンジニアリングによるCNCギア製造が現実的な選択肢となります。
カスタマイズの要因
ユーザーがCNC加工を選ぶ理由の多くは、カタログギアに合わせて機械を改造するのではなく、自社の機械に合ったギアを必要とするからです。これは試作品やレガシー設備、カスタムオートメーション、コンパクトな製品設計において特に一般的です。ギアはベアリング、止め輪、肩面、締結具、センサーなどとスペースを共有する必要があります。CNC加工ではこれらの要素を一つの部品に統合できるため、余分な加工を減らし、適合性を向上させることができます。
カタログ歯車に対する利点
カスタムCNCギアの最大の利点は、設計上の自由度です。エンジニアは材質、熱処理、歯形、穴径公差、表面仕上げ、検査要件などを細かく指定できます。一方、カタログギアには二次加工が必要となることがあり、計画が不十分だとランアウトが生じたり強度が低下したりすることがあります。カスタムギアは、目的の軸、荷重、伝動比、組み立て方法に合わせて最初から設計することが可能です。ただし、コスト面でのトレードオフがあります。一度きりの高精度ギアは、セットアップ、プログラミング、切削、検査、仕上げなどの工程が非常に少数の部品に分散されるため、高額になる傾向があります。
- カスタムの穴径、キー溝、スプライン、または取付穴パターン。
- 特殊な歯数、モジュール、直径ピッチ、端面幅、または伝動比。
- 一体型ハブ、肩面、軽量ポケット、または軸部の特殊形状。
- 実際の荷重条件に応じた材質と熱処理の選定。
- 入手不能または旧式の設備部品に対するリバースエンジニアリング。
どの歯車機能がCNC加工されるのか?
カスタムギアは単なる歯車の環ではありません。ギアを正確に装着し、機能させるための多くの要素は、CNC旋盤、フライス加工、ドリル加工、ボーリング、ブローチ加工、研削加工によって作り出されます。最も目立つのは歯形ですが、穴径、ハブ、端面、基準径、キー溝、ボルト穴、側面逃げなども同様に重要です。これらの要素がギアの歯に対して同心かつ直角になっていなければ、ギアは振れたり、接触が不均一になったり、早期摩耗を引き起こす可能性があります。
歯面形状と歯車本体
歯形は噛合を制御します。CNCによるギアホブ加工、シェーピング加工、またはフォームミリング加工は、ギアの種類と幾何形状に応じて選択されます。カスタムギア本体の場合、CNCフライス加工によりスポーク、軽量化用ポケット、面取り、スロット、あるいはクリアランス用の構造を形成できます。これらの細部は重量を削減し、組み立て時のクリアランスを改善したり、潤滑経路を確保したりするのに役立ちます。ただし、過度な軽量化によってリムが弱くなったり、歯の剛性が大きく変化したりしてはなりません。
穴径、ハブ、キー溝、取り付け詳細
ボアとハブは、ギアが正常に動作するかどうかを左右することがよくあります。CNCによるボア加工では、シャフトやベアリングに対して厳しいはめあい公差を確保できます。キー溝やスプラインは、シャフトからギアへトルクを伝達します。ボルト穴やダウエル穴は、組立時にギアの位置決めを行います。これらの構造要素には、高い位置精度と同心度が求められます。高品質なCNC加工ギアについては、検査では歯数や直径の確認だけでなく、ボアのランアウト、端面の直角度、キー溝の寸法、および歯面とボアとの関係性も必ず確認する必要があります。
| 特徴 | 一般的なCNC加工工程 | 機能的用途 |
| 歯車ブランクの外径と端面 | CNC旋削 | 参照ジオメトリと歯幅を作成します |
| 歯 | ホビング、シェーピング、フライス加工、または研削 | 正しい噛合いで荷重を伝達 |
| 穴 | ドリリング、ボーリング、リーマ加工、研削 | 軸との嵌合精度と同心度を制御 |
| キー溝またはスプライン | ブローチ加工、シェーピング、EDM、フライス加工 | トルクを軸に伝達 |
| 軽量化ポケット | CNCフライス加工 | 重量を軽減し、梱包性を向上 |
| 面取りとバリ取り | フライス加工、手仕上げ、タンブリング | 鋭いエッジを除去し、組立時の保護を行います |
歯車におけるCNC加工の課題
ギアの加工は、小さな誤差が円周全体にわたって繰り返されるため、非常に難しい作業です。わずかなインデキシング誤差が全ての歯に現れることがあります。粗い歯面は騒音の原因となり、不良な同心度は周期的な荷重変動を引き起こします。熱処理によって、正確に加工された部品が位置を変えることもあります。このため、成功するカスタムギアの加工には、単に金属を切削できる機械だけでなく、安定した工程計画が必要です。
歯面精度とインデキシング
歯間隔、インボリュート形状、リード、およびプロファイル精度は、歯車の品質において極めて重要です。歯車をフライス盤で一本ずつ歯を削る場合、インデクシング精度が非常に重要になります。ホブ加工のような生成法では、工具の回転とワークピースの回転の関係を厳密に制御する必要があります。そのため、多くの精密歯車では専用の歯車切削設備が好まれます。機械や治具、あるいはプログラムに誤差が生じると、見た目は正しくても噛み合いがスムーズに行われないことがあります。
バリ、熱、歪み
歯先のバリは切削後に一般的に発生し、噛み合いを妨げたり、使用中に剥がれて脱落したりすることがあります。また、特に薄歯の歯車やステンレス鋼、プラスチック製品では、熱によって歯車の寸法が変化することもあります。熱処理はさらに難易度を高め、硬化過程で内径や端面、歯形が歪む可能性があります。解決策としては、必要に応じて研削余裕を残すこと、制御された熱処理を行うこと、そして硬化後の重要な表面を仕上げることです。プラスチック製歯車の場合には、加工中のクランプによる歪みや熱の蓄積を避けることが最優先されます。
歯車品質を向上させる解決策
信頼性の高い歯車の生産は、通常、要求される精度に適した加工方法を選定することに依存します。試作歯車は、場合によってはフォームミリングで製作し、試験を行うことも可能です。静粛性が求められる量産歯車には、ホブ加工、シェービング、研削、またはホーニングが必要となることもあります。高負荷条件の歯車では、材料の規格確認や熱処理の管理が不可欠です。検査項目には、歯面寸法、内径サイズ、振れ、表面状態、および相手歯車との適合性が含まれます。荷重、回転速度、潤滑状態、騒音に関する期待値についてメーカーと十分なコミュニケーションを図ることで、最適な加工方法を選択できます。
- 正確なブランクを使用し、旋削から歯切りに至るまで同心度を維持してください。
- 生成された歯の精度が求められる場合には、ホブ加工またはシェーピングを選択してください。
- 組立前に、歯先やキー溝のバリを確実に除去してください。
- 歯の硬度が要求される場合には、熱処理と最終研削を計画してください。
- 歯車は単体部品としてだけでなく、相手部品との組み合わせ状態でも検査を行ってください。
CNC加工歯車の表面処理と仕上げ
すべてのCNC加工歯車に表面処理が必要というわけではありませんが、ほぼすべての歯車には何らかの仕上げ工程が求められます。その違いは重要です。歯車を安全かつ機能的にするために、バリ取り、面取り、研削、ホーニング、または研磨が必要になる場合があります。一方、コーティングやめっきなどの表面処理は、耐摩耗性の向上、腐食防止、摩擦低減、あるいは外観改善などを目的として選択されます。決定は、材料、荷重、潤滑状態、作業環境、および想定される使用寿命などに基づいて行われます。
表面処理が不要な場合
歯車は、基材がすでに使用条件を満たしており、清潔で潤滑された環境下で動作し、荷重が軽い場合、追加の表面処理を必要としないことがあります。例えば、一部の樹脂製歯車は、清浄な切削加工とバリ取りのみで十分です。また、アルミニウム製の試作歯車の中には、短期間の試験用途として加工そのままの状態で使用されるものもあります。さらに、耐食性が十分に確保されているステンレス鋼製の歯車については、無処理のまま使用されることもあります。このような場合、不要なコーティングは寸法や歯面接触に影響を及ぼす可能性があります。
表面処理が必要な場合
歯面が摩耗、腐食、高い接触応力、あるいは厳しい使用条件にさらされる場合には、表面処理が重要になります。鋼製歯車では、歯面硬度と疲労強度を向上させるために熱処理がよく用いられます。一方、鋼製部品において軽度の防錆と潤滑油保持を目的とする場合には、黒色酸化皮膜やリン酸塩処理を選択することがあります。無電解ニッケルめっきは耐食性を向上させ、複雑な形状にも均一な被膜を形成できますが、歯車の歯面は精密な形状であるため、膜厚の管理が不可欠です。
一般的な仕上げ方法
一般的な選択肢としては、熱処理、黒色酸化皮膜またはリン酸塩処理、そして無電解ニッケルめっきの三つがあります。熱処理は鋼製歯車の耐摩耗性と強度を向上させますが、仕上げ研削が必要となる場合もあります。黒色酸化皮膜やリン酸塩処理は比較的薄く、外観や軽度の保護が求められる鋼製部品に適しています。無電解ニッケルめっきはより高い保護性能と均一な被膜を提供しますが、歯との組み合わせに影響を与えないよう慎重に指定する必要があります。歯車の場合、仕上げはあくまで外観の改善ではなく、性能の維持・向上を優先すべきです。
| 仕上げオプション | 主な利点 | 最適な用途 |
| 熱処理 | 硬度、耐摩耗性、および疲労特性を向上させます | 負荷下の鋼製ギア |
| 黒色酸化処理またはリン酸塩処理 | 軽度の防錆性能を付与し、潤滑油保持性能を向上させます | 潤滑系における鋼製歯車 |
| 無電解ニッケルめっき | 均一な耐食性コーティング | 湿気や化学物質にさらされる複雑な歯車 |
| 研削またはホーニング | 歯の精度と表面仕上げを向上させる | 静粛性、高速、または高精度の歯車 |
カスタムCNC歯車について購入者がよく抱く疑問
多くの歯車プロジェクトは、実用的な不確実性から始まります。購入者は、摩耗したサンプルやスケッチ、あるいは必要な動作に関する大まかなイメージしか持っていない場合があります。製造コストに関する質問もあれば、設計上のリスクに関するものもあります。これらの課題を早期に解決することで、後々の高額な修正を防ぐことができます。
古い部品から歯車を複製できるのか?
はい、しかし歯車をコピーするには、外径の測定や歯数の数え方だけでは不十分です。メーカーはモジュールまたはダイアメトラルピッチ、圧力角、歯数、ボア、フェイス幅、キー溝、材質、硬度、さらに摩耗パターンまで特定しなければなりません。サンプルが著しく摩耗している場合は、リバースエンジニアリングにおいて相手側の歯車や組み立て部品も考慮する必要があります。重要な部品については、生産前に図面や3Dモデルを作成しておくことが望ましいです。
カスタム歯車は加工すべきか、購入すべきか?
標準的な歯車が設計および荷重要件に適合する場合には、購入するのが適切です。一方、入手できない、廃止された、他の機能と一体化されている、あるいは特殊な材料で作られるといった場合には、カスタムCNC加工がより適しています。試作検証にも有用ですが、一度きりの高精度歯車については、セットアップや検査にかかるコストが大きいため、単価が高くなることを覚悟する必要があります。
ベベルギアやミターギアは、単純なスパーギアと同じように切削できるのか?
通常はできません。ベベルギアやミターギアは、交差する軸向けに設計された歯形をしており、単に角度を付けた直線状のスパーギアの歯ではありません。正しいテーパー、接触パターン、位置合わせが必要です。簡単な教育用のプロジェクトでは、低負荷条件下であれば粗い試作品でも対応可能ですが、実用的な組み立てには、適切なベベルギアの切削、5軸加工、あるいは標準的なギアセットが求められます。
結論
歯車は精密な運動伝達および動力伝達部品であり、CNC加工が最も有効なのは、カスタムで正確さが求められたり、他の機能と統合されたり、標準品として入手できない場合です。優れたCNC加工歯車を実現するためには、適切な材料、歯形加工、ボアの精度、熱処理計画、仕上げ方法、検査などが重要です。標準的な歯車はシンプルな用途にはしばしば最適ですが、カスタムCNC歯車は、カタログ部品では要求を満たせない場合に、適合性・性能・組み立てをエンジニアが自在にコントロールできるという利点があります。
FAQ
このFAQでは、上記の全工程の詳細を繰り返すことなく、カスタムCNC歯車に関する最も一般的な質問にお答えします。正確な見積もりのためには、購入者の方々から図面、材料要件、歯車データ、数量、公差の期待値、作業環境などの情報をご提供いただく必要があります。
CNC加工された歯車は高価なのか?
少量生産では、ギアの製造にはセットアップ、プログラミング、ブランクの切削、歯切り、バリ取り、検査、さらには熱処理や研削が含まれるため、コストが高くなることがあります。精密ギア1個の費用は、カタログギアに比べてはるかに高くなることがよくあります。しかし、部品が入手できない場合や、既に廃止されたもの、特殊な機能を備えた一体構造のもの、あるいは標準的な形状では対応できない試作品用に必要な場合には、カスタム加工が正当化されます。
カスタムギアの見積もりには、どのような情報が必要ですか?
適切な見積もりには、通常、歯数、モジュールまたはダイアメトラルピッチ、圧力角、フェイス幅、ボア径、キー溝やスプラインの詳細、材質、公差、熱処理、表面仕上げ、数量、および使用条件が必要です。交換用のギアである場合は、サンプルと相手側のギアがあれば、正しい歯形や接触条件を特定するのに役立ちます。
CNC加工で静かな歯車を作れるのか?
CNC加工により静かなギア動作を実現できますが、騒音は歯の精度、表面仕上げ、材質、アライメント、バックラッシュ、潤滑状態、荷重などに依存します。ヘリカルギアや研削加工済みの歯、制御されたランアウト、さらに相手側ギアとの適切なアライメントによって騒音を低減できます。軽負荷のシステムではプラスチック製ギアが音を抑えることもありますが、実際の荷重や環境に合わせた設計が必要です。
すべての歯車に熱処理が必要なのか?
いいえ。熱処理は主に、鋼製ギアにおいて高い歯面硬度、耐摩耗性、疲労強度を必要とする場合に用いられます。軽負荷のアルミニウム、青銅、ステンレス鋼、またはプラスチック製ギアには、硬化処理が必要ない場合もあります。熱処理を行う際には、変形の可能性を考慮した工程設計が必要であり、精密ギアについては硬化後に仕上げ研削を施すこともあります。