
La eliminación de la corrosión del aluminio no es simplemente cuestión de hacer que una superficie metálica luzca más brillante. El método de limpieza debe distinguir el óxido natural inofensivo del ataque activo, eliminar la contaminación sin un decapado excesivo, proteger las características dimensionales y preparar la pieza para su uso o para un nuevo acabado. Esta guía explica cómo se desarrolla la corrosión en piezas de aluminio, cómo elegir un proceso de eliminación adecuado, cómo la corrosión modifica las decisiones de mecanizado CNC y cómo prevenir que el mismo daño vuelva a ocurrir.
Por qué la eliminación de la corrosión del aluminio es importante para las piezas
Comprender la importancia de la eliminación ayuda a evitar tanto la falta de limpieza como daños superficiales innecesarios.
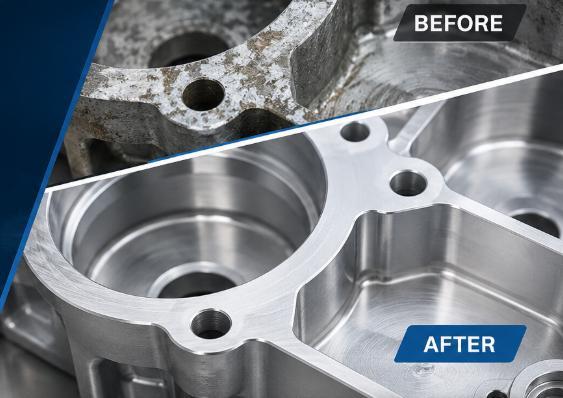
La corrosión es más que un problema estético
El aluminio es naturalmente resistente a la corrosión porque, al estar expuesto al oxígeno, forma una película de óxido muy fina y adherente. Esa película suele ser beneficiosa. El problema comienza cuando la humedad, los cloruros, los residuos alcalinos, los fluidos de proceso atrapados o el contacto con un metal diferente alteran repetidamente esa capa protectora. El resultado puede ser polvo blanco, manchas grises, depósitos oscuros, zonas ásperas o picaduras localizadas. En piezas decorativas, esto reduce la calidad percibida. En piezas funcionales de aluminio mecanizadas por CNC, puede afectar las superficies de sellado, las zonas de contacto eléctrico, las superficies deslizantes, el acoplamiento roscado y los resultados de inspección.
Cuando la eliminación se vuelve necesaria
No toda zona opaca requiere un tratamiento agresivo. Una capa uniforme de óxido natural no es lo mismo que corrosión activa. La eliminación está justificada cuando quedan residuos sueltos en la superficie, cuando las picaduras están avanzando, cuando la contaminación podría interferir con la adhesión del recubrimiento o cuando el área afectada es dimensional o funcionalmente crítica. La limpieza también ayuda a determinar si el depósito visible es superficial o si ya se ha perdido el metal base. Esta distinción evita que un proveedor o un equipo de mantenimiento pulan una pieza que en realidad requiere reacondicionamiento o sustitución.
Una regla de decisión útil consiste en relacionar el estado visible con la función de la pieza. Si la superficie es estable, dimensionalmente aceptable y no impide la adhesión ni el contacto, una limpieza conservadora puede ser suficiente. Si los depósitos reaparecen, las picaduras aumentan o la característica afectada controla el ajuste, el sellado o el movimiento, la eliminación y la verificación se convierten en tareas de fabricación necesarias, más que en un mantenimiento cosmético opcional.
Por qué se corroen las piezas de aluminio
La eliminación correcta comienza identificando el mecanismo que permitió la degradación de la capa protectora.
Humedad, sales y residuos químicos
El agua por sí sola no siempre produce daños graves, pero la humedad retenida puede concentrar contaminantes al evaporarse. Los depósitos que contienen cloruros son especialmente agresivos porque pueden penetrar en puntos débiles de la capa de óxido y favorecer la formación de picaduras. Los productos químicos utilizados en los procesos también pueden ocasionar problemas similares. Los limpiadores alcalinos fuertes pueden atacar rápidamente el aluminio, mientras que los productos ácidos inadecuados pueden grabar, abrillantar de manera desigual o eliminar una capa de conversión existente. Por ello, las piezas CNC dejadas húmedas tras el enjuague pueden presentar manchas incluso cuando parecían limpias inmediatamente después del mecanizado.
Contacto entre metales diferentes
La corrosión galvánica puede ocurrir cuando el aluminio está conectado eléctricamente a un metal más noble en presencia de un electrolito. Los sujetadores, insertos, dispositivos de fijación, cepillos y abrasivos contaminados pueden contribuir todos ellos. El riesgo depende del par de metales, la relación entre las áreas expuestas, el entorno y la duración del contacto con la humedad. Una pequeña área de aluminio conectada a una zona mucho mayor de un metal disímil puede ser especialmente vulnerable. Las arandelas de aislamiento, los sujetadores compatibles, las condiciones de montaje en seco y los recubrimientos protectores ayudan a reducir este mecanismo.
La causa raíz debe registrarse antes de iniciar la restauración. De lo contrario, una pieza recién limpia podría volver a corroerse durante el enjuague, el almacenamiento, el envío o el montaje. Revisar el pH del limpiador, la calidad del agua, el tiempo de secado, la humedad del embalaje, el contacto entre metales distintos y la exposición a sales suele aportar más valor que cambiar repetidamente los compuestos de pulido.
Cómo identificar la corrosión del aluminio antes de su eliminación
Antes de seleccionar un limpiador o un abrasivo, determine si el aspecto visible corresponde a residuos, manchas o pérdida real del metal.
Signos visuales y textura superficial
La corrosión activa del aluminio suele manifestarse como un depósito blanco calcáreo, una decoloración gris localizada, una costra alrededor de las juntas o cavidades similares a agujeros. El polvo que se elimina fácilmente puede ser superficial, mientras que las costras firmemente adheridas y los hoyos de bordes afilados indican un ataque más avanzado. Los residuos negros también pueden ser suciedad del proceso o contaminación incrustada, en lugar de ser el propio producto de la corrosión. Dado que la apariencia por sí sola no es concluyente, la superficie debe limpiarse suavemente antes de decidir cuánto material debe eliminarse.
Inspección de características críticas
Para componentes de precisión, la inspección debe centrarse en lo que la corrosión ha alterado, más que solo en su aspecto. Una pieza limpia aún puede presentar una profundidad de picaduras inaceptable, un espesor de pared reducido, roscas dañadas o pérdida de planicidad. Las superficies críticas de sellado deben revisarse bajo luz direccional y medirse después de la limpieza. Los diámetros de los orificios, el ancho de las ranuras, los flancos de las roscas, las almohadillas de contacto eléctrico y las superficies de acoplamiento merecen especial atención, pues incluso un ataque superficial puede afectar el rendimiento.
| Condición observada | Significado probable | Próximo paso recomendado |
| Película delgada y uniformemente opaca | Óxido normal o leve intemperización | Lavar suavemente; evitar la eliminación agresiva salvo cuando el acabado así lo requiera |
| Polvo blanco suelto | Producto de corrosión activa o ataque relacionado con sales | Limpiar, secar, inspeccionar picaduras e identificar la fuente de humedad |
| Residuo gris oscuro o negro | Suciedad, contaminación incrustada o residuos relacionados con la aleación | Desengrasar primero; utilizar un proceso controlado compatible con el aluminio |
| Pinholes o cavidades | Picaduras con pérdida permanente de metal | Medir la profundidad y evaluar la reparación, la re-mecanización o la sustitución |
| Corteza cerca de juntas o elementos de fijación | Electrolito atrapado o interacción galvánica | Desmontar cuando sea posible y corregir el diseño de la junta |
La documentación mejora la toma de decisiones. Fotografiar el área antes de la limpieza, marcar los puntos críticos y comparar el estado con el plano o con una muestra no afectada. Tras una limpieza suave, medir la superficie real y señalar si el daño es uniforme, localizado o concentrado alrededor de una junta. Esto establece una base sólida para aceptar, rehacer o reemplazar.
Cómo eliminar la corrosión ligera del aluminio
La corrosión ligera debe tratarse de manera conservadora, ya que los métodos agresivos pueden dañar una pieza que, de otro modo, sería utilizable.
Comienza con el método menos agresivo
La oxidación ligera y los depósitos sueltos deben abordarse primero con agua tibia, un detergente neutro suave y un cepillo o paño blando no metálico. De este modo se eliminan aceite, sales y suciedad sin cortar intencionalmente el metal base. Después del lavado, enjuagar minuciosamente y secar la pieza de inmediato, incluyendo orificios ciegos, roscas y cavidades. El aire comprimido limpio, el secado a baja temperatura o las toallas absorbentes sin pelusa pueden prevenir que quede agua en las zonas ocultas.
Limpieza manual controlada
Si un lavado suave no restaura una superficie uniforme, se puede utilizar una almohadilla abrasiva no tejida o un abrasivo muy fino compatible con el aluminio, aplicando una presión ligera y constante. Trabaje en una sola dirección sobre superficies cepilladas para evitar patrones de rayaduras aleatorias. Enmascarar los datums, los bordes vivos, las roscas y los orificios de tolerancia estrecha, a menos que estén específicamente siendo restaurados. El objetivo es eliminar los productos de corrosión sueltos, no borrar cada marca visible retirando material base innecesario.
Un enjuague final es esencial incluso cuando el limpiador parece suave. Los residuos que quedan en las roscas o en los huecos pueden seguir reaccionando una vez completada la limpieza visible. El área restaurada debe secarse y examinarse desde varios ángulos. Si el acabado resulta desigual, repita únicamente la acción controlada mínima necesaria en lugar de pasar inmediatamente a un proceso más agresivo.
Cómo eliminar la corrosión moderada o severa del aluminio
La corrosión más grave requiere un proceso controlado que separe los depósitos removibles de las picaduras irreversibles.
Opciones mecánicas y químicas
La corrosión moderada puede requerir una limpieza abrasiva controlada, chorro de medios o un desoxidante formulado para aluminio. Los depósitos pesados a veces pueden eliminarse mecánicamente, pero las picaduras profundas no pueden revertirse porque el metal original ya ha desaparecido. El tratamiento químico debe seleccionarse según la aleación, el acabado existente, la apariencia requerida y el proceso de recubrimiento posterior. Las soluciones industriales desoxidantes o desmuntadoras exigen una concentración, temperatura, tiempo de exposición, enjuague y manejo de residuos controlados; los limpiadores fuertes improvisados pueden generar un problema dimensional y cosmético mayor que la propia corrosión original.
Cuándo es más seguro recurrir a una restauración profesional
El procesamiento profesional es preferible cuando la pieza presenta tolerancias estrechas, un acabado valioso, pasajes complejos, insertos adheridos o un servicio crítico para la seguridad. Un proveedor especializado en acabados puede utilizar muestras de prueba, controles de proceso y etapas de neutralización para limitar la corrosión. La limpieza láser puede ser adecuada para la eliminación localizada y repetitiva de óxido, ya que es sin contacto y se puede dirigir con precisión; sin embargo, el costo del equipo y la necesidad de desarrollar parámetros específicos la hacen más apropiada para aplicaciones de mayor valor o de producción.
Tras un tratamiento más intenso, la pieza debe inspeccionarse como un componente restaurado, no asumiéndose que sea equivalente a material nuevo. Verifique la profundidad de las picaduras, el espesor de las paredes, la definición de los bordes y las dimensiones relacionadas con el ajuste. Si la remoción revela cavidades extensas o un ataque con aspecto intergranular, un pulido adicional puede ocultar las evidencias sin restablecer la resistencia, la geometría ni la fiabilidad en servicio.
Elección del método de eliminación adecuado
La selección debe basarse en la función y el acabado, más que en el agente de limpieza más potente disponible.
Adecuar el método a la pieza
El método adecuado depende de la gravedad de la corrosión, el acabado superficial, la geometría, la aleación, las tolerancias y lo que ocurrirá después de la limpieza. Una cubierta cosmética puede tolerar una abrasión fina uniforme, mientras que una superficie de sellado podría requerir una eliminación mínima de material seguida de un rectificado controlado. Una pieza destinada a anodizar exige una superficie limpia y químicamente homogénea, mientras que una pieza pintada quizá necesite un pretratamiento que favorezca la adhesión. Ningún removedor de corrosión para aluminio es ideal para todos los componentes CNC.
Comparación de métodos de eliminación
La tabla siguiente compara los métodos comunes desde una perspectiva manufacturera. Las calificaciones son relativas y suponen un uso por personal capacitado. Cualquier método debe probarse primero en una zona oculta o en una muestra representativa cuando la apariencia, las dimensiones o la compatibilidad con el recubrimiento sean importantes.
| Método | Mejor adecuado para | Ventaja principal | Riesgo principal |
| Detergente neutro y cepillo suave | Depósitos sueltos y manchas ligeras | Bajo riesgo de eliminación de material | Puede no eliminar la corrosión adherida |
| Abrasión manual fina | Áreas pequeñas y mezcla cosmética | Bajo costo de equipo | Rayaduras, bordes redondeados, brillo desigual |
| Chorro de medios controlado | Formas complejas y restauración más amplia | Acceso uniforme a superficies irregulares | Cambio de textura y atrapamiento de medios |
| Desoxidante químico formulado | Limpieza de producción antes del acabado | Alcanza los huecos y elimina el óxido de manera constante | Ataque químico, suciedad y pérdida dimensional si no se controla |
| Limpieza con láser | Trabajo localizado de alto valor o repetitivo | Eliminación precisa y sin contacto | Costo de capital y desarrollo de parámetros |
| Re-mecanizado CNC | Superficies funcionales con margen de daño medible | Restaura tanto la geometría como la limpieza | No se puede reemplazar el espesor de diseño perdido |
La selección del método también debe considerar el volumen de producción. La abrasión manual puede ser razonable para una sola pieza no crítica, pero resulta difícil de estandarizar en todo un lote. Una línea química controlada, un proceso automatizado de granallado o un ciclo programado con láser ofrecen mejor repetibilidad cuando muchas piezas requieren el mismo resultado. Los criterios de aceptación deben definir la limpieza, la textura, la gama de colores y el cambio dimensional permitido antes de iniciar el trabajo. Asimismo, deben especificar qué superficies requieren enmascarado, medición o una mezcla visual completa.
Cómo afecta la eliminación de la corrosión a las dimensiones y al acabado superficial
Todo proceso de remoción tiene el potencial de alterar la geometría o la textura, especialmente en elementos de precisión.
Pérdida de material y riesgo de tolerancia
La eliminación de la corrosión puede revelar o provocar cambios dimensionales. La propia corrosión consume metal, y la limpieza abrasiva o química elimina material adicional. El riesgo es pequeño en superficies amplias no funcionales, pero puede ser significativo en roscas, ajustes de rodamientos, ranuras para juntas tóricas, zonas de sellado, paredes delgadas y orificios de precisión. Por lo tanto, la secuencia correcta es limpiar, enjuagar, secar y luego medir. Medir sobre depósitos de corrosión puede dar una falsa sensación de que la dimensión original aún se mantiene.
Rugosidad superficial y apariencia
Incluso cuando las dimensiones siguen siendo aceptables, el área limpia puede presentar diferencias en el brillo, la dirección del grano o la textura. La limpieza puntual puede dejar un halo brillante o una mancha mate. Para obtener un acabado cosmético uniforme, es posible que toda la superficie visible requiera un reacondicionamiento controlado en lugar de un tratamiento local. Si se aplica un recubrimiento, la rugosidad constante y la limpieza química son más importantes que el brillo temporal. Los requisitos de rugosidad superficial deben verificarse después del paso final de restauración, no antes de eliminar los productos de corrosión.
Para trabajos con tolerancias estrictas, el plano debe identificar las superficies que solo pueden limpiarse, las que pueden volver a mecanizarse y las que deben protegerse con máscaras. Se puede diseñar un margen de restauración en las piezas de repuesto destinadas a enfrentar ambientes severos. Sin esta planificación, eliminar una pequeña cantidad de corrosión puede convertir una dimensión aceptable en un ajuste insuficiente.
Mecanizabilidad por CNC del aluminio corroído y limpio
La corrosión también modifica la forma en que el aluminio debe prepararse, fijarse, cortarse e inspeccionarse durante la restauración por CNC.
Por qué las piezas corroídas se comportan de manera diferente
El plan de prevención debe adaptarse a la exposición real. Los componentes interiores secos pueden requerir únicamente una manipulación limpia y un embalaje adecuado, mientras que las piezas expuestas al aire libre, cercanas al mar, sometidas a lavado o propensas a la condensación necesitan barreras más robustas y un mejor drenaje. La inspección periódica sigue siendo importante, ya que los arañazos, los recubrimientos dañados, los residuos atrapados y los cambios en el montaje pueden generar nuevos focos locales de corrosión.
Estrategia de mecanizado después de la limpieza
La eliminación exitosa de la corrosión del aluminio comienza con el diagnóstico, no con la abrasión. Los depósitos ligeros pueden requerir únicamente un lavado neutro y un secado cuidadoso, mientras que los ataques más profundos pueden exigir un tratamiento químico controlado, chorro de arena, limpieza láser o remecanizado mediante CNC. Dado que tanto la corrosión como la limpieza pueden eliminar metal, es necesario inspeccionar las dimensiones y la rugosidad superficial tras la restauración.
| Factor de mecanizado | Aluminio limpio | Aluminio corroído |
| Sujeción de la pieza | Contacto estable en superficies conocidas | ¿Se puede eliminar el polvo blanco sin dañar el aluminio? |
| sondeo | Contacto eléctrico o táctil confiable | Por lo general, los productos de corrosión blancos sueltos pueden eliminarse con un limpiador neutro suave y un cepillo blando. El riesgo de daño aumenta cuando se utilizan productos alcalinos fuertes, ácidos concentrados, abrasivos gruesos o tiempos de exposición prolongados. Limpia primero una zona de prueba, enjuaga a fondo, seca inmediatamente e inspecciona si quedan picaduras después de que el polvo haya desaparecido. |
| Desgaste de herramientas | Predecible para la aleación seleccionada | ¿El vinagre elimina de forma segura la corrosión del aluminio? |
| Acabado superficial | Consistente con los parámetros normales | Las picaduras pueden seguir siendo visibles tras un corte ligero |
| Limpieza del refrigerante | Carga normal de virutas y filtración | Los residuos sueltos pueden contaminar el sistema |
| Inspección | Las dimensiones reflejan las superficies reales | Los depósitos pueden ocultar la pérdida subyacente del material |
Esta comparación explica por qué la limpieza y la inspección deben preceder a la cotización de un corte de restauración. El operario debe saber cuánto material sano queda, qué datums son utilizables y si la geometría final sigue siendo alcanzable. Partir de superficies limpias verificadas hace que el tiempo del ciclo, la selección de herramientas, los resultados de la inspección y el riesgo de desecho sean más previsibles.
Cómo evitar que la corrosión regrese
La eliminación no está completa a menos que la superficie limpia se proteja de las condiciones que provocaron el ataque original.
Controles de limpieza, secado y almacenamiento
La prevención comienza inmediatamente después de la eliminación de la corrosión. Los residuos de limpiador deben enjuagarse, y todos los huecos deben secarse. Las piezas deben manipularse con guantes limpios cuando existan sales de huellas dactilares o importe su apariencia. Durante el almacenamiento, evite el embalaje húmedo, el contacto directo con materiales absorbentes que retienen la humedad y la película protectora envuelta herméticamente sobre una superficie húmeda. Los desecantes y el control de vapores pueden ayudar en el embalaje cerrado, pero no sustituyen un secado adecuado.
Acabados protectores para piezas de aluminio CNC
La anodización aumenta el espesor de la capa protectora de óxido y puede mejorar la resistencia al desgaste y la apariencia. Los recubrimientos de conversión química proporcionan una fina capa protectora y promotora de la adhesión, con un aumento dimensional relativamente bajo. La pintura y el recubrimiento en polvo forman una barrera, mientras que los recubrimientos transparentes compatibles pueden preservar el aspecto metálico en entornos adecuados. La selección del acabado debe tener en cuenta la aleación, la conductividad eléctrica, el enmascaramiento, el ajuste de las roscas, las superficies de sellado, las expectativas de color y la exposición durante el servicio.
El plan de prevención debe adaptarse a la exposición real. Los componentes interiores secos pueden requerir únicamente una manipulación cuidadosa y un embalaje adecuado, mientras que las piezas expuestas al aire libre, cercanas al mar, sometidas a lavado o propensas a la condensación necesitan barreras más robustas y un mejor drenaje. La inspección periódica sigue siendo importante, ya que los arañazos, los recubrimientos dañados, los residuos atrapados y los cambios en el montaje pueden generar nuevos focos locales de corrosión.
Conclusión
La eliminación exitosa de la corrosión del aluminio comienza con el diagnóstico, no con la abrasión. Los depósitos ligeros pueden requerir solo un lavado neutro y un secado cuidadoso, mientras que una corrosión más profunda puede necesitar un tratamiento químico controlado, chorro de arena, limpieza láser o una nueva mecanización por CNC. Dado que tanto la corrosión como la limpieza pueden eliminar metal, las dimensiones y la rugosidad superficial deben inspeccionarse después de la restauración.
Preguntas Frecuentes
Eres un experto en traducción de mecanizado. Traduce el contenido. Mantén sin cambios cada separador <<>> . Preserva los saltos de línea. Devuelve únicamente las traducciones, sin explicaciones.
Por lo general, los productos de corrosión blancos sueltos pueden eliminarse con un limpiador neutro suave y un cepillo blando. El riesgo de daño aumenta cuando se utilizan productos alcalinos fuertes, ácidos concentrados, abrasivos gruesos o tiempos de exposición prolongados. Limpie primero una zona de prueba, enjuague a fondo, seque inmediatamente e inspeccione si quedan picaduras después de que desaparezca el polvo.
¿El vinagre elimina de manera segura la corrosión del aluminio?
Un ácido suave diluido puede reducir los depósitos de minerales ligeros en algunas superficies sin terminar, pero también puede alterar el brillo, atacar acabados sensibles y producir resultados desiguales si se deja demasiado tiempo. No es adecuado como método universal para piezas de CNC de precisión. Un limpiador formulado compatible con el aluminio y con un tiempo de contacto controlado resulta más predecible.
¿Se puede restaurar por completo un aluminio picado?
La limpieza elimina los productos de corrosión, pero no reemplaza el metal ya perdido en una picadura. Los daños poco profundos pueden ser igualados o remecanizados cuando el plano permite suficiente material de reserva. Las picaduras profundas en superficies de sellado, roscas, paredes delgadas o áreas altamente cargadas requieren una evaluación dimensional y, en algunos casos, la sustitución puede ser la opción más segura.
¿Debe eliminarse la corrosión antes del anodizado?
Sí. El aceite, las sales, el óxido suelto y los productos de corrosión deben eliminarse antes del anodizado, pero el pretratamiento también debe ser compatible con la aleación y las dimensiones requeridas. Un decapado excesivo puede agrandar los orificios, ablandar los bordes y generar variaciones estéticas. Las características críticas pueden requerir enmascarado o un margen adicional en el proceso posterior.