
Удаление коррозии с алюминия — это не просто вопрос придания металлической поверхности более яркого внешнего вида. Метод очистки должен различать безвредный естественный оксид и активное повреждение, удалять загрязнения без чрезмерного травления, защищать размерные характеристики и готовить деталь к эксплуатации или новой отделке. Данное руководство объясняет, как развивается коррозия на алюминиевых деталях, как выбрать подходящий процесс удаления, как коррозия влияет на решения при ЧПУ-обработке и как предотвратить повторное возникновение тех же повреждений.
Почему удаление коррозии с алюминия важно для деталей
Понимание важности удаления помогает избежать как недостаточной очистки, так и ненужных повреждений поверхности.
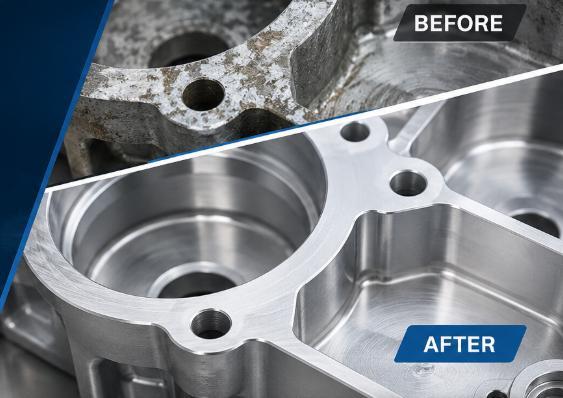
Коррозия — это больше, чем косметическая проблема
Алюминий обладает естественной стойкостью к коррозии, поскольку при контакте с кислородом на его поверхности образуется очень тонкая, хорошо адгезирующая оксидная плёнка. Обычно эта плёнка приносит пользу. Проблема начинается, когда влага, хлориды, щелочные остатки, застрявшие технологические жидкости или контакт с другим металлом многократно нарушают защитный поверхностный слой. Результатом могут стать белый порошок, серые пятна, тёмные отложения, шероховатые участки или локальные ямки. На декоративных деталях это снижает воспринимаемое качество; на функциональных алюминиевых деталях, обрабатываемых на ЧПУ, это может повлиять на уплотнительные поверхности, зоны электрического контакта, скользящие поверхности, резьбовое соединение и результаты контроля.
Когда удаление становится необходимым
Не каждая тусклая область требует агрессивной обработки. Однородный естественный оксидный слой — это не то же самое, что активная коррозия. Удаление целесообразно, если на поверхности остаются свободные остатки, прогрессирует ямчатая коррозия, загрязнения могут препятствовать адгезии покрытия или если затронутая зона имеет важное значение для размеров или функций. Очистка также помогает определить, является ли видимое отложение поверхностным или уже утрачен основной металл. Такое различие позволяет избежать ситуации, когда поставщик или обслуживающая команда полируют деталь, которая на самом деле требует доработки или замены.
Полезное правило принятия решений — связывать видимое состояние с функцией детали. Если поверхность стабильна, соответствует размерным допускам и не мешает адгезии или контакту, консервативной очистки может быть достаточно. Если отложения возвращаются, ямки увеличиваются или затронутая деталь играет ключевую роль в посадке, герметизации или движении, то удаление и проверка становятся обязательными производственными операциями, а не лишь дополнительным косметическим обслуживанием.
Почему алюминиевые детали подвергаются коррозии
Правильное удаление начинается с выявления механизма, который привёл к разрушению защитного поверхностного слоя.
Влага, соли и химические остатки
Одна лишь вода не всегда наносит серьёзный ущерб, однако задержавшаяся влага при испарении может концентрировать загрязняющие вещества. Отложения, содержащие хлориды, особенно агрессивны, поскольку они способны проникать в слабые места оксидной плёнки и вызывать точечную коррозию. Технологические химикаты могут создавать аналогичные проблемы. Сильные щелочные моющие средства быстро разъедают алюминий, тогда как неподходящие кислотные препараты могут вызывать травление, неравномерное осветление или удаление существующего преобразовательного слоя. Поэтому детали, обработанные на станках с ЧПУ, оставленные мокрыми после промывки, могут покрыться пятнами даже тогда, когда сразу после обработки выглядели чистыми.
Контакт между различными металлами
Гальваническая коррозия может возникнуть, когда алюминий электрически соединён с более благородным металлом в присутствии электролита. Крепёжные элементы, вставки, приспособления, щётки и загрязнённые абразивные материалы — всё это может способствовать её развитию. Риск зависит от сочетания металлов, соотношения площадей контакта, окружающей среды и продолжительности влажного контакта. Особенно уязвимым может быть небольшой участок алюминия, соединённый с гораздо большей площадью другого металла. Изоляционные шайбы, совместимые крепёжные элементы, сухие условия сборки и защитные покрытия помогают снизить влияние этого механизма.
Перед началом восстановительных работ следует зафиксировать первопричину. Иначе свежевычищенная деталь может снова подвергнуться коррозии во время промывки, хранения, транспортировки или сборки. Анализ pH моющего средства, качества воды, времени сушки, влажности упаковки, контакта различных металлов и воздействия солей обычно даёт больше результатов, чем многократная смена полировочных составов.
Как определить коррозию алюминия до её удаления
Прежде чем выбирать моющее средство или абразив, необходимо установить, является ли видимое состояние следами загрязнений, пятнами или фактической потерей металла.
Визуальные признаки и текстура поверхности
Активная коррозия алюминия часто проявляется в виде меловидного белого налёта, локализованной серой окраски, корочки вокруг соединений или отверстий, напоминающих игольные уколы. Порошок, легко стирающийся, может быть поверхностным, тогда как прочно прилипшая корка и ямы с острыми краями свидетельствуют о более глубоком поражении. Чёрный осадок также может представлять собой технологическую копоть или въевшуюся загрязнённость, а не сам продукт коррозии. Поскольку внешний вид сам по себе не является решающим фактором, поверхность следует аккуратно очистить перед тем, как решать, какой объём материала необходимо удалить.
Контроль критически важных характеристик
Для прецизионных деталей контроль должен сосредоточиться на том, что именно изменила коррозия, а не только на её внешнем виде. Очищенная деталь всё равно может иметь недопустимую глубину ям, уменьшенную толщину стенок, повреждённые резьбы или потерю плоскостности. Критические уплотнительные поверхности следует проверять под направленным светом и измерять после очистки. Диаметры отверстий, ширина канавок, боковые поверхности резьбы, контактные площадки и сопряжённые поверхности заслуживают особого внимания, поскольку даже неглубокое поражение может повлиять на эксплуатационные характеристики.
| Наблюдаемое состояние | Вероятное значение | Рекомендуемый следующий шаг |
| Тонкая, равномерно тусклая пленка | Нормальный оксидный слой или лёгкое выветривание | Очищайте деликатно; избегайте агрессивного удаления, если только это не требуется для достижения необходимого качества поверхности. |
| Рыхлый белый порошок | Активный продукт коррозии или поражение, связанное с солями. | Очистите, высушите, проверьте на наличие ям и выявите источник влаги. |
| Тёмно-серый или чёрный налёт | Копоть, въевшаяся загрязнённость или остатки, связанные со сплавом. | Сначала обезжирьте; используйте контролируемый процесс, совместимый с алюминием. |
| Микропоры или полости | Питтинг с необратимой потерей металла | Измерьте глубину и оцените возможность ремонта, повторной механической обработки или замены. |
| Корка вблизи соединений или крепежных элементов | Задержанный электролит или гальваническое взаимодействие. | По возможности разберите конструкцию и скорректируйте дизайн соединения. |
Документация помогает принять обоснованное решение. Сфотографируйте участок до очистки, отметьте ключевые места и сравните состояние с чертежом или с неповреждённым образцом. После бережной очистки измерьте фактическую поверхность и уточните, является ли повреждение равномерным, локальным или сконцентрированным вокруг соединения. Это создаёт надёжную основу для принятия решения о приёмке, доработке или замене.
Как устранить лёгкую коррозию алюминия
Лёгкую коррозию следует устранять консервативно, поскольку агрессивные методы могут повредить деталь, которая в противном случае была бы пригодна к использованию.
Начните с наименее агрессивного метода
Лёгкое окисление и рыхлые отложения прежде всего следует обрабатывать тёплой водой, мягким нейтральным моющим средством и мягкой неметаллической щёткой или тряпкой. Это позволяет удалить масло, соль и грязь, не повреждая основной металл. После мытья тщательно ополосните деталь и сразу же высушите её, включая глухие отверстия, резьбу и полости. Компрессорный чистый воздух, сушка при низкой температуре или абсорбирующие безворсовые салфетки помогут предотвратить задержку воды в скрытых элементах.
Контролируемая ручная очистка
Если мягкое промывание не восстанавливает однородную поверхность, можно использовать нетканую абразивную подложку или очень мелкий абразив, совместимый с алюминием, при небольшом, равномерном давлении. На матовых поверхностях работайте в одном направлении, чтобы избежать случайных царапин. Закройте масками контрольные точки, острые кромки, резьбу и отверстия с узкими допусками, если только их специально не восстанавливают. Цель — удалить свободные продукты коррозии, а не стереть все видимые следы за счёт удаления лишнего основного материала.
Последнее ополаскивание обязательно даже тогда, когда очиститель кажется мягким. Остатки, оставшиеся в резьбе или полостях, могут продолжать реакцию после завершения видимой очистки. Восстановленную область следует высушить и осмотреть с нескольких ракурсов. Если финиш получился неравномерным, повторите лишь минимально необходимое контролируемое действие, а не переходите сразу к более агрессивному процессу.
Как удалить умеренную или сильную коррозию алюминия
Более серьёзная коррозия требует контролируемого процесса, который позволяет отделить легко удаляемые отложения от необратимых точечных повреждений.
Механические и химические варианты
Умеренная коррозия может потребовать контролируемой абразивной очистки, пескоструйной обработки или применения специального деоксидирующего средства для алюминия. Сильные отложения иногда можно удалить механически, однако глубокие точечные повреждения уже невозможно устранить, поскольку исходный металл полностью утрачен. Химическую обработку следует выбирать в зависимости от сплава, существующего покрытия, требуемого внешнего вида и последующего процесса нанесения покрытия. Промышленные растворы для деоксидирования или удаления окалины требуют строгого контроля концентрации, температуры, времени воздействия, последующего ополаскивания и утилизации отходов; самодельные сильные чистящие средства могут вызвать более серьёзные размерные и внешние дефекты, чем первоначальная коррозия.
Когда профессиональная реставрация безопаснее
Профессиональная обработка предпочтительна, когда деталь требует строгих допусков, имеет ценную поверхность, сложные каналы, вклеенные вставки или эксплуатируется в условиях повышенной безопасности. Поставщик услуг по финишной обработке может использовать контрольные образцы, системы управления процессом и этапы нейтрализации, чтобы минимизировать повреждения. Лазерная очистка может быть подходящей для локального и повторяющегося удаления оксидов, поскольку она не контактирует с поверхностью и позволяет точно направлять поток, хотя высокая стоимость оборудования и необходимость настройки параметров делают её более целесообразной для высокостоимостных или серийных производственных задач.
После более агрессивной обработки деталь следует проверять как восстановленный компонент, а не считать её эквивалентной новому материалу. Оценивают глубину ямок, толщину стенок, чёткость кромок и размеры, связанные с посадкой. Если при удалении обнаруживаются широко распространённые полости или поражение, напоминающее межзерновую коррозию, дальнейшая полировка может скрыть следы, но не восстановит прочность, геометрию или надёжность эксплуатации.
Выбор подходящего метода удаления
Выбор должен основываться на функциональных требованиях и конечной отделке, а не на самом мощном доступном средстве.
Соответствие метода детали
Правильный метод зависит от степени коррозии, качества поверхности, геометрии, сплава, допусков и последующих условий эксплуатации. Косметическое покрытие может выдержать равномерное мелкозернистое абразивное воздействие, тогда как уплотняющая поверхность потребует минимального удаления материала с последующей точной повторной обработкой. Деталь, предназначенная для анодирования, требует чистой и химически однородной поверхности, тогда как окрашенная деталь может нуждаться в предварительной обработке, повышающей адгезию. Ни одно универсальное средство для удаления коррозии алюминия не подходит для всех компонентов, обрабатываемых на ЧПУ.
Сравнение методов удаления
В таблице ниже приведено сравнение распространённых методов с точки зрения производства. Оценки относительны и предполагают квалифицированное использование. Любой метод необходимо сначала опробовать на скрытом участке или на репрезентативном образце, если важны внешний вид, размеры или совместимость с покрытиями.
| Метод | Наиболее подходит для | Основное преимущество | Основной риск |
| Нейтральное моющее средство и мягкая щётка | Рыхлые отложения и лёгкое окрашивание | Низкий риск удаления материала | Может не удалить связанные участки коррозии |
| Тонкое ручное абразивное воздействие | Небольшие участки и косметическое сглаживание | Низкая стоимость оборудования | Царапины, закруглённые края, неравномерный блеск |
| Контролируемая пескоструйная обработка | Сложные формы и более широкая реставрация | Равномерный доступ к неровным поверхностям | Изменение текстуры и захват средством |
| Специализированный химический деоксидант | Производственная очистка перед финишной обработкой | Достигает труднодоступных мест и стабильно удаляет оксид | Если не контролировать, возможны травление, загрязнения и потеря размеров |
| Лазерная очистка | Локальная работа с высокой стоимостью или повторяемыми задачами | Точный, бесконтактный способ удаления | Капитальные затраты и разработка параметров |
| Повторная механическая обработка на ЧПУ | Функциональные поверхности с допустимыми повреждениями | Восстанавливает как геометрию, так и чистоту | Не может заменить утраченную толщину конструкции |
При выборе метода также следует учитывать объём производства. Ручная шлифовка может быть приемлема для одной некритичной детали, но трудно стандартизировать при обработке целой партии. Контролируемая химическая линия, автоматизированный процесс пескоструйной обработки или запрограммированный лазерный цикл обеспечивают лучшую повторяемость, когда множество деталей требуют одинакового результата. Критерии приемки должны определять степень чистоты, текстуру, диапазон цветов и допустимые изменения размеров ещё до начала работ. Кроме того, они должны указывать, какие поверхности требуют маскировки, измерений или полного визуального согласования.
Как удаление коррозии влияет на размеры и состояние поверхности
Каждый процесс удаления способен изменить геометрию или текстуру, особенно на точных элементах.
Потеря материала и риск допусков
Удаление коррозии может выявить или вызвать изменение размеров. Сама коррозия потребляет металл, а абразивная или химическая очистка удаляет дополнительный материал. Риск невелик на широких нерабочих поверхностях, но может быть значительным на резьбах, посадочных местах подшипников, канавках для уплотнительных колец, уплотняющих буртах, тонкостенных стенках и точных отверстиях. Поэтому правильная последовательность такова: очистить, промыть, высушить и затем измерить. Измерение поверх коррозионных отложений может создать ложное впечатление, что исходный размер всё ещё сохраняется.
Шероховатость поверхности и внешний вид
Даже если размеры остаются приемлемыми, очищенная область может отличаться по блеску, направлению текстуры или фактуре. Точечная очистка может оставить яркий ореол или матовый участок. Для получения равномерной внешней отделки всю видимую поверхность, возможно, потребуется контролируемая повторная обработка, а не локальное воздействие. Если последует нанесение покрытия, постоянная шероховатость и химическая чистота важнее временного блеска. Требования к шероховатости поверхности следует проверять после завершающего этапа восстановления, а не до удаления продуктов коррозии.
Для работ с жёсткими допусками чертеж должен указывать, какие поверхности можно лишь очищать, какие можно снова обрабатывать, а какие необходимо защищать маскировкой. Запас на восстановление можно заложить в детали замены, рассчитанные на работу в тяжёлых условиях. Без такой планировки удаление даже небольшого слоя коррозии может превратить допустимый размер в недостаточно крупную посадку.
Обрабатываемость алюминия при коррозии и в чистом виде на станках с ЧПУ
Коррозия также влияет на то, как следует готовить, фиксировать, обрабатывать и контролировать алюминий во время восстановления на станках с ЧПУ.
Почему корродированные заготовки обрабатываются по‑разному
Чистый алюминий обеспечивает предсказуемую резку, образование стружки, надёжное крепление заготовки, точное зондирование и качественную отделку поверхности. Корродированный материал образует неровный поверхностный слой, который может содержать твёрдые оксиды, соли, вкрапления грязи или раковины. Такие дефекты могут сокращать срок службы инструмента, нарушать точность зондирования, снижать стабильность зажима и приводить к ошибочным размерам заготовки. Слабо удерживаемые остатки также могут загрязнять смазочно‑охлаждающую жидкость и повторно циркулировать по станку. Поэтому видимо корродированную заготовку нельзя считать обычной чистой заготовкой без предварительного осмотра и подготовки.
Стратегия обработки после очистки
Когда существующая деталь восстанавливается методом ЧПУ‑обработки, перед определением финальной операции следует выявить состояние целого металла. Лёгкая обточка или расточка могут удалить неглубокие повреждения, но при этом нельзя допускать нарушения минимальной толщины стенок или соответствия сопрягаемых размеров. Опорные точки следует выбирать на стабильных, проверенных поверхностях, а не в корродированных участках. Траектории инструмента должны избегать прерывания контакта в местах глубоких раковин, а контроль должен подтвердить, что повторная обработка не создала шагов, конусностей или непрерывных дефектов герметизации.
| Фактор обработки | Чистый алюминий | Корродированный алюминий |
| Крепление заготовки | Стабильный контакт на известных поверхностях | Отложения и раковины могут снижать повторяемость посадки |
| Пробирование | Надежный электрический или контактный соединение | Оксиды и шероховатость могут приводить к непоследовательным показаниям |
| Износ инструмента | Предсказуемо для выбранного сплава | Твёрдые оксиды и загрязнения ускоряют износ режущей кромки |
| Поверхностная обработка | Согласовано с нормальными параметрами | Раковины могут оставаться заметными даже после лёгкой обработки |
| Чистота охлаждающей жидкости | Нормальная нагрузка стружки и фильтрация | Свободные остатки могут загрязнять систему |
| Контроль | Размеры отражают истинные поверхности | Отложения могут скрывать скрытые потери материала |
Это сравнение объясняет, почему очистка и осмотр должны предшествовать планированию реставрационной обработки. Механику необходимо знать, сколько целого металла осталось, какие опорные поверхности пригодны для использования и возможно ли достижение заданной конечной геометрии. Начало работы с проверенных чистых поверхностей делает более предсказуемыми время цикла, выбор инструмента, результаты контроля и риск брака.
Как предотвратить повторное появление коррозии
Удаление считается неполным, если очищенная поверхность не защищена от тех условий, которые вызвали первичное повреждение.
Контроль процессов очистки, сушки и хранения
Профилактика начинается сразу после удаления коррозии. Остатки очистителя необходимо тщательно смыть, а все полости — высушить. При обращении с деталями следует использовать чистые перчатки, чтобы избежать попадания солей от отпечатков пальцев или других внешних факторов. Во время хранения следует избегать влажной упаковки, прямого контакта с влагопоглощающими материалами, а также плотно обёрнутой защитной плёнки на влажной поверхности. Средства для поглощения влаги и контроль паров могут помочь в закрытой упаковке, однако они не заменяют полноценную сушку.
Защитные покрытия для алюминиевых деталей, обработанных на станках с ЧПУ
Анодирование увеличивает толщину защитного оксидного слоя и может улучшить износостойкость и внешний вид. Химические преобразующие покрытия образуют тонкий защитный слой, способствующий адгезии, с относительно небольшим наращиванием размеров. Лакокрасочные и порошковые покрытия создают барьер, тогда как совместимые прозрачные покрытия позволяют сохранить металлический вид в подходящих условиях. При выборе отделки следует учитывать материал сплава, электропроводность, необходимость маскировки, соответствие резьбовых соединений, герметичность поверхностей, ожидаемый цвет и условия эксплуатации.
План защиты должен соответствовать реальным условиям воздействия. Для внутренних сухих деталей может потребоваться лишь аккуратная обработка и надлежащая упаковка, тогда как для наружных, находящихся вблизи моря, подверженных мойке или склонных к конденсации элементов нужны более надежные барьеры и эффективная система отвода воды. Регулярный осмотр остаётся важным, поскольку царапины, повреждённые покрытия, застрявшие загрязнения и изменения в сборке могут создавать новые локальные очаги коррозии.
Заключение
Успешное удаление коррозии с алюминия начинается с диагностики, а не со шлифования. Лёгкие отложения могут потребовать лишь нейтральной мойки и тщательной сушки, тогда как более глубокое повреждение может потребовать контролируемой химической обработки, пескоструйной очистки, лазерной чистки или повторной механической обработки на станках с ЧПУ. Поскольку коррозия и очистка одновременно могут удалять металл, после восстановления необходимо проверить размеры и шероховатость поверхности.
ЧаВо
Можно ли удалить белый налёт, не повредив алюминий?
Обычно свободные белые продукты коррозии можно удалить мягким нейтральным моющим средством и мягкой щёткой. Риск повреждения возрастает при использовании сильных щелочных средств, концентрированных кислот, грубых абразивов или длительного времени воздействия. Сначала очистите небольшой тестовый участок, тщательно промойте, немедленно высушите и проверьте, не остались ли ямки после удаления налёта.
Безопасно ли уксус удаляет коррозию с алюминия?
Разбавленная слабая кислота может уменьшить налёт легких минеральных отложений на некоторых незаконченных поверхностях, но при этом она также способна изменять блеск, повреждать чувствительные покрытия и давать неравномерный результат при слишком длительном воздействии. Поэтому такой метод не подходит в качестве универсального решения для высокоточных деталей, обработанных на ЧПУ. Более предсказуемым является специально разработанное чистящее средство, совместимое с алюминием, с контролируемым временем выдержки.
Можно ли полностью восстановить алюминий с ямками?
Очистка удаляет продукты коррозии, но не восстанавливает металл, уже потерянный вследствие образования ямки. Неглубокие повреждения можно сгладить или повторно обработать, если запас материала позволяет. Глубокие ямки на уплотняющих поверхностях, резьбе, тонкостенных участках или в зонах с высокой нагрузкой требуют оценки размеров и, возможно, делают замену более безопасным вариантом.
Следует ли удалять коррозию перед анодированием?
Да. Перед анодированием необходимо удалить масло, соли, рыхлый оксид и продукты коррозии, однако предварительная обработка должна быть совместима с конкретным сплавом и соответствовать требуемым размерам. Избыточная травление может увеличить отверстия, ослабить края и привести к внешним дефектам. Для ответственных элементов может потребоваться маскировка или учёт допусков после обработки.