
L’élimination de la corrosion sur l’aluminium ne se résume pas à rendre une surface métallique plus brillante. La méthode de nettoyage doit distinguer l’oxyde naturel inoffensif de l’attaque active, éliminer les contaminations sans graver excessivement, protéger les caractéristiques dimensionnelles et préparer la pièce pour son utilisation ou pour une nouvelle finition. Ce guide explique comment la corrosion se développe sur les pièces en aluminium, comment choisir un procédé d’élimination adapté, comment la corrosion influence les décisions d’usinage CNC, et comment éviter que les mêmes dommages ne réapparaissent.
Pourquoi l’élimination de la corrosion sur l’aluminium est-elle importante pour les pièces ?
Comprendre l’importance de cette opération permet d’éviter à la fois un nettoyage insuffisant et des dommages superficiels inutiles.
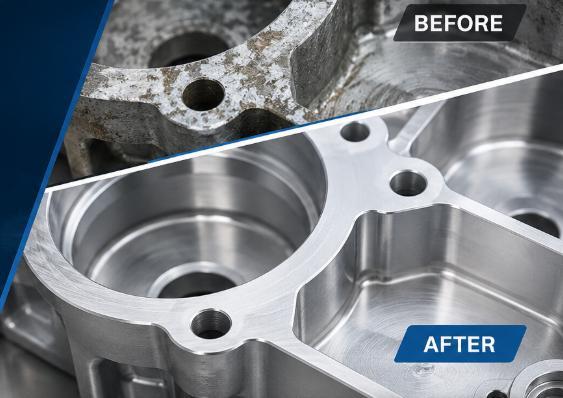
La corrosion est bien plus qu’un simple problème esthétique
L’aluminium est naturellement résistant à la corrosion, car l’exposition à l’oxygène forme une couche d’oxyde très fine et adhérente. Cette couche est généralement bénéfique. Le problème survient lorsque l’humidité, les chlorures, les résidus alcalins, les fluides de processus piégés ou le contact avec un métal dissimilaire perturbent de façon répétée cette protection de surface. Il peut alors apparaître une poudre blanche, des taches grises, des dépôts sombres, des zones rugueuses ou des piqûres localisées. Sur les pièces décoratives, cela diminue la qualité perçue. Sur les pièces fonctionnelles en aluminium usinées par CNC, cela peut affecter les surfaces d’étanchéité, les zones de contact électrique, les surfaces de glissement, l’engagement des filetages ainsi que les résultats des contrôles.
Lorsque le retrait devient nécessaire
Toutes les zones ternies n’exigent pas un traitement agressif. Une couche d’oxyde naturelle uniforme n’est pas comparable à une corrosion active. L’élimination est justifiée lorsque des résidus friables persistent à la surface, que des piqûres progressent, que la contamination risque d’interférer avec l’adhérence du revêtement, ou que la zone concernée est essentielle d’un point de vue dimensionnel ou fonctionnel. Le nettoyage permet également de déterminer si le dépôt visible est superficiel ou si le métal de base a déjà été altéré. Cette distinction évite qu’un fournisseur ou une équipe de maintenance polisse une pièce qui nécessite en réalité une reprise ou un remplacement.
Une règle décisionnelle utile consiste à lier l’état visible à la fonction de la pièce. Si la surface est stable, dimensionnellement acceptable et ne compromet ni l’adhérence ni le contact, un nettoyage prudent peut suffire. En revanche, si les dépôts réapparaissent, que les piqûres s’agrandissent ou que la caractéristique concernée contrôle l’ajustement, l’étanchéité ou le mouvement, l’élimination et la vérification deviennent des opérations de fabrication indispensables, plutôt qu’une simple maintenance cosmétique optionnelle.
Pourquoi les pièces en aluminium se corrodent
Une élimination correcte commence par l’identification du mécanisme qui a permis la dégradation de la surface protectrice.
Humidité, sels et résidus chimiques
L’eau seule ne provoque pas toujours des dommages graves, mais l’humidité retenue peut concentrer les contaminants lorsqu’elle s’évapore. Les dépôts contenant des chlorures sont particulièrement agressifs, car ils peuvent pénétrer les points faibles du film d’oxyde et favoriser la piqûration. Les produits chimiques utilisés dans les procédés peuvent entraîner des problèmes similaires. Les nettoyants alcalins puissants peuvent attaquer rapidement l’aluminium, tandis que des produits acides inadaptés peuvent graver, éclaircir de manière inégale ou éliminer une couche de conversion existante. Ainsi, les pièces usinées sur commande à commande numérique, laissées humides après le rinçage, peuvent développer des taches même si elles semblaient propres immédiatement après l’usinage.
Contact entre métaux différents
La corrosion galvanique peut se produire lorsque l’aluminium est connecté électriquement à un métal plus noble en présence d’un électrolyte. Les fixations, les inserts, les dispositifs de maintien, les brosses et les abrasifs contaminés peuvent tous contribuer à ce phénomène. Le risque dépend de la combinaison des métaux, du rapport des surfaces exposées, de l’environnement et de la durée du contact avec l’humidité. Une petite surface d’aluminium reliée à une surface beaucoup plus grande d’un métal dissimilaire peut être particulièrement vulnérable. Des rondelles isolantes, des fixations compatibles, des conditions d’assemblage à sec et des revêtements protecteurs permettent de réduire ce mécanisme.
La cause profonde doit être identifiée avant le début de la restauration. Sinon, une pièce fraîchement nettoyée pourrait à nouveau corroder lors du rinçage, du stockage, de l’expédition ou de l’assemblage. Évaluer le pH du produit nettoyant, la qualité de l’eau, le temps de séchage, l’humidité de l’emballage, le contact entre métaux différents ainsi que l’exposition aux sels apporte généralement davantage d’informations que de changer sans cesse les composés de polissage.
Comment identifier la corrosion de l’aluminium avant son retrait
Avant de choisir un produit nettoyant ou un abrasif, déterminez si l’état visible correspond à des résidus, à des taches ou à une véritable perte de métal.
Signes visuels et texture de surface
La corrosion active de l’aluminium se manifeste souvent par un dépôt blanc crayeux, une décoloration grise localisée, une croûte autour des joints ou des cavités ressemblant à des trous d’épingle. Une poudre facilement essuyable peut indiquer une attaque superficielle, tandis qu’une croûte fermement adhérente et des piqûres aux bords tranchants suggèrent une corrosion plus avancée. Un résidu noir peut également correspondre à de la suie issue du procédé ou à une contamination incorporée, plutôt qu’au produit de corrosion lui‑même. Puisque l’apparence seule n’est pas concluante, il convient de nettoyer délicatement la surface avant de décider quelle quantité de matériau doit être retirée.
Inspection des caractéristiques critiques
Pour les pièces de précision, l’inspection doit se concentrer sur les modifications apportées par la corrosion, plutôt que simplement sur son aspect extérieur. Une pièce nettoyée peut toutefois présenter une profondeur de piqûre inacceptable, une réduction de l’épaisseur de paroi, des filetages endommagés ou une perte de planéité. Les surfaces d’étanchéité critiques doivent être examinées sous un éclairage directionnel et mesurées après le nettoyage. Les diamètres d’alésage, les largeurs de rainures, les flancs de filetage, les plots de contact électrique et les surfaces d’emboîtement méritent une attention particulière, car même une attaque peu profonde peut affecter les performances.
| État observé | Signification probable | Étape suivante recommandée |
| Film mince et uniformément terne | Oxyde normal ou faible altération atmosphérique | Lavez doucement ; évitez tout retrait agressif, sauf si la finition l’exige. |
| Poudre blanche friable | Produit de corrosion actif ou attaque liée aux sels | Nettoyez, séchez, inspectez les piqûres et identifiez la source d’humidité |
| Residu gris foncé ou noir | Suie, contamination incorporée ou résidu lié à l’alliage | Dégraissez d’abord ; utilisez un procédé contrôlé compatible avec l’aluminium |
| Piqûres ou cavités | Piqûres avec perte permanente de métal | Mesurez la profondeur et évaluez la nécessité de réparation, de retravail ou de remplacement |
| Croûte près des joints ou des fixations | Électrolyte piégé ou interaction galvanique | Démontez lorsque cela est possible et corrigez la conception du joint |
La documentation facilite la prise de décision. Photographiez la zone avant le nettoyage, marquez les points critiques et comparez l’état actuel au dessin ou à un échantillon non affecté. Après un nettoyage doux, mesurez la surface réelle et notez si les dommages sont uniformes, localisés ou concentrés autour d’un joint. Cela constitue une base argumentée pour l’acceptation, le retravail ou le remplacement.
Comment éliminer la corrosion légère de l’aluminium
Les cas de corrosion légère doivent être traités avec prudence, car des méthodes trop agressives peuvent endommager une pièce autrement utilisable.
Commencez par la méthode la moins agressive
L’oxydation légère et les dépôts friables doivent d’abord être traités à l’eau tiède, avec un détergent neutre doux et une brosse ou un chiffon doux non métallique. Cette méthode permet d’éliminer l’huile, le sel et la saleté sans entamer intentionnellement le métal de base. Après le lavage, rincez soigneusement et séchez immédiatement la pièce, y compris les trous borgnes, les filetages et les poches. L’air comprimé propre, le séchage à basse température ou des lingettes absorbantes non pelucheuses permettent d’éviter que de l’eau ne reste dans les zones cachées.
Nettoyage manuel contrôlé
Si un lavage doux ne permet pas de restaurer une surface uniforme, on peut utiliser un tampon abrasif non tissé ou un abrasif très fin compatible avec l’aluminium, en exerçant une pression légère et constante. Sur les surfaces brossées, travaillez dans une seule direction afin d’éviter des motifs de rayures aléatoires. Masquez les références, les arêtes vives, les filetages et les alésages à tolérance étroite, sauf s’ils sont spécifiquement en cours de restauration. L’objectif est d’éliminer les produits de corrosion détachables, et non d’effacer toute trace visuelle en retirant du matériau de base inutile.
Un rinçage final est indispensable, même lorsque le nettoyant semble doux. Les résidus laissés dans les filetages ou les cavités peuvent continuer à réagir après la fin du nettoyage visible. La zone restaurée doit être séchée et examinée sous plusieurs angles. Si la finition apparaît irrégulière, il convient de répéter uniquement l’action contrôlée minimale nécessaire, plutôt que de passer immédiatement à un procédé plus agressif.
Comment éliminer la corrosion modérée ou sévère de l’aluminium
Une corrosion plus sévère nécessite un procédé maîtrisé qui distingue les dépôts amovibles des piqûres irréversibles.
Options mécaniques et chimiques
La corrosion modérée peut requérir un nettoyage abrasif contrôlé, un sablage au jet ou un désoxydant spécialement formulé pour l’aluminium. Les dépôts importants peuvent parfois être éliminés mécaniquement, mais les piqûres profondes ne peuvent pas être inversées, car le métal d’origine a déjà disparu. Le traitement chimique doit être choisi en fonction de l’alliage, de la finition existante, de l’apparence souhaitée et du procédé de revêtement ultérieur. Les solutions industrielles de désoxydation ou de désmottage exigent une concentration, une température, un temps d’exposition, un rinçage et une gestion des déchets strictement contrôlés ; des nettoyants puissants improvisés peuvent engendrer un problème dimensionnel et esthétique encore plus important que la corrosion initiale.
Quand une restauration professionnelle est plus sûre
Le traitement professionnel est préférable lorsque la pièce présente des tolérances serrées, une finition précieuse, des passages complexes, des inserts collés ou un service critique pour la sécurité. Un fournisseur spécialisé en finition peut utiliser des échantillons d’essai, des contrôles de processus et des étapes de neutralisation pour limiter l’attaque. Le nettoyage au laser peut être adapté à l’élimination localisée et répétitive des oxydes, car il est sans contact et peut être dirigé avec précision ; toutefois, le coût de l’équipement et la mise au point des paramètres le rendent plus approprié pour des applications à plus forte valeur ajoutée ou de production.
Après un traitement plus intensif, la pièce doit être inspectée en tant que composant restauré, et non considérée comme équivalente à un matériau neuf. Vérifiez la profondeur des piqûres, l’épaisseur des parois, la définition des bords ainsi que les dimensions liées à l’ajustement. Si l’enlèvement révèle des cavités étendues ou une attaque d’apparence intergranulaire, un polissage supplémentaire peut masquer les traces sans toutefois rétablir la résistance, la géométrie ni la fiabilité en service.
Choisir la bonne méthode de décapage
Le choix doit se fonder sur la fonction et la finition plutôt que sur le décapant le plus puissant disponible.
Adapter la méthode à la pièce
La méthode adéquate dépend de la gravité de la corrosion, de la finition de surface, de la géométrie, de l’alliage, des tolérances, ainsi que des conditions auxquelles la pièce sera soumise après le nettoyage. Une couverture cosmétique peut supporter une abrasion fine et uniforme, tandis qu’une surface d’étanchéité nécessite un retrait minimal de matière suivi d’un usinage précis. Une pièce destinée à l’anodisation requiert une surface propre et chimiquement homogène, alors qu’une pièce peinte peut nécessiter un prétraitement favorisant l’adhérence. Aucun décapant unique contre la corrosion de l’aluminium n’est idéal pour tous les composants usinés CNC.
Comparaison des méthodes de retrait
Le tableau ci-dessous compare les méthodes courantes sous l’angle de la fabrication. Les évaluations sont relatives et supposent une utilisation par du personnel formé. Toute méthode doit d’abord être testée sur une zone cachée ou sur un échantillon représentatif lorsque l’apparence, les dimensions ou la compatibilité avec le revêtement sont essentiels.
| Méthode | Le mieux adapté à | Avantage principal | Risque principal |
| Détergent neutre et brosse douce | Dépôts lâches et légères taches | Faible risque d’enlèvement de matière | Peut ne pas éliminer la corrosion liée |
| Abrasion manuelle fine | Petites zones et mélange cosmétique | Faible coût du matériel | Rayures, bords arrondis, brillance inégale |
| Sablage média contrôlé | Formes complexes et restauration plus étendue | Accès uniforme aux surfaces irrégulières | Modification de la texture et emprisonnement des abrasifs |
| Produit chimique désoxydant spécialement formulé | Nettoyage de production avant finition | Pénètre dans les recoins et élimine l’oxyde de manière constante | Attaque chimique, salissures et perte dimensionnelle si non maîtrisée |
| Nettoyage au laser | Travaux localisés à forte valeur ajoutée ou répétitifs | Élimination précise et sans contact | Coût d’investissement et mise au point des paramètres |
| Ré-usinage CNC | Surfaces fonctionnelles avec une marge de dommage mesurable | Restaure la géométrie ainsi que la propreté | Ne peut pas remplacer l’épaisseur de conception perdue |
Le choix de la méthode doit également tenir compte du volume de production. L’abrasion manuelle peut être raisonnable pour une seule pièce non critique, mais difficile à standardiser sur un lot entier. Une ligne chimique contrôlée, un procédé de sablage automatisé ou un cycle laser programmé offrent une meilleure répétabilité lorsque de nombreuses pièces exigent le même résultat. Les critères d’acceptation doivent définir la propreté, la texture, la gamme de couleurs et la variation dimensionnelle admissible avant le début des travaux. Ils doivent également préciser quelles surfaces nécessitent un masquage, une mesure ou un mélange visuel complet.
Comment l’élimination de la corrosion affecte les dimensions et la finition de surface
Chaque procédé d’élimination comporte un risque de modification de la géométrie ou de la texture, notamment sur les éléments de précision.
Perte de matière et risque de tolérance
L’élimination de la corrosion peut révéler ou entraîner des modifications dimensionnelles. La corrosion elle-même consomme du métal, et le nettoyage abrasif ou chimique élimine encore plus de matière. Le risque est faible sur de grandes surfaces non fonctionnelles, mais il peut être important sur les filetages, les ajustements des roulements, les rainures pour joints toriques, les surfaces d’étanchéité, les parois minces et les alésages de précision. Par conséquent, la bonne séquence est : nettoyer, rincer, sécher, puis mesurer. Mesurer au-dessus des dépôts de corrosion peut donner l’impression erronée que la dimension d’origine existe toujours.
Rugosité de surface et aspect
Même lorsque les dimensions restent acceptables, la zone nettoyée peut présenter une différence de brillance, de direction du grain ou de texture. Un nettoyage ponctuel peut laisser un halo lumineux ou une tache mate. Pour obtenir une finition cosmétique uniforme, il peut être nécessaire de procéder à une reprise contrôlée de toute la surface visible, plutôt que d’appliquer un traitement local. Si un revêtement est ensuite appliqué, une rugosité constante et une propreté chimique sont plus importantes qu’une brillance temporaire. Les exigences de rugosité de surface doivent être vérifiées après l’étape finale de restauration, et non avant l’élimination des produits de corrosion.
Pour les travaux à tolérances serrées, le dessin doit indiquer les surfaces pouvant uniquement être nettoyées, celles pouvant être retravaillées par usinage, ainsi que celles devant être masquées. Une marge de restauration peut être prévue dans les pièces de remplacement destinées à supporter des environnements sévères. Sans une telle planification, l’élimination d’une petite quantité de corrosion peut transformer une dimension acceptable en un ajustement trop serré.
Usinabilité à commande numérique de l’aluminium corrodé et propre
La corrosion modifie également la manière dont l’aluminium doit être préparé, fixé, découpé et inspecté lors d’une restauration réalisée par CNC.
Pourquoi les pièces usinées corrodées se comportent différemment
L’aluminium propre offre une coupe, une formation des copeaux, un serrage, un palpage et une finition de surface prévisibles. Un matériau corrodé présente une couche de surface irrégulière pouvant contenir de l’oxyde dur, des sels, de la saleté incrustée ou des piqûres. Ces conditions peuvent réduire la durée de vie des outils, perturber le palpage, diminuer la régularité du serrage et entraîner des dimensions de pièce trompeuses. Des résidus lâches peuvent également contaminer le liquide de refroidissement et se recycler à travers la machine. Pour cette raison, les pièces visiblement corrodées ne doivent pas être traitées comme de simples billettes propres sans inspection ni préparation.
Stratégie d’usinage après nettoyage
Lorsqu’une pièce existante est restaurée par usinage CNC, le plan de procédé doit d’abord déterminer la quantité de métal sain avant de définir la passe finale. Une opération légère de face ou d’alésage peut éliminer des dommages peu profonds, mais elle ne doit pas violer l’épaisseur minimale des parois ni les dimensions d’assemblage. Les références de positionnement doivent être choisies sur des surfaces stables et vérifiées, plutôt que sur des zones corrodées. Les trajectoires d’outil doivent éviter tout contact interrompu là où les piqûres sont profondes, et l’inspection doit confirmer que le retravail n’a pas créé de marche, de conicité ou de discontinuité d’étanchéité.
| Facteur d’usinage | Aluminium propre | Aluminium corrodé |
| Fixation de la pièce | Contact stable sur des surfaces connues | Les dépôts et les piqûres peuvent réduire la répétabilité de l’ajustement |
| Sondage | Contact électrique ou tactile fiable | L’oxyde et la rugosité peuvent engendrer des mesures incohérentes |
| Usure des outils | Prévisible pour l’alliage sélectionné | L’oxyde dur et la contamination peuvent accélérer l’usure des arêtes |
| La qualité de surface | Conforme aux paramètres normaux | Les piqûres peuvent rester visibles après une passe légère |
| Propreté du liquide de refroidissement | Charge de copeaux et filtration normales | Des résidus lâches peuvent contaminer le système |
| Inspection | Les dimensions reflètent les surfaces réelles | Les dépôts peuvent masquer une perte de matière sous-jacente |
Cette comparaison explique pourquoi le nettoyage et l’inspection doivent précéder la définition d’une passe de restauration. L’opérateur doit savoir quelle quantité de métal sain reste, quelles références sont utilisables et si la géométrie finale est encore réalisable. Partir de surfaces propres et vérifiées rend le temps de cycle, le choix des outils, les résultats des inspections et le risque de rebut plus prévisibles.
Comment empêcher la corrosion de réapparaître
L’élimination est incomplète à moins que la surface nettoyée ne soit protégée contre les conditions ayant provoqué l’attaque initiale.
Contrôles du nettoyage, du séchage et du stockage
La prévention commence immédiatement après l’élimination de la corrosion. Le nettoyant résiduel doit être rincé, et toutes les cavités doivent être séchées. Les pièces doivent être manipulées avec des gants propres lorsque les traces de doigts, les sels ou l’apparence posent problème. Pendant le stockage, évitez les emballages humides, le contact direct avec des matériaux absorbants retenant l’humidité, ainsi que les films protecteurs trop serrés appliqués sur une surface humide. Les dessiccants et les systèmes de contrôle de la vapeur peuvent aider dans les emballages fermés, mais ils ne remplacent pas un séchage adéquat.
Finitions protectrices pour les pièces en aluminium usinées CNC
L’anodisation augmente l’épaisseur de la couche d’oxyde protectrice et peut améliorer la résistance à l’usure ainsi que l’apparence. Les revêtements de conversion chimique forment une fine couche protectrice favorisant l’adhérence, avec une augmentation relativement faible des dimensions. La peinture et le revêtement en poudre créent une barrière, tandis que des vernis transparents compatibles peuvent préserver l’aspect métallique dans des environnements appropriés. Le choix de la finition doit tenir compte de l’alliage, de la conductivité électrique, du masquage, de l’ajustement des filetages, des surfaces d’étanchéité, des attentes en matière de couleur et des conditions d’exposition au service.
Le plan de prévention doit correspondre à l’exposition réelle. Les pièces intérieures sèches peuvent ne nécessiter qu’une manipulation soigneuse et un emballage adapté, tandis que les composants exposés à l’extérieur, aux zones maritimes, soumis à des lavages fréquents ou sujets à la condensation requièrent des barrières plus solides et un meilleur drainage. L’inspection périodique demeure essentielle, car les rayures, les revêtements endommagés, les débris piégés et les modifications lors de l’assemblage peuvent créer de nouveaux sites locaux de corrosion.
Conclusion
Une élimination réussie de la corrosion de l’aluminium commence par le diagnostic, et non par le ponçage. Les dépôts légers peuvent ne nécessiter qu’un lavage neutre et un séchage minutieux, tandis que les attaques plus profondes peuvent exiger un traitement chimique contrôlé, un sablage, un nettoyage au laser ou une remise en forme par usinage CNC. Étant donné que la corrosion comme le nettoyage peuvent tous deux entraîner une perte de matière, il convient d’inspecter les dimensions et la rugosité de surface après la restauration.
FAQ
Peut-on éliminer la poudre blanche sans endommager l’aluminium ?
En général, les produits de corrosion blancs et friables peuvent être retirés à l’aide d’un nettoyant neutre doux et d’une brosse souple. Le risque de dommages augmente lorsque l’on utilise des produits alcalins puissants, des acides concentrés, des abrasifs grossiers ou des temps d’exposition prolongés. Commencez par nettoyer une zone test, rincez soigneusement, séchez immédiatement et inspectez pour détecter d’éventuels trous restant après l’élimination de la poudre.
Le vinaigre élimine-t-il en toute sécurité la corrosion de l’aluminium ?
Un acide doux dilué peut réduire les dépôts minéraux légers sur certaines surfaces non finies, mais il peut également altérer la brillance, attaquer des finitions sensibles et produire des résultats inégaux s’il est laissé trop longtemps. Il n’est pas adapté comme méthode universelle pour les pièces CNC de précision. Un nettoyant formulé compatible avec l’aluminium, doté d’un temps de pose contrôlé, est plus prévisible.
L’aluminium piqué peut-il être entièrement restauré ?
Le nettoyage élimine les produits de corrosion, mais ne remplace pas le métal déjà perdu dans une piqûre. Les dommages peu profonds peuvent être lissés ou retravaillés à l’usinage lorsque la pièce présente suffisamment de matière brute. Les piqûres profondes sur les faces d’étanchéité, les filetages, les parois fines ou les zones fortement sollicitées nécessitent une évaluation dimensionnelle et peuvent rendre le remplacement l’option la plus sûre.
La corrosion doit-elle être éliminée avant l’anodisation ?
Oui. L’huile, les sels, l’oxyde friable et les produits de corrosion doivent être retirés avant l’anodisation, mais le traitement préalable doit également être compatible avec l’alliage et les dimensions requises. Une gravure excessive peut agrandir les trous, adoucir les arêtes et entraîner des variations esthétiques. Les caractéristiques critiques peuvent nécessiter un masquage ou une marge supplémentaire lors du post-traitement.