
Senkbohrungen und Anlaufflächen sind beide flachbodige, kreisförmige Merkmale, die um ein bestehendes Loch herum angebracht werden; sie lösen jedoch unterschiedliche konstruktive Probleme. Eine Senkbohrung erzeugt eine definierte zylindrische Vertiefung, in die der Kopf eines Befestigungselements oder ein anderes zylindrisches Bauteil eingesetzt wird. Eine Anlauffläche entfernt lediglich so viel Material, dass um ein Loch eine saubere, ebene Auflagefläche entsteht. Da ihre Profile in einer Schnittansicht ähnlich aussehen können, verwenden Konstrukteure die Begriffe mitunter synonym, was zu fehlerhaften Werkzeugen, unnötigen Bearbeitungszeiten oder einer Montage führen kann, bei der die Spannkraft nicht wie vorgesehen verteilt wird.
Bei der CNC-Bearbeitung beeinflusst dieser Unterschied den Werkzeugweg, die Tiefenkontrolle, den Prüfplan sowie die technische Zeichnung. Eine Kennzeichnung für eine Senkbohrung regelt in der Regel den Durchmesser und die Tiefe der Vertiefung, da beide Maße entscheiden, ob der Kopf des Befestigungselements passt. Eine Kennzeichnung für eine Anlauffläche legt hingegen den fertigen Auflagendurchmesser sowie die minimale Materialabnahme fest, die erforderlich ist, um eine ebene Auflagefläche zu schaffen. Das Verständnis dieser Unterschiede hilft Ingenieuren, klarere Zeichnungen zu erstellen, und ermöglicht es Maschinisten, effiziente Werkzeuge auszuwählen, ohne Annahmen zu treffen.
Warum diese Merkmale in mechanischen Baugruppen von Bedeutung sind
Befestigungselemente funktionieren am besten, wenn ihre Köpfe, Unterlegscheiben oder Muttern auf einer stabilen Oberfläche aufliegen. Guss-, Schmiede-, Spritzguss- oder unbearbeitete Rohlinge können an einem gebohrten Loch Fasen, Zunder, Wellenbildung oder lokale Höhenunterschiede aufweisen. Die Bearbeitung einer Anlauffläche korrigiert diese lokalen Oberflächenunebenheiten, ohne das Befestigungselement tief einzusenken. Eine Senkbohrung hingegen senkt den Kopf des Befestigungselements bewusst in das Bauteil ab, um Platz zu schaffen, den Kopf zu schützen oder eine flache Bauweise zu ermöglichen.
Beziehung zu Senklochbohrungen
Eine Senkbohrung bildet eine konische Vertiefung für ein konisch geformtes Befestigungselement. Ihr Symbol kennzeichnet ein schräges Merkmal; das Symbol der Senkbohrung dagegen steht für eine zylindrische Vertiefung.
Was ist ein Aufbohrloch?
Was ist eine Senkbohrung? Es handelt sich um ein gebohrtes oder bearbeitetes Loch, dessen Eingangsbereich durch eine größere, koaxiale zylindrische Vertiefung erweitert ist. Diese Vertiefung besitzt gerade Wände und einen flachen Boden. Ihr Durchmesser ist größer als der des Hauptlochs, wodurch ein gestuftes Profil entsteht, das den Kopf eines Befestigungselements, eine Unterlegscheibe, ein Positionierungselement oder ein anderes rundes Bauteil aufnehmen kann. Dies ist die praktische Definition einer Senkbohrung, die in der Bearbeitung und im mechanischen Design verwendet wird.
Definition der Senkbohrung und ihr primärer Zweck
Um die Senkbohrung präziser zu definieren: Es handelt sich um eine sekundäre Bohroperation, die ausschließlich den oberen Teil eines bereits vorhandenen Lochs vergrößert. Die Definition der Senkbohrung umfasst drei maßgebliche Merkmale: die Konzentrität zum ursprünglichen Loch, einen festgelegten Durchmesser der Vertiefung sowie eine kontrollierte axiale Tiefe. Der flache Boden dient als Auflagefläche für die Unterseite eines zylindrischen Befestigungskopfes, während die erweiterten Wände radialen Freiraum bieten.
Der Hauptzweck besteht darin, den Kopf eines Befestigungselements so einzulassen, dass er bündig mit oder unter der umliegenden Oberfläche liegt. Dadurch lassen sich Störungen durch gleitende Komponenten, benachbarte Platten, Abdeckungen, Kabel oder Bereiche für den Bediener vermeiden. Eine Senkbohrung kann zudem den Kopf vor Stößen schützen und das äußere Erscheinungsbild einer fertigen Baugruppe verbessern. In Vorrichtungen und Maschinenkonstruktionen ermöglichen tiefere Senkbohrungen zudem den Zugang zu Befestigungselementen, die sich unterhalb der Oberfläche befinden.
Typische Geometrie eines Aufbohrlochs
Die Abmessungen einer Senkbohrung umfassen in der Regel den Durchmesser des Pilotlochs, den größeren Durchmesser der Vertiefung sowie deren Tiefe. Der Konstrukteur sollte zudem den Eckzustand am Boden der Vertiefung berücksichtigen. Ein Standard-Schaftfräser oder Senkbohrfräser kann einen kleinen inneren Radius hinterlassen, während manche Baugruppen eine nahezu scharfe Ecke oder eine Entlastung erfordern. Der Durchmesser der Vertiefung muss genügend seitlichen Freiraum für die Montage gewährleisten, ohne dabei übermäßige Bewegungen zuzulassen.
Auswahl der Abmessungen für Aufbohrlochbearbeitung
Eine praktische Dimension einer Senkbohrung richtet sich nach dem tatsächlichen Durchmesser des Befestigungskopfes, dessen Höhe, dem Freiraum für das Montagewerkzeug, dem Spiel für Beschichtungen sowie der gewünschten Endposition des Kopfes. Eine zu enge Vertiefung kann die Montage nach dem Plattieren oder Anodisieren behindern. Eine zu tiefe Vertiefung kann die Wandstärke unnötig verringern, während eine zu flache Vertiefung dazu führen kann, dass der Kopf über die Oberfläche hinausragt.
Was ist ein Flächenansatzloch?
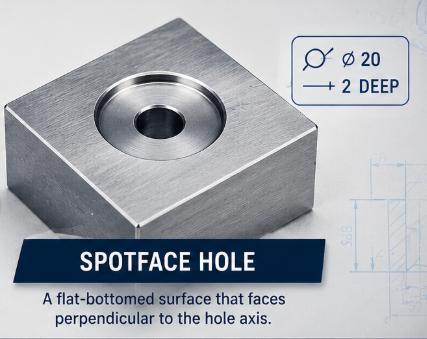
Was ist eine Spotface-Geometrie? Ein Spotface-Loch ist ein flacher, kreisförmiger Bereich mit ebener Unterseite, der um ein Loch herum bearbeitet wird, um eine präzise Auflagefläche zu schaffen. Dieser Vorgang wird gelegentlich als Spotface-Bearbeitung, Spot-Face-Bearbeitung oder Spot-Facing bezeichnet. Im Gegensatz zum Senkkopfbohrung liegt das Ziel in der Regel nicht darin, den Kopf des Befestigungselements zu verbergen. Das Werkzeug entfernt lediglich so viel Material, dass die erforderliche Auflagefläche sauber und eben wird.
Definition und funktionale Rolle des Flächenansatzes
Die nützlichste Definition eines Spotfaces konzentriert sich auf dessen Funktion: Es handelt sich um eine lokal begrenzte Abrichtbearbeitung, die eine ebene Fläche senkrecht zur Lochachse erzeugt. Ein Spotface-Loch ermöglicht es dem Kopf eines Befestigungselements, einer Unterlegscheibe, einer Mutter, einem Flansch oder einem Anschlussstück, gleichmäßig mit dem Bauteil in Kontakt zu treten. Dadurch wird verhindert, dass das Bauteil kippt, und das aufgebrachte Drehmoment erzeugt eine vorhersehbare Klemmkraft.
Spotface-Bearbeitung ist besonders wertvoll bei groben Gussteilen, geschmiedeten Teilen, gekrümmten Oberflächen, geneigten Ansätzen sowie bei Komponenten mit ungleichmäßiger Beschichtung oder Zunderbildung. Ohne eine maschinell gefertigte Auflagefläche kann eine Unterlegscheibe nur an einer einzigen Kante aufliegen. Diese Situation führt zu einer Konzentration der Belastung, erhöht das Risiko des Eindringens und kann die Messwerte des Drehmoments unzuverlässig machen. Die Spotface-Bearbeitung beseitigt diese lokalen Fehler und bewahrt dabei den größten Teil des umliegenden Materials.
Unterschiede bei der Tiefenkontrolle von Flächenansätzen
Ein Spotface wird in der Regel als flach angegeben, da die erforderliche Tiefe davon abhängt, wie viel Material entfernt werden muss, um eine vollständige Sauberkeit der Auflagefläche zu gewährleisten. In manchen Zeichnungen wird die Tiefe explizit dimensioniert; in anderen Fällen kann eine Notiz einen Durchmesser angeben und darauf hinweisen, dass zur Reinigung bearbeitet werden soll – das bedeutet, dass der Bearbeiter nur so lange fräst, bis die gesamte Auflagefläche eben ist. Der Konstrukteur sollte mehrdeutige Formulierungen vermeiden, wenn die minimale Wandstärke oder die Lage der Oberfläche von entscheidender Bedeutung sind.
Flächenansatz auf gekrümmten oder abgeschrägten Oberflächen
Bei einer gekrümmten oder abgeschrägten Oberfläche kann die Bearbeitung eines Spotfaces auf der einen Seite bereits beginnen, bevor die gegenüberliegende Seite fertig bearbeitet ist. Die endgültige Tiefe muss ausreichend sein, um eine vollständig runde Auflagefläche zu schaffen. CAD-Modelle und Zeichnungen sollten die Bezugsfläche oder theoretische Oberfläche angeben, von der aus die Tiefe gemessen wird – insbesondere dann, wenn die lokale Materialstärke zwischen einzelnen Teilen variiert.
Senkkopfbohrung vs. Spotface: Hauptunterschiede
Obwohl beide Merkmale eine flache, ebene Bohrung verwenden, unterscheiden sie sich hinsichtlich ihrer konstruktiven Zielsetzung, der Tiefe, der Dimensionierungspriorität sowie der typischen Anwendung. Eine Senkkopfbohrung bildet eine Vertiefung, während ein Spotface eine ebene Oberfläche erzeugt. Diese Unterscheidung sollte sowohl bei der Kennzeichnung des Lochs als auch bei der Auswahl des Werkzeugs und der Prüfmethode berücksichtigt werden.
Funktion und Positionierung der Befestigungselemente
Die Senkkopfbohrung setzt den Kopf des Befestigungselements innerhalb des Werkstücks ab. Ihre Tiefe entspricht häufig der Höhe des Kopfes oder übertrifft sie, wenn eine bündige oder leicht unterbündige Position erforderlich ist. Ein Spotface lässt den Kopf des Befestigungselements oberhalb der umgebenden Bauteiloberfläche liegen und sorgt lediglich dafür, dass die Unterseite des Kopfes oder der Unterlegscheibe auf einer ebenen Fläche aufliegt.
Tiefen- und Maßkontrolle
Die Tiefe einer Senkkopfbohrung ist eine funktionale Maßangabe, da sie die Position des Kopfes sowie die verbleibende Materialstärke bestimmt. Die Tiefe eines Spotfaces ist oft nachrangig gegenüber der Oberflächenreinigung, dennoch erfordert sie ebenfalls Kontrolle, insbesondere wenn das Bauteil nur über begrenzte Materialstärke verfügt oder mehrere Auflageflächen dieselbe Höhe aufweisen müssen. Daher weisen Senkkopfbohrungen in der Regel strengere Tiefenanforderungen auf als gewöhnliche Spotfaces.
Typische Oberflächen- und Werkzeugbedingungen
Senkkopfbohrungen sind häufig auf bearbeiteten Platten, Gehäusen, Halterungen, Werkzeugkomponenten und Strukturbausteinen anzutreffen. Spotfaces finden sich dagegen oft auf Gussteilen, Schmiedeteilen, abgewinkelten Ansätzen sowie auf rauen Oberflächen. Beide können mit speziellen Fräsern, Schaftfräsern oder durch Interpolation hergestellt werden, doch Senkkopfbohrungen erfordern häufig größere Aufmerksamkeit hinsichtlich des Durchmessers der Seitenwand und der Geometrie des Bodens.
Vergleichstabelle
| Merkmal | Kegelbohrung | Flächenanschlag |
| Hauptzweck | Vertiefung für den Kopf eines Befestigungselements oder eines zylindrischen Bauteils | Erzeugung einer flachen Auflagefläche |
| Geometrie | Definierte zylindrische Vertiefung mit flachem Boden | Flacher, flachbodiger bearbeiteter Sitz |
| Tiefe-Priorität | Kritisch für die Kopfposition | In der Regel beschränkt sich auf eine vollständige Oberflächenreinigung |
| Befestigungsstellenlage | Der Kopf liegt bündig mit oder unter der Oberfläche | Kopf bleibt normalerweise über der Oberfläche |
| Allgemeiner Lagerzustand | Bearbeitete Platte, Block, Gehäuse, Vorrichtung | Guss-, Schmiedeteile, gekrümmter Ansatz, unebene Oberfläche |
| Schwerpunkt der Inspektion | Durchmesser, Tiefe, Koaxialität, Zustand des Bodens | Sitzdurchmesser, Ebenheit, Ausrichtung, Reinigung |
Gegenbohrungs- und Senkloch-Symbole in Konstruktionszeichnungen
Eine klare Zeichnungskennzeichnung verhindert, dass die Fertigungsstätte ein Senkloch als tiefe Vertiefung interpretiert oder eine Gegenbohrung als minimalen Reinigungsschnitt ausführt. Das Symbol für die Gegenbohrung, das Gegenbohrungs-Symbol, das Symbol für die Gegenbohrung sowie das C‑Bohr‑Symbol beziehen sich alle auf das standardmäßige quadratische, bodenbündige Vertiefungszeichen, das vor dem Durchmesser der Vertiefung angegeben wird. Ein Senkloch‑Symbol basiert häufig auf derselben Gegenbohrungsform, wobei zusätzlich eine Senkloch‑Bezeichnung oder ein expliziter SF‑Hinweis hinzugefügt wird – je nach Zeichnungsstandard und Unternehmenspraxis.
Wie man eine Aufbohrungsangabe liest
Eine vollständige Gegenbohrungsangabe umfasst das Hauptloch, den Durchmesser der Gegenbohrung sowie die Tiefe der Vertiefung. Eine typische Angabe für ein Gegenbohrungsloch kann außerdem die Anzahl der Löcher, ob das Hauptloch durchgehend oder blind ist, sowie etwaige Lage‑Toleranzen enthalten. Das Symbol für die Gegenbohrung sollte direkt vor dem größeren Durchmesser der Vertiefung stehen, damit die Fertigungsabsicht unmissverständlich erkennbar ist.
Beispiel zur Dimensionierung von Aufbohrungen
Zum Beispiel kann eine Zeichnung vier durchgehende Löcher eines bestimmten Durchmessers festlegen, gefolgt vom C‑Bohr‑Symbol, einem größeren Durchmesser und einem Tiefenwert. Die Maßangaben sollten sich nicht ausschließlich auf das CAD‑Modell stützen, wenn die Zeichnung das maßgebliche Dokument darstellt. Wenn der Bodenradius, die Oberflächenbeschaffenheit oder die Toleranz der Tiefe die Montage beeinflussen, sind diese Anforderungen ebenfalls anzugeben.
Wie man einen Flächenansatz kennzeichnet
Eine Senkloch‑Angabe sollte den fertigen Sitzdurchmesser definieren und klar kommunizieren, ob eine numerische Tiefe oder eine minimale Reinigung erforderlich ist. Wird das Merkmal an einem grob gegossenen Bauteil verwendet, sollte der Hinweis die Referenzfläche angeben oder festlegen, dass der gesamte Sitz gereinigt werden muss. Das Senkloch‑Symbol oder die Abkürzung SF darf nicht mit dem Symbol für die Senkung verwechselt werden, das eine konische Form darstellt.
Senkloch-Symbole sind anders
Das Symbol für die Senkung und das Senk‑Symbol sind mit einem eingeschlossenen Winkel sowie einem Hauptdurchmesser verbunden. Eine Senkloch‑Angabe enthält daher einen Winkel wie 82 Grad, 90 Grad oder einen anderen spezifizierten Wert. Gegenbohrungen und Senkloch‑Flächen besitzen flache Böden und werden nicht durch einen eingeschlossenen Kegelwinkel definiert.
Richtige Maßangaben für Gegenbohrungen und Senkloch‑Flächen
Eine gute Bemaßung liefert den Maschinisten Informationen zur Herstellung des Merkmals und den Prüfern die notwendigen Angaben, um es zu akzeptieren oder abzulehnen. Überflüssige oder widersprüchliche Maße sollten vermieden werden, da sie zu unterschiedlichen Interpretationen zwischen Programmier-, Fertigungs- und Qualitätsabteilung führen können.
Abmessungen eines Aufbohrlochs
Die wesentlichen Abmessungen eines Senklochs sind der Durchmesser des Hauptlochs, der Durchmesser der Vertiefung sowie deren Tiefe. Die Zeichnung kann zusätzlich die Rechtwinkligkeit der Bodenfläche, die Lage relativ zu Bezugsebenen, die Konzentrität zum Hauptloch sowie die Oberflächengüte festlegen. Der Durchmesser der Vertiefung sollte die maximale Größe des Schraubenkopfes zuzüglich des erforderlichen Einbauabstands berücksichtigen. Die Tiefe muss die maximale Kopfhöhe sowie etwaige Beschichtungsdicken einbeziehen.
Unterer Radius und Werkzeugzugang
Konstrukteure sollten davon absehen, anzunehmen, dass ein gefrästes Senkloch perfekt scharfe Innenkanten aufweist. Standardfräser hinterlassen einen kleinen Radius oder eine Kantenabrundung. Weist der Schraubenkopf einen Eckradius oder eine Unterkopffase auf, muss die Vertiefung entsprechenden Freiraum bieten. Auch der Werkzeugzugang ist zu berücksichtigen, wenn das Senkloch nahe an einer Wand, Rippe oder einem benachbarten Merkmal liegt.
Durchmesser des Flächenansatzes und Reinigungstiefe
Der Durchmesser der Ansatzfläche wird in der Regel so gewählt, dass er die Auflagefläche des Schraubenkopfs, der Mutter, der Unterlegscheibe oder des Flansches unterstützt. Der Durchmesser sollte nicht unnötig vergrößert werden, da eine größere Ansatzfläche die Zykluszeit erhöht und möglicherweise Material von einer nahegelegenen Fase oder dünnen Wand abträgt. Wenn die Tiefe durch Nachbearbeitung definiert wird, sollte die Zeichnung klarstellen, ob partielle Sichtprüfmarken zulässig sind.
Bezugspunkt-Beziehungen
Wenn mehrere Ansatzflächen eine Baugruppe stützen, kann ihre relative Höhe wichtiger sein als ihre individuellen Tiefen. In diesem Fall sind Profil, Parallelität oder eine gemeinsame Bezugsfläche oft hilfreicher als unabhängige Tiefenmaße. Die Beschriftung sollte die funktionalen Anforderungen widerspiegeln und nicht nur den Fräserweg beschreiben.
CNC-Bearbeitungsverfahren für Senk- und Ansatzflächen
Senk- und Ansatzflächen können mit manuellen Geräten, Bearbeitungszentren, Dreh-Fräsmaschinen sowie Mehrachsen-CNC-Anlagen hergestellt werden. CNC-Bearbeitung ist vorzuziehen, wenn Lochposition, Tiefe, Wiederholgenauigkeit oder Produktionsvolumen eine präzise Werkzeugführung erfordern. Vor der Betrachtung einzelner Werkstoffe ist es sinnvoll, zu verstehen, wie dieses Merkmal im Allgemeinen erzeugt wird und warum das gewählte Verfahren Genauigkeit und Kosten beeinflusst.
Spezialfräser für Senk- und Ansatzflächen
Spezialfräser nutzen eine pilotierte oder geführte Geometrie, um den größeren Schnitt exakt auf das vorhandene Loch auszurichten. Sie eignen sich besonders für wiederkehrende Standardgrößen und ermöglichen eine gleichmäßige, flache Grundfläche. Pilotierte Werkzeuge sind insbesondere dann vorteilhaft, wenn das Loch bereits vorhanden ist; dabei muss der Pilotabstand jedoch eng genug an das Loch angepasst sein, damit das Fräswerkzeug ohne Scheuern oder Blockieren geführt wird.
Endfräsen und Kreisinterpolation
Ein flacher Schaftfräser kann bei entsprechender Spindel-, Spann- und Werkzeuggeometrie eine Vertiefung senkrecht oder interpolativ bearbeiten. Durch Kreisinterpolation kann ein einziger Fräser mehrere Senklochdurchmesser erzeugen und somit die Anzahl spezieller Werkzeuge reduzieren. Dieses Verfahren ist auch für nicht standardisierte Senklochdimensionen geeignet. Allerdings können durch Interpolation Sichtprüfmarken zurückbleiben und es bedarf eines geeigneten Nachbearbeitungswegs, um den vorgesehenen Durchmesser und die gewünschte Oberflächengüte zu erreichen.
Rückseitige Spotfacing-Bearbeitung
Das Rückseiten-Senkfräsen schafft eine Sitzfläche auf der Rückseite eines Teils, wenn direkter Werkzeugzugang nicht möglich ist. Ein spezielles Fräswerkzeug führt durch das Loch, setzt sich auf der gegenüberliegenden Seite ab oder greift dort an und bearbeitet die Sitzfläche, während sich die Spindel zurückzieht oder einem kontrollierten Pfad folgt. Diese Methode kann einen zusätzlichen Aufspannvorgang überflüssig machen, erfordert jedoch ausreichenden Lochabstand, zuverlässiges Werkzeuggreifen sowie sorgfältige Späneabfuhr.
Bearbeitungsreihenfolge
Das Hauptloch kann je nach Werkzeugführung, Gratabscheidung und Positionsanforderungen vor oder nach der größeren Vertiefung gebohrt werden. Die Senkfläche zunächst zu bearbeiten kann einem Bohrer helfen, auf einer ebenen Oberfläche zu beginnen, während das vorherige Bohren einen Pilot für ein geführtes Fräswerkzeug bereitstellen kann. Die optimale Reihenfolge hängt vom Werkstoff, der Tiefe des Merkmals und der verfügbaren Werkzeugausstattung ab.
Materialberücksichtigungen beim CNC-Bearbeiten
Das Materialverhalten beeinflusst die Schnittkräfte, die Gratausbildung, den Werkzeugverschleiß sowie die Oberflächengüte sowohl bei Gegenbohrungen als auch bei Sitzflächen. Dieselbe nominelle Geometrie kann in Aluminium, Edelstahl, Titan, technischen Kunststoffen oder Gusseisen unterschiedliche Werkzeuge und Prozessparameter erfordern. Ein Zerspaner sollte daher das Werkstückmaterial prüfen, bevor er Schneide, Beschichtung, Drehzahl, Vorschub und Kühlschmierstoffstrategie auswählt.
Aluminiumlegierungen
Aluminium lässt sich im Allgemeinen schnell bearbeiten; weiche Legierungen neigen jedoch zur Bildung von Aufbauschneiden, die Durchmesser und Oberflächenbeschaffenheit am Boden beeinträchtigen können. Scharfe, polierte Werkzeuge sowie eine effektive Späneabfuhr helfen, ein Verwischen der Oberfläche zu vermeiden. Wird das Bauteil anschließend eloxiert, sollte der Konstrukteur die Möglichkeit einer Beschichtungsablagerung im Durchmesser der Gegenbohrung sowie auf der Sitzfläche berücksichtigen. Übermäßige Grate an der Lochkreuzung sind zu entfernen, ohne dabei die funktionale Sitzfläche abzurunden.
Edelstahl
Edelstahl kann sich durch Reibung oder längeres Stillstandzeit des Schneidewerkzeugs verhärten. Eine stabile Werkstückspannung, eine positive Schneidkante sowie ein gleichmäßiger Vorschub sind entscheidend. Das Werkzeug sollte mit ausreichender Eingriffslänge eintauchen, um sauber zu schneiden, und wiederholte leichte Passiergänge vermeiden, die Wärme erzeugen, ohne Material abzutragen. Kühlschmierstoff unterstützt die Spänekontrolle und begrenzt die thermische Ausdehnung bei engen Abmessungen der Gegenbohrung.
Titan und hitzebeständige Legierungen
Titan und hitzebeständige Legierungen speichern Wärme nahe der Schneide und können die Lebensdauer des Werkzeugs verkürzen. Eine stabile Aufspannung, scharfe Hartmetallwerkzeuge, kontrollierter radialer Eingriff sowie eine großzügige Kühlmittelzufuhr verringern die Wärmekonzentration. Bei tiefen Gegenbohrungen kann das Nachschneiden der Späne den flachen Boden beschädigen; daher sollte der Werkzeugweg so gestaltet sein, dass die Späne die Vertiefung verlassen können.
Technische Kunststoffe und Verbundwerkstoffe
Kunststoffe können sich unter Spannkräften oder durch beim Zerspanen entstehende Hitze verformen. Scharfe Werkzeuge und ein moderater Eingriff helfen, eine saubere Kante zu erhalten. Der Konstrukteur sollte bei dünnen Kunststoffwänden eine übermäßige Tiefe der Gegenbohrung vermeiden, da der verbleibende Wandabschnitt unter der Belastung durch Befestigungselemente nachgeben könnte. Verbundwerkstoffe erfordern möglicherweise spezielle Werkzeuge sowie Staubkontrollmaßnahmen, um Delamination und Faserfreisetzung zu reduzieren.
Gusseisen und raue Gussoberflächen
Gusseisen wird häufig trocken bearbeitet und erzeugt abrasive Späne. Sitzflächen sind üblich, da gegossene Oberflächen oft keinen zuverlässigen Auflagebereich bieten. Das Werkzeug muss tief genug einschneiden, um die Oberflächenschicht zu entfernen und einen vollständigen Kontakt herzustellen; zugleich sollte das Design ausreichend Material rund um das Loch belassen und das Schneiden in benachbarte Entwurfskanten oder Rundungen vermeiden.
Toleranzen, Oberflächenbeschaffenheit und Qualitätsprüfung
Gegenbohrungen und Sitzflächen werden oft als einfache Merkmale betrachtet, doch ihre Qualität kann direkte Auswirkungen auf die Spannkraft, die Ausrichtung und den Montageabstand haben. Die Prüfung sollte der konstruktiven Funktion entsprechen. Eine tiefe Gegenbohrung, die einen Befestigungskopf aufnehmen soll, erfordert andere Kontrollmaßnahmen als eine flache Sitzfläche, die lediglich eine ebene Unterlegscheibe unterstützen soll.
Prüfung von Durchmesser und Tiefe der Gegenbohrung
Der Durchmesser der Gegenbohrung kann mit Bohrungsmessgeräten, Messschiebern für leicht zugängliche Bereiche, Koordinatenmessmaschinen oder optischen Systemen geprüft werden. Die Tiefe lässt sich mit einem Tiefenmikrometer, Höhenmessgerät, CMM-Sonde oder speziellen Messgeräten bestimmen. Der Prüfer sollte die Referenzfläche überprüfen, die für die Tiefenmessung verwendet wurde, und sicherstellen, dass Kantenbrüche die Messwerte nicht verfälschen.
Prüfung der Ebenheit und Ausrichtung der Sitzfläche
Eine Sitzfläche sollte einen durchgehenden Auflagekontakt gewährleisten. Eine visuelle Inspektion kann eine vollständige Reinigung bestätigen, während eine CMM-, Flachplattenmethode oder ein Indikator bei Bedarf die Ausrichtung und lokale Ebenheit prüfen kann. Die Oberflächenrauheit ist zu kontrollieren, wenn die Sitzfläche eine Dichtung, Präzisionsunterlegscheibe oder eine lastempfindliche Verbindung trägt.
Koaxialität und Positionsgenauigkeit
Die Vertiefung muss mit dem Hauptloch übereinstimmen, damit das Befestigungselement frei hindurchpasst und der Kopf oder die Unterlegscheibe gleichmäßig aufliegt. Bei der CNC-Bearbeitung werden diese beiden Merkmale in der Regel im selben Arbeitsgang bearbeitet, um den Stapelungsfehler zu reduzieren. Werden Loch und Vertiefung in getrennten Arbeitsgängen hergestellt, sollte die Zeichnung die für die Montage relevante Positionierungsbeziehung angeben.
Häufige Defekte
Typische Fehler sind eine zu große Vertiefung, unzureichende Tiefe, übermäßige Tiefe, unvollständige Nachbearbeitung der Anlagefläche, ein schräger Boden, Schwingungen, Grate, Werkzeugspuren sowie eine schlechte Koaxialität. Korrekturmaßnahmen können den Austausch des Werkzeugs, Verbesserungen der Spannvorrichtung, Anpassungen des Versatzes, eine überarbeitete Endbearbeitung oder klarere Zeichnungsanforderungen umfassen.
Konstruktion für Fertigbarkeit und Kostenkontrolle
Ein fertigungsgerechtes Loch erfüllt die Montageanforderungen ohne unnötige Größe, Tiefe oder Toleranz. Gegenbohrungen und Anlageflächen werden teuer, wenn das Werkzeug nicht bis zum Merkmal reicht, wenn die Vertiefung sehr nahe an einer Wand liegt oder wenn kein Standardfräser eingesetzt werden kann. Eine frühzeitige Designprüfung kann die Geometrie vereinfachen und gleichzeitig die Funktion erhalten.
Verwenden Sie nach Möglichkeit Standarddurchmesser
Standardgrößen von Gegenbohrungen lassen sich häufig mit leicht verfügbaren Werkzeugen herstellen. Nichtstandardmäßige Abmessungen erfordern möglicherweise Interpolation, Spezialfräser oder zusätzliche Prüfungen. Konstrukteure sollten den kleinstmöglichen praktischen Durchmesser der Anlagefläche wählen und enge Toleranzen nur dann festlegen, wenn das zugehörige Lagerteil sie tatsächlich benötigt.
Ausreichenden Randabstand und Wandstärke einhalten
Eine Gegenbohrung nahe einer Außenkante kann die Wand durchbrechen oder einen dünnen Halbmond aus Material hinterlassen. Eine tiefe Vertiefung kann zudem den tragfähigen Querschnitt unterhalb des Befestigungselements verringern. Das Design sollte genügend Wandstärke für die erwarteten Klemmkräfte und Betriebsbedingungen gewährleisten. Nahegelegene Rundungen, Verstärkungen und Taschen sollten ausreichend Platz für das Werkzeug bieten.
Unnötige Anforderungen an die Oberflächengüte vermeiden
Eine Auflagefläche sollte für einen stabilen Kontakt ausreichend glatt sein; eine extrem feine Oberflächengüte erhöht jedoch die Bearbeitungszeit, ohne die Leistung zu verbessern. Die Zeichnung sollte die Rauheit nur dann spezifizieren, wenn dies für die Verbindung, die Dichtung oder die Messfunktion erforderlich ist. Eine allgemeine maschinelle Oberflächengüte reicht oft für die normale Sitzfläche eines Befestigungselements aus.
Prototyp- und Produktionsüberlegungen
Für Prototypen bietet die Interpolation mit Schaftfräsern Flexibilität und erspart den Kauf spezieller Werkzeuge. In der Serienproduktion können pilotierte oder indexierbare Fräser die Zykluszeit verkürzen und die Konsistenz verbessern. Die wirtschaftlichste Methode hängt von Menge, Material, Merkmalsgröße sowie der Anzahl ähnlicher Löcher pro Bauteil ab.
Wie man zwischen Gegenbohrung und Anlagefläche wählt
Die Entscheidung beginnt mit der Montagefunktion. Wählen Sie eine Gegenbohrung, wenn ein Kopf oder ein zylindrisches Bauteil in das Teil eingeführt werden muss. Wählen Sie eine Anlagefläche, wenn das Bauteil oberhalb des Teils bleiben kann, aber eine ebene, senkrechte Auflagefläche benötigt. Die folgenden Fragen helfen, diese funktionale Entscheidung in eine fertigungsgerechte Zeichnung umzusetzen.
Muss der Kopf des Befestigungselements versenkt werden?
Wenn der Kopf für Freiraum, Schutz, Optik oder Bewegung bündig mit oder unter der umgebenden Oberfläche liegen muss, verwenden Sie eine Senkung. Wenn lediglich eine stabile Auflagefläche erforderlich ist, genügt in der Regel eine Aufnahmefläche; diese bewahrt zudem mehr Material.
Ist die ursprüngliche Oberfläche ausreichend eben?
Eine vollständig bearbeitete Platte kann bereits eine ausreichende Auflage bieten. In diesem Fall verbessert das Hinzufügen einer Aufnahmefläche die Funktion möglicherweise nicht. Ein Gussteil, ein Schmiedeteil, ein gekrümmter Ansatz oder eine abgeschrägte Oberfläche bedürfen dagegen häufig einer Aufnahmeflächenbearbeitung, um einen vollständigen Kontakt zu gewährleisten.
Was muss die Zeichnung kontrollieren?
Bei einer Senkung kontrollieren Sie Durchmesser und Tiefe entsprechend dem Kopf. Bei einer Aufnahmefläche steuern Sie den Auflagendurchmesser, den erforderlichen Nachbearbeitungsbedarf sowie die Ausrichtung. Wo mehrere Auflagen mit einem Bauteil interagieren, regeln Sie deren Beziehung zu einem gemeinsamen Referenzpunkt.
Auswahl-Checkliste
- Verwenden Sie eine Senkung, wenn der Kopf in das Bauteil eintauchen muss.
- Verwenden Sie eine Aufnahmefläche, wenn lediglich die Auflagefläche korrigiert werden muss.
- Verwenden Sie eine Kegelsenkung nur bei Befestigungselementen mit konischem Kopf.
- Prüfen Sie Wandstärke, Randabstand und Werkzeugzugang.
- Geben Sie Standard-Symbole, Durchmesser, Tiefen und Toleranzen klar an.
- Stimmen Sie Prüfanforderungen mit der tatsächlichen Montagefunktion ab.
Fazit
Senkungen und Aufnahmeflächen sind eng verwandte Bearbeitungsmerkmale, sollten jedoch nicht als identisch spezifiziert werden. Eine Senkung ist eine kontrollierte zylindrische Vertiefung, die dazu dient, den Kopf eines Befestigungselements aufzunehmen oder abzusenken. Eine Aufnahmefläche ist eine flache, oberflächennahe Bearbeitung, die eine ebene, zuverlässige Auflagefläche schafft. Kegelsenken bilden eine eigene Kategorie, da sie ein konisches Profil aufweisen.
Präzise Symbole, Senkungskennzeichnungen, Hinweise zur Aufnahmefläche sowie maßliche Bezüge ermöglichen es CNC-Bearbeitungsdienstleistern, die geeigneten Werkzeuge und Prüfmethoden auszuwählen. Konstrukteure können Kosten senken, indem sie Standardgrößen verwenden, den Werkzeugzugang sichern, unnötige Toleranzen vermeiden und das jeweilige Merkmal an die tatsächlichen Montageanforderungen anpassen. Berücksichtigt man Geometrie, Materialeigenschaften, Oberflächenbehandlung und Prüfung gemeinsam, können sowohl Senkungen als auch Aufnahmeflächen eine sichere Befestigung, vorhersehbare Spannkraft und eine effiziente Produktion gewährleisten.