
Les alésages de contre-épaule et les surfaces de siège sont tous deux des caractéristiques circulaires à fond plat ajoutées autour d’un trou existant, mais ils résolvent des problèmes de conception différents. Un alésage de contre-épaule crée une cavité cylindrique bien définie destinée à accueillir la tête d’une vis ou un autre composant cylindrique. Une surface de siège ne retire que la quantité de matière nécessaire pour obtenir une surface d’appui propre et plane autour d’un trou. Comme leurs profils peuvent sembler similaires dans une vue en coupe, les concepteurs utilisent parfois ces termes de manière interchangeable, ce qui peut entraîner un outillage inapproprié, des temps d’usinage superflus ou un assemblage dont la répartition de la charge de serrage ne correspond pas aux intentions initiales.
Pour l’usinage CNC, cette distinction influence le trajet d’outil, le contrôle de la profondeur, le plan de contrôle ainsi que le dessin technique. Un appel de trou à alésage de contre-épaule contrôle généralement le diamètre et la profondeur de la cavité, car ces deux dimensions déterminent si la tête de la vis s’adapte correctement. Un appel de surface de siège met l’accent sur le diamètre final de la surface d’appui et sur la quantité minimale de matière à retirer pour obtenir une surface plane. Comprendre ces différences aide les ingénieurs à élaborer des plans plus clairs et permet aux opérateurs d’usinage de choisir des outils efficaces sans faire d’hypothèses.
Pourquoi ces caractéristiques sont-elles importantes dans les assemblages mécaniques ?
Les fixations fonctionnent mieux lorsque leurs têtes, rondelles ou écrous entrent en contact avec une surface stable. Les pièces moulées, forgées, usinées ou non finies peuvent présenter des côtes, des écailles, des ondulations ou des variations locales de hauteur autour d’un trou percé. L’usinage d’une surface de siège corrige cette irrégularité locale sans creuser profondément la fixation. En revanche, un alésage de contre-épaule abaisse volontairement la tête de la vis dans la pièce afin de lui offrir un jeu suffisant, de protéger la tête ou d’obtenir un assemblage à profil bas.
Relation avec les trous fraisés
Un chamfrein forme une cavité conique destinée à une vis à tête conique. Son symbole identifie une caractéristique angulaire ; le symbole de l’alésage de contre-épaule identifie une cavité cylindrique.
Qu’est-ce qu’un trou fraisé ?
Qu’est-ce qu’un trou à alésage de contre-épaule ? Il s’agit d’un trou percé ou usiné comportant, à son entrée, une cavité cylindrique coaxiale de plus grand diamètre. Cette cavité présente des parois droites et un fond plat. Son diamètre dépasse celui du trou principal, créant un profil étagé capable d’accueillir la tête d’une vis, une rondelle, un élément de positionnement ou tout autre composant rond. Telle est la définition pratique de l’alésage de contre-épaule utilisée en usinage et en conception mécanique.
Définition de l’alésage de contre-épaule et objectif principal
Pour définir plus précisément l’alésage de contre-épaule, il s’agit d’une opération secondaire de perçage qui n’agrandit que la partie supérieure d’un trou existant. La définition de l’alésage de contre-épaule comprend trois caractéristiques essentielles : la concentricité avec le trou initial, un diamètre de cavité spécifié et une profondeur axiale contrôlée. Le fond plat soutient la face inférieure d’une tête de vis cylindrique, tandis que la paroi élargie assure un jeu radial.
Le principal objectif est d’alésager la tête d’une vis afin qu’elle soit affleurante ou située sous la surface environnante. Cela permet d’éviter les interférences avec des pièces coulissantes, des plaques adjacentes, des capots, des câbles ou des zones accessibles à l’opérateur. Un alésage fraisé peut également protéger la tête contre les chocs et améliorer l’aspect extérieur d’un assemblage final. Dans les dispositifs et les structures de machines, des alésages fraisés plus profonds peuvent offrir un accès pour l’outil à une vis située sous la surface supérieure.
Géométrie typique d’un fraisage
Les dimensions d’un alésage fraisé comprennent généralement le diamètre du trou pilote, le diamètre plus grand de l’alésage et la profondeur de l’alésage. Le concepteur doit également tenir compte de l’état de l’angle au fond de l’alésage. Une fraise à bout plat ou un fraiseur d’alésage fraisé standard peut laisser un petit rayon interne, tandis que certains assemblages exigent un angle presque net ou un dégagement. Le diamètre de l’alésage doit prévoir un jeu latéral suffisant pour l’installation, tout en évitant tout mouvement excessif.
Choix des dimensions du fraisage
Une dimension pratique d’un alésage fraisé est déterminée en fonction du diamètre réel de la tête de la vis, de la hauteur de la tête, du jeu nécessaire pour l’outil d’installation, de la marge de revêtement et de la position finale souhaitée de la tête. Un alésage trop étroit peut empêcher l’assemblage après le placage ou l’anodisation. Un alésage trop profond risque de réduire inutilement l’épaisseur de la paroi, tandis qu’un alésage peu profond peut laisser la tête dépasser au-dessus de la surface.
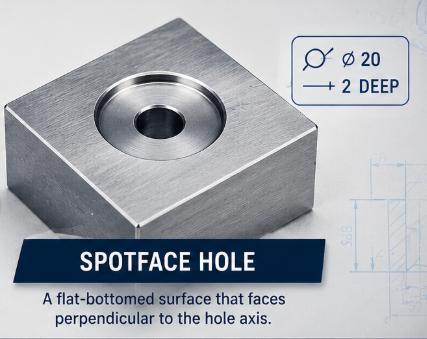
Qu’est-ce qu’un trou à surface plane ?
Qu’est-ce que la géométrie d’un fraisage de siège ? Un trou à fraisage de siège est une zone circulaire peu profonde, à fond plat, usinée autour d’un trou afin de créer une surface d’appui plane et précise. Cette opération est parfois appelée fraisage de siège, usinage de siège ou encore façonnage de siège. Contrairement au contre-alésage, l’objectif n’est généralement pas de dissimuler la tête de la vis. L’outil ne retire que la quantité de matière nécessaire pour obtenir une surface d’appui propre et bien ajustée.
Définition et rôle fonctionnel d’une surface plane
La définition la plus utile du fraisage de siège met l’accent sur sa fonction : il s’agit d’une opération localisée de façonnage qui produit une surface plane perpendiculaire à l’axe du trou. Un trou à fraisage de siège permet à la tête d’une vis, à une rondelle, à un écrou, à une bride ou à un raccord de venir en contact uniforme avec la pièce. Cela évite que le composant ne bascule et aide le couple appliqué à générer une force de serrage prévisible.
Le fraisage de siège est particulièrement précieux sur des pièces moulées rugueuses, des pièces forgées, des surfaces courbes, des bossages inclinés ainsi que sur des composants présentant un revêtement ou une couche d’oxyde inégale. Sans un siège usiné, une rondelle peut ne toucher qu’un seul bord. Cette situation concentre la charge, augmente le risque d’enfoncement et rend les mesures du couple peu fiables. Le fraisage de siège élimine ces erreurs locales tout en préservant la majeure partie du matériau environnant.
Différences entre les surfaces planes en matière de contrôle de la profondeur
Un fraisage de siège est généralement spécifié comme peu profond, car la profondeur requise dépend de la quantité de matière à retirer pour assurer un nettoyage complet. Dans certains plans, la profondeur est explicitement cotée. Dans d’autres, la note peut indiquer un diamètre et mentionner un usinage de finition, ce qui signifie que l’opérateur doit usiner jusqu’à ce que toute la surface d’appui soit parfaitement plane. Le concepteur devrait éviter toute formulation ambiguë lorsque l’épaisseur minimale de paroi ou la position de la surface est critique.
Surface plane sur des surfaces courbes ou inclinées
Sur une surface courbe ou conique, un côté du fraisage de siège peut commencer à être usiné avant l’autre. La profondeur finale doit être suffisante pour former un siège circulaire complet. Les modèles CAO et les plans doivent identifier le repère ou la surface théorique à partir de laquelle la profondeur est mesurée, surtout lorsque l’état local du matériau varie d’une pièce à l’autre.
Contre-alésage vs. Fraisage de siège : principales différences
Bien que ces deux caractéristiques utilisent une découpe à fond plat, elles diffèrent par leur objectif de conception, leur profondeur, la priorité donnée aux dimensions et leurs applications typiques. Le contre-alésage crée une cavité, tandis que le fraisage de siège prépare une surface plane. Cette distinction doit guider l’indication du trou, le choix de l’outil et la méthode d’inspection.
Fonction et position de la vis
Le contre-alésage place la tête de la vis à l’intérieur de la pièce. Sa profondeur de retrait est souvent égale ou supérieure à la hauteur de la tête lorsqu’une position affleurante ou légèrement en retrait est exigée. Le fraisage de siège laisse la tête de la vis au-dessus de la surface environnante et veille simplement à ce que la face inférieure de la tête ou de la rondelle repose sur une surface plane.
Contrôle de la profondeur et des dimensions
La profondeur du contre-alésage est une dimension fonctionnelle car elle détermine la position de la tête et l’épaisseur restante du matériau. La profondeur du fraisage de surface est souvent secondaire au nettoyage de la surface, bien qu’elle nécessite tout de même un contrôle lorsque la pièce présente un stock limité ou lorsque plusieurs surfaces d’appui doivent partager une hauteur commune. Les dimensions des trous de contre-alésage tendent donc à imposer des exigences de profondeur plus strictes que celles des fraisages de surface ordinaires.
Conditions typiques de surface et d’outillage
Les contre-alésages sont courants sur les plaques usinées, les boîtiers, les supports, les composants d’outillage et les blocs structurels. Les fraisages de surface se rencontrent fréquemment sur les pièces moulées, les pièces forgées, les bossages angulaires et les surfaces rugueuses. Tous deux peuvent être réalisés à l’aide de fraises spécifiques, de fraises à bout plat ou par interpolation, mais les contre-alésages requièrent souvent une attention accrue concernant le diamètre des parois latérales et la géométrie du fond.
Tableau de comparaison
| Caractéristique | Alésage contre-rotatif | Face d’appui |
| Objectif principal | Enfoncer la tête d’une vis ou d’un élément cylindrique | Créer une surface d’appui plane |
| Géométrie | Cavité cylindrique définie avec un fond plat | Siège usiné peu profond à fond plat |
| Priorité de profondeur | Critique pour la position de la tête | Généralement limité au nettoyage complet de la surface |
| Emplacement de la visserie | La tête repose à ras ou en dessous de la surface | La tête reste généralement au-dessus de la surface |
| État courant du stock | Plaque, bloc, boîtier, dispositif usinés | Pièce moulée, pièce forgée, bossage incurvé, surface irrégulière |
| Focus sur l’inspection | Diamètre, profondeur, coaxialité, état du fond | Diamètre de l’assise, planéité, orientation, nettoyage |
Symboles du contre-alésage et du fraisage de surface sur les plans techniques
Une notation claire sur le dessin empêche l’atelier d’interpréter une surface plane comme une cavité profonde ou de réaliser un alésage fraisé comme une simple opération de finition minimale. Le symbole d’alésage fraisé, le symbole de contre-alésage, le symbole pour contre-alésage et le symbole c bore désignent tous le repère standard à fond carré utilisé avant le diamètre de la cavité. Le symbole d’une surface plane est souvent basé sur la même forme d’alésage fraisé, avec en plus une indication spécifique à la surface plane ou une note explicite SF, selon la norme de dessin et les pratiques de l’entreprise.
Comment lire une indication de fraisage
Un appel de repère complet pour un alésage fraisé indique le trou principal, le diamètre de l’alésage fraisé et la profondeur de la cavité. Un appel typique pour un alésage fraisé peut également préciser le nombre de trous, si le trou principal est traversant ou borgne, ainsi que toute tolérance de positionnement. Le symbole d’alésage fraisé doit apparaître directement devant le diamètre plus grand de la cavité, afin que l’intention de fabrication soit parfaitement claire.
Exemple de dimensionnement d’un fraisage
Par exemple, un dessin peut définir quatre trous traversants d’un même diamètre, suivis du symbole c bore, d’un diamètre plus grand et d’une valeur de profondeur. Les dimensions ne doivent pas se fonder uniquement sur le modèle CAO lorsque le dessin constitue le document de référence. Si le rayon du fond, la finition de surface ou la tolérance de profondeur influencent l’assemblage, ces exigences doivent également être mentionnées.
Comment indiquer une surface plane
Un appel de repère pour une surface plane doit préciser le diamètre final de l’assise et indiquer s’il faut une profondeur numérique ou une finition minimale. Lorsque cette caractéristique est appliquée sur une pièce moulée brute, la note doit identifier la surface de référence ou spécifier que l’ensemble de l’assise doit être rectifié. Le symbole de surface plane ou l’abréviation SF ne doit pas être confondu avec le symbole de fraisure, qui représente une caractéristique conique.
Les symboles des fraisages sont différents
Le symbole de fraisure et le symbole de contre-fraisure sont associés à un angle inclus et à un diamètre principal. Par conséquent, un appel de fraisure comporte un angle tel que 82 degrés, 90 degrés ou une autre valeur spécifiée. Les alésages fraisés et les surfaces planes ont un fond plat et ne sont pas définis par un angle conique.
Dimensionner correctement les alésages fraisés et les surfaces planes
Une bonne dimensionnement fournit aux opérateurs d’usinage les informations nécessaires à la réalisation de la pièce, et aux inspecteurs les éléments permettant de l’accepter ou de la refuser. Il convient d’éviter les dimensions redondantes ou contradictoires, car elles peuvent entraîner des interprétations divergentes entre les services de programmation, d’usinage et de qualité.
Dimensions d’un trou fraisé
Les dimensions essentielles d’un alésage fraisé sont le diamètre du trou principal, le diamètre de la cavité et la profondeur de la cavité. Le dessin peut en outre contrôler la perpendicularité de la surface inférieure, la position par rapport aux références, la concentricité avec le trou principal ainsi que la finition de surface. Le diamètre de la cavité doit pouvoir accueillir la taille maximale de la tête de la vis, augmentée de l’espace nécessaire pour l’installation. La profondeur doit tenir compte de la hauteur maximale de la tête ainsi que de l’épaisseur éventuelle du revêtement.
Rayon du fond et accès de l’outil
Les concepteurs devraient éviter de supposer qu’un contre-alésage fraisé présente des angles internes parfaitement nets. Les fraises standard laissent un petit rayon ou une cassure d’arête. Si la tête de la vis comporte un rayon d’angle ou un congé sous-tête, l’alésage doit prévoir un jeu suffisant. L’accès de l’outil doit également être pris en compte lorsque le contre-alésage est proche d’une paroi, d’une nervure ou d’une caractéristique adjacente.
Diamètre de la surface plane et profondeur de nettoyage
Le diamètre du face-à-face est normalement choisi pour soutenir la surface d’appui de la tête de la vis, de l’écrou, de la rondelle ou de la bride. Ce diamètre ne doit pas être excessivement grand, car un face-à-face plus large augmente le temps de cycle et peut retirer du matériau d’un congé ou d’une paroi mince à proximité. Lorsque la profondeur est définie par une finition ultérieure, le dessin doit préciser si des marques témoins partielles sont acceptables.
Relations de références
Lorsque plusieurs face-à-faces supportent un même assemblage, leur hauteur relative peut être plus importante que leur profondeur individuelle. Dans ce cas, le profil, le parallélisme ou une cote de référence commune peuvent s’avérer plus utiles que des cotes de profondeur indépendantes. La note explicative doit refléter l’exigence fonctionnelle plutôt que se contenter de décrire la trajectoire de la fraise.
Méthodes d’usinage CNC pour les contre-alésages et les face-à-faces
Les alésages de contre-épaulement et les surfaces d’appui peuvent être réalisés sur des équipements manuels, des centres d’usinage, des tours-fraiseuses et des systèmes CNC multi‑axes. L’usinage CNC est privilégié lorsque la position du trou, sa profondeur, la répétabilité ou le volume de production exigent un mouvement contrôlé de l’outil. Avant d’aborder chaque matériau, il est utile de comprendre comment cette caractéristique est généralement obtenue et pourquoi la méthode choisie influence la précision et le coût.
Fraises spécifiques pour alésages de contre-épaulement et surfaces d’appui
Les fraises dédiées utilisent une géométrie pilotée ou guidée afin de maintenir la découpe plus large alignée avec le trou existant. Elles sont efficaces pour des dimensions standard répétitives et permettent d’obtenir un fond plat régulier. Les outils pilotés sont particulièrement adaptés lorsque le trou est déjà existant, mais que le jeu du pilote doit correspondre suffisamment étroitement au trou pour guider la fraise sans frottement ni blocage.
Fraisage d’extrémité et interpolation circulaire
Une fraise à bout plat peut réaliser un évidement par plongée ou par interpolation lorsque le mandrin de la machine, le système de serrage et la géométrie de l’outil le permettent. L’interpolation circulaire permet à une seule fraise de produire plusieurs diamètres d’alésage de contre-épaulement, réduisant ainsi le nombre d’outils dédiés. Elle est également utile pour des dimensions d’alésage non standard. Toutefois, l’interpolation peut laisser des marques d’usure et nécessite un parcours de finition adapté pour atteindre le diamètre et la qualité de surface spécifiés.
Défournage arrière
Le contre‑épaulement arrière crée une surface d’appui sur la face opposée d’une pièce lorsque l’accès direct à l’outil n’est pas possible. Une fraise spécialisée traverse le trou, se déploie ou s’engage de l’autre côté et usine l’assise tandis que le mandrin se rétracte ou suit un trajet contrôlé. Cette méthode peut éviter une opération supplémentaire de montage, mais elle exige un jeu suffisant dans le trou, un engagement fiable de l’outil et une évacuation soigneuse des copeaux.
Séquence d’usinage
Le trou principal peut être percé avant ou après l’évidement plus large, selon les exigences de guidage de l’outil, de gestion des bavures et de positionnement. Usiner d’abord l’alésage de contre-épaulement peut aider la perceuse à démarrer sur une surface plane, tandis que percer d’abord peut fournir un guide pour une fraise guidée. La séquence optimale dépend du matériau, de la profondeur de la caractéristique et des outillages disponibles.
Considérations liées aux matériaux en usinage CNC
Le comportement du matériau influence les forces de coupe, la formation des bavures, l’usure de l’outil et la qualité de surface tant pour les alésages de contre-épaulement que pour les surfaces d’appui. La même géométrie nominale peut requérir des outillages et des paramètres différents selon qu’il s’agit d’aluminium, d’acier inoxydable, de titane, de plastiques techniques ou de fonte. Un opérateur devrait donc examiner le matériau de la pièce avant de choisir la fraise, le revêtement, la vitesse, l’avance et la stratégie de refroidissement.
Alliages d’aluminium
L’aluminium s’usine généralement rapidement, mais les nuances tendres peuvent former une bavure qui affecte le diamètre et la finition du fond. Des outils tranchants et polis ainsi qu’une évacuation efficace des copeaux aident à prévenir les marques d’usure. Lorsque la pièce doit être anodisée, le concepteur doit tenir compte de l’accumulation de revêtement dans le diamètre du contre-alésage et sur la surface d’appui. Les bavures excessives à l’intersection des trous doivent être éliminées sans arrondir l’assise fonctionnelle.
Acier inoxydable
L’acier inoxydable peut se durcir par travail lorsqu’outil de coupe frotte ou reste en place. Un serrage rigide de la pièce, un arête de coupe positive et une avance constante sont essentiels. L’outil doit pénétrer avec un engagement suffisant pour couper proprement et éviter les passes légères répétées qui génèrent de la chaleur sans enlever de matière. Le liquide de refroidissement favorise le contrôle des copeaux et limite la dilatation thermique dans les dimensions étroites du contre-alésage.
Titane et alliages résistants à la chaleur
Le titane et les alliages résistants à la chaleur retiennent la chaleur près de l’arête de coupe et peuvent réduire la durée de vie de l’outil. Une installation stable, des outils en carbure bien affûtés, un engagement radial maîtrisé et un apport généreux de liquide de refroidissement permettent de diminuer la concentration de chaleur. Pour les contre-alésages profonds, le recoupage des copeaux peut endommager le fond plat ; il convient donc d’adapter le trajet d’outil afin que les copeaux puissent s’évacuer hors de la cavité.
Plastiques techniques et composites
Les plastiques peuvent se déformer sous la pression de serrage ou la chaleur générée lors de l’usinage. Des outils tranchants et un engagement modéré contribuent à maintenir une arête nette. Le concepteur doit éviter une profondeur excessive du contre-alésage dans les parois minces en plastique, car la section restante risque de se déformer sous la charge de la visserie. Les matériaux composites peuvent nécessiter des outils spécialisés et un contrôle de la poussière afin de réduire la délaminage et le décollement des fibres.
Fonte et surfaces de fonte rugueuses
La fonte est souvent usinée à sec et produit des copeaux abrasifs. Le fraisage de surface est courant, car les surfaces moulées peuvent ne pas offrir un siège d’appui fiable. L’outil doit tailler suffisamment profondément pour éliminer la peau de surface et assurer un contact complet, tandis que la conception doit conserver une épaisseur suffisante de matière autour du trou et éviter de couper dans les côtes ou les chanfreins voisins.
Tolérances, état de surface et contrôle de la qualité
Les alésages de retrait et les fraisages de surface sont souvent considérés comme des éléments simples, mais leur qualité peut influencer directement la charge de serrage, l’alignement et le jeu d’assemblage. Le contrôle doit correspondre à la fonction prévue par la conception. Un alésage de retrait profond destiné à loger la tête d’une vis nécessite des contrôles différents de ceux d’un fraisage de surface peu profond, prévu uniquement pour assurer un siège plat pour une rondelle.
Contrôle du diamètre et de la profondeur de l’alésage de retrait
Le diamètre de l’alésage de retrait peut être vérifié à l’aide de jauges d’alésage, de pieds à coulisse pour les éléments accessibles, de machines à mesurer tridimensionnelles ou de systèmes optiques. La profondeur peut être mesurée avec un micromètre de profondeur, un comparateur de hauteur, une sonde de CMM ou un jauge spécifique. L’inspecteur doit s’assurer de la surface de référence utilisée pour la mesure de la profondeur et vérifier que les arrêtes brisées n’altèrent pas la lecture.
Contrôle de la planéité et de l’orientation du fraisage de surface
Un fraisage de surface doit assurer un contact d’appui continu. Une inspection visuelle permet de confirmer un nettoyage complet, tandis qu’une machine à mesurer tridimensionnelle, la méthode sur plaque de surface ou un indicateur peuvent vérifier l’orientation et la planéité locale lorsque cela est nécessaire. La rugosité de surface doit être maîtrisée si le siège supporte un joint d’étanchéité, une rondelle de précision ou un assemblage sensible aux charges.
Coaxialité et précision de position
L’empreinte doit être alignée avec le trou principal afin que la vis puisse passer librement et que la tête ou la rondelle prennent appui de manière uniforme. L’usinage CNC contrôle généralement ces deux éléments lors d’une même opération, ce qui réduit les erreurs d’empilement. Lorsque le trou et l’empreinte sont réalisés lors d’opérations distinctes, le dessin doit préciser la relation positionnelle essentielle pour l’assemblage.
Défauts courants
Les défauts typiques incluent une empreinte trop grande, une profondeur insuffisante, une profondeur excessive, un nettoyage incomplet du fraisage de surface, un fond incliné, des vibrations, des bavures, des marques d’outillage et une mauvaise coaxialité. Les actions correctives peuvent impliquer le remplacement de l’outil, l’amélioration du système de fixation, l’ajustement du décalage, une passe de finition revue ou des exigences de dessin plus claires.
Conception pour la manufacturabilité et maîtrise des coûts
Une caractéristique de trou manufacturable répond aux exigences d’assemblage sans taille, profondeur ni tolérance superflues. Les alésages de retrait et les fraisages de surface deviennent coûteux lorsque l’outil ne peut pas atteindre la pièce, lorsque l’empreinte est très proche d’une paroi ou lorsqu’il est impossible d’utiliser un outil standard. Un examen précoce de la conception permet de simplifier la géométrie tout en préservant la fonction.
Utiliser des diamètres standard lorsque cela est possible
Les dimensions standard des alésages fraisés peuvent souvent être obtenues avec des outillages couramment disponibles. Les dimensions non standard peuvent nécessiter une interpolation, des fraises sur mesure ou des contrôles supplémentaires. Les concepteurs devraient choisir le diamètre d’assise le plus petit possible et éviter de spécifier une tolérance trop étroite, sauf si le composant porteur en a réellement besoin.
Maintenir une distance suffisante au bord et une épaisseur de paroi adéquate
Un alésage fraisé proche d’un bord extérieur peut percer la paroi ou laisser une fine lune de matière. Un évidement profond peut également réduire la section porteuse sous la vis. La conception doit préserver une épaisseur suffisante pour supporter la charge de serrage prévue et les conditions d’utilisation. Les congés, nervures et cavités voisins doivent offrir un dégagement pour l’outil.
Éviter les exigences inutiles en matière de finition de surface
Une surface de support doit être suffisamment lisse pour assurer un contact stable, mais une finition extrêmement fine peut rallonger le temps d’usinage sans améliorer les performances. Le dessin ne doit spécifier la rugosité que lorsque l’assemblage, le joint ou la fonction de mesure l’exige. Une finition usinée générale est souvent suffisante pour le logement ordinaire d’une vis.
Considérations pour les prototypes et la production
Pour les prototypes, l’interpolation à la fraise à bout plat offre une grande flexibilité et évite l’achat d’outillages spécialisés. En production de plus grande série, une fraise pilotée ou indexable peut réduire le temps de cycle et améliorer la régularité. La méthode la plus économique dépend de la quantité, du matériau, de la taille des caractéristiques et du nombre de trous similaires sur chaque pièce.
Comment choisir entre un alésage fraisé et une assise plane
Le choix commence par la fonction d’assemblage. Sélectionnez un alésage fraisé lorsque la tête ou un composant cylindrique doit pénétrer dans la pièce. Sélectionnez une surface plane lorsque le composant peut rester au-dessus de la pièce mais nécessite une zone d’appui plane et perpendiculaire. Les questions suivantes aident à transformer cette décision fonctionnelle en un dessin manufacturable.
La tête de la vis doit-elle être en retrait ?
Si la tête doit être affleurante ou située sous la surface environnante pour des raisons d’encombrement, de protection, d’esthétique ou de mouvement, utilisez un alésage fraisé. Si seul un appui stable est requis, une surface plane suffit généralement et permet de conserver davantage de matière.
La surface d’origine est-elle suffisamment plane ?
Une plaque entièrement usinée peut déjà offrir un siège adéquat. Dans ce cas, ajouter une surface plane pourrait ne pas améliorer la fonction. En revanche, une pièce moulée, forgée, un bossage courbe ou une surface inclinée nécessitera plus probablement un usinage de surface plane afin d’assurer un contact complet.
Que doit contrôler le dessin ?
Pour un alésage fraisé, contrôlez le diamètre et la profondeur afin qu’ils s’adaptent à la tête. Pour une surface plane, maîtrisez le diamètre du siège, les finitions requises et l’orientation. Lorsque plusieurs sièges interagissent avec un même composant, veillez à définir leur relation par rapport à un repère commun.
Liste de contrôle pour la sélection
- Utilisez un alésage fraisé lorsque la tête doit pénétrer dans la pièce.
- Utilisez une surface plane lorsque seule la surface d’appui doit être rectifiée.
- N’utilisez un chamfrein que pour une vis à tête conique.
- Vérifiez l’épaisseur de paroi, la distance aux bords et l’accès des outils.
- Spécifiez clairement les symboles standard, les diamètres, les profondeurs et les tolérances.
- Adaptez les exigences d’inspection à la fonction réelle de l’assemblage.
Conclusion
Les alésages fraisés et les surfaces planes sont des caractéristiques d’usinage étroitement liées, mais elles ne doivent pas être spécifiées comme identiques. Un alésage fraisé est une cavité cylindrique contrôlée servant à loger ou à abaisser la tête d’une vis. Une surface plane est une opération de dégrossissage superficielle destinée à créer une surface d’appui plane et fiable. Les chamfreins forment une catégorie distincte, car ils utilisent un profil conique.
Des symboles précis, des annotations pour les alésages fraisés, des notes sur les surfaces planes ainsi que des références dimensionnelles permettent aux fournisseurs d’usinage CNC de choisir les outils et les méthodes d’inspection appropriés. Les concepteurs peuvent réduire les coûts en adoptant des dimensions standard, en préservant l’accès des outils, en évitant les tolérances superflues et en adaptant la caractéristique aux véritables besoins de l’assemblage. Lorsque la géométrie, le comportement des matériaux, le traitement de surface et les contrôles sont pris en compte conjointement, les alésages fraisés comme les surfaces planes assurent un assemblage solide, une charge de serrage prévisible et une production efficace.