
カウンターボアとスポットフェイスは、いずれも既存の穴の周囲に追加される平底の円形形状ですが、それぞれ異なる設計上の課題を解決します。カウンターボアは、ファスナーの頭部や他の円筒状部品が収まるように定義された円柱状の凹みを作ります。一方、スポットフェイスは、穴の周囲にきれいで平らな座面を形成するのに十分なだけの材料を除去します。断面図では両者の形状が似て見えるため、設計者がこれらの用語を混同して使用することがあり、その結果、不適切な工具の選定や不要な加工時間の増加、あるいは締め付け荷重が意図した通りに分散しない組立不良を招くことがあります。
CNC加工においては、この違いは工具経路、深さ制御、検査計画、および工学図面に影響を与えます。カウンターボアの記載では、通常、凹みの直径と深さが管理されます。なぜなら、これら二つの寸法がファスナーの頭部が収まるかどうかを決定するからです。一方、スポットフェイスの記載では、仕上げ後の座面径と、平らな支持面を確保するために必要な最小限の材料除去量が重視されます。これらの違いを理解することで、エンジニアはより明確な図面を作成でき、機械加工者は前提を置かずに効率的な工具を選択できるようになります。
機械組立においてこれらの形状が重要な理由
ファスナーは、その頭部やワッシャー、ナットが安定した表面に接触しているとき最も性能を発揮します。鋳造、鍛造、成形、または未加工の素材には、ドリル加工された穴の周囲に抜き勾配、スケール、波状変形、あるいは局所的な高さのばらつきが生じることがあります。スポットフェイス加工は、ファスナーを深く沈めることなく、そのような局所的な表面状態を修正します。これに対し、カウンターボアは、クリアランスを確保したり、頭部を保護したり、低プロファイルな組立を実現するために、あえてファスナーの頭部を部品内へ沈めます。
カウンターシンク穴との関係
カウンターシンクは、テーパー付きヘッドのファスナー用に円錐状の凹みを形成します。その記号は角度のある形状を示し、カウンターボアの記号は円柱状の凹みを示します。
カウンターボア穴とは何か?
カウンターボアとは何でしょうか?それは、ドリル加工または機械加工によって作られた穴の入口部分に、同軸上にさらに大きな円柱状の凹みを設けたものです。この凹みは直線状の側壁と平らな底を持ち、その直径は主穴よりも大きく、段差のある形状となっており、ファスナーの頭部やワッシャー、位置決め部品、あるいは他の丸い部品を収納できます。これが、機械加工や機械設計において一般的に用いられるカウンターボアの実用的な定義です。
カウンターボアの定義と主な目的
カウンターボアをより厳密に定義すると、既存の穴の上部のみを拡大する二次的な穴加工工程であると言えます。カウンターボアの定義には、元の穴との同心性、指定された凹みの直径、そして制御された軸方向の深さという三つの重要な要素が含まれます。平らな底面は円筒状のファスナー頭部の下側を支え、拡大された側壁は放射方向のクリアランスを確保します。
主な目的は、留め具の頭部を凹ませて、周囲の表面と同一平面またはそれより下に収めることです。これにより、摺動部品や隣接する板、カバー、ケーブル、あるいは作業者のアクセス領域との干渉を防ぐことができます。また、カウンターボアは頭部を衝撃から保護し、完成した組立品の外観を向上させることもできます。治具や機械構造においては、より深いカウンターボアが、上面より下に位置する留め具への工具のアクセスを確保することもあります。
典型的なカウンターボアの形状
カウンターボア穴の寸法には通常、ガイド穴の直径、より大きな凹みの直径、および凹みの深さが含まれます。設計者は、凹みの底部における角部の状態も考慮する必要があります。標準的なエンドミルやカウンターボアカッターでは小さな内側の丸みが残る場合がありますが、一部の組立ではほぼ鋭い角やリリーフが必要となることもあります。凹みの直径は、過度な動きを許さずに取り付け可能な十分な側面クリアランスを確保しなければなりません。
カウンターボアの寸法選定
実用的なカウンターボアの寸法は、実際の留め具の頭部径、頭部の高さ、取り付け工具のクリアランス、表面処理の余裕、そして希望する頭部の最終的な位置に基づいて決定されます。狭すぎる凹みは、めっきや陽極酸化処理後の組立を妨げるおそれがあります。一方で、深すぎる凹みは不要に壁厚を減少させ、浅い凹みでは頭部が表面から突出してしまう可能性があります。
スポットフェイス穴とは何か?
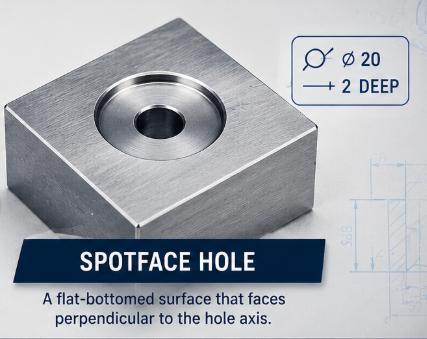
スポットフェース幾何とは何でしょうか。スポットフェース穴とは、穴の周囲に加工された浅い平底の円形領域であり、正確な座面を形成します。この作業は、スポットフェース加工、スポットフェイス加工、またはスポットフェーシングと呼ばれることもあります。カウンターボアとは異なり、通常は留め具の頭部を隠すことが目的ではありません。工具は、必要な支持面を整えるのに十分な量の材料だけを除去します。
スポットフェイスの定義と機能的役割
最も有用なスポットフェースの定義は機能に焦点を当てており、穴の軸に対して垂直な平坦な表面を生成する局所的な面取り加工であるとされています。スポットフェース穴により、留め具の頭部やワッシャー、ナット、ブッシュのフランジ、あるいは継手が部品と均一に接触できるようになります。これにより部品の傾きを防ぎ、加えられたトルクが予測可能な締結力を生み出すのに役立ちます。
スポットフェース加工は、粗い鋳造品や鍛造部品、曲面、傾斜したボス、さらには不均一な塗装やスケールが付着している部品において特に有効です。加工された座面がない場合、ワッシャーが片側の端部だけに接触することがあり、その状態では荷重が集中して埋め込みのリスクが高まり、トルク測定値も信頼性を欠くことがあります。機械加工によるスポットフェース処理は、こうした局所的な誤差を解消しつつ、周囲の大部分の材料を残したまま仕上げることができます。
スポットフェイスにおける深さ制御の違い
スポットフェースは通常、浅い深さで指定されます。これは、完全な仕上げを行うために除去すべき材料の量によって必要深さが決まるためです。一部の図面では深さが明示的に寸法として記載されており、別の図面では直径が記され、仕上げ加工の指示がある場合もあります。その場合、機械加工者は座面全体が平坦になるまで切削する必要があります。設計者は、最小肉厚や表面位置が重要な場合、曖昧な表現を避けるべきです。
曲面やテーパー加工面におけるスポットフェイス
曲面やテーパー形状の表面では、スポットフェースの一側が反対側よりも先に切削を開始することがあります。最終的な深さは、完全な円形の座面を形成できるだけの十分な深さでなければなりません。CADモデルや図面では、特に各部品間で局部的な材厚状態が異なる場合、深さの基準となる基準面や理論上の表面を明示しておくことが重要です。
カウンターボアとスポットフェース:主な違い
両者とも平底の切削を行いますが、設計意図、深さ、寸法の優先順位、および一般的な用途において異なります。カウンターボアは凹部を形成するのに対し、スポットフェースは表面を整えます。この違いは、穴の表示方法、工具の選定、検査手法の決定に反映されるべきです。
機能とファスナーの位置
カウンターボアは、留め具の頭部をワークピース内部に収納します。フラッシュまたはサブフラッシュの配置が必要な場合、その凹部の深さは通常、頭部の高さと同等かそれ以上となります。一方、スポットフェースは留め具の頭部を周囲の部品表面より上に露出させ、頭部やワッシャーの下面が平坦な面に接するようにするだけです。
深さと寸法の制御
カウンターボアの深さは、ヘッドの位置と残存材料の厚さを決定するため、機能寸法である。スポットフェイスの深さは、表面の仕上げが主な目的となる場合が多いが、部品の素材余裕が限られている場合や、複数の座面が共通の高さを共有しなければならない場合には、依然として管理が必要である。そのため、カウンターボア穴の寸法には、通常のスポットフェイスよりも厳しい深さの要求が課される傾向がある。
典型的な表面状態と工具条件
カウンターボアは、機械加工されたプレート、ハウジング、ブラケット、工具部品、および構造用ブロックなどに広く見られる。一方、スポットフェイスは鋳造品、鍛造品、角度付きボス、および粗い表面にしばしば存在する。両者は専用のカッター、エンドミル、または補間加工によって製作可能だが、カウンターボアでは側壁の直径や底面形状への配慮がより重要となることが多い。
比較表
| 特徴 | カウンターボア | スポットフェース |
| 主な目的 | 留め具の頭部または円筒状部品を凹ませる | 平坦な支持面を作る |
| 形状・幾何学的特性 | 平らな底を持つ定義された円筒形の空洞 | 浅い平底の加工済み座面 |
| 深さ優先 | ヘッド位置にとって重要 | 通常は完全な表面仕上げに限定される |
| 留め具の位置 | ヘッドは表面と同一平面またはその下に収まる | ヘッドは通常、表面より上に残る |
| 普通鋼の状態 | 加工されたプレート、ブロック、ハウジング、治具 | 鋳造品、鍛造品、曲面のボス、不均一な表面 |
| 検査の重点 | 直径、深さ、同軸度、底面の状態 | 座面の直径、平坦性、向き、仕上げ |
設計図面上のカウンターボアおよびスポットフェイスの記号
明確な図面記号は、作業現場がスポートフェースを深い凹みと誤解したり、カウンターボアを最小限の仕上げ削りとして製造したりするのを防ぎます。カウンターボア記号、カウンターボアシンボル、カウンターボアの記号、およびcボア記号はいずれも、凹みの直径の前に付ける標準的な四角い底の凹み指示を指します。一方、スポートフェース記号は、多くの場合、同じカウンターボアの形状にスポートフェースの指定や明示的なSF注記を加えたものであり、これは製図規格や企業の慣行によって異なります。
カウンターボアの表示記号の読み方
完全なカウンターボアの表示では、主穴、カウンターボアの直径、および凹みの深さが明示されます。一般的なカウンターボア穴の表示には、穴の数、主穴が貫通か盲孔か、さらには位置公差なども記載されることがあります。カウンターボアの記号は、大きな凹みの直径の直前に配置することで、製造意図が一目瞭然となります。
カウンターボアの寸法記入例
例えば、ある図面では、同一径の貫通穴が4つ続き、その後にcボア記号、より大きな直径、そして深さの値が続く場合があります。図面が管理文書である場合には、寸法はCADモデルだけに依存してはなりません。底部の半径、表面仕上げ、または深さの公差が組立に影響を及ぼす場合は、それらの要求事項も明示する必要があります。
スポットフェイスの表示方法
スポートフェースの表示では、仕上げ後の座面の直径を定義し、数値による深さの要求があるのか、あるいは最低限の仕上げが必要なのかを伝える必要があります。この機能が粗い鋳造品に使用される場合には、参照面を明示するか、座面全体を仕上げる必要があることを明記する必要があります。なお、スポートフェース記号やSFの略称は、円錐状の機能を表すカウンターシンクの記号と混同してはなりません。
カウンターシンクの記号は異なる
カウンターシンクの記号およびカウンターシンクシンボルは、含まれる角度と主要直径に関連付けられています。そのため、カウンターシンクの表示には、82度、90度、または他の指定された値といった角度が含まれます。一方、カウンターボアとスポートフェースは底が平らであり、含まれる円錐角によって定義されるものではありません。
カウンターボアとスポートフェースの正しい寸法表示
適切な寸法表示は、機械加工者に部品の製作情報を与え、検査担当者には受け入れるか否かを判断するための情報を提供します。プログラミング部門、加工部門、品質管理部門の間で異なる解釈を生じさせる可能性があるため、冗長な寸法や矛盾する寸法は避けるべきです。
カウンターボア穴の寸法
重要なカウンターボア穴の寸法は、主穴の直径、凹みの直径、および凹みの深さです。さらに、図面では底面の垂直度、基準面に対する位置、主穴との同心度、表面仕上げなどの要求事項も規定されることがあります。凹みの直径は、最大の締結部品の頭部サイズに必要な取り付けクリアランスを考慮して決定されるべきです。また、深さは最大の頭部高さと塗装の厚さを十分に考慮した上で設定する必要があります。
底部の半径と工具のアクセス
設計者は、フライス加工によるカウンターボアの内側の角が完全に鋭利であると仮定しないようにすべきです。標準的なカッターでは、小さな半径やエッジの欠けが残ります。締結部品の頭部に角の半径やヘッド下のフィレットがある場合、凹み部分には十分なクリアランスを確保する必要があります。また、カウンターボアが壁面、リブ、または隣接する形状に近い場合には、工具の進入経路も考慮しなければなりません。
スポットフェイスの直径と仕上げ深さ
スポットフェイスの直径は通常、締結部品の頭部、ナット、ワッシャー、またはフランジの支持面積を確保するために選定されます。スポットフェイスを不必要に大きくすると、サイクル時間が増加し、近くのフィレットや薄肉部から材料を削り取ってしまうおそれがあるため、直径は過剰に大きくならないようにします。仕上げ加工によって深さが決まる場合は、図面上で部分的な目視マークの使用可否を明示する必要があります。
基準面関係
複数のスポットフェイスが一つの組立部品を支える場合、個々の深さよりも相対的な高さが重要になることがあります。この場合、独立した深さ寸法よりも、プロファイルや平行度、あるいは共通の基準高さの方が有用となることがあります。注釈は単に切削パスを記述するだけでなく、機能上の要求事項を反映したものにする必要があります。
カウンターボアおよびスポットフェイスのCNC加工方法
カウンターボアおよびスポットフェイスは、手動設備、マシニングセンタ、ミルターンマシン、および多軸CNCシステムで加工できます。穴の位置や深さ、繰り返し精度、または生産量に応じて工具の動きを厳密に制御する必要がある場合には、CNC加工が優先されます。個々の材料について議論する前に、まずその形状が一般的にどのように形成されるのか、そして選択された加工方法が精度やコストにどのような影響を与えるのかを理解しておくことが有用です。
専用のカウンターボア・スポットフェイスカッター
専用カッターは、パイロット式またはガイド付きの形状により、大きな切削径を既存の穴と正確に一致させます。定型サイズの繰り返し加工に効率的で、一定の平坦な底面を実現できます。特に、既存の穴に対してパイロットクリアランスを穴の寸法に十分近づけることで、カッターが擦れたり引っかかったりすることなくガイドできる場合に、パイロット工具は非常に有効です。
エンドミル加工と円弧補間
フラットエンドミルは、工作機械の主軸、ワークホルダー、工具の幾何学的形状が許す場合、掘り込み加工や補間加工によって凹みを形成できます。円弧補間を用いれば、一つのカッターで複数のカウンターボア径を加工でき、専用工具の数を減らすことができます。また、規格外のカウンターボア寸法にも対応可能です。ただし、補間加工では加工痕が残る可能性があり、指定された直径と表面仕上げを達成するためには適切な仕上げパスが必要です。
背面スポットフェーシング
バックスポットフェイシングは、直接工具がアクセスできない場合に、部品の裏側に座面を形成する方法です。専用のカッターが穴を通して進入し、反対側で展開または噛み合い、主軸が引き戻されるか、制御された経路に沿って移動しながら座面を加工します。この手法は追加のセットアップ工程を省略できますが、十分な穴のクリアランス、確実な工具の噛み合わせ、そして慎重な切りくず排出が求められます。
加工順序
メインの穴は、工具のガイド性、バリの抑制、位置決めの要件などに応じて、大きな凹みの前後にあけられることがあります。まずカウンターボアを加工することで、ドリルが平坦な面から始動しやすくなりますが、先にドリル加工を行うことでガイド付きカッターのパイロット穴を確保することも可能です。最適な順序は、材料、形状の深さ、利用可能な工具の種類によって異なります。
CNC加工における材料の考慮事項
材料の特性によって、カウンターボアおよびスポットフェイスの切削抵抗、バリの発生、工具の摩耗、さらには表面品質が変化します。同じ公称幾何学形状であっても、アルミニウム、ステンレス鋼、チタン、エンジニアリングプラスチック、あるいは鋳鉄などでは、それぞれ異なる工具や加工条件が必要となることがあります。したがって、機械加工者は、カッター、コーティング、切削速度、送り速度、クールant液の選定を行う前に、必ず被削材の特性を確認する必要があります。
アルミニウム合金
アルミニウムは一般的に切削速度が速いですが、軟らかい材種ではビードが形成され、径や底面の仕上げに影響を及ぼすことがあります。鋭利で研磨された工具と効果的なチップ排出により、スミアの発生を防ぐことができます。部品を陽極酸化処理する場合は、設計段階でカウンターボアの径や座面にコーティングが付着しないよう考慮する必要があります。穴の交差部に過剰なバリが生じた場合、機能上の座面を丸めることなく除去してください。
ステンレス鋼
ステンレス鋼は、カッターが擦れたり停止したりすると加工硬化を起こすことがあります。剛性の高いワークホルダー、ポジティブな切れ刃形状、そして一定の送り速度が重要です。工具は十分な食込み量で進入し、材料を削り取らずに熱を発生させるだけの軽い繰り返し送りは避けるべきです。クーラントはチップの制御を助け、狭いカウンターボア寸法における熱膨張を抑制します。
チタンおよび耐熱合金
チタンおよび耐熱合金は切削刃近傍で熱を保持し、工具寿命を短くすることがあります。安定したセットアップ、鋭利な超硬工具、制御されたラジアルエンゲージメント、そして十分なクーラント供給により、熱の集中を低減できます。深いカウンターボアの場合、チップの再切削によって平らな底面が損傷するおそれがあるため、工具経路はチップが凹部から排出されるように設定する必要があります。
エンジニアリングプラスチックと複合材料
プラスチックは、クランプ圧や切削時に発生する熱によって変形する可能性があります。鋭利な工具と適度なエンゲージメントにより、きれいなエッジを維持できます。設計者は、薄いプラスチック壁において過剰なカウンターボア深さを避けなければなりません。残存部分がファスナー荷重下でクリープ変形を起こすおそれがあるためです。複合材料については、剥離や繊維の露出を抑えるために、専用工具やダストコントロールが必要となる場合があります。
鋳鉄および粗い鋳造面
鋳鉄は多くの場合乾式切削を行い、研磨性の高い切りくずを発生させます。鋳造面は信頼性の高い支持面を提供できないため、スポットフェース加工が一般的です。工具はスキン層を除去し完全な接触を確保できるよう十分な深さまで切削する必要がありますが、同時に穴周辺には十分な材料を残し、隣接する脱進部やフィレットにまで切削が及ばないように設計することが重要です。
公差・表面仕上げ・品質検査
カウンターボアやスポットフェースは単純な形状として扱われがちですが、その品質はクランプ荷重、位置合わせ、組立時のクリアランスに直接影響を与えます。検査は設計上の機能に応じて行われるべきです。ファスナー頭部を収容することを目的とした深いカウンターボアと、平らなワッシャー座を形成するだけの浅いスポットフェースでは、求められる管理方法は異なります。
カウンターボアの径および深さの検査
カウンターボアの径は、ボアゲージ、アクセス可能な形状に対するノギス、三次元測定機、または光学システムを用いて確認できます。深さは、深さマイクロメーターや高さゲージ、CMMプローブ、あるいは専用のゲージで測定します。検査者は、深さ測定に使用される基準面を確認するとともに、エッジの破れが測定値に歪みを生じさせていないことを確かめる必要があります。
スポットフェースの平面度および向きの検査
スポットフェースは連続した支持面を提供する必要があります。目視による検査で完全な清掃状態を確認でき、必要に応じてCMM、平板法、または指示器を用いて向きや局所的な平面度をチェックします。シール、精密ワッシャー、または荷重に敏感な接合部を支持する場合は、表面粗さも適切に管理する必要があります。
同軸度と位置精度
凹部は主穴と正確に一致していなければならず、ファスナーが自由に通るだけでなく、頭部やワッシャーが均等に座るようにしなければなりません。CNC加工では通常、同一のセットアップで両方の形状を同時加工することでスタックアップ誤差を低減します。穴と凹部を別々の工程で加工する場合は、組立時に重要な位置関係を図面上で明示する必要があります。
一般的な欠陥
典型的な不良例には、凹部の過大寸法、深さ不足、深さ過剰、スポットフェースの不完全な清掃、底面の傾斜、チッピング、バリ、工具痕、同軸度の不良などがあります。是正措置としては、工具の交換、ワークホルダーの改善、オフセットの調整、仕上げ工程の見直し、あるいは図面要件の明確化などが考えられます。
製造容易性とコスト管理のための設計
製造可能な穴形状とは、不要なサイズ・深さ・公差を避けつつ、組立上の要求を満たすものです。カウンターボアやスポットフェースは、工具が形状に到達できない場合、凹部が壁面に極めて近い場合、あるいは標準的なカッターが使用できない場合に、コストが高くなります。早期の設計レビューにより、機能を維持しつつ幾何形状を簡素化することが可能です。
可能な限り標準径を使用する
標準的な座ぐり穴のサイズは、市販の工具で容易に加工できる場合が多いです。非標準寸法の場合は、補間加工や特注カッター、あるいは追加の検査が必要になることがあります。設計者は、実用上可能な最小の座面径を選定し、ベアリング部品が本当に必要とする場合以外は、厳しい公差の指定は避けるべきです。
十分な端部距離と肉厚を確保する
外側のエッジ近くに座ぐり穴を設けると、壁を貫通してしまったり、薄い三日月状の材料残存量が生じたりする可能性があります。また、深い凹みは留め具の下側の荷重支持部分を減少させるおそれもあります。設計段階では、想定される締結力や使用条件に応じて十分な肉厚を確保することが重要です。近傍のフィレット、リブ、ポケットなどは、工具のクリアランスを確保するための配慮が必要です。
不要な表面仕上げ要求を避ける
ベアリング面は安定した接触を確保するために十分に滑らかである必要がありますが、極端に細かな仕上げは性能向上には寄与せず、加工時間を無駄にするだけです。図面では、接合部、シール、または測定機能において必要な場合にのみ粗さを指定してください。通常の留め具の座面については、一般的な機械加工仕上げで十分な場合が多いです。
試作と量産時の考慮事項
試作の場合、エンドミルによる補間加工は柔軟性が高く、専用工具の購入を回避できます。大量生産では、パイロット式またはインデクサブルカッターを使用することでサイクルタイムの短縮と品質の一貫性の向上が図れます。最も経済的な方法は、数量、材料、特徴のサイズ、および各部品に存在する類似の穴の数によって異なります。
座ぐり穴とスパットフェースの選択方法
選択はまず組み立て機能から始まります。部品内部に頭部または円筒状の部品を挿入する必要がある場合は、カウンターボアを選択します。部品が部品表面より上に留まることができ、かつ平らで直角な支持面が必要な場合は、スポットフェイスを選択します。以下の質問が、その機能上の判断を製造可能な図面へと変換する助けとなります。
ファスナーの頭部は埋め込まれる必要がありますか?
クリアランス、保護、外観、あるいは動作のため、頭部を周囲の表面と同じ高さにするか、それより下に収める必要がある場合は、カウンターボアを使用します。安定した座面だけが必要な場合は、通常スポットフェイスで十分であり、材料の損失も少なくなります。
元の表面は十分に平坦ですか?
完全に機械加工されたプレート自体がすでに適切な座面を提供している場合もあります。そのような場合には、スポットフェイスを追加しても機能向上にはつながりません。鋳造物や鍛造物、曲面状のボス、あるいはテーパー加工された表面などでは、完全な接触を確保するためにスポットフェイス加工が必要となる可能性が高いです。
図面は何を制御しなければなりませんか?
カウンターボアの場合、頭部に合わせて直径と深さを管理します。スポットフェイスの場合、座面の直径、必要な仕上げ処理、および向きを管理します。複数の座面が一つの部品と相互作用する場合には、それらの位置関係を共通の基準面に対して制御します。
選定チェックリスト
- 頭部が部品内部に挿入される必要がある場合は、カウンターボアを使用します。
- 支持面のみを調整する必要がある場合は、スポットフェイスを使用します。
- テーパー状の頭部を持つファスナーに対してのみ、カウンターシンクを使用します。
- 壁厚、端部からの距離、工具のアクセスを確認してください。
- 標準的な記号、直径、深さ、公差を明確に指定してください。
- 検査要件を実際の組み立て機能に適合させましょう。
結論
カウンターボアとスポットフェイスは密接に関連する加工形状ですが、同一であるかのように指定してはなりません。カウンターボアは、ファスナーの頭部を収容または沈下させるために用いられる、制御された円柱状の凹部です。一方、スポットフェイスは、平らで信頼性の高い支持面を形成するために行われる浅い面取り加工です。カウンターシンクは円錐形のプロファイルを用いるため、別個のカテゴリに分類されます。
正確な記号、カウンターボアの注釈、スポットフェイスの注意書き、寸法参照により、CNC加工のサプライヤーは適切な工具や検査方法を選定できます。設計者は、標準サイズの使用、工具へのアクセスの確保、不要な公差の回避、そして形状を実際の組み立て要件に合わせることでコストを削減できます。幾何学的形状、材料特性、表面処理、検査を総合的に考慮すれば、カウンターボアもスポットフェイスも、確実な締結、予測可能な締付け荷重、そして効率的な生産を実現できます。