
Конусные отверстия и плоские седловины — это оба плоскодонные круглые элементы, добавляемые вокруг существующего отверстия, однако они решают разные задачи проектирования. Конусное отверстие создаёт чётко заданную цилиндрическую выемку, предназначенную для головки крепёжного элемента или другого цилиндрического компонента. Плоская седловина удаляет лишь необходимое количество материала, чтобы обеспечить чистую, ровную опорную поверхность вокруг отверстия. Поскольку их профили на разрезе могут выглядеть схожими, конструкторы иногда используют эти термины взаимозаменяемо, что может привести к неправильному выбору оснастки, излишним затратам времени на обработку или сборке, не обеспечивающей распределение зажимной нагрузки так, как задумано.
Для ЧПУ-обработки различие влияет на траекторию инструмента, контроль глубины, план контроля и чертежи. Обозначение конусного отверстия обычно указывает диаметр и глубину выемки, поскольку обе эти величины определяют, подойдёт ли головка крепёжного элемента. Обозначение плоской седловины акцентирует внимание на готовом диаметре посадочной поверхности и минимальном удалении материала, необходимом для формирования ровной опорной площадки. Понимание этих различий помогает инженерам создавать более чёткие чертежи и позволяет станочникам выбирать эффективные инструменты, не делая лишних предположений.
Почему эти элементы важны в механических сборках
Крепёжные элементы работают лучше всего, когда их головки, шайбы или гайки контактируют со стабильной поверхностью. Литые, кованые, формованные или необработанные заготовки могут иметь уклон, окалину, волноватость или локальные перепады высоты вокруг просверлённого отверстия. Обработка плоской седловины исправляет такие локальные неровности, не углубляя при этом крепёжный элемент. Конусное отверстие, напротив, специально опускает головку крепёжного элемента внутрь детали, чтобы обеспечить зазор, защитить головку или создать компактную конструкцию.
Связь с отверстиями под конусную фрезу
Зенковка образует коническую выемку для крепёжного элемента с конической головкой. Её символ обозначает угловую форму; символ конусного отверстия указывает на цилиндрическую выемку.
Что такое отверстие под цилиндрическую фрезу?
Что такое конусное отверстие? Это сверлённое или обработанное отверстие, имеющее у входа большую коаксиальную цилиндрическую выемку. Выемка имеет прямые стенки и плоское дно. Её диаметр больше, чем у основного отверстия, что создаёт ступенчатый профиль, способный вместить головку крепёжного элемента, шайбу, элемент позиционирования или другой круглый компонент. Таково практическое определение конусного отверстия, используемое в машиностроении и механическом проектировании.
Определение конусного отверстия и его основное назначение
Чтобы точнее определить конусное отверстие, следует сказать, что это вторичная операция по изготовлению отверстия, которая увеличивает только верхнюю часть уже существующего отверстия. Определение конусного отверстия включает три ключевых параметра: соосность с исходным отверстием, заданный диаметр выемки и контролируемую осевую глубину. Ровное дно служит опорой для нижней части цилиндрической головки крепёжного элемента, тогда как расширенные стенки обеспечивают радиальный зазор.
Основная цель — утопить головку крепёжного элемента так, чтобы она находилась заподлицо с окружающей поверхностью или ниже её уровня. Это позволяет избежать препятствий для движущихся частей, соседних пластин, крышек, кабелей или зон доступа оператора. Кроме того, конусное отверстие защищает головку от ударов и улучшает внешний вид готовой сборки. В приспособлениях и конструкциях станков более глубокие конусные отверстия могут обеспечивать доступ инструмента к крепёжному элементу, расположенному ниже верхней поверхности.
Типичная геометрия отверстия под цилиндрическую фрезу
Размеры конусного отверстия обычно включают диаметр направляющего отверстия, больший диаметр выемки и глубину выемки. Проектировщик также должен учитывать состояние углового участка внизу выемки. Стандартная фреза или резец для конусного отверстия может оставить небольшой внутренний радиус, тогда как в некоторых сборках требуется почти острый угол или специальное снятие фаски. Диаметр выемки должен обеспечивать достаточный боковой зазор для монтажа, не допуская чрезмерного перемещения.
Выбор размеров отверстия под цилиндрическую фрезу
Практический размер конусного отверстия определяется фактическим диаметром головки крепёжного элемента, высотой головки, зазором для установочного инструмента, допуском на покрытие и желаемым конечным положением головки. Слишком узкая выемка может помешать сборке после гальванического покрытия или анодирования. Слишком глубокая выемка может излишне уменьшить толщину стенки, тогда как слишком мелкая выемка может оставить головку выступающей над поверхностью.
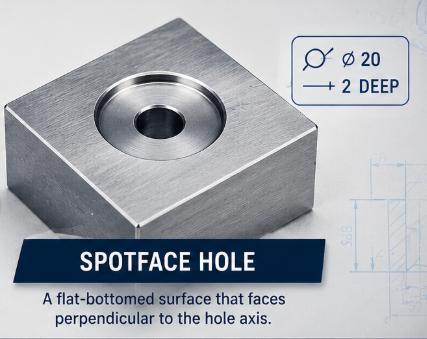
Что такое отверстие под торцевую фрезу?
Что такое фаска под крепёж? Фаска под крепёж — это неглубокая, с плоским дном круглая выемка, обработанная вокруг отверстия для создания ровной опорной поверхности. Эту операцию иногда называют обработкой фаски под крепёж, фасковой обработкой или фаскованием. В отличие от зенковки, её цель обычно не заключается в том, чтобы скрыть головку крепежного элемента. Инструмент удаляет лишь столько материала, чтобы обеспечить необходимую площадь опоры.
Определение и функциональная роль отверстия под торцевую фрезу
Наиболее полезное определение фаски под крепёж ориентировано на функцию: это локальная операция обработки, создающая плоскую поверхность, перпендикулярную оси отверстия. Фаска под крепёж позволяет головке крепежного элемента, шайбе, гайке, фланцу втулки или соединительному элементу равномерно контактировать с деталью. Это предотвращает перекос компонента и помогает приложенному крутящему моменту создавать предсказуемое усилие зажима.
Фаскование особенно важно при работе с грубыми отливками, коваными деталями, криволинейными поверхностями, наклонными выступами, а также с компонентами, имеющими неровное покрытие или окалину. Без обработанной опорной поверхности шайба может касаться только одним краем. Такое состояние концентрирует нагрузку, повышает риск вдавливания и делает показания крутящего момента ненадёжными. Обработка фаски устраняет эти локальные недостатки, сохраняя большую часть окружающего материала.
Как различаются отверстия под торцевую фрезу по контролю глубины
Фаска обычно задаётся как неглубокая, поскольку требуемая глубина зависит от объёма материала, который необходимо удалить для полной обработки поверхности. В некоторых чертежах глубина указывается явно. В других — в примечании может быть указан диаметр и дано указание на обработку для очистки, что означает, что мастер должен обрабатывать материал до тех пор, пока вся опорная поверхность не станет ровной. Конструктору следует избегать двусмысленной формулировки, когда важны минимальная толщина стенки или положение поверхности.
Отверстие под торцевую фрезу на криволинейных или вытянутых поверхностях
На криволинейной или фасонной поверхности одна сторона фаски может начать обработку раньше, чем противоположная. Итоговая глубина должна быть достаточной для формирования полноценной круглой опорной поверхности. CAD‑модели и чертежи должны указывать базовую или теоретическую поверхность, относительно которой измеряется глубина, особенно если местные условия материала различаются между деталями.
Зенковка vs. Фаска: основные различия
Хотя обе эти операции выполняются плоским нижним резом, они различаются по целевому назначению, глубине, приоритету размеров и типичному применению. Зенковка создаёт полость, тогда как фаска подготавливает поверхность. Это различие должно учитываться при маркировке отверстия, выборе инструмента и методе контроля.
Функция и положение крепёжного элемента
Зенковка размещает головку крепежного элемента внутри детали. Её глубина обычно равна или превышает высоту головки, если требуется её утопленное или почти утопленное расположение. Фаска же оставляет головку крепежного элемента выше уровня окружающей поверхности и просто обеспечивает, чтобы нижняя часть головки или шайбы опиралась на ровную поверхность.
Контроль глубины и размеров
Глубина зенковки является функциональным размером, поскольку она определяет положение головки и остаточную толщину материала. Глубина фаски часто вторична по сравнению с задачей очистки поверхности, хотя всё равно требует контроля, особенно если у детали ограниченный запас материала или если несколько опорных поверхностей должны иметь одинаковую высоту. Поэтому размеры отверстий под зенковку, как правило, предъявляют более строгие требования к глубине, чем обычные фаски.
Типичные условия обработки поверхности и инструментов
Зенковки широко применяются на механически обработанных пластинах, корпусах, кронштейнах, элементах оснастки и конструкционных блоках. Фаски часто встречаются на отливках, кованых деталях, угловых выступах и шероховатых поверхностях. Обе операции могут выполняться специализированными фрезами, торцевыми фрезами или интерполяцией, однако зенковки чаще требуют более тщательного контроля диаметра боковых стенок и формы дна.
Сравнительная таблица
| Особенность | Зенковка | Спотфейс |
| Основное назначение | Обработка выемки под головку крепежного элемента или цилиндрический компонент | Создание плоской опорной поверхности |
| Геометрия | Определённая цилиндрическая полость с плоским дном | Неглубокое механически обработанное посадочное место с плоским дном |
| Приоритет глубины | Критично для положения головки | Обычно ограничивается полной очисткой поверхности |
| Расположение крепёжных элементов | Головка располагается заподлицо с поверхностью или ниже её | Головка обычно остаётся выше поверхности |
| Состояние общего запаса | Механически обработанные пластины, блоки, корпуса, приспособления | Литьё, ковка, изогнутый выступ, неровная поверхность |
| Основное направление контроля | Диаметр, глубина, соосность, состояние дна | Диаметр посадочного места, плоскостность, ориентация, очистка |
Символы зенковки и фаски на технических чертежах
Чёткая обозначение на чертеже позволяет производству не принимать фаску за глубокое углубление и не выполнять зенковку как минимальную операцию по очистке. Символ зенковки, знак зенковки, обозначение зенковки и символ c bore относятся к стандартному индикатору углубления с квадратным дном, который ставится перед указанием диаметра углубления. Символ фаски часто основывается на той же форме зенковки, но дополнительно содержит обозначение фаски либо явное примечание SF — в зависимости от стандарта оформления чертежей и внутренней практики компании.
Как читать обозначение отверстия под цилиндрическую фрезу
Полный обозначение зенковки указывает на основное отверстие, диаметр зенковки и глубину углубления. Типичное обозначение отверстия с зенковкой может также включать количество отверстий, тип основного отверстия — сквозное или глухое, а также допуски по расположению. Символ зенковки должен размещаться непосредственно перед указанием большего диаметра углубления, чтобы чётко отражать технологическое назначение.
Пример разметки размеров отверстия под цилиндрическую фрезу
Например, на чертеже могут быть указаны четыре сквозных отверстия одного диаметра, за которыми следует символ c bore, затем больший диаметр и значение глубины. Размеры не должны опираться исключительно на модель CAD, если чертеж является контролирующим документом. Если радиус дна, качество обработки поверхности или допуск по глубине влияют на сборку, эти требования также должны быть указаны.
Как обозначить отверстие под торцевую фрезу
Обозначение фаски должно указывать на готовый диаметр посадочного места и сообщать, требуется ли числовая глубина или минимальная очистка. Когда данная деталь используется на грубом литье, в примечании необходимо указать опорную поверхность либо уточнить, что вся посадочная поверхность должна быть очищена. Символ фаски или аббревиатура SF не следует путать с символом для зенковки, который обозначает коническую форму.
Символы для отверстий под конусную фрезу отличаются
Символ зенковки и знак зенковки связаны с величиной вписанного угла и основным диаметром. Поэтому обозначение зенковки включает угол, например 82°, 90° или другое заданное значение. Зенковки и фаски имеют плоское дно и не определяются вписанным коническим углом.
Правильное нанесение размеров на зенковки и фаски
Правильное нанесение размеров предоставляет станочникам информацию для выполнения детали и контролёрам — данные для её принятия или отбраковки. Избыточные или противоречивые размеры следует избегать, поскольку они могут приводить к различным толкованиям между отделами программирования, механической обработки и контроля качества.
Размеры отверстий под цилиндрическую фрезу
Основными размерами отверстия под зенковку являются диаметр основного отверстия, диаметр углубления и глубина углубления. На чертеже дополнительно могут устанавливаться требования к перпендикулярности нижней поверхности, расположению относительно базовых поверхностей, концентричности с основным отверстием и шероховатости поверхности. Диаметр углубления должен обеспечивать свободное пространство для головки крепежного элемента максимального размера плюс необходимый зазор для монтажа. Глубина должна учитывать максимальную высоту головки и возможную толщину покрытия.
Радиус дна и доступ инструмента
Проектировщикам не следует предполагать, что фрезерованная зенковка имеет идеально острые внутренние углы. Стандартные фрезы оставляют небольшой радиус или скругление края. Если головка крепежного элемента имеет радиус угла или фаску под головкой, то углубление должно обеспечивать достаточный зазор. Также необходимо учитывать доступ инструмента, особенно если зенковка расположена близко к стенке, ребру или соседней детали.
Диаметр отверстия под торцевую фрезу и глубина зачистки
Диаметр площадки обычно выбирается таким образом, чтобы обеспечить опорную поверхность для головки крепежного элемента, гайки, шайбы или фланца. Не следует делать диаметр чрезмерно большим, поскольку увеличение площадки повышает время цикла и может удалить материал из близлежащего скругления или тонкой стенки. Когда глубина задаётся финишной обработкой, на чертеже следует указать, допустимы ли частичные следы обработки.
Отношения базовых точек
Когда несколько площадок поддерживают одну сборочную единицу, их относительная высота может оказаться важнее, чем их отдельные глубины. В этом случае профиль, параллельность или общая базовая высота могут быть более полезными, чем самостоятельные размеры глубины. Обозначение на чертеже должно отражать функциональное требование, а не просто описывать траекторию движения инструмента.
Методы ЧПУ-обработки для зенковок и площадок
Зенковки и площадки могут изготавливаться на ручном оборудовании, станках с ЧПУ, токарно-фрезерных станках и многоосных системах ЧПУ. ЧПУ‑обработка предпочтительна, когда положение отверстия, его глубина, повторяемость или объём производства требуют точного управления движением инструмента. Прежде чем рассматривать конкретные материалы, полезно понять, как обычно создаётся данная деталь и почему выбранный метод влияет на точность и стоимость.
Специализированные фрезы для зенковок и площадок
Специализированные фрезы используют пилотируемую или направляемую геометрию, чтобы сохранять совмещение большего отверстия с существующим. Они эффективны при многократном изготовлении стандартных размеров и позволяют получить ровное плоское дно. Пилотируемые инструменты особенно полезны, когда отверстие уже существует, однако зазор пилота должен быть достаточно мал, чтобы направлять фрезу без трения и заеданий.
Концевая фрезеровка и круговое интерполирование
Плоская торцевая фреза может выполнять погружение или интерполяцию углубления, если это позволяет шпиндель станка, система закрепления заготовки и геометрия инструмента. Циркулярная интерполяция позволяет одной фрезе производить несколько диаметров зенковки, сокращая количество специализированных инструментов. Этот метод также удобен для нестандартных размеров зенковок. Однако интерполяция может оставлять следы обработки и требует соответствующего финишного профиля для достижения заданного диаметра и требуемой шероховатости поверхности.
Обработка задней поверхности
Обратная зенковка создаёт посадочную поверхность на обратной стороне детали, когда прямой доступ инструмента невозможен. Специализированная фреза проходит через отверстие, разворачивается или захватывается с противоположной стороны и обрабатывает посадочную поверхность, пока шпиндель возвращается назад или следует заранее заданной траектории. Этот метод позволяет исключить дополнительную установку, но требует достаточного зазора в отверстии, надёжного захвата инструмента и тщательной отводки стружки.
Последовательность обработки
Основное отверстие может сверлиться до или после большего углубления в зависимости от требований к направлению инструмента, контролю за заусенцами и расположению. Механическая обработка зенковки первой может помочь сверлу начать работу на ровной поверхности, тогда как сверление первым может обеспечить пилот для направляемой фрезы. Оптимальная последовательность зависит от материала, глубины детали и имеющегося оборудования.
Вопросы материала при ЧПУ-обработке
Характеристики материала влияют на силу резания, образование заусенцев, износ инструмента и качество поверхности как у противосверловых отверстий, так и у торцовых поверхностей. Одна и та же номинальная геометрия может потребовать использования различных инструментов и параметров при обработке алюминия, нержавеющей стали, титана, технических пластиков или чугуна. Поэтому перед выбором фрезы, покрытия, скорости резания, подачи и метода охлаждения мастер должен обязательно ознакомиться с материалом детали.
Алюминиевые сплавы
Алюминий обычно обрабатывается быстро, однако мягкие марки могут образовывать наросты на режущей кромке, что влияет на диаметр и качество нижней поверхности. Острота полированных инструментов и эффективное удаление стружки помогают предотвратить смазывание. Если деталь будет подвергаться анодированию, конструктору следует учитывать возможное накопление покрытия в диаметре противосверлового отверстия и на опорной поверхности. Излишние заусенцы на стыке отверстий необходимо удалять, не округляя функциональную посадочную поверхность.
Нержавеющая сталь
Нержавеющая сталь может закаляться при трении или длительном контакте с режущим инструментом. Важны жёсткая фиксация заготовки, положительный угол заточки и равномерная подача. Инструмент должен входить с достаточным захватом для чистого реза и избегать повторных лёгких проходов, которые нагревают материал, не удаляя его. Охлаждающая жидкость способствует контролю стружки и снижает термическое расширение при выполнении глубоких противосверловых отверстий.
Титан и жаростойкие сплавы
Титан и жаропрочные сплавы сохраняют тепло вблизи режущей кромки, что может сокращать срок службы инструмента. Стабильная установка, острый карбидный инструмент, контролируемое радиальное вхождение и обильная подача охлаждающей жидкости помогают уменьшить концентрацию тепла. При обработке глубоких противосверловых отверстий повторная обработка стружки может повредить плоское дно, поэтому траектория движения инструмента должна обеспечивать свободный выход стружки из углубления.
Инженерные пластмассы и композиты
Пластмассы могут деформироваться под давлением зажима или под воздействием тепла, выделяющегося во время резания. Острые инструменты и умеренный контакт помогают сохранить чистую кромку. Конструктору следует избегать чрезмерной глубины противосверлового отверстия в тонких стенках пластмасс, поскольку оставшаяся часть может деформироваться под нагрузкой крепежного элемента. Композитные материалы могут требовать специализированных инструментов и систем контроля пыли для снижения расслоения и выхода волокон.
Чугун и шероховатые литые поверхности
Чугун часто обрабатывают всухую, при этом образуется абразивная стружка. Торцевая обработка поверхностей широко применяется, поскольку литые поверхности могут не обеспечивать надёжной опорной площадки. Инструмент должен достаточно глубоко прорезать материал, чтобы удалить поверхностный слой и добиться полного контакта; при этом конструкция должна оставлять достаточный запас материала вокруг отверстия и избегать резания близлежащих скосов или фасок.
Допуски, шероховатость поверхности и контроль качества
Противосверловые отверстия и торцовые поверхности часто рассматриваются как простые элементы, однако их качество напрямую влияет на усилие зажима, точность соосности и зазоры при сборке. Контроль должен соответствовать назначению детали. Глубокое противосверловое отверстие, предназначенное для размещения головки крепежного элемента, требует иных мер контроля, чем мелкое торцовое отверстие, служащее лишь для создания плоской опорной поверхности под шайбу.
Контроль диаметра и глубины противосверлового отверстия
Диаметр противосверлового отверстия можно проверить с помощью калибров для отверстий, штангенциркулей для доступных элементов, координатно-измерительных машин или оптических систем. Глубину измеряют глубинным микрометром, высотомером, щупом CMM или специальным измерительным прибором. Контролёр должен удостовериться в использовании правильной базовой поверхности для измерения глубины и подтвердить, что наличие сколов кромки не искажает результат.
Контроль плоскостности и ориентации торцовой поверхности
Торцовая поверхность должна обеспечивать непрерывный контакт с опорной поверхностью. Визуальный осмотр позволяет убедиться в полной очистке, тогда как CMM, метод контроля на плоскости или индикатор помогут проверить ориентацию и локальную плоскостность при необходимости. Шероховатость поверхности следует контролировать, если опорная поверхность предназначена для уплотнения, прецизионной шайбы или чувствительного к нагрузкам соединения.
Коаксиальность и точность расположения
Паз должен совмещаться с основным отверстием, чтобы крепёжный элемент проходил свободно, а головка или шайба упирались ровно. При обработке на станках с ЧПУ обычно контролируются обе эти характеристики в рамках одной установки, что снижает погрешность накопления допусков. Если отверстие и паз выполняются в разных операциях, на чертеже следует указать соответствующее положение относительно друг друга, важное для сборки.
Общие дефекты
Типичные дефекты включают чрезмерно большой паз, недостаточную глубину, избыточную глубину, неполное выравнивание поверхности под головку, скошенное дно, вибрации, заусеницы, следы инструмента и плохую соосность. Для исправления могут потребоваться замена инструмента, улучшение зажима детали, корректировка смещения, пересмотр финишной обработки либо более чёткие требования на чертеже.
Проектирование для производственной пригодности и контроль затрат
Производственно пригодная форма отверстия удовлетворяет требованиям сборки без излишних размеров, глубины или допусков. Контротверстия и фаски становятся дорогостоящими, если инструмент не может достичь нужной области, когда паз расположен слишком близко к стенке или когда невозможно использовать стандартный резец. Ранний анализ конструкции позволяет упростить геометрию, сохраняя функциональность.
По возможности использовать стандартные диаметры
Стандартные размеры контротверстий часто можно получить с помощью доступного оборудования. Нестандартные размеры могут потребовать интерполяции, специальных резцов или дополнительной проверки. Конструкторам следует выбирать минимально возможный диаметр фаски и избегать жёстких допусков, если только это действительно необходимо для компонента, воспринимающего нагрузку.
Сохраняйте достаточное расстояние до края и толщину стенки
Контротверстие, расположенное рядом с внешним краем, может пробить стенку или оставить тонкий полумесяц материала. Глубокий паз также может уменьшить несущую часть под крепёжным элементом. Конструкция должна обеспечивать достаточную толщину для предполагаемой нагрузки зажима и условий эксплуатации. Близлежащие скругления, ребра и выемки должны предоставлять пространство для инструмента.
Избегайте излишних требований к качеству поверхности
Рабочая поверхность должна быть достаточно гладкой для стабильного контакта, однако чрезмерно тонкая отделка лишь увеличивает время обработки, не улучшая эксплуатационных характеристик. На чертеже следует указывать шероховатость только в случаях, когда этого требует соединение, уплотнение или функция измерения. Обычно достаточно общего механического финиша для нормального размещения крепёжных элементов.
Прототипные и серийные соображения
Для прототипов интерполяция концевыми фрезами обеспечивает гибкость и позволяет избежать покупки специализированного инструмента. В серийном производстве использование направляемых или индексируемых фрез может сократить цикл обработки и повысить стабильность. Наиболее экономичный метод зависит от объёма производства, материала, размера детали и количества аналогичных отверстий на каждой детали.
Как выбрать между контротверстием и фаской
Выбор начинается с функции сборки. Выбирайте контротверстие, когда головка или цилиндрический элемент должен войти внутрь детали. Выбирайте фаску, когда элемент может оставаться над поверхностью детали, но требуется ровная, перпендикулярная опорная площадка. Следующие вопросы помогут преобразовать это функциональное решение в технологически реализуемый чертеж.
Должна ли головка крепёжного элемента быть утоплена?
Если головка должна находиться на одном уровне с поверхностью или ниже её для обеспечения зазора, защиты, эстетичного внешнего вида или свободного перемещения, применяют зенковку. Если же требуется лишь надёжная опорная площадка, обычно достаточно фаски, которая позволяет сохранить большее количество материала.
Достаточно ли ровной исходная поверхность?
Полностью обработанная плита может уже обеспечивать адекватное посадочное место. В этом случае добавление фаски может не улучшить функциональность. Что касается отливок, поковок, изогнутых выступов или поверхностей с уклоном, то для создания полноценного контакта чаще всего требуется обработка фаской.
Что должно контролироваться в чертеже?
Для зенковки контролируйте диаметр и глубину так, чтобы они соответствовали форме головки. Для фаски — диаметр посадочной поверхности, степень необходимой обработки и ориентацию. Когда несколько посадочных мест взаимодействуют с одним и тем же деталью, следует регулировать их взаимное расположение относительно общей базовой плоскости.
Контрольный список выбора
- Используйте зенковку, когда головка должна быть введена внутрь детали.
- Применяйте фаску, если необходимо скорректировать только опорную поверхность.
- Зенкуйте только для крепежных элементов с конической головкой.
- Проверьте толщину стенки, расстояние до края и доступ инструмента.
- Чётко указывайте стандартные обозначения, диаметры, глубины и допуски.
- Согласуйте требования к контролю с реальной функцией сборки.
Заключение
Зенковки и фаски — близкие по назначению операции механической обработки, однако их нельзя указывать как одинаковые. Зенковка — это контролируемое цилиндрическое углубление, предназначенное для размещения или понижения головки крепёжного элемента. Фаска — это неглубокая операция по обработке торца, используемая для формирования ровной и надёжной опорной поверхности. Зенкувки относятся к отдельной категории, поскольку выполняются с использованием конического профиля.
Точные обозначения, указания на зенковку, примечания к фаске и размерные ссылки позволяют поставщикам оборудования ЧПУ выбирать подходящие инструменты и методы контроля. Конструкторы могут снизить затраты, применяя стандартные типоразмеры, обеспечивая доступ инструмента, избегая лишних допусков и подбирая параметры в соответствии с реальными требованиями сборки. При комплексном учёте геометрии, свойств материала, обработки поверхности и требований контроля как зенковки, так и фаски способны обеспечить надёжное крепление, предсказуемую силу зажима и эффективное производство.