
I svasature e le superfici di appoggio sono entrambe caratteristiche circolari a fondo piatto aggiunte attorno a un foro esistente, ma risolvono problemi progettuali diversi. Una svasatura crea una rientranza cilindrica ben definita che accoglie la testa di un elemento di fissaggio o un altro componente cilindrico. Una superficie di appoggio rimuove solo la quantità di materiale necessaria per ottenere una superficie di seduta pulita e piana attorno a un foro. Poiché i loro profili possono apparire simili in una vista in sezione, i progettisti talvolta usano i termini in modo intercambiabile, il che può causare utensili errati, tempi di lavorazione inutili o un assemblaggio che non distribuisce il carico di serraggio come previsto.
Per la lavorazione CNC, questa distinzione influisce sul percorso utensile, sul controllo della profondità, sul piano di ispezione e sul disegno tecnico. Un’apposizione relativa a un foro svasato controlla normalmente il diametro e la profondità della rientranza, poiché entrambe le dimensioni determinano se la testa dell’elemento di fissaggio vi entra correttamente. Un’apposizione relativa a una superficie di appoggio enfatizza invece il diametro finale della sede e la quantità minima di materiale da asportare per ottenere una superficie di appoggio piana. Comprendere queste differenze aiuta gli ingegneri a redigere disegni più chiari e consente ai tornitori di scegliere utensili efficienti senza dover fare supposizioni.
Perché queste caratteristiche sono importanti negli assiemi meccanici
Gli elementi di fissaggio funzionano al meglio quando le loro teste, le rondelle o i dadi entrano in contatto con una superficie stabile. I pezzi fusi, forgiati, stampati o grezzi possono presentare pendenze, incrostazioni, ondulazioni o variazioni locali di altezza attorno a un foro praticato. La lavorazione di una superficie di appoggio corregge tale superficie locale senza scavare profondamente l’elemento di fissaggio. Al contrario, una svasatura abbassa deliberatamente la testa dell’elemento di fissaggio all’interno del componente, per garantire spazio libero, proteggere la testa o realizzare un assemblaggio a basso profilo.
Relazione con i fori svasati
Una svasatura forma una rientranza conica per un elemento di fissaggio a testa conica. Il suo simbolo identifica una caratteristica angolare; il simbolo della svasatura identifica invece una rientranza cilindrica.
Che cos'è un foro svasato?
Che cos’è un foro svasato? È un foro praticato o lavorato che presenta, all’ingresso, una rientranza cilindrica coassiale più ampia. Tale rientranza ha pareti diritte e un fondo piatto. Il suo diametro è maggiore rispetto a quello del foro principale, creando un profilo a gradini che può ospitare la testa di un elemento di fissaggio, una rondella, un elemento di centraggio o un altro componente rotondo. Questa è la definizione pratica di svasatura utilizzata nella lavorazione e nella progettazione meccanica.
Definizione di svasatura e scopo principale
Per definire più precisamente la svasatura, si tratta di un’operazione secondaria di realizzazione del foro che amplia soltanto la parte superiore di un foro esistente. La definizione di svasatura comprende tre caratteristiche fondamentali: la concentricità con il foro originario, un diametro specifico della rientranza e una profondità assiale controllata. Il fondo piatto sostiene la parte inferiore della testa cilindrica di un elemento di fissaggio, mentre la parete allargata garantisce lo spazio radiale necessario.
Lo scopo principale è incassare la testa di un elemento di fissaggio in modo che rimanga a filo o al di sotto della superficie circostante. Ciò può evitare interferenze con componenti scorrevoli, piastre adiacenti, coperture, cavi o aree di accesso per l’operatore. Una svasatura può inoltre proteggere la testa dagli urti e migliorare l’aspetto esterno dell’insieme finito. Nei dispositivi e nelle strutture delle macchine, svasature più profonde possono consentire l’accesso degli utensili a un elemento di fissaggio posto al di sotto della superficie superiore.
Geometria tipica del foro svasato
Le dimensioni di un foro svasato comprendono normalmente il diametro del foro pilota, il diametro maggiore della sede e la profondità della sede stessa. Il progettista dovrebbe inoltre tenere conto della condizione dell’angolo alla base della sede. Una fresa cilindrica standard o una fresa per svasatura può lasciare un piccolo raggio interno, mentre alcuni assemblaggi richiedono un angolo quasi vivo oppure uno smusso. Il diametro della sede deve garantire sufficiente gioco laterale per l’installazione, senza tuttavia consentire movimenti eccessivi.
Selezione delle dimensioni del foro svasato
Una dimensione pratica di una svasatura si basa sul diametro effettivo della testa dell’elemento di fissaggio, sull’altezza della testa, sul margine di passaggio dell’utensile di installazione, sulla tolleranza per il rivestimento e sulla posizione finale desiderata della testa. Una sede troppo stretta può impedire l’assemblaggio dopo la zincatura o l’anodizzazione. Una sede troppo profonda può ridurre inutilmente lo spessore della parete, mentre una sede poco profonda può lasciare la testa sporgente rispetto alla superficie.
Che cos'è un foro per la sede di appoggio?
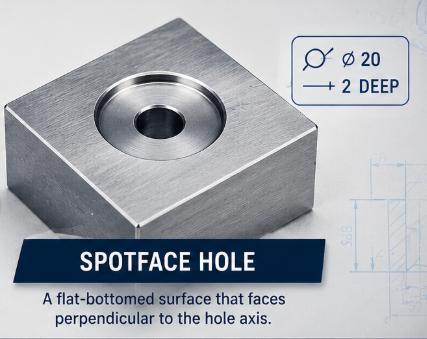
Che cos'è la geometria del foro di svasatura? Un foro di svasatura è un'area circolare poco profonda e a fondo piatto, fresata attorno a un foro per creare una superficie di appoggio perfetta. L'operazione viene talvolta definita come fresatura di svasatura, lavorazione di svasatura o svasatura. A differenza del controforo, l'obiettivo non è solitamente nascondere la testa del fissaggio. L'utensile rimuove solo la quantità di materiale necessaria per rifinire l'area di appoggio richiesta.
Definizione e ruolo funzionale della sede di appoggio
La definizione più utile di svasatura si concentra sulla funzione: si tratta di un'operazione di svasatura localizzata che produce una superficie piana perpendicolare all'asse del foro. Un foro di svasatura consente alla testa di un elemento di fissaggio, alla rondella, al dado, alla flangia della boccola o al raccordo di entrare in contatto con il pezzo in modo uniforme. Ciò evita che il componente si inclini e aiuta la coppia applicata a generare una forza di serraggio prevedibile.
La svasatura risulta particolarmente utile su getti grezzi, pezzi forgiati, superfici curve, bossoli inclinati e componenti con un rivestimento o una patina irregolare. Senza un sedile fresato, una rondella potrebbe toccare solo lungo un bordo. Questa condizione concentra il carico, aumenta il rischio di incassamento e può rendere poco affidabili le letture della coppia. La svasatura nella lavorazione meccanica elimina questi errori locali preservando la maggior parte del materiale circostante.
Come differiscono le sedi di appoggio nel controllo della profondità
Un foro di svasatura viene solitamente specificato come poco profondo perché la profondità richiesta dipende dalla quantità di materiale da asportare per ottenere una rifinitura completa. In alcuni disegni, la profondità è indicata esplicitamente tramite una quota. In altri, la nota può riportare un diametro e indicare la necessità di una rifinitura, il che significa che il tornitore deve eseguire la lavorazione fino a quando l'intera area di appoggio risulta perfettamente piana. Il progettista dovrebbe evitare terminologie ambigue quando sono importanti lo spessore minimo della parete o la posizione della superficie.
Sede di appoggio su superfici curve o inclinate
Su una superficie curva o sagomata, un lato della svasatura può iniziare a essere lavorato prima dell'altro. La profondità finale deve essere sufficiente a formare un sedile circolare completo. I modelli CAD e i disegni dovrebbero identificare il piano di riferimento o la superficie teorica da cui viene misurata la profondità, soprattutto quando le condizioni locali del materiale variano da un pezzo all'altro.
Controforo vs. Svasatura: principali differenze
Sebbene entrambe le caratteristiche utilizzino una fresatura a fondo piatto, differiscono per intento progettuale, profondità, priorità dimensionale e applicazione tipica. Il controforo crea una cavità, mentre la svasatura prepara una superficie. Questa distinzione dovrebbe orientare la notazione del foro, la scelta dell'utensile e il metodo di ispezione.
Funzione e posizione dell'elemento di fissaggio
Il controforo colloca la testa del fissaggio all'interno del pezzo. La sua profondità di incavo è comunemente pari o superiore all'altezza della testa quando è richiesta una posizione a filo o sotto-filo. La svasatura lascia la testa del fissaggio sopra la superficie circostante del pezzo e si limita a garantire che la parte inferiore della testa o della rondella poggi su un'area piana.
Controllo della profondità e delle dimensioni
La profondità del svaso è una dimensione funzionale perché determina la posizione della testa e lo spessore residuo del materiale. La profondità del piano di appoggio è spesso secondaria rispetto alla finitura superficiale, sebbene richieda comunque un controllo quando il pezzo presenta uno spessore limitato o quando più superfici di seduta devono condividere un’altezza comune. Di conseguenza, le dimensioni dei fori svasati tendono a essere soggette a requisiti di profondità più rigorosi rispetto ai normali piani di appoggio.
Condizioni tipiche di superficie e attrezzatura
I svasi sono comuni su piastre lavorate, carter, staffe, componenti per utensili e blocchi strutturali. I piani di appoggio si trovano frequentemente su getti, forgiati, bossoli angolati e superfici irregolari. Entrambi possono essere realizzati con frese dedicate, fresa a candela o mediante interpolazione, ma i svasi richiedono spesso maggiore attenzione al diametro delle pareti laterali e alla geometria del fondo.
Tabella di confronto
| Caratteristica | Alesatura | Svasatura superficiale |
| Scopo principale | Rilievo per la testa di un elemento di fissaggio o di un componente cilindrico | Creare una superficie piana di appoggio |
| Geometria | Cavità cilindrica definita con fondo piatto | Sede fresata a fondo piatto poco profonda |
| Priorità di profondità | Critico per la posizione della testa | Di solito limitata alla completa rifinitura della superficie |
| Posizione del fissatore | La testa rimane a filo con la superficie o al di sotto di essa | La testa rimane normalmente al di sopra della superficie |
| Condizione standard di magazzino | Piastra, blocco, alloggiamento, dispositivo di fissaggio fresati | Getto, forgiatura, bossolo curvo, superficie irregolare |
| Oggetto dell’ispezione | Diametro, profondità, coassialità, condizione del fondo | Diametro della sede, planarità, orientamento, finitura superficiale |
Simboli di svaso e piano di appoggio nei disegni tecnici
Una notazione chiara del disegno impedisce all’officina di interpretare una sede piana come una rientranza profonda o di realizzare una svasatura come una semplice operazione di rifinitura. Il simbolo della svasatura, il simbolo per la svasatura, il simbolo della svasatura e il simbolo c bore si riferiscono tutti al convenzionale indicatore di rientranza a fondo quadrato posto prima del diametro della rientranza. Un simbolo di sede piana è spesso basato sulla stessa forma della svasatura, con l’aggiunta di una designazione della sede piana oppure di una nota esplicita SF, a seconda dello standard di disegnazione e delle prassi aziendali.
Come leggere una notazione relativa al foro svasato
Un’annotazione completa di una svasatura indica il foro principale, il diametro della svasatura e la profondità della rientranza. Un’annotazione tipica di un foro svasato può inoltre specificare il numero dei fori, se il foro principale è passante o cieco, e eventuali tolleranze posizionali. Il simbolo della svasatura dovrebbe apparire immediatamente prima del diametro maggiore della rientranza, così che l’intento costruttivo risulti inequivocabile.
Esempio di dimensionamento del foro svasato
Ad esempio, un disegno può definire quattro fori passanti di un determinato diametro, seguiti dal simbolo c bore, da un diametro maggiore e da un valore di profondità. Le quote non dovrebbero fare affidamento esclusivamente sul modello CAD quando il disegno rappresenta il documento di riferimento. Se il raggio inferiore, la finitura superficiale o la tolleranza di profondità influenzano l’assemblaggio, tali requisiti devono essere indicati anch’essi.
Come indicare una sede di appoggio
Un’annotazione di sede piana dovrebbe definire il diametro finale della sede e specificare se è richiesta una profondità numerica oppure una rifinitura minima. Quando la caratteristica viene applicata su una colata grezza, la nota dovrebbe identificare la superficie di riferimento o precisare che l’intera sede deve essere rifinita. Il simbolo della sede piana o l’abbreviazione SF non vanno confusi con il simbolo della svasatura, che indica una caratteristica conica.
I simboli dei fori svasati sono diversi
Il simbolo della svasatura e il simbolo counter sink sono associati a un angolo incluso e a un diametro maggiore. Pertanto, un’annotazione di svasatura include un angolo, ad esempio 82 gradi, 90 gradi o un altro valore specificato. Le svasature e le sedi piane hanno fondi piatti e non sono definite da un angolo conico incluso.
Quotare correttamente svasature e sedi piane
Una buona quotatura fornisce ai macchinisti le informazioni necessarie per realizzare la caratteristica e agli ispettori i dati per accettarla o respingerla. È opportuno evitare quote ridondanti o in conflitto, poiché possono generare interpretazioni diverse tra i reparti di programmazione, lavorazione e qualità.
Dimensioni del foro svasato
Le dimensioni essenziali di un foro svasato sono il diametro del foro principale, il diametro della rientranza e la profondità della rientranza. Il disegno può inoltre specificare la perpendicolarità della superficie inferiore, la posizione rispetto ai sistemi di riferimento, la concentricità con il foro principale e la finitura superficiale. Il diametro della rientranza dovrebbe prevedere la dimensione massima della testa del fissaggio, più lo spazio di montaggio necessario. La profondità deve tenere conto dell’altezza massima della testa e di eventuali spessori di rivestimento.
Raggio inferiore e accesso dell'utensile
I progettisti dovrebbero evitare di presumere che una svasatura fresata presenti angoli interni perfettamente vivi. Le frese standard lasciano un piccolo raggio o uno smusso sul bordo. Se la testa del fissatore presenta un raggio d’angolo o un filetto sotto testa, l’incavo deve garantire sufficiente spazio libero. È inoltre necessario considerare l’accesso dell’utensile quando la svasatura si trova vicino a una parete, a una nervatura o a un elemento adiacente.
Diametro della sede di appoggio e profondità di pulizia
Il diametro della sede di appoggio viene normalmente scelto per supportare l’area di appoggio della testa del fissatore, del dado, della rondella o della flangia. Il diametro non dovrebbe essere eccessivamente grande, poiché una sede più ampia aumenta i tempi di ciclo e può asportare materiale da un filetto o da una parete sottile nelle vicinanze. Quando la profondità è definita dalla finitura, il disegno dovrebbe specificare se sono ammissibili segni di verifica parziali.
Relazioni tra i datum
Quando diverse sedi di appoggio sostengono un’unica assemblaggio, la loro altezza relativa può risultare più importante della loro profondità individuale. In questo caso, il profilo, il parallelismo o un’altezza di riferimento comune possono essere più utili rispetto alle dimensioni di profondità indipendenti. La nota esplicativa dovrebbe riflettere il requisito funzionale piuttosto che limitarsi a descrivere il tracciato dell’utensile.
Metodi di lavorazione CNC per svasature e sedi di appoggio
I svasatori e le superfici di appoggio possono essere realizzati su macchine manuali, centri di lavoro, torni-fresatrici e sistemi CNC multiasse. La lavorazione CNC è preferita quando la posizione del foro, la profondità, la ripetibilità o il volume di produzione richiedono un movimento controllato dell’utensile. Prima di esaminare i singoli materiali, è utile comprendere come viene generalmente realizzata questa caratteristica e perché il metodo scelto influisce sulla precisione e sui costi.
Fresa dedicata per svasatura e superficie di appoggio
Le frese dedicate utilizzano una geometria pilotata o guidata per mantenere il taglio più ampio allineato con il foro esistente. Sono efficienti per dimensioni standard ripetute e possono produrre un fondo piatto uniforme. Gli utensili pilotati sono particolarmente utili quando il foro è già presente, ma il gioco del pilota deve corrispondere abbastanza strettamente al foro da guidare la fresa senza strofinamenti o blocchi.
Fresatura finale e interpolazione circolare
Una fresa a candela può effettuare un incavo tramite immersione o interpolazione, purché lo spindello della macchina, il sistema di fissaggio del pezzo e la geometria dell’utensile lo consentano. L’interpolazione circolare permette a un’unica fresa di realizzare diversi diametri di svasatura, riducendo il numero di utensili dedicati. È inoltre utile per dimensioni di svasatura non standard. Tuttavia, l’interpolazione può lasciare segni di passaggio e richiede un percorso di finitura adeguato per ottenere il diametro specificato e la finitura superficiale desiderata.
Spianatura posteriore
La svasatura posteriore crea una superficie di appoggio sul lato opposto del pezzo quando non è possibile accedere direttamente all’utensile. Una fresa specializzata attraversa il foro, si dispiega o si innesta sul lato opposto e lavora la sede mentre lo spindello si ritrae o segue un percorso controllato. Questo metodo può eliminare una fase aggiuntiva di montaggio, ma richiede un adeguato spazio nel foro, un affidabile ingaggio dell’utensile e una scrupolosa evacuazione dei trucioli.
Sequenza di lavorazione
Il foro principale può essere forato prima o dopo la cavità più grande, a seconda della guida dell’utensile, del controllo delle bave e dei requisiti di posizionamento. Eseguire prima la svasatura può aiutare il trapano a partire su una superficie piana, mentre forare prima può fornire un pilota per una fresa guidata. La sequenza ottimale dipende dal materiale, dalla profondità della caratteristica e dagli utensili disponibili.
Considerazioni sui materiali nella lavorazione CNC
Il comportamento del materiale influisce sulle forze di taglio, sulla formazione delle bave, sull’usura dell’utensile e sulla qualità della superficie sia delle svasature che delle superfici di appoggio. La stessa geometria nominale può richiedere utensili e parametri diversi in alluminio, acciaio inossidabile, titanio, plastiche tecniche o ghisa. Un operatore dovrebbe pertanto esaminare il materiale del pezzo prima di scegliere la fresa, il rivestimento, la velocità, l’avanzamento e la strategia di raffreddamento.
Leghe di alluminio
L’alluminio generalmente si lavora rapidamente, ma le leghe morbide possono formare un bordo adesivo che influisce sul diametro e sulla finitura del fondo. Utensili affilati e lucidati, insieme a un’efficace evacuazione dei trucioli, aiutano a prevenire la formazione di schizzi. Quando il pezzo verrà anodizzato, il progettista dovrebbe tenere conto dell’accumulo di rivestimento nel diametro del svaso e sulla superficie di appoggio. Le sbavature eccessive all’intersezione del foro vanno rimosse senza arrotondare la sede funzionale.
Acciaio inossidabile
L’acciaio inossidabile può indurirsi per lavoro quando la fresa sfrega o rimane ferma in un punto. È importante una fissazione rigida del pezzo, un tagliente positivo e una avanzata costante. L’utensile deve entrare con un’adeguata penetrazione per effettuare un taglio netto e va evitato l’uso ripetuto di passate leggere che generano calore senza asportare materiale. Il refrigerante favorisce il controllo dei trucioli e limita l’aumento termico nelle dimensioni strette del svaso.
Titanio e leghe resistenti al calore
Il titanio e le leghe resistenti al calore trattengono il calore vicino al tagliente e possono ridurre la durata dell’utensile. Un assetto stabile, utensili in carburo ben affilati, un’ingaggio radiale controllato e un’abbondante erogazione di refrigerante contribuiscono a ridurre la concentrazione di calore. Per i svasi profondi, il rifinitura dei trucioli può danneggiare il fondo piatto; pertanto, il percorso utensile dovrebbe consentire ai trucioli di uscire dalla cavità.
Plastiche tecniche e compositi
Le materie plastiche possono deformarsi sotto la pressione di serraggio o il calore generato durante la lavorazione. Utensili affilati e un ingaggio moderato aiutano a mantenere un bordo pulito. Il progettista dovrebbe evitare una profondità eccessiva del svaso nelle pareti sottili di plastica, poiché la sezione residua potrebbe deformarsi sotto il carico della vite. I materiali compositi possono richiedere utensili specializzati e sistemi di controllo delle polveri per ridurre la delaminazione e la fuoriuscita delle fibre.
Ghisa e superfici grezze di colata
La ghisa viene spesso lavorata a secco e produce trucioli abrasivi. Il rifinitura superficiale è comune, poiché le superfici fuse possono non garantire una sede di appoggio affidabile. L’utensile deve tagliare abbastanza profondamente da rimuovere lo strato superficiale e assicurare un contatto completo, mentre la progettazione dovrebbe preservare una quantità sufficiente di materiale attorno al foro ed evitare di incidere su piani di sformo o raccordi vicini.
Tolleranze, finitura superficiale e ispezione della qualità
I controfori e le rifiniture superficiali sono spesso considerati semplici elementi, ma la loro qualità può influenzare direttamente il carico di serraggio, l’allineamento e il gioco di montaggio. L’ispezione deve essere adeguata alla funzione progettuale. Un controforo profondo destinato a ospitare la testa di un elemento di fissaggio richiede controlli diversi rispetto a una rifinitura superficiale poco profonda, concepita esclusivamente per creare una sede piana per una rondella.
Ispezione del diametro e della profondità del controforo
Il diametro del controforo può essere verificato con calibri per fori, calibri a corsoio per elementi accessibili, macchine di misura a coordinate o sistemi ottici. La profondità può essere misurata con un micrometro per profondità, un comparatore di altezza, una sonda CMM o un calibro specifico. L’ispettore dovrebbe verificare la superficie di riferimento utilizzata per la misurazione della profondità e accertarsi che i ribattini ai bordi non alterino il valore rilevato.
Ispezione della planarità e dell’orientamento della rifinitura superficiale
Una rifinitura superficiale dovrebbe garantire un contatto di appoggio continuo. L’ispezione visiva può confermare una pulizia completa, mentre una CMM, il metodo della piastra di supporto o un indicatore possono verificare l’orientamento e la planarità locale quando necessario. La rugosità superficiale va controllata se la sede deve sostenere una guarnizione, una rondella di precisione o un giunto sensibile al carico.
Coassialità e precisione posizionale
La cavità deve essere allineata con il foro principale, in modo che l’elemento di fissaggio passi liberamente e che la testa o la rondella si appoggino uniformemente. La lavorazione CNC generalmente controlla entrambe le caratteristiche nella stessa fase di lavorazione, riducendo l’errore di sovrapposizione. Quando il foro e la cavità vengono realizzati in operazioni separate, il disegno dovrebbe specificare la relazione posizionale fondamentale per il montaggio.
Difetti comuni
I difetti più comuni includono una cavità sovradimensionata, una profondità insufficiente, una profondità eccessiva, una rifinitura superficiale incompleta, un fondo inclinato, vibrazioni, bave, segni di utensile e una scarsa coassialità. Le azioni correttive possono comprendere la sostituzione dell’utensile, il miglioramento del sistema di fissaggio, la regolazione dello scarto, una nuova passata di finitura o la definizione più chiara dei requisiti di disegno.
Progettazione per la manifatturabilità e il controllo dei costi
Una caratteristica di foro realizzabile dal punto di vista produttivo soddisfa i requisiti di assemblaggio senza dimensioni, profondità o tolleranze eccessive. I controfori e le rifiniture superficiali diventano costosi quando l’utensile non riesce a raggiungere la caratteristica, quando la cavità è molto vicina a una parete o quando non è possibile utilizzare un utensile standard. Una revisione precoce della progettazione può semplificare la geometria preservando la funzionalità.
Utilizzare diametri standard quando possibile
Le dimensioni standard dei svasi possono spesso essere realizzate con utensili facilmente reperibili. Dimensioni non standard potrebbero richiedere l’interpolazione, frese personalizzate o ulteriori controlli. I progettisti dovrebbero scegliere il diametro del svaso più piccolo possibile e evitare di specificare tolleranze strette, a meno che il componente di supporto non ne abbia effettivamente bisogno.
Mantenere una distanza adeguata dal bordo e uno spessore sufficiente della parete
Un svaso vicino al bordo esterno può perforare la parete oppure lasciare una sottile falce di materiale. Un incavo troppo profondo può inoltre ridurre la sezione portante sotto il fissaggio. La progettazione dovrebbe garantire uno spessore sufficiente per sopportare il carico di serraggio previsto e le condizioni operative. Raccordi, nervature e tasche vicini devono assicurare lo spazio necessario per l’utensile.
Evitare requisiti di finitura superficiale non necessari
Una superficie di appoggio dovrebbe essere sufficientemente liscia per garantire un contatto stabile, ma una finitura estremamente fine può aumentare i tempi di lavorazione senza migliorare le prestazioni. Il disegno dovrebbe specificare la rugosità solo quando la giunzione, la tenuta o la funzione di misura lo richiedono. Una finitura generale ottenuta mediante lavorazione meccanica è spesso sufficiente per il normale posizionamento dei fissaggi.
Considerazioni su prototipi e produzione
Per i prototipi, l’interpolazione tramite fresa a candela offre flessibilità ed evita l’acquisto di utensili dedicati. Nella produzione di grandi volumi, una fresa pilotata o indexabile può ridurre i tempi di ciclo e migliorare la consistenza. Il metodo più economico dipende dalla quantità, dal materiale, dalle dimensioni delle caratteristiche e dal numero di fori simili presenti su ciascun pezzo.
Come scegliere tra un svaso e un svaso di testa
La scelta inizia dalla funzione di assemblaggio. Seleziona una svasatura quando una testa o un componente cilindrico deve entrare nel pezzo. Scegli una superficie piana quando il componente può rimanere sopra il pezzo ma necessita di una zona di appoggio piatta e perpendicolare. Le domande seguenti aiutano a trasformare tale decisione funzionale in un disegno realizzabile.
La testa del fissaggio deve essere incassata?
Se la testa deve risultare a filo o al di sotto della superficie circostante per motivi di spazio, protezione, aspetto estetico o movimento, utilizza una svasatura. Se invece è sufficiente solo una sede stabile, una superficie piana è di solito adeguata e consente di conservare più materiale.
La superficie originale è abbastanza piana?
Una piastra completamente lavorata può già offrire una sede adeguata. In tal caso, aggiungere una superficie piana potrebbe non migliorare la funzionalità. Un getto, una forgiatura, un bossolo curvo o una superficie sagomata richiedono più spesso la lavorazione di una superficie piana per garantire un contatto completo.
Che cosa deve controllare il disegno?
Per una svasatura, controlla diametro e profondità in modo da adattarli alla testa. Per una superficie piana, regola il diametro della sede, la pulizia necessaria e l’orientamento. Quando diverse sedi interagiscono con uno stesso componente, controlla la loro relazione rispetto a un datum comune.
Lista di controllo per la selezione
- Utilizza una svasatura quando la testa deve entrare nel pezzo.
- Usa una superficie piana quando è necessario correggere solo la superficie di appoggio.
- Ricorre alla svasatura solo per i fissaggi a testa conica.
- Verifica lo spessore delle pareti, la distanza dai bordi e l’accesso degli utensili.
- Specifica chiaramente i simboli standard, i diametri, le profondità e le tolleranze.
- Allinea i requisiti di ispezione alla reale funzione di assemblaggio.
Conclusione
Svasature e superfici piane sono caratteristiche di lavorazione strettamente correlate, ma non dovrebbero essere specificate come se fossero identiche. Una svasatura è una rientranza cilindrica controllata utilizzata per contenere o abbassare la testa di un fissaggio. Una superficie piana è una lavorazione superficiale poco profonda impiegata per creare una superficie di appoggio piana e affidabile. Le svasature formano una categoria a sé perché presentano un profilo conico.
Simboli precisi, annotazioni relative alle svasature, note sulle superfici piane e riferimenti dimensionali consentono ai fornitori di lavorazione CNC di scegliere gli utensili e i metodi di ispezione appropriati. I progettisti possono ridurre i costi utilizzando misure standard, preservando l’accesso agli utensili, evitando tolleranze superflue e adeguando la caratteristica al reale requisito di assemblaggio. Considerando insieme geometria, comportamento dei materiali, trattamento superficiale e ispezione, sia le svasature che le superfici piane possono assicurare un fissaggio sicuro, un carico di serraggio prevedibile e una produzione efficiente.