
Messingonderdelen worden vaak gekozen voor CNC-bewerking omdat ze schoon snijden, fijne details behouden en een warme metalen uitstraling bieden. Echter kan een vers bewerkte messingoppervlakte gereedschapsstrepen, vlekken door hantering, braamsporen en richtingsgebonden snijlijnen vertonen. Messingzandstralen wordt gebruikt wanneer ingenieurs een meer uniforme matte textuur nodig hebben zonder het onderdeel te transformeren tot een gecoat of geschilderd product. Het proces is in principe eenvoudig, maar de invloed ervan op afmetingen, scherpe randen, afdichtingsgebieden en latere oxidatie dient vóór productie zorgvuldig te worden gepland.
Wat is zandstralen van messing?
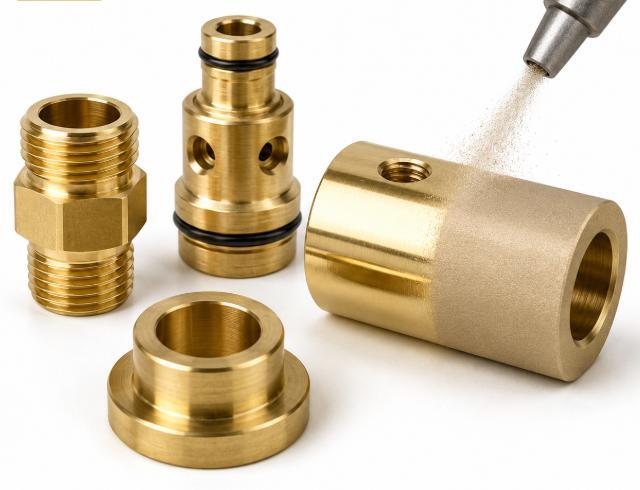
Messingzandstralen is een mechanische oppervlaktebehandeling waarbij met perslucht abrasief materiaal op een messingcomponent wordt gericht. In de CNC-bewerking wordt deze term vaak breed gebruikt, maar het exacte resultaat hangt af van het gebruikte medium, de luchtdruk, de straaldistantie, de hoek van de spuitmond en de geometrie van het onderdeel. Voor precisie-messingonderdelen verkiezen veel werkplaatsen fijn glasparelschuren of andere gecontroleerde media in plaats van agressieve, hoekige schuurmiddelen, omdat messing zachter is dan vele soorten staal en snel gemarkeerd kan raken.
Hoe het proces het oppervlak verandert
Het proces voegt geen chemische laag toe. Het verandert het bovenste oppervlak door kleine hoge plekjes te verwijderen, zichtbare bewerkingsrichtingen op te breken en een fijne niet-gerichte textuur te creëren. Op CNC-gedraaide messingbussen, fittingen, behuizingen, decoratieve knoppen en instrumentenonderdelen kan dit ervoor zorgen dat het onderdeel vanuit verschillende kijkhoeken consistenter oogt.
Veelvoorkomende mediakeuzes
Fijne glasparels worden meestal gekozen wanneer een zachte satijnglans het doel is. Aluminiumoxide of scherpere schuurmiddelen kunnen worden gebruikt wanneer een sterkere snijwerking vereist is, maar ze kunnen een ruwere structuur achterlaten en het risico op afmetingsverandering vergroten. Voor vele CNC-onderdelen van messing draait de juiste keuze van het medium minder om maximale materiaalverwijdering en meer om gecontroleerde cosmetische uniformiteit.
Waarom zandstralen gebruiken bij CNC-bewerkte messingonderdelen?
Zandstralen wordt toegepast op CNC-bewerkte messingonderdelen wanneer het oppervlak niet ruw moet lijken na de bewerking, maar juist bedoeld en afgewerkt. Het kan ook het onderdeel voorbereiden op latere afwerkingsstappen. De waarde blijft echter niet alleen visueel; het kan helpen om kleine braamresten te verminderen, de tastervaring te verbeteren en kleine krassen tijdens het hanteren minder zichtbaar te maken. Toch mag het niet worden gezien als een reparatiemethode voor slechte bewerking, want diepe trillingssporen, deuken en afmetingsfouten blijven zichtbaar of worden na het zandstralen nog duidelijker.
Oppervlakteuniformiteit na CNC-bewerking
CNC-draaien en -frezen laten verschillende oppervlakpatronen achter. Een gedraaid oppervlak kan cirkelvormige voedingssporen vertonen, terwijl een gefreesd vlak oppervlak parallelle gereedschapspaden kan tonen. Messingzandstralen vermindert dit contrast en zorgt voor een gelijkmatiger reflectie. Dit is vooral nuttig voor zichtbaar messingbeslag, elektrische componenten, kleine behuizingen, schroefdraadinserts en op maat bewerkte onderdelen waarbij uiterlijk de waargenomen kwaliteit ondersteunt.
Functionele oppervlaktevoorbereiding
Een licht ruw gemaakt messingoppervlak kan later aanbrengen van coatings, lakken of conversieafwerkingen helpen om beter hecht te blijven. Het kan ook lichte oppervlakteverontreiniging verwijderen vóór montage. Toch is het geen vervanging voor gecontroleerde reiniging, passiverende chemische behandeling indien vereist, of nauwkeurige ontbraamming. Voor precieze CNC-messingonderdelen is zandstralen het beste geschikt als afwerkingsstap die goede bewerking aanvult, in plaats van slechte procescontrole te verhullen.
Hoe het messinglegering de resultaten van zandstralen beïnvloedt
Dezelfde zandstraalopstelling levert niet overal dezelfde resultaten op bij verschillende messinglegeringen. Messing bevat koper en zink, en verschillende gradaties kunnen kleine toevoegingen bevatten die de bewerkbaarheid, oppervlakte-reactie en kleurstabiliteit veranderen. Vrij bewerkbaar messing is populair in de CNC-productie omdat het korte spanen vormt en efficiënt draaien, boren en tappen mogelijk maakt. Desondanks kan het oppervlak gevoelig zijn voor impactsporen, ongelijke druk en verontreiniging door media die eerder op andere metalen zijn gebruikt.
Zachtheid van messing en gevoeligheid van de randen
In vergelijking met roestvrij staal is messing makkelijker te markeren. Een scherpe rand, dunne rib, verhoogd logo of fijne draadkam kan zijn scherpte verliezen als de straaldruk te hoog is of de belichtingstijd te lang duurt. Daarom zijn maskering en procescontrole van groot belang. Gebieden die dimensioneel exact moeten blijven, zoals lagerzittingen, afdichtingsvlakken, precisieboringen of draadmaatregels, moeten mogelijk na het stralen worden beschermd of nabewerkt.
Kleurstabiliteit en oxidatie
Vers gestraald messing heeft meestal een bleek matgeel tot warm satijnachtig gouden uiterlijk. Omdat stralen het oppervlak vergroot, kan onbehandeld messing sneller donkerder worden of patina ontwikkelen dan een gepolijst oppervlak. Voor zichtbare onderdelen combineren ontwerpers stralen vaak met heldere lak, was, galvaniseren of gecontroleerde verpakking om vingerafdrukken en ongelijkmatige kleurverandering tijdens opslag en verzending te vertragen.
Hoe Ziet Gestraald Messing Eruit?
Een gestraald messingleer ziet er meestal zachter, minder reflecterend en uniformer uit dan ruw bewerkt messing. Het heeft niet de spiegelglans van polijsten of de rechte lijnstructuur van borstelen. Gebruikers beschrijven de aanvoeling vaak als glad maar getextureerd; sommigen vinden het zelfs licht droog of stroef, afhankelijk van het gebruikte media. Dit verschil is van belang voor consumentgerichte hardware, knoppen, handgrepen, decoratieve fittingen en precisie-onderdelen die tijdens installatie worden aangeraakt.
Kleur en visuele textuur
De kleur blijft over het algemeen binnen de natuurlijke messingfamilie, maar het oppervlak wordt minder glanzend. Fijne kralenstraal geeft een satijnachtig, nevelig of gefrosted messingleer. Grovere media kunnen het onderdeel doffer en donkerder maken omdat ze het licht sterker verstrooien. Als het ontwerp een warme, luxueuze uitstraling vereist, heeft een fijne en consistente straal meestal de voorkeur boven een agressieve behandeling.
Uiterlijk vóór en na
Voor het stralen kan CNC-messing richtinggebonden gereedschapsstrepen, kleine krassen en hoge glans op bewerkte vlakken vertonen. Na het stralen heeft het onderdeel een egaler oppervlak met verminderde schittering. De afwerking kan kleine onderdelen in productfoto’s schoner doen lijken, maar kan ook deuken, putjes, gietholtes of onregelmatige handpolijsting van eerdere stappen blootleggen. Om deze reden moet het oppervlak vóór het stralen nog steeds zorgvuldig bewerkt en behandeld worden.
| Oppervlakteconditie | Typische uitstraling | Aanvoelen bij aanraking | Veelgebruikte toepassingen |
| Ruwe CNC-messing | Helder, gericht gereedschapspatroon | Glad maar duidelijk bewerkt | Interne onderdelen, kostengevoelige delen |
| Fijn kogelgestraalde messing | Zacht satijngeelgoud | Glad met lichte textuur | Zichtbare CNC-componenten en hardware |
| Zwaar schurend gezandstraald messing | Dunner en ruwer matte toon | Meer gestructureerd of droog | Voorbereiding van de coating wanneer precisierisico acceptabel is |
| Gepolijst messing | Reflecterende warme glans | Zeer glad | Decoratieve onderdelen die hoge glans nodig hebben |
Hoe Beïnvloedt Stralen Precisie en Toleranties?
Voor CNC-bewerkte messingonderdelen is de belangrijkste technische vraag of stralen de afmetingen verandert. Het antwoord hangt af van het medium en de intensiteit van het proces. Licht kralenstraal heeft meestal een gering effect, maar kan toch de oppervlakteruwheid, scherpte van randen en het gevoel van de draad beïnvloeden. Aggressief stralen kan meetbaar materiaal wegnemen van blootgestelde delen, vooral bij hoeken en fijne details.
Dimensionale impact op CNC-functies
Precisieboringen, perspassingen, afdichtingsvlakken en maatregel-draadgroeven mogen niet zomaar gestraald worden. Zelfs als de basisafmeting binnen tolerantie blijft, kan het oppervlakteprofiel de manier waarop een passend onderdeel zich gedraagt tijdens montage veranderen. Zo kan een gestraalde draad iets strakker of ruwer aanvoelen als het media-oppervlak op de flank achterblijft. Kritieke kenmerken dienen gemaskeerd, na de afwerking geïnspecteerd of, indien nodig, met een bewerkingsmarge bewerkt te worden.
Oppervlakteruwheid en tekenaantekeningen
Een tekening dient duidelijk aan te geven waar de messingleer van het stralen van toepassing is en waar niet. Ook moet de gewenste oppervlakte-uitstraling worden gespecificeerd met een monster, ruwheidsbereik of afwerkingsnotitie. Uitdrukkingen als “overal gestraald” kunnen riskant zijn voor onderdelen met afdichtingslanden, glijdende oppervlakken of precisiegaten. Duidelijke aantekeningen helpen geschillen tussen bewerkings-, afwerkings-, inspectie- en montageteams te voorkomen.
Wat kost zandstralen van messing?
Messingstraal is meestal niet de duurste afwerking, maar de kosten hangen sterk af van de hoeveelheid onderdelen, geometrie, maskering, cosmetische normen en nabehandeling. Een eenvoudige gedraaide messinglepel met alle oppervlakken gestraald kan relatief goedkoop zijn. Een klein assemblageproject met vele draadgaten, beschermde boringen, gepolijste gebieden en strenge uiterlijkseisen kan echter veel duurder uitvallen vanwege arbeid, jigs, inspectie en het risico op herbewerking.
Kostendrijvers in CNC-productie
De belangrijkste kostenfactoren zijn de verwerkingstijd, de tijd voor maskering, de consistentie van het straalgemak en het risico op afwijzing. Kleine onderdelen kunnen manden of houders vereisen om verlies en botsingsplekken te voorkomen. Grotere zichtbare onderdelen kunnen individueel gestraald moeten worden om een ongelijkmatige structuur te vermijden. Als de klant na het stralen een gesloten, kleurstabiel messingoppervlak vereist, verhogen de extra reinigings- en coatingstappen eveneens de kosten.
Verschillen in kosten tussen prototype en batch
Voor prototypes bepalen instelling en handmatige handling de kosten. Bij batchproductie wordt consistentie de grootste uitdaging. Operators moeten de afstand, hoek, staat van het media en belichtingstijd over alle onderdelen stabiel houden. Wanneer de cosmetische eisen streng zijn, is een gouden monster of goedgekeurd referentieonderdeel vaak nuttiger dan een vage tekstuele beschrijving, omdat “matte messing” voor verschillende leveranciers verschillende dingen kan betekenen.
| Kostenfactor | Waarom dit belangrijk is | Kostenimpact |
| Maskeren | Beschermt schroefdraad, boringen, afdichtingsvlakken en gepolijste zones | Medium tot hoog |
| Onderdeelgeometrie | Diepe zakken en delicate details vergen meer tijd | Medium |
| Cosmetische norm | Strenge visuele matching verhoogt inspectie en naslagwerk | High |
| Bescherming na afwerking | Duidelijke laklaag, wasbeurt, reiniging en verpakking voegen extra stappen toe | Medium |
Veelvoorkomende defecten en kwaliteitsproblemen
De meeste problemen bij het zandstralen van messing ontstaan door ongelijke belichting, verkeerde keuze van media, slechte reiniging of onduidelijke eisen ten aanzien van de afwerking. Omdat messing een zichtbaar materiaal is, kunnen kleine verschillen in tint en structuur snel opgemerkt worden. Problemen komen misschien niet direct tijdens de bewerkingsfase naar voren, maar worden pas duidelijk na de laatste reiniging, verpakking of behandeling door de klant.
Oneffen textuur en kleurvariatie
Ongelijke structuur ontstaat wanneer de nozzle-baan, afstand of belichtingstijd over het onderdeel varieert. Diepe zakken, binnenhoeken en ondercutten krijgen mogelijk minder media-aanval dan open oppervlakken. Kleurvariatie kan ook optreden wanneer onderdelen op verschillende tijdstippen met versleten media worden gestraald, of wanneer sommige onderdelen vóór bescherming met blote handen worden aangeraakt. Het resultaat kan er vlekkerig uitzien in plaats van gelijkmatig satijnachtig.
Kwaliteitscontrolemethoden
Goede kwaliteitscontrole begint al vóór het stralen. Onderdelen dienen ontvet, ontbraamd en geïnspecteerd te worden op deuken of sterke gereedschapsstrepen. Na het stralen moeten werkplaatsen het uiterlijk controleren onder consistente verlichting, cruciale afmetingen verifiëren, ingesloten media verwijderen en het oppervlak beschermen tegen vingerafdrukken. Voor exportverpakking helpen scheidingselementen en schone wikkeling om te voorkomen dat messingle onderdelen tegen elkaar wrijven en daarbij glanzende plekken veroorzaken.
| Probleem | Waarschijnlijke oorzaak | Effect op CNC-onderdeel | Preventie |
| Gebrekkige afwerking | Oneffen spuitmondpad of vuil oppervlak | Inconsistent uiterlijk | Gebruik gecontroleerde beweging en voorreiniging |
| Afgeronde randen | Hoge druk of lange belichting | Verlies van scherpe details | Verlaag de druk en masker kritische randen |
| Vastzittende media | Kleine gaten of diepe groeven | Montage- of contactproblemen | Reinig met lucht, ultrasone reiniging of wassen |
| Snelle verdonkering | Geen bescherming na het stralen | Onregelmatige messingkleur | Gebruik schone handling en beschermende afwerking |
Ontwerpoverwegingen voor CNC-onderdelen van messing met zandstraal
Een goede zandgestraalde messingafwerking begint bij de ontwerpkeuzes, niet alleen bij de techniek in de werkplaats. De ontwerper moet bepalen welke vlakken cosmetisch zijn, welke functioneel, en welke kenmerken bescherming nodig hebben. Dit is vooral belangrijk voor CNC-gesneden messingle onderdelen met schroefdraad, groeven, kleine gaatjes, gegraveerde markeringen, afdichtingsvlakken of montage-interfaces.
Bescherming en maskering van functies
Maskering dient overwogen te worden voor precisieboringen, vlakke afdichtingsvlakken, press-fit-gebieden en oppervlakken die glanzend of gepolijst moeten blijven. Schroefdraad mag licht gestraald worden indien dit gewenst is, maar de passing moet na afwerking gecontroleerd worden. Kleine blinde zakken en diepe gaten vereisen toegang tot reiniging, omdat straalmiddel kan blijven hangen en later de montage of elektrische contacten kan beïnvloeden.
Ontwerpregels voor betere resultaten
Afgeronde externe randen, voldoende wanddikte en toegankelijke oppervlakken helpen om een gelijkmatig straaleffect te behouden. Zeer dunne randen, delicate reliëfletters en smalle gleuven kunnen moeilijk gelijkmatig afgewerkt worden. Indien logo’s of markeringen belangrijk zijn, dienen deze voldoende diep te zijn zodat ze zichtbaar blijven na het aanbrengen van de structuur. Wanneer een onderdeel zowel cosmetische als precisie-eisen heeft, dient de tekening “oppervlakken met uiterlijk” te scheiden van “functionele oppervlakken”.”
Hoe verhoudt zich het zandstralen van messing ten opzichte van andere afwerkingen?
Gebruikers vergelijken vaak zandgestraald messing met gepolijst messing, geborsteld messing, trillingsafwerking, galvaniseren en heldere coating, omdat deze afwerkingen verschillende problemen oplossen. De juiste keuze hangt af van het doel: glans, textuur, oxidatiebeheersing, hechting van coatings, lage kosten of dimensionale bescherming. Zandstralen is aantrekkelijk wanneer een uniforme matte uitstraling nodig is, maar het is niet de beste optie voor elk CNC-onderdeel van messing.
Zandstralen versus polijsten
Polijsten creëert een reflecterend messingoppervlak dat warmte en glans benadrukt. Het wordt vaak gekozen voor decoratieve onderdelen, maar laat ook krassen en vingerafdrukken gemakkelijk zien. Zandstralen vermindert schittering en verbergt kleine handelingssporen beter, maar gaat ten koste van spiegelende reflectie. Als een onderdeel premium en helder moet ogen, is polijsten wellicht geschikter; als het schoon, technisch en minder reflecterend moet lijken, is zandstralen meestal beter.
Zandstralen versus borstelen, tumblen en coaten
Borstelen creëert een gerichte nerfstructuur, terwijl zandstralen een niet-gerichte matte textuur oplevert. Tumblen kan vele onderdelen efficiënt ontbramen en verzachten, maar kan details afronden en geeft niet overal dezelfde gecontroleerde satijnen afwerking. Heldere coating is geen textuurproces; het wordt vaak na het zandstralen aangebracht om de kleur van het messing te beschermen. Galvaniseren verandert zowel het uiterlijk als de oppervlaktechemie, daarom wordt het gekozen wanneer weerstand tegen corrosie, kleurbeheersing of slijtagegedrag belangrijker zijn dan de natuurlijke messinguitstraling.
| Afwerking | Hoofduitstraling | Het beste voor | Hoofdbezorgdheid | Veelvoorkomende vergelijkingsreden |
| Sandblasting | Mat, niet-directioneel | Uniform technisch uiterlijk | Kan randen en ruwheid beïnvloeden | Gekozen voor satijnachtige messingttextuur |
| Polishing | Helder, reflecterend | Decoratieve glans | Toont vingerafdrukken en krassen | Vergelijkt op basis van uiterlijkskwaliteit |
| Brushing | Lineaire nerf | Gecontroleerde directionele stijl | Richting moet consistent zijn | Vergelijkt op zichtbare hardware |
| Trommelen | Afgeronde randen | Batch-ontbramen | Kan details afronden | Vergelijkt op kosten en verwijdering van bramen |
| Duidelijke coating | Beschermende transparante laag | Kleurstabiliteit | Coatingdefecten of afbladderen | Vaak aangebracht na het stralen |
Conclusion
Zandstralen van messing is een nuttige oppervlaktebehandeling voor CNC-bewerkte messingonderdelen wanneer het doel een uniforme matte uitstraling, verminderde schittering door bewerking en betere oppervlaktevoorbereiding is. Het succes hangt af van de keuze van het straalmiddel, drukregeling, maskering, reiniging en duidelijke tekeningenotities. Voor precisiekenmerken dienen ontwerpers functionele oppervlakken te beschermen en de afmetingen na afwerking te controleren. Wanneer correct gepland, kan zandgestraald messing verfijnd, consistent en productieklaar ogen zonder de natuurlijke karakteristiek van messing te verbergen.
FAQ
Is zandstralen geschikt voor alle CNC-onderdelen van messing?
Nee. Zandstralen is nuttig voor cosmetische uniformiteit en lichte oppervlaktevoorbereiding, maar is niet ideaal voor elk CNC-onderdeel van messing. Precisieboringen, afdichtingsvlakken, glijdende oppervlakken, fijne schroefdraden en scherpe decoratieve details kunnen maskering of een andere afwerking vereisen. Als het onderdeel zowel een satijnachtige look als een nauwe montageprestatie vereist, dient de tekening duidelijk aan te geven welke oppervlakken gestraald mogen worden en welke beschermd moeten blijven.
Zal zandgestraald messing na verloop van tijd van kleur veranderen?
Ja, onbehandeld zandgestraald messing kan donkerder worden of patina ontwikkelen, omdat het getextureerde oppervlak meer blootgesteld oppervlak heeft dan een gepolijst oppervlak. Vingerafdrukken, vochtigheid, verpakking en hanteringsomstandigheden kunnen de kleurverandering ongelijkmatig maken. Als een stabiele kleur belangrijk is, gebruik dan schone handling, beschermende verpakking en een geschikte heldere beschermende afwerking na het zandstralen.
Kan zandstralen CNC-gereedschapsstrepen volledig verwijderen?
Het kan de zichtbaarheid van lichte bewerkingsstrepen verminderen, maar mag niet worden gebruikt om diepe trillingssporen, deuken, groeven of slechte gereedschapspaden te verbergen. Zware defecten kunnen na een matte afwerking, waarbij het licht wordt verstrooid, nog steeds zichtbaar blijven of zelfs duidelijker worden. Het beste resultaat bereik je met goede CNC-bewerking, correcte ontbraming, zorgvuldige reiniging en gecontroleerd stralen.
Is kralenstralen hetzelfde als zandstralen voor messing?
In alledaags gebruik spreken mensen soms over zandstralen wanneer ze eigenlijk naar verschillende media-straalmethoden verwijzen. In de productie verwijst kralenstralen meestal naar bolvormige media zoals glaskralen, terwijl zandstralen mogelijk scherpere schurende media impliceert. Voor CNC-onderdelen van messing heeft men vaak de voorkeur voor fijn kralenstralen wanneer men een zachter satijnglanzend oppervlak wenst, met minder risico voor de randen en afmetingen.