
Les pièces en laiton sont souvent choisies pour l’usinage CNC car elles s’usinent proprement, conservent les détails fins et offrent une apparence métallique chaleureuse. Cependant, une surface de laiton fraîchement usinée peut révéler des traces d’outillage, des taches dues à la manipulation, des résidus de bavures ainsi que des lignes de coupe directionnelles. Le sablage du laiton est utilisé lorsque les ingénieurs recherchent une texture mate plus uniforme, sans transformer la pièce en un produit revêtu ou peint. Le procédé est simple sur le plan conceptuel, mais son impact sur les dimensions, les arêtes vives, les zones d’étanchéité et l’oxydation ultérieure doit être soigneusement pris en compte avant la production.
Qu’est-ce que le sablage du laiton ?
Le sablage du laiton est un traitement de surface mécanique qui projette un média abrasif sur une pièce en laiton à l’aide d’air comprimé. En usinage CNC, ce terme est souvent employé de manière large, mais le résultat exact dépend du type de média, de la pression d’air, de la distance de projection, de l’angle de la buse et de la géométrie de la pièce. Pour les pièces de laiton de précision, de nombreux ateliers privilégient le sablage aux fines billes de verre ou d’autres médias contrôlés plutôt que des abrasifs angulaires agressifs, car le laiton est plus tendre que de nombreux aciers et peut se marquer rapidement.
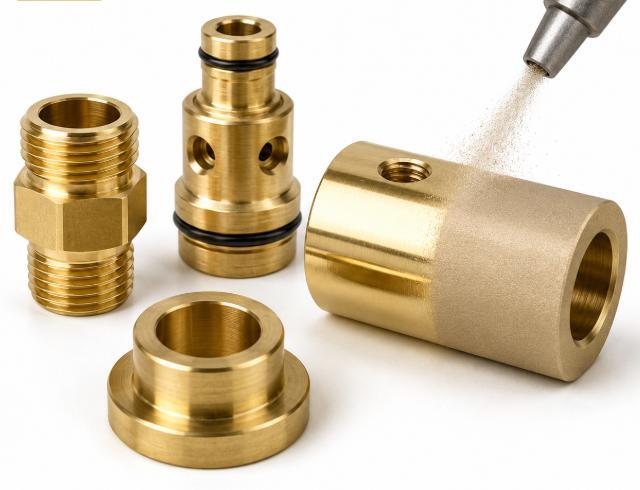
Comment le procédé modifie la surface
Ce procédé n’ajoute pas de couche chimique. Il modifie la surface supérieure en éliminant les minuscules aspérités, en atténuant les directions visibles d’usinage et en créant une texture fine non directionnelle. Sur des bagues, raccords, boîtiers, boutons décoratifs et composants d’instruments en laiton usinés par CNC, cela peut donner à la pièce un aspect plus homogène sous différents angles de vue.
Choix courants de médias
Les fines billes de verre sont généralement choisies lorsque l’objectif est d’obtenir un aspect satiné doux. L’oxyde d’aluminium ou des médias abrasifs plus tranchants peuvent être utilisés lorsque des actions de coupe plus puissantes sont nécessaires, mais ils risquent de produire un profil plus rugueux et d’accroître le risque de variation dimensionnelle. Pour de nombreuses pièces en laiton usinées par CNC, le choix du bon média dépend moins de la quantité maximale d’enlèvement que de l’uniformité cosmétique contrôlée.
Pourquoi recourir au sablage sur des pièces en laiton usinées par CNC ?
Le sablage est utilisé sur des pièces en laiton usinées par CNC lorsque la surface doit paraître intentionnelle plutôt que brute après l’usinage. Il peut également préparer la pièce aux étapes de finition ultérieures. L’intérêt ne se limite pas à l’aspect visuel : il contribue à réduire la sensation de petites bavures, à améliorer la qualité au toucher et à rendre les micro-rayures moins visibles lors de la manipulation. Toutefois, il ne doit pas être considéré comme une méthode de réparation pour un usinage de mauvaise qualité, car les marques profondes de vibration, les bosses et les erreurs dimensionnelles resteront visibles ou deviendront encore plus apparentes après le sablage.
Uniformité de la surface après usinage CNC
L’usinage CNC par tournage et par fraisage laisse des motifs de surface distincts. Une surface tournée peut présenter des marques circulaires d’avance, tandis qu’une face plane fraisée peut révéler des trajectoires d’outil parallèles. Le sablage du laiton atténue ce contraste et crée une réflexion plus uniforme. Cela est particulièrement utile pour les éléments de quincaillerie en laiton visibles, les composants électriques, les petits boîtiers, les inserts filetés et les pièces usinées sur mesure, où l’apparence renforce la qualité perçue.
Préparation fonctionnelle de la surface
Une surface en laiton légèrement rugueuse peut favoriser une adhérence plus régulière des revêtements ultérieurs, des laques ou des traitements de conversion. Elle peut également éliminer les faibles contaminations de surface avant l’assemblage. Toutefois, elle ne remplace ni un nettoyage contrôlé, ni un traitement chimique similaire à la passivation lorsque cela est spécifié, ni un ébavurage précis. Pour les pièces en laiton usinées avec précision par CNC, le sablage doit être utilisé principalement comme étape de finition complémentaire d’une bonne usinabilité, plutôt que pour masquer un mauvais contrôle du processus.
Comment le matériau du laiton influence les résultats du sablage
Le même dispositif de sablage ne produit pas le même résultat sur tous les alliages de laiton. Le laiton contient du cuivre et du zinc, et ses différentes qualités peuvent inclure de petites additions qui modifient l’usinabilité, la réponse de surface et la stabilité de la couleur. Le laiton à usinage libre est très apprécié dans la production CNC, car il forme de courts copeaux et permet un tournage, un perçage et un filetage efficaces. Sa surface reste toutefois sensible aux marques d’impact, aux pressions inégales et aux contaminations provenant de médias ayant été utilisés sur d’autres métaux.
Douceur du laiton et sensibilité des arêtes
Comparé à l’acier inoxydable, le laiton marque plus facilement. Une arête vive, une nervure fine, un logo en relief ou une crête de filetage fin peuvent perdre leur netteté si la pression de sablage est trop élevée ou si le temps d’exposition est trop long. C’est pourquoi le masquage et le contrôle du processus sont essentiels. Les zones devant conserver une exactitude dimensionnelle, telles que les sièges de roulements, les faces d’étanchéité, les alésages de précision ou les calibres filetés, doivent éventuellement être protégées ou finies après le sablage.
Stabilité de la couleur et oxydation
Le laiton fraîchement sablé présente généralement une apparence jaune pâle mat à or satiné chaud. En raison de l’augmentation de la surface exposée due au sablage, le laiton non traité peut foncer ou développer une patine plus rapidement qu’une surface polie. Pour les pièces visibles, les concepteurs associent souvent le sablage à une couche de vernis transparent, à la cire, au placage ou à un conditionnement contrôlé afin de ralentir l’apparition des traces de doigts et les variations inégales de couleur pendant le stockage et l’expédition.
À quoi ressemble le laiton sablé ?
Une finition en laiton sablé paraît généralement plus douce, moins réfléchissante et plus uniforme que le laiton brut usiné. Elle ne possède ni l’éclat miroir du polissage ni la texture linéaire du brossage. Les utilisateurs décrivent souvent sa sensation comme lisse mais texturée ; certains peuvent la juger légèrement sèche ou légèrement adhérente selon le type de média utilisé. Cette différence est importante pour les éléments de quincaillerie destinés aux consommateurs, les boutons, les poignées, les accessoires décoratifs ainsi que les pièces de précision qui sont manipulées lors de l’installation.
Couleur et texture visuelle
La couleur reste globalement proche de la gamme naturelle du laiton, mais la surface devient moins brillante. Un sablage fin par microbilles confère au laiton un aspect satiné, brumeux ou givré. Des médias plus grossiers peuvent rendre la pièce plus terne et plus sombre, car ils diffusent la lumière de manière plus intense. Si le design exige une allure chaleureuse et luxueuse, un sablage fin et régulier est généralement préféré à un traitement plus agressif.
Aspect avant et après
Avant le sablage, le laiton usiné par CNC peut présenter des marques d’outillage directionnelles, de fines rayures et une forte brillance sur les faces usinées. Après le sablage, la pièce bénéficie d’une surface plus homogène et d’une luminosité réduite. Cette finition peut donner aux petites pièces un aspect plus net en photographie produit, mais elle peut aussi mettre en évidence des bosses, des creux, des porosités de fonderie ou des imperfections dues à un polissage manuel irrégulier effectué auparavant. C’est pourquoi la surface avant sablage nécessite encore un usinage et une manipulation soigneusement maîtrisés.
| État de la surface | Aspect typique | Sensation au toucher | Utilisation courante |
| Laiton brut usiné par CNC | Motif d’outillage brillant et directionnel | Lisse mais visiblement usiné | Pièces internes, pièces sensibles au coût |
| Laiton finement sablé à la grenaille | Or jaune satiné doux | Lisse avec une légère texture | Composants et quincaillerie CNC visibles |
| Laiton sablé avec abrasif lourd | Teinte mate plus terne et rugueuse | Plus texturé ou sec | Préparation du revêtement lorsque le risque de précision est acceptable |
| Laiton poli | Éclat chaud réfléchissant | Très lisse | Pièces décoratives nécessitant une haute brillance |
Comment le sablage influence-t-il la précision et les tolérances ?
Pour les pièces en laiton usinées par CNC, la question technique la plus cruciale est de savoir si le sablage modifie les dimensions. La réponse dépend du type de média et de l’intensité du procédé. Un sablage léger par microbilles a généralement un effet minime, mais il peut tout de même altérer la rugosité de surface, la netteté des arêtes et la sensation des filetages. Un sablage plus agressif peut entraîner une suppression mesurable de matière sur les zones exposées, notamment aux angles et sur les détails fins.
Impact dimensionnel sur les caractéristiques CNC
Les alésages de précision, les diamètres d’emmanchement, les surfaces d’étanchéité et les filetages contrôlés par jauge ne doivent pas être sablés sans précaution. Même lorsque la dimension de base reste conforme aux tolérances, le profil de surface peut modifier la sensation ressentie lors de l’assemblage avec une pièce correspondante. Par exemple, un filetage sablé peut sembler légèrement plus serré ou plus rugueux si la texture du média persiste sur les flancs. Les caractéristiques critiques doivent être masquées, inspectées après la finition ou usinées avec une marge de finition lorsque cela est nécessaire.
Rugosité de surface et remarques de dessin
Un dessin doit indiquer où la finition par sablage du laiton s’applique et où elle ne s’applique pas. Il doit également préciser l’aspect de surface souhaité à l’aide d’un échantillon, d’une plage de rugosité ou d’une note relative à la finition. Des formulations telles que « sabler sur toute la pièce » peuvent s’avérer risquées pour des pièces comportant des zones d’étanchéité, des surfaces de glissement ou des trous de précision. Des mentions claires permettent de réduire les litiges entre les équipes d’usinage, de finition, d’inspection et d’assemblage.
Combien coûte le sablage du laiton ?
Le sablage du laiton n’est généralement pas la finition la plus coûteuse, mais le coût dépend fortement de la quantité de pièces, de leur géométrie, du masquage, des exigences esthétiques et de la manipulation post-finition. Une entretoise simple en laiton tourné, dont toutes les surfaces sont sablées, peut être peu onéreuse. En revanche, un petit ensemble comprenant de nombreux trous filetés, des alésages protégés, des zones polies et des règles strictes en matière d’apparence peut coûter beaucoup plus cher en raison de la main-d’œuvre, des dispositifs de fixation, des contrôles et du risque de retravail.
Facteurs déterminants des coûts dans la production CNC
Les principaux facteurs de coût sont le temps de manutention, le temps de masquage, la régularité du sablage et le risque de rejet. Les petites pièces peuvent nécessiter des paniers ou des dispositifs de fixation afin d’éviter les pertes et les marques de collision. Les pièces visibles de plus grande taille peuvent requérir un sablage individuel pour éviter une texture inégale. Si le client exige une finition en laiton scellée et stable en couleur après le sablage, les étapes supplémentaires de nettoyage et de revêtement augmentent également le coût.
Différences de coût entre prototype et série
Pour les prototypes, la mise en place et la manipulation manuelle représentent la majeure partie des coûts. Pour la production en série, la cohérence devient le principal défi. Les opérateurs doivent maintenir constants la distance, l’angle, l’état du média et le temps d’exposition sur toutes les pièces. Lorsque les exigences esthétiques sont strictes, un échantillon de référence ou une pièce de référence approuvée est souvent plus utile qu’une description textuelle vague, car « laiton mat » peut signifier des choses différentes selon les fournisseurs.
| Facteur coût | Pourquoi cela importe-t-il ? | Impact sur les coûts |
| Masquage | Protège les filetages, les alésages, les surfaces d’étanchéité et les zones polies | Moyen à élevé |
| Géométrie de la pièce | Les cavités profondes et les détails délicats demandent plus de temps | Moyen |
| Norme cosmétique | Un alignement visuel rigoureux augmente les contrôles et les reprises | Élevé |
| Protection post-finition | Le vernis transparent, la cire, le nettoyage et l’emballage ajoutent des étapes | Moyen |
Défauts et problèmes de qualité courants
La plupart des problèmes liés au sablage du laiton proviennent d’une exposition inégale, d’un choix erroné de média, d’un mauvais nettoyage ou d’exigences de finition imprécises. Le laiton étant un matériau visible, de petites différences de teinte et de texture peuvent être rapidement remarquées. Les défauts peuvent ne pas apparaître lors de l’usinage, mais se révéler après le nettoyage final, l’emballage ou la manipulation par le client.
Texture inégale et variation de couleur
Une texture inégale apparaît lorsque le trajet de la buse, la distance ou le temps d’exposition varient d’une zone à l’autre de la pièce. Les cavités profondes, les angles internes et les contre-dépouilles peuvent recevoir moins d’impact du média que les surfaces exposées. Des variations de couleur peuvent également survenir lorsque des pièces sont sablées à des moments différents avec un média usé, ou lorsque certaines pièces sont touchées à mains nues avant leur protection. Le résultat peut alors sembler irrégulier plutôt que d’avoir un aspect satiné uniforme.
Méthodes de contrôle qualité
Un contrôle qualité rigoureux commence avant le sablage. Les pièces doivent être dégraissées, ébavurées et inspectées pour détecter les bosses ou les marques d’outillage importantes. Après le sablage, les ateliers doivent vérifier l’apparence sous un éclairage constant, contrôler les dimensions critiques, éliminer les résidus de média piégés et protéger la surface des empreintes digitales. Pour l’emballage destiné à l’exportation, des séparateurs et un emballage propre aident à éviter que les pièces en laiton ne frottent entre elles et ne créent des taches brillantes.
| Problème | Cause probable | Effet sur la pièce usinée par CNC | Prévention |
| Finition irrégulière | Trajectoire inégale de la buse ou surface sale | Apparence incohérente | Utiliser un mouvement contrôlé et un pré-nettoyage |
| Bords arrondis | Haute pression ou exposition prolongée | Perte des détails nets | Réduire la pression et masquer les arêtes critiques |
| Médias piégés | Petits trous ou rainures profondes | Problèmes d’assemblage ou de contact | Nettoyer à l’air comprimé, par ultrasons ou par lavage |
| Assombrissement rapide | Absence de protection après le sablage | Couleur du laiton inégale | Utiliser une manipulation soigneuse et une finition protectrice |
Considérations de conception pour les pièces CNC en laiton sablées
Une bonne finition sablée du laiton commence par des choix de conception, et non seulement par la technique utilisée en atelier. Le concepteur doit déterminer quelles faces sont d’ordre esthétique, quelles faces sont fonctionnelles et quelles caractéristiques nécessitent une protection. Cela est particulièrement important pour les pièces en laiton usinées par CNC comportant des filetages, des rainures, de minuscules trous, des gravures, des surfaces d’étanchéité ou des interfaces d’assemblage.
Protection et masquage des caractéristiques
Le masquage doit être envisagé pour les alésages de précision, les surfaces planes d’étanchéité, les zones d’emmanchement à pression et les surfaces devant rester brillantes ou polies. Les filetages peuvent être légèrement sablés si l’aspect est requis, mais l’ajustement de jauge doit être vérifié après la finition. Les petites poches aveugles et les trous profonds nécessitent un accès au nettoyage, car le média peut rester piégé et perturber ultérieurement l’assemblage ou le contact électrique.
Règles de conception pour de meilleurs résultats
Des arêtes externes arrondies, une épaisseur de paroi suffisante et des surfaces accessibles contribuent à maintenir la régularité du motif de sablage. Les arêtes très fines, les lettres en relief délicates et les fentes étroites peuvent être difficiles à finir de manière uniforme. Si les logos ou marquages sont importants, ils doivent être assez profonds pour rester visibles après l’application de la texture. Lorsque la pièce présente à la fois des exigences esthétiques et de précision, le dessin doit distinguer les « surfaces d’apparence » des « surfaces fonctionnelles ».
Comment le sablage du laiton se compare-t-il aux autres finitions ?
Les utilisateurs comparent souvent le laiton sablé au laiton poli, au laiton brossé, au traitement par vibrage, au placage et au revêtement transparent, car ces finitions répondent à des problématiques différentes. Le choix approprié dépend de l’objectif recherché : brillance, texture, contrôle de l’oxydation, adhérence du revêtement, faible coût ou protection dimensionnelle. Le sablage est particulièrement attractif lorsqu’un aspect mat uniforme est requis, mais il n’est pas la meilleure option pour toutes les pièces CNC en laiton.
Sablage contre polissage
Le polissage crée une surface de laiton réfléchissante qui met en valeur la chaleur et la brillance. Il est souvent privilégié pour les pièces décoratives, mais il révèle également facilement les rayures et les traces de doigts. Le sablage atténue l’éblouissement et masque mieux les petites marques de manipulation, mais il sacrifie la réflexion miroir. Si une pièce doit paraître haut de gamme et éclatante, le polissage peut être préférable ; si elle doit avoir un aspect épuré, technique et moins réfléchissant, le sablage s’avère généralement plus adapté.
Sablage vs brossage, grenaillage et revêtement
Le brossage crée un grain directionnel, tandis que le sablage produit une texture mate non directionnelle. Le tambourage permet d’ébavurer et d’adoucir de nombreuses pièces de manière efficace, mais il peut arrondir les détails et ne confère pas la même finition satinée contrôlée sur toutes les géométries. Le vernissage transparent n’est pas un procédé de texture ; il est souvent appliqué après le sablage pour protéger la couleur du laiton. La galvanisation modifie à la fois l’apparence et la chimie de surface ; elle est donc choisie lorsque la résistance à la corrosion, le contrôle de la couleur ou le comportement à l’usure sont plus importants que l’aspect naturel du laiton.
| Finition | Aspect principal | Idéal pour | Principale préoccupation | Raison courante de la comparaison |
| Sablage | Mat, non directionnel | Apparence technique uniforme | Peut affecter les bords et la rugosité | Choisi pour une texture laiton satiné |
| Polissage | Brillant, réfléchissant | Éclat décoratif | Révèle les traces de doigts et les rayures | Comparé pour la qualité d’apparence |
| Brossage | Grain linéaire | Style directionnel contrôlé | La direction doit être cohérente | Comparé pour les éléments de quincaillerie visibles |
| Tournage à la tambour | Bords adoucis | Dénudage par lots | Peut arrondir les détails | Comparé pour le coût et l’élimination des bavures |
| Revêtement transparent | Couche transparente protectrice | Stabilité de la couleur | Défauts ou décollement du revêtement | Souvent ajouté après le sablage |
Conclusion
Le sablage du laiton est un traitement de surface utile pour les pièces en laiton usinées par CNC lorsque l’objectif est d’obtenir une apparence mate uniforme, de réduire l’éblouissement dû à l’usinage et d’améliorer la préparation de la surface. Son succès dépend du choix des abrasifs, du contrôle de la pression, du masquage, du nettoyage ainsi que de notes de dessin claires. Pour les éléments de précision, les concepteurs doivent protéger les surfaces fonctionnelles et vérifier les dimensions après la finition. Lorsqu’il est correctement planifié, le laiton sablé peut offrir un aspect raffiné, homogène et prêt pour la production, tout en conservant le caractère naturel du laiton.
FAQ
Le sablage est-il adapté à toutes les pièces en laiton usinées par CNC ?
Non. Le sablage est utile pour obtenir une uniformité esthétique et une légère préparation de surface, mais il n’est pas idéal pour toutes les pièces en laiton usinées par CNC. Les alésages de précision, les faces d’étanchéité, les surfaces de glissement, les filetages fins et les détails décoratifs pointus peuvent nécessiter un masquage ou une finition différente. Si la pièce exige à la fois un aspect satiné et des performances d’assemblage strictes, le dessin doit spécifier clairement quelles surfaces peuvent être sablées et lesquelles doivent rester protégées.
Le laiton sablé changera-t-il de couleur avec le temps ?
Oui, le laiton sablé non traité peut foncer ou développer une patine, car la surface texturée expose une plus grande surface que celle d’une surface polie. Les empreintes digitales, l’humidité, l’emballage et les conditions de manipulation peuvent rendre ce changement de couleur inégal. Si une couleur stable est essentielle, privilégiez une manipulation soigneuse, un emballage protecteur et l’application d’une finition transparente adaptée après le sablage.
Le sablage peut-il éliminer complètement les marques d’outillage issues de l’usinage CNC ?
Il peut atténuer l’apparence des légères traces d’usinage, mais il ne doit pas être utilisé pour dissimuler des vibrations profondes, des bosses, des entailles ou des trajectoires d’outil déficientes. Les défauts importants peuvent demeurer visibles ou devenir plus apparents après qu’une finition mate ait diffusé la lumière. Le meilleur résultat résulte d’un bon usinage CNC, d’un ébavurage adéquat, d’un nettoyage minutieux et d’un sablage maîtrisé.
Le sablage à billes est-il identique au sablage pour le laiton ?
Dans un usage courant, on parle souvent de sablage pour désigner de nombreuses méthodes de projection de médias. En production, le grenaillage fait généralement référence à des médias sphériques tels que les billes de verre, tandis que le sablage peut impliquer des médias abrasifs plus tranchants. Pour les pièces en laiton usinées par CNC, un grenaillage fin est souvent privilégié lorsque l’objectif est d’obtenir une texture satinée plus lisse, avec un risque réduit pour les arêtes et les dimensions.