
Латунные детали часто выбирают для обработки на станках с ЧПУ, поскольку они хорошо поддаются резке, сохраняют мелкие детали и придают изделию тёплый металлический вид. Однако свежеобработанная поверхность латуни может демонстрировать следы инструмента, пятна от обращения, заусенцы и направление реза. Пескоструйная обработка латуни применяется, когда инженерам требуется более равномерная матовая текстура, не превращая деталь в покрытое или окрашенное изделие. Сам процесс прост по своей сути, однако его влияние на размеры, острые кромки, уплотнительные зоны и последующее окисление следует заранее продумать перед началом производства.
Что такое пескоструйная обработка латуни?
Пескоструйная обработка латуни — это механическая обработка поверхности, при которой абразивный материал под давлением воздуха направляется на латунную деталь. В контексте обработки на станках с ЧПУ этот термин часто употребляется широко, но конечный результат зависит от типа абразива, давления воздуха, расстояния до детали, угла сопла и геометрии самой детали. Для высокоточных латунных деталей многие предприятия предпочитают использование мелких стеклянных шариков или других контролируемых абразивов вместо агрессивных угловатых материалов, поскольку латунь мягче многих сталей и легко маркируется.
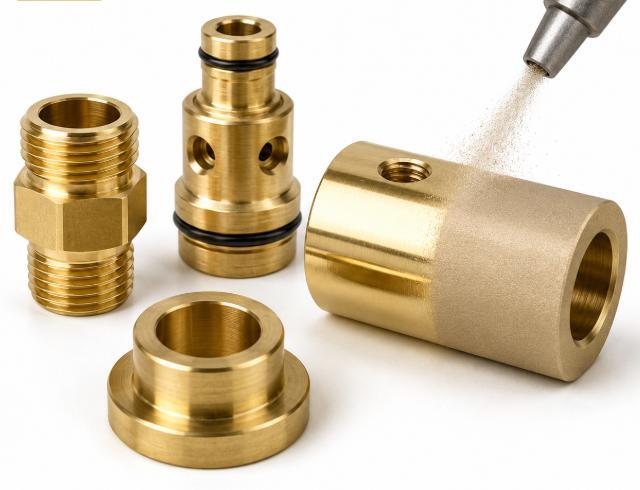
Как процесс изменяет поверхность
Этот процесс не создаёт химического покрытия. Он изменяет верхнюю поверхность, удаляя микроскопические выступы, разбивая видимые направления обработки и формируя тонкую ненаправленную текстуру. На латунных втулках, фитингах, корпусах, декоративных ручках и компонентах измерительных приборов, обработанных на токарных станках с ЧПУ, это позволяет добиться более однородного внешнего вида под разными углами зрения.
Общие варианты обработки
Мелкие стеклянные шарики обычно выбирают, когда требуется мягкий сатиновый эффект. Оксид алюминия или более жёсткие абразивы могут использоваться при необходимости более сильного воздействия, однако они могут оставить более шероховатую поверхность и повысить риск изменения размеров. Для многих латунных деталей, обработанных на станках с ЧПУ, правильный выбор абразива заключается не столько в максимальном удалении материала, как в достижении контролируемой эстетической однородности.
Зачем применять пескоструйную обработку к латунным деталям, обработанным на станках с ЧПУ?
Пескоструйная обработка используется для латунных деталей, обработанных на станках с ЧПУ, когда поверхность должна выглядеть намеренно обработанной, а не «сырой» после механической обработки. Она также может подготовить деталь к последующим этапам финишной отделки. Полезность этого метода не ограничивается лишь внешним видом: он помогает уменьшить ощущение мелких заусенцев, улучшить тактильные свойства и сделать небольшие царапины менее заметными при обращении. Тем не менее, не стоит рассматривать пескоструйную обработку как способ исправления недостатков механической обработки, поскольку глубокие следы вибрации, вмятины и ошибки размеров останутся видимыми или станут ещё более заметными после обработки.
Равномерность поверхности после ЧПУ-обработки
Токарная и фрезерная обработка на станках с ЧПУ оставляют разные поверхностные рисунки. Токарная поверхность может демонстрировать круговые следы подачи, тогда как фрезерованная плоская поверхность — параллельные дорожки инструмента. Пескоструйная обработка латуни снижает этот контраст и создает более равномерное отражение. Это особенно полезно для видимого латунного оборудования, электрических компонентов, небольших корпусов, резьбовых вставок и специальных деталей, где внешний вид играет важную роль в восприятии качества.
Функциональная подготовка поверхности
Слегка шероховатая поверхность латуни может способствовать более стабильному сцеплению последующих покрытий, лаков или преобразующих финишных слоёв. Она также может удалять лёгкие поверхностные загрязнения перед сборкой. Однако она не заменяет контролируемую очистку, химическую обработку, подобную пассивации, там, где это предусмотрено, или точную зачистку от заусенцев. Для высокоточных деталей из латуни, изготовленных на ЧПУ, пескоструйная обработка лучше всего применяется как завершающий этап, дополняющий качественную механическую обработку, а не как способ скрыть недостатки технологического контроля.
Как материал латуни влияет на результаты пескоструйной обработки
Одна и та же установка для пескоструйной обработки не даёт одинаковых результатов при работе с различными сплавами латуни. Латунь содержит медь и цинк, а её различные марки могут включать небольшие добавки, которые изменяют обрабатываемость, реакцию поверхности и стойкость цвета. Латунь свободной обработки широко используется в производстве на станках с ЧПУ, поскольку она образует короткие стружки и обеспечивает эффективное точение, сверление и нарезание резьбы. Тем не менее её поверхность остаётся чувствительной к следам ударов, неравномерному давлению и загрязнениям, возникшим при использовании абразивного материала на других металлах.
Мягкость латуни и чувствительность к острым краям
По сравнению с нержавеющей сталью латунь легче поддаётся маркировке. Острые края, тонкие рёбра, выпуклые логотипы или мелкие вершины резьбы могут потерять чёткость, если давление пескоструйной обработки слишком высоко или время воздействия слишком длительно. Именно поэтому важны маскировка и контроль технологического процесса. Области, требующие точных размеров — например, посадочные места под подшипники, уплотнительные поверхности, прецизионные отверстия или резьбовые калибры — возможно, потребуется защитить или обработать после пескоструйной обработки.
Стабильность цвета и окисление
Свежепескоструйная латунь обычно имеет бледно-матово-жёлтый или тёплый атласно-золотистый оттенок. Поскольку пескоструйная обработка увеличивает площадь поверхности, необработанная латунь может темнеть или покрываться патиной быстрее, чем полированная поверхность. Для видимых деталей дизайнеры часто комбинируют пескоструйную обработку с прозрачным лаком, воском, гальваническим покрытием или контролируемой упаковкой, чтобы замедлить появление отпечатков пальцев и неравномерное изменение цвета во время хранения и транспортировки.
Как выглядит пескоструйная латунь?
Пескоструйная отделка латуни обычно выглядит мягче, менее отражающе и более однородно, чем необработанная механически обработанная латунь. Она не обладает зеркальным блеском полировки и не имеет прямолинейной текстуры щеточной обработки. Пользователи часто описывают её тактильные ощущения как гладкие, но с текстурой; некоторые считают её слегка сухой или немного шероховатой, в зависимости от используемого абразива. Это различие важно для элементов фурнитуры, поворотных ручек, рукояток, декоративных аксессуаров и прецизионных деталей, которые прикасаются во время установки.
Цвет и визуальная текстура
Цвет, как правило, остаётся в пределах естественной гаммы латуни, однако поверхность становится менее блестящей. Тонкая пескоструйная обработка создаёт атласный, дымчатый или матовый эффект. Более крупные абразивные материалы могут сделать деталь более тусклой и тёмной, поскольку они сильнее рассеивают свет. Если дизайн требует тёплого, роскошного внешнего вида, то предпочтительнее использовать тонкую и равномерную обработку, а не глубокую, сильную струю.
Внешний вид до и после обработки
До пескоструйной обработки латунные детали, обработанные на ЧПУ, могут иметь направленные следы инструмента, мелкие царапины и высокий блеск на обработанных поверхностях. После обработки поверхность становится более ровной, с уменьшенным бликом. Такая отделка может делать мелкие детали более чистыми на фотографиях изделий, но одновременно может выявить вмятины, раковины, пористость литья или неровности ручной полировки, оставшиеся от предыдущих этапов. Поэтому перед пескоструйной обработкой поверхность всё равно требует контролируемой механической обработки и бережного обращения.
| Состояние поверхности | Типичный внешний вид | Ощущение на ощупь | Область применения |
| Необработанная латунь, обработанная ЧПУ | Яркий, направленный рисунок инструмента | Гладкая, но явно обработанная поверхность | Внутренние детали, детали с ограниченным бюджетом |
| Латунь с мелкозернистой пескоструйной обработкой | Мягкий атласный жёлто-золотистый оттенок | Гладкая поверхность с лёгкой текстурой | Видимые компоненты ЧПУ и фурнитура |
| Латунь, обработанная сильной абразивной струёй | Более тусклый и шероховатый матовый оттенок | Более текстурированная или сухая поверхность | Подготовка к покрытию, когда допустим риск потери точности |
| Полированная латунь | Отражающий тёплый блеск | Очень гладкий | Декоративные детали, требующие высокого блеска |
Как пескоструйная обработка влияет на точность и допуски?
Для латунных деталей, обработанных на станках с ЧПУ, главный технический вопрос заключается в том, изменяет ли пескоструйная обработка их размеры. Ответ зависит от типа абразива и интенсивности процесса. Лёгкая пескоструйная обработка обычно оказывает незначительное влияние, но всё же может изменить шероховатость поверхности, остроту кромок и ощущение резьбы. Агрессивная обработка способна удалить измеримый объём материала с открытых участков, особенно на углах и в мелких деталях.
Влияние размеров на характеристики ЧПУ
Точные отверстия, посадочные диаметры, уплотнительные поверхности и резьбы, контролируемые калибрами, не следует подвергать пескоструйной обработке произвольно. Даже если базовый размер остаётся в пределах допуска, профиль поверхности может изменить ощущение сопряжённой детали при сборке. Например, пескоструйная обработка резьбы может сделать её немного более тугой или шероховатой, если на боковых поверхностях остаётся текстура абразива. Критические элементы следует маскировать, проверять после финишной обработки или обрабатывать с запасом на чистовую отделку, если это необходимо.
Шероховатость поверхности и замечания по чертежам
На чертеже должно быть указано, где применяется отделка латунной пескоструйной обработкой, а где — нет. Также следует определить требуемый внешний вид поверхности с помощью образца, диапазона шероховатости или соответствующей пометки о финишной обработке. Формулировки типа «пескоструйная обработка по всей поверхности» могут быть рискованными для деталей с уплотнительными посадочными местами, скользящими поверхностями или точными отверстиями. Чёткие указания помогают снизить количество споров между командами механической обработки, отделки, контроля и сборки.
Сколько стоит пескоструйная обработка латуни?
Латунная пескоструйная обработка обычно не является самой дорогой отделкой, однако стоимость сильно зависит от количества деталей, их геометрии, необходимости маскировки, требований к внешнему виду и особенностей последующей обработки. Простая выточенная латунная проставка со всеми поверхностями, обработанными пескоструйным методом, может обойтись недорого. А небольшой узел с множеством резьбовых отверстий, защищёнными отверстиями, полированными участками и строгими требованиями к внешнему виду может стоить значительно дороже из‑за затрат на труд, приспособления, контроль и риск переработки.
Факторы, влияющие на стоимость производства на ЧПУ
Основными факторами, влияющими на стоимость, являются время обработки, время маскировки, стабильность процесса пескоструйной обработки и риск брака. Мелкие детали могут требовать специальных корзин или приспособлений, чтобы избежать потери и следов столкновений. Более крупные видимые детали, как правило, нуждаются в индивидуальной обработке, чтобы предотвратить неравномерную текстуру. Если заказчик требует герметичного, стойкого к цветовым изменениям латунного покрытия после пескоструйной обработки, дополнительные этапы очистки и нанесения покрытия также повышают стоимость.
Разница в стоимости прототипа и серийного производства
Для прототипов основную долю затрат составляют настройка оборудования и ручная обработка. При серийном производстве главной задачей становится обеспечение стабильности процесса. Операторам необходимо поддерживать неизменными расстояние, угол, состояние абразива и время воздействия для всех деталей. Когда требования к внешнему виду особенно строги, образец «золотого» оттенка или утверждённая эталонная деталь часто оказываются гораздо полезнее, чем расплывчатое текстовое описание, поскольку термин «матовая латунь» может трактоваться по‑разному различными поставщиками.
| Фактор стоимости | Почему это важно | Влияние на стоимость |
| Маскировка | Защищает резьбу, отверстия, уплотнительные поверхности и полированные зоны | Средняя или высокая |
| Геометрия детали | Глубокие полости и тонкие детали требуют больше времени | Средний |
| Косметический стандарт | Строгая визуальная сопоставимость увеличивает объём контроля и доработок | Высокая |
| Защита после финишной обработки | Нанесение прозрачного лака, восковая обработка, очистка и упаковка добавляют дополнительные этапы | Средний |
Распространённые дефекты и проблемы качества
Большинство проблем при пескоструйной обработке латуни связаны с неравномерным воздействием, неправильным выбором абразива, недостаточной очисткой или неясными требованиями к финишной отделке. Поскольку латунь — материал, хорошо заметный внешне, даже небольшие различия в оттенке и текстуре быстро выявляются. Проблемы могут не проявиться на этапе механической обработки, но станут очевидными после окончательной очистки, упаковки или обращения с изделием со стороны заказчика.
Неровная текстура и вариации цвета
Неравномерная текстура возникает, когда направление движения сопла, расстояние или время воздействия меняются по разным участкам детали. Глубокие полости, внутренние углы и подрезы могут получать меньше воздействия абразива, чем открытые поверхности. Различия в цвете также могут появиться, если детали обрабатываются в разное время с использованием изношенного абразива или если некоторые из них до защиты касались руками. В результате поверхность может выглядеть пятнистой, а не равномерно матовой.
Методы контроля качества
Качественный контроль начинается ещё до начала пескоструйной обработки. Детали следует обезжирить, удалить заусенцы и проверить на наличие вмятин или глубоких следов инструментов. После обработки мастерские должны оценивать внешний вид при стабильном освещении, контролировать ключевые размеры, удалять попавший абразив и защищать поверхность от отпечатков пальцев. Для экспортной упаковки используют разделители и чистую обёртку, чтобы предотвратить трение латунных деталей друг о друга и появление блестящих пятен.
| Проблема | Вероятная причина | Влияние на деталь, обработанную ЧПУ | Профилактика |
| Неровное покрытие | Неровный путь сопла или загрязнённая поверхность | Непостоянный внешний вид | Используйте контролируемое движение и предварительную очистку |
| Закруглённые края | Высокое давление или длительное воздействие | Утрата чётких деталей | Снижайте давление и защищайте критические края |
| Задержанные частицы абразива | Мелкие отверстия или глубокие канавки | Проблемы при сборке или контактах | Очищайте воздухом, ультразвуковой очисткой или мойкой |
| Быстрое потемнение | Отсутствие защиты после пескоструйной обработки | Неравномерный цвет латуни | Используйте чистую обработку и защитное покрытие |
Рекомендации по проектированию латунных деталей, обработанных пескоструйной обработкой на ЧПУ
Качественная пескоструйная отделка латуни начинается с выбора конструктивных решений, а не только с техники обработки. Проектировщик должен определить, какие поверхности будут иметь декоративное значение, какие — функциональное, а какие элементы требуют защиты. Это особенно важно для латунных деталей, обработанных на станках с ЧПУ, где имеются резьба, канавки, крошечные отверстия, гравированные знаки, уплотнительные поверхности или сборочные соединения.
Защита и маскировка функциональных элементов
Маскировку следует применять для точных отверстий, плоских уплотнительных участков, зон запрессовки, а также поверхностей, которые должны оставаться светлыми или полированными. Резьбу можно слегка обработать пескоструйной обработкой, если это требуется с точки зрения внешнего вида, однако после финишной обработки необходимо проверить соответствие калибровым требованиям. Небольшие глухие карманы и глубокие отверстия требуют доступа для очистки, поскольку абразивный материал может застревать и впоследствии мешать сборке или электрическому контакту.
Правила проектирования для достижения лучших результатов
Скруглённые наружные края, достаточная толщина стенок и удобно расположенные поверхности помогают обеспечить равномерность структуры полученного пескоструйного покрытия. Очень тонкие кромки, хрупкие рельефные надписи и узкие пазы могут быть трудны для равномерной обработки. Если логотипы или маркировка имеют важное значение, их следует выполнять достаточно глубоко, чтобы они оставались видимыми после нанесения текстуры. Когда деталь должна соответствовать одновременно эстетическим и техническим требованиям, в чертеже следует отдельно выделять «поверхности внешнего вида» и «функциональные поверхности».
Как пескоструйная обработка латуни соотносится с другими видами отделки?
Пользователи часто сравнивают пескоструйную обработку латуни с полированной латунью, матовой латунью, вибрационной обработкой, гальваническим покрытием и прозрачным лаковым покрытием, поскольку каждая из этих отделок решает свои задачи. Выбор оптимального варианта зависит от того, требуется ли блеск, текстура, контроль окисления, адгезия покрытия, низкая стоимость или защита размеров. Пескоструйная обработка привлекательна при необходимости получения равномерного матового эффекта, однако она подходит не для всех деталей из латуни, обработанных на ЧПУ.
Пескоструйная обработка против полировки
Полировка создаёт отражающую поверхность латуни, подчёркивающую её тёплый оттенок и блеск. Её часто выбирают для декоративных деталей, но при этом она легко выявляет царапины и отпечатки пальцев. Пескоструйная обработка снижает блики и лучше скрывает мелкие следы эксплуатации, однако теряет зеркальное отражение. Если деталь должна выглядеть премиально и ярко, полировка может оказаться предпочтительнее; если же нужен чистый, технический и менее отражающий вид, пескоструйная обработка обычно более подходит.
Пескоструйная обработка против щётки, вибрационной обработки и покрытия
Щётка создаёт направленную текстуру, тогда как пескоструйная обработка формирует ненаправленную матовую поверхность. Вибрационная обработка эффективно удаляет заусенцы и смягчает многие детали, но при этом может закруглять острые углы и не обеспечивает одинаково контролируемой сатинированной поверхности на всех типах геометрии. Прозрачное покрытие не является процессом создания текстуры; его чаще наносят после пескоструйной обработки для защиты цвета латуни. Гальваническое покрытие изменяет как внешний вид, так и химический состав поверхности, поэтому его выбирают, когда важнее коррозионная стойкость, контроль цвета или износостойкость, чем естественный вид латуни.
| Отделка | Основной внешний вид | Лучше всего подходит для | Основная проблема | Распространённая причина сравнения |
| Пескоструйная обработка | Матовая, ненаправленная текстура | Единообразный технический внешний вид | Может влиять на кромки и шероховатость | Выбран для текстуры сатинированной латуни |
| Полировка | Яркая, отражающая поверхность | Декоративный блеск | Проявляет отпечатки пальцев и царапины | Сравнение по качеству внешнего вида |
| Щёточная обработка | Линейная текстура | Контролируемый направленный стиль | Направление должно быть постоянным | Сравнение по видимым элементам крепежа |
| Тумбовка | Смягчённые края | Партийная зачистка фасок | Может закруглять детали | Сравнение по стоимости и удалению заусенцев |
| Прозрачное покрытие | Защитный прозрачный слой | Стабильность цвета | Дефекты покрытия или его отслаивание | Часто наносится после пескоструйной обработки |
Заключение
Пескоструйная обработка латуни — полезная методика обработки поверхности для деталей из латуни, обработанных на станках с ЧПУ, когда требуется получить равномерную матовую поверхность, уменьшить блики от обработки и улучшить подготовку поверхности. Успех этой процедуры зависит от выбора абразивного материала, контроля давления, маскировки, очистки и чёткого оформления чертежных указаний. Для точных элементов конструкторы должны защищать функциональные поверхности и проверять размеры после финишной обработки. При правильном планировании пескоструйно обработанная латунь может выглядеть изысканно, однородно и готовой к серийному производству, не скрывая естественного характера латуни.
ЧаВо
Подходит ли пескоструйная обработка для всех деталей из латуни, обработанных на станках с ЧПУ?
Нет. Пескоструйная обработка полезна для достижения косметической однородности и лёгкой подготовки поверхности, но она не подходит для каждой детали из латуни, обработанной на станках с ЧПУ. Точные отверстия, уплотнительные поверхности, скользящие поверхности, мелкие резьбы и острые декоративные элементы могут потребовать маскировки или другого вида отделки. Если деталь должна сочетать матовый внешний вид с высокими требованиями к точности сборки, на чертеже необходимо чётко указать, какие поверхности можно подвергать пескоструйной обработке, а какие должны оставаться защищёнными.
Изменится ли цвет пескоструйно обработанной латуни со временем?
Да, необработанная пескоструйная латунь может темнеть или приобретать патину, поскольку текстурированная поверхность имеет большую площадь открытых участков по сравнению с полированной. Отпечатки пальцев, влажность, условия упаковки и обращения могут привести к неравномерному изменению цвета. Если стабильный цвет имеет важное значение, следует обеспечить чистоту при обращении, использовать защитную упаковку и после обработки нанести подходящее прозрачное защитное покрытие.
Может ли пескоструйная обработка полностью удалить следы от инструментов ЧПУ?
Она может уменьшить видимость лёгких следов механической обработки, но не следует использовать её для скрытия глубоких вибраций, вмятин, царапин или некачественных траекторий инструмента. Сильные дефекты могут оставаться заметными или становиться ещё более явными после того, как матовая отделка рассеивает свет. Наилучший результат достигается при качественной обработке на станках с ЧПУ, правильной зачистке кромок, тщательной очистке и контролируемой обработке струей.
Является ли шариковая обработка тем же самым, что и пескоструйная обработка для латуни?
В бытовом использовании люди часто называют пескоструйной обработкой различные методы абразивной обработки. В производстве под шариковой обработкой обычно понимают использование сферических абразивных материалов, таких как стеклянные шарики, тогда как пескоструйная обработка может подразумевать более острые абразивные материалы. Для деталей из латуни, изготовленных на станках с ЧПУ, при желании получить более гладкую атласную текстуру с меньшим риском повреждения кромок и размеров чаще всего предпочитают тонкую шариковую обработку.