
真鍮部品は、切削がきれいにでき、細かなディテールを保ち、温かみのある金属光沢を提供するため、CNC加工にしばしば選ばれます。しかし、加工直後の真鍮表面には、工具痕や取り扱いによる汚れ、バリの痕跡、および切削方向を示す線状の模様が現れることがあります。エンジニアが、部品を塗装やコーティング製品に変えることなく、より均一なマットな質感を必要とする場合には、真鍮のサンドブラスト処理が用いられます。このプロセスは概念的には単純ですが、寸法や鋭いエッジ、シーリング部、さらにはその後の酸化への影響については、生産前に十分に計画しておく必要があります。
真鍮のサンドブラストとは何ですか?
真鍮のサンドブラストとは、圧縮空気を利用して研磨材を真鍮部品へと導く機械的な表面処理手法です。CNC加工においては広義に使われることが多いものの、その具体的な仕上がりは、使用する研磨材、空気圧、ブラスト距離、ノズル角度、そして部品の形状によって異なります。精密な真鍮部品の場合、多くの工場では、真鍮は多くの鋼材よりも軟らかく、すぐに傷が付いてしまうため、攻撃的な角状の研磨材ではなく、微細なガラスビーズブラストやその他の制御された研磨材を好んで使用します。
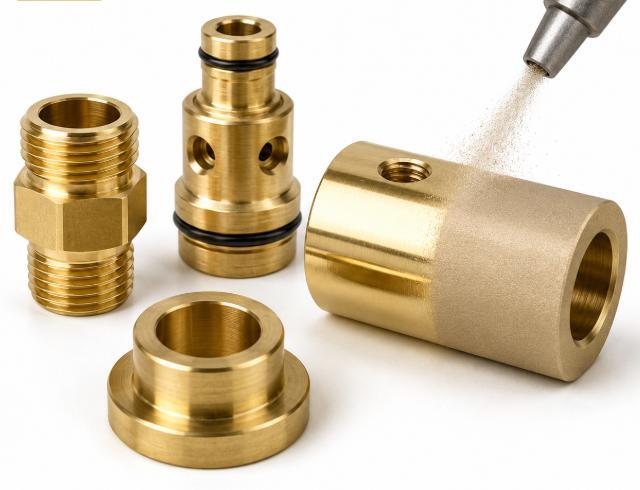
工程が表面に与える変化
この処理は化学的な被膜を形成するものではありません。表面のわずかな凸部分を除去し、目立つ切削方向を打ち消し、細かな無方向性の質感を生み出すことで、表面を変化させます。CNC旋盤加工による真鍮製ブッシュ、継手、ハウジング、装飾用ノブ、計器部品などでは、これにより異なる視点から見た際に、部品の外観がより一貫して見えるようになります。
一般的な媒体の選択
柔らかいサテン調の仕上げを目指す場合には、一般的に微細なガラスビーズが選ばれます。一方、より強い切削効果が必要な場合は酸化アルミニウムやより鋭い研磨材を使用することもありますが、その場合、表面が粗くなり、寸法変化のリスクも高まります。多くの真鍮製CNC部品にとって、適切な研磨材の選択は、最大限の除去量というよりも、むしろ制御された美的な均一性を重視するものです。
なぜCNC加工された真鍮部品にサンドブラストを施すのか?
表面が加工による荒々しさではなく、意図的に整えられた印象を持つ必要がある場合、CNC加工された真鍮部品にはサンドブラストが施されます。また、後工程での仕上げ作業に備えることも可能です。その価値は見た目だけに留まらず、小さなバリの感触を軽減し、触感の質を向上させ、取り扱い時の小さな傷を目立ちにくくする効果もあります。ただし、不十分な加工に対する補修手段としては捉えないでください。深い振動による傷や凹み、寸法誤差などは、ブラスト後も依然として目立つか、さらに顕著になる可能性があります。
CNC加工後の表面均一性
CNC旋盤加工とフライス加工では、それぞれ異なる表面パターンが残ります。旋盤加工の表面には円形の送り筋が見られることがあり、一方、フライス加工の平坦な面には平行な工具経路が現れることがあります。真鍮のサンドブラストはこうした違いを緩和し、より均一な反射特性を実現します。これは、外観が品質の印象を左右する真鍮製ハードウェア、電気部品、小型筐体、ねじ込みインサート、カスタム加工部品などにおいて特に有用です。
機能的な表面処理
軽く粗面化された真鍮表面は、後の塗装やラッカー、あるいは変性仕上げがより一貫して密着するのに役立ちます。また、組み立て前に表面の軽微な汚染物質を除去することも可能です。ただし、これは適切な洗浄や、指定がある場合には不動態化に類する化学処理、さらには正確なバリ取りの代わりにはなりません。精密CNC加工の真鍮部品においては、ブラスト処理は、不十分な工程管理を隠すのではなく、優れた機械加工を補完する仕上げ工程として用いるのが最適です。
真鍮材がサンドブラストの結果に与える影響
同じブラスト装置でも、すべての真鍮合金で同一の結果が得られるわけではありません。真鍮は銅と亜鉛を主成分とし、グレードによっては切削性や表面反応、色の安定性を変える微量添加物を含む場合があります。フリーマシニング真鍮は、短い切り屑を形成し、旋削・穴あけ・ねじ切りが効率的に行えるため、CNC加工において広く用いられています。しかし、その表面は依然として、衝撃痕や不均一な圧力、他の金属で使用された媒体による汚染などに敏感です。
真鍮の柔らかさとエッジの敏感さ
ステンレス鋼と比べると、真鍮は傷つきやすい素材です。鋭いエッジや細いリブ、浮き上がったロゴ、または細かいねじ山の頂部などは、ブラスト圧が高すぎたり曝露時間が長すぎたりすると、その鮮明さを失うことがあります。そのため、マスキングや工程管理が重要になります。ベアリング座やシール面、精密な穴、ねじゲージなど、寸法精度が求められる部位については、ブラスト後に保護や仕上げ処理を行う必要がある場合もあります。
色の安定性と酸化
新たにブラスト処理された真鍮は、通常、淡いマットイエローから温かみのあるサテンゴールドの外観を呈します。ブラスト処理により表面積が増えるため、未処理の真鍮は研磨面よりも早く色が濃くなったり、緑青が発生したりすることがあります。外観が重要な部品では、設計者はしばしばブラスト処理と透明ラッカー、ワックス、めっき、あるいは適切な包装を組み合わせて、保管や輸送中の指紋痕や色ムラの進行を抑制します。
サンドブラスト加工された真鍮の外観とはどのようなものでしょうか?
サンドブラストによる真鍮仕上げは、未処理の機械加工真鍮に比べて、より柔らかく、反射が少なく、均一な印象を与えます。研磨のような鏡面光沢や、ブラシ引きによる直線的な質感はありません。使用者からは、滑らかでありながらも微妙な凹凸を感じるといった感触として表現されることが多く、媒体によってはやや乾いた感触や握りやすいと感じる場合もあります。この違いは、消費者向けの金具、ノブ、取手、装飾用 fittings、さらには取り付け時に触れる精密部品において重要です。
色と視覚的質感
色調は概ね天然の真鍮系に収まりますが、表面の光沢は低下します。細かいビードブラストでは、サテン調、霧状、またはフロスト加工のような真鍮の外観が得られます。より粗い媒体を使用すると、光をより強く散乱させるため、部品はさらにくすんで暗く見えることがあります。デザイン上、温かみのある高級感を求める場合には、重い削り込みよりも、細かく均一なブラスト処理が一般的に好まれます。
前後での外観比較
ブラスト処理前には、CNC加工された真鍮には、加工方向に沿った工具痕や小さな傷、そして加工面に強い光沢が見られることがあります。ブラスト後は、表面の凹凸が均一になり、照り返しが抑えられます。この仕上げは、製品写真において小さな部品をより清潔に見せる効果がありますが、同時に、打痕や穴、鋳造時の気孔、あるいは前の工程での不均一な手作業による研磨などが露わになることもあります。そのため、ブラスト前の表面状態には、依然として慎重な加工と取り扱いが求められます。
| 表面状態 | 典型的な外観 | 触感 | 一般的な用途 |
| 未処理のCNC真鍮 | 明るく方向性のある工具模様 | 滑らかだが目立つ加工痕 | 内部部品やコストに敏感な部品 |
| 細かいビードブラスト仕上げの真鍮 | 柔らかなサテン調のイエローゴールド | 軽い質感を持つ滑らかな表面 | CNC加工による部品や金具の可視化 |
| 重い研磨材でブラストした真鍮 | よりくすんだ粗いマット調の色合い | よりテクスチャーのある、または乾いた仕上がり | 精密さに対するリスクが許容できる場合のコーティング準備 |
| 磨き上げたブラス | 反射的な温かみのある輝き | 非常に滑らか | 高い光沢が必要な装飾部品 |
サンドブラストは精度や公差にどのような影響を与えるのでしょうか?
CNC加工された真鍮部品において、最も重要な技術的課題は、サンドブラストによって寸法が変化するかどうかです。その答えは、使用する媒体と処理の強度に依存します。軽いビードブラストでは影響は小さいものの、それでも表面粗さやエッジの鋭さ、ねじ山の感触などに変化が生じることがあります。一方、激しいブラストでは、特に角部や細かなディテールにおいて、露出した形状部分から測定可能な量の材料が削り取られることもあります。
CNC加工の特徴に対する寸法への影響
精密な穴あけ加工、圧入径、密封面、ゲージ制御付きねじ山などは、安易にブラスト処理を行うべきではありません。たとえ基本寸法が公差内に収まっていても、表面のプロファイル次第で組み立て時の相手部品の感触が変わってしまう可能性があります。例えば、ブラスト処理後のねじ山は、側面に媒体の粒子が残っている場合、わずかにきつく感じられたり、ざらつきを感じたりすることがあります。重要な機能部品については、必要に応じてマスキングを行い、仕上げ後に検査を実施するか、仕上げ余裕を考慮して加工する必要があります。
表面粗さと図面上の注意事項
図面には、真鍮のサンドブラスト仕上げを施す箇所と施さない箇所を明示する必要があります。また、求められる表面状態について、サンプルや粗さ範囲、あるいは仕上げに関する注記を付けて定義しておくべきです。「全体にサンドブラスト」といった表現は、シールランドや摺動面、精密穴を有する部品ではリスクを伴います。明確な注記により、機械加工・仕上げ・検査・組立各チーム間での紛争を減らすことができます。
真鍮のサンドブラストの費用はいくらかかるのか?
真鍮のサンドブラスト仕上げは通常、最も高価な仕上げではありませんが、コストは部品の数量、形状、マスキング、外観基準、および仕上げ後の取り扱いなどに強く依存します。全ての表面をブラスト処理した単純な旋削加工の真鍮スペーサーは比較的安価かもしれません。一方で、ねじ穴が多く、保護された穴、研磨面、厳しい外観規格を備えた小型アセンブリは、工数、治具、検査、再作業のリスクなどから、はるかに高額になることがあります。
CNC生産におけるコスト要因
主なコスト要因は、取り扱い時間、マスキング時間、ブラストの均一性、および不良品の発生リスクです。小さな部品では、紛失や衝突による傷を防ぐため、バスケットや治具が必要となる場合があります。また、大きな目立つ部品については、表面の質感にばらつきが生じないよう、個別にブラスト処理を行う必要があることもあります。さらに、お客様がブラスト後に密閉された色安定性のある真鍮仕上げを求めている場合、追加の洗浄工程やコーティング工程もコスト増加の要因となります。
試作と量産のコスト差
試作では、セットアップと手作業による取り扱いがコストの大部分を占めます。量産では、一貫性が主な課題となります。オペレーターは、各部品間で距離、角度、媒体の状態、露光時間を一定に保つ必要があります。外観基準が厳しい場合、「マットブラス」という表現だけではサプライヤーによって意味が異なるため、ゴールデンサンプルや承認済みの基準部品の方が、曖昧な文章による説明よりも有効な場合が多いのです。
| コスト要因 | 重要性の理由 | コストへの影響 |
| マスキング | ねじ山、穴、シール面、研磨面を保護します | 中~高 |
| スクリーン印刷 | 深い凹みや繊細なディテールにはより多くの時間がかかります | 中程度 |
| 外観上の基準 | 厳格な外観の照合は、検査や再作業の負担を増大させます | 高い |
| 仕上げ後の保護 | クリアコート、ワックス処理、洗浄、包装などにより工程が増えます | 中程度 |
よく見られる欠陥と品質問題
真鍮のサンドブラストにおける問題の多くは、露光の不均一、媒体選定の誤り、不十分な洗浄、または仕上げ要件の不明確さに起因します。真鍮は目視で確認可能な材料であるため、色調や質感のわずかな違いもすぐに判別されます。加工段階では現れない問題でも、最終的な洗浄や包装、あるいは顧客による取り扱い後に顕著になることがあります。
不均一なテクスチャと色のばらつき
ノズルの経路、距離、露光時間が部品全体で変化すると、表面の質感に不均一さが生じます。深い凹みや内側の角、アンダーカット部分は、開いた面に比べて媒体の衝突が弱くなることがあります。また、使用済みの媒体で異なるタイミングでブラストを行った場合や、一部の部品を保護処理前に素手で触れた場合にも、色合いのばらつきが発生することがあります。その結果、全体的に均一なサテン仕上げではなく、斑模様のように見えることもあります。
品質管理手法
優れた品質管理は、ブラスト処理以前から始まります。部品は脱脂・バリ取りを行い、へこみや深刻な工具痕がないか確認する必要があります。ブラスト後は、一定の照明条件下で外観をチェックし、重要な寸法を再確認したうえで、内部に残った媒体を除去し、表面を指紋から保護することが求められます。輸出用の梱包では、分離材や清潔なラッピングを施すことで、真鍮部品同士が擦れ合い、光沢の斑点が生じるのを防ぐことができます。
| 問題点 | 考えられる原因 | CNC部品への影響 | 予防策 |
| 斑状の仕上がり | ノズル経路の不均一や表面の汚れ | 見た目の不均一さ | 制御された動作と事前の洗浄の使用 |
| 丸みを帯びたエッジ | 高圧や長時間の曝露 | 鋭いディテールの喪失 | 圧力を下げ、重要なエッジをマスキングする |
| 媒体の残留 | 小さな穴や深い溝 | 組み立てや接触に関する問題 | エア吹き、超音波洗浄、または水洗いで洗浄します |
| 急速な黒ずみ | ブラスト後の保護対策の欠如 | 不均一な真鍮の色合い | 清潔な取り扱いと保護仕上げの使用 |
真鍮製サンドブラストCNC部品の設計上の留意点
良好なサンドブラスト仕上げは、工場での技術だけでなく、設計段階からの選択に始まります。設計者は、どの面を外観面とし、どの面を機能面とするか、またどの特徴を保護すべきかを決定する必要があります。特に、ねじ山や溝、微細な穴、刻印、シール面、組立インターフェースなどを備えたCNC加工の真鍮部品においては、この判断が極めて重要です。
特徴部の保護とマスキング
精密な穴、平滑なシール面、圧入部、および光沢や研磨面を保持しなければならない表面については、マスキングを考慮する必要があります。見た目の仕上がりが必要な場合は、ねじ山を軽くブラストすることも可能ですが、仕上げ後にゲージフィットを必ず確認してください。小さな盲孔や深い穴には、媒体が残留して後々組立や電気的接触に影響を及ぼす恐れがあるため、清掃用のアクセスホールを設けることが必要です。
より良い結果のための設計ルール
丸みを帯びた外側のエッジ、十分な肉厚、そしてアクセスしやすい表面は、ブラストパターンの一貫性を保つのに役立ちます。非常に薄いエッジや繊細な浮き文字、狭いスロットなどは、均一に仕上げるのが難しい場合があります。ロゴや表示が重要な場合は、テクスチャ処理後も視認できるよう十分な深さがある必要があります。部品に装飾面と精度面の両方の要求がある場合には、図面で「外観面」と「機能面」を明確に区分するべきです。
真鍮のサンドブラストは他の仕上げと比べてどうでしょうか?
ユーザーはしばしば、サンドブラスト仕上げの真鍮を、磨き仕上げ、ブラッシュド仕上げ、振動研磨、めっき、クリアコーティングなどと比較します。これらの仕上げはそれぞれ異なる課題を解決するため、適切な選択は、光沢、質感、酸化抑制、塗膜の密着性、低コスト、あるいは寸法保護といった目的によって決まります。均一なマットな外観が必要な場合にはサンドブラストは魅力的ですが、すべての真鍮製CNC部品にとって最適な選択とは限りません。
サンドブラスト対研磨
磨き仕上げは反射性のある真鍮表面を作り出し、温かみと輝きを際立たせます。装飾用部品によく選ばれますが、傷や指紋も目立ちやすいのが欠点です。一方、サンドブラストはグレアを抑え、小さな取り扱いによる痕跡をよりうまく隠しますが、鏡面のような反射は失われます。部品が高級感と明るさを求めるなら磨き仕上げが適している場合があり、清潔で技術的、かつ反射を抑えた外観が求められる場合は、通常はサンドブラストの方が適しています。
サンドブラストとブラッシング、タンブリング、コーティングの比較
ブラッシングは方向性のある筋目を形成するのに対し、サンドブラストは無方向性のマットな質感を生み出します。タンブリングは多くの部品を効率的にバリ取りや表面の柔らかさを改善できますが、細部を丸めてしまうことがあり、すべての形状に対して同じように制御されたサテン調の仕上がりを得られるわけではありません。クリアコーティングは質感を付与する工程ではなく、サンドブラスト後に真鍮の色を保護するために施されることが多いものです。めっきは外観だけでなく表面の化学特性も変化させるため、自然な真鍮の風合いよりも耐食性や色のコントロール、摩耗特性が重視される場合に選ばれます。
| 仕上げ | 主な外観 | 最適用途 | 主な懸念事項 | 一般的な比較の理由 |
| サンドブラスト加工 | マットで方向性のない仕上がり | 均一な技術的外観 | エッジや粗さに影響を与える可能性がある | サテンブラス調の質感のために選ばれた |
| 研磨 | 明るく反射的な仕上がり | 装飾的な輝き | 指紋や傷が目立つ | 外観品質を比較した |
| ブラッシング加工 | 直線的な木目 | 制御された方向性のスタイル | 方向は一貫していなければならない | 目に見える金具を比較した |
| タンブリング | 角が丸められた仕上がり | バッチによるバリ取り | ディテールを丸めることが可能 | コストとバリ除去を比較した |
| クリア塗装 | 保護用の透明層 | 色の安定性 | コーティングの欠陥や剥がれ | ブラスト処理後に追加されることが多い |
結論
真鍮のサンドブラストは、均一なマットな外観、加工によるグレアの低減、および表面の下地処理の向上を目的とする場合、CNC加工された真鍮部品にとって有用な表面処理です。その成功は、媒体の選定、圧力管理、マスキング、洗浄、そして明確な図面記載に依存します。精密な構造を持つ部品については、設計者は機能面を保護し、仕上げ後の寸法を必ず確認する必要があります。適切に計画されれば、サンドブラスト処理を施した真鍮は、真鍮本来の特質を損なうことなく、洗練され、一貫性があり、量産に適した仕上がりとなります。
FAQ
サンドブラストはすべての真鍮製CNC部品に適しているのでしょうか?
いいえ。サンドブラストは外観の均一性や軽度の表面処理には有効ですが、すべての真鍮製CNC部品に適しているわけではありません。精密な穴あけ面、シール面、摺動面、細かいねじ山、鋭い装飾的なディテールなどは、マスキングが必要だったり、別の仕上げを施す必要がある場合があります。もし部品がサテン仕上げと高い組立精度の両方を要求する場合は、図面において、どの表面をサンドブラスト可能とし、どの表面を保護しなければならないかを明確に示す必要があります。
サンドブラスト処理を施した真鍮は、時間の経過とともに色が変わるのでしょうか?
はい、未処理のサンドブラスト真鍮は、研磨面よりも表面の凹凸により露出面積が大きくなるため、色が濃くなったり、緑青が発生したりすることがあります。指紋、湿度、包装状態、取り扱い環境によって、色の変化が不均一になることもあります。安定した色合いが重要な場合は、清潔な取り扱い、保護用の包装、そしてブラスト後の適切な透明保護仕上げを使用してください。
サンドブラストによってCNC加工による工具痕を完全に除去することは可能でしょうか?
軽度の加工痕の目立ちを抑えることはできますが、深いチャタリングやへこみ、削れ、不適切な工具経路を隠す目的では使用すべきではありません。マット仕上げによって光が散乱すると、深刻な欠陥は依然として見えたり、かえって目立つようになることがあります。最良の仕上がりを得るには、優れたCNC加工、適切なバリ取り、丁寧な洗浄、そして制御されたブラスト処理が不可欠です。
真鍮に対するビードブラストは、サンドブラストと同じですか?
日常的な用法では、多くの媒体によるブラスト手法を総称して「サンドブラスト」と呼ぶ場合があります。しかし、製造現場では、ビードブラストは通常、ガラスビーズなどの球状媒体を指し、一方でサンドブラストはより鋭利な研磨媒体を意味することがあります。真鍮製のCNC部品において、エッジや寸法への影響リスクを低く抑えつつ、より滑らかなサテン調の表面仕上げを目指す場合は、細かいビードブラストがしばしば選ばれます。