
Le parti in ottone vengono spesso scelte per la lavorazione CNC perché si lavorano con precisione, mantengono i dettagli fini e offrono un aspetto metallico caldo. Tuttavia, una superficie di ottone appena lavorata può presentare segni degli utensili, macchie da manipolazione, tracce di bave e linee di taglio direzionali. La sabbiatura dell’ottone viene impiegata quando gli ingegneri necessitano di una texture opaca più uniforme, senza trasformare il pezzo in un prodotto rivestito o verniciato. Il processo è semplice dal punto di vista concettuale, ma l’impatto sulle dimensioni, sugli spigoli vivi, sulle zone di tenuta e sulla successiva ossidazione va pianificato prima della produzione.
Che cos'è la sabbiatura dell'ottone?
La sabbiatura dell’ottone è un trattamento superficiale meccanico che dirige un getto di abrasivo verso un componente in ottone utilizzando aria compressa. Nella lavorazione CNC, il termine viene spesso usato in senso ampio, ma il risultato esatto dipende dal tipo di abrasivo, dalla pressione dell’aria, dalla distanza di sabbiatura, dall’angolo dell’ugello e dalla geometria del pezzo. Per componenti in ottone di precisione, molte officine preferiscono la sabbiatura con microsfere di vetro o altri abrasivi controllati, anziché abrasivi angolari aggressivi, poiché l’ottone è più morbido rispetto a molti acciai e può essere facilmente segnato.
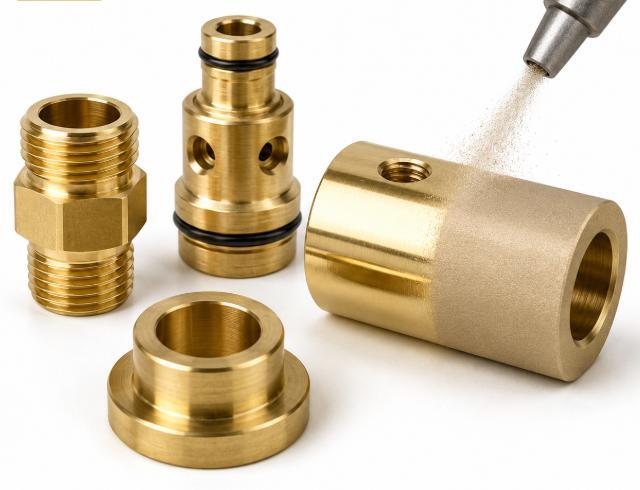
Come il processo modifica la superficie
Il processo non aggiunge uno strato chimico. Modifica la superficie superiore rimuovendo le piccole irregolarità, attenuando la direzione visibile della lavorazione e creando una texture fine e non direzionale. Su boccole, raccordi, alloggiamenti, manopole decorative e componenti di strumenti in ottone torniti al CNC, ciò può conferire al pezzo un aspetto più omogeneo da diverse angolazioni di visione.
Metodi di controllo qualità
Le microsfere di vetro vengono comunemente scelte quando l’obiettivo è ottenere un effetto satinato delicato. L’ossido di alluminio o abrasivi più duri possono essere utilizzati quando è richiesta una maggiore azione di taglio, ma possono lasciare una superficie più ruvida e aumentare il rischio di variazioni dimensionali. Per molti componenti in ottone lavorati al CNC, la scelta corretta dell’abrasivo non riguarda tanto la massima rimozione quanto la ricerca di un’uniformità estetica controllata.
Perché utilizzare la sabbiatura su pezzi in ottone lavorati al CNC?
La sabbiatura viene impiegata su pezzi in ottone lavorati al CNC quando la superficie deve apparire volutamente rifinita, anziché grezza come dopo la lavorazione. Inoltre, può preparare il pezzo ai successivi passaggi di finitura. Il vantaggio non è soltanto estetico: può contribuire a ridurre la sensazione di bava, migliorare la qualità al tatto e rendere meno evidenti i piccoli graffi durante la manipolazione. Tuttavia, non va considerata come un metodo di riparazione per una lavorazione scadente, poiché profonde striature di vibrazione, ammaccature e errori dimensionali resteranno visibili o diventeranno ancora più evidenti dopo la sabbiatura.
Uniformità della superficie dopo la lavorazione CNC
La tornitura e la fresatura CNC lasciano pattern superficiali diversi. Una superficie tornita può mostrare segni circolari di avanzamento, mentre una faccia piana fresata può presentare percorsi paralleli degli utensili. La sabbiatura dell’ottone riduce questo contrasto e crea una riflessione più uniforme. Questo è utile per hardware in ottone visibili, componenti elettrici, piccoli involucri, inserti filettati e pezzi lavorati su misura, dove l’aspetto contribuisce alla percezione della qualità.
Preparazione funzionale della superficie
Una superficie di ottone leggermente rugosa può favorire una migliore aderenza dei successivi rivestimenti, delle lacche o delle finiture di conversione. Inoltre, può rimuovere lievi contaminazioni superficiali prima dell’assemblaggio. Tuttavia, non costituisce un sostituto per una pulizia controllata, per trattamenti chimici simili alla passivazione laddove specificato, né per una sbavatura accurata. Per i componenti di ottone realizzati con tornitura CNC di precisione, la sabbiatura è più indicata come fase di finitura che integra una buona lavorazione meccanica, piuttosto che mascherare una scarsa gestione del processo.
Come il materiale dell’ottone influisce sui risultati della sabbiatura
Lo stesso impianto di sabbiatura non produce gli stessi risultati su tutte le leghe di ottone. L’ottone contiene rame e zinco, e diverse qualità possono includere piccole aggiunte che modificano la lavorabilità, la risposta superficiale e la stabilità cromatica. L’ottone ad alta lavorabilità è molto diffuso nella produzione CNC perché forma trucioli corti e consente una tornitura, una foratura e una filettatura efficienti. La sua superficie può comunque essere sensibile a segni d’impatto, pressioni irregolari e contaminazioni provenienti dai media utilizzati su altri metalli.
Morbidezza dell'ottone e sensibilità dei bordi
Rispetto all’acciaio inossidabile, l’ottone tende a presentare segni più facilmente. Un bordo tagliente, una nervatura sottile, un logo in rilievo o la cresta di una filettatura fine possono perdere nitidezza se la pressione di sabbiatura è troppo elevata o il tempo di esposizione troppo lungo. Ecco perché la mascheratura e il controllo del processo sono fondamentali. Le aree che devono mantenere tolleranze dimensionali rigorose, come sedi di cuscinetti, superfici di tenuta, fori di precisione o calibri filettati, potrebbero richiedere protezione o rifinitura dopo la sabbiatura.
Stabilità del colore e ossidazione
L’ottone appena sabbiato presenta solitamente un aspetto giallo pallido opaco o dorato satinato caldo. Poiché la sabbiatura aumenta la superficie esposta, l’ottone non trattato può scurirsi o sviluppare patina più rapidamente rispetto a una superficie lucidata. Per i componenti visibili, i progettisti spesso combinano la sabbiatura con vernici trasparenti, cere, placcature o imballaggi controllati, al fine di ridurre la formazione di impronte digitali e le variazioni cromatiche irregolari durante lo stoccaggio e la spedizione.
Qual è l’aspetto dell’ottone sabbiato?
Una finitura in ottone sabbiato appare generalmente più morbida, meno riflettente e più uniforme rispetto all’ottone grezzo lavorato. Non presenta la lucentezza specchiata della lucidatura né la texture lineare della spazzolatura. Gli utenti descrivono spesso la sensazione come liscia ma con una certa consistenza; alcuni possono percepirlo leggermente secco o ruvido, a seconda del tipo di abrasivo utilizzato. Questa differenza è importante per componenti hardware destinati ai consumatori, manopole, maniglie, accessori decorativi e parti di precisione che vengono toccate durante l’installazione.
Effetto sul pezzo CNC
Il colore rimane generalmente nell’ambito delle tonalità naturali dell’ottone, ma la superficie diventa meno lucida. La sabbiatura con microsfere fini conferisce all’ottone un aspetto satinato, velato o smerigliato. Medi abrasivi più grossolani possono rendere la parte più opaca e scura, poiché diffondono la luce in modo più marcato. Se il design richiede un’estetica calda e lussuosa, una sabbiatura fine e uniforme è di solito preferita rispetto a una sabbiatura più aggressiva.
Aspetto prima e dopo
Prima della sabbiatura, l’ottone lavorato a CNC può presentare segni di utensile direzionali, piccole graffiature e una forte lucentezza sulle superfici lavorate. Dopo la sabbiatura, la parte mostra una superficie più uniforme e con una ridotta abbagliamento. La finitura può far apparire i piccoli componenti più puliti nelle fotografie dei prodotti, ma può anche evidenziare ammaccature, cavità, porosità di colata o irregolarità dovute alla lucidatura manuale effettuata in fasi precedenti. Per questo motivo, la superficie pre-sabbiatura richiede comunque una lavorazione e una manipolazione controllate.
| Condizione della superficie | Aspetto tipico | Finitura irregolare | Uso comune |
| Aspetto non uniforme | Motivo strumentale brillante e direzionale | Liscio ma visibilmente lavorato | Parti interne, componenti sensibili al costo |
| Perdita di dettagli nitidi | Media intrappolato | Scurimento rapido | Componenti CNC e hardware visibili |
| Ottone sabbiato con abrasivi pesanti | Tono opaco e ruvido più scuro | Colore dell'ottone non uniforme | Preparazione del rivestimento quando il rischio di precisione è accettabile |
| Ottone lucido | Sabbiatura vs Lucidatura | Molto liscio | Parti decorative che richiedono alta lucentezza |
In che modo la sabbiatura influisce sulla precisione e sulla tolleranza?
Per le parti in ottone lavorate a CNC, la domanda tecnica più importante è se la sabbiatura modifichi le dimensioni. La risposta dipende dal tipo di abrasivo e dall’intensità del processo. Una sabbiatura leggera con microsfere ha solitamente un impatto limitato, ma può comunque alterare la rugosità superficiale, la nitidezza degli spigoli e la sensazione al tatto delle filettature. Una sabbiatura più aggressiva può rimuovere quantità misurabili di materiale dalle superfici esposte, soprattutto negli angoli e nei dettagli fini.
Impatto dimensionale sulle caratteristiche CNC
Fori di precisione, diametri ad incastro, superfici di tenuta e filettature controllate tramite calibro non dovrebbero essere sabbiati senza precauzioni. Anche quando le dimensioni di base restano entro la tolleranza, il profilo della superficie può modificare la sensazione della parte accoppiata durante l’assemblaggio. Ad esempio, una filettatura sabbiata può risultare leggermente più stretta o ruvida se la trama dell’abrasivo permane sul fianco. Le caratteristiche critiche dovrebbero essere protette, ispezionate dopo la finitura oppure lavorate con un margine di finitura aggiuntivo, qualora necessario.
Rugosità superficiale e note di disegno
Un disegno dovrebbe indicare dove si applica la finitura di sabbiatura dell’ottone e dove invece non si applica. Dovrebbe inoltre definire l’aspetto superficiale desiderato mediante un campione, un intervallo di rugosità o una nota relativa alla finitura. Frasi come “sabbiatura su tutta la superficie” possono risultare rischiose per componenti con zone di tenuta, superfici di scorrimento o fori di precisione. Note chiare riducono i conflitti tra i reparti di lavorazione, finitura, ispezione e assemblaggio.
Quanto costa la sabbiatura dell'ottone?
La sabbiatura dell’ottone di solito non è la finitura più costosa, ma il costo dipende fortemente dalla quantità dei pezzi, dalla loro geometria, dalle tecniche di mascheratura, dagli standard estetici e dalla gestione post-finitura. Un semplice distanziale in ottone tornito, con tutte le superfici sabbiata, può risultare poco oneroso. Un piccolo insieme composto da numerosi fori filettati, fori protetti, aree lucidate e soggetto a rigorose specifiche estetiche può invece comportare costi molto più elevati, a causa della manodopera, degli attrezzi di fissaggio, delle operazioni di controllo e del rischio di rilavorazioni.
Fattori determinanti dei costi nella produzione CNC
I principali fattori che incidono sul costo sono il tempo di manipolazione, il tempo di mascheratura, la regolarità della sabbiatura e il rischio di scarto. I pezzi di piccole dimensioni possono richiedere cestelli o dispositivi di fissaggio per evitare perdite e segni di collisione. I componenti visibili di maggiori dimensioni possono necessitare di sabbiatura individuale per prevenire una texture irregolare. Se il cliente richiede una finitura in ottone sigillata e stabile nel colore dopo la sabbiatura, le ulteriori fasi di pulizia e rivestimento aumentano anch’esse il costo.
Differenze di costo tra prototipo e lotto
Per i prototipi, la preparazione e la manipolazione manuale rappresentano la maggior parte dei costi. Nella produzione in serie, la coerenza diventa la sfida principale. Gli operatori devono mantenere stabili distanza, angolo, condizione del media e tempo di esposizione su tutti i pezzi. Quando lo standard estetico è rigoroso, un campione di riferimento o un pezzo di riferimento approvato risultano spesso più utili di una descrizione testuale vaga, poiché “ottone opaco” può assumere significati diversi per fornitori differenti.
| Fattore costo | Perché è importante | Impatto sui costi |
| Mascheratura | Protegge filettature, fori, superfici di tenuta e zone lucidate | Medio-alto |
| Geometria della parte | Le cavità profonde e i dettagli delicati richiedono più tempo | Medio |
| Aspetto principale | Un abbinamento visivo rigoroso aumenta i controlli e i ritocchi | Elevato |
| Motivo comune di confronto | Verniciatura trasparente, ceratura, pulizia e imballaggio aggiungono ulteriori fasi | Medio |
Difetti comuni e problemi di qualità
La maggior parte dei problemi nella sabbiatura dell’ottone deriva da un’esposizione non uniforme, dalla scelta errata del media, da una pulizia insufficiente o da requisiti di finitura poco chiari. Poiché l’ottone è un materiale facilmente visibile, anche piccole differenze di tonalità e texture possono essere notate rapidamente. I problemi potrebbero non manifestarsi durante la fase di lavorazione, ma diventare evidenti dopo la pulizia finale, l’imballaggio o la manipolazione da parte del cliente.
Texture irregolare e variazione di colore
Una texture irregolare compare quando il percorso dell’ugello, la distanza o il tempo di esposizione variano sulla superficie del pezzo. Le cavità profonde, gli angoli interni e gli sottosquadri possono ricevere un’azione del media inferiore rispetto alle superfici aperte. Variazioni di colore possono inoltre verificarsi se i pezzi vengono sabbiati in momenti diversi con media usurati, oppure se alcuni componenti vengono toccati a mano nuda prima della protezione. Il risultato può apparire macchiettato anziché uniformemente satinato.
Opaco, non direzionale
Un controllo di qualità efficace inizia prima della sabbiatura. I pezzi dovrebbero essere sgrassati, sbavati e ispezionati alla ricerca di ammaccature o segni marcati di utensile. Dopo la sabbiatura, le officine dovrebbero esaminare l’aspetto sotto illuminazione costante, verificare le dimensioni critiche, rimuovere il media intrappolato e proteggere la superficie dalle impronte digitali. Per l’imballaggio destinato all’esportazione, separatori e avvolgimenti puliti aiutano a evitare che i pezzi di ottone si sfreghino tra loro, causando macchie luminose.
| Problema | Probabile causa | Luminoso, riflettente | Prevenzione |
| Lucentezza decorativa | Percorso irregolare dell'ugello o superficie sporca | Grana lineare | Utilizzare movimenti controllati e pre-pulizia |
| Bordi arrotondati | Alta pressione o lunga esposizione | Bordi smussati | Ridurre la pressione e mascherare i bordi critici |
| Decapaggio batch | Piccoli fori o scanalature profonde | Problemi di assemblaggio o contatto | Pulire con aria compressa, pulizia ad ultrasuoni o lavaggio |
| Può arrotondare i dettagli | Nessuna protezione dopo la sabbiatura | Verniciatura trasparente | Usare una manipolazione pulita e una finitura protettiva |
Considerazioni progettuali per pezzi CNC in ottone sabbiato
Una buona finitura in ottone sabbiato nasce dalle scelte progettuali, non solo dalla tecnica operativa. Il progettista dovrebbe decidere quali superfici sono di natura estetica, quali funzionali e quali elementi necessitano di protezione. Questo è particolarmente importante per i pezzi in ottone lavorati al CNC che presentano filettature, scanalature, fori molto piccoli, incisioni, superfici di tenuta o interfacce di assemblaggio.
Protezione delle caratteristiche e mascheratura
È opportuno prevedere la mascheratura per fori di precisione, superfici piane di tenuta, aree ad incastro a pressione e superfici che devono rimanere lucide o levigate. Le filettature possono essere sabbiate leggermente se la finitura è richiesta, ma la corrispondenza delle misure deve essere verificata dopo la finitura. Piccole cavità cieche e fori profondi richiedono accesso per la pulizia, poiché il media può rimanere intrappolato e compromettere successivamente l’assemblaggio o il contatto elettrico.
Regole di progettazione per risultati migliori
Bordi esterni arrotondati, spessori di parete adeguati e superfici facilmente accessibili aiutano a mantenere uniforme il pattern della sabbiatura. Bordi molto sottili, lettere in rilievo delicate e fessure strette possono risultare difficili da rifinire in modo omogeneo. Se i loghi o le marcature sono importanti, devono essere sufficientemente profondi da rimanere visibili anche dopo l’applicazione della texture. Quando un particolare presenta esigenze sia estetiche sia di precisione, il disegno dovrebbe distinguere le “superfici di aspetto” dalle “superfici funzionali”.
Come si confronta la sabbiatura dell’ottone con altre finiture?
Gli utenti spesso confrontano l’ottone sabbiato con l’ottone lucidato, l’ottone spazzolato, la finitura vibrante, la galvanizzazione e il rivestimento trasparente, poiché queste finiture risolvono problemi diversi. La scelta giusta dipende dall’obiettivo: ottenere lucentezza, texture, controllo dell’ossidazione, adesione del rivestimento, basso costo o protezione dimensionale. La sabbiatura è indicata quando è necessaria un’aspetto opaco e uniforme, ma non è la soluzione migliore per ogni componente CNC in ottone.
Sabbiatura vs Lucidatura
La lucidatura conferisce all’ottone una superficie riflettente che mette in risalto calore e brillantezza. È spesso scelta per componenti decorativi, ma evidenzia facilmente graffi e impronte digitali. La sabbiatura riduce il bagliore e nasconde meglio i piccoli segni di manipolazione, a scapito però della riflessione speculare. Se un pezzo deve apparire pregiato e luminoso, la lucidatura può essere preferibile; se invece deve avere un aspetto pulito, tecnico e meno riflettente, la sabbiatura risulta generalmente più adatta.
Sabbiatura vs Spazzolatura, Tumbling e Rivestimento
La spazzolatura crea una grana direzionale, mentre la sabbiatura produce una texture opaca non direzionale. Il tumbling può sbavare e ammorbidire molti componenti in modo efficiente, ma può smussare i dettagli e non garantisce la stessa finitura satinata controllata su tutte le geometrie. Il rivestimento trasparente non è un processo di texturizzazione; viene spesso applicato dopo la sabbiatura per preservare il colore dell’ottone. La galvanizzazione modifica sia l’aspetto sia la chimica superficiale, pertanto viene scelta quando la resistenza alla corrosione, il controllo del colore o il comportamento all’usura sono più importanti dell’aspetto naturale dell’ottone.
| Finitura | Aspetto principale | Migliore per | Principale preoccupazione | Motivo comune di confronto |
| Sabbiatura | Opaco, non direzionale | Aspetto tecnico uniforme | Può influenzare i bordi e la ruvidità | Scelto per la texture ottone satinato |
| Lucidatura | Luminoso, riflettente | Lucentezza decorativa | Mostra impronte digitali e graffi | Confrontato per la qualità dell'aspetto |
| Spazzolatura | Grano lineare | Stile direzionale controllato | La direzione deve essere costante | Confrontato per l'hardware visibile |
| Tumbling | Bordi smussati | Sbavatura in serie | Può arrotondare i dettagli | Confrontato per costo e rimozione delle bave |
| Rivestimento trasparente | Strato protettivo trasparente | Stabilità del colore | Difetti o sfaldamento del rivestimento | Spesso aggiunto dopo la sabbiatura |
Conclusione
La sabbiatura dell’ottone è un trattamento superficiale utile per i componenti in ottone lavorati a CNC quando l’obiettivo è ottenere un aspetto opaco uniforme, ridurre il bagliore da lavorazione e migliorare la preparazione della superficie. Il suo successo dipende dalla scelta del media, dal controllo della pressione, dalla mascheratura, dalla pulizia e da istruzioni chiare nel disegno. Per le caratteristiche di precisione, i progettisti dovrebbero proteggere le superfici funzionali e verificare le dimensioni dopo la finitura. Se pianificata correttamente, l’ottone sabbiato può apparire raffinato, coerente e pronto per la produzione, senza celare il carattere naturale dell’ottone.
FAQ
La sabbiatura è adatta a tutti i componenti CNC in ottone?
No. La sabbiatura è utile per ottenere una finitura estetica uniforme e per una leggera preparazione della superficie, ma non è adatta a tutti i particolari in ottone lavorati con CNC. Fori di precisione, superfici di tenuta, superfici di scorrimento, filettature fini e dettagli decorativi molto netti potrebbero richiedere la mascheratura o una finitura diversa. Se il pezzo richiede sia un aspetto satinato sia prestazioni di montaggio precise, il disegno dovrebbe specificare chiaramente quali superfici possono essere sabbiate e quali devono rimanere protette.
L’ottone sabbiato cambierà colore nel tempo?
Sì, l’ottone sabbiato non trattato può scurirsi o sviluppare una patina, poiché la superficie ruvida presenta una maggiore area esposta rispetto a una superficie lucidata. Impronte digitali, umidità, imballaggio e condizioni di manipolazione possono rendere il cambiamento di colore irregolare. Se è importante mantenere un colore stabile, è consigliabile adottare procedure di manipolazione accurata, utilizzare imballaggi protettivi e applicare, dopo la sabbiatura, una adeguata finitura trasparente protettiva.
La sabbiatura può eliminare completamente i segni degli utensili da CNC?
Può ridurre la visibilità dei lievi segni di lavorazione, ma non dovrebbe essere impiegata per nascondere ammaccature profonde, rigature, intagli o percorsi d’utensile scadenti. Difetti marcati potrebbero comunque restare visibili oppure risultare più evidenti dopo che una finitura opaca ha diffuso la luce. Il risultato migliore si ottiene grazie a una buona lavorazione CNC, a una corretta sbavatura, a una pulizia accurata e a una sabbiatura eseguita con attenzione.
La sabbiatura con microsfere è uguale alla sabbiatura per l’ottone?
Nell’uso comune, si tende a parlare di sabbiatura riferendosi a molteplici tecniche di sabbiatura con vari tipi di media. In ambito produttivo, la sabbiatura con microsfere indica solitamente l’impiego di media sferici come le perle di vetro, mentre la sabbiatura con sabbia può far riferimento a abrasivi più aggressivi. Per i particolari in ottone lavorati con CNC, la sabbiatura fine con microsfere è spesso preferita quando si desidera ottenere una texture satinata più morbida, con minor rischio per gli spigoli e le dimensioni.