
Пескоструйная обработка — это механическая обработка поверхности, при которой абразивные частицы подаются к детали с контролируемой скоростью. На деталях, обработанных на станках с ЧПУ, этот метод обычно применяют для удаления легкой оксидной пленки, уменьшения видимых следов инструмента, создания равномерной матовой текстуры или подготовки поверхности к последующему нанесению покрытия. Процесс кажется простым, однако конечный результат зависит от типа абразива, размера частиц, давления, расстояния, угла, времени воздействия, твердости материала и геометрии детали. Агрессивная настройка может сгладить острые края, изменить шероховатость поверхности, выявить дефекты литья или механической обработки либо исказить тонкую стенку. Контролируемая настройка позволяет добиться повторяемого промышленного финиша, не изменяя базовую геометрию прочной детали. Данное руководство объясняет, как работает пескоструйная обработка, какое влияние она оказывает на прецизионные детали, обработанные на станках с ЧПУ, а также как инженерам правильно задавать параметры отделки и проводить её контроль.
Как работает пескоструйная обработка?
Пескоструйная обработка обеспечивает ускорение абразивного материала через сопло и направляет его на заготовку. Обычно используется сжатый воздух, тогда как автоматизированные системы перемещают саму деталь, сопло или одновременно и то, и другое для достижения равномерного покрытия. Удары частиц режут, дробят, выполняют поверхностную обработку методом чеканки или отрывают микроскопические слои материала. Угловые абразивы действуют более агрессивно и создают более резкий профиль; округлые абразивы производят чеканку поверхности и придают ей более мягкую текстуру. В специализированных цехах точной отделки чаще всего используют оксид алюминия, стеклянные бусины, керамические бусины, гранат, пластиковые абразивы или другие контролируемые материалы, а не обычный кварцевый песок.
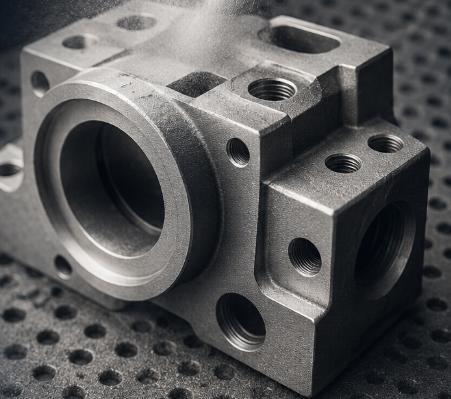
Основные технологические параметры
Для получения однородной отделки оператору или автоматической программе необходимо регулировать не только давление. Две детали, обработанные одним и тем же абразивом, могут выглядеть по‑разному при изменении расстояния до сопла, угла удара, времени воздействия или состояния самого абразива. Кроме того, переработанный абразив со временем становится мельче и менее острым, что постепенно может изменять текстуру и скорость обработки.
Как воздействие частиц изменяет поверхность
Каждый удар вызывает микроскопическую деформацию или надрез. Миллионы перекрывающихся ударов удаляют загрязнения и заменяют направленные следы механической обработки случайным рисунком поверхности. Более крупные, твёрдые и угловатые частицы, как правило, удаляют материал быстрее и оставляют более глубокую текстуру. Более мелкие или округлые частицы обычно выбирают, когда важны внешний вид и однородность, а не интенсивная очистка.
- Давление и объём подачи воздуха влияют на скорость движения частиц и скорость удаления материала.
- Тип абразива, его твердость, форма и размер сетки определяют степень агрессивности воздействия на поверхность.
- Расстояние и угол установки сопла влияют на равномерность покрытия, скругление краёв и локальную шероховатость.
- Время воздействия определяет, насколько заметна будет исходная структура механической обработки.
- Маскировка защищает резьбу, уплотнительные поверхности, посадочные места под подшипники и зоны, где требуется сохранить эстетичный контраст.
Какое влияние оказывает пескоструйная обработка на детали, обработанные на станках с ЧПУ?
Для деталей, обработанных на станках с ЧПУ, пескоструйная обработка контролирует текстуру и подготавливает поверхности. Она снижает визуальный контраст между фрезерованными, токарными и переходными участками и может удалить легкую окалину, окислы, пятна и незначительные загрязнения перед последующей финишной обработкой. Однако она не устраняет геометрические погрешности, глубокие следы от резцов, вмятины, вибрацию или недостаточную зачистку кромок. Матовая поверхность даже может выявить волноватость, поскольку свет отражается более равномерно. Хорошие результаты начинаются с правильно обработанной и зачищенной детали.
Функциональные эффекты на детали
Текстурированная поверхность может улучшить механическое сцепление при нанесении последующего покрытия, однако необработанная пескоструйной обработкой поверхность автоматически не становится коррозионностойкой. На углеродистой стали удаление ржавчины без последующей защиты может оставить крайне активную поверхность, которая быстро начнет окисляться. На алюминии пескоструйная обработка удаляет или нарушает естественно образующийся оксидный слой; этот слой восстанавливается на воздухе, но не обеспечивает такой же контролируемой защиты, как анодирование. Процесс также может влиять на трение, чистящие свойства и контактные характеристики, поэтому функциональные поверхности требуют отдельной оценки.
Где пескоструйная обработка приносит наибольшую пользу
Эта отделка наиболее полезна для корпусов, кронштейнов, крышек, рам машин, приспособлений, ручек и негерметичных наружных поверхностей, где требуется однородный промышленный вид. Она менее подходит в качестве универсальной обработки для деталей, содержащих прецизионные отверстия, оптические поверхности, очень тонкие стенки или каналы, которые трудно очистить.
| Типичная цель | Что может сделать пескоструйная обработка | Чего она надёжно не может добиться |
| Равномерный внешний вид | Снижает визуальный контраст от траектории инструмента и создаёт матовую текстуру | Скрывает глубокие царапины, вмятины, вибрацию или некачественное смешение поверхностей |
| Очистка поверхности | Удаление лёгкой оксидной плёнки, окалины и загрязнений | Заменяет обезжиривание или окончательную точную очистку |
| Подготовка к нанесению покрытия | Увеличение текстуры и механического сцепления | Гарантия адгезии при отсутствии надлежащей чистоты и правильной процедуры нанесения покрытия |
| Поддержка при удалении заусенцев | В некоторых случаях смягчение очень тонких кромочных заусенцев | Замена контролируемой ЧПУ-обдирки на ответственных кромках |
Какие материалы подходят для пескоструйной обработки?
Большинство конструкционных металлов можно подвергать пескоструйной обработке, однако режим должен соответствовать материалу основы. Твёрдость, пластичность, толщина стенки, состояние и коррозионное поведение влияют на конечный результат. Режим, оптимальный для закалённой стали, может повредить мягкий алюминий. Медиа, ранее использовавшиеся для углеродистой стали, также могут загрязнить нержавеющую сталь или цветные детали. Специализированное оборудование, чистые абразивные материалы и строгий контроль обращения особенно важны, когда решающее значение имеют коррозионная стойкость или внешний вид.
Распространённые материалы для ЧПУ и их реакция
Алюминий часто подвергают пескоструйной обработке для создания матовой текстуры перед прозрачным или окрашенным анодированием. Предпочтительны мелкие абразивные материалы и умеренное давление, поскольку мягкие марки могут проявить неравномерную эрозию, скругление кромок или деформацию. Нержавеющую сталь можно обрабатывать для очистки или улучшения внешнего вида, но необходимо избегать включения железных загрязнений. Углеродистая сталь хорошо реагирует на агрессивную очистку, однако обычно требует оперативного нанесения покрытия или другого защитного слоя. Титан допускает матовую пескоструйную отделку, хотя контроль загрязнений особенно важен для высокопроизводительных применений. Медь и латунь более мягкие и могут потемнеть, запачкаться или приобрести слишком грубую текстуру при слишком агрессивной обработке.
Контроль, специфичный для каждого материала
Выбор материала сам по себе не определяет конечный вид поверхности. Термическая обработка, предварительная полировка, остаточные напряжения после механической обработки и наличие сварных швов могут вызвать заметные изменения после пескоструйной обработки. Поэтому образцы‑купоны или первые изготовленные детали особенно полезны, когда требуется строго контролировать внешний вид.
| Материал | Типичное применение пескоструйной обработки | Основной риск | Рекомендуемый контроль |
| Алюминий | Матовая декоративная отделка; подготовка перед анодированием | Скругление кромок, неравномерная текстура, деформация тонкостенных элементов | Тонкие абразивные материалы, более низкое давление, равномерные проходы |
| Нержавеющая сталь | Очистка и получение матовой, сатинированной поверхности | Перекрёстное загрязнение и последующее окрашивание | Использование специально подготовленных чистых материалов и оборудования |
| Углеродистая сталь | Удаление ржавчины или окалины; подготовка к нанесению покрытия | Быстрое образование оксидной плёнки после очистки | Своевременное нанесение покрытия и контроль влажности |
| Титан | Равномерная матовая текстура | Внутреннее загрязнение или чрезмерная шероховатость | Чистые совместимые абразивные материалы и проверенные параметры |
| Медь или латунь | Декоративная текстура и удаление оксидной плёнки | Запачканность, изменение цвета, агрессивная эрозия | Низкое давление и тонкие абразивные материалы |
Какой цвет и внешний вид даёт пескоструйная обработка?
Пескоструйная обработка изменяет текстуру сильнее, чем базовый цвет. Рассеянное отражение делает поверхность матовой, тусклой или атласной. Алюминий часто выглядит светло‑серебристо‑серым, нержавеющая сталь становится серо‑атласной, а углеродистая сталь кажется серой, но может быстро окисляться при отсутствии защиты. Титан приобретает мягкий серый оттенок, тогда как медные сплавы выглядят приглушённо и могут естественно темнеть. На конечный результат влияют состав сплава, тип абразива, размер частиц, давление и исходная отделка.
Почему два партии могут выглядеть по‑разному
Визуальная однородность — одна из наиболее обсуждаемых проблем при косметическом пескоструйном обработке. Новые абразивные материалы могут быть более острыми, чем переработанные. Сопло, расположенное ближе к определённой зоне, создаёт более глубокую текстуру. Ручные методы наложения шаблонов могут приводить к образованию облачных эффектов, полос или зон с различной яркостью. Детали, изготовленные из разных партий материала, также могут проявлять различную реакцию. Поэтому простая запись вроде «пескоструйная отделка» оказывается недостаточной, когда важен внешний вид. Её следует подкрепить утверждённым образцом, заданным типом абразива или согласованным диапазоном шероховатости.
Указание повторяемой матовой отделки
Косметическая спецификация должна описывать желаемую текстуру и поверхности, подлежащие обработке, а не только название процесса. На чертеже можно указать защищённые поверхности, направление и однородность обработки, допустимые отклонения цвета, а также то, будет ли обработанная деталь впоследствии подвергнута анодированию, окрашиванию или порошковому покрытию.
- Для приёмки по цвету и текстуре используйте утверждённый физический образец или контролируемый образец финишной обработки.
- Укажите, могут ли после пескоструйной обработки оставаться видимыми следы инструмента.
- Определите защищённые поверхности и требуемую границу маскировки.
- Сохраняйте постоянство типа абразива и примерного размера частиц между производственными партиями.
- Проверяйте детали при одинаковом направлении и уровне освещённости.
Как пескоструйная обработка влияет на точность и допуски?
Пескоструйная обработка не является процессом точного удаления материала, однако она может воздействовать на размеры и геометрическое качество деталей. Микроскопическое резание удаляет материал, тогда как пинцетирование может создавать выступающие вершины. На обычных косметических поверхностях эти изменения могут быть незначительными, тогда как на посадочных соединениях, уплотняющих диаметрах, посадочных местах под подшипники, точных отверстиях, тонких канавках, острых кромках и резьбах они могут быть существенными. Крупные угловатые абразивы, высокое давление, малое расстояние и длительное воздействие повышают риск.
Критически важные элементы, которые необходимо защищать
Маскировка — наиболее надёжный метод сохранения функциональной геометрии. Резьба может стать шероховатой и труднозакручиваемой, когда абразив попадает на боковые поверхности. Уплотнительные торцы могут утратить заданную шероховатость поверхности. Точные отверстия могут задерживать частицы или локально расширяться. Острые кромки могут закругляться, что при проверке изменяет видимое расположение края. Тонкие детали могут деформироваться, если одна сторона подвергается большему воздействию, чем другая, особенно если обработка уже привела к возникновению остаточных напряжений.
Планирование допусков для чертежей и контроля
Размеры следует оценивать в окончательном готовом состоянии. Когда элемент должен оставаться в строго заданных допусках, на чертеже необходимо указать, будет ли он защищён маской, обработан после пескоструйной обработки или проверен после всех поверхностных операций. Требования к шероховатости поверхности следует отделять от размерных допусков, поскольку текстура, полученная при пескоструйной обработке, может увеличивать показания измерительного щупа, не изменяя существенно исходную форму.
| Особенность | Возможный эффект | Предпочтительный дизайн или контроль технологического процесса |
| Точное отверстие или вал | Изменение шероховатости, локальная эрозия, задержка абразива | Полностью маскировать или обрабатывать после финишной обработки |
| Резьба | Шероховатые боковые поверхности, затруднённое соединение, задержанный абразив | Использовать заглушки или колпачки и очистить перед сборкой |
| Уплотнительная поверхность | Потеря гладкости и риск протечек | Исключить из пескоструйной обработки и отметить на чертеже |
| Острый край | Закругление кромок и изменение визуальной границы | Добавить чётко определённый фаску или защитить кромку |
| Тонкостенная деталь или плоская панель | Неравномерное дробеструйное воздействие и деформация | Применять сбалансированные проходы, пониженную интенсивность и специальные приспособления |
Сколько стоит пескоструйная обработка?
Пескоструйная обработка часто оказывается экономичной, но цена зависит не только от размера детали. Важны также ручная обработка, маскировка, очистка, количество изделий, расход абразива, время работы оборудования, контроль и требования к внешнему виду. Небольшая деталь с множеством резьбовых отверстий и уплотнительных поверхностей может обойтись дороже, чем крупный открытый кронштейн. Для прототипов применяются стартовые или минимальные партийные сборы, тогда как серийное производство становится более эффективным, когда детали фиксируются и обрабатываются вместе.
Основные факторы затрат
Выбор абразива влияет как на продолжительность цикла, так и на эксплуатационные расходы. Прочная перерабатываемая абразивная среда позволяет снизить расход, однако требует сортировки и обслуживания, чтобы избежать непоследовательных результатов. Жёсткие требования к внешнему виду увеличивают время выборки и контроля. Внутренние каналы и глухие полости повышают трудоёмкость очистки. Отдельное оборудование для нержавеющей стали, алюминия или чувствительных материалов также может увеличить стоимость, поскольку предотвращает перекрёстное загрязнение, но ограничивает гибкость.
Как выбор конструкции влияет на смету
Самые недорогие детали имеют открытую геометрию, минимальную маскировку, легко доступные поверхности и широкий диапазон допустимых значений шероховатости. Самые дорогие детали требуют ручной маскировки вокруг множества мелких элементов, контролируемого покрытия в глубоких выемках, специальной очистки, индивидуального контроля или доработки декоративных зон. Инженеры могут снизить затраты, ограничивая пескоструйную обработку лишь теми поверхностями, где это действительно необходимо, и избегая излишне жёстких визуальных стандартов для скрытых участков.
- Количество деталей и эффективность их укладки определяют стоимость подготовки одной единицы.
- Сложность маскировки часто важнее, чем общая внешняя площадь.
- Глубокие полости и внутренние каналы увеличивают время обработки и очистки.
- Эталонный образец обеспечивает контроль, но может потребовать одобрения первого изделия.
- Последующее нанесение покрытия включает отдельные этапы подготовки, обращения и контроля.
Какие дефекты и проблемы качества могут возникнуть?
К распространённым дефектам относятся неравномерная текстура, чрезмерная шероховатость, закруглённые края, остатки абразива, загрязнения и деформации. Полосы, разводы или различия в блеске обычно вызываются непоследовательностью расстояния, угла, перекрытия, потока или времени выдержки. Крупнозернистый абразив и высокое давление приводят к избыточной шероховатости, тогда как многократные удары закругляют открытые углы. Остаточные частицы представляют серьёзную опасность в резьбовых отверстиях, узких каналах и глухих полостях, поскольку они могут попасть в сборку или повредить движущиеся поверхности.
Риски загрязнения и очистки
На взорванной поверхности имеется множество микроскопических ложбинок, способных задерживать пыль, фрагменты абразива, масло или влагу. При повторном использовании абразива на материалах, несовместимых друг с другом, возможно внедрение посторонних частиц, что впоследствии может привести к появлению пятен или коррозии. Поэтому очистку следует планировать как неотъемлемую часть процесса, а не рассматривать её как дополнительный завершающий этап. В зависимости от геометрии и требований к чистоте можно применять сухой фильтрованный воздух, вакуумную вытяжку, мойку, ультразвуковую очистку или проверенную промывку.
Контроль качества, предотвращающий переделку
Надёжный план обеспечения качества сочетает контроль параметров с визуальным и размерным контролем. Операторы должны отслеживать состояние абразивного материала, давление, износ сопла, расстояние и степень покрытия детали. Контролёры должны сравнивать внешний вид с эталонным образцом, проверять границы маскировки, измерять критические размеры после финишной обработки и убеждаться, что в отверстиях и каналах не осталось абразива.
| Дефекты | Вероятная причина | Корректирующие меры |
| Полосатая или мутная поверхность | Неравномерное перекрытие, расстояние или время воздействия | Используйте фиксированный рисунок, стабильное приспособление или автоматизированное движение |
| Слишком грубая отделка | Грубый абразив, чрезмерное давление, длительное воздействие | Использование более мелких абразивных материалов и снижение интенсивности |
| Закруглённые углы | Прямое длительное воздействие на открытые кромки | Маскировка кромок или уменьшение угла и времени воздействия |
| Встроенное загрязнение | Загрязнённые или смешанные материалы | Используйте специализированные чистые материалы и оборудование |
| Абразив застрял внутри детали | Недостаточное маскирование или ограниченный доступ для очистки | Заглушите отверстия и проведите проверенную очистку |
| Искривлённый тонкий участок | Несбалансированное воздействие и остаточные напряжения | Обрабатывайте равномерно с обеих сторон на более низкой интенсивности |
Какие правила проектирования улучшают пескоструйную обработку деталей, изготовленных на ЧПУ?
Проектирование для пескоструйной обработки начинается с разделения декоративных и функциональных поверхностей. На чертеже должно быть указано, где требуется матовая текстура, а где необходимо сохранить механическую отделку. Это предотвращает возникновение недоразумений относительно отверстий, резьб, уплотнительных участков, зон контакта, базовых поверхностей или зон клеевого соединения. Конструкторы также должны проверять доступность: глубокие пазы, пересекающиеся каналы и замкнутые полости могут получить неравномерное покрытие и задерживать частицы.
Примечания к чертежу и решения по геометрии
Полезная пометка на чертеже указывает на процесс, определяет обработанные поверхности, ссылается на образец или целевой уровень шероховатости и описывает условия окончательной проверки. Также следует уточнить, допустимо ли небольшое смягчение кромок. Очень острые декоративные кромки после агрессивной пескоструйной обработки редко остаются визуально чёткими, поэтому небольшой контролируемый скос кромки может обеспечить более повторяемый внешний вид. Тонкие перемычки и широкие плоские панели должны обладать достаточной жёсткостью, чтобы не деформироваться при транспортировке и ударах.
Контрольный список для проверки дизайна
Перед выпуском чертежа необходимо проанализировать взаимосвязь между пескоструйной обработкой и всеми последующими операциями. Пескоструйная обработка перед анодированием может помочь создать равномерную матовую поверхность алюминия, однако процесс анодирования может подчеркнуть различия в сплаве или текстуре. Обработка перед нанесением покрытия улучшает адгезию, но слишком глубокий профиль может оставаться заметным даже через тонкое покрытие. Пескоструйную обработку после окончательной сборки следует избегать, если частицы могут попасть в соединения или механизмы.
- Обозначьте все поверхности, не подлежащие обработке, непосредственно на чертеже.
- Обеспечьте заглушки, колпачки или маскировочные элементы для резьбы и точных отверстий.
- Избегайте труднодоступных полостей, которые невозможно осмотреть и очистить.
- Определите требования к снятию фасок вместо того, чтобы полагаться на пескоструйную обработку для удаления заусенцев.
- Уточните последовательность операций: анодирование, покраска, порошковое покрытие, маркировка и сборка.
- Требуйте окончательной проверки после завершения всех финишных операций, особенно по критическим размерам.
Пескоструйная обработка в сравнении с другими методами финишной обработки деталей на ЧПУ
Пескоструйная обработка часто сравнивается с дробеструйной, поскольку обе используют подаваемые абразивные материалы и создают матовые поверхности. Угловатый абразив, как правило, более агрессивен, быстрее очищает и формирует более чёткий профиль. Округлые стеклянные или керамические гранулы скорее оказывают пинирование, чем резание, что даёт более гладкую сатиновую текстуру с меньшим удалением материала. Поскольку поставщики иногда употребляют эти термины довольно свободно, на чертежах следует указывать конкретный материал и требуемый результат, а не полагаться лишь на название процесса.
Сравнение с дробеструйной обработкой, анодированием и порошковой окраской
Анодирование и порошковая окраска не являются прямыми заменителями пескоструйной обработки. Они создают преобразованный или нанесённый защитный слой, тогда как пескоструйная обработка в основном изменяет текстуру и степень чистоты поверхности. Пескоструйная обработка часто применяется перед нанесением этих покрытий. На алюминии распространён вариант: сначала дробеструйная обработка, затем анодирование, если требуется равномерный матовый цвет. Порошковая окраска обеспечивает цвет, защиту от коррозии и более толстый барьер, тогда как пескоструйная обработка может использоваться предварительно для очистки поверхности и создания адгезии. Обработанная механически поверхность сохраняет видимые следы инструмента и чёткую детализацию, что может быть предпочтительным для точных поверхностей или при необходимости снижения стоимости.
Выбор подходящей отделки
Правильный выбор зависит от того, что является приоритетом: глубокая очистка, мягкая декоративная текстура, стойкость к коррозии, цвет, толщина покрытия, контроль размеров или стоимость. Пескоструйная обработка наиболее эффективна как подготовительный этап и для изменения текстуры. Дробеструйная обработка обычно предпочитается для получения более мягкой декоративной сатиновой поверхности. Анодирование выбирают для защиты и окрашивания алюминиевых поверхностей, тогда как порошковая окраска применяется для создания более толстого цветного барьера на подходящих деталях.
| Отделка | Основное назначение | Типичный внешний вид | Учёт допусков |
| Пескоструйная обработка | Очистка, шероховатость, матовая текстура | Матовая и относительно крупная текстура | Маскируйте критические элементы; можно закруглить кромки |
| Бластинг бисером | Равномерная косметическая сатиновая текстура | Более гладкая сатиновая матовая поверхность | Обычно более бережная, но всё же защищает посадочные места и уплотнения |
| Обработанная поверхность | Сохраняет геометрию «как-то вырезано» и рисунок инструмента | Направленные следы инструмента | Лучшая размерная непрерывность; внешний вид зависит от траектории инструмента |
| Анодирование | Защита и окрашивание алюминия | Прозрачный или окрашенный; матовый или сатиновый в зависимости от предварительной обработки | Добавляет или преобразует тонкий поверхностный слой; учитывает допуски по посадке |
| Порошковое покрытие | Цветовое покрытие и барьерная защита | Широкий выбор цветов и степеней блеска | Гораздо толще, чем текстура после пескоструйной обработки; маскирует точные участки |
Заключение
Пескоструйная обработка может превратить деталь, обработанную на станке с ЧПУ, из явно обработанного элемента в однородное матовое изделие или в хорошо подготовленную основу для последующего покрытия. Её успех зависит от подбора абразива и его интенсивности в соответствии с материалом, защиты точных элементов, соблюдения визуальных стандартов и удаления всех следов абразива после обработки.
ЧаВо
Может ли пескоструйная обработка удалить следы от станков с ЧПУ?
Она может уменьшить визуальный контраст светлых следов обработки, однако глубокие царапины, вибрационные риски, вмятины и ошибки при сглаживании могут оставаться заметными. Сначала следует выполнить правильную механическую обработку и зачистку.
Предотвращает ли пескоструйная обработка образование ржавчины?
Нет. Пескоструйная обработка удаляет ржавчину и готовит поверхность, но открытая углеродистая сталь обычно требует оперативного нанесения покрытия или другого защитного финишного слоя.
Можно ли подвергать пескоструйной обработке резьбу и точные отверстия?
Как правило, их следует маскировать, поскольку изменения текстуры и попадание абразива внутрь могут повлиять на посадку, герметичность, измерения и сборку.
Является ли дробеструйная обработка тем же самым, что и пескоструйная?
Обе технологии воздействуют на поверхность с помощью абразива, однако округлые гранулы обычно дают более гладкую, менее агрессивную сатиновую отделку по сравнению с угловатым абразивом.
Связанные ключевые слова для SEO
Следующие ключевые слова могут использоваться для внутренней перелинковки, альтернативного текста изображений, категорийных страниц и будущих статей, связанных с финишной обработкой поверхностей на станках с ЧПУ.
Основные и длиннохвостые ключевые слова
Используйте основную фразу естественно и распределяйте вспомогательные термины только там, где они соответствуют поисковому запросу.