
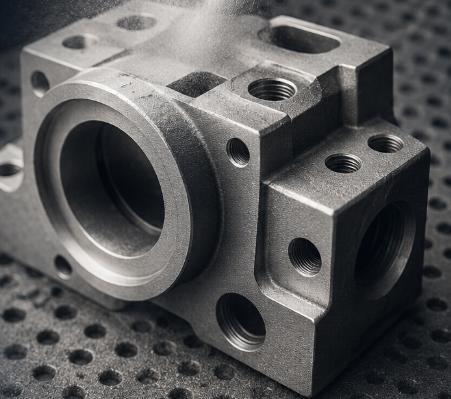
Kumlama, aşındırıcı parçacıkları kontrollü hızla bir parçaya doğru fırlatan mekanik bir yüzey işlemidir. CNC tezgahlarında işlenen bileşenlerde, genellikle hafif oksidasyonu gidermek, görünür takım izlerini azaltmak, homojen mat bir dokuya ulaşmak veya daha sonraki kaplamaya yönelik bir yüzey hazırlamak için tercih edilir. İşlem basit görünse de, nihai sonuç; aşındırıcı türü, parçacık boyutu, basınç, mesafe, açı, maruz kalma süresi, malzeme sertliği ve parça geometrisine bağlıdır. Agresif bir ayar, keskin kenarları yumuşatabilir, yüzey pürüzlülüğünü değiştirebilir, döküm veya işleme hatalarını ortaya çıkarabilir ya da ince bir duvarı bozabilir. Kontrollü bir ayar ise, sağlam bir parçanın temel geometrisini değiştirmeden, tekrarlanabilir bir endüstriyel yüzey sonucu elde edebilir. Bu kılavuz, kumlamanın nasıl çalıştığını, hassas CNC parçalarına ne yaptığını ve mühendislerin yüzey sonucunu nasıl belirleyip denetlemesi gerektiğini açıklar.
Kumlama Nasıl Çalışır?
Kumlama, aşındırıcı ortamı bir nozul aracılığıyla hızlandırır ve iş parçasına yönlendirir. Yaygın olan sıkıştırılmış hava kullanılırken, otomatik sistemler ise eşit kaplamayı sağlamak için parçayı, nozulu veya ikisini de hareket ettirir. Parçacıkların çarpışmaları, küçük miktarlarda malzemeyi keser, kırar, çapak atar veya yerinden söker. Açısal ortamlar daha agresif şekilde keser ve daha keskin bir profil oluşturur; yuvarlak ortamlar ise yüzeyi çapaklatır ve daha yumuşak bir dokuya yol açar. Hassas cilalama atölyeleri, genellikle sıradan silika kum yerine alüminyum oksit, cam boncuk, seramik boncuk, garnet, plastik ortam veya diğer kontrollü aşındırıcılar kullanır.
Ana İşlem Değişkenleri
İstikrarlı bir yüzey sonucu için operatörün veya otomatik tarifin yalnızca basıncı kontrol etmesi yeterli değildir. Aynı aşındırıcıyla işlenmiş iki parça, nozul mesafesi, çarpma açısı, bekletme süresi veya ortam koşulları değiştiğinde farklı görünebilir. Geri dönüştürülen ortamlar da zamanla küçülür ve daha az keskin hale gelir; bu durum, dokuyu ve üretim hızını yavaş yavaş değiştirebilir.
Parçacık Çarpışmasının Yüzeyi Nasıl Değiştirdiği
Her çarpma, mikroskopik bir deformasyon veya kesik oluşturur. Milyonlarca üst üste binen çarpma, kir ve kirliliği temizler ve yöneldiği işleme çizgilerini rastgele bir yüzey deseniyle değiştirir. Daha kaba, daha sert ve daha açısal parçacıklar genellikle malzemeyi daha hızlı kaldırır ve daha derin bir dokuya bırakır. Daha ince veya yuvarlak parçacıklar ise, ağır temizlikten ziyade görünüm ve tutarlılığın daha önemli olduğu durumlarda tercih edilir.
- Basınç ve hava hacmi, parçacık hızını ve malzeme kaldırma oranını etkiler.
- Ortam türü, sertliği, şekli ve ağ boyutu, yüzeyin ne kadar agresif biçimde işleneceğini belirler.
- Nozul mesafesi ve açısı, kaplamayı, kenar yuvarlanmasını ve yerel pürüzlülüğü etkiler.
- Bekletme süresi, orijinal işleme deseninin ne kadar görünür kalacağını kontrol eder.
- Maskeleme, dişli bağlantıları, sızdırmazlık yüzeylerini, yatak yuvalarını ve estetik kontrast alanlarını korur.
CNC Tezgahında İşlenen Parçalara Kumlama Ne Yapar?
CNC ile işlenmiş parçalar için kumlama, dokuyu kontrol eder ve yüzeyleri hazırlar. Freze edilmiş, torna yapılmış ve karıştırılmış alanlar arasındaki görsel kontrastı azaltır; ayrıca daha sonraki kaplama öncesinde hafif su çatlağı, oksidasyon, leke ve küçük kirlerin de temizlenmesini sağlar. Boyutsal hataları, derin kesici izleri, ezikleri, titreme veya yetersiz çapak temizliğini düzeltmez. Mat bir yüzey, ışığın daha eşit şekilde yansıması nedeniyle hatta dalgalanmaları da ortaya çıkarabilir. İyi sonuçlar, doğru biçimde işlenmiş ve çapakları temizlenmiş bir bileşenle başlar.
Parça Üzerindeki Fonksiyonel Etkiler
Dokulu yüzey, daha sonraki bir kaplamada mekanik tutunmayı artırabilir; ancak kaplanmamış kumlama yüzeyi otomatik olarak korozyona dayanıklı değildir. Karbon çelik üzerinde, koruma uygulanmadan pasın temizlenmesi, hızlıca okside olmaya başlayan son derece aktif bir yüzey bırakabilir. Alüminyumda ise kumlama, hava içinde yeniden oluşabilen doğal oksit tabakasını yok eder veya bozar; bu tabaka anodizasyon kadar kontrollü bir koruma sağlamaz. Bu işlem sürtünme, temizlenebilirlik ve temas davranışı üzerinde de etkili olabilir; bu nedenle fonksiyonel yüzeyler ayrı değerlendirmeye ihtiyaç duyar.
Kumlamanın Değer Kattığı Alanlar
Bu kaplama, homojen bir endüstriyel görünüm aranan gövde, braket, kapak, makine iskeleti, sabitleyiciler, kollar ve sızdırmazlık gerektirmeyen dış yüzeylerde en faydalıdır. Hassas delikler, optik yüzeyler, çok ince duvarlar veya temizlenmesi zor geçişler içeren parçalar için genel bir tedavi olarak ise daha az uygundur.
| Tipik Hedef | Kumlama İşleminin Yapabildikleri | Güvenilir Bir Şekilde Yapamayacağı Şeyler |
| Düzgün görünüm | Görsel araç yolu kontrastını azaltın ve mat bir doku oluşturun | Derin çizikleri, ezikleri, titremeyi veya kötü karışımı gizleyin |
| Yüzey temizliği | Hafif oksit, kütle ve kalıntıları temizleme | Yağ temizlemesini veya son hassas temizliği yerine kullanın |
| Kaplama hazırlığı | Doku ve mekanik ankrajı artırın | Doğru temizlik ve kaplama prosedürünün olmaması durumunda yapışmayı garanti edin |
| Çapak alma desteği | Bazı durumlarda çok hafif kenar tıraşlarını yumuşatın | Kritik kenarlarda kontrollü CNC tıraşını yerine getirin |
Kumlama için hangi malzemeler uygundur?
Çoğu mühendislik metali kumlana bilir, ancak karışım substrata uygun olmalıdır. Sertlik, düktilite, duvar kalınlığı, durum ve korozyon davranışı sonucu etkiler. Sertleştirilmiş çeliğe uygun bir ayar, yumuşak alüminyumda hasara yol açabilir. Daha önce karbon çelik üzerinde kullanılan medya, paslanmaz çelik veya demir dışı parçaları da kirletebilir. Korozyon performansı veya görünüm önemliyse, özel ekipman, temiz medya ve kontrollü işlem önemlidir.
Yaygın CNC Malzemeleri ve Onların Yanıtı
Alüminyum, şeffaf veya renkli anodizasyon öncesi mat bir dokuyu oluşturmak için sıkça kumlama yapılır. Yumuşak markaların eşit olmayan aşınma, kenar yuvarlanmasına veya bozulmaya neden olabileceğinden, ince medya ve orta basınç tercih edilir. Paslanmaz çelik temizlik veya görünüm amacıyla kumlana bilir, ancak içine yerleşmiş demir kirliliğinden kaçınılmalıdır. Karbon çeliği agresif temizliğe iyi yanıt verir, ancak genellikle hızlı bir kaplama veya başka bir koruyucu kaplama gerektirir. Titanyum mat kumlama sonucunu kabul edebilir, ancak yüksek performanslı uygulamalarda kirlilik kontrolü önemlidir. Bakır ve pirinç daha yumuşaktır ve aşırı agresif şekilde işlendiğinde kararıp, leke bırakabilir veya aşırı kaba bir doku gösterebilir.
Malzemeye Özgürlü Kontroller
Malzeme seçimi yalnızca yüzeyi belirlemekle kalmaz. Isıl işlem, önceki cilalama, kalan işleme gerilmeleri ve kaynakların varlığı, kumlama sonrası görülebilir değişikliklere neden olabilir. Bu nedenle, görünüm sıkı biçimde kontrol altına alınırken numune örnekleri veya ilk parça parçaları faydalıdır.
| Malzeme | Kumlamanın Tipik Kullanım Alanları | Ana Risk | Önerilen Kontrol |
| Alüminyum | Mat kosmetik yüzey; anodizasyon öncesi hazırlık | Kenar yuvarlanma, eşit olmayan doku, ince duvar deformasyonu | İnce malzeme, düşük basınç, eşit geçişler |
| Paslanmaz çelik | Temizlik ve saten-mat görünüm | Karşılıklı kirlenme ve daha sonra oluşan lekelenme | Özel olarak temiz malzeme ve ekipmanlar |
| Karbon çeliği | Pas veya küf temizliği; kaplama hazırlığı | Temizlemenin ardından hızlı flaş oksidasyon | Hemen kaplama yapın ve nem seviyesini kontrol edin |
| Titanyum | Düzgün mat dokuya sahip yüzey | İçine yerleşmiş kirlilik veya aşırı pürüzlülük | Uyumlu temiz medya ve doğrulanmış parametreler |
| Bakır veya pirinç | Dekoratif doku ve oksit temizliği | Lekeleşme, renk değişimi, agresif aşınma | Düşük basınç ve ince malzeme |
Kumlama ne renk ve görünüm sağlar?
Kumlama, temel rengin dışında dokuyu da değiştirir. Difüz yansıma yüzeyi mat, donuk veya saten görünüme kavuşturur. Alüminyum genellikle açık gümüş-grisi, paslanmaz çelik gri-saten, karbon çelik ise gri görünür; ancak korunmadığında hızla okside olabilir. Titanyum yumuşak bir gri görünüm kazanırken, bakır alaşımları sönük görünür ve doğal olarak kararabilir. Alaşım, aşındırıcı, partikül boyutu, basınç ve orijinal yüzey kaplaması tüm bunlar sonucu etkiler.
Neden İki Parti Farklı Görünebilir
Görsel tutarlılık, kozmetik püskürtme işlemlerinde en çok tartışılan zorluklardan biridir. Yeni malzeme, geri dönüştürülmüş malzemeye göre daha keskin olabilir. Bir bölgeye daha yakın tutulan nozül, daha derin bir dokuya yol açar. Manuel örtüşme desenleri ise bulutlar, çizgiler veya parlak ve koyu bölgeler oluşturabilir. Farklı malzeme partilerinden işlenmiş parçalar da farklı tepkiler gösterebilir. Bu nedenle, görünümün önemli olduğu durumlarda “kum püskürtme sonu” gibi yazılı bir açıklama yetersiz kalır. Bunun yerine, onaylanmış bir numune, belirlenmiş bir malzeme veya kabul edilen bir pürüzlülük aralığı ile desteklenmelidir.
Tekrarlanabilir Mat Sonucu Belirleme
Bir kozmetik spesifikasyonu, yalnızca işlem adını değil, istenen dokuyu ve uygulanacak yüzeyleri de tanımlamalıdır. Çizim, korunan yüzeyleri, yön açısından tutarlılığı, kabul edilebilir renk değişikliğini ve püskürtülen parçanın daha sonra anodize, boyama veya toz kaplama gibi bir son işlem görecek mi yoksa göreceğini belirtebilir.
- Renk ve doku kabulü için onaylı fiziksel bir numune veya kontrollü bir sonlandırma örnek kartı kullanın.
- Püskürtme sonrası alet izlerinin görülebileceğini belirtin.
- Korunan yüzeyleri ve gerekli maskeleme sınırını tanımlayın.
- Üretim partileri arasında malzeme türü ve yaklaşık partikül boyutunu tutarlı tutun.
- Parçaları aynı aydınlatma yönü ve yoğunluğu altında inceleyin.
Kum püskürtme işlemi hassasiyet ve toleransları nasıl etkiler?
Kum püskürtme, hassas bir malzeme kaldırma işlemi değildir; ancak boyutlar ve geometrik kalite üzerinde etkili olabilir. Mikroskopik kesme malzeme çıkarırken, çekiçleme işlemi ise yükselen tepe noktalar oluşturabilir. Genel kozmetik yüzeylerde bu değişimler önemsiz olabilirken, pres fitler, sızdırmazlık çapları, yatak yuvaları, hassas delikler, ince ara yüzeyler, keskin kenarlar ve dişlerde ise önemli ölçüde fark yaratabilir. Kaba köşeli malzemeler, yüksek basınç, yakın mesafe ve uzun bekletme süresi riski artırır.
Korunması Gereken Kritik Özellikler
Maskeleme, fonksiyonel geometriyi korumak için en güvenilir yöntemdir. Aşındırıcı malzeme yan yüzeylere ulaştığında dişler pürüzlü hale gelebilir ve montajı zorlaşabilir. Mühürleme yüzeyleri belirlenen yüzey pürüzlülüğünü kaybedebilir. Hassas delikler parçacıkları tutabilir veya yerel olarak genişleyebilir. Keskin kenarlar yuvarlanarak, muayene sırasında görünür kenar konumunu değiştirebilir. İnce parçalar, bir taraf diğer tarafa göre daha fazla darbe aldığı zaman deforme olabilir; özellikle de işleme süreci zaten kalıcı gerilmeleri oluşturmuşsa bu durum daha da belirginleşir.
Çizimler ve Muayene İçin Tolerans Planlaması
Boyutlar nihai bitmiş durumda değerlendirilmelidir. Bir özellik sıkı bir tolerans içinde kalması gerekiyorsa, çizimde bunun maskelemeyle mi, püskürtme sonrası mı işlenmesi gerektiği ya da tüm yüzey işlemlerinden sonra mı denetleneceği belirtilmelidir. Yüzey pürüzlülüğü gereklilikleri boyutsal toleranslardan ayrı tutulmalıdır; çünkü püskürtme dokusu, altta yatan şekli anlamlı şekilde değiştirmeden stylus okumalarını artırabilir.
| Özellik | Olası Etki | Tercih Edilen Tasarım veya İşlem Kontrolü |
| Hassas delik veya mil | Pürüzlülük değişimi, yerel aşınma, aşındırıcı malzemenin tutunması | Tamamen maskeleme yapın veya sonrasında tekrar işleme ile bitirin |
| Diş | Pürüzlü yan yüzeyler, zorlu bağlantı, sıkışmış aşındırıcı malzeme | Montaj öncesi tıpa veya kapak kullanın ve temizleyin |
| Sızdırmazlık yüzeyi | Pürüzsüzlüğün Kaybı ve Sızıntı Riski | Püskürtmeden hariç tutun ve çizimde işaretleyin |
| Keskin Kenar | Kenarların yuvarlanması ve görsel sınırın değişmesi | Belirlenmiş bir eğim ekleyin veya kenarı koruyun |
| İnce duvar veya düz panel | Eşit olmayan çapak atma ve deformasyon | Dengelemeli geçişler, düşük yoğunluk ve sabitleme sistemleri kullanın |
Kumlama Kaç Para Ediyor?
Kum püskürtme genellikle ekonomiktir, ancak fiyat yalnızca parça boyutuna bağlı değildir. İşleme, maskeleme, temizlik, miktar, aşındırıcı kullanımı, ekipman süresi, muayene ve estetik gerekliliklerin hepsi önemlidir. Çok sayıda dişli deliği ve mühürleme yüzeyi bulunan küçük bir parça, daha büyük açık bir braketten daha pahalı olabilir. Prototipler kurulum veya minimum sipariş ücretleri taşırken, tekrarlı üretim, parçalar sabitlenip birlikte işlendiğinde daha verimli hale gelir.
Başlıca Maliyet Artırıcılar
Aşındırıcı seçimi hem döngü süresini hem de işletme maliyetini etkiler. Dayanıklı, geri dönüştürülebilir aşındırıcılar tüketimi azaltabilir, ancak tutarsız sonuçları önlemek için sınıflandırma ve bakım gerektirir. Katı dış görünüm gereklilikleri ise numune alma ve muayene süresini uzatır. İç kanallar ve kör cepler temizlik çabasını artırır. Paslanmaz çelik, alüminyum veya hassas malzemeler için ayrı ekipmanlar da maliyeti yükseltebilir; çünkü bu yöntemler çapraz kontaminasyonu önler ama esnekliği sınırlar.
Tasarım Seçimlerinin Teklifi Nasıl Etkilediği
En düşük maliyetli parçalar açık geometriye, minimal maskelemeye, erişilebilir yüzeylere ve dokuya ilişkin geniş kabul aralığına sahiptir. En yüksek maliyetli parçalar ise çok sayıda küçük özelliği çevreleyen manuel maskeleme, derin oyuklarda kontrol edilmiş kaplama, özel temizlik, bireysel muayene veya estetik alanların yeniden işlenmesini gerektirir. Mühendisler, püskürtmeyi yalnızca ihtiyaç duyulan yüzeylerle sınırlayarak ve gizli bölgelerde gereksiz derecede sıkı görsel standartlardan kaçınarak maliyeti düşürebilirler.
- Parça miktarı ve raflama verimliliği, her parça başına düşen kurulum maliyetini belirler.
- Karmaşıklığın maskelemesi genellikle toplam dış alanından daha önemli olur.
- Derin cepler ve iç kanallar, işleme ve temizleme süresini artırır.
- Bir referans numune kontrol katkısı sağlar ancak ilk parça onayı gerektirebilir.
- Sonraki bir kaplama, ayrı hazırlık, taşıma ve muayene adımları ekler.
Hangi Kusurlar ve Kalite Sorunları Olabilir?
Yaygın kusurlar arasında eşit olmayan doku, aşırı pürüzlülük, yuvarlak kenarlar, kalıntı aşındırıcı, kirletici maddeler ve bozulma yer alır. Çizgiler, bulutlar veya parlaklık farklılıkları genellikle tutarsız mesafe, açı, örtüşme, akış veya duraklama nedeniyle ortaya çıkar. Kaba medya ve yüksek basınç aşırı pürüzlülük oluştururken, tekrarlı darbeler açık köşeleri yuvarlar. Kalıntı parçacıklar, vidalı delikler, dar yivler ve kör boşluklarda ciddi sorunlara yol açabilir; çünkü bunlar bir montaja girebilir veya hareketli yüzeylere zarar verebilir.
Kirlilik ve Temizlik Riskleri
Püskürtülmüş bir yüzeyde, tozu, kırık medyayı, yağı veya nemi tutabilecek çok sayıda mikroskopik çukur bulunur. Uyumsuz malzemeler üzerinde medyanın yeniden kullanılması yabancı partikülleri gömerek, daha sonra leke oluşumuna veya korozyona neden olabilir. Bu nedenle temizlik, işlem sürecinin bir parçası olarak planlanmalı, isteğe bağlı son bir adım olarak değerlendirilmemelidir. Geometriye ve temizlik gereksinimlerine göre, kuru filtrelenmiş hava, vakumlu emme, yıkama, ultrasonik temizleme veya doğrulanmış durulama yöntemleri kullanılabilir.
Yeniden İşleme Engelleyen Kalite Kontrolleri
Güçlü bir kalite planı, parametre kontrolünü görsel ve boyutsal denetimle birleştirir. Operatörler, ortam koşullarını, basıncı, nozül aşınmasını, mesafeyi ve parça kaplamasını izlemelidir. Denetçiler ise görünümü referans numuneyle karşılaştırmalı, maskeleme sınırlarını doğrulamalı, işlenme sonrası kritik boyutları kontrol etmeli ve deliklerde veya kanallarda aşındırıcı kalıntısı olmadığından emin olmalıdır.
| Kusur | Muhtemel Neden | Düzeltici Eylem |
| Çizgili veya bulutlu yüzey | Eşit olmayan örtüşme, mesafe veya bekletme | Sabit bir desen, istikrarlı bir tutucu veya otomatik hareket kullanın |
| Yüzey çok pürüzlü | Kaba ortam, aşırı basınç, uzun maruziyet | Daha ince malzeme kullanın ve yoğunluğu azaltın |
| Yuvarlak köşeler | Açık kenarlara doğrudan uzun süreli etki | Kenarları maskeleyin veya açı ve bekletme süresini azaltın |
| Gömülü kir ve kirlilik | Kirli veya karışık malzeme | Özel temiz ortam ve ekipman kullanın |
| Parçanın içinde sıkışmış aşındırıcı | Yetersiz maskeleme veya temizlik erişimi | Açıklıkları tıkayın ve onaylanmış temizliği ekleyin |
| İncelikten dolayı eğrilmiş bölüm | Denge bozulmuş darbe ve kalıntı gerilim | Her iki yüzeye de daha düşük yoğunlukta eşit şekilde püskürtün |
Kum püskürtmeli CNC parçalarını iyileştiren tasarım kuralları nelerdir?
Kum püskürtmesi için tasarım, estetik ve fonksiyonel yüzeyleri ayırmakla başlar. Çizimde mat dokunun gerektiği yerler ile mekanik işlenmiş yüzeyin korunması gereken alanlar belirtilmelidir. Bu yaklaşım, delikler, dişli yüzeyler, sızdırmazlık bölgeleri, temas alanları, referans noktaları veya yapıştırma bölgeleri hakkında varsayımların önüne geçer. Tasarımcılar ayrıca erişimi de kontrol etmelidir: derin yivler, kesişen kanallar ve kapalı boşluklar eşit kaplama almayıp partikülleri içerebilir.
Çizim Notları ve Geometri Kararları
Yararlı bir çizim açıklaması işlemi adlandırır, işlenen yüzeyleri tanımlar, bir numuneyi veya pürüzlülük hedefini referans olarak gösterir ve nihai denetim koşullarını belirtir. Ayrıca küçük kenar yumuşatmasının kabul edilebilir olup olmadığını da açıkça belirtmelidir. Çok keskin estetik kenarlar agresif püskürtme sonrasında nadiren görsel olarak keskin kalabilir; bu nedenle küçük, kontrollü bir kenar kırılması daha tekrarlanabilir bir görünüm sağlayabilir. İnce kirişler ve geniş düz paneller, taşıma ve darbe sırasında bozulmaya direnebilecek yeterli sertliğe sahip olmalıdır.
Tasarım İnceleme Kontrol Listesi
Çizimi yayımlamadan önce, püskürtme ile her bir sonraki işlem arasındaki ilişkiyi gözden geçirin. Anodizasyon öncesi püskürtme, homojen bir mat alüminyum yüzeyi oluşturmakta yardımcı olabilir; ancak anodizasyon süreci alaşımda veya doku değişikliğini vurgulayabilir. Kaplama öncesi püskürtme, bağlanmayı artırabilir; buna karşılık çok derin bir profil ince bir kaplama altında hâlâ görülebilir. Parçacıkların eklem veya mekanizmalara girebileceği durumlarda, final montajdan sonra püskürtme yapılması kaçınılmazdır.
- Püskürtülmemesi gereken tüm yüzeyleri doğrudan çizim üzerinde işaretleyin.
- Dişli ve hassas delikler için tıkaçlar, kapaklar veya maskeleme girişleri sağlayın.
- Denetlenemeyen ve temizlenemeyen erişilemez boşluklardan kaçının.
- Çapak temizliği için püskürtmeye güvenmek yerine kenar kırılma şartlarını belirleyin.
- Anodizasyon, boyama, toz kaplama, markalama ve montaj gibi işlemlerin sırasını onaylayın.
- Kritik boyutlar üzerindeki tüm bitirme işlemlerinden sonra nihai denetim zorunludur.
Kum Püskürtmesi Diğer CNC Yüzey İşleme Yöntemleriyle Karşılaştırıldığında
Kum püskürtme, her ikisi de hızlandırılmış malzeme kullanır ve mat yüzeyler oluşturur olduğu için sıkça boncuk püskürtme ile karşılaştırılır. Köşeli aşındırıcı genellikle daha agresiftir, daha hızlı temizler ve daha keskin bir profil ortaya çıkarır. Yuvarlak cam veya seramik boncuklar ise kesmek yerine çaprazlama etkisi yapar; böylece daha az malzeme kaldırılarak daha pürüzsüz bir saten dokusu elde edilir. Tedarikçiler bazen bu terimleri gevşek biçimde kullandığından, çizimler yalnızca işlem adına güvenmek yerine malzemenin ve istenen sonucun belirtilmesini gerektirir.
Boncuk Püskürtme, Anodizasyon ve Toz Kaplama İle Karşılaştırma
Anodizasyon ve toz kaplama, püskürtme işleminin doğrudan yerine geçmez. Bunlar, dönüştürülmüş veya katman halinde uygulanmış bir koruyucu tabaka eklerken, püskürtme öncelikle yüzey dokusunu ve temizliğini değiştirir. Bu kaplamaların uygulanmasından önce genellikle püskürtme işlemi kullanılır. Alüminyum üzerinde, eşit bir mat renk gerektiği durumlarda, boncuk püskürtmenin ardından anodizasyon uygulaması yaygındır. Toz kaplama renk, korozyon koruması ve daha kalın bir bariyer sağlayabilir; püskürtme ise öncelikle yüzeyi temizlemek ve yapışmayı artırmak için kullanılabilir. Makineyle işlenmiş bir yüzey, görünür araç izlerini ve keskin özellik tanımlarını korur; bu da hassas yüzeylerde veya düşük maliyetli uygulamalarda tercih edilebilir.
Doğru Yüzey Seçimi
Doğru seçimin, önceliğin ağır temizlik, pürüzsüz estetik doku, korozyon direnci, renk, kaplama kalınlığı, boyutsal kontrol mü, yoksa maliyet mi olduğuna bağlı olduğunu gösterir. Kum püskürtme, hazırlık ve doku açısından en güçlü yöntemdir. Boncuk püskürtme ise genellikle daha yumuşak bir estetik saten efekti için tercih edilir. Anodizasyon alüminyum yüzeyinin korunması ve renklendirilmesi için seçilir; toz kaplama ise uygun parçalarda daha kalın renkli bir bariyer sağlamak amacıyla tercih edilir.
| Kaplama | Temel Amac | Tipik Görünüm | Tolerans Dikkatleri |
| Kum Çarpma | Temizleme, pürüzlendirme, mat doku | Mat ve nispeten kaba | Kritik özellikleri maskeleyin; kenarları yuvarlayabilirsiniz |
| Boncuk püskürtme | Tek tip güzellik açısından saten dokusu | Daha pürüzsüz saten-mat yüzey | Genellikle daha naziktir, ancak yine de fit ve contaları korur |
| Makine ile işlenmiş yüzey | İşlenmemiş haliyle geometriyi ve takım izlerini korur | Yönlü takım izleri | En iyi boyutsal süreklilik; görünüm, takım izine göre değişir |
| Anodizasyon | Alüminyumun korunması ve renklendirilmesi | Şeffaf veya renkli; ön işlemine göre mat veya saten | İnce bir yüzey katmanı ekler veya dönüştürür; montaj uyumlarını dikkate alın |
| Toz kaplama | Renk ve bariyer koruması | Geniş renk ve parlaklık seçenekleri | Püskürtme dokusundan çok daha kalın; hassas bölgeleri maskeleme |
Sonuç
Kum püskürtme, CNC ile işlenmiş bir parçayı görünür şekilde aletlenen bir bileşenden, homojen bir mat ürün haline getirebilir ya da daha sonraki kaplama için iyi hazırlanmış bir temel oluşturabilir. Başarısı, malzeme türüne uygun medya ve yoğunluğu seçmeye, hassas özelliklerin korunmasına, görsel standartların kontrol edilmesine ve işlemden sonra aşındırıcının her izinin tamamen temizlenmesine bağlıdır.
SSS
Kumlama CNC Araç İzi'ni Gidebilir Mi?
Işıkla oluşan alet yollarının görsel kontrastını azaltabilir, ancak derin izler, titreklik, çukurlar ve karışım hataları hâlâ görülebilir. Doğru işleme ve çapak temizliği öncelikle yapılmalıdır.
Kumlama Paslanmayı Önleyebilir Mi?
Hayır. Pası temizler ve yüzeyi hazırlar, ancak açıkta kalan karbon çeliğin genellikle hızlı bir kaplama veya başka bir koruyucu kaplama ihtiyacı vardır.
Dişler ve Hassas Delikler Kum Püskürtmesi Yapılabilir mi?
Genellikle maskelemelidirler, çünkü doku değişiklikleri ve sıkışan aşındırıcılar uyum, sızdırmazlık, ölçüm ve montaja etki edebilir.
Boncuk Püskürtme ile Kum Püskürtme Aynı Mıdır?
İkisi de yüzeye bir medya hızlandırarak uygular, ancak yuvarlak boncuklar genellikle köşeli aşındırıcılara kıyasla daha pürüzsüz ve daha az agresif bir saten yüzey elde eder.
İlgili SEO anahtar kelimeleri
Aşağıdaki anahtar kelimeler, CNC yüzey bitirmeyle ilgili iç bağlantıları, görsel alt metinlerini, kategori sayfalarını ve gelecekteki makaleleri destekleyebilir.
Anahtar Kelimeler ve Uzun Kuyruk Anahtar Kelimeler
Ana ifadeyi doğal olarak kullanın ve destekleyici terimleri yalnızca arama niyetine uygun yerlerde dağıtın.