
Le sablage est un traitement de surface mécanique qui propulse des particules abrasives vers une pièce à une vitesse contrôlée. Sur les pièces usinées par CNC, il est souvent choisi pour éliminer une légère oxydation, réduire les marques d’outillage visibles, créer une texture mate uniforme ou préparer une surface en vue d’un revêtement ultérieur. Le procédé semble simple, mais le résultat final dépend du type d’abrasif, de la taille des particules, de la pression, de la distance, de l’angle, du temps d’exposition, de la dureté du matériau et de la géométrie de la pièce. Un réglage trop agressif peut adoucir les arêtes vives, modifier la rugosité de la surface, mettre au jour des défauts de fonderie ou d’usinage, ou déformer une paroi mince. Au contraire, un réglage maîtrisé permet d’obtenir une finition industrielle reproductible sans altérer la géométrie fondamentale d’une pièce robuste. Ce guide explique le fonctionnement du sablage, ses effets sur les pièces CNC de précision, ainsi que la manière dont les ingénieurs doivent spécifier et contrôler cette finition.
Comment fonctionne le sablage ?
Le sablage accélère un média abrasif à travers une buse et le dirige vers la pièce à traiter. L’air comprimé est couramment utilisé, tandis que des systèmes automatisés déplacent la pièce, la buse, ou les deux, afin d’assurer une couverture homogène. Les impacts des particules coupent, fracturent, martèlent ou détachent de minuscules quantités de matière. Les médias angulaires coupent plus vigoureusement et produisent un profil plus net ; les médias arrondis polissent la surface et créent une texture plus douce. Les ateliers spécialisés dans la finition de précision utilisent généralement de l’oxyde d’aluminium, des billes de verre, des billes céramiques, du grenat, des médias plastiques ou d’autres abrasifs contrôlés, plutôt que le sable de silice ordinaire.
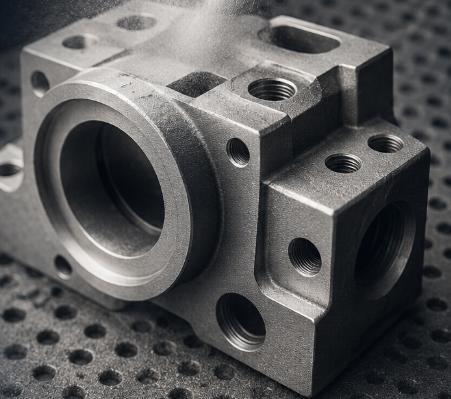
Les principales variables du processus
Pour obtenir une finition homogène, l’opérateur ou le programme automatisé doit maîtriser bien plus que la seule pression. Deux pièces traitées avec le même abrasif peuvent présenter des aspects différents si la distance entre la buse et la pièce, l’angle d’impact, le temps de séjour ou l’état du média varient. Par ailleurs, les médias recyclés deviennent progressivement plus petits et moins tranchants, ce qui peut modifier peu à peu la texture et le rendement de production.
Comment l’impact des particules modifie la surface
Chaque impact engendre une déformation ou une entaille microscopique. Des millions d’impacts superposés éliminent les contaminations et remplacent les lignes d’usinage directionnelles par un motif de surface aléatoire. Les particules plus grossières, plus dures et plus angulaires éliminent généralement la matière plus rapidement et laissent une texture plus profonde. Les particules plus fines ou arrondies sont plutôt choisies lorsque l’apparence et la régularité priment sur un nettoyage intensif.
- La pression et le volume d’air influencent la vitesse des particules et le taux d’élimination.
- Le type d’abrasif, sa dureté, sa forme et sa granulométrie déterminent l’intensité de l’attaque exercée sur la surface.
- La distance et l’angle de la buse affectent la couverture, l’arrondissement des arêtes et la rugosité locale.
- Le temps de séjour contrôle l’ampleur avec laquelle le motif d’usinage initial reste visible.
- Le masquage protège les filetages, les faces d’étanchéité, les sièges de roulements et les zones où l’esthétique joue un rôle essentiel.
Que fait le sablage aux pièces usinées par CNC ?
Pour les pièces usinées sur CNC, le sablage permet de contrôler la texture et de préparer les surfaces. Il réduit le contraste visuel entre les zones fraisées, tournées et les zones de transition, et peut éliminer les légères incrustations, l’oxydation, les taches ainsi que les contaminations mineures avant une finition ultérieure. Toutefois, il ne corrige ni les erreurs dimensionnelles, ni les marques profondes de coupe, ni les bosses, ni les vibrations ni le défaut d’ébavurage. Une surface mate peut même mettre en évidence des ondulations, car la lumière se réfléchit de manière plus uniforme. Des résultats satisfaisants commencent par une pièce correctement usinée et débavurée.
Effets fonctionnels sur la pièce
La surface texturée peut améliorer l’adhérence mécanique pour une couche de revêtement ultérieure, mais une surface sablée non revêtue n’est pas automatiquement résistante à la corrosion. Sur l’acier au carbone, l’élimination de la rouille sans application de protection peut laisser une surface très active qui commence rapidement à s’oxyder. Sur l’aluminium, le sablage supprime ou perturbe la couche d’oxyde naturellement formée ; celle-ci se reforme à l’air, mais elle n’offre pas la même protection contrôlée que l’anodisation. Le procédé peut également influencer la friction, la facilité de nettoyage et le comportement en contact ; c’est pourquoi les surfaces fonctionnelles nécessitent une évaluation spécifique.
Où le sablage apporte une valeur ajoutée
La finition est particulièrement utile sur les boîtiers, les supports, les couvercles, les châssis de machines, les dispositifs de fixation, les poignées et les surfaces extérieures non étanches où une apparence industrielle uniforme est souhaitée. Elle est moins adaptée comme traitement global pour des pièces comportant des alésages de précision, des surfaces optiques, des parois très fines ou des passages difficiles à nettoyer.
| Objectif typique | Ce que le sablage peut accomplir | Ce qu’il ne peut pas faire de manière fiable |
| Aspect uniforme | Réduire le contraste visuel des trajectoires d’outils et créer une texture mate | Masquer les rayures profondes, les bosses, les vibrations ou les défauts de mélange |
| Nettoyage de surface | Éliminer l’oxyde léger, les écailles et les résidus | Remplacer le dégraissage ou le nettoyage final de précision |
| Préparation du revêtement | Augmenter la texture et l’ancrage mécanique | Garantir l’adhérence même en l’absence d’une propreté et d’une procédure de revêtement adéquates |
| Débavurage des supports | Adoucir, dans certains cas, les bavures d’arête très légères | Remplacer le débavurage CNC contrôlé sur les arêtes critiques |
Quels matériaux sont adaptés au sablage ?
La plupart des métaux d’ingénierie peuvent être sablés, mais la recette doit être adaptée au substrat. La dureté, la ductilité, l’épaisseur des parois, l’état de surface et le comportement face à la corrosion influencent le résultat. Un réglage adapté à l’acier trempé peut endommager l’aluminium tendre. Les abrasifs utilisés précédemment sur l’acier au carbone risquent également de contaminer l’acier inoxydable ou les pièces non ferreuses. Un équipement spécialisé, des abrasifs propres et une manipulation maîtrisée sont essentiels lorsque la performance contre la corrosion ou l’apparence est primordiale.
Matériaux courants pour CNC et leur réaction
L’aluminium est souvent sablé afin de lui conférer une texture mate avant l’anodisation transparente ou colorée. Des abrasifs fins et une pression modérée sont privilégiés, car les alliages tendres peuvent présenter une érosion inégale, un arrondissement des arêtes ou une déformation. L’acier inoxydable peut être sablé pour le nettoyage ou l’esthétique, mais il convient d’éviter toute contamination ferreuse résiduelle. L’acier au carbone réagit bien à un nettoyage agressif, mais nécessite généralement un revêtement rapide ou une autre finition protectrice. Le titane peut accepter une finition sablée mate, bien que le contrôle de la contamination soit crucial pour les applications haute performance. Le cuivre et le laiton, plus tendres, peuvent foncer, s’effacer ou afficher une texture trop rugueuse lorsqu’ils sont traités de manière trop agressive.
Contrôles spécifiques à chaque matériau
Le choix du matériau ne détermine pas à lui seul la finition. Le traitement thermique, le polissage préalable, les contraintes résiduelles issues de l’usinage et la présence de soudures peuvent engendrer des variations visibles après le sablage. Des échantillons de coupons ou des pièces de premier article sont donc utiles lorsque l’apparence doit être strictement contrôlée.
| Matériau | Utilisation typique du sablage | Principal risque | Contrôle recommandé |
| Aluminium | Finition cosmétique mate ; préparation avant anodisation | Arrondissement des arêtes, texture inégale, déformation des parois minces | Médias fins, pression plus faible, passes uniformes |
| Acier inoxydable | Nettoyage et aspect satiné-mat | Contamination croisée et taches ultérieures | Médias propres et équipements dédiés |
| Acier au carbone | Élimination de la rouille ou des écailles ; préparation du revêtement | Oxydation rapide instantanée après le nettoyage | Revêtir rapidement et contrôler l’humidité |
| Titane | Texture mate uniforme | Contamination enfouie ou rugosité excessive | Médias compatibles propres et paramètres validés |
| Cuivre ou laiton | Texture décorative et élimination de l’oxyde | Flou, changement de couleur, érosion agressive | Faible pression et médias fins |
Quelle couleur et quel aspect produit le sablage ?
Le sablage modifie davantage la texture que la couleur de base. La réflexion diffuse donne à la surface un aspect mat, terne ou satiné. L’aluminium apparaît souvent d’un gris argent clair, l’acier inoxydable devient gris satiné, tandis que l’acier au carbone semble gris mais peut s’oxyder rapidement s’il n’est pas protégé. Le titane développe une teinte grise douce, tandis que les alliages de cuivre paraissent atténués et peuvent foncer naturellement. L’alliage, l’abrasif, la taille des particules, la pression ainsi que la finition initiale influencent tous le résultat.
Pourquoi deux lots peuvent paraître différents
La cohérence visuelle est l’un des défis les plus discutés en matière de sablage cosmétique. Les nouveaux médias peuvent être plus tranchants que les médias recyclés. Une buse placée plus près d’une zone crée une texture plus profonde. Les motifs de chevauchement manuels peuvent engendrer des nuages, des bandes ou des zones claires et sombres. Des pièces usinées à partir de lots de matériaux différents peuvent également réagir différemment. Par conséquent, une mention écrite telle que « finition sablée » est incomplète lorsque l’apparence est primordiale. Elle doit être accompagnée d’un échantillon approuvé, d’un média défini ou d’une plage de rugosité convenue.
Spécifier une finition mate reproductible
Une spécification cosmétique devrait décrire la texture souhaitée et les surfaces à traiter, et non seulement le nom du procédé. Le dessin peut identifier les surfaces protégées, la cohérence directionnelle, la variation acceptable de couleur, ainsi que le fait que la pièce sablée recevra ultérieurement une finition anodisée, peinte ou poudrée.
- Utilisez un échantillon physique approuvé ou un coupon de finition contrôlé pour valider la couleur et la texture.
- Précisez si les marques d’outillage peuvent rester visibles après le sablage.
- Définir les surfaces protégées et la limite de masquage requise.
- Maintenir le type de média et la taille approximative des particules constants d’un lot de production à l’autre.
- Inspecter les pièces sous la même direction et intensité d’éclairage.
Comment le sablage affecte-t-il la précision et les tolérances ?
Le sablage n’est pas un procédé de retrait de matière de précision, mais il peut toutefois influencer les dimensions et la qualité géométrique. La découpe microscopique entraîne une élimination de matière, tandis que le grenaillage peut créer des reliefs. Les variations peuvent être négligeables sur des surfaces cosmétiques générales, mais elles deviennent significatives pour les ajustements par pression, les diamètres d’étanchéité, les sièges de roulements, les trous de précision, les ponts minces, les arêtes vives et les filetages. Des médias angulaires grossiers, une pression élevée, une distance rapprochée et un temps de séjour prolongé augmentent le risque.
Caractéristiques critiques à protéger
Le masquage est la méthode la plus fiable pour préserver la géométrie fonctionnelle. Les filetages peuvent devenir rugueux et difficiles à assembler lorsque l’abrasif atteint les flancs. Les faces d’étanchéité peuvent perdre la rugosité de surface spécifiée. Les alésages de précision peuvent piéger des particules ou s’élargir localement. Les arêtes vives peuvent s’arrondir, modifiant ainsi la position apparente de l’arête lors de l’inspection. Les pièces minces peuvent se déformer lorsque l’une des faces subit un impact plus important que l’autre, surtout si l’usinage a déjà introduit des contraintes résiduelles.
Planification des tolérances pour les plans et l’inspection
Les dimensions doivent être évaluées dans l’état final fini. Lorsqu’une caractéristique doit rester dans une tolérance étroite, le dessin doit indiquer si elle est masquée, finie après le sablage ou inspectée après tous les traitements de surface. Les exigences de rugosité de surface doivent être séparées des tolérances dimensionnelles, car la texture créée par le sablage peut augmenter les valeurs relevées par la stylo sans modifier de manière significative la forme sous-jacente.
| Caractéristique | Effet possible | Conception préférée ou contrôle du processus |
| Alésage ou arbre de précision | Modification de la rugosité, érosion locale, rétention du média | Masquer complètement ou effectuer une finition mécanique ultérieure |
| Filetage | Flancs rugueux, engagement difficile, abrasif piégé | Utilisez des bouchons ou des capuchons et nettoyez avant l’assemblage |
| Surface d’étanchéité | Perte de douceur et risque de fuite | Excluez du sablage et indiquez sur le dessin |
| Bord tranchant | Arrondi des arêtes et modification de la limite visuelle | Ajoutez un chanfrein défini ou protégez l’arête |
| Paroi mince ou panneau plat | Peenage inégal et déformation | Utilisez des passes équilibrées, à intensité réduite, et des dispositifs de fixation |
Combien coûte le sablage ?
Le sablage est souvent économique, mais le prix ne dépend pas uniquement de la taille de la pièce. La manutention, le masquage, le nettoyage, la quantité, l’utilisation des médias, le temps d’équipement, l’inspection et les exigences esthétiques jouent tous un rôle. Une petite pièce comportant de nombreux trous filetés et des surfaces d’étanchéité peut coûter plus cher qu’une grande bride ouverte. Les prototypes entraînent des frais de mise en place ou des frais minimums par lot, tandis que la production en série devient plus efficace lorsque les pièces sont fixées et traitées ensemble.
Les principaux facteurs de coût
Le choix des médias influence à la fois la durée du cycle et le coût d’exploitation. Des médias durables et recyclables peuvent réduire la consommation, mais ils nécessitent un tri et un entretien pour éviter des résultats incohérents. Des exigences strictes en matière d’apparence ajoutent du temps d’échantillonnage et d’inspection. Les passages internes et les poches borgnes augmentent l’effort de nettoyage. L’utilisation d’équipements distincts pour l’acier inoxydable, l’aluminium ou les matériaux sensibles peut également accroître les coûts, car cela prévient la contamination croisée tout en limitant la flexibilité.
Comment les choix de conception modifient le devis
Les pièces au moindre coût présentent une géométrie ouverte, un masquage minimal, des surfaces accessibles et une large tolérance en matière de texture. Les pièces les plus onéreuses requièrent un masquage manuel autour de nombreuses petites caractéristiques, une couverture contrôlée dans les cavités profondes, un nettoyage spécial, une inspection individuelle ou encore des retouches dans les zones esthétiques. Les ingénieurs peuvent réduire les coûts en limitant le sablage aux surfaces qui en ont réellement besoin et en évitant des normes visuelles trop strictes sur les zones cachées.
- La quantité de pièces et l’efficacité du rangement déterminent le coût de mise en place par pièce.
- La complexité du masquage compte souvent davantage que la surface extérieure totale.
- Les poches profondes et les canaux internes allongent le temps de traitement et de nettoyage.
- Un échantillon de référence apporte un contrôle, mais peut nécessiter l’approbation de la première pièce.
- Un revêtement ultérieur ajoute des étapes distinctes de préparation, de manipulation et d’inspection.
Quels défauts et quels problèmes de qualité peuvent survenir ?
Les défauts courants comprennent une texture inégale, une rugosité excessive, des bords arrondis, des résidus d’abrasif, des contaminations et des déformations. Les rayures, les nuages ou les différences de brillance proviennent généralement d’une distance, d’un angle, d’un chevauchement, d’un écoulement ou d’un temps de séjour incohérents. Des médias trop grossiers et une pression élevée entraînent une rugosité excessive, tandis que des impacts répétés arrondissent les angles exposés. Les particules résiduelles sont particulièrement graves dans les trous filetés, les rainures étroites et les cavités borgnes, car elles peuvent pénétrer dans un assemblage ou endommager des surfaces en mouvement.
Risques de contamination et de nettoyage
Une surface sablée présente de nombreuses petites vallées microscopiques susceptibles de retenir la poussière, des fragments de média, de l’huile ou de l’humidité. La réutilisation du média sur des matériaux incompatibles peut entraîner l’encastrement de particules étrangères, provoquant par la suite des taches ou de la corrosion. Il convient donc de planifier le nettoyage comme une étape intégrante du processus, et non comme une opération finale facultative. Selon la géométrie et les exigences de propreté, on peut recourir à de l’air sec filtré, à l’aspiration sous vide, au lavage, au nettoyage par ultrasons ou à un rinçage validé.
Contrôles qualité qui évitent les retouches
Un plan qualité rigoureux associe le contrôle des paramètres à l’inspection visuelle et dimensionnelle. Les opérateurs doivent surveiller l’état du média, la pression, l’usure de la buse, la distance et la couverture de la pièce. Les inspecteurs doivent comparer l’apparence avec un échantillon de référence, vérifier les limites du masquage, contrôler les dimensions critiques après la finition et s’assurer qu’il ne reste aucun abrasif dans les trous ou les passages.
| Défauts | Cause probable | Action corrective |
| Finition striée ou trouble | Chevauchement, distance ou temps de séjour inégaux | Utilisez un motif fixe, un dispositif de fixation stable ou un mouvement automatisé |
| Finition trop rugueuse | Média trop grossier, pression excessive, exposition prolongée | Utiliser des médias plus fins et réduire l’intensité |
| Angles arrondis | Impact direct prolongé sur les bords exposés | Masquer les arêtes ou réduire l’angle et le temps de séjour |
| Contamination enfouie | Médias sales ou mélangés | Utiliser des médias et des équipements de nettoyage dédiés |
| Abrasif piégé à l’intérieur de la pièce | Masquage insuffisant ou accès au nettoyage limité | Boucher les orifices et ajouter un nettoyage validé |
| Section mince déformée | Impact déséquilibré et contraintes résiduelles | Sabler uniformément des deux faces à une intensité plus faible |
Quelles règles de conception améliorent les pièces CNC sablées ?
La conception pour le sablage commence par distinguer les surfaces esthétiques des surfaces fonctionnelles. Le dessin doit indiquer précisément où une texture mate est requise et où la finition usinée doit être préservée. Cela évite toute hypothèse concernant les alésages, les filetages, les zones d’étanchéité, les surfaces de contact, les références ou les zones d’adhésion. Les concepteurs doivent également vérifier l’accessibilité : des rainures profondes, des passages qui se croisent et des cavités fermées peuvent recevoir une couverture inégale et retenir des particules.
Notes de dessin et décisions concernant la géométrie
Une note explicative utile sur le dessin précise le procédé, définit les surfaces traitées, fait référence à un échantillon ou à une cible de rugosité, et indique l’état d’inspection final. Elle doit également préciser si un léger adoucissement des arêtes est acceptable. Les arêtes cosmétiques très nettes perdent rarement leur netteté visuelle après un grenaillage intensif ; ainsi, un petit arrondi contrôlé des arêtes peut conférer un aspect plus reproductible. Les parois minces et les panneaux plats larges doivent présenter une rigidité suffisante pour résister aux déformations lors de la manipulation et sous l’impact.
Liste de contrôle pour l’examen de la conception
Avant de valider le dessin, examinez la relation entre le grenaillage et chacune des opérations suivantes. Le grenaillage effectué avant l’anodisation peut contribuer à obtenir une finition aluminium mate uniforme, mais le processus d’anodisation risque d’accentuer les variations d’alliage ou de texture. Le grenaillage réalisé avant le revêtement peut améliorer l’adhérence, toutefois un profil trop profond pourrait rester visible à travers un revêtement mince. Il convient d’éviter le grenaillage après l’assemblage final lorsque des particules pourraient pénétrer dans les joints ou les mécanismes.
- Marquez toutes les surfaces non soumises au sablage directement sur le dessin.
- Prévoyez des bouchons, des capuchons ou des dispositifs de masquage pour les filetages et les trous de précision.
- Évitez les cavités inaccessibles qui ne peuvent ni être inspectées ni nettoyées.
- Définissez les exigences relatives à la rupture des arêtes plutôt que de compter sur le sablage pour ébavurer.
- Confirmez la séquence avec l’anodisation, la peinture, le revêtement par poudre, le marquage et l’assemblage.
- Exigez une inspection finale après toutes les opérations de finition sur les dimensions critiques.
Le sablage comparé aux autres finitions de surface CNC
Le sablage est souvent comparé au grenaillage, car les deux utilisent des abrasifs projetés et produisent des surfaces mates. L’abrasif angulaire est généralement plus agressif, nettoie plus rapidement et crée un profil plus tranchant. Les billes arrondies en verre ou en céramique ont tendance à marteler plutôt qu’à couper, donnant une texture satinée plus douce avec moins d’enlèvement. Étant donné que les fournisseurs utilisent parfois ces termes de manière imprécise, les plans doivent spécifier le type d’abrasif et le résultat souhaité, plutôt que de se fier uniquement au nom du procédé.
Comparaison avec le grenaillage, l’anodisation et le revêtement par poudre
L’anodisation et le revêtement par poudre ne sont pas des substituts directs au sablage. Ils ajoutent une couche protectrice transformée ou déposée, tandis que le sablage modifie principalement la texture et la propreté. Le sablage est souvent utilisé avant ces traitements. Sur l’aluminium, il est courant d’appliquer d’abord un grenaillage, puis l’anodisation lorsque l’on exige une couleur mate uniforme. Le revêtement par poudre peut offrir une couleur, une protection contre la corrosion et une barrière plus épaisse, tandis que le sablage peut être employé en premier pour nettoyer la surface et favoriser l’adhérence. Une finition usinée conserve les traces visibles des outils et une définition nette des caractéristiques, ce qui peut être privilégié pour les surfaces de précision ou lorsque le coût est un facteur important.
Choix de la finition adéquate
Le choix approprié dépend de l’importance accordée au nettoyage intensif, à la texture cosmétique lisse, à la résistance à la corrosion, à la couleur, à l’épaisseur du revêtement, au contrôle dimensionnel ou au coût. Le sablage est particulièrement efficace comme étape préparatoire et pour modifier la texture. Le grenaillage est généralement privilégié pour obtenir un satin cosmétique plus doux. L’anodisation est choisie pour protéger la surface de l’aluminium et lui donner une couleur, tandis que le revêtement par poudre est retenu pour créer une barrière colorée plus épaisse sur les pièces adaptées.
| Finition | Objectif principal | Aspect typique | Considération des tolérances |
| Sablage | Nettoyage, rugosité, texture mate | Mat et relativement grossier | Masquer les caractéristiques critiques ; possibilité d’arrondir les arêtes |
| Sablage par projection | Texture satinée cosmétique uniforme | Satine-mat plus lisse | Généralement plus doux, mais continue tout de même de protéger les ajustements et les joints |
| Finition usinée | Préserver la géométrie telle qu’usinée et le motif d’outil | Marques d’outils directionnelles | Meilleure continuité dimensionnelle ; l’apparence varie selon la trajectoire d’outil |
| Anodisation | Protéger et colorer l’aluminium | Transparent ou coloré ; mat ou satiné selon le prétraitement | Ajoute ou transforme une fine couche superficielle ; tenir compte des ajustements |
| Revêtement en poudre | Couleur et protection barrière | Large choix de couleurs et de brillance | Beaucoup plus épais que la texture obtenue par sablage ; masquer les zones de précision |
Conclusion
Le sablage peut transformer une pièce usinée par CNC, autrefois visiblement marquée par l’outil, en un produit uniformément mat ou en une base bien préparée pour un revêtement ultérieur. Son succès dépend de l’adaptation du média et de l’intensité au matériau, de la protection des éléments de précision, du respect des normes esthétiques et de l’élimination de toute trace d’abrasif après le traitement.
FAQ
Le sablage peut-il éliminer les marques d’outils CNC ?
Il peut réduire le contraste visuel des trajectoires d’outils claires, mais les marques profondes, les vibrations, les bosses et les erreurs de mélange peuvent rester visibles. Un usinage et un ébavurage corrects doivent être réalisés en premier lieu.
Le sablage empêche-t-il la rouille ?
Non. Il élimine la rouille et prépare la surface, mais l’acier au carbone exposé nécessite généralement un revêtement rapide ou une autre finition protectrice.
Peut-on sabler les filetages et les trous de précision ?
Ils doivent généralement être masqués, car les changements de texture et les abrasifs piégés peuvent affecter l’ajustement, l’étanchéité, les mesures et l’assemblage.
Le sablage à billes est-il identique au sablage ?
Les deux projettent un média sur la surface, mais les billes arrondies produisent généralement une finition satinée plus douce et moins agressive que l’abrasif angulaire.
Mots-clés SEO associés
Les mots-clés suivants peuvent soutenir le maillage interne, les attributs alt des images, les pages de catégories et les futurs articles liés à la finition de surface par CNC.
Mots-clés principaux et mots-clés de longue traîne
Utilisez la phrase principale de manière naturelle et répartissez les termes d’appui uniquement là où ils correspondent à l’intention de recherche.