
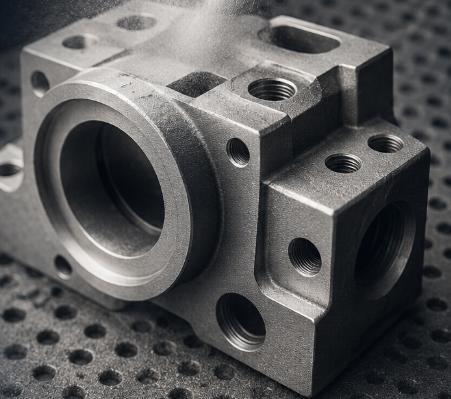
La sabbiatura è un trattamento superficiale meccanico che propelle particelle abrasive verso il pezzo a una velocità controllata. Nei componenti lavorati su macchine CNC, viene comunemente scelta per rimuovere leggere ossidazioni, ridurre i segni visibili degli utensili, ottenere una texture opaca uniforme o preparare la superficie per un successivo rivestimento. Il processo sembra semplice, ma il risultato finale dipende dal tipo di abrasivo, dalla dimensione delle particelle, dalla pressione, dalla distanza, dall’angolo, dal tempo di esposizione, dalla durezza del materiale e dalla geometria del pezzo. Un’impostazione troppo aggressiva può smussare gli spigoli vivi, modificare la rugosità superficiale, mettere in evidenza difetti di fusione o di lavorazione, oppure deformare pareti sottili. Al contrario, un’impostazione ben controllata consente di ottenere una finitura industriale riproducibile senza alterare la geometria di base di un componente robusto. Questa guida spiega come funziona la sabbiatura, quali effetti produce sui pezzi CNC di precisione e come gli ingegneri dovrebbero specificare e verificare la finitura.
Come funziona la sabbiatura?
La sabbiatura accelera il mezzo abrasivo attraverso un ugello e lo dirige verso il pezzo da lavorare. L’aria compressa è la soluzione più comune, mentre sistemi automatizzati spostano il pezzo, l’ugello o entrambi per garantire una copertura uniforme. Gli impatti delle particelle tagliano, fratturano, peggiano o asportano quantità minime di materiale. I media angolari incidono in modo più aggressivo e conferiscono un profilo più netto; quelli arrotondati levigano la superficie e producono una texture più morbida. Le officine specializzate nella finitura di precisione utilizzano comunemente ossido di alluminio, microsfere di vetro, microsfere ceramiche, granato, media plastici o altri abrasivi controllati, anziché la comune sabbia silicea.
Le principali variabili di processo
Per ottenere una finitura costante, l’operatore o il programma automatico devono regolare non solo la pressione. Due pezzi trattati con lo stesso abrasivo possono apparire diversi se variano la distanza dell’ugello, l’angolo di impatto, il tempo di permanenza o le condizioni del mezzo. Inoltre, i media riciclati tendono a ridursi di dimensione e a perdere gradualmente la loro efficacia, alterando nel tempo la texture e la velocità di lavorazione.
Come l’impatto delle particelle modifica la superficie
Ogni impatto genera una deformazione o un taglio microscopico. Milioni di impatti sovrapposti rimuovono le contaminazioni e sostituiscono le linee di lavorazione direzionali con un pattern superficiale casuale. Particelle più grosse, dure e angolari asportano generalmente il materiale più rapidamente e lasciano una texture più profonda. Quando invece sono importanti l’aspetto estetico e la consistenza piuttosto che una pulizia intensiva, si preferiscono particelle più fini o arrotondate.
- La pressione e il volume d’aria influenzano la velocità delle particelle e la velocità di asportazione.
- Il tipo di mezzo, la sua durezza, la forma e la dimensione della grana determinano quanto aggressivamente la superficie viene trattata.
- La distanza e l’angolo dell’ugello influenzano la copertura, lo smussamento degli spigoli e la rugosità locale.
- Il tempo di permanenza stabilisce quanto rimane visibile il motivo originario della lavorazione.
- La mascheratura protegge filettature, superfici di tenuta, sedi dei cuscinetti e zone soggette a contrasti estetici.
Che cosa fa la sabbiatura ai pezzi lavorati su macchine CNC?
Per i componenti lavorati su macchine CNC, la sabbiatura regola la texture e prepara le superfici. Riduce il contrasto visivo tra aree fresate, tornite e levigate e può eliminare leggere incrostazioni, ossidazioni, macchie e lievi contaminazioni prima di una successiva finitura. Tuttavia, non corregge errori dimensionali, profonde rigature di taglio, ammaccature, vibrazioni o una scarsa sbavatura. Una superficie opaca può persino rivelare ondulazioni, poiché la luce viene riflessa in modo più uniforme. Risultati ottimali richiedono innanzitutto un componente lavorato e sbavato correttamente.
Effetti funzionali sul pezzo
La superficie texturizzata può migliorare l’aderenza meccanica per un successivo rivestimento, ma una superficie sabbiata non rivestita non è automaticamente resistente alla corrosione. Sull’acciaio al carbonio, rimuovere la ruggine senza applicare una protezione può lasciare una superficie altamente reattiva, che inizia rapidamente a ossidarsi. Sull’alluminio, la sabbiatura rimuove o altera lo strato di ossido naturalmente formato, che si riforma all’aria ma non offre la stessa protezione controllata dell’anodizzazione. Il processo può inoltre influenzare l’attrito, la pulibilità e il comportamento di contatto; pertanto, le superfici funzionali richiedono valutazioni separate.
Dove la sabbiatura apporta valore
La finitura risulta particolarmente utile su alloggiamenti, staffe, coperture, telai di macchine, dispositivi di fissaggio, maniglie e superfici esterne non sigillanti, dove si desidera ottenere un aspetto industriale uniforme. È meno adatta come trattamento generale per componenti che presentano fori di precisione, superfici ottiche, pareti molto sottili o passaggi difficili da pulire.
| Obiettivo tipico | Cosa può fare la sabbiatura | Cosa non può fare in modo affidabile |
| Aspetto uniforme | Riduce il contrasto visivo del percorso utensile e crea una texture opaca | Nasconde graffi profondi, ammaccature, vibrazioni o difetti di fusione |
| Pulizia della superficie | Rimuovere ossido leggero, scaglie e residui | Sostituisce la sgrassatura o la pulizia finale di precisione |
| Preparazione per il rivestimento | Aumenta la texture e l’ancoraggio meccanico | Garantisce l’adesione anche senza una corretta pulizia e procedura di rivestimento |
| Supporto alla sbavatura | In alcuni casi attenua le leggere bave sui bordi | Sostituisce la sbavatura CNC controllata sui bordi critici |
Quali materiali sono adatti alla sabbiatura?
La maggior parte dei metalli ingegneristici può essere sabbiata, ma la scelta del processo deve essere adeguata al substrato. Durezza, duttilità, spessore delle pareti, stato di conservazione e comportamento alla corrosione influenzano il risultato. Un setting adatto all’acciaio temprato potrebbe danneggiare l’alluminio morbido. I media precedentemente utilizzati su acciaio al carbonio possono contaminare anche l’acciaio inossidabile o i componenti non ferrosi. Attrezzature dedicate, media puliti e manipolazione controllata sono fondamentali quando è importante la resistenza alla corrosione o l’aspetto estetico.
Materiali comuni per CNC e loro risposta
L’alluminio viene spesso sabbiato per ottenere una texture opaca prima dell’anodizzazione trasparente o colorata. Si preferiscono media fini e pressioni moderate, poiché le leghe più tenere possono mostrare erosione irregolare, arrotondamento dei bordi o deformazioni. L’acciaio inossidabile può essere sabbiato per pulizia o per migliorare l’aspetto, ma è necessario evitare la contaminazione da ferro incorporato. L’acciaio al carbonio risponde bene a una pulizia aggressiva, tuttavia richiede normalmente un rivestimento tempestivo o un’altra finitura protettiva. Il titanio può accettare una finitura sabbiata opaca, sebbene sia importante controllare la contaminazione nelle applicazioni ad alte prestazioni. Rame e ottone sono più teneri e possono scurirsi, macchiarsi o presentare una texture eccessivamente ruvida se trattati troppo aggressivamente.
Controlli specifici per ciascun materiale
La scelta del materiale non determina da sola la finitura. Il trattamento termico, la lucidatura preliminare, le tensioni residue della lavorazione e la presenza di saldature possono causare variazioni visibili dopo la sabbiatura. Per questo motivo, campioni di prova o pezzi di primo articolo risultano utili quando l’aspetto deve essere rigorosamente controllato.
| Materiale | Utilizzo tipico della sabbiatura | Rischio principale | Controllo raccomandato |
| Alluminio | Finitura cosmetica opaca; preparazione prima dell’anodizzazione | Arrotondamento degli spigoli, texture irregolare, deformazione delle pareti sottili | Media fini, pressione ridotta, passate uniformi |
| Acciaio inossidabile | Pulizia e aspetto satinato opaco | Contaminazione incrociata e successiva formazione di macchie | Media e attrezzature pulite dedicate |
| Acciaio al carbonio | Rimozione di ruggine o incrostazioni; preparazione del rivestimento | Ossidazione rapida immediatamente dopo la pulizia | Rivestire tempestivamente e controllare l’umidità |
| Titanio | Texture opaca uniforme | Contaminazione incorporata o rugosità eccessiva | Utilizzare media compatibili puliti e parametri validati |
| Rame o ottone | Texture decorativa e rimozione dell’ossido | Sbavatura, cambiamento di colore, erosione aggressiva | Bassa pressione e media fini |
Quale colore e aspetto produce la sabbiatura?
La sabbiatura modifica la texture più che il colore di base. La riflessione diffusa conferisce alla superficie un aspetto opaco, spento o satinato. L’alluminio appare spesso di un grigio argento chiaro, l’acciaio inossidabile diventa grigio satinato, mentre l’acciaio al carbonio appare grigio ma può ossidarsi rapidamente se non protetto. Il titanio assume un aspetto grigio tenue, mentre le leghe di rame risultano smorzate e possono scurirsi naturalmente. La lega, l’abrasivo, la dimensione delle particelle, la pressione e la finitura originaria influenzano tutti il risultato.
Perché due lotti possono apparire diversi
La coerenza visiva è una delle sfide più discusse nella sabbiatura cosmetica. I nuovi media possono essere più taglienti rispetto ai media riciclati. Un ugello tenuto più vicino a una determinata area genera una texture più profonda. I pattern di sovrapposizione manuali possono produrre nuvole, striature o zone chiare e scure. Anche i pezzi lavorati da lotti di materiale diversi possono reagire in modo differente. Pertanto, una specifica scritta come “finitura sabbiata” risulta incompleta quando l’aspetto estetico è importante. Essa dovrebbe essere accompagnata da un campione approvato, da un media definito o da un intervallo di rugosità concordato.
Specificare una finitura opaca riproducibile
Una specifica cosmetica dovrebbe descrivere la texture desiderata e le superfici da trattare, non solo il nome del processo. Il disegno può identificare le superfici protette, la coerenza direzionale, la variazione accettabile del colore e indicare se il pezzo sabbiato riceverà successivamente una finitura anodizzata, verniciata o rivestita a polvere.
- Utilizzare un campione fisico approvato o un campione di finitura controllato per l’accettazione di colore e texture.
- Specificare se i segni degli utensili possono rimanere visibili dopo la sabbiatura.
- Definire le superfici protette e il confine di mascheratura richiesto.
- Mantenere costanti il tipo di media e la dimensione approssimativa delle particelle tra i vari lotti di produzione.
- Ispezionare i pezzi sotto la stessa direzione e intensità dell’illuminazione.
In che modo la sabbiatura influisce sulla precisione e sulle tolleranze?
La sabbiatura non è un processo di asportazione di materiale di alta precisione, ma può comunque alterare le dimensioni e la qualità geometrica. Il taglio microscopico rimuove materiale, mentre la pallinatura può generare picchi rialzati. Le variazioni possono risultare trascurabili su superfici estetiche generali, ma significative su accoppiamenti a pressione, diametri di tenuta, sedi dei cuscinetti, fori di precisione, zone sottili, spigoli vivi e filettature. Media grossolani e angolari, pressioni elevate, distanze ravvicinate e tempi di permanenza prolungati aumentano il rischio.
Caratteristiche critiche da proteggere
La mascheratura è il metodo più affidabile per preservare la geometria funzionale. Le filettature possono diventare ruvide e difficili da montare quando l’abrasivo raggiunge i fianchi. Le facce di tenuta possono perdere la rugosità superficiale specificata. I fori di precisione possono trattenere particelle o subire un allargamento locale. Gli spigoli vivi possono arrotondarsi, modificando la posizione apparente dello spigolo durante l’ispezione. Le parti sottili possono deformarsi quando un lato riceve un impatto maggiore rispetto all’altro, soprattutto se la lavorazione ha già introdotto tensioni residue.
Pianificazione delle tolleranze per disegni e ispezioni
Le dimensioni vanno valutate nella condizione finale finita. Quando una caratteristica deve rimanere entro una tolleranza stretta, il disegno dovrebbe indicare se essa è mascherata, rifinita dopo la sabbiatura o ispezionata dopo tutti i trattamenti superficiali. I requisiti di rugosità superficiale vanno separati dalle tolleranze dimensionali, poiché la texture prodotta dalla sabbiatura può aumentare i valori rilevati dallo stilo senza modificare in modo significativo la forma sottostante.
| Caratteristica | Effetto possibile | Design preferito o controllo del processo |
| Foro o albero di precisione | Variazione della rugosità, erosione locale, ritenzione del media | Mascherare completamente oppure effettuare la finitura meccanica successivamente |
| Filetto | Fianchi ruvidi, difficile accoppiamento, abrasivo intrappolato | Utilizzare tappi o coperture e pulire prima dell’assemblaggio |
| Superficie di tenuta | Perdita di levigatezza e rischio di perdite | Escludere dalla sabbiatura e indicare sul disegno |
| Bordo affilato | Arrotondamento degli spigoli e modifica del confine visivo | Aggiungere una smussatura definita oppure proteggere lo spigolo |
| Parete sottile o pannello piatto | Peenatura irregolare e distorsione | Utilizzare passate bilanciate, ridurre l’intensità e impiegare dispositivi di fissaggio |
Quanto costa la sabbiatura?
La sabbiatura è spesso conveniente, ma il costo non dipende soltanto dalle dimensioni del pezzo. Fattori quali la movimentazione, la mascheratura, la pulizia, la quantità, l’uso dei media, i tempi di utilizzo delle attrezzature, le ispezioni e i requisiti estetici influiscono tutti sull’importo finale. Un piccolo componente con numerosi fori filettati e superfici di tenuta può risultare più costoso di una staffa aperta di maggiori dimensioni. I prototipi comportano costi di setup o di lotto minimo, mentre la produzione ripetitiva diventa più efficiente quando i pezzi vengono fissati e lavorati insieme.
Principali fattori di costo
La scelta dei media influisce sia sui tempi di ciclo che sui costi operativi. I media durevoli e riciclabili possono ridurre il consumo, ma richiedono classificazione e manutenzione per evitare risultati inconsistenti. Requisiti estetici rigorosi aumentano i tempi di campionamento e ispezione. Passaggi interni e cavità cieche incrementano l’impegno di pulizia. L’impiego di attrezzature separate per acciaio inossidabile, alluminio o materiali sensibili può anch’esso far lievitare i costi, poiché previene la contaminazione incrociata ma limita la flessibilità.
Come le scelte progettuali modificano il preventivo
I componenti a minor costo presentano geometrie aperte, mascherature minime, superfici facilmente accessibili e una vasta tolleranza nella finitura superficiale. I componenti più costosi richiedono mascherature manuali intorno a numerose caratteristiche di piccole dimensioni, copertura controllata nelle rientranze profonde, pulizie speciali, ispezioni individuali o rifiniture su zone estetiche. Gli ingegneri possono ridurre i costi limitando la sabbiatura alle sole superfici necessarie e evitando standard visivi eccessivamente rigorosi nelle aree nascoste.
- La quantità dei pezzi e l’efficienza dello stoccaggio determinano il costo di setup per singolo articolo.
- La complessità della mascheratura spesso risulta più importante dell’area esterna totale.
- Le tasche profonde e i canali interni aumentano i tempi di lavorazione e pulizia.
- Un campione di riferimento garantisce maggiore controllo, ma potrebbe richiedere l’approvazione del primo articolo.
- Un successivo rivestimento aggiunge ulteriori fasi di preparazione, manipolazione e ispezione.
Quali difetti e problemi di qualità possono verificarsi?
I difetti più comuni includono una texture non uniforme, una ruvidità eccessiva, bordi arrotondati, residui abrasivi, contaminazioni e distorsioni. Strisce, nuvole o differenze di lucentezza derivano solitamente da una distanza, un angolo, una sovrapposizione, un flusso o un tempo di permanenza non costanti. Media grossolani e pressioni elevate generano una ruvidità eccessiva, mentre impatti ripetuti smussano gli angoli esposti. Le particelle residue rappresentano un problema serio nei fori filettati, nelle scanalature strette e nelle cavità cieche, poiché possono infiltrarsi all’interno di un assemblaggio o danneggiare superfici in movimento.
Rischi di contaminazione e pulizia
Una superficie sabbiata presenta numerose valle microscopiche che possono trattenere polvere, frammenti di media, olio o umidità. Il riutilizzo di media su materiali incompatibili può incorporare particelle estranee, causando successivamente macchie o corrosione. Pertanto, la pulizia dovrebbe essere pianificata come parte integrante del processo, anziché considerata un’operazione finale facoltativa. A seconda della geometria e dei requisiti di pulizia, si possono impiegare aria filtrata a secco, aspirazione sottovuoto, lavaggio, pulizia ad ultrasuoni o risciacqui validati.
Controlli di qualità che evitano lavorazioni successive
Un piano di qualità solido integra il controllo dei parametri con l’ispezione visiva e dimensionale. Gli operatori devono monitorare le condizioni del media, la pressione, l’usura dell’ugello, la distanza e la copertura della parte. Gli ispettori, invece, dovrebbero confrontare l’aspetto con un campione di riferimento, verificare i confini delle maschere, controllare le dimensioni critiche dopo la finitura e accertarsi che non rimangano residui abrasivi nei fori o nei passaggi.
| Difetto | Probabile causa | Azioni correttive |
| Finitura striata o opaca | Sovrapposizione, distanza o tempo di esposizione non uniformi | Utilizzare un pattern fisso, un dispositivo di fissaggio stabile o un movimento automatizzato |
| Finitura troppo ruvida | Media grossolani, pressione eccessiva, esposizione prolungata | Utilizzare media più fini e ridurre l’intensità |
| Angoli arrotondati | Impatto diretto prolungato sui bordi esposti | Mascherare i bordi oppure ridurre l’angolo e il tempo di esposizione |
| Contaminazione incorporata | Media sporchi o misti | Usare media pulite e attrezzature dedicate |
| Abrasivo intrappolato all’interno del pezzo | Mascheratura insufficiente o accesso limitato alla pulizia | Sigillare le aperture e aggiungere una pulizia validata |
| Sezione sottile deformato | Impatto sbilanciato e tensioni residue | Sabbiare uniformemente su entrambi i lati a intensità ridotta |
Quali regole di progettazione migliorano le parti CNC sabbiate?
La progettazione per la sabbiatura inizia separando le superfici estetiche da quelle funzionali. Il disegno deve indicare chiaramente dove è necessaria una texture opaca e dove deve rimanere la finitura lavorata. Ciò evita interpretazioni errate riguardo a fori, filettature, zone di tenuta, aree di contatto, sistemi di riferimento o zone adesive. I progettisti devono inoltre verificare l’accessibilità: slot profonde, passaggi intersecati e cavità chiuse possono ricevere una copertura irregolare e trattenere particelle.
Note di disegno e decisioni geometriche
Un utile annotazione sul disegno specifica il processo, definisce le superfici trattate, fa riferimento a un campione o a un obiettivo di rugosità e indica le condizioni finali di ispezione. Inoltre, dovrebbe chiarire se sia accettabile una leggera ammorbiditura degli spigoli. Spigoli estetici molto affilati raramente mantengono un aspetto nitido dopo una sabbiatura aggressiva; pertanto, una piccola rottura controllata dello spigolo può conferire un aspetto più riproducibile. Sottili pareti e ampie superfici piane devono possedere sufficiente rigidità per resistere a deformazioni durante la manipolazione e gli urti.
Lista di controllo per la revisione del progetto
Prima di approvare il disegno, è opportuno rivedere la relazione tra la sabbiatura e ogni operazione successiva. Sabbiare prima dell’anodizzazione può favorire la creazione di una finitura uniforme e opaca dell’alluminio, ma il processo di anodizzazione potrebbe mettere in evidenza variazioni di lega o di texture. Sabbiare prima della verniciatura può migliorare l’adesione, tuttavia un profilo troppo pronunciato potrebbe restare visibile attraverso uno strato sottile di vernice. È consigliabile evitare la sabbiatura dopo l’assemblaggio finale quando le particelle potrebbero penetrare nelle giunzioni o nei meccanismi.
- Segnare tutte le superfici non soggette a sabbiatura direttamente sul disegno.
- Fornire tappi, coperture o accessi mascheranti per filettature e fori di precisione.
- Evitare cavità inaccessibili che non possono essere ispezionate e pulite.
- Definire i requisiti di smussatura dei bordi invece di affidarsi alla sabbiatura per eliminare le bave.
- Confermare la sequenza con anodizzazione, verniciatura, verniciatura a polvere, marcatura e assemblaggio.
- Richiedere un’ispezione finale dopo tutte le operazioni di finitura sulle dimensioni critiche.
Sabbiatura rispetto ad altre finiture superficiali CNC
La sabbiatura viene spesso confrontata con la pallinatura, poiché entrambe utilizzano media proiettati e producono superfici opache. L’abrasivo angolare è generalmente più aggressivo, pulisce più rapidamente e conferisce un profilo più netto. Le microsfere di vetro o ceramica arrotondate tendono a martellare piuttosto che a tagliare, creando una texture satinata più liscia con una rimozione minore. Poiché i fornitori talvolta usano questi termini in modo impreciso, nei disegni è opportuno specificare il tipo di media e il risultato desiderato, anziché fare affidamento esclusivamente sul nome del processo.
Confronto con la pallinatura, l’anodizzazione e la verniciatura a polvere
L’anodizzazione e la verniciatura a polvere non sono sostituti diretti della sabbiatura. Esse aggiungono uno strato protettivo convertito o depositato, mentre la sabbiatura modifica principalmente la texture e la pulizia. La sabbiatura viene spesso impiegata prima di queste finiture. Sull’alluminio, è comune la pallinatura seguita dall’anodizzazione quando è richiesta una colorazione opaca uniforme. La verniciatura a polvere può offrire colore, protezione dalla corrosione e una barriera più spessa, mentre la sabbiatura può essere utilizzata preliminarmente per pulire la superficie e favorire l’adesione. Una finitura lavorata a macchina mantiene visibili le tracce degli utensili e una definizione nitida delle caratteristiche, preferibile per superfici di precisione o a costi ridotti.
Scegliere la finitura giusta
La scelta corretta dipende da quale sia la priorità: pulizia intensiva, texture cosmetica liscia, resistenza alla corrosione, colore, spessore del rivestimento, controllo dimensionale o costo. La sabbiatura risulta più efficace come processo preparatorio e di modifica della texture. La pallinatura è solitamente preferita per ottenere una finitura satinata più morbida. L’anodizzazione viene scelta per la protezione e la colorazione delle superfici in alluminio, mentre la verniciatura a polvere è indicata per una barriera colorata più spessa su parti idonee.
| Finitura | Scopo principale | Aspetto tipico | Considerazione delle tolleranze |
| Sabbiatura | Pulizia, rugosità, texture opaca | Opaco e relativamente grezzo | Mascherare le caratteristiche critiche; possibile arrotondare i bordi |
| Sabbiatura con graniglia | Uniforme texture satinata estetica | Satin-matte più liscio | Generalmente più delicata, ma continua a preservare accoppiamenti e tenute |
| Finitura lavorata | Preservare la geometria così come è stata tagliata e il pattern dell’utensile | Segni di utensile direzionali | Migliore continuità dimensionale; l’aspetto varia in base al percorso utensile |
| Anodizzazione | Proteggere e colorare l’alluminio | Trasparente o colorato; opaco o satinato a seconda del pretrattamento | Aggiunge o trasforma uno strato superficiale sottile; tenere conto delle tolleranze di montaggio |
| Rivestimento a polvere | Colore e protezione barriera | Ampie opzioni di colore e lucentezza | Molto più spesso rispetto alla texture ottenuta mediante sabbiatura; mascherare le aree di precisione |
Conclusione
La sabbiatura può trasformare un pezzo lavorato a CNC da un componente visibilmente lavorato a una finitura opaca uniforme oppure da una base ben preparata per un successivo rivestimento. Il suo successo dipende dall’abbinamento tra media e intensità e il materiale, dalla protezione delle caratteristiche di precisione, dal controllo degli standard estetici e dalla rimozione di ogni traccia di abrasivo dopo la lavorazione.
FAQ
La sabbiatura può eliminare i segni degli utensili CNC?
Può ridurre il contrasto visivo dei percorsi utensile chiari, ma segni profondi, vibrazioni, ammaccature ed errori di fusione possono restare evidenti. È necessario eseguire prima una corretta lavorazione e una pulizia dai bave.
La sabbiatura previene la ruggine?
No. Rimuove la ruggine e prepara la superficie, ma l’acciaio al carbonio esposto richiede normalmente un rapido rivestimento o un’altra finitura protettiva.
È possibile sabbiare filettature e fori di precisione?
Di solito vanno mascherati, poiché i cambiamenti della texture e gli abrasivi intrappolati possono influire su aderenza, tenuta, misurazioni e assemblaggio.
La sabbiatura a graniglia è uguale alla sabbiatura?
Entrambe proiettano il mezzo abrasivo sulla superficie, ma le graniglie arrotondate producono generalmente una finitura satinata più liscia e meno aggressiva rispetto agli abrasivi angolari.
Parole chiave SEO correlate
Le seguenti parole chiave possono supportare i collegamenti interni, i testi alternativi delle immagini, le pagine delle categorie e i futuri articoli relativi alla finitura superficiale CNC.
Parole chiave primarie e di coda lunga
Utilizza la frase principale in modo naturale e distribuisci i termini di supporto solo quando corrispondono all’intento di ricerca.