
Una superficie esférica es una característica curva tridimensional cuyos puntos comparten idealmente la misma distancia radial desde un centro definido. Puede formar una esfera completa, una cúpula externa, un receptáculo interno, un asiento esférico o simplemente una estrecha zona de contacto. Aunque su geometría es matemáticamente sencilla, su mecanizado puede resultar exigente debido a que las condiciones de contacto de la herramienta, la velocidad de corte, la accesibilidad y las condiciones de inspección varían a lo largo de toda la superficie. Esta guía explica los principales métodos de mecanizado CNC de superficies esféricas, las categorías de características, sus aplicaciones funcionales, los requisitos de diseño, las dificultades de producción, las medidas correctivas, las comparaciones con otras características curvas relacionadas, así como las preguntas más frecuentes planteadas durante la cotización y la fabricación.
¿Qué es una superficie esférica en el mecanizado CNC?
Una superficie esférica es una característica geométrica, no el nombre de un proceso específico. Puede fabricarse mediante torneado CNC, fresado de perfil, rectificado, pulido o acabado de precisión. La selección del proceso depende principalmente de si la característica es externa o interna, si su centro se encuentra sobre un eje de rotación, de qué porción de la esfera teórica está presente y de cuán estrictamente deben controlarse la forma y la rugosidad.
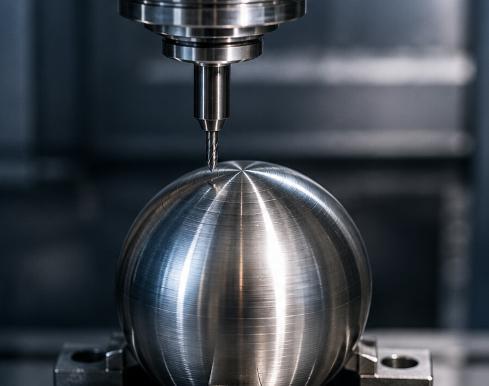
Definición geométrica
Una esfera verdadera tiene un único centro y un radio constante en las tres dimensiones. Esto difiere de una superficie curva general cuya curvatura varía. Los planos pueden identificar esta geometría mediante notaciones de radio esférico, diámetro esférico o tolerancia del perfil superficial. El centro debe ubicarse respecto a los datums funcionales, ya que un radio correcto situado en la posición incorrecta aún puede impedir un ensamblaje, contacto o sellado adecuados.
Radio esférico y diámetro esférico
SR indica un radio esférico, mientras que SØ indica un diámetro esférico. Estos símbolos aclaran que la dimensión se aplica en tres dimensiones y no solo a un simple arco bidimensional. Un plano también debe mostrar la zona controlada, las transiciones permitidas y la relación entre la esfera y los orificios, ejes, asientos o superficies de montaje cercanos.
Por qué se utiliza el mecanizado
El mecanizado resulta adecuado cuando la pieza requiere un radio personalizado, una baja cantidad de producción, una alineación precisa con otras características o materiales y tamaños que no justifican el uso de herramientas específicas para conformar dichas formas. Además, la producción CNC permite completar una esfera y sus diámetros u orificios relacionados en una sola configuración, reduciendo errores de posicionamiento del centro y mejorando la repetitividad.
¿Qué procesos CNC producen superficies esféricas?
Las superficies esféricas axisimétricas suelen ser más fáciles de torneado, mientras que las regiones esféricas desplazadas o integradas normalmente se fresan. El rectificado y el pulido se añaden cuando el corte convencional no logra alcanzar la forma, la dureza o la textura requeridas. Por lo tanto, la opción más económica se determina según la geometría y las especificaciones, más que por una preferencia fija hacia un tipo particular de máquina.
Torneado CNC
Un torno CNC genera una esfera coordinando el movimiento de los ejes X y Z mientras la pieza gira. Es esencial aplicar correctamente la compensación del radio de la punta de la herramienta. El torneado resulta eficiente para extremos esféricos de ejes, pivotes similares a bolas, asientos cóncavos coaxiales y esferas parciales centradas en el eje del husillo. En general, el corte continuo produce un patrón más uniforme que el fresado punto a punto.
Torneado de perfiles y herramientas de conformado
El torneado de perfil utiliza una herramienta estándar y una interpolación programada, lo que le confiere flexibilidad para trabajar con diferentes radios. Una herramienta especializada puede crear rápidamente un pequeño segmento esférico, pero su amplia zona de corte aumenta la fuerza y el riesgo de vibraciones. Resulta especialmente útil en configuraciones estables y para volúmenes repetitivos que justifiquen el uso de herramientas dedicadas.
Fresado CNC y mecanizado de cinco ejes
Una fresa de punta redonda o un cortador de radio siguen pasadas muy próximas sobre la pieza. El mecanizado de tres ejes puede abordar cúpulas y receptáculos accesibles, pero el movimiento de cinco ejes mejora la holgura y permite que la herramienta contacte la superficie alejándose del centro de corte lento de la punta redonda. Cuando se requieren rugosidades extremadamente bajas o una alta precisión en la forma, pueden seguirse operaciones de rectificado, pulido o torneado de precisión.
¿Qué tipos de características de superficies esféricas son comunes?
Las clasificaciones más útiles describen si la superficie es convexa o cóncava, completa o parcial, y centrada u offset. Estas categorías influyen directamente en la sujeción de la pieza, el acceso de las herramientas, la evacuación de virutas, la inspección y la elección del proceso. Un pequeño cambio, como pasar de una esfera parcial abierta a un hueco profundo, puede generar una gran diferencia en el tiempo de mecanizado y en el riesgo asociado.
Características externas convexas
Las formas externas convexas incluyen extremos redondeados de ejes, superficies de pivote, elementos de alineación, cúpulas y secciones similares a bolas. Las características coaxiales suelen mecanizarse por torneado. Las cúpulas desplazadas en carcasas o placas normalmente se fresan. Una esfera completa requiere un plan para sujetar y separar la pieza sin dañar la superficie acabada, mientras que una esfera parcial necesita una transición claramente definida hacia la geometría adyacente.
Esferas completas y parciales
Las esferas completas pueden requerir mordazas blandas, un vástago sacrificial, dos operaciones o dispositivos especiales de sujeción. Las esferas parciales son más fáciles de soportar, pero pueden generar discontinuidades visibles o funcionales donde termina la zona esférica. El modelo y el plano deben especificar si el límite es tangente, relajado o permite mantener una pequeña transición con la herramienta.
Características internas cóncavas
Las superficies esféricas cóncavas aparecen como asientos, tazas, casquillos y zonas internas de contacto. A menudo resultan más difíciles porque la herramienta y el portaherramientas deben entrar en la cavidad. Es necesario revisar el diámetro mínimo de apertura, la profundidad, el espacio libre del cuello, el flujo de virutas y el acceso para medir. Las esferas offset o segmentadas pueden requerir configuraciones indexadas o mecanizados simultáneos en múltiples ejes cuando su centro no coincide con el eje del husillo.
¿Qué funciones cumplen las superficies esféricas?
La geometría esférica se selecciona principalmente para movimientos angulares, alineación, contacto controlado, asientos y transferencia compacta de cargas. Debido a que la curvatura existe en todas las direcciones de la superficie, un par esférico puede adaptarse a la inclinación de manera más natural que una interfaz plana o cilíndrica. Su rendimiento sigue dependiendo del juego, del par de materiales, de la lubricación, de la integridad superficial y de la diferencia entre los radios de acoplamiento.
Movimiento angular y autoalineación
Una interfaz esférica puede permitir una inclinación limitada manteniendo una relación constante alrededor de su centro. Esto ayuda a los conjuntos a tolerar variaciones durante la instalación, la deflexión del eje o pequeños errores de alineación sin concentrar la carga en un solo borde. El ángulo permitido debe verificarse en función de la geometría circundante, ya que incluso una esfera correcta puede quedar bloqueada si la carcasa, el vástago o el elemento de retención restringen el movimiento.
Distribución del contacto
Las superficies macho y hembra con radios nominales idénticos pueden desarrollar un amplio contacto, mientras que una diferencia deliberada de radio puede crear una banda más estrecha. Ninguno de estos enfoques es universalmente superior. La carga, el desgaste, la lubricación, la deformación y la presión de sellado determinan el patrón de contacto preferido. Los diseños críticos deberían controlar la ubicación del contacto en lugar de basarse únicamente en la dimensión del radio.
Asiento, sellado y transferencia de carga
Un asiento esférico puede mantener un anillo de contacto pese a pequeñas variaciones angulares, mientras que una característica de carga redondeada puede reducir la carga en los bordes. Las esferas también se utilizan cuando se requiere un perfil exterior compacto. Para cúpulas cosméticas, suele ser posible relajar las exigencias de forma y rugosidad; en cambio, para zonas de sellado o de rodamientos, la ondulación, la redondez, los arañazos y la ubicación del centro pueden ser factores más importantes que el brillo visual.
¿Cómo debe diseñarse una superficie esférica para su mecanizado?
Un diseño apto para mecanizar identifica la zona funcional, el centro de la esfera, el método de tolerancia, la textura superficial y las transiciones permitidas. Un modelo CAD completo no basta cuando el proveedor no puede determinar qué región controla el rendimiento. Los planos claros reducen las cotizaciones conservadoras y evitan el acabado innecesario de áreas que no entran en contacto con el componente complementario.
Localizar el centro de la esfera a partir de datums
El centro debe dimensionarse a partir de datums funcionales estables, especialmente cuando la esfera debe alinearse con un orificio, un eje, una rosca o un eje de sellado. Si solo una banda estrecha es funcional, señale esa zona. De este modo, el fabricante podrá priorizar el área correcta durante el acabado y la medición, en lugar de tratar una gran superficie cosmética como igualmente crítica.
Seleccionar una tolerancia adecuada
Una tolerancia de radio controla el tamaño, pero puede no controlar completamente la ubicación del centro ni la forma total. El perfil de una superficie puede definir una zona de tolerancia tridimensional relativa a los datums. Los controles relacionados con el desplazamiento también pueden ser adecuados para piezas giratorias. Cada requisito debe abordar un riesgo funcional real, ya que la superposición de tolerancias estrictas incrementa el esfuerzo y el costo de inspección.
Proporcionar acceso para herramientas y calibres
Las cavidades internas requieren una apertura suficiente para el cortador, el vástago, el portaherramientas, las virutas y la sonda de inspección. Las paredes cercanas pueden obstruir la región ecuatorial de la esfera teórica. Aumentar la apertura, añadir relieves, emplear una construcción dividida o permitir el acceso mediante cinco ejes podrían resolver el problema. El acabado superficial también debe ajustarse a la función; especificar pulido en toda la esfera puede elevar los costos sin mejorar el ajuste.
¿Cuáles son los principales desafíos del mecanizado de superficies esféricas?
Las condiciones de corte cambian continuamente a lo largo de un perfil esférico. La pendiente local, la penetración de la herramienta, el diámetro efectivo de corte, la dirección de la fuerza de corte y la velocidad superficial pueden variar durante una sola pasada. Como resultado, errores de configuración o de programación pueden manifestarse como desplazamiento del centro, ondulaciones, vibraciones, ondulaciones, marcas polares o una transición deficiente hacia las superficies adyacentes.
Cambiar la velocidad de corte y el contacto de la herramienta
Cerca del centro de una fresa de punta esférica, el diámetro efectivo de corte se aproxima a cero y la herramienta puede rozar en lugar de cortar. En un torno, la velocidad superficial también disminuye cerca del centro de rotación. La orientación de la herramienta, el control de avance y la dirección de la trayectoria deben mantener la zona más crítica alejada de un contacto ineficiente siempre que la capacidad de la máquina lo permita.
Escalonamientos y facetado
Las esferas fresadas se obtienen mediante múltiples pasadas. Un paso excesivo deja ondulaciones, mientras que tolerancias gruesas en el CAM o configuraciones de interpolación pueden generar movimientos facetados. Reducir simplemente el paso aumenta el tiempo del ciclo. Resultados mejores se logran combinando un diámetro adecuado de la herramienta, trayectorias de scallop constantes, tolerancias refinadas en el modelo, bajo desplazamiento y una pasada final estable.
Deflexión, vibraciones y errores de configuración
Las formas cóncavas profundas suelen requerir herramientas de gran alcance que se desvían conforme cambia la pendiente de la superficie. Una configuración independiente también puede situar incorrectamente el centro de la esfera respecto a un orificio o a un datum. Herramientas cortas, portaherramientas rígidos, materia prima semiacabada equilibrada, sondas, mordazas blandas, mecanizado en una sola configuración y compensaciones medidas reducen estos riesgos. El desbaste pesado no debe ir seguido inmediatamente por un acabado de precisión si existe probabilidad de deformación de la pieza.
¿Cómo mejorar la precisión y el acabado superficial?
El mecanizado confiable de superficies esféricas depende de toda la cadena de procesos. La estrategia de desbaste, el margen de material, el estado de la herramienta, la configuración del CAM, el sistema de sujeción, la temperatura y la inspección deben respaldar el mismo objetivo geométrico. Un pulido secundario no puede corregir un centro mal posicionado y, además, podría empeorar la precisión de la forma si el material se elimina de manera desigual.
Utilizar etapas de mecanizado separadas
El desbaste debe eliminar el material de manera eficiente sin dejar escalones profundos y desiguales. El semiacabado crea un stock uniforme para la herramienta final. Así, una pasada ligera de acabado puede centrarse en la forma y la textura en lugar de corregir grandes errores. Para piezas sensibles a la deformación, permitir tiempo para la redistribución de tensiones o volver a sujetar antes del mecanizado final puede mejorar la repetibilidad.
Optimizar la trayectoria de la herramienta de acabado
Las estrategias de scallop constante y seguimiento de la superficie suelen producir una textura más uniforme que las pasadas planas simples. La inclinación en cinco ejes aleja el contacto del centro de la punta esférica y mejora la velocidad de corte. En torneado, una interpolación suave, una correcta compensación de las plaquitas y un avance controlado cerca del polo reducen las marcas de permanencia y los cambios bruscos en el acabado.
Controlar el desplazamiento radial y el acabado secundario
El desplazamiento de la herramienta provoca una carga desigual en las ranuras y diferencias visibles en el patrón de corte. Conos limpios, portaherramientas adecuados, voladizos cortos y dimensiones verificadas de la herramienta mejoran la consistencia. El rectificado, el lapping o el pulido deben utilizarse solo cuando sea necesario y con un stock controlado. La pieza terminada debe inspeccionarse después de estas operaciones, pues pueden alterar el radio, el centro y el patrón de contacto.
¿Cómo se compara una superficie esférica con otras características?
Las superficies esféricas suelen confundirse con los filetes, las superficies cilíndricas y los contornos de forma libre, ya que todas aparecen curvadas en un modelo. La distinción importante radica en si la característica presenta un radio tridimensional constante, un radio alrededor de un eje, una mezcla de bordes bidimensional o una curvatura que varía continuamente. Esta diferencia determina la complejidad del mecanizado y de la inspección.
Esfera comparada con un radio estándar
Un filete suele ser un radio bidimensional extendido a lo largo de un borde. Puede mecanizarse con una herramienta de redondeo de esquinas o mediante un contorno sencillo. Una esfera se curva en todas las direcciones alrededor de un único centro y normalmente requiere torneado coordinado o fresado de superficies. Por ello, una vista en sección por sí sola puede resultar engañosa, a menos que se utilice una notación esférica.
Esfera comparada con un cilindro
Un cilindro tiene un radio constante desde un eje, pero carece de curvatura a lo largo de dicho eje. Generalmente es más fácil de torneado, taladrado, rectificado y medir. Una esfera permite un contacto angular multidireccional, mientras que un cilindro soporta principalmente la rotación o el deslizamiento en una única dirección. Sus métodos de tolerancia y comportamientos funcionales no son intercambiables.
Esfera comparada con una superficie de forma libre
Una superficie de forma libre puede variar su curvatura y quizá no posea un único centro matemático. A menudo requiere CAM más complejo e inspecciones más densas. Una esfera verdadera es más sencilla de definir y puede emplear calibres específicos, aunque aún así puede resultar difícil cuando el acceso está restringido o la ubicación del centro es crítica. La tabla resume las diferencias que los usuarios evalúan con mayor frecuencia.
| Característica | Geometría | Proceso típico | Principal preocupación |
| Superficie esférica | Un solo radio 3D y su centro | Torneado, fresado de perfiles, rectificado | Forma y ubicación del centro |
| Superficie cilíndrica | Radio constante desde un eje | Torneado, mandrinado, rectificado | Diámetro y redondez |
| Radio de chaflán o borde | Radio 2D a lo largo de un borde | Perfilado o cortador de formas | Transición y acceso |
| Superficie de forma libre | Curvatura variable | Fresado en 3 ejes o en 5 ejes | Densidad del CAM y de la inspección |
¿Cómo se inspeccionan las superficies esféricas?
La inspección debe verificar la característica que controla la función. Un único trazado bidimensional puede confirmar un arco pero pasar por alto desplazamientos del centro, lobulaciones u otros errores en el resto de la superficie. La selección del método depende de la accesibilidad, la tolerancia, la cantidad de producción, el estado de la superficie y de si se requiere un informe numérico o una verificación funcional de aceptación.
Comprobaciones funcionales y de contacto
Las plantillas, los patrones de acoplamiento, las comprobaciones por transferencia de contacto y los calibres dedicados proporcionan retroalimentación rápida durante la producción. Son útiles para evaluar el ajuste y la ubicación del contacto, pero pueden no distinguir entre un error de radio y un error de centro. Los criterios de aceptación deben definirse, y los calibres deben protegerse contra el desgaste o daños que puedan alterar gradualmente el resultado.
Medición por coordenadas
Una máquina de medición por coordenadas puede recopilar puntos en toda la zona controlada y ajustar una esfera para reportar el radio o el diámetro, las coordenadas del centro y la desviación de forma. El patrón de palpación debe cubrir suficiente área para lograr un ajuste estable. El escaneo óptico captura datos densos, pero los acabados reflectantes y las cavidades profundas pueden requerir verificación por contacto o ajustes especiales en la configuración de medición.
Medición de textura y forma
Un perfilómetro mide la rugosidad a lo largo de un trazado, pero no demuestra que la esfera completa tenga la forma y la posición correctas. Las piezas de alta precisión pueden requerir mediciones de contorno, equipos de redondez, métodos interferométricos o metrología esférica especializada. Los planes de producción suelen combinar mediciones detalladas del primer artículo con controles más simples en proceso, monitoreo del desgaste de herramientas y verificaciones periódicas.
¿Qué factores afectan al costo del mecanizado de superficies esféricas?
Una característica esférica no es automáticamente cara. El costo aumenta cuando la geometría exige herramientas de gran alcance, movimiento en cinco ejes, múltiples setups, pasos muy finos, rectificado, acabado manual o inspecciones intensivas. Una esfera parcial abierta centrada en el eje de un torno puede resultar económica, mientras que una cavidad profunda con el centro situado de manera muy precisa puede encabezar el presupuesto.
Geometría y accesibilidad
Las esferas coaxiales externas suelen ser el tipo de menor costo, pues pueden tornearse de manera continua. Las cúpulas desplazadas y las cavidades abiertas presentan exigencias moderadas. Las superficies cóncavas profundas, las aperturas restringidas y las zonas que se extienden más allá de los ángulos accesibles para las herramientas pueden requerir cortadores especializados, construcción dividida o setups adicionales. Cada operación adicional implica mayor trabajo de alineación e inspección.
Tolerancia y textura superficial
Las tolerancias estrechas de perfil y la baja rugosidad aumentan el tiempo de programación, control de herramientas, acabado y medición. Aplicarlas únicamente a la banda de contacto funcional puede reducir significativamente los costos. Una zona cosmética puede admitir un paso de avance mayor, mientras que la zona de sellado o de rodamiento recibe una pasada de acabado específica y una inspección más rigurosa.
Cantidad y completitud del dibujo
Las cantidades bajas favorecen las herramientas estándar y la interpolación flexible. Las cantidades mayores pueden justificar el uso de herramientas de conformado, dispositivos especiales o calibres personalizados. Los planos completos también reducen los márgenes de riesgo. El proveedor debe recibir información sobre el tamaño de la esfera, la ubicación del centro, los datums, la zona controlada, el acabado, el estado del material, la cantidad y la relación con las características de acoplamiento, para poder seleccionar el proceso más sencillo y fiable.
Conclusión
Las superficies esféricas permiten la alineación, el movimiento angular, el asiento, el sellado y la transferencia compacta de cargas. Las características coaxiales suelen producirse mediante torneado CNC, mientras que las cúpulas y casquillos desplazados se mecanizan comúnmente mediante fresado de perfil; el rectificado o el acabado controlado se reservan para requisitos exigentes de forma y textura. La producción exitosa depende de un centro claramente definido, tolerancias realistas, acceso adecuado a la herramienta, sujeción estable de la pieza, stock equilibrado, trayectorias de herramienta apropiadas y una inspección tridimensional. A menudo es posible reducir los costos aplicando requisitos estrictos solo a la zona de contacto funcional, en lugar de a toda la esfera teórica.
Preguntas Frecuentes
¿Se puede mecanizar una superficie esférica en un fresador CNC de tres ejes?
Sí. Las esferas convexas y cóncavas accesibles pueden mecanizarse con una fresa de punta esférica. Las limitaciones de los tres ejes incluyen el espacio libre para la herramienta, la baja velocidad de corte cerca del centro de la herramienta y ciclos de acabado más prolongados. El mecanizado en cinco ejes resulta útil cuando la herramienta debe inclinarse para alcanzar zonas pronunciadas o mejorar la uniformidad superficial.
¿Es el torneado más preciso que el fresado con fresa de punta esférica?
El torneado suele ser más rápido y suave para una esfera centrada en el eje del husillo. El fresado ofrece mayor flexibilidad para geometrías desplazadas. La precisión final depende de la configuración, el estado de la máquina, las compensaciones, el desgaste de la herramienta y la inspección; por lo tanto, ninguno de los dos procesos es automáticamente superior para cada diseño.
¿Por qué aparecen líneas visibles en una esfera fresada?
Las líneas suelen deberse a escalones de paso, desalineación, vibraciones, cambios en el contacto o tolerancias generosas del CAM. Pasadas más pequeñas con escalones constantes, herramientas rígidas, interpolación refinada y una pasada de acabado dedicada suelen ayudar. El pulido no debe utilizarse para ocultar un error subyacente en la forma.
¿Qué debe incluir un plano de una superficie esférica?
Incluya el radio o diámetro esférico, la ubicación del centro, la zona funcional, los datums, la tolerancia, la rugosidad, el estado del material y las relaciones requeridas con los orificios o ejes. Defina también las mezclas permitidas y el acabado posterior al mecanizado. Esto evita que se produzca un radio correcto en una ubicación incorrecta.