
Une surface sphérique est une caractéristique courbe tridimensionnelle dont tous les points partagent idéalement une même distance radiale par rapport à un centre défini. Elle peut former une sphère complète, un dôme externe, une empreinte interne, un siège sphérique, ou simplement une zone de contact étroite. Bien que la géométrie soit mathématiquement simple, son usinage peut s’avérer exigeant, car le contact avec l’outil, la vitesse d’usinage, l’accessibilité et les conditions d’inspection varient sur toute la surface. Ce guide explique les principales méthodes d’usinage CNC des surfaces sphériques, les catégories de caractéristiques, leurs utilisations fonctionnelles, les exigences de conception, les difficultés de production, les mesures correctives, les comparaisons avec d’autres éléments courbes apparentés, ainsi que les questions fréquentes soulevées lors de la cotation et de la fabrication.
Qu’est-ce qu’une surface sphérique en usinage CNC ?
Une surface sphérique est une caractéristique géométrique, et non le nom d’un procédé spécifique. Elle peut être réalisée par tournage CNC, fraisage profilé, rectification, rodage ou finition de précision. Le choix du procédé dépend principalement du fait que la caractéristique soit externe ou interne, que son centre se situe sur un axe de rotation, de la proportion de la sphère théorique présente, ainsi que du niveau de contrôle requis pour la forme et la rugosité.
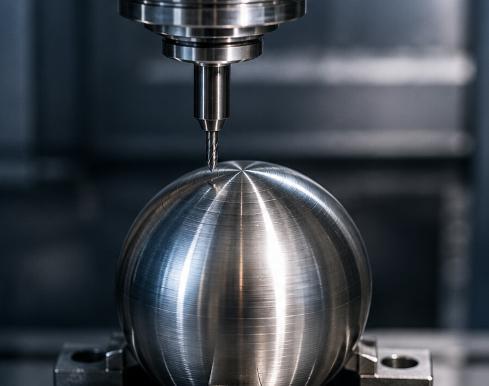
Définition géométrique
Une véritable sphère possède un seul centre et un rayon constant dans les trois dimensions. Cela diffère d’une surface courbe générale dont la courbure varie. Les plans peuvent indiquer cette géométrie au moyen d’une notation du rayon sphérique, du diamètre sphérique ou d’une tolérance de profil de surface. Le centre doit être positionné par rapport aux références fonctionnelles, car un rayon correct placé au mauvais endroit peut tout de même empêcher un assemblage, un contact ou une étanchéité adéquats.
Rayon sphérique et diamètre sphérique
SR désigne le rayon sphérique, tandis que SØ désigne le diamètre sphérique. Ces symboles précisent que la dimension s’applique dans les trois dimensions et non pas uniquement à un arc bidimensionnel. Un dessin doit également indiquer la zone contrôlée, les raccords autorisés, ainsi que la relation entre la sphère et les alésages, arbres, sièges ou surfaces de montage voisins.
Pourquoi l’usinage est utilisé
L’usinage est approprié lorsque la pièce nécessite un rayon personnalisé, une faible quantité de production, un alignement précis avec d’autres caractéristiques, ou encore lorsque le matériau et la taille ne justifient pas l’utilisation d’outillages spécifiques pour la mise en forme. La production CNC permet également d’usiner une sphère ainsi que ses diamètres ou alésages associés en une seule opération, réduisant ainsi les erreurs de positionnement du centre et améliorant la répétabilité.
Quels procédés CNC produisent des surfaces sphériques ?
Les surfaces sphériques axisymétriques sont généralement les plus faciles à réaliser par tournage, tandis que les zones sphériques décalées ou intégrées sont habituellement usinées au fraisage. La rectification et le rodage sont ajoutés lorsque l’usinage conventionnel ne permet pas d’obtenir la forme, la dureté ou la texture requises. Ainsi, la solution la plus économique est déterminée par la géométrie et les spécifications plutôt que par une préférence fixe pour un type d’équipement particulier.
Tournage CNC
Un tour CNC génère une sphère en coordonnant les mouvements selon les axes X et Z pendant la rotation de la pièce. Une compensation correcte du rayon de l’insert est essentielle. Le tournage est efficace pour les extrémités sphériques d’arbres, les pivots semblables à des billes, les sièges concaves coaxiaux, ainsi que pour les portions sphériques centrées sur l’axe de la broche. L’usinage continu produit généralement un motif plus uniforme que le fraisage point par point.
Tournage de profil et outils de formage
Le tournage profilé utilise un insert standard et une interpolation programmée, ce qui lui confère une grande flexibilité pour différents rayons. Un outil de formage peut rapidement créer un petit segment sphérique, mais son large engagement de coupe augmente la force exercée et le risque de vibrations. Il est particulièrement adapté aux configurations stables et aux séries répétitives justifiant l’utilisation d’outillages dédiés.
Fraisage CNC et usinage à cinq axes
Une fraise à bout sphérique ou un cutter à rayon suit des passes très rapprochées sur la pièce. L’usinage à trois axes peut traiter les dômes et les empreintes accessibles, mais l’usinage à cinq axes améliore l’espace disponible et permet à l’outil d’atteindre la surface loin du centre de la fraise à bout sphérique, où la vitesse de coupe est plus lente. La rectification, le rodage ou le tournage de précision peuvent être appliqués ultérieurement lorsque des niveaux très bas de rugosité ou une précision élevée de forme sont requis.
Quels types de caractéristiques de surface sphérique sont courants ?
Les classifications les plus utiles décrivent si la surface est convexe ou concave, complète ou partielle, et centrée ou décalée. Ces catégories influencent immédiatement le serrage de la pièce, l’accès à l’outil, l’évacuation des copeaux, l’inspection ainsi que le choix du procédé. Un léger changement, passant d’une sphère partielle ouverte à une cavité profonde, peut entraîner une grande différence en termes de temps d’usinage et de risques.
Caractéristiques convexes externes
Les formes convexes externes comprennent les extrémités arrondies des arbres, les surfaces pivotantes, les éléments d’alignement, les dômes et les sections semblables à des boules. Les caractéristiques coaxiales sont généralement tournées. Les dômes décalés sur des boîtiers ou des plaques sont habituellement fraisés. Une sphère complète nécessite un dispositif de maintien et de séparation de la pièce permettant d’éviter tout dommage à la surface finie, tandis qu’une sphère partielle requiert une transition clairement définie vers la géométrie adjacente.
Sphères complètes et partielles
Les sphères complètes peuvent nécessiter des mors souples, une tige sacrificielle, deux opérations ou des dispositifs spéciaux. Les sphères partielles sont plus faciles à supporter mais peuvent engendrer des discontinuités visibles ou fonctionnelles là où la zone sphérique se termine. Le modèle et le dessin doivent préciser si la limite est tangente, assouplie ou autorisée à conserver une légère transition d’outil.
Caractéristiques concaves internes
Les surfaces sphériques concaves apparaissent sous forme de sièges, de coupelles, de douilles et de zones de contact internes. Elles sont souvent plus difficiles à usiner, car l’outil et le porte-outil doivent pénétrer dans la cavité. Il convient d’examiner le diamètre minimal d’ouverture, la profondeur, l’espace libre au col, l’écoulement des copeaux ainsi que l’accès aux mesures. Les sphères décalées ou segmentées peuvent nécessiter des configurations indexées ou un usinage multi‑axes simultané lorsque leur centre ne coïncide pas avec l’axe de la broche.
Quelles fonctions remplissent les surfaces sphériques ?
La géométrie sphérique est principalement choisie pour le mouvement angulaire, l’alignement, le contact contrôlé, l’assise et le transfert compact de charge. En raison de la courbure présente dans toutes les directions de la surface, une paire sphérique peut absorber l’inclinaison de manière plus naturelle qu’une interface plane ou cylindrique. Ses performances dépendent néanmoins du jeu, de l’appariement des matériaux, de la lubrification, de l’intégrité de la surface et de la différence entre les rayons conjugués.
Mouvement angulaire et auto-alignement
Une interface sphérique peut autoriser une inclinaison limitée tout en maintenant une relation constante autour de son centre. Cela aide les assemblages à tolérer les variations lors de l’installation, la déflexion de l’arbre ou de petits défauts d’alignement, sans concentrer la charge sur un seul bord. L’angle admissible doit être vérifié par rapport à la géométrie environnante, car une sphère correcte peut tout de même bloquer si le logement, la tige ou l’élément de retenue restreignent le mouvement.
Répartition des contacts
Les surfaces mâle et femelle ayant des rayons nominaux identiques peuvent développer un large contact, tandis qu’une différence intentionnelle de rayon peut créer une bande plus étroite. Aucune de ces approches n’est universellement supérieure. La charge, l’usure, la lubrification, la déformation et la pression d’étanchéité déterminent le motif de contact préféré. Les conceptions critiques devraient contrôler l’emplacement du contact plutôt que de s’appuyer uniquement sur la dimension du rayon.
Siège, étanchéité et transfert de charge
Un siège sphérique peut maintenir un anneau de contact malgré de légères variations angulaires, tandis qu’une partie portante arrondie peut réduire la charge sur les bords. Les sphères sont également utilisées lorsque l’on recherche un profil extérieur compact. Pour les dômes à usage esthétique, la forme et la rugosité peuvent généralement être assouplies ; en revanche, pour les zones d’étanchéité ou de roulement, la ondulation, la rondeur, les rayures et la position du centre peuvent compter davantage que l’éclat visuel.
Comment concevoir une surface sphérique pour l’usinage ?
Une conception adaptée à l’usinage identifie la zone fonctionnelle, le centre de la sphère, la méthode de tolérance, la texture de surface et les transitions autorisées. Un modèle CAO complet ne suffit pas lorsque le fournisseur ne peut pas déterminer quelle région contrôle les performances. Des plans clairs réduisent les devis trop prudents et évitent de finir inutilement des zones qui n’entreront pas en contact avec une pièce correspondante.
Localiser le centre de la sphère à partir des références
Le centre doit être dimensionné à partir de références fonctionnelles stables, surtout lorsque la sphère doit s’aligner avec un alésage, un arbre, un filetage ou un axe d’étanchéité. Si seule une bande étroite est fonctionnelle, il convient de marquer cette zone. Cela permet au fabricant de prioriser la bonne zone lors des opérations de finition et de mesure, plutôt que de traiter une vaste surface esthétique comme tout aussi critique.
Choisir une tolérance adaptée
Une tolérance de rayon contrôle la taille mais ne permet pas toujours de maîtriser entièrement la position du centre ni la forme globale. Le profil d’une surface peut définir une zone de tolérance tridimensionnelle par rapport aux références. Des contrôles liés au décalage peuvent également s’avérer appropriés pour les pièces tournantes. Chaque exigence doit répondre à un risque fonctionnel réel, car des tolérances strictes superposées augmentent le travail et les coûts d’inspection.
Assurer l’accès aux outils et aux instruments de mesure
Les alésages internes doivent offrir un dégagement suffisant pour la fraise, la queue, le porte-outil, les copeaux et la sonde de mesure. Les parois adjacentes peuvent obstruer la région équatoriale de la sphère théorique. Accroître l’ouverture, prévoir des reliefs, adopter une conception en deux parties ou autoriser un accès à cinq axes peuvent résoudre ce problème. La qualité de la surface doit également correspondre à la fonction ; spécifier un polissage sur l’ensemble de la sphère peut engendrer des coûts supplémentaires sans améliorer l’ajustement.
Quels sont les principaux défis de l’usinage des surfaces sphériques ?
Les conditions de coupe varient continuellement le long d’un profil sphérique. La pente locale, l’angle d’engagement de l’outil, le diamètre effectif de coupe, la direction de la force de coupe ainsi que la vitesse de surface peuvent tous changer au cours d’une même passe. En conséquence, des erreurs de réglage ou de programmation se manifestent sous forme de déplacement du centre, de scalloping, de vibrations, d’ondulations, de marques polaires ou d’une transition médiocre vers les surfaces adjacentes.
Modification de la vitesse d’avance et du contact avec l’outil
À proximité du centre d’une fraise à bout sphérique, le diamètre effectif de coupe tend vers zéro et l’outil risque de frotter plutôt que de couper. Sur un tour, la vitesse de surface diminue également près du centre de rotation. L’orientation de l’outil, le contrôle de l’avance et la trajectoire doivent maintenir la zone la plus critique hors de tout contact inefficace, dès que les capacités de la machine le permettent.
Scallops et facettage
Les sphères usinées sont obtenues par plusieurs passes. Un pas de découpe trop important laisse des scallops, tandis qu’une tolérance CAM ou des paramètres d’interpolation trop grossiers peuvent entraîner un mouvement facetté. Réduire simplement le pas augmente le temps de cycle. De meilleurs résultats résultent de la combinaison d’un diamètre de fraise adapté, de trajectoires à scalloping constant, d’une tolérance modèle affinée, d’un faible décalage et d’une passe de finition stable.
Déflection, vibrations et erreurs de réglage
Les formes concaves profondes nécessitent souvent des outils à longue portée qui dévient lorsque la pente de la surface change. Un montage séparé peut également placer le centre de la sphère de manière inexacte par rapport à un alésage ou à une référence. Des outils courts, des porte‑outils rigides, un stock semi‑fini équilibré, le palpage, des mors souples, l’usinage en une seule opération et une compensation mesurée permettent de réduire ces risques. Un dégrossissage intensif ne doit pas être suivi immédiatement d’une finition de précision si la pièce est susceptible de se déformer.
Comment améliorer la précision et la qualité de surface ?
Un usinage fiable des surfaces sphériques dépend de l’ensemble de la chaîne de processus. La stratégie de dégrossissage, la quantité de matière à retirer, l’état de la fraise, les paramètres de la CNC, le serrage, la température et les contrôles doivent tous soutenir le même objectif géométrique. Un polissage secondaire ne peut pas corriger un centre mal positionné et risque d’aggraver la précision de la forme si la matière est retirée de façon inégale.
Utiliser des étapes d’usinage distinctes
Le dégrossissage doit éliminer la matière de manière efficace sans laisser de marches profondes et irrégulières. Le semi‑finition crée un stock homogène pour l’outil final. Une passe de finition légère peut alors se concentrer sur la forme et la texture plutôt que sur la correction d’erreurs importantes. Pour les pièces sensibles aux déformations, accorder un délai permettant la redistribution des contraintes ou un nouveau serrage avant l’usinage final peut améliorer la répétabilité.
Optimiser la trajectoire de finition de l’outil
Les stratégies à scalloping constant et suivant la surface produisent généralement une texture plus uniforme que les passes planes simples. L’inclinaison à cinq axes éloigne le point de contact du centre de la fraise à bout sphérique et augmente la vitesse de coupe. En tournage, une interpolation fluide, une compensation correcte des plaquettes et une avance maîtrisée près du pôle réduisent les marques de séjour et les changements brusques de finition.
Contrôler le battement et la finition secondaire
Le décalage de l’outil provoque une charge inégale sur les cannelures et des différences visibles dans le motif de coupe. Des cônes propres, des porte‑outils adaptés, un porte‑outil court et des dimensions vérifiées de la fraise améliorent la régularité. Le meulage, le rodage ou le polissage ne doivent être utilisés qu’en cas de besoin et avec un stock contrôlé. La pièce finie doit être inspectée après ces opérations, car elles peuvent modifier le rayon, le centre et le motif de contact.
Comment une surface sphérique se compare-t-elle aux autres caractéristiques ?
Les surfaces sphériques sont souvent confondues avec les chanfreins, les surfaces cylindriques et les contours libres, car chacune apparaît courbée dans un modèle. La distinction essentielle réside dans le fait que la caractéristique possède soit un rayon tridimensionnel constant, soit un rayon autour d’un axe, soit un raccordement d’arête bidimensionnel, soit une courbure qui varie continuellement. Cette différence détermine la complexité de l’usinage et de l’inspection.
Sphère comparée à un rayon standard
Un chanfrein est généralement un rayon bidimensionnel prolongé le long d’une arête. Il peut être usiné à l’aide d’un outil d’arrondi d’angle ou d’un contour simple. Une sphère courbe dans toutes les directions autour d’un centre unique et nécessite normalement un tournage coordonné ou un fraisage de surface. Une vue en coupe seule peut donc prêter à confusion, à moins d’utiliser une notation sphérique.
Sphère comparée à un cylindre
Un cylindre présente un rayon constant par rapport à un axe, mais aucune courbure le long de cet axe. Il est généralement plus facile à tourner, à aléser, à rectifier et à mesurer. Une sphère permet un contact angulaire multidirectionnel, tandis qu’un cylindre supporte principalement une rotation ou un glissement selon une seule direction. Leurs méthodes de tolérance et leur comportement fonctionnel ne sont pas interchangeables.
Sphère comparée à une surface libre
Une surface libre peut voir sa courbure varier et n’a pas nécessairement un centre mathématique unique. Elle requiert souvent une FAO plus complexe et des contrôles plus rigoureux. Une véritable sphère est plus simple à définir et peut faire appel à des jauges spécialisées, mais elle demeure toutefois difficile à contrôler lorsque l’accès est limité ou que la localisation du centre est critique. Le tableau résume les distinctions que les utilisateurs évaluent le plus fréquemment.
| Caractéristique | Géométrie | Processus typique | Principale préoccupation |
| Surface sphérique | Un seul rayon 3D et son centre | Tournage, fraisage de profil, rectification | Forme et position du centre |
| Surface cylindrique | Rayon constant à partir d’un axe | Tournage, alésage, rectification | Diamètre et圆度 |
| Rayon de congé ou de bord | Rayon 2D le long d’une arête | Profilage ou fraise à forme | Fusion et accès |
| Surface libre | Courbure variable | Fraisage à 3 axes ou à 5 axes | Densité de la CAM et de l’inspection |
Comment les surfaces sphériques sont-elles inspectées ?
L’inspection doit vérifier la caractéristique qui conditionne la fonction. Un seul tracé bidimensionnel peut confirmer un arc tout en passant à côté d’un décalage du centre, d’un lobage ou d’une erreur ailleurs sur la surface. Le choix de la méthode dépend de l’accessibilité, des tolérances, de la quantité produite, de l’état de la surface, ainsi que de la nécessité d’un rapport numérique ou d’une vérification fonctionnelle d’acceptation.
Vérifications fonctionnelles et de contact
Les gabarits, les maîtres d’assemblage, les contrôles par transfert de contact et les jauges dédiées fournissent un retour rapide en production. Ils sont utiles pour évaluer l’ajustement et la position du contact, mais ils ne permettent pas toujours de distinguer une erreur de rayon d’une erreur de centre. Les critères d’acceptation doivent être clairement définis, et les jauges doivent être protégées contre l’usure ou les dommages susceptibles d’altérer progressivement les résultats.
Mesure par coordonnées
Une machine à mesurer tridimensionnelle peut collecter des points sur toute la zone contrôlée et ajuster une sphère afin de rapporter le rayon ou le diamètre, les coordonnées du centre ainsi que l’écart de forme. Le motif de palpage doit couvrir une surface suffisante pour obtenir un ajustement stable. La numérisation optique capture des données très denses, mais les finitions réfléchissantes et les cavités profondes peuvent nécessiter une vérification par contact ou un réglage spécifique des paramètres de mesure.
Mesure de la texture et de la forme
Un profilomètre mesure la rugosité le long d’un tracé, mais il ne prouve pas que la sphère entière présente une forme et une position correctes. Les pièces de haute précision peuvent requérir une mesure de contour, un équipement de rondeur, des méthodes interférométriques ou une métrologie sphérique spécialisée. Les plans de production combinent souvent une mesure détaillée du premier article avec des contrôles en cours de fabrication plus simples, la surveillance de l’usure des outils et des vérifications périodiques.
Quels facteurs influencent le coût de l’usinage d’une surface sphérique ?
Une caractéristique sphérique n’est pas automatiquement coûteuse. Les coûts augmentent lorsque la géométrie exige des outils à longue portée, un mouvement à cinq axes, plusieurs changements de configuration, des pas de découpe très fins, du meulage, des finitions manuelles ou des contrôles intensifs. Une sphère partielle ouverte centrée sur l’axe d’un tour peut s’avérer économique, tandis qu’une cavité profonde dont le centre est précisément situé peut fortement alourdir le devis.
Géométrie et accessibilité
Les sphères coaxiales externes sont généralement le type le moins cher, car elles peuvent être tournées de manière continue. Les dômes décalés et les cavités ouvertes présentent une exigence modérée. Les surfaces concaves profondes, les ouvertures restreintes et les zones s’étendant au-delà des angles accessibles aux outils peuvent nécessiter des fraises spécialisées, une construction par sections ou des configurations supplémentaires. Chaque opération additionnelle engendre davantage de travail d’alignement et d’inspection.
Tolérance et texture de surface
Une tolérance de profil serrée et une rugosité faible augmentent le temps de programmation, de contrôle des outils, de finition et de mesure. Les appliquer uniquement à la zone de contact fonctionnelle permet de réduire considérablement les coûts. Une zone esthétique peut accepter un pas de coupe plus important, tandis que la zone d’étanchéité ou de roulement bénéficie d’une passe de finition dédiée et d’un contrôle plus rigoureux.
Quantité et exhaustivité du dessin
Les petites quantités privilégient les outils standard et l’interpolation flexible. Des volumes plus élevés peuvent justifier l’utilisation d’outils de formage, de dispositifs de fixation spécifiques ou de jauges sur mesure. Des plans complets réduisent également les marges de sécurité. Le fournisseur doit recevoir la taille de la sphère, l’emplacement du centre, les références, la zone contrôlée, la finition, l’état de la matière, la quantité ainsi que les relations avec les éléments d’assemblage, afin de choisir le procédé le plus simple et le plus fiable.
Conclusion
Les surfaces sphériques assurent l’alignement, le mouvement angulaire, l’assise, l’étanchéité et le transfert compact de charge. Les éléments coaxiaux sont généralement obtenus par tournage CNC, tandis que les dômes et douilles décalés sont couramment usinés par fraisage de profil ; la rectification ou la finition contrôlée est réservée aux exigences strictes en matière de forme et de texture. La réussite de la production dépend d’un centre clairement positionné, de tolérances réalistes, d’un accès adéquat aux outils, d’un maintien stable de la pièce, d’un stock équilibré, de trajectoires d’outil appropriées et d’un contrôle tridimensionnel. Il est souvent possible de réduire les coûts en appliquant des exigences strictes uniquement à la zone de contact fonctionnelle, plutôt qu’à l’ensemble théorique de la sphère.
FAQ
Une surface sphérique peut-elle être usinée sur une fraiseuse CNC à trois axes ?
Oui. Les sphères convexes et concaves accessibles peuvent être usinées à l’aide d’une fraise à bout sphérique. Les limitations liées aux trois axes incluent le dégagement de l’outil, la faible vitesse d’avance près du centre de l’outil et des cycles de finition plus longs. L’usinage à cinq axes s’avère utile lorsque la fraise doit être inclinée pour atteindre des zones abruptes ou améliorer la régularité de la surface.
Le tournage est-il plus précis que le fraisage à bout sphérique ?
Le tournage est souvent plus rapide et plus fluide pour une sphère centrée sur l’axe de la broche. Le fraisage offre davantage de flexibilité pour les géométries décalées. La précision finale dépend de la configuration, de l’état de la machine, des compensations, de l’usure des outils et des contrôles ; ainsi, aucun des deux procédés n’est automatiquement supérieur pour chaque conception.
Pourquoi une sphère usinée présente-t-elle des lignes visibles ?
Ces lignes résultent généralement de la scallopation du pas de coupe, du jeu radial, des vibrations, des variations de contact ou d’une tolérance CAM trop large. Des passes de scallop constant plus fines, un outillage rigide, une interpolation affinée et une passe de finition dédiée contribuent habituellement à y remédier. Le polissage ne doit pas être utilisé pour masquer une erreur sous-jacente de forme.
Que doit contenir un plan de surface sphérique ?
Inclure le rayon ou le diamètre sphérique, l’emplacement du centre, la zone fonctionnelle, les références, la tolérance, la rugosité, l’état de la matière ainsi que les relations requises avec les alésages ou les axes. Définir également les transitions autorisées et les opérations de finition post-usinage. Cela évite qu’un rayon correct soit produit à un emplacement erroné.