
Een sferische oppervlak is een driedimensionale gebogen vorm waarvan alle punten idealiter dezelfde radiale afstand hebben tot een bepaald middelpunt. Het kan een volledige bal, een externe koepel, een interne uitsparing, een sferische zitting of slechts een smalle contactzone vormen. Hoewel de geometrie wiskundig eenvoudig is, kan bewerking ervan veeleisend zijn, omdat de gereedschapscontact, snijsnelheid, bereikbaarheid en inspectieomstandigheden over het oppervlak heen variëren. Deze gids legt de belangrijkste CNC-bewerkingsmethoden voor sferische oppervlakken uit, evenals de kenmerkencategorieën, functionele toepassingen, ontwerpvereisten, productieproblemen, corrigerende maatregelen, vergelijkingen met verwante gebogen vormen en veelvoorkomende vragen die tijdens offerte- en productieprocessen worden gesteld.
Wat is een sferisch oppervlak in CNC-bewerking?
Een sferisch oppervlak is een geometrisch kenmerk en niet de naam van één specifiek proces. Het kan worden vervaardigd door CNC-draaien, profielfrezen, slijpen, lappen of precisieafwerking. De keuze van het bewerkingsproces hangt voornamelijk af van het feit of het kenmerk extern of intern is, of het middelpunt op een rotatieas ligt, hoeveel van de theoretische bol aanwezig is en hoe nauwkeurig vorm en ruwheid moeten worden gecontroleerd.
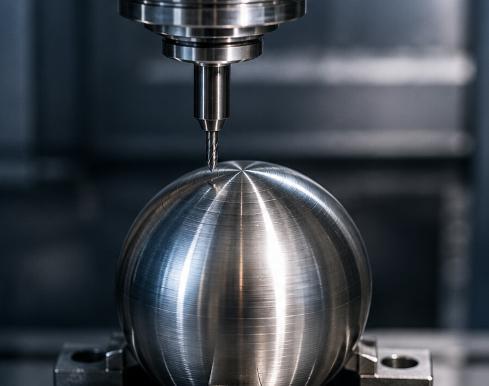
Geometrische definitie
Een echte bol heeft één middelpunt en één constante driedimensionale straal. Dit verschilt van een algemeen gebogen oppervlak waarvan de kromming varieert. Tekeningen kunnen de geometrie aanduiden met notaties voor sferische radius, sferische diameter of toleranties voor het oppervlakprofiel. Het middelpunt dient te worden bepaald ten opzichte van functionele referentiepunten, want een correcte radius op de verkeerde positie kan toch leiden tot problemen bij montage, contact of afdichting.
Sferische straal en sferische diameter
SR duidt een sferische radius aan, terwijl SØ een sferische diameter aanduidt. Deze symbolen maken duidelijk dat de afmeting in drie dimensies geldt en niet alleen betrekking heeft op een eenvoudige tweedimensionale boog. Een tekening moet ook de gecontroleerde zone, toegestane overgangen en de relatie tussen de bol en nabijgelegen boringen, assen, zittingen of montageranden weergeven.
Waarom bewerking wordt gebruikt
Bewerking is geschikt wanneer het onderdeel een aangepaste radius nodig heeft, de productiehoeveelheid laag is, er nauwe samenhang met andere kenmerken bestaat of wanneer het materiaal en de afmetingen geen speciale vormgereedschappen rechtvaardigen. CNC-productie maakt bovendien mogelijk om een bol en de daaraan gerelateerde diameters of boringen in één bewerkingsstap te voltooien, waardoor fouten bij het positioneren van het middelpunt worden verminderd en de reproduceerbaarheid verbetert.
Welke CNC-processen produceren sferische oppervlakken?
Asymmetrische sferische oppervlakken zijn meestal het gemakkelijkst te draaien, terwijl offset- of geïntegreerde sferische delen doorgaans worden gefreesd. Slijpen en lappen komen eraan toe als gewone snijbewerkingen niet voldoende vorm, hardheidsniveau of textuur kunnen bereiken. De meest economische werkwijze wordt daarom bepaald door de geometrie en specificaties, in plaats van door een vaste voorkeur voor één type machine.
CNC Draaien
Een CNC-draaibank produceert een bol door de X- en Z-asbeweging te coördineren terwijl het werkstuk roteert. Correcte compensatie van de neusradius van het snijgereedschap is essentieel. Draaien is efficiënt voor sferische asuiteinden, kogelachtige scharnieren, coaxiale holle zittingen en gedeeltelijke bollen gecentreerd op de spindelas. Continue snijbewerking levert over het algemeen een gelijkmatiger patroon op dan puntsgewijs frezen.
Profielfrezen en vormgereedschappen
Profiel-draaien maakt gebruik van een standaard snijplaat en geprogrammeerde interpolatie, waardoor het flexibel is voor verschillende radiussen. Een vormgereedschap kan snel een klein sferisch segment creëren, maar de brede snijinrichting verhoogt de kracht en het risico op trillingen. Het is vooral nuttig voor stabiele installaties en herhaalde productievolumes die speciaal gereedschap rechtvaardigen.
CNC-frezen en vijfassig bewerken
Een kogelvormige eindfrees of radiusfrees volgt dicht opeenvolgende bewegingen over het model. Drie-assige bewerking kan toegankelijke koepels en uitsparingen aanpakken, maar vijf-assige beweging verbetert de vrijheid en laat het gereedschap het oppervlak raken buiten het langzaam snijdende midden van de kogelvormige frees. Slijpen, lappen of precisiedraaien kunnen volgen wanneer zeer lage ruwheid of hoge vormnauwkeurigheid vereist is.
Welke soorten sferische oppervlaktekenmerken komen vaak voor?
De meest nuttige classificaties beschrijven of het oppervlak convex of concave is, volledig of gedeeltelijk, en gecentreerd of offset. Deze categorieën hebben direct invloed op het vastklemmen van het werkstuk, de toegang tot het gereedschap, de spaanafvoer, de inspectie en de keuze van het bewerkingsproces. Een kleine wijziging van een open gedeeltelijke bol naar een diepe uitsparing kan een groot verschil maken in bewerkingstijd en risico.
Externe convexe kenmerken
Externe convexe vormen omvatten afgeronde schachteinden, draaipunten, uitlijningselementen, koepels en balachtige delen. Coaxiale elementen worden meestal gedraaid. Offset-koepels op behuizingen of platen worden doorgaans gefreesd. Een volledige bal vereist een plan om het onderdeel te houden en te scheiden zonder het afgewerkte oppervlak te beschadigen, terwijl een gedeeltelijke bol een duidelijk gedefinieerde overgang naar de aangrenzende geometrie nodig heeft.
Volledige en gedeeltelijke bollen
Volledige bollen kunnen zachte kaken, een offerstaaf, twee bewerkingen of speciale opspanningen vereisen. Gedeeltelijke bollen zijn makkelijker te ondersteunen, maar kunnen zichtbare of functionele discontinuïteiten veroorzaken waar de sferische zone eindigt. Het model en de tekening dienen aan te geven of de grens tangentiëel, ontlast of toegestaan is om een kleine overgang voor het gereedschap te behouden.
Interne concave kenmerken
Concave sferische oppervlakken komen voor als zittingen, kopjes, uitsparingen en interne contactzones. Ze zijn vaak moeilijker, omdat het snijgereedschap en de opspanning de holte moeten betreden. De minimale opening diameter, diepte, nekspeling, spaanstroming en meettoegang dienen te worden beoordeeld. Offset- of gesegmenteerde bollen kunnen indexeerbare opstellingen of gelijktijdige meerassige bewerking vereisen wanneer hun middelpunt niet samenvalt met de spindelas.
Welke functies bieden sferische oppervlakken?
Sferische geometrie wordt voornamelijk gekozen voor hoekige beweging, uitlijning, gecontroleerd contact, zittingen en compacte belastingsoverdracht. Omdat er in alle richtingen van het oppervlak kromming bestaat, kan een sferisch paar kanteling natuurlijker verdragen dan een vlak of cilindrisch contactvlak. De prestaties blijven echter afhankelijk van speling, materiaalpaar, smering, oppervlakte-integriteit en het verschil tussen de koppelende radii.
Hoekige beweging en zelfuitlijning
Een sferisch contactvlak kan beperkte kanteling toestaan terwijl het een consistente relatie rondom het middelpunt behoudt. Dit helpt assemblages om installatievariaties, asdeflectie of kleine uitlijningsfouten te tolereren zonder de belasting op één rand te concentreren. De toegestane hoek moet worden vergeleken met de omliggende geometrie, want zelfs een correcte bol kan vastlopen als de behuizing, staaf of bevestigingsfunctie de beweging beperkt.
Contactverdeling
Mannelijke en vrouwelijke oppervlakken met identieke nominale radii kunnen brede contacten ontwikkelen, terwijl een bewuste radiusverschil een smaller band kan creëren. Geen van beide benaderingen is universeel beter. Belasting, slijtage, smering, vervorming en afdichtingsdruk bepalen het favoriete contactpatroon. Kritische ontwerpen dienen de locatie van het contact te controleren in plaats van alleen op basis van een radiusdimensie.
Zitting, afdichting en belastingsoverdracht
Een sferische zitting kan een contactring handhaven ondanks kleine hoekvariaties, terwijl een afgerond dragend element de belasting op de rand kan verminderen. Bollen worden ook gebruikt wanneer een compact buitenprofiel nodig is. Voor cosmetische koepels kunnen vorm en ruwheid meestal worden versoepeld; voor afdichtings- of lagerzones kunnen golven, rondheid, krassen en de positie van het midden belangrijker zijn dan visuele glans.
Hoe moet een sferisch oppervlak worden ontworpen voor bewerking?
Een bewerkbaar ontwerp geeft de functionele zone, het middelpunt van de bol, de tolerantiemethode, de oppervlaktetextuur en toegestane overgangen weer. Een compleet CAD-model is niet voldoende wanneer de leverancier niet kan bepalen welk gebied de prestaties bepaalt. Duidelijke tekeningen verminderen conservatieve offertes en voorkomen onnodige nabewerking van gebieden die niet in contact komen met een koppelend component.
Bepaal het middelpunt van de bol aan de hand van referentiepunten
Het middelpunt dient te worden aangegeven op basis van stabiele functionele referentiepunten, vooral wanneer de bol moet worden uitgelijnd met een boring, as, draad of afdichtingsas. Als slechts een smalle band functioneel is, markeer dan dat gebied. Zo kan de fabrikant tijdens de afwerking en meting prioriteit geven aan het juiste gebied, in plaats van een groot cosmetisch oppervlak even belangrijk te behandelen.
Kies een geschikte tolerantie
Een radius-tolerantie beheerst de grootte, maar beheerst mogelijk niet volledig de positie van het midden of de totale vorm. Het profiel van een oppervlak kan een driedimensionale tolerantiezone definiëren ten opzichte van referentiepunten. Controles met betrekking tot uitloop kunnen ook geschikt zijn voor roterende onderdelen. Elke eis dient te verwijzen naar een daadwerkelijk functioneel risico, omdat overlappende strenge toleranties de inspectie-inspanning en -kosten verhogen.
Zorg voor toegang tot gereedschap en meetinstrumenten
Interne uitsparingen moeten voldoende opening bieden voor het snijgereedschap, de schacht, de houder, de spanen en de inspectiesonde. Nabije wanden kunnen het equatoriale gebied van de theoretische bol blokkeren. Het vergroten van de opening, het toevoegen van reliëf, het gebruik van een gesplitste constructie of het mogelijk maken van vijfassige toegang kunnen het probleem oplossen. De oppervlakteafwerking moet ook aansluiten bij de functie; het specificeren van polijsten over de gehele bol kan kosten verhogen zonder de passing te verbeteren.
Wat zijn de belangrijkste uitdagingen bij het bewerken van sferische oppervlakken?
De snijomstandigheden veranderen continu over een sferisch profiel. De lokale helling, de gereedschapsaanval, de effectieve snijdiameter, de richting van de snijkracht en de oppervlaktesnelheid kunnen allemaal tijdens één bewerking variëren. Als gevolg hiervan kunnen instellings- of programmeerfouten zich manifesteren als middelpuntsverplaatsing, schaafstrepen, trillingen, golvende oppervlakken, polenmerken of een slechte overgang naar aangrenzende oppervlakken.
Verandering van snijsnelheid en gereedschapscontact
Dicht bij het midden van een kogelkopfrezen naderen de effectieve snijdiameter nul en kan het gereedschap eerder wrijven dan snijden. Op een draaibank daalt ook de oppervlaktesnelheid dicht bij het rotatiecentrum. De gereedschapsoriëntatie, de voedingregeling en de bewegingsrichting dienen het meest kritieke gebied zo veel mogelijk uit de buurt van inefficiënte contacten te houden, zoveel als de machinecapaciteit dit toelaat.
Schelpvormingen en facetten
Gefreesde bollen worden gemaakt met meerdere bewerkingen. Een te grote stapoverlaat leidt tot schaafstrepen, terwijl grove CAM-toleranties of interpolatie-instellingen kunnen resulteren in gefacetteerde bewegingen. Simpelweg het verminderen van de stapoverlaat verhoogt de cyclustijd. Betere resultaten ontstaan door een combinatie van een geschikte snijgereedschapsdiameter, constant-schaafstrepenpaden, verfijnde modeltoleranties, lage uitloop en een stabiele afwerkingsbewerking.
Doorbuiging, trillingen en instellingsfouten
Diepe holle vormen vereisen vaak langreikende gereedschappen die buigen naarmate de helling van het oppervlak verandert. Een aparte opstelling kan bovendien het midden van de bol verkeerd positioneren ten opzichte van een boring of referentiepunt. Korte gereedschappen, stijve houders, uitgebalanceerd halfafwerkingsmateriaal, sondering, zachte kaken, bewerkingen met één opstelling en gemeten compensatie helpen deze risico's te verminderen. Zware ruwbewerking mag niet direct gevolgd worden door precisieafwerking als vervorming van het onderdeel waarschijnlijk is.
Hoe kunnen nauwkeurigheid en oppervlakteafwerking verbeterd worden?
Betrouwbare bewerking van sferische oppervlakken hangt af van de gehele procesketen. Ruwbewerkingsstrategie, materiaaloverschot, toestand van het snijgereedschap, CAM-instellingen, werkopspanning, temperatuur en inspectie moeten allemaal hetzelfde geometrische doel ondersteunen. Secundair polijsten kan een verkeerd gepositioneerd middelpunt niet corrigeren en kan de vormnauwkeurigheid zelfs verslechteren als materiaal ongelijkmatig wordt verwijderd.
Gebruik afzonderlijke bewerkingsfasen
Ruwbewerking moet materiaal efficiënt verwijderen zonder diepe, ongelijke stapjes achter te laten. Halfafwerking creëert een gelijkmatig materiaalvoorraad voor het definitieve gereedschap. Een lichte afwerkingsbewerking kan zich vervolgens richten op vorm en textuur in plaats van het corrigeren van grote fouten. Voor onderdelen die gevoelig zijn voor vervorming, kan het toestaan van tijd voor stressherverdeling of het opnieuw spannen vóór de definitieve bewerking de herhaalbaarheid verbeteren.
Optimaliseer het eindbewerkings-gereedschapspad
Strategieën met constante schaafstrepen en oppervlaktevolging zorgen meestal voor een uniformere textuur dan eenvoudige vlakke bewerkingen. Vijfassige kanteling verplaatst het contact weg van het midden van de kogelkop en verbetert de snijsnelheid. Bij draaien verminderen soepele interpolatie, correcte insertcompensatie en gecontroleerde voeding nabij de pool dwelmtekens en abrupte veranderingen in de afwerking.
Controleer uitloop en secundaire afwerking
Uitloop van het gereedschap veroorzaakt ongelijke belasting van de fluten en zichtbare patroonverschillen. Schone taps, geschikte houders, korte overhang en geverifieerde afmetingen van het snijgereedschap verbeteren de consistentie. Slijpen, lappen of polijsten mogen alleen worden gebruikt wanneer noodzakelijk en met gecontroleerd materiaaloverschot. Het afgewerkte onderdeel moet na deze bewerkingen worden geïnspecteerd, omdat ze de radius, het middelpunt en het contactpatroon kunnen wijzigen.
Hoe verhoudt een bolvormig oppervlak zich tot andere kenmerken?
Bolvormige oppervlakken worden vaak verward met afrondingen, cilindrische oppervlakken en vrije vormcontouren, omdat elk van hen in een model als gebogen lijkt. Het belangrijke onderscheid is of het kenmerk één constante driedimensionale radius heeft, één radius rondom een as, een tweedimensionale randafwerking of continu wisselende kromming. Dat onderscheid bepaalt de complexiteit van bewerking en inspectie.
Bol vergeleken met een standaardstraal
Een afronding is meestal een tweedimensionale radius die langs een rand wordt uitgebreid. Deze kan worden bewerkt met een hoekafwerkingsgereedschap of een eenvoudig contour. Een bol kromt zich in alle richtingen rond één centrum en vereist normaal gesproken gecoördineerde draaibewerking of vlakfrezen. Een doorsnedeweergave alleen kan daarom misleidend zijn, tenzij er sprake is van specifieke aanduiding voor sferische vormen.
Bol vergeleken met een cilinder
Een cilinder heeft een constante radius vanaf een as, maar geen kromming langs die as. Hij is over het algemeen makkelijker te draaien, te boren, te slijpen en te meten. Een bol ondersteunt multidirectionele hoekcontacten, terwijl een cilinder voornamelijk rotatie of glijden in één richting ondersteunt. Hun tolerantiebenaderingen en functioneel gedrag zijn niet onderling uitwisselbaar.
Bol vergeleken met een vrijvormig oppervlak
Een vrijvormig oppervlak kan de kromming wijzigen en beschikt mogelijk niet over één wiskundig middelpunt. Het vereist vaak complexere CAM-bewerkingen en intensievere inspectie. Een echte bol is eenvoudiger te definiëren en kan gebruikmaken van speciale meetinstrumenten, maar kan toch moeilijk zijn wanneer de toegang beperkt is of de locatie van het middelpunt cruciaal is. De tabel geeft een samenvatting van de verschillen die gebruikers meestal evalueren.
| Feature | Geometrie | Typisch proces | Hoofdbezorgdheid |
| Sferische oppervlakte | Eén 3D-straal en -midden | Draaien, profielfrezen, slijpen | Vorm en locatie van het midden |
| Cilindrisch oppervlak | Constante straal vanaf een as | Draaien, boren, slijpen | Diameter en rondheid |
| Afgeronde hoek of randstraal | 2D-straal langs een rand | Profielbewerking of vormsnijder | Overgang en toegang |
| Vrije vormoppervlak | Variabele kromming | 3-assig of 5-assig frezen | CAM- en inspectiedichtheid |
Hoe worden sferische oppervlakken geïnspecteerd?
Inspectie moet het kenmerk verifiëren dat de functie bepaalt. Een enkele tweedimensionale afmeting kan een boog bevestigen, maar een verschuiving van het middelpunt, lobbing of fouten elders op het oppervlak missen. De keuze van de inspectiemethode hangt af van de toegankelijkheid, toleranties, productiehoeveelheid, staat van het oppervlak en of er een numeriek rapport of een functionele acceptatiecontrole nodig is.
Functionele en contactcontroles
Sjablonen, passende masters, contactoverdrachtscontroles en speciale meetinstrumenten bieden snelle feedback tijdens de productie. Ze zijn nuttig voor pasvorm en contactlocatie, maar kunnen radiusfouten niet onderscheiden van fouten in het middelpunt. Acceptatiecriteria moeten duidelijk worden vastgesteld en meetinstrumenten dienen beschermd te worden tegen slijtage of schade die geleidelijk het resultaat kunnen veranderen.
Coördinatenmeting
Een coördinatenmeetmachine kan punten verzamelen over het gecontroleerde gebied en een bol aanpassen om de radius of diameter, de coördinaten van het middelpunt en de vormafwijking te rapporteren. Het sondeerpatroon moet voldoende gebied bestrijken om een stabiele aanpassing te garanderen. Optische scanning legt dichte gegevens vast, maar reflecterende afwerkingen en diepe uithollingen kunnen contactverificatie of aangepaste meetinstellingen vereisen.
Textuur- en vormmeting
Een profielmeter meet ruwheid langs een spoor, maar bewijst niet dat de volledige bol de juiste vorm en positie heeft. Voor zeer nauwkeurige onderdelen kunnen contourmeting, rondeheidsapparatuur, interferometrische methoden of gespecialiseerde sferische metrologie noodzakelijk zijn. Productieplannen combineren vaak gedetailleerde eerste-artikelmetingen met eenvoudigere controles tijdens de productie, monitoring van gereedschapsverslijting en periodieke verificatie.
Welke factoren beïnvloeden de bewerkingskosten van bolvormige oppervlakken?
Een bolvormig kenmerk is niet per definitie duur. De kosten stijgen wanneer de geometrie langreikende gereedschappen, vijfassige beweging, meerdere opspanningen, zeer fijne stapovers, slijpen, handmatige afwerking of intensieve inspectie vereist. Een open gedeeltelijke bol gecentreerd op de draaias kan economisch zijn, terwijl een diepe uitholling met een nauw gelegen middelpunt de offerte kan domineren.
Geometrie en toegankelijkheid
Externe coaxiale bollen zijn meestal de goedkoopste variant, omdat ze continu gedraaid kunnen worden. Verplaatsde koepels en open uithollingen zijn matig veeleisend. Diepe holle oppervlakken, beperkte openingen en zones die buiten het bereik van toegankelijke gereedschapshoeken reiken, kunnen gespecialiseerde snijders, gesplitste constructies of extra opspanningen vereisen. Elke extra bewerking brengt meer uitlijnings- en inspectiewerk met zich mee.
Tolerantie en oppervlaktetextuur
Strenge profieltoleranties en een lage ruwheid verhogen de tijd voor programmering, gereedschapscontrole, nabewerking en meting. Door deze alleen toe te passen op de functionele contactband kan de kostprijs aanzienlijk worden verlaagd. Een cosmetische zone kan een grotere stapover accepteren, terwijl de afdichtings- of lagerzone een speciale nabewerkingsgang en strengere inspectie ondergaat.
Aantal en volledigheid van de tekening
Lage hoeveelheden spreken in het voordeel van standaardgereedschap en flexibele interpolatie. Hogere volumes kunnen vormgereedschap, speciale opspanningen of op maat gemaakte meetinstrumenten rechtvaardigen. Volledige tekeningen verminderen bovendien de risicomarge. De leverancier dient de sferische afmeting, de locatie van het midden, referentiepunten, de gecontroleerde zone, de afwerking, de materiaaltoestand, de hoeveelheid en de relatie tot bijbehorende kenmerken te ontvangen, zodat het eenvoudigste betrouwbare proces kan worden gekozen.
Conclusion
Sferische oppervlakken ondersteunen uitlijning, hoekige beweging, plaatsing, afdichting en compacte krachtoverdracht. Coaxiale elementen worden meestal geproduceerd door CNC-draaien, terwijl offsetkoepels en -sockets doorgaans profielgefreest worden; slijpen of gecontroleerde nabewerking blijft gereserveerd voor veeleisende vormen en texturen. Succesvolle productie hangt af van een duidelijk bepaald middelpunt, realistische toleranties, voldoende gereedschapsbereik, stabiele opspanning, evenwichtig materiaal, geschikte gereedschapsbanen en driedimensionale inspectie. De kosten kunnen vaak worden verlaagd door strenge eisen alleen toe te passen op de functionele contactzone in plaats van op de gehele theoretische bol.
FAQ
Kan een sferisch oppervlak bewerkt worden op een drieassige CNC-freesmachine?
Ja. Toegankelijke convexe en concave bollen kunnen bewerkt worden met een kogelkopfrees. Drieassige beperkingen omvatten gereedschapsruimte, lage snijsnelheid nabij het midden van het gereedschap en langere nabewerkingscycli. Vijfassig frezen is nuttig wanneer de frees moet kantelen om steile gebieden te bereiken of de consistentie van het oppervlak te verbeteren.
Is draaien nauwkeuriger dan frezen met een kogelkopfrees?
Draaien is vaak sneller en soepeler voor een bol die gecentreerd is op de spindelas. Frezen is flexibeler voor verschoven geometrieën. De uiteindelijke nauwkeurigheid hangt af van de instelling, de staat van de machine, compensatie, slijtage van het gereedschap en inspectie; daarom is geen van beide processen automatisch superieur voor elk ontwerp.
Waarom zijn er zichtbare lijnen zichtbaar op een gefreesd boloppervlak?
Lijnen ontstaan meestal door scallops van de stapover, run-out, trillingen, veranderend contact of grove CAM-toleranties. Kleinere, constant-scallop-passes, stijve gereedschapsopstellingen, verfijnde interpolatie en een speciale nabewerkingsgang helpen normaal gesproken. Polijsten mag niet worden gebruikt om een onderliggende vormfout te verbergen.
Wat moet een tekening van een sferisch oppervlak bevatten?
Vermeld de sferische radius of diameter, de locatie van het midden, de functionele zone, referentiepunten, toleranties, ruwheid, materiaaltoestand en vereiste relaties ten opzichte van boringen of assen. Definieer ook toegestane overgangen en nabewerkingsafwerking. Dit voorkomt dat een correcte radius op een verkeerde locatie wordt geproduceerd.