
球面とは、定義された中心から同一の半径距離を持つ点が存在する三次元の曲面形状です。これは、完全な球体、外部のドーム状、内部のソケット状、球面状の座面、あるいは狭い接触領域として形成されることもあります。幾何学的には単純ですが、工具との接触状態、切削速度、作業性、検査条件などが表面全体で変化するため、加工は難しい場合があります。本ガイドでは、主要な球面のCNC加工方法、特徴の分類、機能的用途、設計上の要件、生産上の課題、対策、関連する曲面形状との比較、さらに見積もりや製造時によく寄せられる質問について解説します。
CNC加工における球面とは何か?
球面は幾何学的な特徴であり、特定の加工工程の名称ではありません。CNC旋盤加工、プロファイルフライス加工、研削、ラップ加工、または精密仕上げによって製作できます。加工方法の選定は、主にその形状が外側か内側か、中心が回転軸上にあるか、理論上の球面のどの部分が現れているか、そして形状と粗さをどれほど厳密に管理する必要があるかによって決まります。
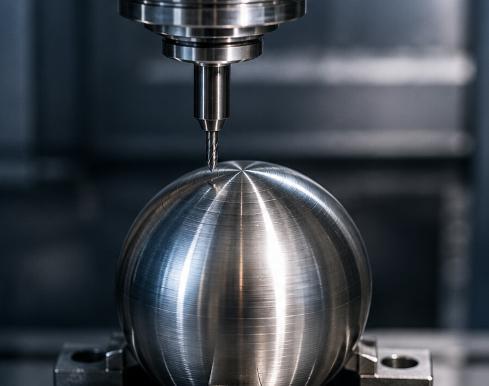
幾何学的定義
真の球面は一つの中心と一定の三次元半径を持ちます。これは、曲率が変化する一般的な曲面とは異なります。図面では、球面半径記号、球面直径記号、または表面形状公差によって幾何学的特性を示すことがあります。中心位置は機能的な基準面から決定すべきです。なぜなら、正しい半径であっても位置が誤っていると、組み立てや接触、密封が適切に行えない可能性があるからです。
球面半径と球面直径
SRは球面半径を、SØは球面直径を表します。これらの記号は、寸法が単なる二次元の円弧ではなく、三次元空間全体に適用されることを明確に示しています。また、図面には制御範囲や許容されるフィレット、さらには球面と近隣の穴、軸、座面、取り付け面との関係も示す必要があります。
なぜ機械加工が用いられるのか
部品にカスタム半径が必要な場合、少量生産の場合、他の特徴との高い位置合わせが求められる場合、あるいは専用の成形工具を導入するほどの材料やサイズではない場合には、CNC加工が適しています。さらに、CNCによる生産では、球面および関連する直径や穴を一度のセットアップで仕上げることができ、中心位置の誤差を低減し、再現性を向上させることができます。
どのようなCNC加工工程で球面が生成されるのか?
軸対称の球面は通常、旋盤加工が最も容易であり、オフセット型や一体型の球面領域はフライス加工が一般的です。通常の切削加工だけでは要求される形状、硬度、表面仕上げが得られない場合には、研削やラップ加工が追加されます。したがって、最も経済的な加工ルートは、特定の機種への固定した好みではなく、幾何学的形状や仕様によって決定されるべきです。
CNC旋盤加工
CNC旋盤は、ワークピースが回転する間にX軸とZ軸の動きを連動させて球面を生成します。適切なインサートの先端半径補正が不可欠です。球状のシャフト端部、ボール状のピボット、同軸の凹型座面、および主軸中心に位置する部分球面の加工には、旋削が効率的です。通常、連続切削の方がポイント毎のフライス加工よりも均一な形状を得られます。
プロファイル旋削および形状工具
プロファイル旋削では標準的なインサートとプログラムによる補間を使用するため、異なる曲率に対しても柔軟に対応できます。フォームツールは小さな球面セグメントを迅速に形成できますが、広い切込み幅により切削力が増大し、チッピングのリスクも高まります。そのため、安定した設備と専用工具の導入が見合う少量生産において最も有効です。
CNCフライス加工と5軸加工
ボールノーズエンドミルやラジアスカッターは、モデル表面に対して密接なパスで加工を行います。3軸加工でもアクセス可能なドームやソケットの加工は可能ですが、5軸運動によりクリアランスが改善され、ボールノーズの切れ味の悪い中心部から離れた部位での接触が可能になります。非常に低い粗さや高い形状精度が求められる場合には、研削、ラップ、または精密旋削が後工程として行われることもあります。
一般的な球面形状の特徴にはどのようなものがありますか?
最も有用な分類は、表面が凸か凹か、完全か部分か、中心にあるかオフセットかを示すものです。これらのカテゴリーは、ワークの固定方法、工具のアクセス、切りくずの排出、検査、さらには加工手法の選定に直ちに影響を与えます。開放された部分球から深いソケットへとわずかに変化するだけで、加工時間やリスクに大きな差が生じることがあります。
外側の凸形状
外部の凸形状には、丸みを帯びた軸端、ピボット面、アライメント部品、ドーム、ボール状の部分などが含まれます。同軸の特徴は一般的に旋削されます。ハウジングやプレート上のオフセットドームは通常フライス加工されます。完全な球体は、仕上げ面を損傷させずに部品を保持・分離するための計画が必要であり、一方で部分球体は隣接する形状との明確なブレンドが必要です。
完全球面と部分球面
完全な球体では、ソフトジョー、犠牲用ステム、二工程、あるいは特殊な治具が必要となることがあります。部分球体は支持が容易ですが、球面領域の終端部分に視覚的または機能的な不連続性が生じる可能性があります。モデルおよび図面には、境界が接線であるか、緩和されているか、あるいは小さな工具ブレンドを残すことが許容されるかを明記する必要があります。
内側の凹形状
凹面の球面は、シート、カップ、ソケット、内部接触領域として現れます。これらは通常、カッターとホルダーがキャビティ内へ進入しなければならないため、より難易度が高い場合があります。最小開口径、深さ、ネッククリアランス、切りくずの流れ、測定へのアクセスなどについて十分に検討する必要があります。オフセット型や分割型の球面では、その中心がスピンドル軸と一致しない場合、インデックス設定や同時多軸加工が必要になることがあります。
球面はどのような機能を果たすのでしょうか?
球面形状は主に角度運動、アライメント、制御された接触、座り込み、コンパクトな荷重伝達のために選ばれます。すべての表面方向に曲率が存在するため、球面対は平面や円筒形のインターフェースよりも自然に傾きを吸収できます。ただし、その性能は依然としてクリアランス、材料の組み合わせ、潤滑、表面の完全性、および対向する半径の差に依存します。
角度運動と自己位置合わせ
球面インターフェースは、中心周辺で一定の関係を保ちながら、限定的な傾きを許容することが可能です。これにより、組立時に取り付け誤差や軸のたわみ、小さなアライメントエラーがあっても、荷重が片側の端に集中することなく耐えることができます。許容可能な角度は周囲の形状と照らし合わせて確認する必要があります。なぜなら、ハウジングやステム、保持部品が動きを制限している場合、正しい球面であっても干渉してしまうことがあるからです。
接触分布
公称半径が同一のオス・メスの表面では広範な接触が形成される一方で、意図的に半径差を設けることで狭い接触帯が生まれることもあります。どちらの方式が普遍的に優れているわけではありません。荷重、摩耗、潤滑、変形、シール圧力などが、好ましい接触パターンを決定します。重要な設計では、半径寸法だけに頼らず、接触位置を厳密に管理することが求められます。
座面、シール、荷重伝達
球面状の座面は、わずかな角度変動があっても接触リングを維持でき、丸みを帯びた荷重支持部によりエッジへの負荷を低減できます。また、コンパクトな外形形状が必要な場合にも球面が用いられます。外観上のドームについては、形状や粗さは通常緩和可能ですが、シール部や軸受部では、視覚的な光沢よりも波形、真円度、傷、中心位置などが重要となることがあります。
球面を機械加工する際には、どのように設計すべきでしょうか?
加工可能な設計では、機能領域、球心、公差方法、表面仕上げ状態、許容される段差などを明示します。サプライヤーがどの部分が性能を支配しているか判断できない場合には、完全なCADモデルだけでは不十分です。明確な図面によって、過剰な見積もりを抑え、相手部品と接触しない領域の不要な仕上げを防ぐことができます。
基準から球心を特定する
特に、球面が穴、軸、ねじまたはシール軸と一致しなければならない場合には、中心は安定した機能基準から寸法指定する必要があります。もし機能的に重要なのは狭い帯域だけであるなら、その領域を明示してください。これにより、メーカーは仕上げや測定の際に広範な外観上の表面を同程度に重要視するのではなく、正しい部位を優先して処理できるようになります。
適切な公差を選定する
半径公差は寸法を制御するが、中心位置や全体形状を完全に制御できない場合がある。表面のプロファイルは、基準面に対して三次元の公差領域を定義できる。回転部品には、ランアウトに関連した制御も適切である場合がある。あらゆる要求事項は実際の機能上のリスクに対応すべきであり、過度に厳しい公差が重複すると検査の手間とコストが増大するからである。
工具およびゲージへのアクセスを確保する
内部ソケットには、カッター、シャンク、ホルダー、切りくず、検査プローブが十分に通れるだけの開口が必要である。近傍の壁面が理論的な球体の赤道付近を遮ってしまうことがある。開口を拡大したり、リリーフを設けたり、分割構造を採用したり、5軸加工によるアクセスを確保することで問題を解決できる場合がある。表面仕上げも用途に合わせるべきであり、球体全体にわたって研磨を指定しても、適合性の向上にはつながらずコスト増加につながるだけである。
主な球面加工の課題とは何か?
球面の輪郭上では切削条件が連続的に変化する。局所的な傾斜、工具の食い込み量、有効切削直径、切削力の方向、表面速度などは、1回の切削行程中に変動しうる。その結果、セットアップやプログラミングの誤りが、中心のずれ、スカラップ、チラつき、波状歪み、極部の痕跡、あるいは隣接面への不十分な移行といった形で現れることがある。
切削速度と工具接触の変化
ボールノーズエンドミルの中心付近では、有効切削直径がほぼゼロになり、工具が切削ではなく擦れる状態になることがある。旋盤においても、回転中心付近では表面速度が低下する。工具の向き、送り制御、経路の方向は、機械の性能が許す限り、最も重要な領域を非効率な接触から遠ざけるように配慮すべきである。
スカロップとファセット加工
フライス加工による球面は複数のパスで形成される。ステップオーバーが過剰だとスカラップが残り、粗いCAMの公差設定や補間設定によっても多角的な動きが生じる。単にステップオーバーを減らすだけではサイクルタイムが延びるだけであり、適切なカッター径、一定スカラップの経路、洗練されたモデル公差、低いランアウト、安定した仕上げパスを組み合わせることでより良い結果が得られる。
たわみ、びびり、設置誤差
深い凹形状には、表面の傾斜が変化するたびにたわむ長尺工具が必要となることが多い。別途のセットアップにより、穴や基準面に対する球心位置が誤って設定されることもある。短い工具、剛性の高いホルダー、バランスの取れた半仕上げ用のワーク、プロービング、ソフトジョー、ワンセットでの加工、測定による補正などを活用することで、これらのリスクを低減できる。部品の歪みが予想される場合には、重い荒加工の直後に精密仕上げを行うべきではない。
精度と表面仕上げをどのように向上させることができるのか?
信頼性の高い球面加工は、プロセス全体にかかっている。荒加工戦略、余裕分の材料、カッターの状態、CAM設定、ワークホルディング、温度管理、検査などが、同一の幾何学的目標を支えている必要がある。二次的な研磨では、誤った中心位置を修正することはできず、材料の除去が不均一であれば形状精度をさらに悪化させるおそれがある。
別々の加工工程を使用する
荒仕上げは、深い不均一な段差を残さずに効率的に材料を除去する必要があります。中仕上げは、最終工具に適した一定の残留量を確保します。その後の軽い仕上げ工程では、大きな誤差の修正よりも形状や表面粗さの仕上げに重点を置くことができます。変形に敏感な部品の場合、最終的な加工を行う前に応力の再分布を促すための時間を設けたり、再度クランプを行ったりすることで、繰り返し精度が向上することがあります。
仕上げ工具経路を最適化する
定常スカルロップ法やサーフェスフォロー法は、単純な平面パスに比べて通常、より均一な表面粗さを実現します。5軸傾斜加工では、ボールノーズの中心から接触点をずらし、切削速度を向上させることができます。旋削加工においては、滑らかな補間、正しいインサート補正、極付近での制御された送りにより、滞留痕や仕上げ面の急激な変化を低減できます。
振れと二次仕上げを管理する
工具のランアウトは、リードの負荷の不均一や目視可能なパターンの違いを生じさせます。クリーンなテーパー、適切なホルダー、短いオーバーハング、そして検証済みのカッター寸法により、加工の一貫性が向上します。研削、ラップ、または研磨は、必要に応じてかつ制御された残留量で使用すべきです。これらの処理後には、半径、中心位置、および接触パターンが変化する可能性があるため、仕上げ後の部品検査が不可欠です。
球面は他の特徴と比較してどうでしょうか?
球面は、モデル上ではいずれも曲がって見えるため、フィレットや円柱面、自由形状の輪郭と混同されがちです。重要な違いは、その特徴が一定の三次元半径を持つものか、軸周りの半径を持つものか、二次元のエッジブレンドであるか、あるいは連続的に変化する曲率を持つものかという点にあります。この違いが、加工および検査の複雑さを決定します。
標準半径との比較における球面
フィレットは通常、エッジに沿って延長された二次元の半径であり、コーナー丸め工具や単純な輪郭加工によって加工できます。一方、球面は一つの中心を中心にあらゆる方向に曲がっており、通常は連動した旋削加工やサーフェスミリングが必要です。そのため、球面の表記を使用しない限り、断面図だけでは誤解を招くことがあります。
円柱との比較における球面
円柱は軸を中心とした一定の半径を持ちますが、その軸方向には曲率がありません。一般的に、旋削、穴あけ、研削、測定が比較的容易です。球面は多方向への角接触を支持するのに対し、円柱は主に一方向への回転または摺動を支持します。両者の公差管理方法や機能的な挙動は互換性がありません。
自由曲面との比較における球面
自由形状の表面は曲率が変化し、数学的な中心を持たない場合もあります。そのため、より複雑なCAM処理や高密度な検査が必要になることが多いです。真の球面は定義が比較的簡単で専用のゲージを用いることも可能ですが、アクセスが制限されていたり中心位置の精度が重要である場合には依然として難易度が高いことがあります。表は、ユーザーが最もよく評価する各特徴の違いをまとめています。
| 特徴 | 形状・幾何学的特性 | 典型的な工程 | 主な懸念事項 |
| 球面 | 1つの3D半径と中心 | 旋削、プロファイルフライス加工、研削 | 形状と中心位置 |
| 円筒面 | 軸からの一定半径 | 旋削・ボーリング・研削 | 直径と真円度 |
| フィレットまたはエッジの半径 | エッジに沿った2D半径 | プロファイリングまたはフォームカッター | ブレンドとアクセス |
| 自由曲面 | 可変曲率 | 3軸または5軸ミリング | CAMと検査密度 |
球面はどのように検査されるのか?
検査は、機能を左右する特性を確認する必要があります。二次元の単一のトレースだけでは、円弧は確認できても、中心のずれやロービング、あるいは表面の他の部分の誤差を見落とす可能性があります。検査方法の選定は、アクセス性、公差、生産数量、表面状態、さらに数値報告書が必要か機能上の受入検査が必要かといった要因に依存します。
機能検査と接触検査
テンプレート、マッチングマスター、接触伝達検査、専用ゲージなどは、迅速な生産フィードバックを提供します。適合性や接触位置の確認には有用ですが、半径の誤差と中心位置の誤差を区別できない場合があります。受入基準は事前に明確に定義し、ゲージは結果を徐々に変化させる恐れのある摩耗や損傷から保護する必要があります。
座標測定
座標測定機は、制御対象領域全体にわたって点群データを取得し、球面を当てはめて半径や直径、中心座標、形状偏差を報告できます。プロービングパターンは、安定したフィッティングを実現するために十分な範囲をカバーしなければなりません。光学スキャンは高密度なデータを取得できますが、反射性の高い仕上げや深い凹みがある場合には、接触による確認や測定設定の調整が必要となる場合があります。
表面粗さと形状測定
プロファイル計測器は走査線に沿った粗さを測定するだけで、球体全体が正しい形状と位置にあることを証明するものではありません。高精度部品では、輪郭測定、真円度測定装置、干渉計法、あるいは特殊な球面計測技術が必要となる場合があります。生産計画では、詳細な初回品検査と、より簡易な工程内管理、工具摩耗監視、定期的な検証を組み合わせることが一般的です。
球面加工のコストに影響を与える要因は何でしょうか?
球状の形状そのものが必ずしも高コストになるわけではありません。幾何形状によって、長尺工具や5軸制御、複数回のセットアップ、非常に細かいステップオーバー、研削加工、手作業による仕上げ、または高密度な検査が必要になると、コストは上昇します。旋盤の主軸を中心とした開放型の部分球は経済的である場合がある一方で、中心位置が厳密に設定された深いソケット形状は、見積りを大きく押し上げる要因となります。
幾何学的特性とアクセス性
外側の同軸球は、連続的に旋削できるため、通常最も低コストなタイプです。オフセットドームや開放型ソケットは中程度の難易度です。深い凹面や制限された開口部、さらには工具の到達可能な角度を超えた領域では、特殊なカッターの使用や分割構造、追加のセットアップが必要となることがあります。各工程が増えるたびに、位置合わせや検査の作業も増加します。
公差と表面粗さ
厳しい形状公差と低い粗さは、プログラミング、工具管理、仕上げ、および測定にかかる時間を増加させます。これらを機能的な接触帯にのみ適用することで、コストを大幅に削減できます。外観上の部分ではより大きなステップオーバーを許容しつつ、シール部やベアリング部には専用の仕上げ工程とより精密な検査を施すといった工夫が有効です。
数量と図面の完全性
少量生産では標準工具と柔軟な補間が有利です。大量生産では、成形工具や専用治具、あるいは特注ゲージが合理的になる場合があります。また、詳細な図面を整備することで余裕分を削減できます。供給業者には、球体のサイズ、中心位置、基準面、制御領域、仕上げ状態、材料状態、数量、および対合部品との関係性を伝えることで、最もシンプルで信頼性の高い工程を選定できます。
結論
球面は、アライメント、角度運動、座付、密閉、そしてコンパクトな荷重伝達を実現します。同軸形状は通常CNC旋盤加工で作られますが、オフセットされたドームやソケットは一般的にプロファイルフライス加工で製造されます。研削や精密仕上げは、要求の厳しい形状や表面粗さに対してのみ適用されます。成功するためには、明確に定義された中心位置、現実的な公差、十分な工具アクセス、安定したワークホルディング、バランスの取れた素材、適切な工具経路、そして三次元検査が不可欠です。コスト削減のためには、理論上の球全体ではなく、機能的に重要な接触領域のみに厳密な要求を設定することが有効な場合もあります。
FAQ
球面は三軸CNCマシニングセンターで加工可能でしょうか?
可能です。アクセス可能な凸面および凹面の球体は、ボールノーズエンドミルで加工できます。三軸加工における制約としては、工具のクリアランス、工具中心付近での低速切削、および長時間の仕上げ工程が挙げられます。急峻な領域への到達や表面状態の均一化を図るため、カッターを傾斜させる必要がある場合には五軸加工が有効です。
旋盤加工はボールノーズフライス加工よりも精度が高いのでしょうか?
スピンドル軸上に中心を持つ球体の場合、旋盤加工はしばしばより高速かつ滑らかです。一方、オフセット形状についてはフライス加工の方が柔軟性に優れます。最終的な精度は、セッティング、機械の状態、補正、工具摩耗、検査などに依存するため、いずれの加工方法も必ずしも全ての設計において優位とは限りません。
なぜフライス加工による球面には目立つラインが現れるのでしょうか?
ラインは通常、ステップオーバーによるスカルプ、ランアウト、振動、接触状態の変化、または粗いCAMの公差が原因で生じます。小さな一定スカルプのパス、剛性の高い工具、洗練された補間、そして専用の仕上げ工程を採用することで、多くの場合改善できます。なお、下地の形状誤差を隠すために研磨を行うべきではありません。
球面の図面には何を記載すべきでしょうか?
球面の半径または直径、中心位置、機能領域、基準面、公差、粗さ、材料状態、ならびにボアや軸との必要な関係性を明示してください。さらに、許容されるフィレットや加工後の仕上げについても規定しましょう。これにより、正しい半径が誤った位置で生成されるのを防ぐことができます。