
Küresel yüzey, belirlenmiş bir merkezden eşit şekilde uzaklıkta bulunan noktalardan oluşan üç boyutlu eğri bir yapıdır. Bu yüzey tam bir top, dış kabuk şeklinde bir kubbe, iç yuva, küresel oturma yeri veya yalnızca dar bir temas bölgesi olarak oluşabilir. Geometrisi matematiksel olarak basit olsa da, yüzey üzerindeki takım teması, kesme hızı, erişilebilirlik ve muayene koşulları değiştiğinden, bu yüzeyin işlenmesi oldukça zorlayıcı olabilir. Bu rehber, temel küresel yüzey CNC işleme yöntemlerini, özellik kategorilerini, fonksiyonel kullanım alanlarını, tasarım gerekliliklerini, üretim zorluklarını, düzeltici önlemleri, ilgili eğri şekillerle karşılaştırmaları ve teklif verme ile imalat sırasında ortaya çıkan yaygın soruları açıklamaktadır.
CNC İşleme'de Küresel Yüzey Nedir?
Küresel yüzey, belirli bir işlem adı değil, geometrik bir özelliktir. CNC torna, profilli freze, taşlama, lapping veya hassas cilalama yoluyla üretilebilir. İşlem seçimi esas olarak özelliğin dış veya iç tarafında olmasına, merkezinin döner eksen üzerinde bulunmasına, teorik kürenin ne kadarının mevcut olduğuna ve biçim ile pürüzlülüğün ne kadar sıkı kontrol edilmesi gerektiğine bağlıdır.
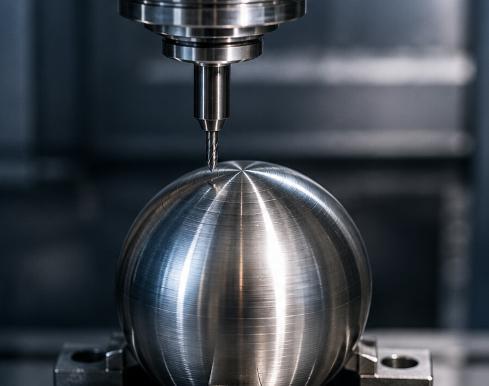
Geometrik Tanım
Gerçek bir kürenin tek bir merkezi ve sabit üç boyutlu yarıçapı vardır. Bu durum, eğrilik değeri değişen genel eğri yüzeylerden farklıdır. Çizimlerde geometri, küresel yarıçap notasyonu, küresel çap notasyonu veya yüzey profili toleransı ile belirtilebilir. Merkez, fonksiyonel referans noktalarından yerleştirilmelidir; çünkü yanlış konumda belirtilen doğru yarıçap bile uygun montaj, temas veya sızdırmazlığı engelleyebilir.
Küresel Yarıçap ve Küresel Çap
SR, küresel yarıçapı; SØ ise küresel çapı ifade eder. Bu semboller, ölçü değerinin yalnızca iki boyutlu bir yay için değil, üç boyutlu bir küre için geçerli olduğunu netleştirir. Bir çizim ayrıca kontrollü bölgeyi, izin verilen geçişleri ve küre ile yakındaki delikler, şaftlar, oturma yeri veya montaj yüzeyleri arasındaki ilişkiyi de göstermelidir.
İşleme Neden Kullanılır
Parça özel bir yarıçapa, düşük üretim miktarına, diğer özelliklerle yakın hizalanmaya veya özel şekillendirme aletlerini haklı çıkarmayan malzeme ve boyuta ihtiyaç duyduğunda, işleme yöntemi uygundur. CNC üretim ayrıca, bir küre ve ilgili çaplar veya deliklerin tek bir ayarlamada tamamlanmasını sağlayarak merkez konumundaki hata payını azaltır ve tekrarlanabilirliği artırır.
Hangi CNC İşlemleri Küresel Yüzey Üretir?
Eksen simetrik küresel yüzeyler genellikle tornalama ile en kolay üretilirken, kaydırılmış veya entegre küresel bölgeler ise çoğunlukla frezelemeyle işlenir. Normal kesme yöntemleri istenen formu, sertlik kapasitesini veya dokuyu sağlayamadığında taşlama ve lapping işlemleri eklenir. Dolayısıyla en ekonomik yol, bir makine tipine yönelik sabit bir tercihten ziyade geometri ve spesifikasyona göre belirlenir.
CNC Torna
CNC torna, iş parçası dönerken X ve Z eksenlerindeki hareketleri eşzamanlı olarak koordine ederek bir küre oluşturur. Doğru uç radiusu telafisi son derece önemlidir. Torna, küresel şaft uçları, top benzeri mafsallar, eksenel içbükey oturma yerleri ve mil ekseninde merkezlenmiş kısmi küreler için etkili bir yöntemdir. Sürekli kesme genellikle nokta-nokta frezeleme yöntemine kıyasla daha homojen bir desen elde eder.
Profil Tornalama ve Şekil Araçları
Profil tornalamada standart bir uç kullanılır ve programlanmış interpolasyon sayesinde farklı yarıçaplara uyum sağlanır. Bir biçim aracı küçük bir küresel segmenti hızlıca oluşturabilir; ancak geniş kesme etkileşimi kuvveti ve titreme riskini artırır. Bu yöntem, sabit kurulumlar ve özel alet kullanımı gerektiren tekrarlanan üretim miktarları için en faydalıdır.
CNC Frezeleme ve Beş Eksenli İşleme
Top burunlu bir freze veya yarıçap kesici, model üzerinde birbirine yakın atışlarla çalışır. Üç eksenli işleme erişilebilir kubbeler ve yuvaları işleyebilir; ancak beş eksenli hareket, boşlukları artırır ve aletin top burunun yavaş kesilen merkezinden uzakta yüzeye temas etmesini sağlar. Çok düşük pürüzlülük veya yüksek biçim doğruluğu gerektiği durumlarda, taşlama, lapping veya hassas tornalama işlemleri takip edebilir.
Küresel Yüzey Özelliklerinin Yaygın Türleri Nelerdir?
En faydalı sınıflandırmalar, yüzeyin dışbükey mi yoksa içbükey mi, tam mı yoksa kısmi mi ve merkezli mi yoksa kaydırılmış mı olduğuna göre yapılır. Bu kategoriler, iş parçasının tutulması, takım erişimi, chip tahliyesi, muayene ve proses seçimi üzerinde doğrudan etki eder. Açık bir kısmi küreden derin bir yuva biçimine küçük bir değişiklik bile, işleme süresi ve risk açısından büyük farklar yaratabilir.
Dış Dışbükey Özellikler
Dışbükey biçimler arasında yuvarlak şaft uçları, pivot yüzeyleri, hizalama elemanları, kubbeler ve top benzeri bölümler yer alır. Eksenel özellikler genellikle tornalanır. Gövde veya plakalarda bulunan kaydırılmış kubbeler ise çoğunlukla frezeleme ile üretilir. Tam bir küre, bitmiş yüzeye zarar vermeden parçayı tutma ve ayırma planı gerektirirken, kısmi bir küre ise komşu geometriye net şekilde tanımlanmış bir geçişe ihtiyaç duyar.
Tam ve Kısmi Küreler
Tam küreler yumuşak çenesizler, fedakâr bir sap, iki işlem veya özel tespit sistemleri gerektirebilir. Kısmi küreler ise desteklenmesi daha kolaydır; ancak küresel bölge sona erdiğinde görünür veya fonksiyonel kesintiler oluşturabilir. Model ve çizimde, sınırın teğet, rahatlatılmış mı yoksa küçük bir takım geçişi bırakmasına izin verilmiş mi olduğu belirtilmelidir.
İç İçbükey Özellikler
İçbükey küresel yüzeyler, oturaklar, kupalar, yuvalar ve iç temas bölgeleri olarak karşımıza çıkar. Bunlar genellikle daha zor olur çünkü kesici ve tutucu boşluğa girmek zorundadır. Minimum açılış çapı, derinlik, boyun açıklığı, chip akışı ve ölçüm erişimi gibi hususlar mutlaka gözden geçirilmelidir. Kaydırılmış veya segmentli kürelerin merkezi mil eksenine uymadığında, indeksli ayarlamalar veya eşzamanlı çok eksenli işleme gerekebilir.
Küresel Yüzeyler Ne Fonksiyonlar Sağlar?
Küresel geometri, esas olarak açısal hareket, hizalama, kontrollü temas, oturma ve kompakt yük transferi için seçilir. Tüm yüzey yönlerinde eğrilik bulunduğu için, küresel bir çift düz ya da silindirik bir arayüzden daha doğal bir şekilde eğim kabul edebilir. Performansı yine de açıklık, malzeme eşleşmesi, yağlama, yüzey bütünlüğü ve eşleşen yarıçaplar arasındaki farka bağlıdır.
Açısal Hareket ve Kendi Kendine Ayarlama
Küresel bir arayüz, merkezi etrafında tutarlı bir ilişki koruyarak sınırlı bir eğim izin verebilir. Bu, montajların yükün tek bir kenara odaklanmadan, kurulum varyasyonlarına, şaft eğilimlerine veya küçük hizalama hatalarına tolerans göstermesine yardımcı olur. İzin verilen açı, çevreleyen geometriyle karşılaştırılmalıdır; çünkü gövde, sap veya tutucu özelliği hareketi kısıtlıyorsa, doğru bir küre bile sıkışmaya neden olabilir.
Temas Dağılımı
Nominal yarıçapları aynı olan erkek ve dişi yüzeyler geniş bir temas alanı oluşturabilirken, kasıtlı bir yarıçap farkı daha dar bir bant oluşturabilir. Hiçbir yaklaşım evrensel olarak daha iyidir. Yük, aşınma, yağlama, deformasyon ve sızdırmazlık basıncı, tercih edilen temas desenini belirler. Kritik tasarımlar, yalnızca bir yarıçap boyutuna güvenmek yerine temas bölgesini kontrol etmelidir.
Yerleştirme, Sızdırmazlık ve Yük Transferi
Küresel bir oturak, küçük açısal değişikliklere rağmen bir temas halkası koruyabilir; yuvarlak bir yük taşıyıcı özelliği ise kenar yükünü azaltabilir. Küreler ayrıca kompakt bir dış profili gerektiren durumlarda da kullanılır. Kozmetik kubbeler için biçim ve pürüzlülük genellikle gevşetilebilir; sızdırmazlık veya rulman bölgeleri içinse, dalgalanma, yuvarlaklık, çizikler ve merkez konumu görsel parlaklıktan daha önemli olabilir.
Bir Küresel Yüzey İşlemek İçin Nasıl Tasarlanmalıdır?
İşlenebilir bir tasarım, fonksiyonel bölgeyi, kürenin merkezini, tolerans yöntemini, yüzey dokusunu ve izin verilen geçişleri belirler. Tedarikçi performansı hangi bölgenin belirlediğini tespit edemediğinde, tam bir CAD modeli yeterli değildir. Net çizimler, muhafazakâr teklifleri azaltır ve eşleşen bir bileşene temas etmeyen alanların gereksiz şekilde cilalanmasını önler.
Verilen Referans Noktalardan Kürenin Merkezini Bulma
Merkez, özellikle kürenin bir delik, şaft, diş veya sızdırmazlık eksenine hizalanması gerekiyorsa, istikrarlı fonksiyonel referans noktalardan ölçülmelidir. Eğer yalnızca dar bir bant fonksiyonel ise, o bölge işaretlenmelidir. Bu, üreticiye, büyük bir kozmetik yüzeyi eşit derecede kritik olarak görmemek ve finişleme ile ölçüm sırasında doğru bölgeyi önceliklendirmek imkânı tanır.
Uygun Tolerans Seçimi
Bir yarıçap toleransı boyutu kontrol eder; ancak merkez konumunu veya toplam şeklin tam olarak kontrolünü sağlayamayabilir. Bir yüzeyin profili, referans noktalara göre üç boyutlu bir tolerans bölgesini tanımlayabilir. Dönen parçalar için döndürme ile ilgili kontroller de uygun olabilir. Her gereklilik, gerçek işlevsel riski ele almalıdır; çünkü üst üste binen sıkı kontroller, denetim çabasını ve maliyetini artırır.
Araç ve Ölçüm Cihazı Erişimini Sağlama
İç yuvalar, kesici, şaft, tutucu, talaşlar ve muayene probu için yeterli açıklığa ihtiyaç duyar. Yakındaki duvarlar, teorik kürenin ekvator bölgesini engelleyebilir. Açıklığı artırmak, rahatlama sağlamak, bölünmüş yapı kullanmak veya beş eksen erişimine izin vermek sorunu çözebilir. Yüzey cilası da fonksiyona uygun olmalıdır; tüm küre üzerinde cilalama belirtmek, uyum sağlamayı artırmadan maliyeti yükseltebilir.
Ana Küresel Yüzey İşleme Zorlukları Nelerdir?
Küresel bir profil boyunca kesme koşulu sürekli olarak değişir. Yerel eğim, takım etkileşimi, etkili kesme çapı, kesme kuvveti yönü ve yüzey hızı, tek bir geçiş sırasında farklılık gösterebilir. Sonuç olarak, ayar veya programlama hataları, merkez kayması, dalgalanmalar, titremeler, kutup izleri veya bitişik yüzeylere geçişte kötü bir geçiş şeklinde ortaya çıkabilir.
Kesme Hızı ve Araç Temasının Değiştirilmesi
Top biçimli uç freze ucu merkezine yakın bölgede, etkili kesme çapı sıfıra yaklaşır ve takım kesmek yerine sürtünmeye başlayabilir. Torna tezgâhında ise yüzey hızı da dönmeye yakın merkezde düşer. Takım yönü, besleme kontrolü ve yol yönü, makinenin imkanları doğrultusunda en önemli bölgeyi verimsiz temasdan uzak tutmalıdır.
Kabartmalar ve Yüzey İşlemeleri
Frezelemeyle elde edilen küreler çok sayıda geçişle oluşturulur. Aşırı adım mesafesi dalgalanmalara neden olurken, kaba CAM toleransı veya interpolasyon ayarları köşeli hareketlere yol açabilir. Sadece adım mesafesini azaltmak döngü süresini uzatır. Daha iyi sonuçlar, uygun kesici çapı, sabit dalgalanma yolları, geliştirilmiş model toleransı, düşük runout ve istikrarlı bir son cilalama geçişi bir araya getirildiğinde elde edilir.
Sarsıntı, Titreme ve Ayar Hatası
Derin konkav formlar, yüzey eğimi değişirken bükülen uzun ulaşım araçlarına ihtiyaç duyar. Ayrıca ayrı bir ayar, kürenin merkezini delik veya referans noktasına göre yanlış konumlandırabilir. Kısa takımlar, sert tutucular, dengeli yarı-son cilalama stoğu, prob kullanımı, yumuşak çeneler, tek ayarlı işleme ve ölçülmüş kompensasyon bu riskleri azaltır. Parça deformasyonu olasıysa, ağır hammadde işleminden hemen sonra hassas son cilalama yapılmalı değildir.
Doğruluk ve Yüzey Cilası Nasıl İyileştirilebilir?
Güvenilir küresel yüzey işleme, tüm süreç zincirine bağlıdır. Hammadde işlem stratejisi, stok payı, kesici durumu, CAM ayarları, iş parçası tutma, sıcaklık ve denetim, aynı geometrik hedefi desteklemelidir. İkincil cilalama, yanlış konumlandırılmış bir merkezi düzeltmez ve malzeme eşit şekilde alınmazsa form doğruluğunu daha da kötüleştirebilir.
Ayrı İşleme Aşamaları Kullanılması
Hammadde işlemi, derin ve düzensiz adımlar bırakmadan malzemeyi verimli bir şekilde kaldırmalıdır. Yarı-son cilalama, son kesici için tutarlı bir stok oluşturur. Ardından hafif bir son cilalama geçişi, büyük hataları düzeltmek yerine form ve dokuya odaklanabilir. Deformasyona duyarlı parçalar için, son işlem öncesinde gerilim dağılımına veya yeniden sıkıştırılmaya zaman tanınması, tekrarlanabilirliği artırabilir.
Son İşleme Araç Yolunun Optimizasyonu
Sabit dalgalanma ve yüzeyi takip eden stratejiler, genellikle basit düz geçişlere kıyasla daha homojen bir dokuyu sağlar. Beş eksen eğimi, teması top biçimli ucun merkezinden uzaklaştırır ve kesme hızını artırır. Tornada ise pürüzsüz interpolasyon, doğru insert kompensasyonu ve kutup yakınında kontrollü besleme, kalıcı izler ile yüzeydeki ani değişimleri azaltır.
Dönme Hatası ve İkincil Son İşleme Kontrolü
Takım runout’u, flüt yüklemesinde eşitsizlik ve görünür desen farkları yaratır. Temiz konikler, uygun tutucular, kısa öncülük ve doğrulanmış kesici boyutları tutarlılığı artırır. Taşlama, lapping veya cilalama yalnızca gerektiğinde ve kontrollü stokla kullanılmalıdır. Bu işlemlerden sonra, parça incelenmelidir; çünkü bunlar yarıçap, merkez ve temas desenini değiştirebilir.
Küresel yüzey diğer özelliklerle nasıl karşılaştırılır?
Küresel yüzeyler, her birinin modelde kavisli görünmesi nedeniyle genellikle filletler, silindirik yüzeyler ve serbest biçimli konturlarla karıştırılır. Önemli ayrım, özelliğin tek sabit üç boyutlu yarıçapına mı, bir eksen etrafındaki tek bir yarıçapa mı, iki boyutlu bir kenar geçişine mi yoksa sürekli değişen bir kavisliğe mi sahip olduğudur. Bu ayrım, işleme ve muayene karmaşıklığını belirler.
Küre ile Standart Yarıçap Karşılaştırması
Fillet genellikle bir kenar boyunca uzanan iki boyutlu bir yarıçaptır. Bir köşe yuvarlama aracı veya basit bir kontur ile işlenebilir. Bir küre ise tek bir merkez etrafında her yönde kavislidir ve genellikle koordineli tornalama veya yüzey frezeleme gerektirir. Bu nedenle, yalnızca bir kesit görünümü, küresel notasyon kullanılmadığı sürece yanıltıcı olabilir.
Küre ile Silindir Karşılaştırması
Bir silindir, bir eksen etrafındaki sabit bir yarıçapa sahiptir; ancak bu eksen üzerinde hiçbir kavis yoktur. Genellikle tornalama, delme, taşlama ve ölçme işlemleri daha kolaydır. Bir küre çok yönlü açısal teması desteklerken, bir silindir öncelikle tek bir yön etrafında dönmeyi veya kaymayı destekler. Bunların tolerans yöntemleri ve fonksiyonel davranışları birbirinin yerini tutmaz.
Küre ile Serbest Şekilli Yüzey Karşılaştırması
Serbest biçimli bir yüzey kavisini değiştirebilir ve tek bir matematiksel merkeze sahip olmayabilir. Bu tür yüzeyler genellikle daha karmaşık CAM sistemleri ve daha sıkı muayeneler gerektirir. Gerçek bir küre tanımlanması daha basittir ve özel ölçü aletleri kullanılabilir; ancak erişim kısıtlıysa veya merkez konumu kritikse hâlâ zor olabilir. Tablo, kullanıcıların en sık değerlendirdiği farklılıkları özetlemektedir.
| Özellik | Geometri | Tipik proses | Başlıca endişe |
| Küresel yüzey | Bir 3D yarıçap ve merkez | Tornalama, profil frezeleme, taşlama | Şekil ve merkez konumu |
| Silindirik yüzey | Eksen üzerinden sabit yarıçap | Torna, matkap, taşlama | Çap ve yuvarlaklık |
| Yuvarlak köşe veya kenar yarıçapı | Kenar boyunca 2D yarıçap | Profil kesme veya şekillendirme bıçağı | Karışım ve erişim |
| Serbest biçimli yüzey | Değişken eğrilik | 3 eksenli veya 5 eksenli frezeleme | CAM ve muayene yoğunluğu |
Küresel Yüzeyler Nasıl Muayene Edilir?
Muayene, fonksiyonu kontrol eden özelliği doğrulamalıdır. Tek bir iki boyutlu iz, bir yayı onaylayabilir; ancak merkez kaymasını, lobingi veya yüzeyin başka bir noktasındaki hatayı gözden kaçırmış olabilir. Yöntem seçimi, erişilebilirlik, tolerans, üretim miktarı, yüzey durumu ve sayısal rapor ile fonksiyonel kabul denetiminin gerekip gerekmediğine bağlıdır.
İşlevsel ve Temas Kontrolleri
Şablonlar, eşleşen kalıplar, temas transferi denetimleri ve özel ölçü aletleri hızlı üretim geri bildirimleri sağlar. Bunlar uyum ve temas konumları için faydalıdır; ancak yarıçap hatasını merkez hatasından ayırt edemezler. Kabul kriterleri mutlaka belirlenmeli ve ölçü aletleri, sonuçları yavaşça değiştirebilecek aşınma veya hasarlardan korunmalıdır.
Koordinat Ölçümü
Koordinat ölçüm makinesi, kontrol edilen bölge boyunca noktalar toplayabilir ve bir küreye uygun şekilde yarıçap veya çap, merkez koordinatları ve form sapmasını rapor edebilir. Dokunma deseni, istikrarlı bir uyum oluşturmak için yeterli alanı kapsamalıdır. Optik tarama yoğun veriler elde eder; ancak yansıyan yüzeyler ve derin yivler, temaslı doğrulama veya ayarlanmış ölçüm parametreleri gerektirebilir.
Doku ve Şekil Ölçümü
Profilometre, bir iz boyunca pürüzlülüğü ölçer; ancak tüm kürenin doğru form ve konumda olduğunu kanıtlamaz. Yüksek hassasiyetli parçalar için kontur ölçümü, yuvarlaklık ekipmanı, interferometrik yöntemler veya özel küresel metroloji teknikleri gerekebilir. Üretim planları genellikle ayrıntılı ilk parça ölçümünü, daha basit süreç içi kontrolleri, takım aşınması izleme ve periyodik doğrulamalarla birleştirir.
Küresel Yüzey İşleme Maliyetini Etkileyen Faktörler Nelerdir?
Küresel bir özellik otomatik olarak pahalı değildir. Maliyet, geometrinin uzun erişimli takımlar, beş eksenli hareket, birden fazla ayar, çok ince adım aralıkları, taşlama, manuel cilalama veya yoğun muayene gerektirmesi halinde artar. Torna ekseninde merkezlenmiş açık bir kısmî küre ekonomik olabilir; ancak sıkı bir şekilde yer alan merkezi olan derin bir yiv, teklifte baskın olabilir.
Geometri ve Erişilebilirlik
Dış ortak eksenli küreler, sürekli tornalanabildikleri için genellikle en düşük maliyetli türdür. Ofset kubbeler ve açık yivler orta düzeyde talep gerektirir. Derin konkav yüzeyler, kısıtlı açıklıklar ve erişilebilir takım açılarının ötesine geçen bölgeler, özel kesiciler, bölünmüş yapılar veya ek ayarlar gerektirebilir. Her eklenen işlem, daha fazla hizalama ve muayene çalışması yaratır.
Tolerans ve Yüzey Dokusu
Dar profil toleransı ve düşük pürüzlülük, programlama, takım kontrolü, cilalama ve ölçüm sürelerini artırır. Bunların yalnızca fonksiyonel temas bandına uygulanması maliyeti önemli ölçüde düşürebilir. Kozmetik bölge daha büyük adım mesafesi kabul ederken, sızdırmazlık veya yatak bölgesi için özel bir cilalama geçişi ve daha sıkı denetim sağlanır.
Miktar ve Çizim Tamamlığı
Düşük miktarlar standart takımları ve esnek interpolasyonu tercih eder. Daha yüksek miktarlar ise biçim araçlarını, özel tezgah aparatlarını veya özelleştirilmiş ölçüm cihazlarını haklı çıkarabilir. Tamamlanmış çizimler de risk paylarını azaltır. Tedarikçi, en basit ve güvenilir prosesin seçilmesi için kürenin boyutunu, merkez konumunu, referans noktalarını, kontrollü bölgeyi, yüzey bitişini, malzeme durumunu, miktarı ve eşleşen özelliklerle ilişkisini almalıdır.
Sonuç
Küresel yüzeyler hizalamayı, açısal hareketi, oturma, sızdırmazlığı ve kompakt yük transferini destekler. Koaksiyel özellikler genellikle CNC tornalama ile üretilirken, kaydırılmış kubbeler ve yuvalar yaygın olarak profilli frezelemeyle yapılır; taşlama veya kontrollü cilalama ise zorlu biçim ve dokuya yönelik olarak ayrılmıştır. Başarılı üretim, net şekilde belirlenmiş bir merkez, gerçekçi toleranslar, yeterli takım erişimi, istikrarlı iş tutma, dengeli malzeme stoğu, uygun takım yolları ve üç boyutlu muayene gibi faktörlere bağlıdır. Maliyet, genellikle tüm kuramsal küre yerine yalnızca fonksiyonel temas bölgesine sıkı gereklilikler uygulanarak azaltılabilir.
SSS
Üç eksenli CNC freze üzerinde Küresel Yüzey İşlenebilir mi?
Evet. Erişilebilir dışbükey ve içbükey küreler top uçlu bir freze ile işlenebilir. Üç eksenli sınırlamalar arasında takım boşluğu, takım merkezi yakınlarında düşük kesme hızı ve daha uzun cilalama döngüleri bulunur. Kesici, dik bölgelere ulaşmak ya da yüzey düzgünlüğünü artırmak için eğilmesi gerektiğinde beş eksenli işleme faydalıdır.
Tornalama Top Uçlu Frezelemeye Göre Daha Hassas Mıdır?
Tornalama, mil ekseninde merkezlenmiş bir küre için genellikle daha hızlı ve daha pürüzsüzdür. Frezeleme ise kaydırılmış geometriler için daha esnektir. Nihai hassasiyet kurulum, makine durumu, kompensasyon, takım aşınması ve denetim gibi faktörlere bağlı olduğundan, her tasarım için her iki işlem de otomatik olarak üstün değildir.
Neden Freze Edilen Bir Küre Görünür Hatlar Gösterir?
Hatlar genellikle adım mesafesi dalgalanmaları, aks etkisi, titreşim, değişen temas veya kaba CAM toleranslarından kaynaklanır. Daha küçük sabit dalgalanmalı geçişler, rijit takım donanımı, gelişmiş interpolasyon ve özel bir cilalama geçişi normalde yardımcı olur. Altta yatan bir biçim hatasını gizlemek için cilalama kullanılmamalıdır.
Bir Küresel Yüzey Çizimi Ne İçermeli?
Küresel yarıçap veya çap, merkez konumu, fonksiyonel bölge, referans noktalar, tolerans, pürüzlülük, malzeme durumu ve delikler veya eksenlerle olan gerekli ilişkileri belirtin. Ayrıca izin verilen geçişler ve işlemden sonraki cilalama yöntemlerini de tanımlayın. Bu, doğru bir yarıçapın yanlış bir konumda üretilmesini önler.