
Сферическая поверхность — это трёхмерная криволинейная деталь, все точки которой идеально находятся на одном радиусном расстоянии от заданного центра. Она может образовывать цельный шар, внешний купол, внутреннюю выемку, сферическое посадочное место или лишь узкую зону контакта. Хотя геометрия математически проста, её обработка представляет собой непростую задачу, поскольку условия контакта инструмента, скорость резания, доступность и требования к контролю меняются по всей поверхности. Данное руководство описывает основные методы обработки сферических поверхностей на станках с ЧПУ, классификацию таких элементов, их функциональное назначение, проектные требования, производственные трудности, меры по исправлению дефектов, сравнения с другими криволинейными элементами, а также часто задаваемые вопросы при формировании сметы и выполнении производства.
Что такое сферическая поверхность в обработке на станках с ЧПУ?
Сферическая поверхность — это геометрический элемент, а не название конкретного технологического процесса. Её можно получить токарной обработкой на станке с ЧПУ, фрезерованием по профилю, шлифованием, лаппированием или точной финишной обработкой. Выбор технологии зависит главным образом от того, является ли данная поверхность внешней или внутренней, находится ли её центр на оси вращения, какая часть теоретической сферы подлежит обработке и насколько строго необходимо контролировать форму и шероховатость.
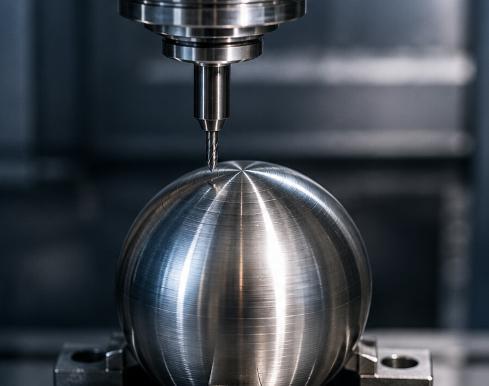
Геометрическое определение
Истинная сфера имеет один центр и постоянный трёхмерный радиус. Это отличается от обычной криволинейной поверхности, у которой кривизна изменяется. На чертежах геометрия может обозначаться через символы сферического радиуса, сферического диаметра или допуска на профиль поверхности. Центр следует определять относительно функциональных баз, поскольку правильный радиус, но расположенный в неверном месте, всё равно может препятствовать надлежащей сборке, контакту или герметизации.
Радиус сферы и диаметр сферы
Символ SR обозначает сферический радиус, тогда как SØ — сферический диаметр. Эти обозначения подчеркивают, что размер указывается в трёхмерном пространстве, а не на плоском двухмерном дуговом участке. На чертеже также следует показать контролируемую зону, допустимые сопряжения и взаимосвязь между сферой и близлежащими отверстиями, валами, посадочными местами или монтажными поверхностями.
Почему используется механическая обработка
Обработка на станках с ЧПУ целесообразна, когда детали требуют индивидуального радиуса, небольшого объёма производства, точного совмещения с другими элементами либо когда материал и размер не оправдывают создание специализированного формообразующего инструмента. Кроме того, использование станков с ЧПУ позволяет изготовить сферу вместе с соответствующими диаметрами или отверстиями за одну установку, снижая погрешность позиционирования центра и повышая повторяемость.
Какие процессы обработки на станках с ЧПУ позволяют получать сферические поверхности?
Осесимметричные сферические поверхности обычно легче всего обрабатываются токарной обработкой, тогда как смещённые или встроенные сферические участки чаще всего фрезеруются. Шлифование и лаппирование применяются, когда обычное резание не обеспечивает требуемую форму, твёрдость или текстуру. Таким образом, наиболее экономичный способ выбирается исходя из геометрии и технических требований, а не на основе предпочтений к определённому типу станка.
Токарная обработка на ЧПУ
Токарный станок с ЧПУ формирует сферу, координируя движение по осям X и Z при вращении заготовки. Крайне важна коррекция радиуса режущей части вставки. Токарная обработка эффективна для сферических торцов валов, шарообразных шарниров, соосных вогнутых посадочных мест и частичных сфер, центрированных относительно оси шпинделя. Непрерывное резание, как правило, даёт более равномерный результат, чем точечное фрезерование.
Токарная обработка профиля и инструменты для формообразования
Профильная токарная обработка использует стандартную вставку и программную интерполяцию, что делает её гибкой для различных радиусов. Формовой инструмент позволяет быстро создавать небольшие сферические сегменты, однако широкий контакт режущей части увеличивает усилие и риск вибраций. Такой метод наиболее эффективен при стабильных условиях и при больших партиях, где оправдано использование специализированного инструмента.
Фрезерование на станках с ЧПУ и пятиосевая обработка
Концевая фреза с шарообразным носиком или радиусная фреза выполняют последовательные проходы по модели с небольшим шагом. Трёхосная обработка подходит для доступных куполов и гнёзд, тогда как пятиосное движение улучшает свободное пространство и позволяет инструменту контактировать с поверхностью вдали от медленно обрабатываемого центра шарообразного носика. При необходимости достижения очень низкой шероховатости или высокой точности формы могут последовать шлифование, лаппирование или точная токарная обработка.
Какие типы сферических поверхностей встречаются чаще всего?
Наиболее полезные классификации определяют, является ли поверхность выпуклой или вогнутой, полной или частичной, а также центрированной или смещённой. Эти категории непосредственно влияют на выбор способа крепления детали, доступ инструмента, отвод стружки, контроль качества и выбор технологического процесса. Небольшое изменение — от открытой частичной сферы до глубокого углубления — может существенно повлиять на время обработки и уровень риска.
Внешние выпуклые элементы
Внешние выпуклые формы включают закруглённые концы валов, поворотные поверхности, элементы выравнивания, куполы и участки, напоминающие шары. Коаксиальные элементы обычно обтачивают. Смещённые куполы на корпусах или плитах, как правило, фрезеруют. Полный шар требует продуманного решения для зажима и отделения детали без повреждения обработанной поверхности, тогда как частичная сфера нуждается в чётко определённом переходе к смежной геометрии.
Полные и частичные сферы
Для полных сфер могут потребоваться мягкие патроны, съёмный хвостовик, два операционных этапа или специальные приспособления. Частичные сферы легче поддерживать, однако в месте окончания сферической зоны могут возникать видимые или функциональные разрывы. В модели и чертеже следует указывать, является ли граница касательной, снята ли она или допускается небольшая скруглённая форма инструмента.
Внутренние вогнутые элементы
Вогнутые сферические поверхности встречаются в виде посадочных мест, чашек, гнёзд и внутренних зон контакта. Они часто представляют большую сложность, поскольку резец и державка должны входить в полость. Необходимо тщательно проанализировать минимальный диаметр отверстия, глубину, зазор у горловины, условия отвода стружки и доступ для измерений. Смещённые или сегментированные сферы могут потребовать индексированной установки или одновременной многоосевой обработки, если их центр не совпадает с осью шпинделя.
Какие функции выполняют сферические поверхности?
Сферическая геометрия выбирается главным образом для обеспечения углового движения, выравнивания, контролируемого контакта, создания посадочных мест и компактной передачи нагрузки. Поскольку кривизна присутствует во всех направлениях поверхности, сферическая пара лучше справляется с наклонами, чем плоская или цилиндрическая контактная поверхность. Её эффективность всё же зависит от зазора, сочетания материалов, смазки, целостности поверхности и разницы между радиусами сопрягаемых деталей.
Угловое движение и самовыравнивание
Сферический контакт может допускать ограниченное наклонение, сохраняя при этом постоянное соотношение вокруг своего центра. Это позволяет сборочным узлам выдерживать отклонения при монтаже, прогиб валов или небольшие ошибки выравнивания, не концентрируя нагрузку на одном краю. Допустимый угол наклона необходимо проверять с учётом окружающей геометрии, поскольку даже правильно выполненная сфера может застрять, если корпус, хвостовик или элемент фиксации ограничивают движение.
Распределение контакта
Мужские и женские поверхности с одинаковыми номинальными радиусами могут обеспечивать широкий контакт, тогда как преднамеренная разница в радиусах создаёт более узкую зону контакта. Ни один из этих подходов не является универсально лучшим. Предпочтительный характер контакта определяется нагрузкой, износом, смазкой, деформацией и давлением уплотнения. Критически важные конструкции должны регулировать место контакта, а не полагаться лишь на размер радиуса.
Установка, уплотнение и передача нагрузки
Сферическое посадочное место может сохранять контактное кольцо даже при небольших угловых отклонениях, тогда как округлая несущая часть помогает снизить нагрузку на края. Сферы также применяются, когда требуется компактный внешний профиль. Для декоративных куполов можно обычно ослабить требования к форме и шероховатости; для уплотнительных или несущих зон волнение, круглость, царапины и расположение центра могут иметь большее значение, чем визуальный блеск.
Как следует проектировать сферическую поверхность для обработки?
Проект, пригодный для обработки, должен чётко определять функциональную зону, центр сферы, метод допусков, текстуру поверхности и допустимые переходы. Одной полноценной CAD‑модели недостаточно, если поставщик не может понять, какая именно область определяет эксплуатационные характеристики. Чёткие чертежи снижают риск завышенного расчёта стоимости и предотвращают лишнюю финишную обработку участков, которые не контактируют с сопрягаемым элементом.
Определение центра сферы по базовым поверхностям
Центр должен определяться относительно устойчивых функциональных базовых поверхностей, особенно когда сфера должна совмещаться с отверстием, валом, резьбой или осью уплотнения. Если функциональной является лишь узкая зона, следует обозначить именно эту область. Это позволяет производителю при обработке и измерении уделять первоочередное внимание нужной области, вместо того чтобы считать большую косметическую поверхность столь же критичной.
Выбор подходящего допуска
Допуск на радиус контролирует размер, но может не полностью обеспечивать точное расположение центра или общую форму. Профиль поверхности может задавать трёхмерную зону допуска относительно базовых поверхностей. Для вращающихся деталей также могут быть уместны контрольные параметры, связанные с биением. Каждое требование должно учитывать реальный функциональный риск, поскольку перекрывающиеся жёсткие допуски увеличивают трудоёмкость и стоимость контроля.
Обеспечение доступа к инструментам и измерительным приборам
Внутренние гнёзды должны иметь достаточное пространство для фрезы, хвостовика, державки, стружки и измерительного щупа. Близко расположенные стенки могут блокировать экваториальную область теоретической сферы. Увеличение проёма, создание выемок, использование разъёмной конструкции или обеспечение доступа пятиосевыми станками — всё это может решить проблему. Отделка поверхности также должна соответствовать назначению; указание полировки всей сферы может повысить стоимость без улучшения посадки.
Каковы основные сложности обработки сферических поверхностей?
Условия резания на протяжении сферического профиля постоянно меняются. Локальный наклон, степень захода инструмента, эффективный диаметр резания, направление силы резания и скорость поверхности могут варьироваться даже в рамках одного прохода. В результате ошибки настройки или программирования могут проявиться в виде смещения центра, зубчатости, вибраций, волновой формы, следов на полюсах или некачественного перехода к соседним поверхностям.
Изменение скорости резания и контакта инструмента
Вблизи центра концевой фрезы с шарообразным носиком эффективный диаметр резания стремится к нулю, и инструмент может скорее тереться, чем резать. На токарном станке скорость поверхности также снижается около оси вращения. Ориентация инструмента, управление подачей и направление траектории должны обеспечивать, чтобы наиболее важная зона находилась как можно дальше от неэффективного контакта, если это позволяет техническая возможность станка.
Скаллоупы и фасетирование
Фрезерованные сферы формируются за несколько проходов. Чрезмерный шаг между проходами оставляет зубчатость, тогда как грубые настройки CAM или интерполяции могут приводить к угловатому движению. Простое уменьшение шага лишь увеличивает время цикла. Более качественные результаты достигаются сочетанием подходящего диаметра фрезы, траекторий с постоянной зубчатостью, уточнённых допусков модели, низкого биения и стабильного финишного прохода.
Прогиб, вибрация и погрешность установки
Глубокие вогнутые формы часто требуют длинно-вылетных инструментов, которые отклоняются при изменении наклона поверхности. Отдельная установка также может привести к неверному положению центра сферы относительно отверстия или базовой плоскости. Короткие инструменты, жёсткие державки, сбалансированная заготовка для полуфинишной обработки, пробоотбор, мягкие зажимы, обработка за одну установку и учтённая компенсация помогают снизить эти риски. Сильная черновая обработка не должна сразу сменяться точной финишной обработкой, если существует вероятность деформации детали.
Как можно улучшить точность и качество поверхности?
Надёжная обработка сферических поверхностей зависит от всей технологической цепочки. Стратегия черновой обработки, запас материала, состояние фрезы, настройки CAM, методы закрепления детали, температурный режим и контроль должны поддерживать единый геометрический объект. Вторичная полировка не способна исправить неправильно расположенный центр и может даже ухудшить точность формы, если материал удаляется неравномерно.
Использование отдельных этапов обработки
Черновая обработка должна эффективно удалять материал, не оставляя глубоких неровных ступеней. Полуфинишная обработка создаёт равномерный запас материала для финального инструмента. Лёгкий финишный проход затем может сосредоточиться на форме и текстуре, а не на исправлении крупных погрешностей. Для деталей, чувствительных к деформации, лучше предусмотреть время для перераспределения напряжений или повторное закрепление перед окончательной обработкой — это повышает повторяемость результатов.
Оптимизация траектории инструмента для финишной обработки
Стратегии с постоянной зубчатостью и следованием за поверхностью обычно обеспечивают более однородную текстуру, чем простые плоскостные проходы. Пятиосевое наклонное движение отводит контакт от центра шарообразного носика и повышает скорость резания. При токарной обработке плавная интерполяция, корректная компенсация вставок и контролируемая подача вблизи полюса позволяют уменьшить следы выдержки и резкие изменения качества отделки.
Контроль биения и вторичная финишная обработка
Биение инструмента приводит к неравномерной загрузке канавок и заметным различиям в рисунке контакта. Чистые конусные поверхности, подходящие державки, короткий вылет и проверенные размеры режущего инструмента повышают стабильность обработки. Шлифование, лаппирование или полировка должны применяться только при необходимости и с контролируемым запасом материала. Готовая деталь обязательно подлежит проверке после этих операций, поскольку они могут изменить радиус, центр и характер контакта.
Как сферическая поверхность соотносится с другими элементами?
Сферические поверхности часто путают с фасками, цилиндрическими поверхностями и свободными формами, поскольку каждая из них выглядит изогнутой в модели. Главное отличие заключается в том, имеет ли данный элемент один постоянный трёхмерный радиус, радиус вокруг оси, двумерную скруглённую кромку или постоянно меняющуюся кривизну. Именно это различие определяет сложность обработки и контроля.
Сфера в сравнении со стандартным радиусом
Фаска обычно представляет собой двумерный радиус, распространённый вдоль края. Её можно обработать угловым инструментом для снятия фаски или простым контурным инструментом. Сфера же изгибается во всех направлениях вокруг одного центра и, как правило, требует координированной токарной обработки или фрезерования поверхности. Поэтому одни лишь разрезы могут вводить в заблуждение, если не используется специальная сферическая нотация.
Сфера в сравнении с цилиндром
Цилиндр обладает постоянным радиусом относительно оси, но не имеет кривизны вдоль этой оси. Обычно его легче точить, сверлить, шлифовать и измерять. Сфера обеспечивает многонаправленный угловой контакт, тогда как цилиндр преимущественно поддерживает вращение или скольжение в одном направлении. Методы допусков и функциональное поведение этих элементов не взаимозаменяемы.
Сфера в сравнении с произвольной поверхностью
Свободная поверхность может изменять свою кривизну и не иметь единого математического центра. Она зачастую требует более сложного CAM-программирования и более плотного контроля. Истинная сфера проще в определении и может использоваться специализированные калибры, однако даже она бывает трудна при ограниченном доступе или когда расположение центра имеет решающее значение. В таблице приведены основные различия, которые пользователи оценивают наиболее часто.
| Особенность | Геометрия | Типичный процесс | Основная проблема |
| Сферическая поверхность | Один трёхмерный радиус и центр | Токарная обработка, фрезерование профиля, шлифование | Форма и расположение центра |
| Цилиндрическая поверхность | Постоянный радиус относительно оси | Токарная обработка, расточка, шлифование | Диаметр и круглость |
| Сопряжение или радиус кромки | Двумерный радиус вдоль кромки | Профилирование или формовой резец | Смешивание и доступ |
| Свободная форма поверхности | Переменная кривизна | 3-осевая или 5-осевая фрезеровка | CAM и плотность контроля |
Как осуществляется контроль сферических поверхностей?
Контроль должен подтверждать именно тот параметр, который определяет функциональность. Одна-единственная двумерная линия может подтвердить наличие дуги, но упустить смещение центра, лопастность или другие дефекты на остальной поверхности. Выбор метода зависит от доступности, допусков, объёма производства, состояния поверхности, а также от того, требуется ли числовое отчётное заключение или функциональная проверка приёмки.
Функциональные и контактные проверки
Шаблоны, контрольные образцы, проверки по передаче контакта и специальные калибры обеспечивают быструю обратную связь в производстве. Они полезны для оценки посадки и местоположения контакта, но не всегда позволяют различить ошибку радиуса и ошибку центра. Критерии приёмки необходимо чётко определить, а калибры следует защищать от износа или повреждений, способных постепенно исказить результат.
Координатное измерение
Координатно-измерительная машина может собирать точки по всей контролируемой зоне и подгонять сферу, чтобы определить радиус или диаметр, координаты центра и отклонение формы. Траектория пробивания должна охватывать достаточную площадь для получения стабильной подгонки. Оптическое сканирование позволяет получить плотные данные, однако отражающие покрытия и глубокие пазы могут потребовать проверки контактным методом или корректировки настроек измерений.
Измерение текстуры и формы
Профилометр измеряет шероховатость по заданной траектории, но не подтверждает, что вся сфера имеет правильную форму и положение. Для высокоточных деталей могут потребоваться измерения по контуру, оборудование для проверки круглости, интерферометрические методы или специализированная сферическая метрология. Производственные планы часто сочетают подробное измерение первой детали с более простыми текущими проверками, мониторингом износа инструмента и периодической верификацией.
Какие факторы влияют на стоимость обработки сферических поверхностей?
Сферический элемент сам по себе не является автоматически дорогим. Затраты возрастают, когда геометрия требует инструментов большой длины, пятиосевого движения, нескольких установок, очень мелких шагов между проходами, шлифования, ручной отделки или тщательного контроля. Открытая частичная сфера, центрированная относительно оси токарного станка, может быть экономичной, тогда как глубокий паз с жёстко заданным центром способен значительно увеличить смету.
Геометрия и доступность
Внешние коаксиальные сферы обычно являются наиболее экономичным типом, поскольку их можно обрабатывать методом непрерывного точения. Смещённые куполы и открытые гнёзда требуют умеренных усилий. Глубокие вогнутые поверхности, ограниченные отверстия и зоны, выходящие за пределы доступных углов инструмента, могут потребовать специализированных фрез, разборной конструкции или дополнительных установок. Каждая добавленная операция увеличивает объём работ по выравниванию и контролю.
Допуск и текстура поверхности
Строгие допуски профиля и низкая шероховатость увеличивают время программирования, управления инструментом, финишной обработки и измерений. Применение таких требований только к функциональной контактной зоне может существенно снизить затраты. Косметическая область может допускать более крупный шаг между проходами, тогда как зона уплотнения или подшипника получает специализированную финишную обработку и более тщательный контроль.
Количество и полнота чертежа
Малые партии лучше обрабатываются стандартными инструментами и гибкой интерполяцией. При больших объёмах могут оправдывать себя формовые инструменты, специальные приспособления или индивидуальные измерительные устройства. Полное техническое задание также снижает резервы на возможные риски. Поставщик должен получить информацию о размере сферы, расположении центра, базовых поверхностях, контролируемой зоне, требуемой отделке, состоянии материала, количестве деталей и взаимосвязи с сопрягаемыми элементами, чтобы выбрать наиболее простой и надёжный технологический процесс.
Заключение
Сферические поверхности обеспечивают выравнивание, угловое перемещение, посадку, уплотнение и компактную передачу нагрузки. Коаксиальные элементы обычно изготавливаются методом ЧПУ-токарной обработки, тогда как смещённые куполы и гнёзда чаще всего фрезеруются по профилю; шлифование или контролируемая финишная обработка применяются лишь при строгих требованиях к форме и текстуре. Успешное производство зависит от чётко определённого центра, реалистичных допусков, достаточного доступа к инструменту, стабильного закрепления заготовки, сбалансированного запаса материала, подходящих траекторий инструмента и трёхмерного контроля. Зачастую стоимость можно снизить, применив жёсткие требования только к функциональной контактной зоне, а не ко всей теоретической сфере.
ЧаВо
Можно ли обработать сферическую поверхность на трёхкоординатном станке с ЧПУ?
Да. Доступные выпуклые и вогнутые сферы можно обрабатывать концевой фрезой с шарообразным носиком. Трёхкоординатные ограничения включают недостаточный зазор для инструмента, низкую скорость резания вблизи центра фрезы и более длительные циклы финишной обработки. Пятикоординатная обработка полезна, когда необходимо наклонять фрезу для достижения крутых участков или повышения однородности поверхности.
Токарная обработка точнее, чем фрезерование концевой фрезой с шарообразным носиком?
Токарная обработка часто быстрее и плавнее для сферы, центр которой совпадает с осью шпинделя. Фрезерование более гибко при работе с смещённой геометрией. Конечная точность зависит от настройки оборудования, состояния станка, компенсаций, износа инструмента и контроля, поэтому ни один из этих процессов автоматически не является лучшим для любой конструкции.
Почему на фрезерованной сфере видны заметные линии?
Линии обычно возникают из‑за ступенчатого шага между проходами, биения инструмента, вибрации, изменения контакта или слишком широких допусков CAM. Меньшие постоянные шаги между проходами, жёсткая установка инструмента, уточнённая интерполяция и специализированная финишная обработка обычно помогают решить эту проблему. Полировку не следует использовать для скрытия основной формы ошибки.
Что должно быть указано в чертеже сферической поверхности?
Необходимо указать радиус или диаметр сферы, местоположение центра, функциональную зону, базовые поверхности, допуски, степень шероховатости, состояние материала и требуемые соотношения с отверстиями или осями. Также следует определить допустимые переходные радиусы и финишную обработку после механической обработки. Это предотвращает изготовление правильного радиуса в неправильном месте.