
الجيب العميق هو ميزة داخلية غائرة، تجعل عمقه الوصول إلى الأداة، وصلابتها، وتبريد الأداة، وإزالة الرقائق أكثر صعوبة بكثير مقارنةً بعمليات الطحن العادية للجيوب. يظهر هذا الجيب في الأجزاء الإنشائية الخفيفة الوزن، والأغلفة، والقوالب، وأجسام أنظمة التحكم في السوائل، والتجهيزات، والعديد من المكونات المصنعة الأخرى التي يتطلب فيها إزالة المادة دون فتح الميزة من الجانب المقابل. قد تبدو هندسته بسيطة على الرسم، لكن قابلية تصنيعها تعتمد على أمور تتجاوز بكثير الطول والعرض والعمق. إذ إن نصف قطر الزاوية، وسماكة الجدار، ومستوى استواء القاع، ومدى وصول الأداة، وزاوية الانحدار، وسلوك المادة، وكذلك عدد اتجاهات التشغيل المتاحة، كلها عوامل تؤثر بشكل كبير.
ما هو الجيب العميق في التشغيل باستخدام الآلات ذات التحكم الرقمي؟
الجيب العميق هو وصف تصنيعي أكثر منه معيارًا أبعاديًا عالميًا. يصبح الجيب "عميقًا" عندما يكون عمق القطع المطلوب كبيرًا بالنسبة لفتحته، وقطر القاطع، ونصف قطر الزاوية، أو الدعم المتاح للأداة. السؤال الأساسي هو ما إذا كان طول الأداة غير المدعومة يسبب انحرافًا ملحوظًا، أو اهتزازًا، أو حرارة، أو خطرًا على عملية إزالة الرقائق. فقد يكون جيب بعمق 25 ملم أمرًا روتينيًا عند وجود فتحة واسعة، لكنه يصبح صعبًا عند وجود مدخل ضيق.
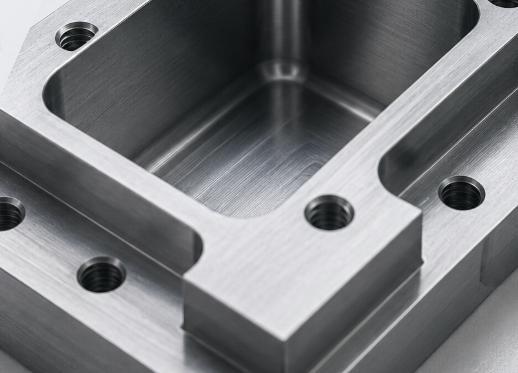
كيف يتم تحديد هذه الخاصية
للجيب العميق قاع مغلق وجدار واحد أو أكثر حوله. وعادةً ما يُنتج عن طريق إزالة المادة من الأعلى أو من وجه آخر يمكن الوصول إليه. وقد يكون الجيب مستطيلًا، أو دائريًا، أو ذا شكل حر، أو متدرجًا، أو مقطوعًا محليًا بواسطة أضلاع، وبروزات، وثقوب، وعناصر إحكام. وقد يكون قاعه مستويًا، أو مقوّسًا، أو مائلًا، أو مُشكَّلًا، وذلك لأن أداة القطع يجب أن تصل إلى ما تحت المدخل.
علاقة العمق بالفتحة
ينبغي للمصممين تقييم الجيب كمنظومة متكاملة. فالفتحة الضيقة تحد من قطر القاطع ومن إمكانية وصول المبرد، بينما يفرض نصف قطر الزاوية الصغير استخدام أداة أصغر وأقل صلابة. وللتقديرات وعمليات مراجعة التصميم، يُفضل ذكر العمق الكامل، والحد الأدنى للفتحة، وأقطار الأركان الداخلية، ومتطلبات القاع، واحتياجات الفحص، بدلاً من الاكتفاء بوصف الهندسة بأنها مجرد جيب عميق.
ما هي الخصائص الرئيسية وأنواع الجيوب العميقة؟
تشترك الجيوب العميقة في عدة خصائص تصنيعية: مدى وصول طويل للأداة، ورؤية محدودة، وتدفق محدود للرقائق، وتغير في اشتباك القاطع، وحساسية لانتقالات مسار الأداة. ومع ذلك، لا تتصرف كل جيب عميق بنفس الطريقة. فشكله وظروف الوصول إليه يؤثران على اختيار التقنية المناسبة، سواء كانت الطحن النهائي القياسي، أو الطحن الخشن عالي التغذية، أو الطحن الغاطس، أو التمركز متعدد المحاور، أو التشغيل بالتفريغ الكهربائي. ويُساعد تصنيف هذه الميزة مبكرًا المُصنِّع على اختيار الأدوات المناسبة.
أنواع الجيوب العميقة الشائعة
يُعدّ التصنيف الأكثر فائدة مبنيًا على الهندسة وسهولة الوصول بدلاً من الصناعة. الجيوب ذات الجدران المستقيمة شائعة وأسهل في الفحص، لكنها لا تزال تتطلب نصف قطرًا كافيًا للزوايا ومسافة كافية للأداة. أما الجيوب المتدرجة فتحتوي على مستويين أو أكثر من الأرضية وقد تحتاج إلى عدة أدوات. وتضم الجيوب ذات الشكل المقوس جدرانًا منحنية أو أرضيات ثلاثية الأبعاد، وعادةً ما تتطلب مسارات تشطيب أكثر تعقيدًا. أما الجيوب الضيقة العميقة فتتصرف جزئيًا مثل الشقوق المغلقة لأن القاطع يدخل في العمل على قوس أكبر. بالإضافة إلى الجيوب متعددة المستويات ذات الأضلاع.
| النوع | الهندسة النموذجية | القضية الرئيسية في التشغيل الميكانيكي |
| جيب عميق ذو جدار مستقيم | جدران عمودية وأرضية مستوية | مدى وصول الأداة، استقامة الجدار، تفاعل الزوايا |
| جيب عميق متدرج | أعماق متعددة أو أكتاف | وصول الأداة والمخزون المتبقي بين المستويات |
| جيب عميق مُشكَّل | جدران منحنية أو أرضية ثلاثية الأبعاد | القطع من مركز الأداة، التعرجات، الوصول بخمسة محاور |
| جيب عميق ضيق | عرض صغير مقارنةً بالعمق | تعبئة الرقاقة والأدوات الطويلة صغيرة القطر |
| جيب مزود بأضلاع أو نتوءات | أضلاع داخلية، جزر، أو نتوءات | الجدران المحلية الرقيقة، التفاعل المتقطع، سهولة الفحص |
ظروف وصول مفتوحة ومحدودة
يتيح المدخل الواسع الخالي من العوائق للمعمل استخدام أدوات أكبر وتدفق أفضل للمبرد. أما المداخل المقيدة، أو الهندسة ذات الجدران المعلقة، أو الجدران المجاورة، فقد تتطلب أدوات ذات عنق مختصر، حمالات خاصة، إعدادات بزاوية، أو وضعيات خمسة محاور. هذا الفرق يؤثر على التكلفة أكثر من مجرد كلمة "عميق" وحدها. فقد يكون جيب مفتوح أعمق قليلاً أسهل من جيب أقل عمقاً تمنع جدرانه استخدام قاطع وحامل صلبين.
لماذا تُضاف الجيوب العميقة إلى الأجزاء المشغولة؟
تدعم الجيوب العميقة وظائف لا يمكن للتشغيل الخارجي وحده توفيرها. فهي تزيل الكتلة غير الضرورية، وتخلق مساحة داخلية كافية، وتحدد مواقع التجميعات، وتحمي العناصر المخفية، كما تشكّل غرفًا أو أحجام عمل مغلقة. وفي العديد من المكونات، يحوّل هذا الشكل كتلة صلبة إلى هيكل متكامل أخف وزنًا، مع الحفاظ على الجدران المحيطة والألواح الداعمة وأسطح التثبيت اللازمة لتحمل الأحمال.
الأسباب الوظيفية لهذه الخاصية
قد يخدم الجيب العميق غرضًا رئيسيًا واحدًا أو عدة أغراض في آنٍ واحد. ففي الغلاف، يمكن أن يوفّر حجمًا داخليًا مع الحفاظ على إطار خارجي قوي. وفي القطعة التثبيتية، يمكن أن يحدد موقع قطعة العمل تحت السطح العلوي. وفي مكوّن القالب، يمكن أن يشكّل شكلًا مُخدَّرًا يُنقل إلى مادة أخرى.
- تقليل كتلة المكوّن مع الحفاظ على الصلابة الخارجية وأسطح التثبيت.
- توفير مساحة كافية للتجميعات الداخلية، والإدراجات، والأختام، أو المكوّنات المتحركة.
- إنشاء غرف، أو مقاعد مُخدَّرة، أو أحجام عمل مغلقة.
- تقليل عدد الأجزاء من خلال تشغيل جسم متكامل بدلاً من تجميع عدة ألواح.
- حماية الميزات الداخلية من التلامس المباشر أو الأضرار الخارجية.
لماذا يُختار التشغيل باستخدام الآلات ذات التحكم الرقمي غالبًا
يعد التشغيل باستخدام الآلات CNC مناسبًا عندما يجب أن تحقق الجيب أبعادًا محكمة، ومواقعًا دقيقة للجدران، وعمقًا محددًا للأرضية، وتشطيبًا سطحيًا عاليًا، بالإضافة إلى علاقات مكانية مع الثقوب أو المرجعيات الخارجية. كما أنه يدعم النماذج الأولية والإنتاج المنخفض إلى المتوسط دون الحاجة إلى أدوات تشكيل خاصة. لكن المقابل هو أن إزالة حجم داخلي كبير قد يستهلك وقتًا وجهدًا كبيرين.
ما عمليات التشغيل باستخدام الآلات CNC التي تنتج الجيوب العميقة؟
تُصنَع الجيوب العميقة في الغالب بواسطة الطحن باستخدام الآلات CNC، إلا أن العملية الكاملة قد تجمع بين الحفر، والتنعيم، والطحن الخشن، والتشطيب الجزئي، والتشطيب النهائي، بالإضافة إلى طرق متخصصة. ويختلف المسار بناءً على العرض، والعمق، والمواد، وهندسة الجدران، وإمكانات الماكينة، والتسامح المطلوب. يعطي الطحن الخشن الأولوية لإزالة المواد بشكل مستقر والتحكم في الرقائق، بينما يمنح التشطيب الأولوية لدقة الجدران وجودة الأرضية وتجانس نسيج السطح.
طرق الطحن باستخدام الحاسب الآلي
يُعد الطحن ثلاثي المحاور كافيًا عندما يكون الجيب متاحًا من جهة واحدة ويسمح تجميع حامل الأداة بتخطي الجدران. يمكن للتجريف التكيفي أو الثابت أن يتحكم في الحمل الشعاعي للقاطع ويقلل من التغيرات المفاجئة في التلامس. يوفر التدرج الحلزوني أو الخطي دخولًا متحكمًا به عندما لا يستطيع القاطع الغوص إلا جزئيًا. كما أن الطحن عالي التغذية يمكنه توجيه المزيد من قوة القطع بشكل محوري وقد يحسن الاستقرار أثناء التجريف. أما الطحن الغاطس فيزيل المادة بشكل رئيسي عبر الحركات المحورية.
العمليات الداعمة والبديلة
قد يوفّر ثقب الدخول المثقوب مساحة أولية للتخلص من الاحتكاك، خاصةً في المناطق الضيقة أو عندما يكون قطر المنحدر محدودًا. ويمكن لتشغيل الآلات خماسية المحاور إمالة الأداة أو إعادة تموضع الجزء لتقصير المدى الفعال وتحسين مسافة التخليص لدى الحامل، رغم أن ذلك لا يلغي الحاجة إلى التحكم بالرقائق. كما يمكن النظر في التشغيل الكهربائي بالتفريغ للأجزاء الداخلية الحادة، أو المواد شديدة الصلابة، أو الهندسة التي يتعذر على القواطع الدوارة الوصول إليها. ويمكن الجمع بين هذه العمليات: كتلة.
| العملية | الاستخدام الأمثل | القيود |
| الطحن التعديلي للجيوب | التشطيب الخام بالكميات الكبيرة مع التحكم في التلامس | يتطلب مساحة كافية لمسارات الأدوات السلسة |
| الطحن بسرعة إدخال عالية | التشطيب الخام المستقر ذو المدى الطويل | غير مخصص للتشطيب النهائي للجدران الرأسية |
| الطحن بالغمر | مناطق عميقة أو مغلقة ذات خطر الاهتزاز | يترك مادة زائدة تحتاج إلى تشطيب لاحق |
| الطحن بخمسة محاور | وصول محسّن ومدى فعال أقصر | تعقيد أعلى في البرمجة والإعداد |
| التشغيل بالتفريغ الكهربائي | تفاصيل داخلية حادة أو يصعب الوصول إليها | أبطأ ويعتمد على نوع المادة |
ما الذي ينبغي أخذه في الاعتبار عند تصميم جيب عميق؟
تصبح معظم مشكلات تشغيل الجيوب العميقة أسهل أو أصعب في مرحلة التصميم. يحتاج المصنع إلى مساحة كافية لأداة صلبة، وتلامس متوقع، وتوصيل سائل التبريد، وخروج الرقائق، وإمكانية الفحص. أما الرسم الذي يحدد فقط فتحة ضيقة، ونصف قطر زاوية صغير جدًا، وجدران رقيقة، وأرضية مسطحة عميقة، فهو غير كافٍ.
نصف القطر الداخلي وإمكانية وصول الأداة
لا يمكن أن تكون الزوايا الداخلية حادة تمامًا عند تصنيعها باستخدام مثقاب طرفي دوار. إن زيادة نصف قطر الزاوية يسمح باستخدام قاطع أكبر وأكثر صلابة، كما يحسّن مسافة التخليص لدى الحامل. وفي الحالات التي يجب أن تكون فيها الزاوية الوظيفية صغيرة، يُفضل تقييد نصف قطر الزاوية الصغير إلى منطقة محددة للتخفيف بدلاً من توسيعه عبر عمق الجيب بأكمله.
سمك الجدار ومتطلبات الأرضية
يمكن أن تتحرك الجدران العميقة الرقيقة أثناء التشغيل بسبب تحرر الإجهاد المتبقي وقوى القطع مع إزالة المادة. إن توحيد سمك الجدار، وإضافة أضلاع داعمة، والتوزيع المتوازن لإزالة المادة يعززان الاستقرار. كما ينبغي تحديد استواء الأرضية فقط بالمستوى اللازم لوظيفتها، لأن انحراف الأداة، وتموضع الماكينة، والحرارة قد يؤثران عليها.
- استخدم أكبر نصف قطر للزاوية الداخلية المتوافق مع التجميع والوظيفة.
- تجنب المناطق الضيقة العميقة بشكل غير ضروري التي تفرض نسبًا متطرفة بين طول الأداة وقطرها.
- حافظ على جدران متساوية إلى حد معقول وأضف دعامات حيث تكون الأجزاء الرقيقة لا يمكن تجنبها.
- حدد الأسطح الحرجة بشكل منفصل عن مناطق إزالة المواد غير الوظيفية.
- وفر أوجه وصول بديلة عندما تسمح هندسة الجزء بالتشغيل من أكثر من اتجاه واحد.
ما هي التحديات الرئيسية في تشغيل الجيوب العميقة؟
تنبع صعوبة تشغيل الجيوب العميقة من تفاعل مرونة الأداة، ومحدودية مساحة رقاقة القطع، والحرارة، وتغير درجة تحمّل القطع، وانخفاض رؤية العملية. فمشكلة واحدة غالباً ما تؤدي إلى ظهور أخرى. انحراف الأداة يغيّر أبعاد الجدار؛ فيقوم المشغل بتقليل سرعة التغذية؛ ثم يؤدي انخفاض حمل الرقاقة إلى زيادة الاحتكاك والحرارة؛ وتُعاد قطع الرقائق المتكدسة؛ مما يؤثر على السطح.
انحراف الأداة والاهتزاز
تتصرف الأداة طويلة المدى كشعاع مرن. فالقوة القاطعة الشعاعية تثني الأداة بعيداً عن الجدار، مما قد يسبب تدرجًا في القطر، وخطأ في الأبعاد، وعلامات اهتزاز، وعدم اتساق في حجم الزوايا. كما أن درجة التحمّل ترتفع بشكل حاد عند الزوايا الداخلية، لذا فإن مسار الأداة المستقر على جدار مستقيم قد يهتز عند دخوله زاوية. بالإضافة إلى ذلك، هناك انحراف في مثبت الأداة.
إزالة الرقائق والحرارة
يجب أن تنتقل الرقائق إلى الأعلى عبر الفتحة المحدودة نفسها التي يستخدمها القاطع. وإذا بقيت داخل الجيب، فقد تُعاد قطعها وتُضغط ضد الجدار أو الأرضية، مما يضر بحواف القطع، ويخدش الأسطح النهائية، ويزيد من حمل المغزل، ويرفع درجة الحرارة. وتكون المواد التي تنتج رقائق طويلة أكثر حساسية بشكل خاص. أما المبرد الذي يصل فقط...
قيود الدقة والفحص
يصعب قياس الأسطح العميقة لأن المجسات، وأجهزة قياس الثقب، وأنظمة الرؤية البصرية قد تكون محدودة المدى أو خط الرؤية. كما أن النتوءات أو الرقائق المحاصرة قد تُحدث قراءات خاطئة، وقد يُغفل تدرج الجدار إذا تم القياس فقط بالقرب من الفتحة. لذلك ينبغي أن يحدد خطة الفحص نقاط مرجعية مناسبة، ومدى وصول المجسات، وعمق القياس.
كيف يمكن حل مشكلات تشغيل الجيوب العميقة؟
يُحسَّن تشغيل الجيوب العميقة بتقليل طول الأداة غير المدعومة، والتحكم في درجة التحمّل، وتنظيف الرقائق باستمرار، وفصل عمليتي التشطيب الأولي والنهائي. ولا يوجد معلمة قطع واحدة تحل جميع الحالات. وينبغي للمصنع أن يجمع بين أدوات مختلفة.
حلول الأدوات والإعداد
استخدم أقصر مجموعة من الأداة والمثبت القادرة على الوصول إلى كل مستوى عمق. اعمل على المستويات العليا الخشنة بأدوات قصيرة قبل التحول إلى أدوات أطول للمناطق السفلية. وينبغي لأداة أكبر أن تزيل أكبر كمية ممكنة من المادة.
حلول مسار الأداة والتحكم في الرقاقة
تحدّد عمليات التشطيب ذات الارتباط الثابت التغيرات المفاجئة في الحمل. وتمنع مراحل العمق المتعددة أداء أداة واحدة طويلة لكل العمليات. كما أن تقليل سرعة التغذية عند الزوايا وتطبيق الأقواس السلسة يخفف من الصدمات عند زيادة الارتباط. ويمكن استخدام الطحن الغاطس عندما تكون الاستقرار الشعاعي جيدًا.
- قم بتشطيب الجيب في مناطق العمق باستخدام أقصر قاطع مناسب لكل منطقة.
- اترك مخزونًا محكمًا للجدران والأرضيات لإجراء عملية نصف تشطيب منفصلة.
- استخدم مقدارًا ثابتًا للتشطيب بحيث يواجه الأداة النهائية ارتباطًا متوقعًا.
- قلل سرعة التغذية عند الزوايا بدلاً من تطبيق سرعة منخفضة غير ضرورية على المسار بأكمله.
- افحص الأعماق الحرجة قبل إزالة مخزون الدعم من الجدران الرقيقة.
حلول التشطيب والتحقق
يجب ألا تتعرض أداة التشطيب المخصصة للتلف بسبب التشطيب الخشن الشديد أو إعادة قطع الرقاقة. قد يتطلب تشطيب الجدران عدة مستويات محورية أو مرورًا بنابض، لكن يجب تقييم التمريرات المتكررة بعناية لأن الأداة المرنة قد تتأثر.
كيف تؤثر المواد والأدوات والتحمل على تكلفة الجيب العميق؟
تتحدد تكلفة الجيب العميق بوقت التشغيل، ومدى وصول الأداة، واستهلاك الأداة، وتعقيد البرمجة، وعدد عمليات الإعداد، وخطر النفايات، وجهد الفحص. فالعمق وحده لا يحدد السعر. فقد يكون جيب الألمنيوم الواسع ذو الأقطار الكبيرة أسرع من جيب أعمق في مادة أكثر صلابة ذات جدران رقيقة وزوايا صغيرة. ويتعين على الشركة المصنعة تقييم مجموعة المتطلبات الكاملة.
سلوك المواد
تقبل سبائك الألمنيوم عمومًا معدلات عالية لإزالة المادة، لكن الرقائق قد تتراكم وتلتصق إذا كان التهوية أو التزييت سيئين. أما الفولاذ المقاوم للصدأ والمواد الأخرى التي تزداد صلابتها بالمعالجة فتتطلب قطعًا مستقرًا وتجنب الاحتكاك. وتتركز الحرارة في سبائك التيتانيوم قرب حافة القطع، مما يجعل إعادة قطع الرقاقة ضارة بشكل خاص. كما أن اللدائن الهندسية قد تتشوه تحت قوة التثبيت أو الحرارة، وقد ترتخي جدرانها بعد التشغيل. وقد تحتاج المواد الصلبة إلى قواطع خاصة وبأحجام أصغر.
التسامح وتشطيب السطح
يزيد وضع الجدار الضيق، والتدرج المنخفض، وعمق الأرضية الدقيق، وأقطار الزوايا الصغيرة، والتشطيب السطحي الدقيق عدد الأدوات والمرات اللازمة. كما قد تتطلب قياسًا أثناء العملية وتشطيبًا أبطأ. ويجب تخصيص المتطلبات حسب الوظيفة: فقد يحتاج حافة الإحكام أو مقعد المحمل إلى تحكم دقيق، بينما قد لا يحتاج جدار التخليص إلى ذلك. إن تطبيق نفس التحمل الضيق على كل سطح عميق يزيد التكلفة.
| محرك التكلفة | سبب ارتفاع التكلفة | استجابة التصميم |
| نصف قطر داخلي صغير | قوى أقل لقواطع أصغر وأقل صلابة | زد نصف القطر أو قيّد الزاوية الصغيرة |
| نسبة عميقة إلى عرض متطرفة | يتطلب مدى طويل وإزالة أبطأ | توسيع نطاق الوصول أو تقسيم اتجاهات التشغيل |
| جدران رقيقة | يسبب الحركة والتشطيب المتكرر | إضافة دعامات، أضلاع، أو كمية إضافية من المادة للتشغيل |
| تشطيب ناعم على السطح | يتطلب تشطيبًا وفحصًا مخصصين | يُحدَّد فقط في المناطق الوظيفية |
| أبعاد يصعب قياسها | يتطلب مجسات أو مقاييس خاصة | إضافة مرجعيات قابلة للوصول أو ميزات الفحص |
كيف يُقارن الجيب العميق بالميزات المشابهة الأخرى المعالجة ميكانيكياً؟
غالباً ما يُخلط بين الجيب العميق والشق العميق والتجويف والمقعر والجيب العادي. تتداخل هذه المصطلحات في لغة الورش اليومية، لكن الفروق مهمة لأن طريقة إدخال القاطع واستراتيجية الدخول والنفاذ وتدفق الرقاقة تختلف. وكثيراً ما يتساءل المستخدمون عما إذا كان ينبغي اعتبار الجيب العميق الضيق بمثابة شق.
الجيب العميق مقابل الشق العميق
الشق العميق عادة ما يكون طويلًا وضيقًا، حيث يُدخل القاطع عبر معظم أو كل قطره أثناء عملية الشق الكامل. أما الجيب العميق فعادة ما يتمتع بمساحة داخلية أوسع تسمح ببعض الحركة الجانبية للأداة وقد يحتوي على عدة اتجاهات للجدران. يؤدي الشق الكامل إلى إحكام تشابك كبير ويترك مساحة أقل لخروج الرقاقة، لذا فإن الجيب الضيق...
الجيب العميق مقابل التجويف والمقعر
التجويف مصطلح أشمل يشير إلى تجويف داخلي أو فراغ، وغالبًا ما يُستخدم في القوالب أو الأشكال الحرة. قد يضم التجويف أرضية ذات تشكيلات معقدة، وزوايا انحدار، وانتقالات معقدة، أو جدران منحوتة. أما المقعر فيصف عادة منطقة مخفضة محلية ولا يعني بالضرورة نسبة صعبة بين العمق وفتحة المدخل.
| الميزة | الشكل النموذجي | الفرق الأساسي في العملية |
| جيب عميق | سطح مغلق ذو عمق كبير | حفر الجيوب طويلة المدى والتشطيب المتدرج |
| شق عميق | قناة طويلة وضيقة | إشراك عالٍ للقاطع وخروج صعب للرقائق |
| تجويف | حجم داخلي واسع أو ذي شكل حر | مسارات أدوات ثلاثية الأبعاد، وزوايا الانحدار، ومزج السطوح |
| حفرة | منطقة منخفضة محلية | غالبًا ما تكون ضحلة وسهلة الوصول باستخدام الأدوات القياسية |
| فتحة عابرة | إزالة المادة عبر السمك الكامل | لا يوجد أرضية مغلقة؛ ويمكن للرقائق الخروج عبر الجزء |
أي ميزة أسهل في التشغيل الميكانيكي؟
تكون الميزة أسهل عندما توفر مدخلًا واسعًا، ونصف قطر زوايا كبيرًا، ومدى فعال قصير للأداة، ومسارات مفتوحة للرقائق، وجدران متبقية صلبة، وأسطح فحص سهلة الوصول. لذلك، لا يكون الجيب العميق دائمًا أصعب من الشق العميق أو التجويف المعقد. إذ إن الصعوبة النهائية تعتمد على الهندسة.
الخاتمة
التشغيل باستخدام الآلة CNC للجيوب العميقة يمثل تحديًا متحكمًا فيه لإزالة المواد، يشمل مدى وصول الأداة، صلابتها، نسبة التلامس، تصريف الرقائق، الحرارة، والفحص. عادةً ما يتم إنتاج هذه الخاصية عن طريق الطحن المتدرج باستخدام الآلة CNC، وغالبًا ما يُدعم ذلك بالحفر، والتجريف بسرعة تغذية عالية، والطحن الغاطس، والتوجيه ثلاثي المحاور، أو التشطيب المتخصص. تبدأ النتائج الأفضل بوجود أنصاف أقطار داخلية أكبر، وسماكات جدران واقعية، وتحملات وظيفية واضحة، وإمكانية وصول كافية للأداة. أثناء الإنتاج، تُستخدم أدوات قصيرة للمستويات العليا، مع حمالات مستقرة.
الأسئلة الشائعة
إلى أي عمق يمكن لآلة CNC طحن جيب؟
لا يوجد حد أقصى عالمي. يعتمد مدى الوصول على قطر القاطعة، ومسافة الهواء في الحامل، وصلابة المغزل والآلة، وهندسة الجدار، والمواد، والتحمل، وتصريف الرقائق.
هل يمكن أن تحتوي الجيب العميق على زوايا داخلية حادة؟
تترك القاطعة الدوّارة نصف قطرًا داخليًا. ولتحقيق زوايا أكثر حدة، يلزم استخدام أداة أصغر، أو تخفيف محلي، أو عملية ثانية. إن تطبيق متطلب الزاوية الحادة عبر كامل العمق قد يزيد بشكل كبير من الانحراف، ومدة الدورة، والتكلفة، لذلك ينبغي حصره لاحتياج وظيفي حقيقي فقط.
لماذا تكون السطح السفلي أكثر خشونة من الجدران العلوية؟
يكون الجزء السفلي أبعد عن الحامل، ويحصل على تصريف رقائق أقل جودة، وقد يُقطع بالقرب من مركز الأداة حيث تكون ظروف القطع أقل ملاءمة. ويمكن أن تترك الرقائق المعاد قطعها، والحرارة، وانحراف الأداة، أو مسار التشطيب غير المناسب آثارًا مرئية. وعادةً ما يساعد إجراء مرحلة خاصة لتشطيب السطح السفلي وتحسين التحكم في الرقائق.
هل يقضي التشغيل بخمسة محاور على مشكلات الجيوب العميقة؟
يمكن للتوجيه بخمسة محاور تحسين إمكانية الوصول، ومسافة الهواء في الحامل، وطول الأداة الفعال، لكنه لا يزيل مشكلات تصريف الرقائق، والحرارة، واستقرار الجدران، أو مسائل الفحص.