
ディープポケットとは、その深さにより、通常のポケットミリングに比べて工具の進入、剛性、冷却、切りくず排出が著しく困難になる凹状の内部構造である。軽量構造部品、筐体、金型、流体制御用本体、治具など、素材を除去する際に反対側から開口させずに加工する必要がある多くの機械加工部品に見られる。図面上では単純な形状に見える場合もあるが、その製造可能性は長さ・幅・深さだけでは決まらない。コーナー半径、壁厚、底面の平坦度、工具の到達範囲、脱進角、材料特性、さらにはアクセス可能な加工方向の数など、さまざまな要素が影響を及ぼす。.
CNC加工におけるディープポケットとは何か?
ディープポケットは、普遍的な寸法規格というよりは、製造上の概念である。ポケットの開口部やカッタ径、コーナー半径、利用可能な工具支持に対して、要求される切削深さが大きい場合に「深い」と呼ばれる。重要なポイントは、支持されていない工具の長さによって、たわみや振動、熱、切りくず排出に関する有意なリスクが生じるかどうかである。幅広い開口を持つ25 mmのポケットは日常的でも、狭い入口では難易度が高くなることがある。.
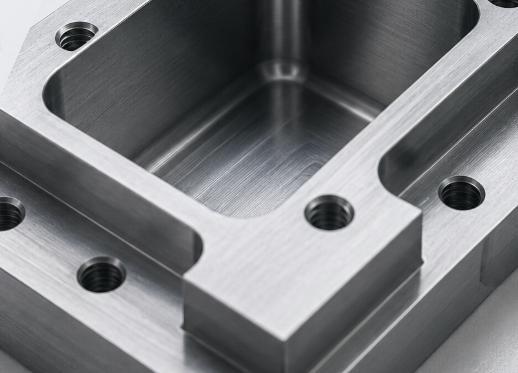
その特徴の識別方法
ディープポケットは、底面が閉じられており、周囲に1つ以上の壁を持つ構造である。通常は上面または他のアクセス可能な面から素材を削り取ることで形成される。形状は矩形、円形、自由曲面、段差付き、あるいはリブ・ボス・穴・シール機能などで局所的に中断されたものもあり得る。底面は平坦、ラジアス加工済み、傾斜あり、または複雑な形状にすることも可能である。これは、切削工具が入口よりも下まで到達しなければならないためである。.
深さと開口部の関係
設計者は、ポケットをシステムとして評価すべきである。狭い開口部はカッタ径やクーラントの流入を制限し、小さなコーナー半径はより小型で剛性の低い工具を強いる。見積もりや設計レビューの際には、単に「ディープポケット」という名称だけでなく、全深さ、最小開口、内部の半径、底面の要件、検査上のニーズなどを明示することが重要である。.
ディープポケットの主な特徴と種類とは?
ディープポケットには、いくつかの共通した製造上の特徴がある。長い工具の到達範囲、視界の制限、切りくずの流れの制約、切削工具の噛み込み状態の変化、そしてツールパスの遷移に対する敏感さなどである。ただし、すべてのディープポケットが同じ挙動を示すわけではない。その形状やアクセス条件によって、標準的なエンドミル加工、高送り荒加工、プランジミリング、多軸加工、放電加工のいずれが適切かが変わる。早期にこの特徴を分類しておくことで、メーカーは最適な工具選定を行える。.
一般的なディープポケットの種類
最も有用な分類は、業界ではなく幾何学的形状とアクセス条件に基づいたものである。ストレートウォールタイプのポケットは一般的で検査もしやすいが、それでも十分なコーナー半径と工具のクリアランスが必要である。ステップタイプのポケットは二層以上の底面を持ち、複数の工具を必要とする場合もある。コンツアードタイプのポケットは曲面の壁や3D形状の底面を備え、通常はより複雑な仕上げ経路を要する。狭いディープポケットは、カッターがより大きな弧を描いて噛み込むため、一部では閉鎖スロットのような挙動を示すこともある。リブを備えた多段階のポケットも存在する。.
| 種類 | 典型的な幾何形状 | 主な加工上の留意点 |
| ストレートウォール型ディープポケット | 垂直な壁面と平らな底面 | 工具の到達範囲、壁の直線度、コーナーの噛み込み状態 |
| ステップ型ディープポケット | 複数の深さや肩部 | 各段間の工具アクセスと残存材 |
| コンタード型ディープポケット | 深さに対して狭い幅 | 工具中心切削、スクロップ加工、五軸加工の可否 |
| 狭いディープポケット | 内部リブ、アイランド、またはボス | 切りくずの詰まりと小径工具の長さ |
| リブまたはボス付きポケット | 開放的および制限されたアクセス条件 | 局所的な薄い壁、噛み込みの中断、検査用のアクセス |
公開アクセスおよび制限付きアクセスの条件
広く遮るもののないエントリーにより、工作機械はより大型の工具や、より効果的に導かれるクーラントを使用できます。一方、制限されたエントリーや、オーバーハング形状、隣接する壁がある場合などでは、ネックが短い工具や特殊なホルダー、角度を付けたセットアップ、あるいは5軸加工が必要になることがあります。この違いは、「ディープ」という言葉だけを見るよりも、コストに大きく影響します。わずかに深いオープンポケットの方が、壁面によって剛性の高いカッターやホルダーの使用が妨げられる浅いポケットよりも、加工が容易な場合があります。.
なぜ加工部品にはディープポケットが設けられるのか?
ディープポケットは、外部加工だけでは実現できない機能をサポートします。不要な質量を削減し、内部クリアランスを確保し、組み立て部品の位置決めを行ったり、埋め込まれた構成要素を保護したり、チャンバーや密閉された作業空間を形成したりします。多くの部品において、この特徴により、全体が一体となった軽量構造へと変化しつつも、荷重を支えるために必要な周囲の壁やリブ、取付面は維持されます。.
この特徴が生じる機能上の理由
ディープポケットは、一つの主要な目的を果たすこともあれば、同時に複数の目的を担うこともあります。ハウジングでは、強固な外枠を保ちながら内部容積を確保できます。治具では、上面より下にワークピースを固定するための位置決めが可能です。金型部品では、別の材料へと転写される凹状の形状を形成できます。.
- 部品の質量を削減しつつ、外部の剛性や取付面は維持します。.
- 内部の組み立て部品やインサート、シール、可動部品などのためのクリアランスを確保します。.
- チャンバーや埋め込み用の座面、または密閉された作業空間を形成します。.
- 複数の板を組み立てる代わりに一体構造を加工することで、部品点数を削減します。.
- 内部の構成要素を直接の接触や外部からの損傷から保護します。.
なぜCNC加工がしばしば選ばれるのか
ポケットが規定された寸法、壁面の位置、底面の深さ、表面仕上げ、さらに穴や外部基準との位置関係などを満たす必要がある場合には、CNC加工が適しています。また、専用の成形工具が不要で、試作品や少量~中量生産にも対応できます。ただし、大きな内部容積を除去する際には、相当な材料削り取りが発生するというデメリットもあります。.
どのCNC加工プロセスでディープポケットが生成されるのか?
ディープポケットは主にCNCフライス加工によって作られますが、その全工程にはドリリング、ランピング、荒加工、半仕上げ、仕上げ、さらには特殊な手法が組み合わされることがあります。加工経路は、幅、深さ、材料、壁面の形状、機械の性能、公差などに応じて決定されます。荒加工では安定した材料除去と切り屑管理が優先され、仕上げでは壁面の精度や底面の品質、均一な表面テクスチャの確保が重視されます。.
CNCフライス加工方法
ポケットが一方向からアクセス可能で、工具ホルダー部が壁面をクリアできる場合、三軸フライス加工で十分である。適応型または一定食い込みの荒加工により、径方向の切削荷重を制御し、急激な食い込み変化を低減できる。カッターが部分的にしか突入できない場合には、ヘリカルまたはリニアランピングによって制御された進入が可能である。高送りフライス加工では、より多くの切削力を軸方向に導くことができ、荒加工時の安定性を向上させることもある。プランジフライス加工は、主に軸方向の動きによって材料を除去する。.
補助的および代替的な加工手法
ドリルによる入口穴は、特に狭い領域やランプ径が制限される場合において、初期的なクリアランスを確保する手段となり得る。五軸加工では、工具を傾斜させたり部品を再配置することで有効到達距離を短縮し、ホルダーのクリアランスを改善できるが、チップコントロールの必要性そのものを排除することはできない。鋭い内部形状や非常に硬い材料、あるいは回転式カッターでは到達できない形状については、放電加工が検討されることがある。これらの加工手法は、場合によって組み合わせて使用することも可能である。.
| プロセス | 最適な用途 | 制限事項 |
| 適応型ポケットフライス加工 | 制御された切込みで行うバルク荒仕上げ | 滑らかな工具経路を確保するためには、十分なスペースが必要である。 |
| ハイフィードフライス加工 | 長いリーチを活かした安定した荒仕上げ | 最終的な垂直壁面仕上げには適していない。 |
| プランジフライス加工 | 振動リスクのある深い領域や閉鎖された領域。 | 後工程での仕上げが必要な残材を残す。 |
| 5軸フライス加工 | アクセス性の向上と有効到達距離の短縮。 | プログラミングおよびセットアップの複雑さの増加 |
| 放電加工 | 鋭利または到達困難な内部形状 | 処理速度が遅く、材料に依存する |
深いポケットを設計する際に考慮すべき点は何か?
多くの深いポケット加工における問題は、設計段階で容易になったり難しくなったりする。メーカーは、剛性の高い工具、予測可能な食い込み、クーラント供給、切り屑排出、検査用のアクセスなど、十分なスペースを確保する必要がある。一方で、狭い開口部や極小のコーナー半径、薄い壁、深い平坦な底面のみを指定した図面では、実際の加工が困難になる可能性がある。.
内部のR半径と工具のアクセス性
回転式エンドミルによる加工では、内部コーナーは完全に鋭角にはならない。大きなコーナー半径を採用することで、より大型で剛性の高いカッターを使用でき、ホルダーのクリアランスも改善される。機能上小さなコーナーが必要な場合は、ポケット全体の深さにわたって半径を広げるのではなく、局所的な緩和処理として小さな半径を限定するようにする。.
壁厚と底面の要求事項
深い薄い壁は、材料除去に伴う残留応力や切削力の解放により、加工中に変位することがある。均一な壁厚、補強リブ、バランスの取れた素材除去により、安定性が向上する。床面の平坦性は、工具のたわみや機械の位置決め、熱の影響などを考慮して、機能上必要なレベルだけを規定すればよい。.
- 組立や機能に適合する最大の内部コーナー半径を使用する。.
- 極端な工具長径比を強いる、不必要に深い狭い領域は避ける。.
- 壁面は適度に均一に保ち、薄い部分が避けられない場合は補強を追加する。.
- 重要な表面は、機能を持たない材料除去領域とは別に定義する。.
- 部品形状が複数方向からの加工を可能にする場合、代替可能なアクセス面を設ける。.
深穴加工における主な課題は何でしょうか?
深穴加工の難しさは、工具の柔軟性、限られた切りくずスペース、熱、切削条件の変化、そして加工状況の可視性低下といった要因が相互作用することに起因します。一つの問題が別の問題を引き起こすことがしばしばあります。工具のたわみにより壁面寸法が変化し、作業者は送り速度を低下させ、その結果切りくず負荷が減少して摩擦や発熱が促進され、詰まった切りくずが再切削されて表面に影響を及ぼします。.
工具のたわみとチッピング
長尺のカッターは柔軟な梁のように振る舞います。ラジアル方向の切削力によって工具が壁面から反らされ、テーパー、寸法誤差、チッピング痕、角部のサイズの不均一などが生じることがあります。内側の角部では切削条件の急激な変化が起きるため、直線的な壁面では安定していた工具経路でも、角部へ進入すると振動を引き起こすことがあります。また、ホルダーのランアウトも影響を与えます。.
切りくず排出と熱
切りくずは、カッターが使用するのと同じ制限された開口部を通って上方へ移動しなければなりません。もし切りくずがポケット内に残ると、再切削されて壁面や底面に圧着されるおそれがあります。これにより刃先が損傷し、仕上げ面に傷がつき、スピンドル負荷が増加し、温度も上昇します。特に長い切りくずを生じやすい材料は特に敏感です。冷却液が届かない場合も同様です。.
精度と検査上の限界
深い表面の測定は困難です。プローブやボアゲージ、光学系などの測定器具には到達範囲や視界に制限があるためです。バリや挟まった切りくずが誤った測定値を生じさせる可能性があり、測定を入口付近のみで行うと壁面のテーパーを見落とすこともあります。そのため、検査計画において適切な基準面、プローブの到達範囲、測定深度を明確に定義しておく必要があります。.
深穴加工の問題はどのように解決できるでしょうか?
深穴加工は、支持されていない工具の長さを短くし、切削条件を適切に管理し、切りくずを継続的に排出し、荒仕上げと仕上げを分離することで改善されます。すべてのケースに適用できる単一の切削パラメータはありません。メーカーは工具の組み合わせを工夫する必要があります。.
工具とセットアップの解決策
各深さレベルに到達可能な最短の工具・ホルダー組み立てを使用する。上部の粗仕上げは短い工具で行い、その後、下部の領域ではより長い工具に切り替える。大きな工具でできるだけ多くの材料を一度に取り除くことが望ましい。.
ツールパスと切り屑管理の解決策
一定の切込みでの荒加工は、急激な荷重変化を抑制します。複数の深さ段階を設けることで、一つの長い工具で全ての加工を行うことを防ぎます。コーナー部での送り速度を低減し、滑らかな円弧加工を採用することで、切込みが増える箇所での衝撃を軽減します。ラジアル方向の安定性が確保できれば、プランジミリングも使用可能です。.
- 各ゾーンに適した最短のカッターを使用して、ポケットを深さごとに荒加工します。.
- 壁面および底面には、別途半仕上げ工程を実施するための制御された残存量を残します。.
- 最終的な工具が予測可能な切込み状態で加工できるよう、一貫した仕上げ許容差を設定します。.
- パス全体に不必要に低い送り速度を適用するのではなく、コーナー部では送り速度を低減してください。.
- 薄い壁面から支持材を取り除く前に、重要な深さ部分を必ず検査してください。.
仕上げと検証のための解決策
専用の仕上げ工具が、過度な荒加工や切りくずの再切削によって損傷しないように配慮する必要があります。壁面の仕上げには、複数の軸方向の段階やスプリングパスが必要になる場合もありますが、柔軟性のある工具の場合には、繰り返しのパスについて慎重に評価する必要があります。.
材料・工具・公差は、深いポケットのコストにどのように影響するのか?
深いポケットのコストは、加工時間、工具の到達範囲、工具消費量、プログラミングの複雑さ、セットアップ回数、廃棄リスク、検査作業の手間などによって決定されます。深さだけが価格を左右するわけではありません。幅広で大きなRを持つアルミニウム製のポケットは、薄い壁と小さなコーナーを持つ硬い材料の浅いポケットよりも高速加工できる場合があります。メーカーは、全体の要求条件を総合的に評価する必要があります。.
材料の挙動
アルミニウム合金は一般的に高い材料除去率を実現できますが、排屑や潤滑が不十分だと切りくずが蓄積・付着しやすくなります。ステンレス鋼やその他の加工硬化性材料では、安定した切削と摩擦の回避が求められます。チタン合金は刃先近くに熱が集中し、切りくずの再切削が特に有害になります。エンジニアリングプラスチックはクランプ力や熱により変形しやすく、加工後に壁面が緩むこともあります。硬化処理済みの材料には、特殊なカッターの使用や切削条件の低減が必要となる場合があります。.
公差と表面仕上げ
壁面の位置精度、テーパーの低さ、底面の正確な深さ、小さなコーナーR、そして高い表面仕上げ品質は、工具やパスの数を増加させます。また、加工中の測定や、より低速な仕上げ加工を必要とする場合もあります。要求事項は機能ごとに割り当てられるべきです。シール用リードやベアリング座には厳密な管理が必要ですが、クリアランス用の壁面にはそれほど厳しい要求は不要かもしれません。すべての深い表面に対して同一の厳しい公差を適用すると、コストが増加します。.
| コスト要因 | コスト増加の理由 | 設計上の対応 |
| 小さな内側半径 | 力が小さい、剛性の低いカッターを使用 | Rを大きくするか、小さなコーナーを局所化してください |
| 極端な深さ対幅比 | 長いリーチが必要で、除去速度も遅くなる | アクセスを拡張するか、加工方向を分割する |
| 薄い壁 | 動きを引き起こし、繰り返し仕上げを行う | サポートやリブ、あるいは加工用の余剰材を追加 |
| 底面での精密な仕上げ | 専用の仕上げと検査が必要 | 機能的な部分のみに指定 |
| 測定が難しい寸法 | 特殊なプローブやゲージが必要 | アクセス可能な基準面や検査用特徴を追加する |
深いポケットは、類似の加工形状とどのように比較されるのか?
深いポケットは、しばしば深いスロット、キャビティ、リセス、および通常のポケットと混同されます。日常的な現場用語ではこれらの用語が重複して使われますが、カッターの噛み込み具合、進入戦略、アクセス方法、切りくずの流れなどはそれぞれ異なるため、区別は重要です。ユーザーからは、狭い深いポケットをスロットとして見積もりすべきかどうかという質問がよく寄せられます。.
ディープポケット対ディープスロット
深いスロットは通常、長く細く、フルスロッティング時にはカッターがその直径のほとんどまたは全長にわたって噛み込まれます。一方、深いポケットは一般に内部空間が広く、工具の横方向の動きが許容され、複数の壁の向きを持つ場合もあります。フルスロッティングは大きな噛み込みを生じさせ、切りくずの排出スペースを狭めてしまうため、狭い形状の場合には注意が必要です。.
ディープポケット対キャビティおよびレセス
キャビティとは、内部の空洞や凹部を指すより広義の用語で、金型や自由曲面形状にもよく用いられます。キャビティには、輪郭のある底面、脱型勾配、複雑な遷移部、あるいは造形された壁などが含まれる場合があります。リセスは通常、局所的に低くなっている領域を指し、必ずしも深さと開口部の比率が難しいことを意味するわけではありません。.
| 特徴 | 典型的な形状 | 主な加工方法の違い |
| ディープポケット | 深い底部を持つ閉鎖型の底面 | 長尺なポケット加工と段階的仕上げ |
| ディープスロット | 細長い狭い溝 | 高いカッターの噛み込みと困難な切りくずの排出 |
| キャビティ | 広範囲または自由形状の内部容積 | 3Dツールパス、脱型勾配、表面のブレンド |
| 凹部 | 局所的な低くなっている領域 | 多くの場合、標準工具で浅くかつ容易に加工可能 |
| 貫通孔 | 材料を全厚にわたって除去 | 閉じた底面を持たず、切りくずは部品内部から排出可能 |
どちらの特徴が加工しやすいのか?
広い入口、大きなコーナーR、短い実効工具長、開放された切りくず経路、剛性の高い残存壁、そして検査が容易な表面などを備えている場合、その特徴はより加工しやすくなります。したがって、深いポケットが必ずしも深いスロットや複雑なキャビティよりも難しいわけではありません。最終的な難易度は幾何形状に依存します。.
結論
深いポケットのCNC加工は、工具の到達範囲、剛性、切込み量、切りくず排出、熱、検査など、複数の要素が絡む制御された材料除去の課題です。この形状は通常、段階的なCNCフライス加工によって製造され、ドリリングや高送り荒加工、プランジミリング、5軸位置決め、あるいは特殊な仕上げ工程が補助として用いられることが多いです。より良い結果を得るためには、内部のRを大きくし、壁厚を現実的に設定し、機能上の公差を明確に定義し、十分な工具アクセスを確保することが重要です。生産時には、上部の層には短い工具と安定したホルダーを使用します。.
FAQ
CNCマシンはどれほど深いポケットまで加工できるのか?
普遍的な最大値というものは存在しません。到達範囲は、カッターの直径、ホルダーのクリアランス、主軸および機械の剛性、壁の形状、材料、公差、そして切りくずの状態などに依存します。.
深いポケットに鋭い内側の角を設けることは可能でしょうか?
回転するカッターでは必ず内側にRが残ります。より鋭い角を要求する場合は、小さな工具の使用や局所的なリリーフ加工、あるいは二次的な工程が必要となります。深さ全体にわたり鋭い角を要求すると、たわみやサイクルタイム、コストが大幅に増加するため、これは本来の機能的ニーズに応じてのみ採用すべきです。.
なぜ底面は上面の壁よりも粗くなってしまうのでしょうか?
底面はホルダーから最も遠く、切りくずの排出状況も悪く、さらに切削条件が不利な工具中心付近で加工されることが多いためです。再切削された切りくずや発熱、工具のたわみ、不適切な仕上げパスなどが原因で目立つ痕跡が残ることがあります。専用の床面仕上げ工程や切りくず管理の改善が通常は有効です。.
5軸加工は深いポケットの問題を解消できるのでしょうか?
5軸位置決めは工具の到達性やホルダーのクリアランス、実効工具長の改善には寄与しますが、切りくずや熱、壁の安定性、検査に関する課題を根本的に解決するものではありません。.