
Глубокий паз — это утопленная внутренняя деталь, глубина которой делает доступ инструмента, жёсткость, охлаждение и удаление стружки значительно сложнее, чем при обычном фрезеровании пазов. Такие пазы встречаются в лёгких конструкционных деталях, корпусах, формах, элементах управления потоками жидкостей, приспособлениях и многих других обрабатываемых компонентах, где материал необходимо удалить, не открывая деталь с противоположной стороны. Геометрия может выглядеть простой на чертеже, но её технологичность зависит от гораздо большего, чем длина, ширина и глубина. Радиусы углов, толщина стенок, плоскостность дна, вылет инструмента, угол выпуска, поведение материала и количество доступных направлений обработки — всё это играет роль.
Что такое глубокая полость в ЧПУ-обработке?
«Глубокий паз» — это скорее производственное описание, а не универсальный размерный стандарт. Паз считается «глубоким», когда требуемая глубина резания значительна по сравнению с его входным отверстием, диаметром фрезы, радиусом углов или возможностями поддержки инструмента. Ключевой вопрос — создает ли недостаточная поддержка инструмента значительные деформации, вибрации, нагрев или риск затруднённого отвода стружки. Паз глубиной 25 мм может быть обычным при широком входе, но сложным при узком входе.
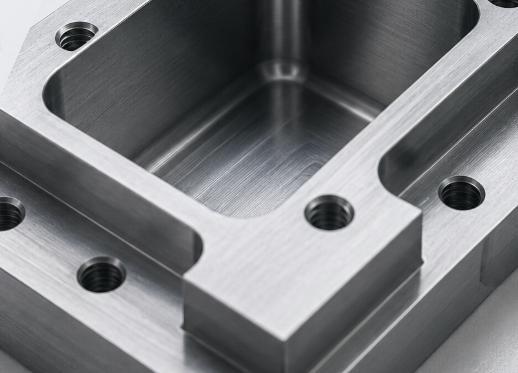
Как выделяется эта деталь
Глубокий паз имеет закрытое дно и одну или несколько окружающих стенок. Обычно он формируется путём удаления материала сверху или с другой доступной поверхности. Паз может быть прямоугольным, круглым, произвольной формы, ступенчатым или локально прерываться ребрами, выступами, отверстиями и уплотняющими элементами. Его дно может быть плоским, радиусным, наклонным или контурным, поскольку режущему инструменту необходимо проникнуть ниже входного отверстия.
Соотношение глубины и отверстия
Проектировщики должны рассматривать паз как систему. Узкий вход ограничивает диаметр фрезы и доступ охлаждающей жидкости, а малый радиус угла вынуждает использовать более мелкий и менее жёсткий инструмент. При составлении сметы и проведении экспертизы проекта следует указывать полную глубину, минимальный размер входного отверстия, внутренние радиусы, требования к дну и особенности контроля, а не ограничиваться лишь классификацией геометрии как «глубокого паза».
Каковы основные характеристики и типы глубоких пазов?
Глубокие пазы объединяют несколько производственных особенностей: большой вылет инструмента, ограниченная видимость, затруднённый отвод стружки, изменяющееся включение фрезы и чувствительность к переходам траектории инструмента. Однако не каждый глубокий паз ведёт себя одинаково. Его форма и условия доступа определяют, подходит ли для обработки стандартное торцевое фрезерование, грубая обработка с высокой подачей, погружное фрезерование, многоосное позиционирование или электроэрозионная обработка. Ранняя классификация данной детали помогает производителю выбрать подходящий инструмент.
Распространённые типы глубоких пазов
Наиболее полезная классификация основана на геометрии и доступе, а не на отрасли. Карманы с прямыми стенками распространены и проще поддаются контролю, однако им всё равно требуется достаточный радиус сопряжения углов и зазор для инструмента. Ступенчатые карманы имеют два или более уровня дна и могут потребовать использования нескольких инструментов. Контурные карманы включают изогнутые стены или трёхмерное дно и обычно требуют более сложных траекторий финишной обработки. Узкие глубокие карманы частично ведут себя как замкнутые пазы, поскольку резец работает по большему угловому сектору. Многоуровневые карманы с ребрами.
| Тип | Типичная геометрия | Основная проблема обработки |
| Глубокий паз с прямыми стенками | Вертикальные стенки и плоское дно | Доступ инструмента, прямолинейность стенок, заход в угол |
| Ступенчатый глубокий паз | Несколько уровней глубины или уступы | Доступ инструмента и остаточная толщина материала между уровнями |
| Контурный глубокий паз | Изогнутые стенки или трёхмерное дно | Резание от центра инструмента, фаски, пятиосевой доступ |
| Узкий глубокий паз | Малая ширина по сравнению с глубиной | Упаковка стружки и длинные инструменты малого диаметра |
| Паз с рёбрами или выступами | Внутренние ребра, островки или выступы | Локальные тонкие стенки, прерывистый заход, доступ для контроля |
Открытые и ограниченные условия доступа
Широкий, свободный вход позволяет использовать более крупные инструменты и направлять охлаждающую жидкость более эффективно. При ограниченном входе, нависающей геометрии или близко расположенных стенках могут потребоваться инструменты с уменьшенным хвостовиком, специальные державки, угловые установки или пятиосевое позиционирование. Это различие влияет на стоимость гораздо больше, чем просто слово «глубокий». Несколько более глубокий открытый карман может оказаться проще, чем более мелкий карман, чьи стенки препятствуют использованию жёсткого резца и державки.
Зачем добавляют глубокие карманы в детали, обработанные на станке?
Глубокие карманы выполняют функции, которые невозможно обеспечить одной лишь внешней обработкой. Они удаляют лишнюю массу, создают внутренний зазор, обеспечивают точное размещение узлов, защищают утопленные элементы и формируют камеры или закрытые рабочие объёмы. Во многих деталях эта конструктивная особенность превращает цельный заготовочный блок в более лёгкую интегрированную структуру, сохраняя при этом окружающие стенки, ребра и монтажные поверхности, необходимые для восприятия нагрузок.
Функциональные причины появления этой детали
Глубокий паз может выполнять одну основную функцию или одновременно несколько задач. В корпусе он позволяет создать внутренний объём, сохраняя прочный внешний каркас. В приспособлении он служит для фиксации заготовки ниже верхней поверхности. В компоненте формы он образует утопленную форму, которая затем переносится на другой материал.
- Снижать массу детали, сохраняя при этом внешнюю жёсткость и монтажные поверхности.
- Обеспечивать зазор для внутренних узлов, вставок, уплотнителей или движущихся частей.
- Формировать полости, утопленные посадочные места или замкнутые рабочие объёмы.
- Сокращать количество деталей за счёт обработки цельного корпуса вместо сборки нескольких пластин.
- Защищать внутренние элементы от прямого контакта или внешних повреждений.
Почему часто выбирают ЧПУ-обработку
ЧПУ-обработка подходит, когда паз должен соответствовать заданным размерам, положению стенок, глубине дна, качеству поверхности, а также взаимному расположению относительно отверстий или внешних базовых поверхностей. Она также поддерживает изготовление прототипов и небольших/средних партий без специализированных формообразующих инструментов. Однако при этом удаление большого внутреннего объёма может потребовать значительных затрат времени и ресурсов.
Какие процессы ЧПУ-обработки позволяют получить глубокие пазы?
Наиболее часто глубокие пазы изготавливают методом фрезерования на станках с ЧПУ, однако в полном цикле могут сочетаться сверление, нарезание спиральных канавок, черновая, полуфинишная и чистовая обработка, а также специализированные методы. Выбор технологического пути зависит от ширины, глубины, материала, геометрии стенок, возможностей станка и требуемых допусков. При черновой обработке приоритетом является стабильное удаление материала и контроль стружки, тогда как при чистовой обработке акцент делается на точности стенок, качестве дна и равномерной текстуре поверхности.
Методы фрезерования на ЧПУ
Трёхосного фрезерования достаточно, если паз доступен с одного направления и узел державки инструмента не задевает стенки. Адаптивная или постоянная черновая обработка позволяет контролировать радиальную нагрузку резца и снижать резкие изменения его вхождения. Спиральное или линейное нарезание спиральных канавок обеспечивает плавный вход, когда резец может погружаться лишь частично. Фрезерование с высокой подачей направляет большую часть режущей силы в осевом направлении и может повысить устойчивость во время черновой обработки. Погружное фрезерование удаляет материал преимущественно за счёт осевых перемещений.
Вспомогательные и альтернативные операции
Сверлённое входное отверстие может обеспечить первичный зазор, особенно в узких участках или при ограниченном диаметре спиральной канавки. Пятиосная обработка позволяет наклонять инструмент или переставлять деталь, чтобы сократить эффективный вылет и улучшить зазор между инструментом и деталью, хотя это не исключает необходимости контроля стружки. Электроэрозионная обработка может применяться для острых внутренних контуров, очень твёрдых материалов или сложной геометрии, недоступной вращающимся резцам. Эти процессы можно комбинировать: в объёмном варианте.
| Процесс | Наилучшее применение | Ограничения |
| Адаптивное фрезерование пазов | Массовая черновая обработка с контролируемым заходом | Требуется достаточное пространство для плавных траекторий инструмента |
| Фрезерование с высокой подачей | Стабильная черновая обработка на большую глубину | Не предназначено для окончательной обработки вертикальных стенок |
| Погружное фрезерование | Глубокие или замкнутые области с риском вибрации | Остаётся запас материала, требующий последующей финишной обработки |
| Пятиосевое фрезерование | Улучшенный доступ и сокращённый эффективный вылет | Более сложное программирование и настройка |
| Электроэрозионная обработка | Острые или труднодоступные внутренние детали | Более медленная обработка, зависящая от материала |
Что следует учитывать при проектировании глубокого паза?
Большинство проблем при обработке глубоких полостей становятся легче или сложнее уже на этапе проектирования. Производителю необходимо обеспечить достаточное пространство для жёсткого инструмента, предсказуемого вхождения резца, подачи смазочно‑охлаждающей жидкости, выхода стружки и доступа для контроля. Чертеж, в котором указаны лишь узкий проём, очень маленькие радиусы сопряжений, тонкие стенки и глубокое плоское дно.
Внутренний радиус и доступ инструмента
Внутренние углы не могут быть идеально острыми при обработке вращающимся торцевым фрезой. Более крупный радиус угла позволяет использовать более крупный и жёсткий резец, а также улучшает зазор между инструментом и державкой. Если функциональный угол должен быть небольшим, ограничьте этот малый радиус локальным снятием фаски, а не распространяйте его на всю глубину полости.
Толщина стенок и требования к дну
Глубокие тонкие стенки могут деформироваться во время обработки, поскольку остаточные напряжения и силы резания высвобождаются по мере удаления материала. Равномерная толщина стенок, поддерживающие ребра жёсткости и сбалансированное удаление материала повышают стабильность. Плоскость дна следует задавать только на уровне, необходимом для выполнения функции, поскольку на это влияют прогиб инструмента, позиционирование станка и температурные воздействия.
- Используйте максимально возможный внутренний радиус угла, совместимый с требованиями сборки и функциональности.
- Избегайте излишне глубоких узких участков, которые вынуждают применять крайне большие соотношения длины инструмента к его диаметру.
- Сохраняйте стенки достаточно равномерными и добавляйте дополнительную поддержку там, где тонкие участки неизбежны.
- Отдельно определяйте критические поверхности, не связанные с зонами удаления материала, не имеющими функционального значения.
- Предоставьте дополнительные доступные грани, если геометрия детали позволяет выполнять обработку более чем с одного направления.
Каковы основные проблемы при обработке глубоких полостей?
Сложность обработки глубоких пазов обусловлена взаимодействием гибкости инструмента, ограниченного пространства для стружки, тепловых нагрузок, изменяющегося угла резания и снижения видимости процесса. Одна проблема часто провоцирует появление другой. Деформация инструмента изменяет размер стенки; оператор уменьшает подачу; пониженная нагрузка на стружку затем способствует трению и повышению температуры; забитая стружка снова подвергается резанию; поверхность.
Отклонение инструмента и вибрация при резании
Режущий инструмент большой длины ведёт себя как гибкая балка. Радиальная сила резания отклоняет инструмент от стенки, что может привести к конусности, ошибкам размеров, следам вибрации и непостоянному размеру углов. Угол захода резко возрастает во внутренних углах, поэтому траектория, стабильная на прямой стенке, может начать вибрировать при входе в угол. Биение державки.
Отвод стружки и теплоотведение
Стружка должна подниматься вверх через то же ограниченное отверстие, которое использует режущий инструмент. Если она остаётся в пазу, её можно снова резать и сжимать о стенку или пол. Это повреждает режущие кромки, царапает обработанную поверхность, увеличивает нагрузку на шпиндель и повышает температуру. Материалы, образующие длинные стружки, особенно чувствительны. Охлаждающая жидкость достигает лишь.
Ограничения точности и контроля
Глубокие поверхности труднее измерять, поскольку щупы, калибры для отверстий и оптические системы могут иметь ограниченный доступ или линию зрения. Зазубрины или застрявшая стружка могут давать ложные показания, а конусность стенки может остаться незамеченной, если измерения производятся только у входного отверстия. Поэтому план контроля должен чётко определять подходящие базовые точки, дальность действия щупа и глубины измерений.
Как решить проблемы обработки глубоких пазов?
Обработка глубоких пазов улучшается за счёт уменьшения длины неопорного участка инструмента, контроля угла захода, постоянной очистки от стружки и разделения черновой и чистовой обработки. Не существует единого параметра резания, который решал бы все случаи. Производителю следует комбинировать инструменты.
Решения по оснастке и настройке
Используйте самую короткую сборку инструмента и державки, способную достичь каждого уровня глубины. Обрабатывайте верхние уровни короткими инструментами, прежде чем переходить к более длинным инструментам для нижних зон. Более крупный инструмент должен удалить как можно больше материала.
Решения по траектории инструмента и управлению стружкой
Черновая обработка с постоянным углом захода ограничивает резкие изменения нагрузки. Многоступенчатая обработка по глубине предотвращает использование одного длинного инструмента для выполнения всех операций. Снижение подачи в углах и плавные дуги уменьшают ударные нагрузки при увеличении угла захода. При радиальной стабильности можно применять фрезерование с погружением.
- Обрабатывайте паз по зонам глубины, используя наиболее короткий подходящий режущий инструмент для каждой зоны.
- Оставьте контролируемый запас на стенках и полу для отдельной полуфинишной операции.
- Применяйте единообразный допуск на чистовую обработку, чтобы последний инструмент работал при предсказуемом угле захода.
- Уменьшайте подачу в углах, вместо того чтобы применять необоснованно низкую подачу по всей траектории.
- Проверяйте критические глубины перед удалением опорного запаса с тонких стенок.
Решения по финишной обработке и проверке
Специализированный инструмент для финишной обработки не должен повреждаться при интенсивной черновой обработке или повторном резании стружки. Обработка стенок может потребовать нескольких осевых уровней или пропуска с пружинным ходом, однако многократные проходы следует тщательно оценивать, поскольку гибкий инструмент может.
Как материалы, оснастка и допуски влияют на стоимость глубоких пазов?
Стоимость глубокого паза определяется временем обработки, длиной вылета инструмента, расходом инструмента, сложностью программирования, количеством установок, риском брака и трудозатратами на контроль. Одна лишь глубина не определяет цену. Широкий алюминиевый паз с большими радиусами может обрабатываться быстрее, чем более мелкий паз в более прочном материале с тонкими стенками и малыми углами. Производитель должен оценивать весь комплекс требований.
Поведение материала
Алюминиевые сплавы обычно позволяют высокие скорости удаления материала, однако при плохой отводе стружки или недостаточной смазке стружка может накапливаться и прилипать. Нержавеющие стали и другие материалы, подверженные упрочнению при деформации, требуют стабильного резания и исключения трения. Титановые сплавы концентрируют тепло у режущей кромки, что делает повторное резание стружки особенно вредным. Инженерные пластмассы могут деформироваться под воздействием зажимных усилий или тепла, а их стенки после обработки могут ослабнуть. Для закалённых материалов могут потребоваться специализированные резцы, снижение скоростей и других параметров.
Допуски и качество поверхности
Точные положения стенок, небольшой конусность, точная глубина дна, малые радиусы углов и высококачественная поверхность увеличивают количество инструментов и проходов. Кроме того, они могут потребовать измерений в процессе обработки и более медленной финишной обработки. Требования следует распределять по функциям: например, уплотнительный выступ или посадочное место подшипника могут нуждаться в строгом контроле, тогда как пространственная стенка — нет. Применение одинаковых жёстких допусков ко всем глубоким поверхностям дополнительно повышает стоимость.
| Фактор, определяющий стоимость | Почему это повышает стоимость | Ответ конструкции |
| Малый внутренний радиус | Применение более мелких, менее жёстких резцов | Увеличьте радиус или локализуйте маленький угол |
| Крайнее соотношение глубины к ширине | Требуется большая глубина захода и более медленное удаление материала | Расширьте доступ или разделите направления обработки |
| Тонкие стенки | Вызывает перемещения и повторную финишную обработку | Добавьте поддержку, ребра или запас материала для обработки |
| Тонкая отделка у дна | Требуется специализированная отделка и контроль | Указывается только на функциональных участках |
| Сложные для измерения размеры | Требуются специальные щупы или калибры | Добавьте доступные базовые поверхности или элементы контроля |
Как глубокая полость сравнивается с аналогичными обработанными элементами?
Глубокую полость часто путают с глубоким пазом, полостью, выемкой и обычной полостью. Эти термины перекрываются в повседневном языке мастерской, но различия важны, поскольку режим врезания инструмента, стратегия входа, доступ и отвод стружки отличаются. Пользователи часто спрашивают, следует ли считать узкую глубокую полость пазом.
Глубокая выемка против глубокого паза
Глубокий паз обычно длинный и узкий; при полной прорезке резец врезается почти на всю его ширину. Глубокая полость, как правило, имеет более широкую внутреннюю площадь, что позволяет некоторое боковое движение инструмента и может включать несколько направлений стенок. Полная прорезка создает сильное врезание и оставляет меньше пространства для выхода стружки, поэтому узкая.
Глубокая выемка против полости и углубления
Полость — более широкий термин для внутренней полости или пустоты и часто используется для форм или свободных форм. Полость может включать контурный пол, уклон, сложные переходы или скульптурные стенки. Выемка обычно обозначает локально пониженную область и не обязательно подразумевает сложное соотношение глубины к отверстию.
| Особенность | Типичная форма | Основное технологическое различие |
| Глубокий паз | Закрытый пол с значительной глубиной | Обработка глубоких карманов с большим вылетом и поэтапная финишная обработка |
| Глубокий паз | Длинный узкий канал | Сильное врезание резца и затруднённый отвод стружки |
| Полость | Широкий или произвольной формы внутренний объём | 3D‑траектории инструмента, уклон и сглаживание поверхностей |
| Углубление | Локализованная пониженная зона | Часто неглубокие и доступные стандартными инструментами |
| Сквозное отверстие | Материал удаляется на всю толщину | Отсутствие закрытого дна; стружка может выходить через деталь |
Какую деталь легче обработать?
Элемент становится проще, если обеспечивает широкий вход, большие радиусы углов, короткий эффективный вылет инструмента, открытые пути отвода стружки, жёсткие оставшиеся стенки и доступные поверхности контроля. Поэтому глубокая полость не всегда сложнее глубокого паза или сложной полости. Конечная сложность зависит от геометрии.
Заключение
CNC‑обработка глубоких полостей — это контролируемый процесс удаления материала, требующий учёта вылета инструмента, жёсткости конструкции, степени врезания, отвода стружки, тепловых нагрузок и контроля. Такой элемент обычно изготавливается поэтапным фрезерованием на ЧПУ, часто сопровождаемым сверлением, грубой обработкой на высокой подаче, погружным фрезерованием, пятиосным позиционированием или специальной финишной обработкой. Лучшие результаты достигаются при больших внутренних радиусах, реалистичной толщине стенок, чётких функциональных допусках и достаточном доступе к инструменту. Во время производства используются короткие инструменты для верхних уровней и надёжные державки.
ЧаВо
Насколько глубоко станок с ЧПУ может обработать полость?
Не существует универсального максимума. Доступ зависит от диаметра резца, зазора державки, жёсткости шпинделя и станка, геометрии стенок, материала, допусков и особенностей отвода стружки.
Может ли глубокая полость иметь острые внутренние углы?
Вращающийся резец оставляет внутренний радиус. Для более острых углов требуется меньший инструмент, локальное снятие фаски или дополнительная обработка. Применение требования к острым углам на всей глубине может существенно увеличить прогиб, время цикла и стоимость, поэтому его следует использовать лишь при действительно функциональной необходимости.
Почему нижняя поверхность более шероховатая, чем верхние стенки?
Нижняя часть находится дальше от державки, хуже отводит стружку и может подвергаться резанию ближе к центру инструмента, где условия резания менее благоприятны. Перерезанная стружка, нагрев, прогиб инструмента или неправильный маршрут финишной обработки могут оставлять видимые следы. Специальный проход для финишной обработки поверхности и улучшенный контроль стружки обычно помогают.
Устраняет ли пятиосевая обработка проблемы глубоких карманов?
Пятиосевое позиционирование может улучшить доступ, зазоры державки и эффективную длину инструмента, однако оно не решает проблемы стружки, нагрева, устойчивости стенок и контроля качества.