
Een diepe pocket is een verzonken inwendig onderdeel waarvan de diepte het bereik van het gereedschap, de stijfheid, de koeling en de spaanafvoer aanzienlijk moeilijker maakt dan bij gewone pocketfrezen. Het komt voor in lichte constructiedelen, behuizingen, mallen, vloeistofregelingslichamen, houders en vele andere bewerkte componenten waarbij materiaal moet worden verwijderd zonder de functie aan de tegenoverliggende kant te openen. De geometrie kan op papier eenvoudig lijken, maar de maakbaarheid hangt af van veel meer dan alleen lengte, breedte en diepte. Hoekstraal, wanddikte, vlakheid van de bodem, bereik van het gereedschap, afschuining, materiaaleigenschappen en het aantal toegankelijke bewerkingsrichtingen kunnen allemaal van invloed zijn.
Wat is een diepe pocket bij CNC-bewerking?
Diepe pocket is eerder een productiebeschrijving dan een universele dimensionale norm. Een pocket wordt “diep” wanneer de vereiste snijdiepte groot is in verhouding tot de opening, de diameter van het freesgereedschap, de hoekstraal of de beschikbare gereedschapssteun. De cruciale vraag is of de niet-ondersteunde gereedschapslengte leidt tot merkbare doorbuiging, trillingen, hitte of risico’s bij de spaanafvoer. Een pocket van 25 mm kan routine zijn met een brede opening, maar moeilijk met een smalle ingang.
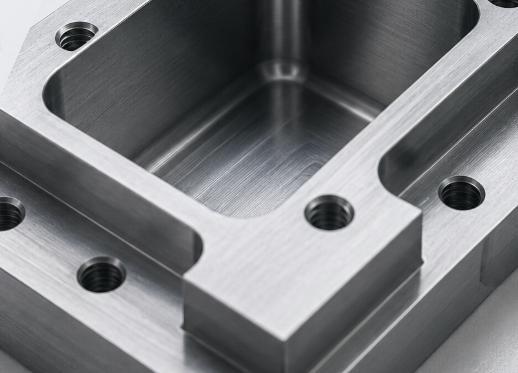
Hoe wordt de functie geïdentificeerd
Een diepe pocket heeft een gesloten bodem en één of meerdere omringende wanden. Deze wordt normaal gesproken geproduceerd door materiaal van bovenaf of van een ander toegankelijk oppervlak te verwijderen. De pocket kan rechthoekig, rond, vrijvormig, getrapt of plaatselijk onderbroken zijn door ribben, bosses, gaten en afdichtingsfuncties. De bodem kan vlak, afgerond, hellend of gevormd zijn, omdat het snijgereedschap onder de ingang door moet reiken.
Relatie tussen diepte en opening
Ontwerpers dienen de pocket als systeem te beoordelen. Een smalle opening beperkt de diameter van het freesgereedschap en de toegang tot koelmiddel, terwijl een kleine hoekstraal een kleiner en minder stijf gereedschap noodzakelijk maakt. Voor offertes en ontwerpbeoordeling dient men de volledige diepte, minimale opening, interne stralen, bodemvereisten en inspectiebehoeften te vermelden, in plaats van de geometrie slechts als een diepe pocket te bestempelen.
Wat zijn de belangrijkste kenmerken en typen van diepe pockets?
Diepe pockets delen verschillende productiekarakteristieken: lang bereik van het gereedschap, beperkte zichtbaarheid, beperkte spaanstroom, wisselende aansnijding van het gereedschap en gevoeligheid voor overgangen in de gereedschapsbaan. Niet elke diepe pocket gedraagt zich echter op dezelfde manier. De vorm en toegangsvoorwaarden beïnvloeden of standaard eindfrezen, ruwfrezen met hoge voeding, duikfrezen, multi-as positionering of elektrische ontladingbewerking geschikt zijn. Een vroege indeling van de functie helpt de fabrikant bij het selecteren van het juiste gereedschap.
Veelvoorkomende types diepe zakken
De meest bruikbare classificatie is gebaseerd op geometrie en toegang, in plaats van op de sector. Pockets met rechte wanden komen vaak voor en zijn makkelijker te inspecteren, maar vereisen toch voldoende hoekstraal en ruimte voor het gereedschap. Getrapte pockets bevatten twee of meer niveaus en kunnen meerdere gereedschappen nodig hebben. Gecontourde pockets hebben gebogen wanden of driedimensionale bodems en vereisen meestal complexere afwerkingspaden. Smalle diepe pockets gedragen zich gedeeltelijk als gesloten sleuven, omdat het freesgereedschap over een grotere boog wordt ingezet. Multi-level pockets met ribben.
| Type | Typische geometrie | Belangrijkste bewerkingsaspect |
| Diepe zak met rechte wanden | Verticale wanden en vlakke bodem | Bereik van het gereedschap, rechtheid van de wanden, aansnijding van de hoeken |
| Gestapelde diepe zak | Meerdere diepten of schouders | Toegang tot het gereedschap en resterend materiaal tussen de niveaus |
| Gevormde diepe zak | Gebogen wanden of 3D-bodem | Snijden vanuit het midden van het gereedschap, schelpvormige profielen, vijfassige toegang |
| Smalle diepe zak | Kleine breedte ten opzichte van de diepte | Spaanverpakking en lange gereedschappen met kleine diameter |
| Ribbelige of uitstekende zak | Interne ribben, eilanden of bossen | Lokale dunne wanden, onderbroken aansnijding, inspectietoegang |
Open en beperkte toegangsvoorwaarden
Een brede, onbelemmerde ingang maakt het mogelijk om grotere gereedschappen en beter gerichte koelmiddelen te gebruiken in de werkplaats. Beperkte ingangen, overhangende geometrieën of aangrenzende wanden kunnen echter kleinere gereedschappen met een dunnere hals, speciale houders, schuine opstellingen of vijfassige positionering vereisen. Dit verschil heeft meer invloed op de kosten dan alleen het woord “diep” alleen. Een iets dieper open zakje kan makkelijker zijn dan een ondieper zakje waarvan de wanden een stijve frees en houder verhinderen.
Waarom worden er diepe zakken toegevoegd aan bewerkte onderdelen?
Diepe zakken ondersteunen functies die externe bewerking alleen niet kan bieden. Ze verwijderen onnodige massa, creëren interne vrijheid, positioneren samenstellingen, beschermen verzonken elementen en vormen kamers of afgesloten werkruimtes. In veel componenten verandert deze eigenschap een massief blok in een lichtere geïntegreerde structuur, terwijl de omliggende wanden, ribben en montagevlakken behouden blijven die nodig zijn om belastingen te dragen.
Functionele redenen voor de functie
Een diepe zak kan één hoofddoel dienen of tegelijk meerdere doelen vervullen. In een behuizing kan ze intern volume creëren terwijl ze een sterke buitenstructuur behoudt. In een bevestigingsmiddel kan ze een werkstuk onder het bovenoppervlak positioneren. In een matrijscomponent kan ze een verzonken vorm vormen die vervolgens naar een ander materiaal wordt overgedragen.
- Verminder de massa van het onderdeel, terwijl de externe stijfheid en montagevlakken behouden blijven.
- Zorg voor vrije ruimte voor interne samenstellingen, inzetstukken, afdichtingen of bewegende componenten.
- Creëer kamers, verzonken zitplaatsen of afgesloten werkruimtes.
- Verlaag het aantal onderdelen door een geïntegreerd lichaam te bewerken in plaats van verschillende platen samen te voegen.
- Bescherm interne kenmerken tegen direct contact of externe schade.
Waarom CNC-bewerking vaak wordt gekozen
CNC-bewerking is geschikt wanneer de zak voldoen moet aan strikt gereguleerde afmetingen, positie van wanden, diepte van de bodem, oppervlakteafwerking en relaties ten opzichte van gaten of externe referentiepunten. Het ondersteunt ook prototypes en productie in kleine tot middelgrote hoeveelheden zonder speciale vormgereedschappen. De prijs die betaald moet worden, is dat het verwijderen van een groot intern volume veel tijd en middelen kan vergen.
Welke CNC-bewerkingsprocessen produceren diepe zakken?
Diepe zakken worden meestal geproduceerd door CNC-frezen, maar het volledige proces kan boren, rampen, ruw frezen, semi-afwerken, afwerken en speciale methoden combineren. De gekozen werkwijze hangt af van de breedte, diepte, het materiaal, de geometrie van de wanden, de capaciteit van de machine en de toleranties. Ruw bewerken legt de nadruk op stabiele materiaalverwijdering en chipcontrole, terwijl afwerken prioriteit geeft aan nauwkeurigheid van de wanden, kwaliteit van de bodem en een gelijkmatige oppervlaktestructuur.
CNC-freesmethoden
Drieassig frezen is voldoende wanneer de pocket vanuit één richting toegankelijk is en de gereedschapshouder de wanden niet raakt. Adaptief of constant-engageerend ruwfrezen kan de radiale belasting van het snijgereedschap beheersen en plotselinge veranderingen in de aangrijping verminderen. Helicale of lineaire ramping zorgt voor een gecontroleerde instap wanneer het snijgereedschap slechts gedeeltelijk kan neerdalen. Frezen met hoge voeding kan meer snijkracht axiaal richten en de stabiliteit tijdens het ruwfrezen verbeteren. Neerwaarts frezen verwijdert materiaal voornamelijk door axiale bewegingen.
Ondersteunende en alternatieve bewerkingen
Een geboord instaphol kan initiële vrijheid bieden, vooral bij smalle gebieden of wanneer de rampdiameter beperkt is. Vijfassig bewerken kan het gereedschap kantelen of het werkstuk verplaatsen om de effectieve bereik te verkorten en de clearance van de houder te verbeteren, hoewel dit de noodzaak voor chipbeheersing niet wegneemt. Elektrische ontladingbewerking kan overwogen worden voor scherpe interne details, zeer harde materialen of geometrieën die roterende snijgereedschappen niet kunnen bereiken. Deze processen kunnen gecombineerd worden: bulk.
| Process | Beste toepassing | Beperking |
| Adaptieve zakfrezen | Grof bewerken in bulk met gecontroleerde aangrijping | Vereist voldoende ruimte voor soepele gereedschapspaden |
| Frezen met hoge voeding | Stabiel grof bewerken met lange bereik | Niet bedoeld voor de definitieve afwerking van verticale wanden |
| Plongefrezen | Diepe of gesloten gebieden met trillingsrisico | Laat restmateriaal achter dat later nog moet worden afgewerkt |
| Vijfassig frezen | Verbeterde toegang en korter effectief bereik | Hogere complexiteit in programmering en instelling |
| Elektrische ontladingbewerking | Scherpe of moeilijk bereikbare interne details | Langzamer en materiaalafhankelijk |
Wat dient er in aanmerking te worden genomen bij het ontwerpen van een diepe pocket?
De meeste problemen bij het bewerken van diepe pockets worden al tijdens de ontwerpfase makkelijker of moeilijker. De fabrikant heeft voldoende ruimte nodig voor een stijf gereedschap, voorspelbare aangrijping, koelmiddellevering, chipafvoer en inspectietoegang. Een tekening die alleen een smalle opening, zeer kleine hoekradiussen, dunne wanden en een diepe vlakke bodem specificeert.
Interne radius en gereedschapsbereik
Interne hoeken kunnen niet perfect scherp zijn wanneer ze worden geproduceerd met een roterende eindmolen. Een grotere hoekradius maakt een groter en stijver snijgereedschap mogelijk en verbetert de clearance van de houder. Wanneer een functionele hoek klein moet blijven, beperk dan de kleine radius tot een gelokaliseerde reliëf in plaats van deze over de volledige diepte van de pocket te laten lopen.
Wanddikte en vereisten voor de bodem
Diepe dunne wanden kunnen tijdens het bewerken verschuiven omdat residuele spanning en snijkrachten vrijkomen naarmate materiaal wordt verwijderd. Een uniforme wanddikte, ondersteunende ribben en evenwichtig materiaalverwijdering verbeteren de stabiliteit. De vlakheid van de bodem hoeft alleen te worden gespecificeerd op het niveau dat nodig is voor de functie, omdat gereedschapsspoeling, machinepositionering en warmte hierop invloed kunnen hebben.
- Gebruik de grootste interne hoekradius die compatibel is met de assemblage en de functie.
- Vermijd onnodig diepe, smalle gebieden die extreme verhoudingen tussen gereedschapslengte en -diameter opleveren.
- Houd wanden redelijk uniform en voeg ondersteuning toe waar dunne delen onvermijdelijk zijn.
- Definieer kritische oppervlakken afzonderlijk van niet-functionele materiaalverwijderingsgebieden.
- Voorzie alternatieve toegangsoppervlakken wanneer de vorm van het onderdeel bewerkingsprocessen vanuit meer dan één richting toelaat.
Wat zijn de belangrijkste uitdagingen bij het bewerken van diepe zakken?
De moeilijkheid van het bewerken van diepe zakken ontstaat door de interactie van gereedschapsgemak, beperkte spaanruimte, warmte, veranderende snijbelasting en verminderde proceszichtbaarheid. Het ene probleem leidt vaak tot een ander. Gereedschapsdeflectie verandert de wandafmeting; de operator verlaagt de voeding; de lagere spaanbelasting stimuleert vervolgens schuren en warmte; ingeklemde spanen worden opnieuw gesneden; oppervlaktes.
Gereedschapsspoeling en trillingen
Een lang bereikend snijgereedschap gedraagt zich als een flexibele balk. De radiale snijkracht buigt het gereedschap weg van de wand, wat kan leiden tot tapsheid, dimensionale fouten, trillingsstrepen en inconsistente hoekafmetingen. De belasting stijgt plotseling in binnenhoeken, waardoor een gereedschapspad dat stabiel is op een rechte wand kan gaan trillen wanneer het een hoek binnenkomt. Loop van de houder.
Spanafvoer en warmte
Spanen moeten omhoog reizen door dezelfde beperkte opening die ook door het snijgereedschap wordt gebruikt. Als ze in de pocket blijven, kunnen ze opnieuw worden gesneden en tegen de wand of vloer worden samengeperst. Dit beschadigt de snijranden, krast afgewerkte oppervlakken, verhoogt de spindellast en verhoogt de temperatuur. Materialen met lange spanen zijn bijzonder gevoelig. Koelmiddel dat slechts bereikt.
Nauwkeurigheid en inspectiebeperkingen
Diepe oppervlakken zijn moeilijker te meten omdat sondes, boringmeters en optische systemen mogelijk een beperkt bereik of zicht hebben. Bramen of vastzittende spanen kunnen valse meetwaarden veroorzaken, en wandtapsheid kan over het hoofd worden gezien wanneer alleen nabij de opening wordt gemeten. Het inspectieplan dient daarom geschikte referentiepunten, sondebereik en meetdiepten te definiëren.
Hoe kunnen problemen bij het bewerken van diepe zakken worden opgelost?
Het bewerken van diepe zakken verbetert men door de ongesteunde gereedschapslengte te verminderen, de belasting te controleren, continu spanen te verwijderen en ruwen van afwerken te scheiden. Er bestaat geen enkele snijparameter die elk probleem oplost. De fabrikant dient gereedschap te combineren.
Tooling- en instellingsoplossingen
Gebruik de kortste combinatie van gereedschap en houder die elke diepteniveau kan bereiken. Ruw de hogere niveaus eerst met korte gereedschappen voordat u overschakelt naar langere gereedschappen voor de lagere gebieden. Een groter gereedschap moet zoveel mogelijk materiaal verwijderen.
Toolpath- en chipcontrol-oplossingen
Constante ingrijping bij ruwen beperkt plotselinge belastingsveranderingen. Meerdere dieptefasen voorkomen dat één lang gereedschap elke bewerking uitvoert. Vermindering van de hoekvoeding en vloeiende bochten verminderen de impact wanneer de ingrijping toeneemt. Plunge-frezen kan worden gebruikt wanneer er radiale stabiliteit is.
- Ruim de pocket in dieptezones uit met behulp van het kortste geschikte freesgereedschap voor elke zone.
- Laat gecontroleerde wand- en bodemvoorraad over voor een aparte semi-afwerkingsbewerking.
- Gebruik een consistente afwerkingsmarge zodat het uiteindelijke gereedschap een voorspelbare ingrijping ervaart.
- Verminder de voeding in hoeken in plaats van een onnodig lage voeding over het hele pad toe te passen.
- Inspecteer kritieke dieptes voordat steunmateriaal van dunne wanden wordt verwijderd.
Afwerkings- en verificatieoplossingen
Een speciaal afgewerkt gereedschap mag niet beschadigd raken door zwaar ruwen of het opnieuw snijden van spanen. Wandafwerking kan meerdere axiale niveaus of een veerpass vereisen, maar herhaalde passes dienen zorgvuldig te worden geëvalueerd, omdat een flexibel gereedschap dit mogelijk kan veroorzaken.
Hoe beïnvloeden materiaal, gereedschap en toleranties de kosten van een diepe pocket?
De kosten van een diepe pocket worden bepaald door bewerkingstijd, bereik van het gereedschap, gereedschapsverbruik, complexiteit van de programmering, aantal instellingen, risico op afval en inspectie-inspanningen. Diepte alleen bepaalt de prijs niet. Een brede aluminium pocket met royale radii kan sneller zijn dan een ondiepere pocket in een harder materiaal met dunne wanden en kleine hoeken. De fabrikant moet het volledige eisenpakket evalueren.
Materiaalgedrag
Aluminiumlegeringen ondersteunen over het algemeen hoge materiaalafvoersnelheden, maar spanen kunnen zich ophopen en hechten als de evacuatie of smering slecht is. Roestvrij staal en andere werkhardende materialen vereisen stabiel snijden en het vermijden van wrijving. Titaniumlegeringen concentreren warmte dicht bij de snijkant en maken het opnieuw snijden van spanen bijzonder schadelijk. Technische kunststoffen kunnen vervormen onder klemkracht of hitte, en hun wanden kunnen na bewerking losser worden. Geharde materialen hebben mogelijk gespecialiseerde frezen nodig, met verlaagde snelheden.
Toleranties en oppervlakteafwerking
Een strakke wandpositie, lage tapsheid, nauwkeurige bodemdiepte, kleine hoekradii en een fijne oppervlakteafwerking verhogen het aantal gereedschappen en bewerkingen. Ze kunnen ook in-procesmetingen en langzamere afwerking vereisen. Eisen dienen per functie te worden toegewezen: een afdichtingsrand of lagerzitting kan strikte controle vereisen, terwijl een vrijloopwand dat misschien niet hoeft. Het toepassen van dezelfde strenge tolerantie op elk diep oppervlak verhoogt de kosten.
| Kostendrijver | Waarom dit de kosten verhoogt | Ontwerprespons |
| Kleine interne radius | Krachten voor kleinere, minder stijve snijgereedschappen | Verhoog de radius of lokaliseer de kleine hoek |
| Extreem hoge diepte-breedteverhouding | Vereist lang bereik en langzamere afname | Toegang verbreden of bewerkingsrichtingen splitsen |
| Dunne wanden | Veroorzaakt beweging en herhaalde afwerking | Voeg ondersteuning, ribben of bewerkingsmateriaal toe |
| Fijne afwerking aan de bodem | Vereist speciale afwerking en inspectie | Specificeer alleen op functionele gebieden |
| Moeilijk te meten afmetingen | Vereist speciale sondes of meetinstrumenten | Toegankelijke datums of inspectiekenmerken toevoegen |
Hoe verhoudt een diepe pocket zich tot vergelijkbare bewerkte kenmerken?
Een diepe pocket wordt vaak verward met een diepe gleuf, holte, uitsparing en gewone pocket. Deze termen overlappen elkaar in het dagelijks taalgebruik van de werkplaats, maar de verschillen zijn belangrijk omdat de snijderinschakeling, insteekstrategie, toegang en spaanstroom verschillend zijn. Gebruikers vragen vaak of een smalle diepe pocket als een gleuf moet worden aangegeven.
Diepe pocket versus diepe gleuf
Een diepe gleuf is meestal lang en smal, waarbij de snijder tijdens het volledig groeven over het grootste deel of zelfs de gehele diameter ingeschakeld blijft. Een diepe pocket heeft normaal gesproken een bredere binnenruimte die enige laterale beweging van het gereedschap toelaat en mogelijk verschillende wandrichtingen bevat. Volledig groeven zorgt voor een zware inschakeling en laat minder ruimte over voor het ontsnappen van spaan, waardoor een smalle.
Diepe pocket versus holte en uitsparing
Holte is een algemenere term voor een interne holte of leegte en wordt vaak gebruikt voor mallen of vrijvormige vormen. Een holte kan een gevormde bodem, afschuining, complexe overgangen of gesculpteerde wanden omvatten. Uitsparing beschrijft meestal een lokaal verlaagd gebied en impliceert niet noodzakelijk een moeilijke diepte-tot-openingverhouding.
| Feature | Typische vorm | Primaire procesverschil |
| Diepe uitsparing | Gesloten bodem met aanzienlijke diepte | Pocketbewerking met lange bereik en gefaseerde afwerking |
| Diepe gleuf | Langwerpige smalle groef | Hoge snijderinschakeling en moeilijke spaanafvoer |
| Holte | Brede of vrijvormige interne ruimte | 3D-gereedschapspaden, afschuining en oppervlakteblending |
| Uitsparing | Gelokaliseerd verlaagd gebied | Vaak ondiep en toegankelijk met standaardgereedschap |
| Doorgaande opening | Materiaal verwijderd door de volledige dikte | Geen gesloten bodem; spaan kunnen via het onderdeel ontsnappen |
Welke functie is makkelijker te bewerken?
Een kenmerk is makkelijker wanneer het een brede ingang, grote hoekradii, korte effectieve gereedschapsreikwijdte, open spaanroutes, stijve resterende wanden en toegankelijke inspectieoppervlakken biedt. Daarom is een diepe pocket niet altijd moeilijker dan een diepe gleuf of complexe holte. De uiteindelijke moeilijkheid hangt af van de geometrie.
Conclusion
Diepe pocket CNC-bewerking is een gecontroleerde uitdaging bij het verwijderen van materiaal, waarbij rekening wordt gehouden met gereedschapsbereik, stijfheid, aangrijping, spaanafvoer, warmte en inspectie. De vorm wordt meestal geproduceerd door gefaseerd CNC-frezen, vaak ondersteund door boren, ruwfrezen met hoge voeding, duikfrezen, vijfassige positionering of gespecialiseerde nabewerking. Betere resultaten beginnen met grotere interne radii, realistische wanddiktes, duidelijke functionele toleranties en voldoende gereedschapsaccess. Tijdens de productie worden korte gereedschappen voor hogere niveaus en stabiele houders gebruikt.
FAQ
Hoe diep kan een CNC-machine een pocket frezen?
Er bestaat geen universeel maximum. Het bereik hangt af van de diameter van het snijgereedschap, de speling van de houder, de stijfheid van de spindel en de machine, de geometrie van de wand, het materiaal, de tolerantie en de spaanvorming.
Kan een diepe pocket scherpe binnenhoeken hebben?
Een roterend snijgereedschap laat een interne radius achter. Scherpere hoeken vereisen een kleiner gereedschap, lokale ontspanning of een secundaire bewerkingsstap. Het toepassen van een eis voor scherpe hoeken over de volledige diepte kan de doorbuiging, de cyclustijd en de kosten aanzienlijk verhogen; daarom moet dit gereserveerd blijven voor een echt functioneel doel.
Waarom is het onderoppervlak ruwer dan de bovenste wanden?
De bodem bevindt zich verder van de houder, krijgt minder goede spaanafvoer en wordt mogelijk dicht bij het midden van het gereedschap bewerkt, waar de snijomstandigheden minder gunstig zijn. Teruggeknipte spanen, warmte, gereedschapsdoorbuiging of een ongeschikte nabewerkingsroute kunnen zichtbare sporen achterlaten. Een speciale afwerkingsgang voor de bodem en verbeterde spaanbeheersing helpen meestal.
Verhelpt vijfassige bewerking problemen met diepe pockets?
Vijfassige positionering kan de toegang, de speling van de houder en de effectieve gereedschapslengte verbeteren, maar lost de problemen met spaanafvoer, warmte, wandstabiliteit en inspectie niet op.