
Un bolsillo profundo es una cavidad interna empotrada cuya profundidad hace que el acceso de la herramienta, la rigidez, la refrigeración y la evacuación de virutas resulten significativamente más difíciles que en el fresado convencional de cavidades. Aparece en piezas estructurales ligeras, carcasas, moldes, cuerpos para control de fluidos, dispositivos de sujeción y muchos otros componentes mecanizados donde es necesario eliminar material sin abrir la cavidad por el lado opuesto. La geometría puede parecer sencilla en un plano, pero su manufacturabilidad depende de mucho más que de la longitud, el ancho y la profundidad. El radio de las esquinas, el espesor de las paredes, la planicidad del fondo, el alcance de la herramienta, el desbaste, el comportamiento del material y el número de direcciones de mecanizado accesibles pueden influir todos ellos.
¿Qué es un bolsillo profundo en el mecanizado CNC?
El bolsillo profundo es una descripción de fabricación más que un estándar dimensional universal. Un bolsillo se considera “profundo” cuando la profundidad de corte requerida es grande en relación con su abertura, el diámetro de la fresa, el radio de las esquinas o el soporte disponible para la herramienta. La pregunta clave es si la longitud no soportada de la herramienta genera deflexión, vibración, calor o riesgos significativos en la evacuación de virutas. Un bolsillo de 25 mm puede ser rutinario con una abertura amplia, pero resultar difícil con una entrada estrecha.
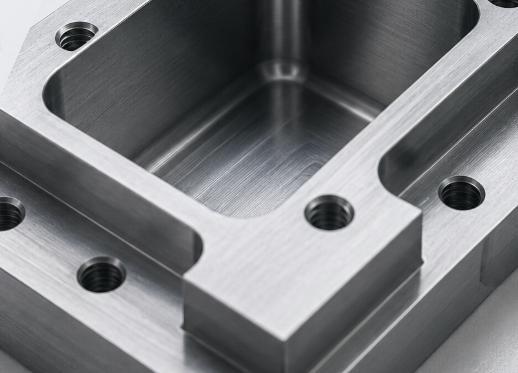
Cómo se identifica la característica
Un bolsillo profundo tiene un fondo cerrado y una o varias paredes circundantes. Normalmente se produce eliminando material desde la parte superior o desde otra cara accesible. El bolsillo puede ser rectangular, circular, de forma libre, escalonado o interrumpido localmente por nervaduras, salientes, orificios y elementos de sellado. Su fondo puede ser plano, con radios, inclinado o contorneado, ya que la herramienta de corte debe alcanzar por debajo de la entrada.
Relación entre profundidad y apertura
Los diseñadores deben evaluar el bolsillo como un sistema. Una abertura estrecha limita el diámetro de la fresa y el acceso al refrigerante, mientras que un radio de esquina pequeño obliga a utilizar una herramienta más pequeña y menos rígida. Para cotizaciones y revisiones de diseño, es conveniente especificar la profundidad total, la abertura mínima, los radios internos, los requisitos del fondo y las necesidades de inspección, en lugar de clasificar la geometría únicamente como bolsillo profundo.
¿Cuáles son las principales características y tipos de bolsillos profundos?
Los bolsillos profundos comparten varias características de fabricación: largo alcance de la herramienta, visibilidad limitada, flujo restringido de virutas, variación en el contacto de la herramienta y sensibilidad a los cambios en la trayectoria de la herramienta. Sin embargo, no todos los bolsillos profundos se comportan de la misma manera. Su forma y las condiciones de acceso influyen en la elección adecuada entre fresado frontal estándar, desbaste de alta velocidad, fresado de inmersión, posicionamiento multieje o electroerosión. Clasificar la característica desde el principio ayuda al fabricante a seleccionar el equipo adecuado.
Tipos comunes de cavidades profundas
La clasificación más útil se basa en la geometría y el acceso, más que en el sector industrial. Los bolsillos de paredes rectas son comunes y más fáciles de inspeccionar, pero aún requieren un radio de esquina suficiente y espacio libre para la herramienta. Los bolsillos escalonados presentan dos o más niveles de fondo y pueden necesitar varias herramientas. Los bolsillos contorneados incluyen paredes curvas o fondos tridimensionales y suelen requerir trayectorias de acabado más complejas. Los bolsillos profundos estrechos actúan en parte como ranuras cerradas, porque la herramienta trabaja sobre un arco mayor. Los bolsillos multinivel con nervaduras.
| Tipo | Geometría típica | Principal preocupación del mecanizado |
| Cavidad profunda de pared recta | Paredes verticales y suelo plano | Alcance de la herramienta, rectitud de las paredes, contacto en las esquinas |
| Cavidad profunda escalonada | Múltiples profundidades o hombros | Acceso de la herramienta y stock restante entre niveles |
| Cavidad profunda contorneada | Paredes curvas o suelo tridimensional | Corte centrado de la herramienta, escarpes, acceso mediante cinco ejes |
| Cavidad profunda estrecha | Ancho pequeño en relación con la profundidad | Empaque de virutas y herramientas largas de pequeño diámetro |
| Cavidad con nervaduras o protuberancias | Nervios internos, islas o salientes | Paredes locales delgadas, contacto interrumpido, acceso para inspección |
Condiciones de acceso abierto y restringido
Una entrada amplia y despejada permite que la empresa utilice herramientas más grandes y un refrigerante mejor dirigido. Una entrada restringida, una geometría sobresaliente o paredes adyacentes pueden requerir herramientas de cuello reducido, portaherramientas especiales, configuraciones anguladas o posicionamiento en cinco ejes. Esta distinción influye en el costo mucho más que la mera palabra “profundo”. Un bolsillo abierto ligeramente más profundo puede resultar más fácil de mecanizar que un bolsillo más superficial cuyas paredes impiden el uso de una fresa rígida y un portaherramientas adecuados.
¿Por qué se añaden bolsillos profundos a las piezas mecanizadas?
Los bolsillos profundos cumplen funciones que el mecanizado externo por sí solo no puede ofrecer. Eliminan masa innecesaria, generan espacio interno, permiten la ubicación de conjuntos, protegen elementos empotrados y forman cámaras o volúmenes de trabajo contenidos. En muchos componentes, esta característica transforma un lingote macizo en una estructura integrada más ligera, al tiempo que preserva las paredes, nervaduras y superficies de montaje circundantes necesarias para soportar cargas.
Razones funcionales de la característica
Un bolsillo profundo puede cumplir un propósito principal o varios propósitos simultáneamente. En una carcasa, puede crear volumen interno mientras conserva un marco exterior resistente. En un dispositivo de sujeción, puede ubicar una pieza de trabajo por debajo de la superficie superior. En un componente de molde, puede formar una forma empotrada que será transferida a otro material.
- Reducir la masa del componente manteniendo la rigidez externa y las superficies de montaje.
- Proporcionar espacio libre para conjuntos internos, insertos, sellos o componentes móviles.
- Crear cámaras, asientos empotrados o volúmenes de trabajo contenidos.
- Disminuir el número de piezas mediante el mecanizado de un cuerpo integrado en lugar de ensamblar varias placas.
- Proteger las características internas del contacto directo o de daños externos.
Por qué a menudo se selecciona el mecanizado CNC
El mecanizado CNC es adecuado cuando el bolsillo debe cumplir dimensiones controladas, posiciones de paredes, profundidad del fondo, acabado superficial y relaciones posicionales respecto a orificios o referencias externas. Además, admite prototipos y producciones de bajo a mediano volumen sin necesidad de herramientas de conformado específicas. La contrapartida es que eliminar un gran volumen interno puede consumir considerablemente.
¿Qué procesos de mecanizado CNC producen bolsillos profundos?
Los bolsillos profundos se fabrican con mayor frecuencia mediante fresado CNC, aunque el proceso completo puede combinar taladrado, rampado, desbaste, semifinishing, acabado y métodos especializados. La trayectoria depende del ancho, la profundidad, el material, la geometría de las paredes, la capacidad de la máquina y las tolerancias. El desbaste prioriza una eliminación estable del material y el control de las virutas, mientras que el acabado enfatiza la precisión de las paredes, la calidad del fondo y una textura superficial uniforme.
Métodos de fresado CNC
El fresado de tres ejes es suficiente cuando la cavidad es accesible desde una sola dirección y el conjunto portaherramientas no toca las paredes. El desbaste adaptativo o con contacto constante permite controlar la carga radial de la fresa y reducir los cambios bruscos en el contacto. La rampa helicoidal o lineal proporciona una entrada controlada cuando la fresa solo puede penetrar parcialmente. El fresado a alta velocidad de avance puede dirigir mayor fuerza de corte axialmente y mejorar la estabilidad durante el desbaste. El fresado por inmersión elimina material principalmente mediante movimientos axiales.
Operaciones de soporte y alternativas
Un orificio de entrada perforado puede ofrecer un espacio inicial, especialmente en zonas estrechas o cuando el diámetro de la rampa es limitado. El mecanizado de cinco ejes permite inclinar la herramienta o reubicar la pieza para acortar el alcance efectivo y mejorar la holgura del portaherramientas, aunque no elimina la necesidad de controlar las virutas. El mecanizado por descarga eléctrica puede considerarse para detalles internos angulosos, materiales muy duros o geometrías inaccesibles para fresas rotativas. Estos procesos pueden combinarse: en bloque.
| Proceso | Mejor uso | Limitaciones |
| Fresado adaptativo de cavidades | Desbaste en masa con contacto controlado | Requiere suficiente espacio para trazados de herramienta suaves |
| Fresado de avance elevado | Desbaste estable con gran alcance | No está destinado al acabado final de paredes verticales |
| Fresado por inmersión | Regiones profundas o cerradas con riesgo de vibraciones | Deja un excedente de material que requiere un acabado posterior |
| Fresado en cinco ejes | Mejora del acceso y menor alcance efectivo | Mayor complejidad de programación y preparación |
| Mecanizado por descarga eléctrica | Detalles internos afilados o inaccesibles | Más lento y dependiente del material |
¿Qué debe considerarse al diseñar una cavidad profunda?
La mayoría de los problemas del mecanizado de cavidades profundas se vuelven más fáciles o más difíciles en la etapa de diseño. El fabricante necesita disponer de suficiente espacio para una herramienta rígida, un contacto predecible, la entrega de refrigerante, la evacuación de virutas y el acceso para inspección. Un plano que especifique únicamente una abertura estrecha, radios de esquina muy pequeños, paredes delgadas y un fondo plano profundo.
Radio interno y acceso de herramientas
Las esquinas internas no pueden ser perfectamente angulosas cuando se producen con una fresa de extremo rotativa. Un radio de esquina mayor permite utilizar una fresa más grande y rígida, mejorando la holgura del portaherramientas. Cuando una esquina funcional debe ser pequeña, limite ese pequeño radio a un relieve localizado en lugar de extenderlo a lo largo de toda la profundidad de la cavidad.
Espesor de pared y requisitos del suelo
Las paredes delgadas y profundas pueden moverse durante el mecanizado debido a la liberación de tensiones residuales y las fuerzas de corte conforme se extrae el material. Un espesor uniforme de las paredes, refuerzos estructurales y una eliminación equilibrada del material mejoran la estabilidad. La planitud del fondo solo debe especificarse hasta el nivel necesario para el funcionamiento, ya que la deflexión de la herramienta, la posición de la máquina y el calor pueden afectarla.
- Utilice el mayor radio de esquina interna compatible con el ensamblaje y la función.
- Evite las zonas estrechas y profundas innecesarias que obligan a utilizar relaciones extremas entre la longitud y el diámetro de la herramienta.
- Mantenga las paredes razonablemente uniformes y añada soporte allí donde las secciones delgadas sean inevitables.
- Defina las superficies críticas por separado de las áreas no funcionales destinadas a la eliminación de material.
- Proporcione caras de acceso alternativas cuando la geometría de la pieza permita mecanizarla desde más de una dirección.
¿Cuáles son los principales desafíos del mecanizado de cavidades profundas?
La dificultad del mecanizado de cavidades profundas proviene de la interacción entre la flexibilidad de la herramienta, el espacio limitado para los virutas, el calor, el cambio en el ángulo de corte y la reducida visibilidad del proceso. Un problema suele desencadenar otro. La deflexión de la herramienta modifica las dimensiones de la pared; el operador reduce la velocidad de avance; la menor carga de viruta, a su vez, favorece el roce y el aumento de temperatura; las virutas acumuladas vuelven a ser cortadas; la superficie resultante se ve afectada.
Deflexión de herramientas y vibraciones
Una fresa de gran alcance se comporta como una viga flexible. La fuerza de corte radial dobla la herramienta alejándola de la pared, lo que puede provocar conicidad, errores dimensionales, marcas de vibración y tamaños inconsistentes en las esquinas. El grado de contacto aumenta bruscamente en las esquinas internas, de modo que una trayectoria de herramienta estable en una pared recta puede vibrar al entrar en una esquina. Además, existe el desbalance del portaherramientas.
Evacuación de virutas y calor
Las virutas deben ascender por la misma abertura restringida utilizada por la fresa. Si permanecen dentro de la cavidad, pueden volver a ser cortadas y comprimidas contra la pared o el fondo. Esto daña los filos de corte, raya las superficies acabadas, incrementa la carga del husillo y eleva la temperatura. Los materiales que generan virutas largas son especialmente sensibles. El refrigerante que solo alcanza...
Limitaciones de precisión e inspección
Las superficies profundas son más difíciles de medir porque las sondas, los calibradores de orificio y los sistemas ópticos pueden tener un alcance o una línea de visión limitados. Las rebabas o las virutas atrapadas pueden producir lecturas erróneas, y la conicidad de la pared podría pasarse por alto si la medición se realiza únicamente cerca de la entrada. Por ello, el plan de inspección debe definir referencias adecuadas, el alcance de la sonda y las profundidades de medición.
¿Cómo se pueden resolver los problemas del mecanizado de cavidades profundas?
El mecanizado de cavidades profundas mejora reduciendo la longitud no soportada de la herramienta, controlando el grado de contacto, evacuando las virutas de manera continua y separando el desbaste de la etapa de acabado. No existe un único parámetro de corte que resuelva todos los casos. El fabricante debería combinar diferentes herramientas.
Soluciones de herramientas y configuración
Utilice el conjunto de herramienta y portaherramientas más corto posible que pueda alcanzar cada nivel de profundidad. Desbaste los niveles superiores con herramientas cortas antes de cambiar a herramientas más largas para las regiones inferiores. Una herramienta de mayor tamaño debe eliminar la mayor cantidad de material.
Soluciones para trayectorias de herramienta y control de virutas
Los límites de desbaste con contacto constante limitan los cambios bruscos de carga. Las etapas múltiples de profundidad evitan que una sola herramienta larga realice todas las operaciones. La reducción de avance en las esquinas y los arcos suaves disminuyen el impacto donde aumenta el contacto. El fresado de entrada puede utilizarse cuando se requiere estabilidad radial.
- Desbaste la cavidad por zonas de profundidad utilizando la fresa más corta adecuada para cada zona.
- Deje un espesor controlado en las paredes y el fondo para una operación separada de semiacabado.
- Utilice un margen de acabado uniforme para que la herramienta final tenga un contacto predecible.
- Reduzca el avance en las esquinas en lugar de aplicar un avance innecesariamente bajo a todo el recorrido.
- Inspeccione las profundidades críticas antes de retirar el material de soporte de las paredes delgadas.
Soluciones de acabado y verificación
Una herramienta de acabado dedicada no debe dañarse debido a un desbaste intenso o al recorte de virutas. El acabado de las paredes puede requerir varios niveles axiales o un paso con resorte, pero las pasadas repetidas deben evaluarse cuidadosamente, ya que una herramienta flexible podría...
¿Cómo afectan el material, la herramienta y la tolerancia al costo de una cavidad profunda?
El costo de una cavidad profunda está determinado por el tiempo de mecanizado, el alcance de la herramienta, el consumo de herramientas, la complejidad de la programación, el número de ajustes, el riesgo de desperdicio y el esfuerzo de inspección. La profundidad por sí sola no define el precio. Una cavidad amplia en aluminio con radios generosos puede ser más rápida que una cavidad menos profunda en un material más resistente, con paredes delgadas y esquinas pequeñas. El fabricante debe evaluar el conjunto completo de requisitos.
Comportamiento del material
Las aleaciones de aluminio generalmente permiten altas tasas de remoción de material, pero las virutas pueden acumularse y adherirse si la evacuación o la lubricación son deficientes. Los aceros inoxidables y otros materiales que endurecen por trabajo requieren un corte estable y evitar el roce. Las aleaciones de titanio concentran el calor cerca del filo de corte, lo que hace que el recorte de virutas sea especialmente perjudicial. Los plásticos de ingeniería pueden deformarse bajo la fuerza de sujeción o el calor, y sus paredes pueden relajarse después del mecanizado. Los materiales endurecidos pueden necesitar cortadores especializados y una reducción de la velocidad.
Tolerancia y acabado superficial
Una posición precisa de las paredes, un bajo cono, una profundidad exacta del fondo, radios pequeños en las esquinas y un acabado superficial fino aumentan el número de herramientas y pasadas. También pueden requerir medición en proceso y un acabado más lento. Los requisitos deben asignarse según la función: una repisa de sellado o un asiento de rodamiento pueden necesitar un control estricto, mientras que una pared de holgura quizá no. Aplicar la misma tolerancia estricta a todas las superficies profundas incrementa el costo.
| Factor determinante de costos | Por qué aumenta el costo | Respuesta del diseño |
| Pequeño radio interno | Fuerzas menores, cortadores menos rígidos | Aumente el radio o localice la pequeña esquina |
| Relación extrema entre profundidad y ancho | Requiere gran alcance y eliminación más lenta | Ampliar el acceso o dividir las direcciones de mecanizado |
| Paredes delgadas | Provoca movimientos y repetición del acabado | Añadir refuerzos, nervios o materia prima adicional |
| Acabado fino en el suelo | Requiere acabado e inspección específicos | Especificar únicamente en áreas funcionales |
| Dimensiones difíciles de medir | Requiere sondas o calibres especiales | Añadir datums accesibles o características de inspección |
¿Cómo se compara una cavidad profunda con características mecanizadas similares?
La cavidad profunda suele confundirse con la ranura profunda, la cavidad, el rebaje y la cavidad común. Estos términos se solapan en el lenguaje cotidiano del taller, pero las diferencias son importantes, ya que el enganche de la herramienta, la estrategia de entrada, el acceso y el flujo de virutas varían. Los usuarios suelen preguntar si una cavidad profunda estrecha debería cotizarse como una ranura.
Bolsillo profundo frente a ranura profunda
Una ranura profunda suele ser larga y estrecha, con la herramienta insertada a lo largo de la mayor parte o de todo su diámetro durante el fresado completo. Una cavidad profunda, por lo general, presenta un área interna más amplia que permite cierto desplazamiento lateral de la herramienta y puede incluir varias direcciones de paredes. El fresado completo genera un fuerte enganche y deja menos espacio para que las virutas escapen, por lo que resulta más complicado en caso de ser estrecho.
Bolsillo profundo frente a cavidad y rebaje
Cavidad es un término más amplio para referirse a un hueco o vacío interno y suele emplearse en moldes o formas libres. Una cavidad puede incluir un fondo contorneado, un ángulo de desmoldeo, transiciones complejas o paredes esculpidas. Por su parte, el rebaje normalmente describe una zona localizada más baja y no implica necesariamente una relación difícil entre profundidad y apertura.
| Característica | Forma típica | Diferencia principal del proceso |
| Bolsillo profundo | Suelo cerrado con gran profundidad | Fresado de cavidades de gran alcance y acabado por etapas |
| Ranura profunda | Canal largo y estrecho | Alto grado de enganche de la herramienta y dificultad para la salida de las virutas |
| Cavidad | Volumen interno amplio o de forma libre | Trayectorias de herramienta 3D, ángulos de desmoldeo y mezcla de superficies |
| Receso | Zona localizada rebajada | A menudo poco profundo y accesible con herramientas estándar |
| Abertura pasante | Material removido a través de todo el espesor | Sin fondo cerrado; las virutas pueden salir a través de la pieza |
¿Cuál característica es más fácil de mecanizar?
Una característica resulta más fácil cuando ofrece una entrada amplia, radios de esquina grandes, un alcance efectivo corto de la herramienta, trayectorias abiertas para las virutas, paredes restantes rígidas y superficies de inspección accesibles. Por lo tanto, una cavidad profunda no siempre es más difícil que una ranura profunda o una cavidad compleja. La dificultad final depende de la geometría.
Conclusión
El mecanizado CNC de cavidades profundas es un desafío controlado de eliminación de material que implica la longitud de alcance de la herramienta, la rigidez, el ángulo de corte, la evacuación de virutas, el calor y la inspección. Esta característica suele producirse mediante fresado CNC por etapas, a menudo apoyado por operaciones de taladrado, desbaste a alta velocidad de avance, fresado de entrada, posicionamiento en cinco ejes o procesos especiales de acabado. Los mejores resultados comienzan con radios internos más grandes, espesores de pared realistas, tolerancias funcionales claras y suficiente acceso para la herramienta. Durante la producción, se emplean herramientas cortas para los niveles superiores y portaherramientas estables.
Preguntas Frecuentes
¿Hasta qué profundidad puede fresar una cavidad una máquina CNC?
No existe un máximo universal. El alcance depende del diámetro de la fresa, la holgura del portaherramientas, la rigidez del husillo y de la máquina, la geometría de las paredes, el material, las tolerancias y las virutas.
¿Puede una cavidad profunda tener esquinas internas muy pronunciadas?
Una fresa giratoria deja un radio interno; para obtener esquinas más agudas se requiere una herramienta más pequeña, un alivio localizado o un proceso secundario. Aplicar un requisito de esquinas agudas en toda la profundidad puede aumentar considerablemente la deflexión, el tiempo de ciclo y el costo, por lo que debería reservarse únicamente cuando exista una necesidad funcional real.
¿Por qué la superficie inferior está más rugosa que las paredes superiores?
La parte inferior se encuentra más alejada del portaherramientas, recibe una evacuación de virutas peor y puede ser fresada cerca del centro de la herramienta, donde las condiciones de corte son menos favorables. Las virutas recortadas, el calor, la deflexión de la herramienta o un camino de acabado inadecuado pueden dejar marcas visibles. Una pasada dedicada al acabado de la base y un mejor control de las virutas suelen ayudar.
¿El mecanizado en cinco ejes elimina los problemas de las cavidades profundas?
El posicionamiento en cinco ejes puede mejorar el acceso, la holgura del portaherramientas y la longitud efectiva de la herramienta, pero no resuelve los problemas relacionados con las virutas, el calor, la estabilidad de las paredes ni la inspección.